
产品标识和可追溯性检查记录表
工程名称
潍坊华仕家园4#商住楼
施工单要情况:
塔机标识完善,字迹清晰,砼搅拌机操作人员未注明。
其它施工物资标识完整。
处理结果:
砼搅拌机操作人员姓名已注明切齿上岗证。
检查单位
施工技术安全科
检查人
徐继文
产品标识和可追溯性检查记录表
工程名称
潍坊华仕家园4#商住楼
施工单位
华夏建安五分公司
检查能容
机械设备、物资标识
主要情况:
仓库各种材料均有合格证及标牌,名称、规格、检验状态。标志牌上均有明显标注。符合库存材料标准。
处理结果:
检查单位
施工技术安全科
检查人
李志成
产品标识与可追溯性控制程序文件
1.目的:对产品在形成全过程各阶段及其状态进行适当标识,以防止产品混用,保证需要时对产品实现可追溯性要求。
2.适用范围:本程序适用于我司所有产品实现全过程标识与可追溯管理。
3.职责:3.1 生产部:3.1.1 须确保半成品及成品制程中及储存时皆有明确标识,以利掌握制程品质状况。
3.1.2 确保各制程段之品质状况均能被连贯追溯直至前工段。
3.1.3 须确保每一作业人员皆能了解本文件之要求并确实遵循。
3.1.4 确保制程所发现之不合格品被正确标识,以防止误用。
3.1.5 协助异常追溯处理及调查。
3.1.6 执行追溯性数据管理表单的登录填写。
3.1.7 样品张贴样品标识3.2 品质部:3.2.1 确保制程中合格品、不合格品及疑虑品被有效标识、验证。
3.2.2 主导异常追溯处理及调查,以防止不合格品流入生产线或出货。
3.3 仓库部:3.3.1 确保所有的原物料、产品(含半成品、成品)入库时皆有明确标识,必要时可利追溯。
3.3.2 须确保每位仓管人员,均能了解本文件之要求并确实遵循。
3.3.3 确保制程所发现之不合格品及多余物料退回仓库时有正确标识,以防止误用或擅用。
3.3.4 协助异常追溯处理及调查。
3.4 工程部:在设计时考虑产品可追溯性,包括但不限于以下方式:产品上标记模穴号、产品上喷码、镭雕公司代码、委外或外购产品在产品打供应商标识等。
4.定义:4.1批号:一个批号只能标识一天的产品,即当某一产品连续多天生产时,则要求每天的批号必须不同,以便于缩小后续追溯的范围。
4.2标识:分为产品的标识和检验状态的标识。
4.3追溯性:追踪产品在各阶段的制造过程和质量状况。
5.流程图:无6.作业说明:6.1 原则和要求:6.1.1物料/产品标识作业方式应依据生产状态及物料/产品状况予以适当标识。
标识之内容需提供足够信息以追溯物料/产品来源或制程条件,至少应包含。
A:物料标签标识:物料/产品名称,料号,规格,材质/型号,生产或入库日期,材料批号/生产批号,订单号,数量等。
(完整版)产品标识和可追溯性控制程序

产品标识和可追溯性控制程序受控状态:发放号:编号版次A/0 拟制审核批准日期日期日期1.0 目的在生产、存储、交付等产品实现过程中,以适当方式对生产的产品、所需原材料进行标识,以防止混用或误用,并表明产品的监视和测量状态。
当产品出现重大质量问题、或由于法律、法规的要求而进行产品追溯时,能够追溯到产品的所有信息,便于采取后续的纠正/预防措施。
2.0 适用范围本程序适用本公司产品实现的全过程中(不包括设计开发阶段)产品标识及其状态标识、可追溯性标识及记录的控制。
3.0职责3.1质量保证部3.1.1负责组织制定标识控制要求,并对其实施有效性进行监控。
3.1.2负责对检验记录中的可追溯信息进行确认,并记录检验结果。
3.1.3 负责监督标识和可追溯性要求的实施。
3.2采购管理部3.2.1负责对仓库内物品的标识。
3.2.2负责根据各产品的可追溯范围,在采购合同中要求供方提供必要的追溯信息。
3.2.3负责物资出入库、产品交付环节的追溯记录,并将产品交付的追溯信息传递给市场销售部。
3.3生产计划部3.3.1负责生产过程中各产品的状态标识。
3.3.2负责根据产品追溯要求,在成品、半成品上粘贴产品标识和可追溯性标识。
3.3.3负责对质量判定后的物资进行状态标识。
3.3.4负责对生产过程中的可追溯性物资进行标识和记录。
3.4市场部3.4.1市场部负责根据销售合同的要求,收集保存初始分销商、用户以及购买的产品的可追溯性信息。
3.4.2市场部负责产品交付后的服务维修备件的可追溯性信息的记录。
4.0工作程序4.1标识的设定4.1.1标识分类在产品实现的全过程中,对采购进货产品、中间过程产品和最终产品进行标识的形式有三种:a.产品标识:区别产品,防止混用错用,如:采购件或整机成品上的标签或铭牌;b.状态标识:表示产品的监视和测量状态的标识,如:合格、不合格、待检状态;c.可追溯性标识:为实现产品可追溯性目的的标识。
4.1.2产品标识4.1.2.1产品标识的范围:a.进货产品;b.在制品;c.最终产品;d.可销售或维修备件。
15产品标识和可追溯性控制程序
1. 目的:
确定产品的标识方法,建立相应的可追溯性程序,确保不同状态的产品不混淆,并在异常情况下,可对相关产品进行追溯分析。
2. 适用范围:
适用于公司从原物料进仓至最终成品出库交付到客户整个过程的标识控制。
3.职责:
3.1品质管理部
3.1.1负责制定产品检验状态标识的方法,并监督相关执行部门的实施情况。
3.1.2负责不良品和原材料状态的标识。
3.1.3负责成品合格证的制作和发放。
3.2生产部
3.2.1负责张贴产品状态的标识。
3.2.2负责按本程序执行、检验和试验状态标识的作业。
4.定义:(无)
6.0 相关文件
《产品合格证使用操作规范》7.0相关记录
详细见5.0输入输出记录
文件分发部门
文件变更记录。
产品标识和可追溯性 Product__ Identification
Prepared By:起草:Yang XiaoningRevised By:审核:Wenyi LiApproved By:批准:Dunguo PeiTQSP –Quality Management System泰纳瑞斯青岛厂质量管理体系PRODUCT IDENTIFICATIONAND TRACEABILITY产品标识和可追溯性No./编号L3 QA –011Revision/版本10Effective Date/生效日期03/12/2008Total Pages/总页数11Important NoticeThe document that you have printed might be invalid.Before imp lementation, p lease check the latest ap p licableversion posted in Computer System.重要提示:为避免使用过期文件,在实施前,必须核对计算机系统中的最新版本。
1OBJECTIVE目的The objective of this procedure is to set up a guide line to identify products and keep good productstraceability in TQSP.本程序的目的是在青岛泰纳瑞斯建立标识产品和保持良好的产品可追溯性的操作指南。
2SCOPE范围This document is applicable to the identification and status of material and product processed in TQSP.本文件适应于泰纳瑞斯青岛钢管厂生产过程中材料和产品的标识和状态。
3REFERENCE DOCUMENTS参考文件·Tenaris L2 7.01Product realization泰纳瑞斯L2 7.01产品实现·API Specification Q1 –latest Edition.API规范Q1—最新版本·API Specification 5B, 5CT.API5B, 5CT规范4DEFINITIONS AND ABBREVIATIONS定义和缩写·TQSP:Tenaris Qingdao Steel Pipe Mill泰纳瑞斯青岛钢管厂·QMS:Quality Management System质量管理体系·QA: Quality Assurance质量保证·NC: Non-conformity不合格·VERI: Verification Group of Quality 质量验证小组·WMS:Weighing, measuring and stenciling 称重、测量、打印·CSU:Cargo self-storable unit自卸单元5RESPONSIBILITY职责SC Logistics is responsible for identification of tubular material and product stored in yard,andmaintaining the integrity of identification.物流负责货场贮存区域的管材和产品的标识,并维持相关标识的完整性。
产品标识与可追溯性控制程序
1.目的规范生产在导入、装配、出货等各阶段的标示要求,确保前工序向后工序提供的产品是唯一正确的产品,同时满足可追溯之要求。
2.适用范围本文件适用于公司所有物料及产品。
3.定义(无)4.职责和权限4.1品控部(主职部门)4.1.1对物料或产品的检测品质状态并进行正确标识;4.1.2满足可追溯性的要求。
4.2仓库4.2.1负责核对及确保库存的物料或成品有正确标识;4.2.2满足可追溯性的要求。
4.3生产部4.3.1负责对生产线上物料或产品进行正确标识;4.3.2满足可追溯性的要求。
4.4销售中心4.4.1负责产品出厂后可追溯资料的收集、建立;4.4.2负责已出货产品整机资料的存档及需要时进行追溯。
5.工作流程图(见附件1)6.工作程序和内容6.1仓库物料标识卡:6.2物料检验状态标识:6.3半成品的标识6.4成品的标识6.5追溯记录6.5.1原材料的追溯记录:(A类物料)1)供货商在交货时需在包装箱或产品上标注产品规格型号、批号、数量等信息,提供出货检验报表;仓库管理员根据收到的实物与《收料通知单/请检单》进行核对,无误后审核《收料通知单/请检单》并组织送检;2)IQC根据《进料检验管理程序》进行检验,根据检验状况,在所检物的包装上后进行标识,检验合格粘贴“合格标签”,不合格粘贴“不合格标签”。
3)仓库管理员根据检验结果,对验合格的物料收料入库,并按不同的批次进行分开摆放管理;不合格的放置在仓库不合格品区,按《不合格品管理程序》处理。
6.5.4成品的追溯记录:1)生产部领料时根据《生产任务单》填写《领料单》到仓库领料,仓库管理员根据《生产任务单》核对《领料单》无误后,按先入先出的原则发料;2)生产部在产品加工过程中把物料批次号填写在《随工单》上,根据成品机身编码规则在《随工单》上编制机身SN编码,并把机身SN编码粘贴在产品指定的位置上,送检时需提供对应的《领料单》和《随工单》供品质检验人员核对,并随同《成品检验报告》一同存档;3)检验人员经核对无误后进行产品检验,并把合格入库的SN号附在《成品检验报告》后面,一份留底存档,一份交物料部办理入库手续;4)仓库管理员根据检验结果对检验合格的成品进行入库作业,按不同的批次进行分开堆放管理;5)发货出库时仓库管理员根据批准的《销售订单》或《产品领用单》,填写《出库单》进行出库作业;发货时注意不要让货物混乱,必须按照单据记录内容一一对应发往指定的用户;6)客户换货、退货、维修时,客服部应核对客户信息和对应的产品SN号是否是与销售《出库单》记录的信息一致,核对无误后根据《不合格品管理程序》办理相关手续;6.6追溯方法1)利用产品机身SN编码追溯到订单号、产品规格、客户、出货数量、出货时间以及《成品检验报告》等信息;2)根据产品机身SN编码可以追查到《随工单》,根据《随工单》可以追溯到生产现况以及产品生产时使用的A类物料的批次号等信息;3)根据物料批次号可以追溯到物料的出入库时间和供应商来料信息及来料检验信息;7.相关文件7.1进料检验管制程序7.2制程检验管制程序7.3成品检验及可靠性试验管理程序7.4不合格品控制程序8.相关记录8.1随工单8.2领料单8.3出库单8.4产品领用单8.5收料通知单/请检单9.附件9.1附件1:产品标识和可追溯性管制工作流程图附件1:产品标识和可追溯性管制工作流程图。
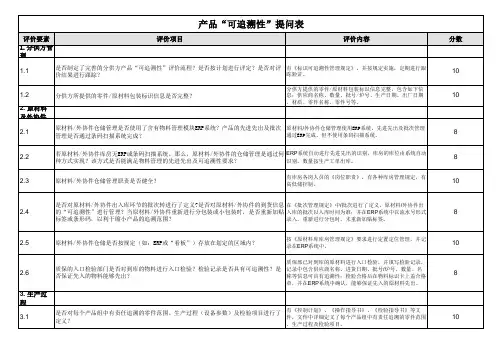
产品可追溯性评价检查表
8
3.9
是否保证了“三包”及“召回”产品检验记录及供货文件的正确标识,从而确保产品生 在《标识可追溯性管理规定》中已明确在产品检验记录集供
产条件和制造时间都具有可追溯性?
货文件上做好标识。
8
3.10
生产过程中的批次信息、质量记录、过程数据是否被完整的记录和保存?
3.11
产品全过程文件资料的存档方式是否满足日后产品相关质量信息的快速查找?
来实现的,以保证产品“可追溯性”最小范围原则?
追溯性。
8
3.4
生产过程中,对于一汽-大众BZD系统中定义的TLD“零件”是否通过“生产管理系统”
(MES)或条码扫描系统进行精确追溯的?
NB
3.5
对于图纸或PDM图中规定的需要逐一追溯的零件,是否依靠“生产管理系统”(MES)实 现精确追溯?
NB
3.6
产品“可追溯性”提问表
评价要素 1.分供方管 理
评价项目
评价内容
1.1
是否制定了完善的分供方产品“可追溯性”评价流程?是否按计划进行评定?是否对评 有《标识可追溯性管理规定》,并按规定实施,定期进行跟
价结果进行跟踪?
踪验证。
1.2 2. 原材料 及外协件
2.1
分供方所提供的零件/原材料包装标识信息是否完整?
在《流转卡管理规定》中明确了在制品及半成品的标识卡及 流转卡的填写方法,此方法能够保证制品或半成品批次与“ 标识卡”或“流转卡”信息的一一对应。
8
3.8
是否定义了产品生产批次划分及转换方法?此方法是否能保证产品在任何情况下都能追 溯到前面的过程?
在《批次管理规定》中定义了产品生产批次划分及转换方 法,此方法能保证产品在任何情况下都能追溯到前面的过程 。
产品标识和可追溯性测试报告
产品标识和可追溯性测试报告一、目的从查询出货记录或合约评审记录开始,完成从合约成品的关键过程与用料追溯,以验证《标识和可追溯性实施办法》的有效性。
二、检测对象号码为450672105的订单。
三、追溯性记录:1、《合约确认书》——编号129549572、《新产品工艺、品质要求通报会记录》——编号QCA-TP080073、《# 40503游戏板套装开发档案》——编号A12980-07-00《成品(规格,组合程序)说明书》——编号12954964、样办《QA测试报告》功能性测试——编号QAL(LH)0803-0301样办禁用物质测试——编号HJ0065884801、HJ0065884802、H-109576(HJ0065884803)、HJ006588495、《IQC进料检验报告》——编号08-3A-016、《生产单》——编号214719(工艺变更)产品信息:产品名称为405030000 NOODLEBORO PICNIC PARTY GAME(Domes),星光编号是118477MPM,客户代码是H0004等。
表面处理变更后的《生产单》——编号214719R17、变更《通传》——2008年3月8日星期六15:198、《印刷排期表》——(生产计划部)9、纸料《出仓单》——编号PA15492310、OP26#印刷机台《辅料领用表》11、OP26#印刷机台《车长报告表》油墨批号:K 711060404 C 711060403M 711060401 Y 71106040212、IPQC:《印刷五百抽一质量检查报告表》——08年3月5日13、印后工序:(抽湿)上光、裱光胶、对裱、(抽湿)啤盒、包装各工序都有完整的机台操作记录、IPQC巡检记录;13、FQC:《成品最终检查报告》——编号FQC-WL-08009714、MRB报告:《物料审查报告》——编号2008097四、追溯性结论从整个追溯过程的记录显示,无论是本产品的制作过程,还是过程中使用的物料批号及PO单号,都能追溯到来源,操作人,操作时间,操作机台等信息,可完整再现制作的全流程,因此《标识和可追溯性实施办法》的流程管理是清晰、有效的。
产品的标识和可追溯性程序
2.范畴:产品各时期的生产和检验标识与追溯作业。
3.权责:
3.1 生产车间负责生产过程中成品、半成品及生产过程中物料的标识。
3.2 仓库负责仓库物料的标识。
3.3 质检部负责原材料、半成品和成品的检验状态的标识。
4.定义:无
5.作业内容:
5.1 产品及其检验状态的识别
5.1.1 进料之产品识别:
5.1.1.1物料到厂后,按照供应商在产品上的包装标识来识别物料的名称、规格、数量,如供应商无标识,或标识不清晰,须由仓库人员在物料上加标签注明。标签上应填写供应商名称、物料名称、规格、数量、入库日期等内容。同时仓管员应在物料上挂/贴“待检”标牌,并通知检验人员对物料进行检验。
5.2.2.3 从产品的生产日期,能够查到相应的工艺流程卡和生产日报表及具体工位的作业人员。
5.2.2.4 从具体作业员的领料单能够追溯到原材料的品检单据。
5.2.3 产品的追溯程序,当客户要求时才执行。
6.参考文件:
6.1 产品防护操纵程序
6.2 产品的监视和测量操纵程序
6.3 生产过程操纵程序
7.表单:
5.1.4 所有不合格品作好标识后,按[不合格品操纵程序]进行处置。
5.2 产品追溯:
5.2.1 追溯流程:
出货记录——>出厂检验报告——>生产日期——>质量记录表——>来料——>供应商.
5.2.2.1 从出货记录上须能查到产品的出厂日期。
5.2.2.2 从产品出厂检验表中须能查到产品的生产日期及检验日期。
5.1.3.2经检验合格的成品, 如需待顾客验收, 应在成品堆放处标有“待顾客抽检”标志;经顾客验收合格后,再贴上“合格”标志。
产品标识和可追溯性控制程序
产品标识和可追溯性控制程序1.目的:使用适当的标识、记录,能正确地识别产品或物料的特征、特性,可顺利地追溯到各阶段的状况;2.适用范围:适用于原材料、半成品、成品包括客户财产在接收、生产、交付各阶段的标识和追溯;3.定义:无。
4.权责:4.1仓库:存放与仓储生产物料的标识、记录;4.2生产车间:生产物料、半成品、成品的标识、记录;4.3品管部:各控制阶段,检验与测试状况的标识、记录;5.作业内容﹕5.1 产品存放区域的标识:“物料暂放区”、“合格品区”、“不合格品区”、“待检区”;5.2 产品质量状况的标识:“合格”、“不合格”、“退货”,标识方式可用标签、印章或笔写;5.3 产品的标识:5.3.1 原材料的标识:由仓库用物料标签标识出产品的状况;品管部标识出产品的质量状况;仓库再将产品存放在相应的区域;5.3.2 (半)成品标识:生产过程的物料由生产车间用物料标签标识出产品的状况;品管部标识出产品的质量状况;生产车间再将产品存放在相应的区域;5.4 图样的标识:由开发部制作或开发完成的图纸作产品型号、客户等内容的标识;5.5产品的存放:产品需按产品的流动和质量状况存放在相应的区域,不得随意摆放,不同产品应分开包装和分开摆放或存放,以防误用。
5.6 产品的追溯:5.6.1 来料的追溯:可按物料标签和各产品对应的《检测报告》追溯到仓库的收货记录,再按仓库的收货记录追溯到采购部的采购记录,从而追溯到供应商,采购部负责与供应商沟通追溯和处理。
5.6.2 (半)成品的追溯:可按物料标签和各生产车间岗位的《测试记录》,ERP系统或者各车间产品随工单追溯到生产车间的生产记录,从而追溯到具体产品。
5.6.3 客户退货或投诉追溯:当有客户退货或投诉时由客户提供产品的收货记录,从而追溯到本厂的送货记录,再可追溯到各岗位的生产和检验记录,从而追溯到具体产品。
5.6.4 产品的可追溯性,由品管部负责追溯,相关部门协助追溯。
产品可追溯性评价检查表
有库房各岗人员的《岗位职责》,有各种库房管理规定,有 高低储控制。
是否对原材料/外协件出入库环节的批次转进行了定义?是否对原材料/外协件的到货信息 在《批次管理规定》中/批次进行了定义,原材料/外协件出
2.4Βιβλιοθήκη 的“可追溯性”进行管理?当原材料/外协件重新进行分包装或小包装时,是否重新加贴 入库的批次以入库时间为准;并在ERP系统中以流水号形式
质保部已对到库的原材料进行入口检验,并填写检验记录, 记录中包含供应商名称、进货日期、批号/炉号、数量、名 称等信息可具有追溯性;检验合格后在物料标识卡上盖合格 章,并在ERP系统中确认,能够保证先入的原材料先出。
是否对每个产品组中有责任追溯的零件范围、生产过程(设备参数)及检验项目进行了 定义?
有《控制计划》、《操作指导书》、《检验指导书》等文 件,文件中详细定义了每个产品组中有责任追溯的零件范围 、生产过程及检验项目。
来实现的,以保证产品“可追溯性”最小范围原则?
追溯性。
8
3.4
生产过程中,对于一汽-大众BZD系统中定义的TLD“零件”是否通过“生产管理系统”
(MES)或条码扫描系统进行精确追溯的?
NB
3.5
对于图纸或PDM图中规定的需要逐一追溯的零件,是否依靠“生产管理系统”(MES)实 现精确追溯?
NB
3.6
10
的快速查找。
现成品、半成品及自制件的入库均录入ERP系统进行管理, 并通过条形码扫描,能够保证产品可追溯性要求。
10
4.2
一汽-大众BZD系统的TLD清单上产品或产品外包装条形码是否满足VW 01064和VW 80125 要求?
产品外包装条形码能够满足标准要求。
10