
关于印后工序骑马订的一些操作技巧
关于装订过程中的骑马订操作技巧
(1)收书机构的调整技巧:
在收书过程中,两收书轮之间的间隙应根据书本的厚薄作相对应的调整,间距太大,书本不能顺利送至收书带上;间距太小,书本不能通过收书轮或将书本挤压坏。
调整时,松开锁紧把手,扳动手柄,即可任意调整两排收书轮的间距。
然后再锁紧;收书轮、收书导向板、收书带在轴向上的位置正确与否,直接影响到收书的整齐性。
使用调整时,要保证书本的重心位置处于收书轮和收书带的中间位置。
一般规格的书本必须经过两对收书和两根收书带的中间位置输送,大规格的书本通过三至四对收书轮和三至四根收书带输送更好。
调整的方法很简单,只要松开收书轮、收书导向板两件零件上的顶丝,即可在轴向位置上任意移动收书轮、收书导向板,达到理想状态后再拧紧顶丝。
(2)送书机构的调整技巧:
输送不同规格的书本时,为保证送书位置适当,要对送书的位置进行相对应的调整。
调节很方便,只需手动盘车,使连接块和送书长连杆之间的连接螺钉处于机器后护板上的调节孔处,然后松开螺钉,调整连接块和送书长连杆之间的相对应位置即可达到调节送书位置的目的。
当送书位置合适后再拧紧螺钉。
(3)装订手的调整技巧:
为了适应装订各种规格厚薄和书本,需要调整装订手。
当装订手上升到最高位置时,拧动装订手上的M16内六角螺钉。
反时针方向转动,装订手抬起;顺时针方向转动,装订手落下。
指示箭头对准装订手上刻度标牌的数值,即是装订书本的厚度。
(4)装订机头的调整技巧:
A:两钉脚不等长的调整:调整两钉脚不等长时,首先松开紧固螺钉,调整可调螺钉,若顺时针方向旋转,会缩短装订的左订脚;若将可调螺丝反时针方向旋转后,轻轻敲击U 型头,使可调螺钉紧靠机头外壳,这时会加长装订的左钉脚,调整至两钉脚等长时,再将紧固螺钉锁紧即可。
B:送铁丝长短的调整:根据装订书本厚薄的需要,送铁丝长短也要作相应的调整。
调整时,松开紧钉螺钉,上拉机头盖板,会增加送铁丝的长度;下推机头盖板,会缩短送铁丝的长度。
(5)紧钩机构的调整技巧:
根据装订书本的规格变化,两钉脚中心要求作相应调整。
调整时,松开锁紧螺母,紧钩底板便可在水平方向上任意移动,达到理想状态时再将锁紧螺母锁紧即可。
在竖直方向上,如果紧钩爪抬起过高,会将书本挤压坏;抬起过低,装订的书本不牢。
先整体调整:松开紧钩推杆两端的螺母,然后转动紧钩推杆,调整升降架的位置,便可改变紧钩爪的抬起高度一致,达到要求后,再将两螺母锁紧如果各紧钩爪的高度一致,调整结束,否则再分别进行调整:松开锁紧螺钉,旋转调节螺钉,调节螺钉驱动升降板即可改变紧钩爪的高度。
在使用中,若有铁丝在紧钩底板和紧钩爪之间卡住的现象,只需拨动把手上下滑动两次便可除去。
(金印集团搜集整理)。
骑马钉书刊排版打印方法
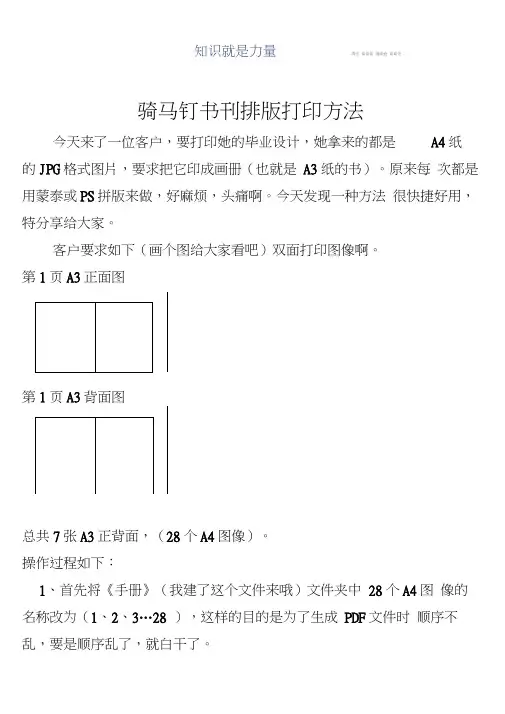
知识就是力量青住肯肯肯嵩肯盍肯肯先骑马钉书刊排版打印方法今天来了一位客户,要打印她的毕业设计,她拿来的都是A4纸的JPG格式图片,要求把它印成画册(也就是A3纸的书)。
原来每次都是用蒙泰或PS拼版来做,好麻烦,头痛啊。
今天发现一种方法很快捷好用,特分享给大家。
客户要求如下(画个图给大家看吧)双面打印图像啊。
第1页A3正面图第1页A3背面图总共7张A3正背面,(28个A4图像)。
操作过程如下:1、首先将《手册》(我建了这个文件来哦)文件夹中28个A4图像的名称改为(1、2、3…28 ),这样的目的是为了生成PDF文件时顺序不乱,要是顺序乱了,就白干了。
知识就是力量就禽 背背喜 肯肯盍 肯背瓷2、打开PhotoShop CS3倚怪的是CS5中没有生成PDF 功能)。
下面请看图片册逢血..cm i 打开血 Clrl+o ALt+Citl+O打并対UL-nt4£hift+c^i4c打开为墙藍兀球一.罰打科丈件叩tt| ifc 5 荐僱CS)* J (^ Stiift+CLri+S Itib 可卡咅新t g 苟弍i^J Ut^Li ttH'irl+S 1 L&^x. _____目讷血•1■ ■ --------------------------- Xmllr J 7 ■A| M5J4 ft+C||r|. + J 1 | “ ttardR 心TIKKf iSkif++CUHP -J S L ±JO(.'臭茅目f 君棄星比目*55 5)mo 匚辰2 选阳刃 谑烦⑴ 分析佃 视屢:oo 宙口鮒 喈朋闻FW 宿了=Ti取"II..内 Ailolip ^knt n?hop C53 t?rt ertderi 戈件IF)闺片赳.. ■也bFK-it -'**r*-f 灵祈石军单珂吕T.夫尿尢^2 '里.肯唐皆肯肯吉肯之吉唐吉3、选择上面“浏览”按钮后,就会出现打开窗口,我已经选择了“册子”文件夹,选中里面文件,点打开就行了,不过大家要注意一定要按顺序添加,例如下面窗口中的1、2、3,文件不挨着,因为文件排Sff '里.^^xx*x****x序的原因,大家可以先一个一个添加,最后加到 3-9、10-19、20-28时,按住SHIFT 键选择多个进行打开就可以了。
骑马订工艺流程及操作要点
骑马订工艺流程及操作要点
张咏梅
【期刊名称】《印刷技术》
【年(卷),期】2018(0)12
【摘要】随着印后装订技术的不断发展,骑马订作为书刊印后装订的一种工艺,其装订速度和装订质量也发生着变化。
骑马订就是将书页用套配法配齐后,加上封面套合成一个整帖,再将成卷的铁丝在机器上切下一段,然后从书籍折缝处穿进去,并将其弯脚锁牢,把书帖装订成本。
骑马订工艺流程短、快速便捷、成本低,且成书翻阅时可以将书摊平,便于阅读,可广泛应用于宣传手册、新闻资料、杂志、画册、海报等的装订,其工艺流程为配页一订书一裁切一打包。
下面,笔者从多年的工作经验出发,根据骑马钉工艺流程,对各流程操作要点总结如下,愿与大家分享。
【总页数】1页(P65-65)
【关键词】工艺流程;骑马订;操作;印后装订技术;装订质量;工作经验;成本;成卷【作者】张咏梅
【作者单位】河南新华印刷集团有限公司
【正文语种】中文
【中图分类】TS88
【相关文献】
1.走近北人骑马订——访北人骑马订分厂张中伏厂长及陈华工程师 [J], 薛金萍;
2.海德堡为何退出骑马订和胶订机? [J], 徐世垣
3.走近北人骑马订——访北人骑马订分厂张中伏厂长及陈华工程师 [J], 薛金萍
4.印后装订质量标准要求与操作规程(六)骑马订工序 [J], 王淮珠
5.不使用订书钉的骑马订--胶粘骑马订 [J], 杨志钢
因版权原因,仅展示原文概要,查看原文内容请购买。
印后装订操作技巧之骑马订书机的调整

印后装订操作技巧之骑马订书机的调整:•(1)送书机构的调整:输送不同规格的书本时,为保证送书位置适当,要对送书的位置进行相对应的调整。
调节很方便,只需手动盘车,使连接块和送书长连杆之间的连接螺钉处于机器后护板上的调节孔处,然后松开螺钉,调整连接块和送书长连杆之间的相对应位置即可达到调节送书位置的目的。
当送书位置合适后再拧紧螺钉。
(2)收书机构的调整:在收书过程中,两收书轮之间的间隙应根据书本的厚薄作相对应的调整,间距太大,书本不能顺利送至收书带上;间距太小,书本不能通过收书轮或将书本挤压坏。
调整时,松开锁紧把手,扳动手柄,即可任意调整两排收书轮的间距。
然后再锁紧;收书轮、收书导向板、收书带在轴向上的位置正确与否,直接影响到收书的整齐性。
使用调整时,要保证书本的重心位置处于收书轮和收书带的中间位置。
一般规格的书本必须经过两对收书和两根收书带的中间位置输送,大规格的书本通过三至四对收书轮和三至四根收书带输送更好。
调整的方法很简单,只要松开收书轮、收书导向板两件零件上的顶丝,即可在轴向位置上任意移动收书轮、收书导向板,达到理想状态后再拧紧顶丝。
(3)紧钩机构的调整:根据装订书本的规格变化,两钉脚中心要求作相应调整。
调整时,松开锁紧螺母,紧钩底板便可在水平方向上任意移动,达到理想状态时再将锁紧螺母锁紧即可。
在竖直方向上,如果紧钩爪抬起过高,会将书本挤压坏;抬起过低,装订的书本不牢。
先整体调整:松开紧钩推杆两端的螺母,然后转动紧钩推杆,调整升降架的位置,便可改变紧钩爪的抬起高度一致,达到要求后,再将两螺母锁紧如果各紧钩爪的高度一致,调整结束,否则再分别进行调整:松开锁紧螺钉,旋转调节螺钉,调节螺钉驱动升降板即可改变紧钩爪的高度。
在使用中,若有铁丝在紧钩底板和紧钩爪之间卡住的现象,只需拨动把手上下滑动两次便可除去。
(4)装订手的调整:为了适应装订各种规格厚薄和书本,需要调整装订手。
当装订手上升到最高位置时,拧动装订手上的M16内六角螺钉。
骑马钉装订怎么订

骑马钉装订怎么订
通常我们把骑马钉叫做“铁丝平钉”,而且使用的不是预先制作好的钉书钉,在生产的过程中机器从卷成一卷的金属线上切下一段,把它钉入纸张中,并在纸张的另一侧将铁丝弯曲固定。
用骑马订书机,将套帖配好的书芯连同封面一起,在书脊上用两个铁丝扣订牢成为书刊。
因为在套帖及打钉时,书帖是由中央处摊开上下叠,如同马鞍状,所以称为“骑马订”。
第二:骑马订具有快速便捷、开书度可达l80.的好处,常为出版业界所使用。
当然它也有缺点,以下是设计时必须注意的事项。
(1)采用骑马订的书不宜太厚,而且多帖书必须套合成一整帖才能装订。
超过64P以上的较厚书籍,不适合用骑马汀,主要有锁线胶订和无线胶订两种装订方式。
锁线胶订是将配好的书帖,按顺序用线一帖帖串远来,可用于任何厚度的书,牢固翻阅方便,。
但是装订速度慢。
(2)骑马订在套帖时靠中间的书帖容易向外排挤,排挤的程度与纸张厚度成正比,而导致三边裁切后书背到书口的宽度不一,靠近中央的书页比靠近封面的书页要窄小些。
印后装订操作技巧之骑马订书机的调整
印后装订操作技巧之骑马订书机的调整:•(1)送书机构的调整:输送不同规格的书本时,为保证送书位置适当,要对送书的位置进行相对应的调整。
调节很方便,只需手动盘车,使连接块和送书长连杆之间的连接螺钉处于机器后护板上的调节孔处,然后松开螺钉,调整连接块和送书长连杆之间的相对应位置即可达到调节送书位置的目的。
当送书位置合适后再拧紧螺钉。
(2)收书机构的调整:在收书过程中,两收书轮之间的间隙应根据书本的厚薄作相对应的调整,间距太大,书本不能顺利送至收书带上;间距太小,书本不能通过收书轮或将书本挤压坏。
调整时,松开锁紧把手,扳动手柄,即可任意调整两排收书轮的间距。
然后再锁紧;收书轮、收书导向板、收书带在轴向上的位置正确与否,直接影响到收书的整齐性。
使用调整时,要保证书本的重心位置处于收书轮和收书带的中间位置。
一般规格的书本必须经过两对收书和两根收书带的中间位置输送,大规格的书本通过三至四对收书轮和三至四根收书带输送更好。
调整的方法很简单,只要松开收书轮、收书导向板两件零件上的顶丝,即可在轴向位置上任意移动收书轮、收书导向板,达到理想状态后再拧紧顶丝。
(3)紧钩机构的调整:根据装订书本的规格变化,两钉脚中心要求作相应调整。
调整时,松开锁紧螺母,紧钩底板便可在水平方向上任意移动,达到理想状态时再将锁紧螺母锁紧即可。
在竖直方向上,如果紧钩爪抬起过高,会将书本挤压坏;抬起过低,装订的书本不牢。
先整体调整:松开紧钩推杆两端的螺母,然后转动紧钩推杆,调整升降架的位置,便可改变紧钩爪的抬起高度一致,达到要求后,再将两螺母锁紧如果各紧钩爪的高度一致,调整结束,否则再分别进行调整:松开锁紧螺钉,旋转调节螺钉,调节螺钉驱动升降板即可改变紧钩爪的高度。
在使用中,若有铁丝在紧钩底板和紧钩爪之间卡住的现象,只需拨动把手上下滑动两次便可除去。
(4)装订手的调整:为了适应装订各种规格厚薄和书本,需要调整装订手。
当装订手上升到最高位置时,拧动装订手上的M16内六角螺钉。
骑马钉机器操作方法

骑马钉机器操作方法骑马钉机器是一种特殊的机械操作技术,它将骑马与机器操控技能相结合,能够在一定程度上提高工作效率和精确度。
下面我将详细介绍骑马钉机器的操作方法,希望对您了解和学习该技术有所帮助。
首先,骑马钉机器的操作需要牢牢掌握骑马和机器操纵技术。
初学者可以从以下几个方面入手,逐步提高操作技能:一、驾驭马匹1. 稳定坐骑:首先,要能够稳定坐在马背上,保持平衡。
2. 控制马的速度:学会使用缰绳控制马匹的速度和方向。
3. 掌握基本的指令:学会使用重心移动和鞭策等方式给马匹发送指令。
二、机械操控1. 了解机器的结构和功能:熟悉骑马钉机器的各个零部件和其功能,理解其工作原理。
2. 学会操作机器控制杆:学会使用机器控制杆来控制机器的运动,包括前进、后退、左转、右转等。
3. 熟悉机器的操作面板:了解机器的操作面板上的各个按钮和开关,掌握它们的用途和操作方法。
接下来,我将介绍一种常见的骑马钉机器的操作方法,供您参考。
1. 开始操作前的准备:- 穿戴好防护装备,包括头盔、护膝、护肘等,以确保安全。
- 检查机器的工作状态和各个零部件,确保机器正常运转。
- 调整机器的座椅和控制面板,使其适应您的身高和体型。
2. 上马:- 靠近机器的一侧,手握住机器辅助手柄。
- 使用一条脚踏在机器的脚踏板上,另一条腿踏上机器的座椅,迅速往上跳,并迅速踏在脚踏板上,稳定住整个身体。
3. 驾驭马匹:- 通过调整机器控制杆的位置和角度来控制马匹的速度,前进和后退。
- 使用重心的转移和鞭策的方式控制马匹的转向和停止,注意保持平衡和稳定。
4. 操控机器:- 使用机器控制杆来控制机器的前进、后退、左转和右转,调整机器的方向和位置。
- 运用手指和手腕的力量和灵活性,调整机器的速度和精度。
5. 安全注意事项:- 在进行骑马钉机器操作时,务必保持集中注意力,全神贯注。
- 遵守机器的安全操作规程,不得擅自修改或调整机器的工作参数。
- 骑马钉机器操作时要保持稳定和平衡,避免发生意外和伤害。
印后装订工艺之骑马订常见故障与处理
印后装订工艺之骑马订常见故障与处理骑马订联动线检测装置骑马订联动线检测装置包括缺帖、歪帖检测,以及书厚检测。
1.缺帖、歪帖检测缺帖、歪帖检测过程是:当搭页机、集帖链正常工作时,书帖将光束遮住,一旦出现缺帖或歪帖,光束就直接照射在光敏管表面,然后将信号传给延时继电器,订书停止。
2.书厚检测书厚检测是由上偏心轮与下滚轮进行的,通常称为测厚轮。
调节书厚检测时,将需要装订的书刊放在偏心轮下方,转动调节盘使下滚轮上下移动,压力适度即可。
另外,还可通过微调达到最佳压力。
如果是多帖或少帖的书刊通过测厚轮时,检测开关闭合,接通订书机头控制继电器,订书停止,同时发出信号,随后抛出坏书。
骑马订常见故障与处理骑马订常见故障主要反映在订书机头上,这些故障原因与处理方法如下。
1.不出铁丝或输丝不畅故障原因:(1)输铁丝导轨磨损或有杂物;(2)铁丝盘旋转有阻;(3)齿轮轴压簧压力过大。
处理方法:(1)检查导轨并清除杂物;(2)检查铁丝盘,使其压力适度;(3)调节压簧压力。
2.铁丝翘钉故障原因:订书机头压力不够。
处理方法:升高弯脚组或微调订头压力。
3.铁丝钉偏斜故障原因:(1)书帖天头方向偏斜;(2)压书块未起作用。
处理方法:(1)检查歪贴控制;(2)调节压书块。
4.钉脚不平实、出现皱钉故障原因:(1)弯脚组过低或弯脚磨损;(2)弯脚组与机头不垂直。
处理方法:(1)升高或更换弯脚组;(2)调节弯脚组。
5.不切或切不断铁丝故障原因:(1)切刀不到位;(2)切刀与导丝孔之间有磨损。
处理方法:(1)检查切刀;(2)调节切刀与导线孔间隙。
骑马订质量标准(1)套配书帖应整齐,页码正确。
(2)上下钉眼外沿距天头、地脚距离为书芯长度的1/4,允许误差±2.0mm。
(3)书刊平服整齐,钉脚平整、牢固,钉锔在折缝线上,书帖歪斜<2.0mm。
(4)全书整洁,成品裁切误差<1.5mm,非标准尺寸按合同要求。
(5)成品裁切后无刀花、连刀,无破头,外观整洁,无压痕。
印刷装订工艺流程
装订工艺流程一、装订工艺流程图套页骑马订折页配页打捆刷胶分本刷胶二、装订工艺规定1.签样制度1.1 装订生产过程中,关键工序(折页、套页、配页、锁线、骑马订、胶包、切成品)必须签样,签样由关键工序机长(组长)或工序主管与工序品控员完成。
签样要求按照《装订品质标准》和产品工艺要求(包括产品“折样”)执行。
由品控主管检查,没执行被发现一次扣罚相关责任人员50元/次。
因此带来经济损失的,按损失总额的50%处罚,生产责任人承担60%,签样人员承担40%。
签样有误造成损失的,处罚金额根据错误类型处理,由签样人员承担责任的80%,生产责任人承担20%。
处罚类型:a.态度类错误扣罚30%b.技能、工艺类错误扣罚20%c.其他类错误扣罚10%2.工艺要求2.1 生产必须按照产品工艺流程生产,以保证产品质量,对于违背产品工艺生产流程操作的情况,发现一次予以操作者50元处罚,同时工序主管和部门主管罚款50元。
造成经济损失的按损失总额的50%处罚,操作者承担50%,工序主管或部门主管承担50% 。
特殊情况,经生产部批准生产的情况除外。
2.2 骑马订骑马订必须经由折页、打捆、粘贴页、套页、撞页、订书的工序过程,封面带勒口、拉页、封套的样本,内芯打口子必须先试制10本,检查内芯与封面的口子尺寸和接图的配合度,再进入批量生产。
2.3 无线胶装需先打口子后胶包的样本,必须打捆、刷胶、分本,无线胶装的书脊与书芯厚度之差≤0.8mm。
2.4 锁线胶装2.4.1锁线胶装的书脊与书芯厚度之差≤1mm。
2.4.2常规锁线胶包样本,经锁线堆码压平后进行胶包。
2.4.3书脊>5mm的锁线样本必须打捆刷胶分本后胶包。
2.4.4对锁线书脊与书芯厚度之差有特别要求(≤0.6mm),分本后必须再压平。
2.5 样本在进入订书、胶包工序时,必须试制“首件”,首件必须由工序主管或部门主管审查、签字,并经工序品控员签字后方可批量生产。
违反者处罚同1.1条。
骑订工序作业指导书
骑订工序作业指导书
一、目的指导骑马钉机操作工作业,规范其工艺流程,保证骑马钉工序质量。
二、范围适用于本公司骑马钉工序作业。
三、定义
骑马钉是一种将印刷书刊、杂志等产品的书芯与封面根据客户对产品的要求,进行钉装并按照产品要求进行三面裁切的设备。
四、工作程序
1、开机前必须清除机台周围障碍物,检查测听机器是否有异声,对设备进行逐孔加润滑
油,手动或点动试车,检查设备机械零件是否存在问题,检查无误后才能开机。
2、根据书的厚薄调好规、定好位,先用书贴试订几本,校对蓝纸或样书,并由机长或车间主任签样后再正式生产。
3、钉书过程中机长要经常进行成书的抽检工作,夹书人员在夹书前检查所加的每一手书,保证无混贴、重贴、白页、折斜等问题。
4、收书摆放人员检查骑钉质量,将钉偏、曲角、半脚、油污、切歪、切不通、少钉、破烂等不合格的产品及时拣除,不混入成品,钉好后产品按照一定数量堆
放成托。
5、完成的产品每托要插上“半成品标示卡”。
6、每天工作结束填写机台日报表,并给部门统计。
五、质量标准1、骑马钉书册时,各贴要齐整(撞齐整)。
2、锯钉要均匀、正确地订在折缝上,钉脚要扣平压实,距离要适当。
3、订出的书册无歪斜,无多贴、少贴、撕贴、无串贴倒头,无漏钉、坏钉、
油脏、封面拖花等现象。
4、书册三面裁切尺寸要按任务单、样书要求,所切出的书册不歪斜,无沙
口、切不通等。
5、三面切书成品大小允许误差在0.5mm以内。
印刷品装订工艺规范
印刷品装订工艺规范近年来,印刷品在各个领域中扮演着重要的角色,而印刷品的装订工艺作为其中的一部分,对于提升印刷品的质量和美观度起着至关重要的作用。
本文将会就印刷品装订工艺规范进行详细阐述,包括装订的类型、工艺要求和装订质量控制等方面。
一、印刷品装订的类型在印刷品的装订过程中,常见的装订类型包括骑马订、胶订、线订和骑胶订等。
骑马订是指将印刷品的多张纸张用钉书机的订书钉固定在一起,适用于页数较少的小册子和杂志;胶订则是使用胶水将书页和封面粘合在一起,广泛用于书籍和杂志的装订;线订是使用线圈将书页固定在一起,常见于笔记本和账簿;骑胶订则是将书页用订书钉固定后,再用胶水粘合封面,适用于页数较多的书籍。
二、印刷品装订的工艺要求印刷品的装订工艺要求十分严格,其关键点主要包括页面对齐、封面平整度、线圈质量和胶水粘合力等。
首先,印刷品的页面对齐是装订过程中必须要注意的一个环节。
页面对齐不仅包括上下、左右对齐,还应确保页面的平整度和一致性,以免影响阅读体验。
其次,封面平整度是印刷品外观质量的重要指标之一。
封面应该平整、无皱折、无粘连现象,保证印刷品的美观度和整体形象。
线圈质量和胶水粘合力是线订和胶订中需要特别关注的要素。
线圈应该均匀、牢固且无锈蚀,以保证书页的固定性和使用寿命;胶水的粘合力要适中,既不能过于松散导致书页易脱落,也不能过于紧实导致无法翻阅。
三、印刷品装订质量控制为了保证印刷品的装订质量,需要进行严格的质量控制措施。
其中包括原材料的选择、设备的保养和操作规范等方面。
首先,原材料的选择是影响装订质量的重要因素之一。
包括纸张的材质和质量、线圈的选择以及胶水的使用等。
需要确保原材料的质量过关,以避免装订过程中出现问题。
其次,设备的保养也是保证装订质量的关键。
定期对装订机器进行保养和维护,保证其正常工作状态,减少因设备问题而导致的装订质量缺陷。
最后,操作规范是装订质量控制的重要环节。
操作人员需要经过专业培训,熟悉装订工艺的要求和操作规程,严格按照标准进行操作,保证每个环节的准确性和一致性。