
LCD常见不良品解析ppt
手指印 抽插篮划伤
四、定向不良
指摩擦异常导致的不良,常见的摩擦不良有以下几种情况: ①摩擦条纹不良(常见于VA及负显产品,正显产品条纹基本可流程) ②单面摩擦(两面玻璃其中一面未摩擦) ③摩擦视角反(电测显示部分字体模糊不清或者视角方向与图纸不符合) ④摩擦时绒布上有杂质导致划伤PI层
单面摩擦框不良 ⑥CS不良 ⑦网印不良 ⑧组合歪不良 ⑨静电击伤 ⑩原破及粉压碎不良
制盒组不良
一、内污不良
产生原因:LCD盒内有异物不良,目测台观察多为白色异物。
导致内污不良的几大原因:①杂质 ②纤维毛线 ③漏边框、银点料 ④溶剂 ⑤粉团、粉压碎 ⑥摩擦绒布毛线 ⑦PI脏点
产生原因:①显影液或酸刻液浓度过高 ②显影液或酸刻液温度过高 ③显影或酸刻时间过长 ④曝光光强过度(引起显影过度)
上图均为蚀刻不足导致的“白点”短路
显影不足
显
影
过
度
①PI印刷不均匀
PI组不良
②PI印刷偏位
③PI点及PI脏点不良
④PI层印刷过厚或过薄
一、PI印刷不均匀
产生原因:①PI凸版或者网版异常 ②设备异常(匀胶轮自身有缺陷) ③PI房温湿度异常 ④PI个体特性
LCD常见不良及原因分析
制作:李波 日期:2017-3-1
光刻组不良
①短路、多划 ②断路、缺亮 ③显影不足、显影过度 ④蚀刻不足、蚀刻过度
一、短路
定义:同一面上本不应该连在一起的的ITO走线却发生了连接导通
不良表现:电测机在分显扫描时连续2声或3声报警,并且扫描电流大。 短路不良装模组后表现为某些笔段显示淡或者不显示。
三、PI点及PI脏点不良 PI点:目测表现为单独点状异常(点的颜色与玻璃底色差异大),贴片后呈黑色小点。 电测表现为显示时字体内有黑、白点异常 PI脏点:主要为目测时的内污不良及电测黑白点不良
四、PI印刷过厚或过薄 导致产品贴片后显底影(即8字外露)
上图为PI点不良在目测台下现象 上图为PI点不良在显微镜下现象
产生原因:①曝光过程中有杂质粘附在菲林版表面 ②显影不足 ③蚀刻不足
规律性短路产生原因: ①曝光过程中有杂质粘附在菲林版表面 ②菲林砸伤导致线条错乱,不该相连的线路连接在了一起 ③菲林来料异常:菲林本身存在油墨点短路或其他制作原因。
规律性短路玻璃在测试时电测机报警的步数相同,并且它们模号相同,而且短路发生的 位置及短路点形状一致。
封口附近八字型冲刷网印
条状网印 点状网印
八、组合歪不良
产生原因及电测现象:两片玻璃在贴合时位置不正,导致全显时走线外露 或者字体形变。 在显微镜下观察贴合标记,一般可见圆环已相交。
贴合标记已相交
走线外露 字体形变
九、静电击伤不良
产生原因:摩擦或者喷粉过程中静电强度大而未排出导走,导致静电击伤 PI层
切割组
一、切割站
短路不良图片
上图为曝光杂质引起的短路 菲林杂质引起的多划不良(走线与填充块连接)
二、断路
定义:ITO走线被划伤断开,导致该显示的图案不显示。
不良表现:电测全显状态时图案缺失,装机表现也是图案缺失。
产生原因: ①涂胶针孔及杂质 ②光刻胶脱落 ③胶面划伤 ④菲林砸伤 ⑤“刀砍”不良 ⑥显影过度及蚀刻过度 ⑦曝光效果差
摩擦绒布划伤PI层 VA产品摩擦条纹
五、边框不良
常见边框不良类型:①框虚不良 ②框肥不良 ③框断及框细(边框丝印下料不好导致) ④边框彩虹(热压时边框未下去)
框肥不良
框虚不良 显微镜下状况
边框彩虹
六、CS不良
产生原因:盒内金属物质将上下片走线相连,形成上下短路(也称为层间短路) 常见金属物质有铁屑、银点料、ITO来料锡点等。
不良现象: ①PI往框线内缘偏离会造成框线未压住PI层,形成抖面 ②PI 往框线外缘偏离会造成框线印刷在PI层上,导致框线可靠性欠佳(玻
璃在打粒或者清洗后便会开盒漏液或者装机受外力时漏液) ③ 若PI盖住银点印刷位置,则会导致银点导通不良形成缺划(即使当时未
缺划,但是银点导电性能也存在可靠性问题)
PI往边框内缘偏位导致抖面
杂质不良
纤维毛线、摩擦绒布毛 摩擦绒布毛
漏边框料、银点料 溶剂
粉团
二、彩虹不良
产生原因:①喷粉不均 ②盒厚搭配不合理
不良表现:玻璃底色不均匀,或者底色与正常玻璃相差太远。
喷粉不均导致的低彩不良
三、PI划伤
PI层表面在贴合前被破坏,常见原因有以下几点: ①手指印 ②衣袖擦伤 ③抽插篮划伤 ④流水线卡机叠玻璃及设备异常
不良表现:电测全显状态下某个笔段暗划或不显示,电测机连续单声报警, 且玻璃电流偏大(普遍10UA以上)
CS不良电测现象
盒内金属物质
七、网印不良
产生原因:丝印刮刀压力过大,导致网布压伤PI层。
不良现象:在目测时可见网布印痕,常见的有圆圈状、条状、封口附近八字 型冲刷网印及大面积网印压痕。部分网印形状、位置、模号一样,则是网板本身 异常导致(网板上有杂质或者网版制作有缺陷)
不良现象:①产品在电测全显状态下可见显示异常(局部字体显示淡或者显示深 ,局 部字体显示有条状或者点状缺陷)
②若大面积印刷不均匀会导致同批次玻璃之间阈值电压有明显偏差
匀团 状 印 刷 不 均
大面积印刷不均匀(左右电压差异大)
条状印刷不均匀
二、PI印刷偏位 产生原因:①凸版或者网版自身异常 ②设备异常 ③调机不到位
“刀砍”不良 胶面划伤
光刻胶脱落 涂胶针孔
曝光效果差显影后线条变细或脱落
三、显影不足与酸刻不足
不良现象:使玻璃产生短路、多划或导致走线外露。
产生原因:①显影液或酸刻液浓度不够 ②显影液或酸刻液温度不够 ③显影或酸刻时间不足 ④曝光光强不足(引起显影不足)
四、显影过度与蚀刻过度
不良现象:使玻璃产生大面积缺划或影响电极端子导通
不良现象:目测时可见白色条状不良,此条状一般跟随盒内电极走线(走线边缘 处PI层被破坏)
静电击伤在目测情况
静电击伤在显微镜下情况
十、原破及粉压碎不良
产生原因:热压过程中一对玻璃与另一对之间有玻璃渣等硬性物质,导致 热压过程中玻璃被压碎或者塑球粉被压碎。
不良现象:①玻璃破损 ②塑球粉压碎不良在目测时可见为白色团状内污般,此类不良 一般为规律性,即形状与玻璃模号一致。
LCD制程异物分析精品PPT课件

* 裝置驅動的地方就是產生異物的地方。
齒輪、輸送帶、輸送機、鍊子…等,會摩擦的地方 為發塵源。 * 關於膠帶類的接著材的接著部份,在經過一定期間 後,接著劑會因乾燥而變成異物,另外膠帶旁會有 細小的異物付著。 * 人體會有很多細小的異物產生。 皮膚、毛髮、體毛…等異物會產生。
8
異物對策
有哪些種類的異物存在?
15
異物對策
異物對策必要的工作有那些?
*管理監督者必須對塵埃有深入的理解。
*人員必須有塵埃的意識。
*人員必須有塵埃的知識。
*人員必須有對於塵埃的實際操作技能。
*必須有對於塵埃的工作團隊體制。
知不知道?
*必須對塵埃管理。
要做什麼?
知識,意識,實技,管理,教育等都是重要的。
16
異物對策
以什麼樣的方式實施教育?
* TFT是畫面的生命, 其中若有異物附著,會遮住於畫 面,造成不良。
* ASSY製程中若異物進入 B/L(BLACKLIGHT) 內部 , 會遮住顯示畫面, 看不見部份即為不良。
* 異物是最大的敵人 , 建造工廠必須花費很多經費 , 因此設備也是異物小間的關係
13
異物對策
現在的異物環境達多少分?
目標100分
*Array 製程 90分
機器手臂引起的灰塵 , 設備的清潔
*Panel 製程 70分
機器手臂, 仕掛品 , 材料 , 作業面積
* Module製程 30分
通箱 , 拖盤 , 材料 , 清掃 , 5S
* 品保
30分 室內環境 , 5S , 室內面積
* 資材中心 30分 室內面積 , 開梱 , 搬入出方法 ,
*塵埃對策是半導體相關產業不可欠缺的,龐大費用 支出的目的在於確保品質。從建設工場,及其使用設 備和維護管理都必須用掉很大費用。
LCD画品位不良项目
⇔
发生原因:板来料不良
4/31
画品位不良项目( 辉点个数 )
【辉点个数】 多个辉点的状态
发生原因:面板来料不良
5/31
画品位不良项目( 灭点个数 )
【灭点数】 多个灭点的状态
发生原因:面板来料不良
6/31
画品位不良项目( 辉点和灭点复合 )
【辉点和灭点的复合】 多个辉点和灭点在一起的状态
发生原因:面板来料不良
正常 図1
发生原因:面板来料不良
31/31
发生原因:面板来料不良
28/31
画品位不良项目( 画面闪烁)
【画面闪烁】 画面闪亮的不良现象
发生原因:面板来料不良
29/31
画品位不良项目( 段差)
【段差】GRB点斜的画面中出现斜线错位的不良现象
发生原因:面板来料不良
30/31
画品位不良项目( 阶调不良)
【阶调不良】 在阶调画面中出现以下症状称之为阶 调不良
7/31
画品位不良项目( 辉灭连续 )
【辉灭连续】 辉点和灭点连在一起
发生原因:面板来料不良
8/31
画品位不良项目( 辉点间距 )
【辉点间距离】 辉点间的最小距离
发生原因:面板来料不良
9/31
画品位不良项目( 灭点间距 )
【灭点间距离】 灭点间的最小距离
发生原因:面板来料不良
10/31
画品位不良项目( 辉点和灭点间距 )
【Panel内异物】 CF玻璃和TFT玻璃之间有异物的不好现象。颜色、形 状各种各样 用异物规格判定
发生原因:面板来料不良
25/31
画品位不良项目( 偏光板异物)
【偏光板间异物】 panel和偏光板间有异物的不良现象. CF侧和TFT侧都有, 颜色、形状各种各样 用异物规格判定
LCD原理及常见不良分析

俗稱 ﹕ 小螞蟻
氣泡
高倍顯微鏡下的情況
許多許多小氣泡
圖一
圖二
.環境照度: 400~600 Lux .判定pattern: 50 % gray (灰 度) .判定方法: >Limit Sample 判定NG; <=Limit Sample 判定OK. 圖三
加嚴的檢驗標准
• 大幅度的搖晃panel,幅度腳90至 130度的后,頻率約10次/S.直立,小幅 度(5度)的搖晃panel,頻率為10次 /S,不可出現水紋波.
檢驗標准:使用30X放大鏡﹐在全黑和灰色背景下。
亮暗點(圖示)
畫面抖動﹐條狀顯示異常﹐字體 顏色異常
• Driver IC 工作不正常或ESD
偏光導刮傷﹐connector 變形﹐開裂﹐螺 孔無螺紋或偏位﹐玻璃破損液晶外泄。
Back lamp connector 受傷變形
Panel 刮傷
刮傷偏光層
LCD 原理及常見不良及判定
prepare by SQA
LCD 與CRT 顯示器的原理。
• 液晶显示器(LCD/Liquid Crystal Display)的显像原理,是
将液晶置于两片导电玻璃之间,靠两个电极间电场的 驱动,引起液晶分子扭曲向列的电场效应,以控制光 源透射或遮蔽功能,在电源关开之间产生明暗而将影 像显示出来,若加上彩霞色滤光片,则可显示彩色影 像。
• CRT的成象原理是依靠电子束高速撞击屏幕上的荧光 粉形成亮点,并由偏转线圈产生磁场控制电子束在屏 幕上逐个把像素击亮,并以很快的速度逐行扫描,利 用人眼的视觉暂留效应重现图像。
簡述LCD 較CRT的優缺點
• LCD的优点: 1、LCD相对CRT显示器来说是一种节能型产品,一般15英寸 LCD的最大功耗都在30W以下,而目前的17英寸CRT显示器的功 耗则在100W以上。 2、LCD的平板式结构决定了它的身材非常的苗条,重量也很轻。 在显示器向大屏幕方向发展的时候,LCD的这种超轻超薄的特点 显得优势格外明显。 3、LCD与CRT显示器不同,它无闪烁、无辐射,能够有效的保 护用户的视力健康。 4、LCD不存在线性和非线性失真现象。 • LCD的缺点: 1、LCD的响应时间比较长,因此在动态图像方面的表现不理想。 2、LCD的可视角度相对CRT显示器来说是比较小的。 3、LCD显示屏比较脆弱,容易受到损伤。 4、目前的制造工艺决定了LCD存在点缺陷问题,其制造的良品 率相对较低,这也在一定程度上增加了LCD的制造成本。
LCD常见不良品解析
CS不良电测现象
盒内金属物质
七、网印不良
产生原因:丝印刮刀压力过大,导致网布压伤PI层。
不良现象:在目测时可见网布印痕,常见的有圆圈状、条状、封口附近八字 型冲刷网印及大面积网印压痕。部分网印形状、位置、模号一样,则是网板本身 异常导致(网板上有杂质或者网版制作有缺陷)
封口附近八字型冲刷网印
条状网印 点状网印
八、组合歪不良
产生原因及电测现象:两片玻璃在贴合时位置不正,导致全显时走线外露 或者字体形变。 在显微镜下观察贴合标记,一般可见圆环已相交。
贴合标记已相交
走线外露 字体形变
九、静电击伤不良
产生原因:摩擦或者喷粉过程中静电强度大而未篮划伤
四、定向不良
指摩擦异常导致的不良,常见的摩擦不良有以下几种情况: ①摩擦条纹不良(常见于VA及负显产品,正显产品条纹基本可流程) ②单面摩擦(两面玻璃其中一面未摩擦) ③摩擦视角反(电测显示部分字体模糊不清或者视角方向与图纸不符合) ④摩擦时绒布上有杂质导致划伤PI层
单面摩擦 摩擦视角混乱
摩擦绒布划伤PI层 VA产品摩擦条纹
五、边框不良
常见边框不良类型:①框虚不良 ②框肥不良 ③框断及框细(边框丝印下料不好导致) ④边框彩虹(热压时边框未下去)
框肥不良
框虚不良 显微镜下状况
边框彩虹
六、CS不良
产生原因:盒内金属物质将上下片走线相连,形成上下短路(也称为层间短路) 常见金属物质有铁屑、银点料、ITO来料锡点等。
产生原因:①曝光过程中有杂质粘附在菲林版表面 ②显影不足 ③蚀刻不足
规律性短路产生原因: ①曝光过程中有杂质粘附在菲林版表面 ②菲林砸伤导致线条错乱,不该相连的线路连接在了一起 ③菲林来料异常:菲林本身存在油墨点短路或其他制作原因。
LCD_不良现象
11.色点,暗点
•
如图,一个象素点由红绿蓝三个色点组成,当某个色点坏死,不受电压控制 时,即表现为色点
12.牛顿环
13.拖影
13.
8.Panel内毛屑
•
在白画面或较亮的画面下较清晰。测量使用点线规,标准使用SOP所规定之 标准.如在黑画面及关机时依然可见,则为panel外之毛屑
9.污点
•
同上,如白画面可见,而关机不可见,则为panel内脏污(Cell与backlight之 间)
10.Panel偏移
•
当左右或上下非可视区域宽度不同时即表示panel位置不居中,当其宽度差大 于标准(一般为1mm)时即判为Panel偏移
4.灰阶饱和
•
灰阶饱和为相邻两阶灰阶无发分辩,如上半图颜色最深及最浅两阶饱和,其 下半图为正常
5.漏光
•
多为组装不良引起,应检查有无压迫到panel,固定panel螺丝是否太紧
6.Mura
•
团状阴影。
7.杂讯
•
多为水平杂乱的线条,竖线条画面检验此不良最佳。如自动调整及手动调整 均无法调至正常,即可判为杂讯。
LCD 不良现象图解
1.线条
•
为垂直或水平色线或白线。
2.画面偏色
•
比正常画面要稍红或绿或蓝,一般为白平衡未做好,应检查动作是否做完, 画面设置是否正确,及讯号线材是否良好。
3.缺色
•
பைடு நூலகம்
白色及灰色中其红,绿,蓝三原色的色度比例相同,当三种颜色的比例不同 时其就呈现彩色。
3.缺色
•
如图,右半画面为左半画面缺红色时的表现画面
LCD液晶屏不良现象分析【图文】
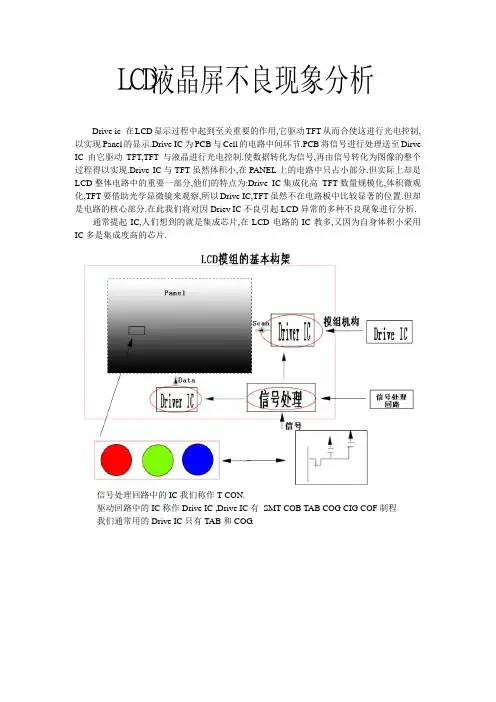
Drive ic 在LCD 显示过程中起到至关重要的作用,它驱动TFT 从而合使这进行光电控制,以实现Panel 的显示.Drive IC 为PCB 与Cell 的电路中间坏节.PCB 将信号进行处理送至Dirve IC 由它驱动TFT,TFT 与液晶进行光电控制.使数据转化为信号,再由信号转化为图像的整个过程得以实现.Drive IC 与TFT 虽然体积小,在PANEL 上的电路中只占小部分.但实际上却是LCD 整体电路中的重要一部分,他们的特点为:Drive IC 集成化高 TFT 数量规模化,体积微观化,TFT 要借助光学显微镜来观察,所以Drive IC,TFT 虽然不在电路板中比较显著的位置.但却是电路的核心部分.在此我们将对因Driev IC 不良引起LCD 异常的多种不良现象进行分析. 通常提起IC,人们想到的就是集成芯片,在LCD 电路的IC 教多,又因为自身体积小采用IC 多是集成度高的芯片.信号处理回路中的IC 我们称作T-CON.驱动回路中的IC 称作Drive IC ,Drive IC 有 SMT COB TAB COG CIG COF 制程 我们通常用的Drive IC 只有TAB 和COG .LCD液晶屏不良现象分析正面反面通过上面的图片.我们的TAB COG有深入的了解.下面说一下它们的不良现像TAB亮线:亮线是最常见的问题,通是TAB软排线断裂造成,其实ACF胶的失效和Suroce线的顶端断都会造成亮线.除Suroce线顶断以外,其余两种都可以换TAB维修.Suroce线顶端断造成的亮线我们称为:同位置亮线.多条亮线.两种原因A, ITO断所致.B,TAB软排断所致.通常都是更换ITO.也就是软排与玻璃接合处.如导电引线坏,理论上是可以更换CellL,但Cell成本占据LCD主体.加上修复制程的损耗更换Cell毫无意义.大多都报费.灰阶亮线.在灰阶画面出现断线或整条亮线,此状况是同Drive IC软排,导电能力退化造成.更换TAB即可.区块不良:整块Drive IC抗判范围异常,TAB核心IC电性能损坏.更换TAB反白:反的状况一般都是X1-TAB或Y1-TAB烧坏引起.但部分LCD Y1 Y2 Y3不良将会引起反白.此这是因为其驱动电路的片场特殊而引起,更换前可剥用提温法或测量电压.电流以确定,然后在换区块Mura:因TAB与PCB端连接软排,接触不良造成面部电阻值增大.分压了Drive 的驱动电压,造成TAB控制区块亮度低于其它部全,形成Mura, 如果PCB铜铂损坏则无法维修.COG亮线:亮线通常COG IC的输出端与Cell输入端的对应接点烧死,通常更换IC宽带线:COG IC部分电路坏死无法驱动TFT更换IC区块不良:COG IC坏死无法驱动TFT.更换IC灰阶亮线:COG IC控制线功能损伤,更换IC反白:X1坏死或Y1坏死会造成此现象.但少数规格LCD,Y侧其它COG.IC坏死也会造成的反白,因为IC的连接方法不同及IC坏死的部分不同造成的现象不同.区块Mura:因IC受损造成,自身老化及EDS也会造成此不良现象.更换IC.。
手机液晶屏点灯不良图示学习ppt课件
精选编1辑5ppt
16
不良名称
线相关不良
不良图片
主要发生原因 检查画面 备注
1.Y白线:在L0 L63、L127画面可见,横 向发白的一条细线
由于Array的 particle引起
L0画面
2.X薄亮线:单色画面与L63画面均可见, 发亮的一条细线
3.暗线:R、G、B单色画面下观察为一条 黑 色的线
3.自身带的毛屑
正视角 看发黑
2.B/L 白点:点灯时能看到比底 色还要白的白点
1.B/L 原资材不良
2.B/L 被压(Signal Cable)其他 器具
正视或立视 看,比底色 白
3.B/L 划伤:因B/L表面划伤而 发生的不良,正视或立视比底色 白,呈线状
4.亮度 MURA:B/L的亮度不均一, 侧视角呈水波纹状
用目镜观 察
L63/L127画面
9
Cell相关不良
不良名称
不良图片
检查画面
9.Rubbing Mura:两条以上等距且平行的线组成 Mura
L63/L127画面
10.斜线Mura:大部分布满整个Panel,线距离不 定,角度也不固定
L63/L127画面
备注
1.Rubbing A横向(L0) 2.Rubbing B竖向(L0 )
3.横竖交叉 DGS
19
功能性相关不良
不良名称
不良图片
检查画面
备注
1.残像:指由一个画面切换到另一个画面或 关闭电 源时仍然残留上个画面影像的残影 不良
无固定检查画 面
不良只存在于切换画 面或关闭电源时(CO F)
2.FLICKER:指画面闪烁,调节时以画面中心 (5区)不闪烁为基准
液晶面板不良现现象介绍ppt
Image Sticking {影像殘留}
• 高溫通電在畫面上無法除去影像殘留得現象。(殘留時間較短) • Pattern切換至下一畫面時,畫面殘留上一畫面得影像
A
BA
CB
Line – Mura {線狀Mura}
• 點燈檢查時出現線狀得色差現象。
• 面板光學量測檢測值異常。
BL INTERNAL Dimming NG {BL內部調光NG}
• BL內部調光NG。
BL EXTERNAL Dimming NG {BL外部調光NG}
• BL外部調光NG。
EDID VERIFY NG {EDID比對 NG}
EDID code經由設備確認無法判讀或空值等相關異常者。
• 點燈時在階調畫面出現斷續得線。
Panel Source Broken {PS斷線}
• 點燈時出現1條或數條全亮或全暗得直線,且確斷線。
Gate Line Defect {G Line欠陷}
• 點燈時出現1條或數條全亮或全暗得完整橫線 。
Panel Gate broken {PG斷線}
• 點燈時出現1條或數條全亮或全暗得橫線,且確定為斷線 。
Gate Unapparent Line {G弱線}
• 點燈時出現1條或數條不明顯得完整橫線。
Gray Scale Defect {階調不良}
• 只在所有階調畫面下有顏色異常、階調順序錯誤、Line欠陷、 雜訊等,而其她畫面不顯示。
Color Shift {畫面偏色}
• 單一或全畫面點燈檢測顏色有色偏現象。 (偏R、G、B、、等顏色差異) 。
• 點燈檢查(全白)時可見有異物位於B/L各層。 • 包含:B/L白點、B/L異物、B/L白斑、B/L髒污。
LCD异常相关知识简体中文PPT教案
外部机构件与模铁框机 构干涉.
外力压迫Cell造成pad mura 与取放模块过程不当动作 强相关
Minor Defect--Mura
COG Mura
Corner Mura
ButterflyMura
COG Mura:COG制程过程,因TFT基板上各薄膜材料热膨胀系数之差异, 将
mura
会产生内部应力,造成局部区域产生CELLGAP的变异,形成
Corner Mura:模块经过高温测试后,因背光模块内之光学film材产生翘曲, 因而
26
形成mura.
Minor Defect--BLU异物
BLU异物的来源主要是模块零件/材料本身(胶框,silicon胶…)与 模块生产之外部环境(环境中的微尘,人员身上的微尘,皮屑毛发,). 此外,模块机构设计也会影响BLU异物的产生,例如当设计不当,导 光板与灯管反射罩产生摩擦时,亦会产生碎屑….
LCD异常相关知识简体中文
会计学
1
引言
本讲义内容均为群创光电这几年碰到关于 LCD模块异常现象的真实案例.将此机密资 料介绍给各位,希望对大家在工作上有所帮 助….
群创光电 面板策略采购 面板工程 陈丕夫
2
大纲
TFT-LCD Defect分类
❖Major Defect
line, No display, Half-display, abnormal display, Glass broken, up/down revise fail….
21
337
30
18
AbnormalDisplay—VR坏损
异常画面
正常画面
可调电阻VR201已经损坏.
VR201损坏而断路,所以造成Vcom电压升高,使panel的基准电压升高,从而造成 显示画面异常
LCD常见不良
–短路:分为SEG,COM,层间短路三种。
–1.不良模型 –线路间被短接造成显示时发淡,发虚。 –2.产生原因 –最直接的原因是线路短路,碳浆过多。 –短路原因:清洗问题,涂胶问题,曝光问题,蚀刻问题。 –3.预防发生 –根据产生原因需针对性的对不同工序进行管控。 –4.影响 –短路也是很严重的不良,一旦形成只能报废,如果流入到客户端将造成很大 的影响。
2
–显示不全:图形显示不完全,有缺失
–1.不良模型 –全显时OK图形 –此图形任何一个地方没有 显示出来就是显示不全
–2.产生原因 –最直接的原因是线路断路,管脚接触不良。 –断路原因:清洗问题,涂胶问题,曝光问题,蚀刻问题。 –管脚接触不良:管脚问题,点胶问题。 –3.预防发生 –根据产生原因需针对性的对不同工序进行管控。 –4.影响 –显示不全是很严重的不良,一旦形成只能报废,如果流入到客户端将造成很大的影响。
12
THE
END
谢谢大家!
13
9
–偏光片类:偏光片扎伤,内有异物,无保 护膜,翘起等。
–偏光片为LCD三大主材之一,所以其质量,性能显得尤为重要。偏 光片常见的不良有扎伤,内有异物等。 –扎伤通常是由外力碰撞造成,可通过管理上解决。 –偏光片内异物为贴片时有脏污混入偏光片与玻璃间或偏光片本身沾 有异物。 –偏光片角度也是一个比较大的问题,角度不对,LCD整体颜色就会 有差异。
预防发生预防发生针对不同的异物源采取不同的措施但是总体来说净化间的环境卫生是最针对不同的异物源采取不同的措施但是总体来说净化间的环境卫生是最重要的所以需要从管理上对策
–附录4:LCD生产常见不良
LCD生产常见不良: 1. 1、斑点 2. 2、显示不全 3. 3、短路 4. 4、外形 5. 5、针眼 6. 6、字划 7. 7、内划 8. 8、配对 9. 9、蓝斑 10. 10、偏光片类 11. 11、管脚类 12. 12、胶类