
立式高速精密注塑机参数
注塑机的基本参数及型号表示

注塑机的基本参数及型号表示注塑机的基本参数注塑机的基本参数能较好地反映出注塑成型制品的大小,注塑机的做功能力以及对被加工物料的种类,品级范围和制品质量的评估,是设计,制造,选择和使用注塑机的依据。
1,注塑量——在对空注射条件下,注塑螺杆或柱塞作一次最大注塑行程时,注塑系统所能达到的最大注出量。
该参数在一定程度上反映了注塑机的加工能力,标志着该注塑机能成型塑料制品的最大质量,是注塑机的一个重要参数,注塑量一般有二种表示方式,一种以PS为标准(密度ρ=1.05g/cm3)用注出熔体的质量(g)表示,另一种是用注出熔体的容积(cm3)来表示根据定义,注塑螺杆一次所能注出的最大注塑容量的理论值为:螺杆头部在其垂直与轴线方向的最大投影面积与注塑螺杆行程的乘积。
QL =π/4 D2 S注塑机在工作过程中是达不到理论值的,因为塑料的密度随温度,压力的变化而发生相应变化,,因此,注塑容量需作适当修正,修正后的注塑容量为Q=αQL =π/4 D2 Sα, α——射出系数,一般为0.7∽0.9,在注塑机上加工塑料制品,一般制品的质量及浇注系统总用料量以不超过注塑机注塑量的25%∽70%为好,2,注塑压力——螺杆或柱塞端面作用于熔体单位面积上的力,注塑压力的大小与注塑机结构,流动阻力,制品形状,塑料的性能,塑化方式,塑化温度,模具结构,模具温度和对制品精度要求等因素有关,实际生产中,注塑压力能在机器容许的范围内调节,注塑压力的大小要根据实际情况进行选用,一般注塑压力选择范围如下。
A 、物料流动性好,制品形状简单,臂厚较大,一般注塑压力小于340∽540Kgf/cm2 。
适用于LDPE,PA等物料的加工。
B、物料熔体黏度较低,制品精度一般,注塑压力为680∽980Kgf/cm2 。
适用于PS,HDPE等物料的加工。
C 、物料熔体黏度中等或较高,制品精度有要求,形状复杂,注塑压力为980∽1370Kgf/cm2 。
适用于PP,PC等物料的加工。
目前市立式圆盘旋转式注塑机技术参数
目前市立式圆盘旋转式注塑机技术参数目前市场上的立式圆盘旋转式注塑机是一种非常先进的注塑成型设备。
该设备采用先进的旋转注塑工艺,能够实现高效、精确的注塑过程,广泛应用于塑料制品生产行业。
本文将对市立式圆盘旋转式注塑机的技术参数进行全面评估,并从深度和广度两个方面进行详细讨论。
一、深度评估1. 设备结构和工作原理市立式圆盘旋转式注塑机是一种立式结构的注塑设备,采用旋转注塑工艺。
其主要组成部分包括机械部分、液压系统、控制系统等。
机械部分由注射单元、保压单元和模具系统组成,液压系统负责提供动力,控制系统负责对整个注塑过程进行控制。
这种结构和工作原理使得该设备具有高速、高精度、高稳定性等特点。
2. 技术参数市立式圆盘旋转式注塑机的技术参数包括射出量、射出压力、模具尺寸、注塑压力、注塑速度、射胶速度、射胶时间等。
射出量是指单位时间内注塑机射出的塑料量,射出压力是指注塑机在注塑过程中所施加的压力。
模具尺寸用于确定注塑机可注塑的最大尺寸范围,注塑压力和注塑速度直接影响产品质量和生产效率,射胶速度和射胶时间则决定了注塑成型的时间和效果。
3. 生产效率和质量市立式圆盘旋转式注塑机的高速、高精度特点使得它在生产效率和产品质量方面有着显著的优势。
其高速注塑和快速循环时间使得生产效率大大提高,同时高精度的注塑过程可以保证产品的尺寸精度和外观质量。
4. 应用范围市立式圆盘旋转式注塑机主要应用于塑料制品生产行业,如电子产品外壳、汽车零部件、家电配件等。
其高效、高精度的注塑工艺和灵活多变的工作模式适应了不同产品的生产需求。
二、广度评估1. 市场竞争情况目前,市立式圆盘旋转式注塑机市场竞争激烈,各品牌厂商积极推陈出新,不断提高技术参数和产品性能。
主要竞争因素包括设备质量、性能稳定性、价格以及售后服务等。
2. 技术发展趋势随着科技的发展和市场需求的变化,市立式圆盘旋转式注塑机的技术也在不断革新。
未来,预计市立式圆盘旋转式注塑机将朝着智能化、自动化、高速化、节能环保等方向发展。
注塑机的基本参数
注塑机参数与注塑工艺参数注塑成形技术系统培训教材SANSEI精密注塑成形蔡军注塑机装置的技术参数1.螺杆直径mm2.螺杆长径比L/D3.螺杆压缩比4.螺杆行程cm5.理论注射容积cm36.最大注射重量(以PS计算)g7.螺杆最大转速r/min8.最大塑化能力kg/h9.注射压力MPa10.注射速率g/s11.注射时间s12.注射座推力与喷嘴推力kN13.喷嘴行程cm14.喷嘴伸出量(即伸出模具安装平面的长度)cm 进一步的技术参数:15.注射速度mm/s16.螺杆最大扭矩N/m17.螺杆驱动功率kW18.喷嘴球半径mm19.螺杆驱动方式(如油压马达、电动马达等)20.回复率。
合模装置的技术参数1.合模力kN2.开模力kN3.开模行程cm4.拉杆有效间距mm5.最大、最小模厚mm6.模板间的最大间距mm7.顶出力kN8.顶出行程mm9.模板定位孔直径mm10.移模速度m/s11.模板尺寸(H*V)mm12.模具安装尺寸可进一步提供的参数:13.拉杆直径mm14.调模驱动功率kN15.调模方式:如手动、电动、液压、马达等。
16.合模方式:如机械式、液压式、机械-液压式等。
17.顶出方式:机械、液压、气动等。
18.顶针数量19.顶出次数20.顶针速度其它整机性能参数1.油泵马达功率kN2.电热量kW3.油箱容量L4.料斗容量kg5.外形尺寸(长*宽*高)m6.机器重量kg7.空循环时间s8.单耗Kw/kg9.最大油泵压力MPa10.总用电量kW与成形工艺有关的参数1.最大的注射量(通常要求制品与浇注系统所需塑料量为注射重量75%-80%)2.合模力(足够的合模力才能保证成形模具的锁紧,精密制品需要的合模力为模具所需合模力的1.5倍)与模具有关的参数1.嘴头部球面半径2.模板上的定位孔3.拉杆间的有效间距4.模具的厚度5.模板上模具安装螺孔(或T形槽)的尺寸与取出制品有关的参数1.合模距离必须小于注塑机的最大开模距离,确认最大开模距离2.顶出装置与顶出行程距离的确认和顶杆位置与顶杆数量的确认与机器安装有关的参数1.总用电量的确认2.贮油箱容量的确认3.注塑机外形尺寸的确认4.整机重量的确认5.冷却介质的确认螺杆结构形式的选用渐变形螺杆是一种有较长压缩段的螺杆,塑化时能量转换较为缓和,主要用于非结晶型材料,如:PVC、PS、HIPS等。
注塑机工艺参数(3篇)
第1篇一、引言注塑成型是一种将热塑性塑料或热固性塑料通过加热熔化,然后在模具中冷却凝固,从而得到具有一定形状和尺寸的塑料制品的加工方法。
注塑机作为注塑成型的主要设备,其工艺参数的设定对于塑料制品的质量和效率具有决定性作用。
本文将详细介绍注塑机工艺参数的相关知识。
二、注塑机工艺参数概述注塑机工艺参数主要包括以下几类:1. 温度参数:包括熔融温度、模具温度、机筒温度等。
2. 压力参数:包括背压、锁模力、射出压力等。
3. 时间参数:包括熔融时间、注射时间、冷却时间等。
4. 速度参数:包括螺杆转速、注射速度、模具开启速度等。
5. 模具参数:包括模具结构、模具材料、模具设计等。
三、注塑机温度参数1. 熔融温度:熔融温度是指塑料在熔融状态下达到一定的流动性,以便于在模具中流动成型。
不同塑料的熔融温度不同,一般通过实验确定。
2. 模具温度:模具温度对塑料制品的表面质量和内部应力有很大影响。
对于热塑性塑料,模具温度应低于熔融温度;对于热固性塑料,模具温度应高于熔融温度。
3. 机筒温度:机筒温度对塑料的熔融状态和流动性有很大影响。
通常情况下,机筒温度应略高于熔融温度,以保证塑料在机筒内充分熔融。
四、注塑机压力参数1. 背压:背压是指在注射过程中,为了保证塑料在机筒内充分熔融,防止塑料在螺杆后退时发生倒流,需要在螺杆后退时施加一定的压力。
背压的大小应根据塑料的种类和特性进行调整。
2. 锁模力:锁模力是指在模具闭合过程中,为了保证模具紧密闭合,防止塑料制品在成型过程中变形,需要在模具闭合时施加一定的力。
锁模力的大小应根据模具结构和塑料制品的尺寸要求进行调整。
3. 射出压力:射出压力是指在注射过程中,为了保证塑料在模具内充分填充,防止塑料制品出现空洞、翘曲等缺陷,需要在射出时施加一定的压力。
射出压力的大小应根据塑料的种类和特性进行调整。
五、注塑机时间参数1. 熔融时间:熔融时间是指塑料在机筒内从固态熔化到液态所需的时间。
注塑机的基本参数..

注塑机参数与注塑工艺参数注塑成形技术系统培训教材SANSEI精密注塑成形蔡军注塑机装置的技术参数1.螺杆直径mm2.螺杆长径比L/D3.螺杆压缩比4.螺杆行程cm5.理论注射容积cm36.最大注射重量(以PS计算)g7.螺杆最大转速r/min8.最大塑化能力kg/h9.注射压力MPa10.注射速率g/s11.注射时间s12.注射座推力及喷嘴推力kN13.喷嘴行程cm14.喷嘴伸出量(即伸出模具安装平面的长度)cm 进一步的技术参数:15.注射速度mm/s16.螺杆最大扭矩N/m17.螺杆驱动功率kW18.喷嘴球半径mm19.螺杆驱动方式(如油压马达、电动马达等)20.回复率。
合模装置的技术参数1.合模力kN2.开模力kN3.开模行程cm4.拉杆有效间距mm5.最大、最小模厚mm6.模板间的最大间距mm7.顶出力kN8.顶出行程mm9.模板定位孔直径mm10.移模速度m/s11.模板尺寸(H*V)mm12.模具安装尺寸可进一步提供的参数:13.拉杆直径mm14.调模驱动功率kN15.调模方式:如手动、电动、液压、马达等。
16.合模方式:如机械式、液压式、机械-液压式等。
17.顶出方式:机械、液压、气动等。
18.顶针数量19.顶出次数20.顶针速度其它整机性能参数1.油泵马达功率kN2.电热量kW3.油箱容量L4.料斗容量kg5.外形尺寸(长*宽*高)m6.机器重量kg7.空循环时间s8.单耗Kw/kg9.最大油泵压力MPa10.总用电量kW与成形工艺有关的参数1.最大的注射量(通常要求制品及浇注系统所需塑料量为注射重量75%-80%)2.合模力(足够的合模力才能保证成形模具的锁紧,精密制品需要的合模力为模具所需合模力的倍)与模具有关的参数1.嘴头部球面半径2.模板上的定位孔3.拉杆间的有效间距4.模具的厚度5.模板上模具安装螺孔(或T形槽)的尺寸与取出制品有关的参数1.合模距离必须小于注塑机的最大开模距离,确认最大开模距离2.顶出装置及顶出行程距离的确认和顶杆位置及顶杆数量的确认与机器安装有关的参数1.总用电量的确认2.贮油箱容量的确认3.注塑机外形尺寸的确认4.整机重量的确认5.冷却介质的确认螺杆结构形式的选用渐变形螺杆是一种有较长压缩段的螺杆,塑化时能量转换较为缓和,主要用于非结晶型材料,如:PVC、PS、HIPS等。
立式注塑机60吨参数表
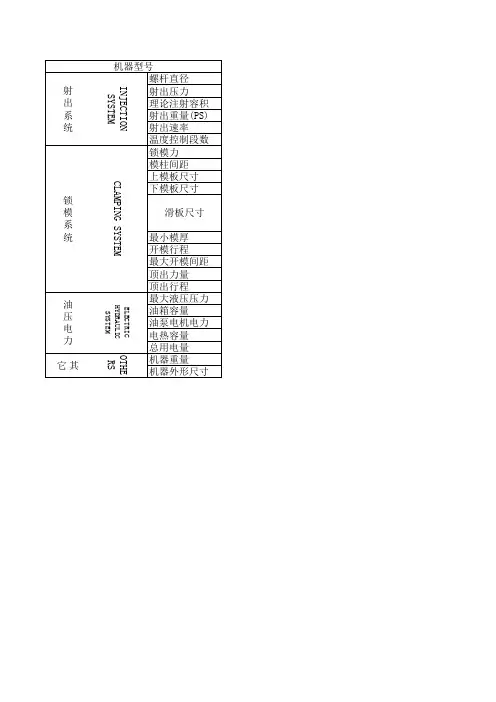
TA-600/S/DS/LS 40 1148 188 175/6.2 125 3 600 470x340 620x490 655x540 S:430x430 DS:430x860 LS:430x430 230 200 430 22 45 140 230 7.5 4.5 12 2100 180x110x280
锁 模 系 统
油 压 电 力 其 它
ES
Machine Type Screw Diameter Injection Pressure Theoretical Injection Volume Max.Shot Weight(PS) Injection Rate Number Of Temperature Control Clamping Force Distance Between Tie Bar Top Platen Size Bottom Platen Size Sliding Platen Size Min.Mold Height Opening Stroke Max.Opening Distance Ejector Force Ejector Stroke Max.Hydraulic Preesure Oil Tank Capacity Pump Motor Power Barrel Heating Power Total Wattage Machine Weight Machine Dimensions
TA-600/S/DS/LS 35 1462 145 132/4.7 96 3 600 470x340 620x490 655x540 S:430x430 DS:430x860 LS:430x430 230 200 430 22 45 140 230 7.5 4.5 12 2100 180x110x280
注塑机技术参数
注塑机相关技术参数注塑机技术参数 7注塑机维修及保养常识注塑机安装及使用时注意事项:①仔细阅读说明书,熟悉机器结构,了解操纵面板、仪表面板上各电器开关、仪表及电器元件的作用。
②按电器部分说明的要求接上总电源,用户使用的电压必须与本机电源设备的额定电压相符合,并按电气安全规程要求,将机器的外壳妥然接地。
③开动机器前,检查一下各控制按钮、主令开关、电器元件、触点等接线是否松动,并将各开关置于'断开'位置。
④将工作方式选择开关QC置于手动或调整位{TodayHot}置时,才能启动电机。
启动电机时,应观察它的旋转方向是否正确,如不正确,应调整电源的程序,电脑在手动时起动电机。
⑤机器不运行时,就将总电源断开,操纵板各按纽和主令一必须处于'断'的位置。
⑥在正常使用过程中应定期对电器元件予以保养、检查各电器元件接点有无松动、行程开关是否可靠、配电箱内应保持清洁干燥,从而使电器元件能正常工作,延长使用寿命。
2、机器的维护和保养:①机械部分a、保持机器各部位的清洁和环境整齐是生产优质产品的前提。
b、每天对润滑部件加油1-2次,注意润滑管道畅通。
c、经常检查各部件的螺钉、螺母有否松动,予以拧紧。
d、料斗必须加盖,防止杂物落入,加入的回用塑料原料要特别注意铁屑、螺钉等不得混入,以免损坏机器的螺杆料筒。
②液压部分a、经常注意冷却水的畅通,观察油温不得超过55℃。
{HotTag}b、每三个月清洗油液过滤网一次,每年更换液压油一次,并清洗油箱,冷却水不得渗入油箱。
c、经常检查各管道的卡套螺母有无松动,予以拧紧,检查高压软管有无'肿瘤'等弊病并及时更换。
d、根据机器工作情况,每半年到一年更换一次油缸及活塞杆的密封元件。
③电器部分a、经常保持电气、控制箱的清洁和干燥,油、水不得流入电器箱、控制箱内。
b、经常检查电器箱内接头各接点有无松动,并予以拧紧。
c、电器元件损坏,必须根据原有型号更换,不得任意替代。
高精密的博创闪电系列注塑机
高精密的博创闪电系列注塑机随着中国社会经济的高速发展,塑料制品行业对高精密注塑机的需求量与日剧增:电子接插件,精密工程塑料齿轮,精密光学仪器仪表制件、透镜,手机及电池外壳,导光板,CD,VCD,DVD音像制品等等,此类制品无不需要高速、高精密的注塑机,由此摧生了博创闪电系列注塑机。
高速、高精密的博创闪电系列注塑机,规格从15吨到368吨,共有九个机型,已开发成功的有三个规格:15吨、30吨和50吨。
我们知道,一台性能超群的高速精密的注塑机,首先它必须拥有合理而高刚度的锁模和射胶机构。
其二是它必须拥有强劲的动力和反应灵敏而精确的液控系统。
二者缺一不可。
下面,我就重点从这两个方面来介绍高速、高精密的博创闪电系列注塑机,以及其制品成形工艺特点。
锁模机构及其动作原理见下图:锁模机构主要由尾板、二板、头板、锁模油缸、顶针油缸、调模油缸、拉杆等零部件组成。
其结构刨面示图如下所示:锁模机构的工作原理:锁模:如上图所示,快速锁模油腔进油,推动快速移模活塞杆快速向头板方向运动,从而带动连接板、高压锁模活塞及二板快速向头板方向运动,实现快速锁模,与此同时高压锁模油腔里的油快速地通过充液阀到达高压开模油腔,当模具合上之后,高压锁模油腔进入高压油推动高压活塞迅速实现高压锁模。
开模:充液阀打开,与此同时快速开模油腔进油,推动快速移模活塞杆快速向连接板方向运动,从而带动连接板、高压锁模活塞及二板快速地运动,实现快速开模,与此同时高压开模油腔里的油快速地通过充液阀到达高压锁模油腔从而实现开模。
强劲的动力,高刚度而合理的结构,使得开、合模动作平稳快捷,低冲击,开合模净周期时间可达0.8秒,是中国目前同类全液压注塑机中最快的。
由于是单缸液压锁模,快速锁模油腔、高压锁模油腔都开在同一块尾板上,因而使尾板的刚性极大地提高,高压活塞、活塞杆以及四根拉杆的多重导向,使得二板码模面与头板码模面的平行度达到0.05mm 以内。
四个调模油缸的布置,可在一个循环内全自动完成模具厚度的调整,方便而快捷。
注塑机基本动作和基本参数
二. 开模(Mould Opening)
➢ 在射胶冷却完成以后,公模具与母模具分开,进入脱模过程。常用油 路的差动控制,以实现特快开模。
➢ 一般开模分四段完成:开模前背压以及慢速开模、快速开模1、快速 开模2、减速开模;段分别有速度、压力百分比设定;各段有终止位 置设定;各段有开模背压百分比设定;开模前背压有速度、压力和延 时时间设定;根据模具情况,适当调整上述1至5各设定参数值,使模 具开模速度快,无机械声音,运动平稳,开模终止稳定以及重复性好; 开模终止终止位置设定值不能大于开模最大行程值。
➢ (2)立式注塑机:其合模部分和注射部分处于同一垂直中心线上,且模具是 沿垂直方向打开的。因此,其占地面积较小,容易安放嵌件,装卸模具较方 便,自料斗落入的物料能较均匀地进行塑化。但制品顶出后不易自动落下, 必须用手取下,不易实现自动操作。立式注塑机宜用于小型注塑机,一般是 在60克以下的注塑机采用较多,大、中型机不宜采用。
➢ 注塑机具有能一次成型外型复杂、尺寸精确或带有金属嵌件的质地密致的塑料制品,被广泛应用 于国防、机电、汽车、交通运输、建材、包装、农业、文教卫生及人们日常生活各个领域。注射 成型工艺对各种塑料的加工具有良好的适应性,生产能力较高,并易于实现自动化。在塑料工业 迅速发展的今天,注塑机不论在数量上或品种上都占有重要地位,从而成为目前塑料机械中增长 最快,生产数量最多的机种之一。
➢ (3)角式注塑机:其注射方向和模具分界面在同一个面上,它特别适合于加 工中心部分不允许留有浇口痕迹的平面制品。它占地面积比卧式注塑机小, 但放入模具内的嵌件容易倾斜落下。这种型式的注塑机宜用于小机。
➢ (4)多模转盘式注塑机:它是一种多工位操作的特殊注塑机,其特点是合模 装置采用了转盘式结构,模具围绕转轴转动。这种型式的注塑机充分发挥了 注射装置的塑化能力,可以缩短生产周期,提高机器的生产能力,因而特别 适合于冷却定型时间长或因安放嵌件而需要较多辅助时间的大批量塑制品的 生产,但因合模系统庞大、复杂,合模装置的合模力往往较小,故这种注塑 机在塑胶鞋底等制品生产中应用较多。
立式小型注塑机注塑成型参数记录表
NO:
顏色
干燥温度 干燥时间 / / / / / /
机型/吨位:
原料 单重 水口重 / / 全自动 射胶行程图示:
日期:
□
上模图示: 模具
下模图示:
产品图示: 产品
走水板图示:
1,确认材料干燥、加热筒温度是否被正确设 易发生问题解决办法: 定并达到可加工状态; 注意 2,开机前确认模具内是否有异物或残留水品 事项 料; 3,啤产品前打几模空模并判断产品是否完整 再进行下一步; 4,紧急情况下须按下急停按钮,保证安全。 模 动模 ℃ 定模 ℃ 具 作成:王海群 运 水 审核: 情 动 模 定 模 況 确认:
模具编号温度时间s压力bar位置mm注意事项1确认材料干燥加热筒温度是否被正确设定并达到可加工状2开机前确认模具内是否有异物或残留水品料
Daytone Equipment CO.,LTD
注 塑 成 型 ห้องสมุดไป่ตู้ 数 记 录 表
机号:
客戶 模具 编号 上段 : 料筒 温度 下段 : 成型条件参数 半自动 时间S 低压 高压 射胶 保压 松退 冷却 关模慢 关高压 / / / / / / / / 压力bar 位置mm / / / / / / / / / / / 产品编号 模腔數 ℃ ℃ / / █ / / / / / / / / / / 每啤重量