
siemens中文程序制作培训资料
19
程序编辑
Feeder 封装改变时,要相应修改程序中的FEEDER类型,以适应新的元件 封装。(参见“极性培训”资料) REEL→TUBE: 先增加一个STICK FEEDER,再根据此STICK FEEDER选择其相应 的LONG MAGAZINE(长形铁管),再加上/拷贝元件,最后用新 的STICK FEEDER替代原FEEDER。此时,如果元件的包装方向改 变,应在下拉菜单Package Library中修改吸取方向。 REEL →TRAY: 1、如果此TRAY为一个新类型,应先根据TRAY的尺寸,在Line Computer中编辑此TRAY,然后将*.gf或*.be与之相连。 2、打开WPC的SETUP编辑框,先增加一个基盘(大铁盘),再用 新建功能将此元件(*.be)加到新建的基盘上。此时如出现提示 “RI data ….”,先选用下拉菜单“RI data update”的功能,对第1点 的内容进行确认,再做一次加元件的操作,即可将TRAY成功加到 20 基盘上。
10Ω
form(点击 )→点击 →用鼠标点击某一机器供料器(此 时机器供料器的变成绿色)→选择feeder(在feeder list中)→此 时出现一个图框: Feeder:此元件所选的FEEDER(即元件已经添加好的 FEEDER) ALTERNATIVE FEEDEER:选择替代FEEDER MAX NUMBER:在所选的的机器中最多可以有几把此种 FEEDER(在优化中用完那么多把FEEDER后,才用替代FEEDER)
7
程序编辑
PCB 点中大板或子板图标,在下拉菜单service中会弹出cluster edit选项, 编辑cluster。 PCB Size:vector(0,0)→corner1:PCB左下角坐标 vector corner1 →corner2:PCB右上角坐标 PCB height: Place Position recognition: 贴打元件时,是否要照第二定位点。一般 选NO。 Ink spot:是否要照作记号PCB的定位点,一般选NO。 PCB Position recognition:是否要照PCB的定位点,一般选YES。 (FPC除外) Omit cluster: skip PCB选项,大板不选中。 Max. Comp. Height to (cop1): 250 (1/1000mm过有鼠标点击任何一台机器的供料站
17
程序编辑
Feeder (此时会只有那一个供料站变成绿色,即选择的feeder在优化时只 针对所选的机器供料站)→选择feeder(feeder list中) 给元件舔加替代feeder:选择元件(点击 )或者选择package
16
程序编辑
Feeder
选择元件(选择的feeder在优化时只针对此元件)
10Ω
选择package form(选择的feeder在优化时只针对此种 package form) 添加一个元件或者package form的喂料器:选择元件(点 击
10Ω
)或者选择package form(点击
)→选择机器(点
2
程序拷贝
方法二: 用1.44M 3.5”UNIX软盘拷贝*.la *.be *.gf *.ar 方法三: 用磁带拷贝*.la *.be *.gf *.ar
3
程序编辑
程序组成 西门子程序一般由以下几部分组成: 1、PCB(*.la) 2、Package(*.gf) 3、Component(*.be) 4、Feeder(*.ri) 5、Setup(*.ar) 此五部分相互关联,缺一不可。
11
程序编辑
Package Centering(中心定位选项): Centering in head:使用在贴片头上进行元件对中 ①with H jaws:使用机械对中 ②with Z jaws:使用机械对中 ③with camera:使用照相机 External centering:使用外部照相机进行元件对中 ①optical:使用照相机对中 ②mechanical:使用机械对中 Rotate before centering:在进行对中之前先将元件的角度转到贴打时 的角度
8
程序编辑
PCB 编辑定位点(edit fiducial),具体操作需进行实际演示。 Insert::插入一个新的fiducial set Delete fiducial set::删除左边的fiducial set Block fiducial set:给第二定位点定义fiducial set Ink spot fiducial set:给作记号的PCB定义fiducial set PCB position recognition:作为PCB的定位点用,选中出现“L”显示。 Delete fiducials:删除右边的fiducial Block fiducials: Ink spot fiducials: 通常情况下,不选用
12
程序编辑
Nozzle & Camera 吸嘴编号的含义: 第一位:代表使用这种吸嘴的机器和贴片头 第二位:代表吸嘴的材料 0:陶瓷 1:塑料 2~9:代表此中 吸嘴是一些特殊的吸嘴 第三位:代表吸嘴的尺寸(数字越大表示吸嘴也越大) 照相机的选择: SIPLACE的照相机是根据其可识别元件的尺寸来分类的。 SP12:18*18mm Component Sensor<12> SP6:32*32mm Component Sensor<13> IC-Head:IC Camera<7>
9
程序编辑
Package 此为元件数据,俗称part data,是连接component(*.be)与feeder(*.ri)的桥梁。 元件外形一般分为四种: 1、PDC:指CHIP,MELF等没有引脚的元件 2、REGULAR FDC:①元件轴对称②元件引角角度为0°,90°, 180°, 270°③元件每一边只有一种管角 3、INREGULAR FDC:不对称的元件 4、BGA:指BGA元件 判别元件X和Y轴的规则 ①吸嘴吸取元件时吸嘴的长边对应的元件边为X-DIRECTION ②把元件的极性点放在X-Y坐标的第三区(参见极性培训资料) ③引角多的一边为底边 ④当元件有一些不规则的引角时,将其中较宽的引角放在底部
15
程序编辑
Component Resistor: Coil Diode 定义此元件是什么元 Zener diode 件? Capacitor Tantalum capacitor Tantalum capacitor with polarity Barcode list:用于扫描系统 新建一个此元件条形码:create→输入此元件的条形码(在 Barcode)→输入此元件条形码的有限位数 (在Filter中)注意:1为有效 0为无效→输入此元件的描述(在 Comment中)→点击ok即完成
初级程序员培训课程 (理论部分)
制造工程部SMT组 内部资料
撰写人:袁飞
程序拷贝
方法一:用1.44M 3.5”DOS软盘拷贝(压缩) 沿路径Options\Operating system level打开对话框,在 u/p_lr>后输入ZipPCB(注意大小写),按回车键,出 现两个选择项: 1) compress a PCB and it’s Bes and GFs. 2) uncompress Z file of a PCB and it’s Bes &GFs. 选1),将程序(*.la *.be *.gf)压缩到磁盘中; 选2),将磁盘中的压缩程序解压到Import/Export文件中, 再用copy功能将相应的*.la *.be *.gf拷贝到相应的数据 库中。
14
程序编辑
Component no polarity:此元件没有极性 container size:一卷此种料有多少颗元件,当打完一卷料以后, STATION COMPUTER会出现一个提示信息(告诉操作员此时该换 料了) CRDL(只限于HS180) Set point value:在做CRDL时元件的值(即元件的电阻或者电容的容 值等) tolerance:元件的误差值 voltage:元件在检测其值时,可以承受的电压值(即防止电容等元件 被高压击穿 no check:不对元件进行CRDL检测
5
程序编辑
PCB
大板 子板1
子板2 大板:写PCB尺寸及Fiducial Mark的类型和坐标。 子板:写元件贴打坐标及角度。 FPC的Fiducial Mark写在子板中。 PCB编辑的具体操作需进行实际演示。
6
程序编辑
PCB Placement Data:1、人工输入,列与列之间空一格; 2、用CAD-Import功能转换编辑好的*.txt文档。 bkdns的定义: b: 表示此元件要贴打 k: 表示一种点胶模式 Siplace有一个选项, d: 表示一种点胶模式 点胶功能 n: 表示只打选中的元件 s: 表示跳过选中的元件 lev:表示贴打元件的先后顺序(1~40) #:表示无先后顺序,任机器安排。 pp design: 贴打位置(location) fiducial set: 对于精度要求较高的元件,为了获得更佳的贴打质量,一般都 会选贴打位置周围的两点作到为第二基准点,提高贴打精度。#表示不选用。
10
程序编辑
Package Nomaral Dimension X:元件X-DIRECTION的长度(包括引脚在内的总长) Y:元件在Y-DIRECTION的长度(包括引脚在内的总宽) Z:元件的高度(从吸嘴吸取元件时元件和吸嘴的接触面开始计算) Body Dimension:本体尺寸(元件类型不同,其本体尺寸的算法不 同) Package Tolerance: X:元件在料带中偏离吸嘴的吸取位置的公差值(在X-DIRECTION) Y:元件在料带中偏离吸嘴的吸取位置的公差值(在Y-DIRECTION) Angle:元件在料带中偏离吸嘴的吸取位置的公差值(在ROTATE ANGLE) cubic component:立方体元件(除了MELF元件)
西门子Step7培训教程——第5b章 S7程序设计1
§5.5.1
编辑有参功能(FC)
创建多级分频器的S7项目 硬件配置
编写符号表
规划程序结构 创建有参功能FC1
1.创建多级分频器的S7项目
使用菜单【File】→【“New Project”Wizard】创建多 级分频器的S7项目,并命名为“有参FC”。
2.硬件配置 打开“SIMATIC 300 Station”文件夹,双击硬件配置图 标打开硬件配置窗口,并按图所示完成硬件配置。
编辑FC1的控制程序 二分频器的时序如图所示。分析二分频器的时序图可 以看到,输入信号每出现一个上升沿,输出便改变一次状 态,据此可采用上跳沿检测指令实现。
S_IN S_OUT F_P
如果输入信号 S_IN 出现上升沿,则对 S_OUT 取反,然后 将 S_OUT 的信号状态送 LED 显示;否则,程序直接跳转到 LP1 , 将S_OUT的信号状态送LED显示。
逻辑块(FC和FB)的结构及编程 编辑并调用无参功能(FC)——分部程序设计 编辑并调用有参功能(FC)——结构化程序设计 编辑并调用无静态参数的功能块(FB) 编辑并调用有静态参数的功能块(FB) 使用多重背景——结构化程序设计
§5.4 编辑并调用无参功能(FC) ——分部程序设计
所谓无参功能(FC),是指在编辑功能(FC)时,在局 部变量声明表不进行形式参数的定义,在功能(FC)中直接 使用绝对地址完成控制程序的编程。这种方式一般应用于分 部式结构的程序编写,每个功能(FC)实现整个控制任务的 一部分,不重复调用。
【例5-5-1】 多级分频器控制程序设计。 本例拟在功能FC1中编写二分频器控制程序,然后在OB1 中通过调用 FC1 实现多级分频器的功能。多级分频器的时序 关系如 图 所示 。 其 中 I 0 .0 为 多级分 频 器的脉 冲 输入端; Q4.0~ Q4.3分别为 2 、4、 8 、16 分频的脉冲输出端; Q4.4 ~ Q4.7分别为2、4、8、16分频指示灯驱动输出端。
西门子STEP7编程技术(高端培训)

3.3.3参数数据类型
参数数据类型是一类用于功能FC或功能块FB 的数据类型,主要包括以下两种:
• Pointe指针类型 6字节指针类型,传递数据块号和数据地址 • Any指针类型 10字节指针类型,传递数据块号、数据地址、 数据数量以及数据类型
3.4S7的系统存储区和寻址方式
• S7的系统存储区集成在CPU中,不能被扩展。 系统存储区根据功能分为不同的区域供用 户使用。
2.循环执行的程序组织块
OB1是循环执行的组织块。其优先级为最低。 PLC在运行时将反复循环执行OB1中的程序, 当有优先级较高的事件发生时,CPU将中断 当前的任务,去执行优先级较高的组织块, 执行完成以后,CPU将回到断点处继续执行 OB1中的程序,并反复循环下去,直到停机 或者是下一个中断发生。一般用户主程序 写在OB1中。
• (2) OB101为再启动类型(热启动)。启动时,所有数据(无论 是保持型和非保持型)都将保持原状态,并且将OB101中的程序执行 一次。然后程序从断点处开始执行。剩余循环执行完以后,开始执行 循环程序。热启动一般只有S7-400具有此功能。
西门子S7-300高级编程培训教材,内部教材_4、间接寻址和地址寄存器指令
附加访问宽度
含义
字节,字,双字
输入
字节,字,双字
输出
字节,字,双字
外设输入
字节,字,双字
外设输出
字节,字,双字
位(Bit)存储器
--
定时器
--
计数器
字节(DBB), 字(DBW),通过DB寄存器寻址的数据 双字(DBD)
字节(DIB), 字(DIW), 通过DI寄存器寻址的数据 双字(DID)
字节(LB), 字(LW), 双字 (LD)
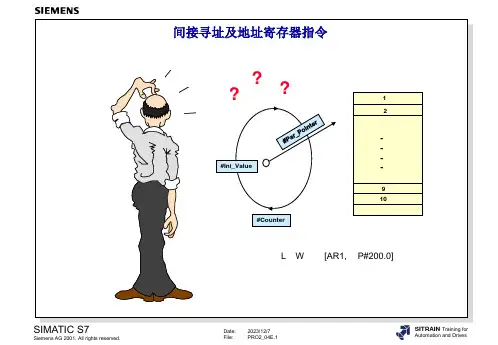
间接寻址及地址寄存器指令
? ?
?
1
2
-
-
-
#Ini_Value
-
9 10
#Counter
L W [AR1, P#200.0]
SIMATIC S7
Siemens AG 2001. All rights reserved.
Date: File:
2023/12/7 PRO2_04E.1
SITRAIN Training for
L #Num
SP T["runtime"]
A I[MD30] L IW["Number"]
A I[AR1,P#0.0] A [AR1,P#0.0] L ID[AR1,P#5.0] T W[AR1,P#0.0]
SIMATIC S7
Siemens AG 2001. All rights reserved.
SITRAIN Training for
Automation and Drives
存储器间接寻址
字格式的16位指针(用于对DB、T、C进行寻址)
L 11 T MW 60
OPN DB[MW 60]
西门子PLC自学教程(从入门到精通)
软件编程规范与技巧
编程技巧
编程规范:遵循结构化编程 、模块化设计原则,编写清
晰易懂的程序。
01
02
03
合理使用中间变量和临时寄 存器,提高程序可读性和可
维护性。
采用循环结构和子程序调用 ,简化程序结构,提高运行
效率。
04
05
对关键代码段进行注释和说 明,方便后期维护和调试。
系统调试流程及注意事项
自动化生产线调试结果展示与 总结
展示生产线运行过程中的各 项参数监控界面
总结调试过程中遇到的问题及 解决方法
调试结果展示与总结
01
02
03
分析系统性能及优化方向
智能楼宇环境监控调试结果展示 与总结
展示环境参数实时监测界面及设 备控制界面
调试结果展示与总结
总结调试过程中遇到的问题 及解决方法
分析系统性能及优化方向
实例分析
通过实例分析,加深对梯形图编程语 言的理解和应用。
编程规则与技巧
学习梯形图的编程规则,如并联、串 联、置位、复位等,并掌握一些编程 技巧,如使用中间变量、避免双线圈 输出等。
指令表(STL)编程语言介绍
1 2 3
指令表基本概念
了解指令表的组成元素,如操作码、操作数、注 释等。
编程规则与技巧
学习指令表的编程规则,如赋值、比较、逻辑运 算等,并掌握一些编程技巧,如使用立即数、间 接寻址等。
实例分析
通过实例分析,加深对指令表编程语言的理解和 应用。
顺序功能图(SFC)编程语言介绍
顺序功能图基本概念
了解顺序功能图的பைடு நூலகம்成元素,如步、转换条件、动作等。
编程规则与技巧
学习顺序功能图的编程规则,如选择序列、并行序列、跳 转等,并掌握一些编程技巧,如使用局部变量、优化转换 条件等。
西门子S7-300高级编程培训教材,内部教材__7、使用库

SITRAIN
自动化与驱动培训
附加练习 7.5: 初始化一个 DB(SFC 21)
EN ??.? BVAL
SFC21
ENO RET_VAL ??.?
BLK ??.?
参数
BVAL RET_VAL BLK
声明
INPUT OUTPUT OUTPUT
SIMATIC S7
Siemens AG 2001. 版权所有
数据类型
WORD WORD WORD
INT WORD
存贮区域
I, Q, M, D, L, Const. I, Q, M, D, L, Const. I, Q, M, D, L, Const.
I, Q, M, D, L I, Q, M, D, L
SFC 28 SFC 29 SFC 30 SFC 31
SFC 32 SFC 33 SFC 34
SFC 36 SFC 37 SFC 38
SFC 39 SFC 40 SFC 41 SFC 42
1)不适用于CPU 312IFM
SIMATIC S7
Siemens AG 2001. 版权所有
日期: 2021/4/14 文件: PRO2_07E.6
SIMATIC S7
Siemens AG 2001. 版权所有
日期: 2021/4/14 文件: PRO2_07E.2
SITRAIN
自动化与驱动培训
标准库的组态和内容
SIMATIC S7
Siemens AG 2001. 版权所有
日期: 2021/4/14 文件: PRO2_07E.3
SITRAIN
IEC 定时器和 IEC 计数器
块参考信息
系统功能块一览(第5部分)
西门子数控系统编程培训课件ppt

02
西门子数控系统编程基础
编程语言与编程环境
编程语言
介绍西门子数控系统所使用的编 程语言,如Siemens STEP 7,以 及该语言的特点和语法规则。
编程环境
描述西门子数控系统的编程环境 ,包括开发工具、调试工具和在 线监控工具等。
编程指令与功能
常用指令
列举并解释西门子数控系统中常用的 编程指令,如MOV、ADD、SUB等 。
深入了解西门子数控系统的功 能特点,提高编程效率。
模块化编程
将程序模块化,便于维护和修 改。
优化代码结构
合理安排程序结构,提高代码 可读性和可维护性。
利用系统资源
充分利用系统提供的工具和库 ,简化编程过程。
编程工具与资源推荐编程Fra bibliotek件推荐使用西门子官方的编程软 件,如STEP7或TIA Portal。
详细描述
轴类零件加工编程实例包括车削、铣削等加工方式,通过编 程实现零件的精确加工,掌握轴类零件的加工工艺和编程技 巧,提高加工效率和精度。
曲面类零件加工编程实例
总结词
曲面类零件加工编程实例是西门子数控系统编程的重要内容,通过实例学习可以 掌握曲面类零件的加工流程和编程技巧。
详细描述
曲面类零件加工编程实例包括曲面粗加工、曲面精加工等加工方式,通过编程实 现零件的精确加工,掌握曲面类零件的加工工艺和编程技巧,提高加工效率和精 度。
感谢观看
在线教程和文档
访问西门子官方网站,获取最 新的编程教程和文档。
论坛和社区
加入西门子数控系统的论坛和 社区,与其他用户交流经验。
培训课程
参加西门子官方或认证的培训 机构提供的培训课程,提高编
程技能。
05
西门子数控系统编程培训课件
高级编程技巧探讨
宏程序应用
多轴联动编程
介绍宏程序的概念、编写方法和应用 实例,提高编程效率和程序可读性。
针对复杂曲面和多轴机床,介绍多轴 联动编程的原理和实现方法,提高加 工精度和效率。
参数化编程
探讨参数化编程的实现方法,通过变 量和表达式实现程序的灵活性和可重 用性。
04
操作界面与软件使用
操作界面介绍及功能说明
04 数控系统
接收并解析数控程序,控
制机床运动的软硬件系统
。
西门子数控系统指令集介绍
SINUMERIK指令集
西门子数控系统使用的标准指令集,包括G代码、M代码等。
指令格式
SINUMERIK指令采用固定格式,由地址符、数据等组成。
指令功能
不同指令具有不同功能,如G00表示快速定位,G01表示直线插补 等。
典型零件编程实例
轴类零件编程
针对轴类零件的特点,介 绍如何编写加工程序,包 括轮廓加工、槽加工、螺 纹加工等。
盘套类零件编程
针对盘套类零件的特点, 介绍如何编写加工程序, 包括端面加工、内孔加工 、外圆加工等。
箱体类零件编程
针对箱体类零件的特点, 介绍如何编写加工程序, 包括平面加工、孔系加工 、型腔加工等。
插补原理
在已知曲线种类及两端点坐标或已知两端点间距离及进给速度等参数情 况下,按照一定算法进行数据点的密化,从而自动完成对任意曲线轮廓 的加工。
西门子数控系统简介
01 西门子数控系统特点
高可靠性、高性能、操作简便等。
02 西门子数控系统分类
根据功能和性能可分为多个系列,如SINUMERIK 802D、828D、840D等。
故障诊断方法与技巧分享
西门子培训教程、手册合集s7
西门子培训教程、手册合集s7一、教学内容1. 西门子S7系列PLC概述2. S7300/400 PLC硬件组成3. 编程软件STEP 7的使用4. 常用指令及其应用5. 程序设计实例二、教学目标1. 让学生了解西门子S7系列PLC的基本原理及其硬件组成;2. 掌握编程软件STEP 7的使用方法;3. 学会使用西门子S7系列PLC进行简单的程序设计。
三、教学难点与重点重点:西门子S7系列PLC的基本原理、硬件组成、编程软件使用方法及程序设计。
难点:编程软件STEP 7的详细操作、常用指令的应用及程序设计实例。
四、教具与学具准备1. 教具:计算机、投影仪、西门子S7系列PLC及其编程设备;2. 学具:学生电脑、西门子S7系列PLC模拟软件、编程软件STEP 7。
五、教学过程1. 实践情景引入:介绍西门子S7系列PLC在工业自动化领域的应用,激发学生的学习兴趣。
2. 理论知识讲解:讲解西门子S7系列PLC的基本原理、硬件组成、编程软件使用方法。
3. 软件操作演示:通过投影仪展示编程软件STEP 7的详细操作步骤,让学生跟随老师一起操作。
4. 指令讲解与练习:讲解西门子S7系列PLC的常用指令及其应用, followed exercises to allow students to practice and reinforce their understanding.5. 程序设计实例:分析并讲解典型应用案例,让学生学会使用西门子S7系列PLC进行程序设计。
6. 随堂练习:布置练习题,让学生现场编写程序,检验学习效果。
7. 答案讲解:讲解学生编写的程序,指出其中的错误并进行改正。
六、板书设计板书设计主要包括西门子S7系列PLC的基本原理、硬件组成、编程软件使用方法及程序设计步骤。
七、作业设计1. 作业题目:使用西门子S7系列PLC设计一个简单的灯光控制系统。
(1)按下启动按钮,灯光系统工作;(2)按下停止按钮,灯光系统停止;(3)按下切换按钮,切换灯光状态。
西门子培训教程
西门子 PLC培训讲义第一章 编程入门编程软件Step 7 Micro/WIN 的安装和使用:S7-200 PLC最多可带7个扩展(含DI/DO,智能,模拟量,定位,通讯等。
)安装: 运行安装盘中的setup.exe,根据提示进行安装。
如果有旧版本,则先卸载。
如果安 装过程中提示出错,可不理会,继续安装完,重启,然后卸载,重启,再重装一次。
运行: 打开Micro/WIN→Tools→(TD Keypad Designer→Tools)→Options→General→ Chinese→确定→确定→然后关闭窗口→退出Micro/WIN→重新打开Micro/WIN→进入中文界面。
基本概念,各模块的输入和输出地址是:输入点地址 (以每组8个点为准,这也叫作1个字节,按字节顺序排下去)I0.0 I0.1 I0.2 I0.3 I0.4 I0.5 I0.6 I0.7 (第0字节)I1.0 I1.1 I1.2 I1.3 I1.4 I1.5 I1.6 I1.7 (第1字节)I2.0 I2.1 I2.2 I2.3 I2.4 I2.5 I2.6 I2.7 (第2字节).输出点地址 (以每组8个点为准,这也叫作1个字节,按字节顺序排下去)Q0.0 Q0.1 Q0.2 Q0.3 Q0.4 Q0.5 Q0.6 Q0.7 (第0字节)Q1.0 Q1.1 Q1.2 Q1.3 Q1.4 Q1.5 Q1.6 Q1.7 (第1字节)Q2.0 Q2.1 Q2.2 Q2.3 Q2.4 Q2.5 Q2.6 Q2.7 (第2字节).模拟量输入点地址 (从0开始,以双数顺序一直排下去,按模块上通道的顺序) AIW0 AIW2 AIW4 AIW6 . . . .(模拟量输入为双数,因为每路模拟量为2个字节) 模拟量输出点地址 (从0开始,以双数顺序一直排下去,按模块上通道的顺序) AQW0 AQW2 AQW4 AQW6 . . . .(模拟量输出为双数,因为每路模拟量为2个字节)注意:输入和输出点的地址:按每组8个点(也叫1个字节)的顺序排下去,如果某个字节只用 部分点,则其他剩余的点将不能使用. 例如CPU224主机输入点是14个,其地址如下: I0.0 I0.1 I0.2 I0.3 I0.4 I0.5 I0.6 I0.7 (第0字节)I1.0 I1.1 I1.2 I1.3 I1.4 I1.5 (第1字节) 这时,第 1 字节的剩余的点 I1.6 I1.7 将不能使用, 如果要加 16 点扩展输入点模块, 该扩展模块上输入点的地址是:I2.0 I2.1 I2.2 I2.3 I2.4 I2.5 I2.6 I2.7 (第2字节)I3.0 I3.1 I3.2 I3.3 I3.4 I3.5 I3.6 I3.7 (第3字节) 又,例如CPU224主机输出点是10个,其地址如下:Q0.0 Q0.1 Q0.2 Q0.3 Q0.4 Q0.5 Q0.6 Q0.7 (第0字节)Q1.0 Q1.1 (第1字节) 这时,第1字节的剩余的点 Q1.2 Q1.3 Q1.4 Q1.5 Q1.6 Q1.7 将不能使用, 如 果要加8点扩展输出点模块,该扩展模块上输出点的地址是:Q2.0 Q2.1 Q2.2 Q2.3 Q2.4 Q2.5 Q2.6 Q2.7 (第2字节)→编程从“网络 1”开始(Network 1),所谓“网络”(Network)就是触点和线圈组成的 一个块,两个网络(Network)间没有线的连接(除了最左和最右的火线和零线).点击左边的箭头处,可以开始编程。
西门子Step7培训教程——第4b章 S7-300编程指令1
控制程序:建立允许抢答和禁止抢答标志
【例4-5-1】
设置抢答定时器
初中组抢答控制
【例4-5-1】
高一组抢答控制
高三组抢 答控制
2. S_PEXT(扩展脉冲S5定时器)(1/3)
扩据脉冲S5定时器LAD及FBD指令
2. S_PEXT(扩展脉冲S5定时器)(2/3)
扩据脉冲S5定时器线圈指令
2. S_PEXT(扩展脉冲S5定时器)(3/3)
脉冲定时器的线圈指令
1. S_PULSE(脉冲S5定时器)(3/3)
工作时序
示例程序
【例4-5-1】
脉冲定时器应用:优先抢答器设计。
【例4-5-1】 设计说明: 参赛者要抢答主持人所提问题时,需抢先按下桌上的 按钮;指示灯亮后需待主持人按下“复位”键R后才熄灯; 对初中班学生照顾,只要按下SB11和SB12中任一个按钮灯
§4.5.1 定时器指令
S_PULSE(脉冲S5定时器) S_PEXT(扩展脉冲S5定时器) S_ODT(接通延时S5定时器) S_ODTS(保持型接通延时S5定时器)
S_OFFDT(断电延时S5定时器)
1. S_PULSE(脉冲S5定时器)(1/3)
脉冲定时器的梯形图及功能块图指令
1. S_PULSE(脉冲S5定时器)(2/3)
示例程序
工作波形
【例4-5-2】 关闭控制。
扩展脉冲定时器应用——电动机延时自动
控制要求:按动起动按钮S1(I0.0),电动机M(Q4.0) 立即起动,延时 5 分钟以后自动关闭。起动后按动停止按钮 S2(I0.1),电动机立即停机。
【例4-5-2】
控制程序(STL)
控制程序(LAD)
3. S_ODT(接通延时S5定时器)(1/3)