
anycasting压铸仿真分析报告
反向显示技术是AnyCasting的独 特技术,在充型的任意时刻的状 态下,它可以捕捉是否发生卷气 或裹气的现象
分析:
1、低速初始阶段就存在卷气
2、该处流道设计需要优化 3、或者可适当降低低速压射速度
9
充型过程分析
▶充型过程局部模式
低速阶段,时刻0.371s 分析: 1、随着低速阶段的继续进行,中间主流道 G1先得到填充并开始填充铸件型腔部分, 而两侧的次流道G2、G3落后,尤其是G3还 没有完全充满 2、G3可适当调整至距主浇道G1更近的位置
冷却水路分析
▶模具温度的分析
C2.1
B A
B’ A’
蓄热部位
A-A’剖面
在此处增加冷却水路
C1 (线冷)
B-B’剖面
模具具温度的分析
E
蓄热部位
D
D’
C2.1
在此处增加冷却水路 C-C’剖面
C
C’
次两处蓄热位于抽 芯位置,应从抽芯 上将热导走
C1 (线冷)
4
模拟条件
▶ 输入模拟条件
铸件材料 浇注温度 材料 预热温度 工作温度 使用直径 低速/高速 冷却水路 冷却介质 油 控制时间 常开 AA 380 620 ℃ SKD61 180 ℃ 280 ℃ 100 mm 0.2/3 m/sec 控制温度 进口 出口 120℃ 160℃ 流量 100 ml/s
10
充型过程分析
▶充型过程局部模式
分析: 1、随着压射的进行,已有低速 充型转向高速充型,G2、G3内 浇道也开始填充铸件型腔 2、由于铸件两侧呈平板形状, G2、G3的填充出现了“喷射” 现象
11
高速阶段,时刻0.374s
高速阶段,时刻0.38s
充型过程分析
▶充型过程局部模式
该位置可以设 置顶杆排气
氧化物的数量 氧化物的产生速率
2. 氧化夹渣 (凝固过程) :
氧化物的多少决定于合金液的温度
氧化夹渣分布(动画)
分析: 1、氧化夹渣是在充型过程中高温金属液与空气 接触后产生的,与空气接触的机会多,时间长, 夹渣物就多,所以解决好充型、排气和排渣就能 解决氧化夹渣的缺陷
氧化夹渣分析是AnyCasting的独特技术,但是它是一 个定性分析过程,对优化铸件尤其是压铸件外观质量有 很大的指导性作用。
高速阶段,时刻0.399s 反向显示 卷气部位 OF6的位置可以适当向 浇口方向移动
该位置可以通过顶 杆或增加OF排气
12
充型过程分析
▶充型过程局部模式
卷气部位
高速阶段,时刻0.42s 反向显示
该位置由于在一个大的平板 上存在空洞,同时离内浇口 较远,填充过程中难以避免 包气,建议把铸件上的该孔 变为加工孔
16
2、需要提高OF7的排渣量,同时在其附件也需要 新增OF
凝固过程分析
▶凝固过程整体模式
铸件的凝固时间是其最后凝固位置的 凝固时间,在26s左右
孤立液相区
孤立液相区
凝固时间(动画)
孤立液相区分布
17
冷却水路分析
▶模具温度的分析
固相线
动模的温度场(动画)
分析:
定模的温度场(动画)
1、由于没有给定开、合模过程的时间参数,所以没有不能仿真开、合模过程,为了简化模型故将动、定模合并在一起 2、油冷却效果不明显,模具上局部仍然存在接近或超过固相线的高温区 18
编 号
介 质
油
流 量
100 ml/s
时间
开 关
温度
入口 120 ℃ 出口 160 ℃
连续
压室工艺参数 卧式冷室压铸机 压室参数 压室长度(LS) 20 压室直径(DS) 100 压室截面积 金属液控制参数 金属液总量(Wcast) 6.5kg 压室充满度(fs) 42% 低速压射 工作行程(LL) 580 速度(VL) 0.2m/s 料柄厚度(LB) 15 高速压射 工作行程1(LH) 速度(VH) 工作行程2(LP) 120 3m/s 5mm
13
充型过程分析
▶充型过程局部模式
高速阶段,时刻0.435s 反向显示
铸件上最后填充的部位,两股 金属液汇合时,卷气、夹渣和 冷隔的缺陷都可能存在
应在此处增加OF
14
充型过程分析
充型过程整体模式(充型速度)
15
氧化夹渣分析
▶氧化夹渣分析
1. 氧化夹渣 (填充过程) :
氧化物的多少决定于 合金液自由表面暴露于空气中的时间
方案优化
3、将此大平板上的孔洞变为加工空
2、将OF6移动至所示位置
4、增加3个OF
1、将G3移动至所示位置
6、将此两点冷移动所示位置
5、增加点冷却
25
浇道
冷却水路
2
几何模型分析
▶ 工艺分布图
OF4 OF5
OF3
OF2 OF1
OF6
OF7
G3 G1 G2
OF: 溢流槽 G:内浇口
3
模拟条件
▶ 初始条件(由贵公司提供)
材料参数
铸造用合金材料成分(牌号:美国牌号 380)
压室或熔炉内金属液温度 620℃ 铸造用模具材料(牌号:SKD61) 模具预热温度 180℃ 模具预热、冷却介质 稳态模温(工作温度) 280℃ 模次(达到稳态模温) 5次 一次压射重量 6.5kg 铸件重量 4.3kg
共立精机压铸仿真分析报告
工艺 高压铸造 产品 连接盘(AA 380)
AnyCasting TM
1
几何模型分析
▶ 通过STL接口导入CAD模型
此两处本为抽真空作用面,但 是由于没有提供压射成型的压 力曲线工艺参数,所以未能考 虑真空压铸仿真
铸件 溢流槽
动态剖切视图 1、检查模型的壁厚变化 2、查找最薄壁处
收缩缺陷 A-A’剖面
B A
B’ A’
收缩缺陷检查剖面
收缩缺陷
B-B’剖面 22
收缩缺陷分析
▶ RMM(残余熔体模数法) ▶ 收缩缺陷分析:基于RMM
残余熔体模数:
残余熔体体积/残余熔体面积 →显示孤立的残余熔体 收缩缺陷
C
C’
C-C’剖面
收缩缺陷检查剖面
23
总结(1)
缺陷总结
卷气 收缩
24
总结(2)
点冷油路流量: 100 ml/s
线冷油路流量: 100 ml/s
冷却油路设置
6
充型过程分析
充型过程整体模式(充型时间)
定模侧(动画)
铸件压射总时间:0.4421s
7
动模侧(动画)
充型过程分析
充型过程整体模式(充型顺序)
定模侧(动画)
动模侧(动画)
8
充型过程分析
▶充型过程局部模式
反向显示
低速阶段,时刻0.1692s
E’
D-D’剖面
模具剖切位置
模具上的温度分布
20
冷却水路分析
▶模具温度的分析
次处蓄热位于抽芯 位置,应从抽芯上 将热导走
E
E’
C2.1
C-C’剖面
在此处增加冷却水路
E-E’剖面
模具上的温度分布
模具剖切位置
21
收缩缺陷分析
▶ RMM(残余熔体模数法) ▶ 收缩缺陷分析:基于RMM
残余熔体模数:
残余熔体体积/残余熔体面积 →显示孤立的残余熔体 收缩缺陷
模具
活塞
编号 线冷 点冷
浇道(546021mm3)
铸件(1.56874e+006mm3)
溢流槽(175878mm3)
5
分析策略
▶ 分析过程
▶ 第一步 充型过程分析 1、整体充型模式 2、局部充型模式 3、氧化夹渣分布 ▶ 第二步 传热/凝固过程分析 1、整体凝固过程 2、冷却水路效应 3、凝固收缩缺陷预测
基于Anycasting软件的砂型铸造模拟分析
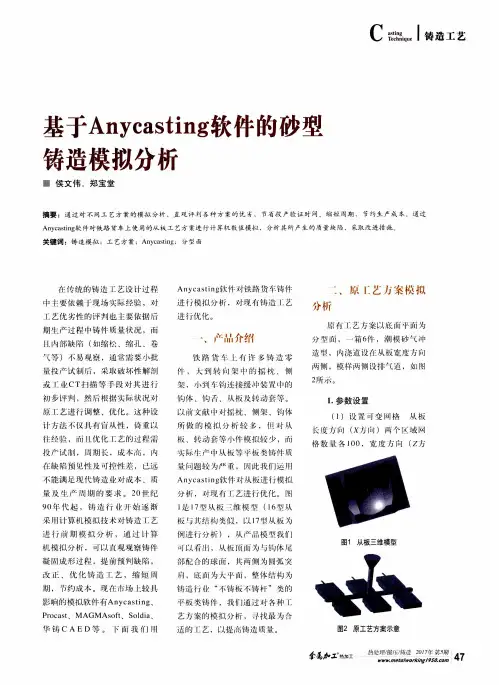
方案的模拟分析 , f . 找 最 为合
适 的 r艺 ,以提 高铸 造 顷 。
图2 原工 艺方案 示意
铸C A E D 。 I
找 仃J 川 1
参 磊
舡
热
4 7
C I 铸ቤተ መጻሕፍቲ ባይዱ造 工 艺
…) 个 域 卡 } } 放 J | J 为7 ( )
I { 耍依 赖 f 】 : 现场 吱 际经 验 ,对 I : 优劣 H : - 0 ' J , l f - / - f J 也一 { : 要 依据 后 划 产 过 程 巾 铸 件 质 量状 况 , I I . 1 ~ 缺陷 ( x / l l 缩 松 、缩 扎 、 卷 等 )/ f 观 察 ,通常 需 要小 批 投J : 试 制 后 ,采取 做坏 性 解 剖 或 【 0【 CT 描 等 于 段 埘 进 行 初步 判 ,然 后 根据 吠 际状 况 刘‘
所做 的 模拟 分析较 多 ,f I l 埘 从 饭 、转 动 等/ J , f ' l : 模 拟较 少 ,I 伏际 d - : I f 从板 } f 1 = J 题 较 为 板 类 铸 件 质
1 . 参 数设置
( 1 )l 殳置 町变 格 从 板 k度 … ( 向 )两 个 : 域
C : I 铸 造 工 艺
基于A n y c a s t i n g 软件的砂型 铸造模拟分析
侯 文伟 ,郑 宝堂
摘要 :通 过 对 不 同工 艺方 案 的模 拟 分 析 ,直 观评 判 各种 方 案 的优 劣 ,节省投 产验 证 时 间 、缩短 周期 , 节约生 产成 本。 通过 A n y c a s t I 1 1 g 软件 对铁路 贷车上 使 用的从 板工 艺方 案进 行计 算机 数 值模 拟 , 分析其 所产 生的质 量缺 陷 采取 改进措 施 。
压铸模流分析分析报告

压铸模流分析分析报告目录压铸模流分析分析报告 (1)引言 (1)背景介绍 (1)目的和意义 (2)压铸模流分析概述 (3)压铸模流分析的定义 (3)压铸模流分析的作用 (4)压铸模流分析的方法 (4)压铸模流分析的关键步骤 (5)模型建立 (5)材料参数设定 (6)网格划分 (7)求解器选择 (8)结果分析 (9)压铸模流分析的应用案例 (10)案例一:汽车零部件压铸模流分析 (10)案例二:电子产品外壳压铸模流分析 (11)案例三:家电产品压铸模流分析 (12)压铸模流分析的优势和局限性 (13)优势 (13)局限性 (14)结论 (14)对压铸模流分析的总结 (14)对未来研究的展望 (15)引言背景介绍压铸模流分析是一种重要的工程分析方法,用于评估和优化压铸模具的设计和制造过程。
随着工业技术的不断发展和进步,压铸模流分析在压铸行业中的应用越来越广泛。
通过模拟和分析压铸过程中的流动、凝固和收缩等关键参数,可以帮助工程师们更好地理解和控制压铸过程,提高产品质量和生产效率。
压铸是一种常用的金属成型工艺,广泛应用于汽车、航空航天、电子、家电等行业。
在压铸过程中,液态金属被注入到模具中,经过凝固和冷却后形成所需的零件或产品。
然而,由于压铸过程中涉及到复杂的流动和凝固现象,模具设计和制造过程中存在许多挑战和难题。
在传统的压铸模具设计中,通常需要通过试模和试产的方式来验证模具的可行性和性能。
这种方法不仅费时费力,而且成本高昂。
而压铸模流分析则可以在模具制造之前,通过计算机模拟和分析来预测和评估模具的性能。
通过模拟压铸过程中的流动、凝固和收缩等关键参数,可以帮助工程师们更好地理解和控制压铸过程,提高产品质量和生产效率。
压铸模流分析的核心是数值模拟方法,通过建立数学模型和计算流体力学(CFD)方法来模拟和分析压铸过程中的流动和凝固现象。
通过对模具结构、材料和工艺参数等进行优化,可以提高产品的成型质量和生产效率。
基于anycasting的球墨铸铁汽车泵体铸造工艺优化

0引言基于现代铸造技术的发展,铸造工艺C A E 技术的深入应用,不仅可以高效解决实际铸造生产与工程问题,还使铸造业的发展前景日益多元化、绿色化。
随着我国倡导下“一带一路”的命运共同体在经济、科技等领域的迎来重大发展的契机,国内多家高等院校、科研院所和生产企业各方面力量密切合作,对于FT-St ar 、华铸C A E 等国产铸造C A E 技术的研发与应用领域组织产、学、研联合攻关,加大推动了C A E 技术辅助国内铸造生产的研发力度,不断探索创新制造业互联网模式的基础工作。
本文采用A nycast i ng 软件模拟分析球墨铸铁汽车泵体工艺系统的充型、凝固过程,以及观察浇注过程的温度、速度和压力场的变化规律,从而避免通过大量的铸造生产实验来验证设计的合理性。
1泵体零件及其工艺系统的三维造型对零件、浇注系统及其补缩系统等建立三维实体造型,是对其铸造工艺实现数值模拟的应用基础。
本设计利用Pr o/E 软件首先对该铸件(包括铸型、浇冒口系统)进行三维建模。
再将铸造工艺装备的各部分及系统作为一个整体进行装配约束,并以“.st l ”格式文件分别输出。
2工艺浇注的A nycast i ng 分析2.1数值模拟前处理本设计基于A nycast i ng 模拟的仿真试验可由该软件的前处理器A nyPR E 模块对铸件模型进行网格划分工作以及模拟条件设定。
具体设置如下:将建好的“.st l ”文件全部导入到A nyPR E 中,分别定义各部分实体造型的属性,设置铸型并确定默认求解域。
划分网格时为保证仿真铸件不失真,选择壁厚参数时设置为小于该铸件的最小壁厚。
采用均匀网格划分法,铸件结构相对比较简单,网格数较少。
任务制定设置中,本设计为砂型铸造,将铸造工艺选为非金属型铸造,分析类型选择“充型过程和之后的传热及凝固”。
设置其他铸造工艺参数与边界条件,包括:打开A nyD B A SE 库,根据不同标准选择———————————————————————作者简介:张武(1994-),男,福建仙游人,本科,研究方向为铸造工艺优化、数值模拟。
anycasting压铸仿真分析报告

动模的温度场(动画)
分析:
定模的温度场(动画)
1、由于没有给定开、合模过程的时间参数,所以没有不能仿真开、合模过程,为了简化模型故将动、定模合并在一起 2、油冷却效果不明显,模具上局部仍然存在接近或超过固相线的高温区 18
冷却水路分析
▶模具温度的分析
C2.1
B A
B’ A’
蓄热部位
A-A’剖面
B A
B’ A’
收缩缺陷检查剖面
收缩缺陷
B-B’剖面 22
收缩缺陷分析
▶ RMM(残余熔体模数法) ▶ 收缩缺陷分析:基于RMM
残余熔体模数: 残余熔体模数:
残余熔体体积/残余熔体面积 →显示孤立的残余熔体 收缩缺陷
C
C’
C-C’剖面
收缩缺陷检查剖面
23
总结(1) 总结(
缺陷总结
卷气 收缩
24
总结(2) 总结(
模具
活塞
编号 线冷 点冷
浇道(546021mm3)
铸件(1.56874e+006mm3)
溢流槽(175878mm3)
5
分析策略
▶ 分析过程
▶ 第一步 充型过程分析 1、整体充型模式 2、局部充型模式 3、氧化夹渣分布 传热/ ▶ 第二步 传热/凝固过程分析 1、整体凝固过程 2、冷却水路效应 3、凝固收缩缺陷预测
共立精机压铸仿真分析报告
工艺 高压铸造 产品 连接盘(AA 380)
AnyCasting TM
1
几何模型分析
▶ 通过STL接口导入CAD模型
此两处本为抽真空作用面,但 是由于没有提供压射成型的压 力曲线工艺参数,所以未能考 虑真空压铸仿真
铸件 溢流槽
基于Anycasting的汽轮机阀体浇注系统优化模拟_周扬

收稿日期:2010-07-01; 修订日期:2010-08-17作者简介:周 扬(1984- ),浙江富阳人,硕士生.研究方向:汽车零部件设计制造.Email:360082431@V ol.31N o.11No v.2010铸造技术F OU N DRY T ECH NO LO GY基于Anycasting 的汽轮机阀体浇注系统优化模拟周 扬,申荣华(贵州大学机械工程学院,贵州贵阳550003)摘要:分析了生产中铸造质量要求较高的汽轮机阀体的浇注系统,并对其进行改进。
运用铸造模拟仿真软件A nycasting 对原浇注系统及改进后浇注系统进行模拟仿真。
实验结果表明,改进后的浇注系统能获得优良的铸件,并节约了大量钢材。
研究结论对大型铸件工艺设计以及实际生产具有指导意义。
关键词:汽轮机阀体;铸造模拟;优化,浇注系统中图分类号:TP391;T G269 文献标识码:A 文章编号:1000-8365(2010)11-1407-05Simulation and Optimization of Turbine Valve GatingSystem based on AnycastingZHOU Yang,SHEN Rong -hua(Department of Mechanical Engineering,Guizhou University ,Guiyang 550003,China)Abstract:Th is paper an alyzes th e gating system and its improvemen t of turbine valve wh ich requ ires very strict castin g qu ality.Based on the sim ulation software Anycasting to the contrast study on origin al cast system and improved pou ring system was carried out.R esu lts show that:the improved cast system works fine and save a lot of liquid steel.It has positive sign ificance to large casting process design an d actual production .Key words:Tu rbin e valve;Castin g sim ulation;Optimization ,gatin g system汽轮机阀体是汽轮机中最重要的部件。
重力倾斜铸造的模拟分析报告

铸件充型初始位置
铸件充型终止位置
可以根据客户实际情况进行旋转速度设定,该 速度可以随时间的变化旋转角度的不同来控制。
2.模拟仿真结果(Simulation Result)
▶充型顺序结果(Overall Filling Pattern )
充型时间约为9秒 (The pouring time is about 9s)
变形量分布
3.分析和建议( Analysis and Recommendations )
▶缺陷
缺陷类型
具Hale Waihona Puke 描述原因缩松铸件的热节点处易产 生缩松
4. 数值模型和运算时间
▶充型和凝固耦合运算求 解
AnyCasting的充型和凝固耦合运算用了有限差分的网格 模型,通过真实模流(Real Flow)的求解技术,运用多 孔介质法和网格切割法,充分保证了网格模型与几何模
800 J/Kg*K (98℃) 0.63W/m*K (200℃)
1. 铸件及工艺设计(Cast and Process design)
▶模具设计方案(Mold Design)
浇口杯
(Pouring Basi n)
冒口 ( Riser)
重力方 向
砂芯(Core)
铸件(Cast) 模具(Mold)
图1. 模具设计方案
▶模具材料(Mold Material) : H13
热物属性(Property)
参考值 (Reference Value)
密度(Density)
7682Kg/m^3 (200℃)
比热 (Specific Heat)
522 J/Kg*K (200℃)
热传导系数 (Thermal Conductivity)
基于AnyCasting的镁合金缸盖结构设计与工艺参数优化_黄裕飞
··黄裕飞1,李晓棠1,陈流1,2,杨立权1,冯瀚1(1.贵州大学机械工程学院,贵州贵阳550003;2.贵州詹阳动力重工有限公司,贵州贵阳550003)摘要:在实际压铸试验的基础上,提出了合理的铸件结构和压铸工艺参数。
利用AnyCasting 软件求解了不同工艺参数和铸件结构对铸件充型、凝固过程的影响规律。
在现有的镁合金汽车缸盖铸件条件下,根据凝固规律重点研究了铸件中可能存在的缩松、缩孔分布与尺寸。
结果表明:优化的铸件结构以及优化的压铸工艺参数(浇注温度680℃,模具温度190℃,冲头低速速度0.2m/s ,高速压射速度为6m/s ,真空度30kPa )能够明显降低铸件凝固时间以及减少铸件内部缩松、缩孔数量;同时在优化设计的基础上,结合阿基米德原理和力学性能测试验证了工艺参数和铸件结构的合理性,生产出了具有致密微观组织的镁合金零件。
关键词:镁合金缸盖;AnyCasting ;工艺参数;铸件结构;优化设计中图分类号:TG24;TG146.2文献标识码:A 文章编号:1001-4977(2012)05-0489-05HUANG Yu-fei 1,LI Xiao-tang 1,CHEN Liu 1,2,YANG Li-quan 1,FENG Han 1(1.College of Mechanical Engineering,Guizhou University,Guiyang 550003,Guizhou,China;2.Guizhou ZhanYang power heavy industry Co.,Ltd.,Guiyang 550003,Guizhou,China )基于AnyCasting 的镁合金缸盖结构设计与工艺参数优化Design of the Structure and Optimization of TechnologicalParameters of Magnesium Alloy Cylinder HeadThrough AnyCasting收稿日期:2012-03-28收到初稿。
BL18T缸体铸造模拟分析
BL18T缸体铸造模拟分析本文应用ANYCASTING软件对BL18T发动机气缸体充型和凝固进行模拟分析;对气孔,氧化夹杂分布进行预测模拟分析,通过模拟分析,初步了解ANYCASTING软件的应用方法,掌握模拟分析在铸造工艺改进方面的辅助设计功能,为铸件产品先期设计与改进提供有效帮助.本文应用ANYCASTING软件对BL18T发动机气缸体充型和凝固进行模拟分析;对气孔、氧化夹杂分布进行预测模拟分析,通过模拟分析,初步了解ANYCASTING软件的应用方法,掌握模拟分析在铸造工艺改进方面的辅助设计功能,为铸件产品先期设计与改进提供有效帮助。
BL18T缸体是我公司为沈阳华晨汽车配套的2.0L灰铸铁气缸体,通过攻关,目前合格率可达到90%以上,内部废品主要为气孔、掉砂以及振坏缺陷;外部主要废品为缸孔砂眼、打压漏缺陷。
通过ANYCASTING软件对BL18T缸体进行充型、凝固模拟分析,意图查找缺陷产生的机理以及对缺陷产生的概率分析,制定相关对策;对底注式、阶梯式两种浇注系统充型及凝固模拟分析,对铸件缺陷倾向影响分析,比较二者优缺点。
同时,通过模拟分析,初步了解ANYCASTING软件的应用方法,掌握模拟分析在铸造工艺改进方面的辅助设计功能。
为铸件产品先期设计与改进提供有效帮助。
三维装配模型建立ANYCASTING软件是在铸件三维造型基础上,通过导入STL文件生成分析模块来完成模拟分析的。
我们将BL18T缸体的砂芯、浇注系统以及铸件的三维造型组合到一起形成装配模型,再分别以STL文件导出。
模拟分析软件导出STL文件以后,我们设定相关工艺参数及求解条件,划分网格,本次模拟浇注温度设为1450℃,浇注速度设为13m/s,液流直径为40mm,网格划分数量为2000万。
通过本次模拟我们主要想了解模拟结果与实际铸件缺陷的对应情况,同时对比不同浇注系统对铸件充型及凝固的影响。
如表所示是模拟分析的可选参数,本次模拟选择阶梯式和底注式两种浇注系统进行对比分析。
《教学分析》-anycasting基本操作
操作流程: CAD建模→anyPRE条件参数设置 →anySOLVER计算→anyPOST结果观看分析
anyPRE基→(设置实体格式
→设置铸型→设置求解域→划分网格→任务设定→
材料设置→初边条件设置→界面热交换条件设置→
浇口条件设置→重力设置→可选模块的选择→设置
anyMESH能编辑由anyPRE生成的网格文件,可以轻松 的修改网格信息而不改变几何模型。
在AnyCasting的五个模块中,直接使用的是anyPRE、 anySOLVER、anyPOST三个模块,anyDBASE模块在 anyPRE中设置材料属性、热交换系数等时候使用, anyMESH模块在需要修改网格信息才使用。
任务设定
常用选项
仿真条件设置
1)初边条件设置 注意一下浇口杯的初始温度,在这里设置的温度是浇注温度。
2)界面热交换条件设置(要点) 界面热交换系数可以默认设置,也可以根据需要自己设
置,涂层可以不激活,但是如果不激活涂层,在设置界面热 交换系数时必须要考虑涂层对界面热交换系数的影响。
3)浇口设置(要点) 按下空格键,光标变成十字形,再点击浇口就选中了浇口,
作为一个能概括铸造成型中熔体,模具和其他材料性能 的数据库管理程序,anyDBASE主要分为常规数据库和 用户数据库。常规数据库提供了具有国际标准的常用材 料性能,而用户数据库使用户能保存和管理修改或附加 的数据。用户能简单的选择感兴趣的材料而不需要输入 几百种不同的材料性能。另外,他还提供每种材料的传 热系数,提高了程序的方便性。
熔模铸造时模 壳厚度的设置
导入的文件中有模型,实 体设置的时候定义了模型 的情况下启用该选项。
进行对称设置时,更改
比率(一般不推荐使用)
韩国AnyPRE压铸模流分析
网格大小
用户指定区域
网格生成 (续)
• 统一 vs. 可变网格
– 提高精度 – 缩短模拟计算时间
300
可变网格
250 200 150 100 50
统一网格
With Without
0 X axis
网格总数
· 可变网格 · 统一网格 113 × 70 × 36 = 284,760 268 × 142 × 70 = 2,663,920
– 旋转角度 : 起始角度, 终止角度 – 旋转速度 : 常数, 变量 (角度, 时间, 充型率) (单位:r.p.m)
模拟条件 (设置设备)
• 传感器
– 检查特定位置的结果 – 速度,压力,温度值
传感器信息
传感器列表
传感器
截面
鼠标选择模式
模拟条件 (设置设备)
• 制动器
– 设定指定的实体为制动器 – 输入数据 : 作用时间, 指定容器的体积分数. – 当从浇包直接浇注时,设定体积分数
氧化物的数量 氧化物的产生速率
2. 氧化夹渣 (凝固过程) :
氧化物的多少决定于金属液的温度
可选模块 (循环工艺)
• 循环工艺 (分析类型)
– 热/凝固分析 – 热/凝固分析 + 充型分析 (一般情况下,仅最后一个循环要计算热/凝固分析 + 充型分析,其余循环只需计算热/凝 固分析)
•
事件
– – – – – – – 抽芯 取件 开型 喷涂 吹气 合型 等待 Disassemble Remove Die-Open Spraying Air-blowing Die-Close Lead Time
铸型 : 盒型 网格 : 大于 300,000