
数控车削零件加工毕业论文 [文档在线提供]
数控车削零件加工毕业论文[文档在线提供]————————————————————————————————作者:————————————————————————————————日期:毕 业 设 计(论文)(说 明 书)题 目: 数控车削零件加工姓 名:编 号:平顶山工业职业技术学院年 月 日中国在加入世界贸易组织后在新一轮国际产业结构变革中我国正逐步成为全球制造业的重要基地之一.“以信息化带动工业化,发挥后发优势,推动社会生产力的跨越式发展”是国家发展战略;应用高新技术,特别是信息技术改造传统产业,促进产业结构优化升级,将成为今后一段时间制造业发展的主题之一。
科学技术领域中以数控技术为先导的先进制造技术正以前所未有的速度向前发展。
先进数控技术显示出对经济发展的巨大推动作用而被世界上发达国家列为重点支持和发展与信息科学、材料科学、生命科学一起列为当今四大支柱科学技术。
数控技术是指用数字、文字和符号组成的数字指令来实现一台或多台机械设备动作控制的技术。
它所控制的通常是位置、角度、速度等机械量和与机械能量流向有关的开关量。
数控的产生依赖于数据载体和二进制形式数据运算的出现.1908年,穿孔的金属薄片互换式数据载体问世;19世纪末,以纸为数据载体并具有辅助功能的控制系统被发明;1938年,香农在美国麻省理工学院进行了数据快速运算和传输,奠定了现代计算机,包括计算机数字控制系统的基础。
数控技术是与机床控制密切结合发展起来的.1952年,第一台数控机床问世,成为世界机械工业史上一件划时代的事件,推动了自动化的发展。
现在,数控技术也叫计算机数控技术,目前它是采用计算机实现数字程序控制的技术.这种技术用计算机按事先存贮的控制程序来执行对设备的控制功能。
由于采用计算机替代原先用硬件逻辑电路组成的数控装置,使输入数据的存贮、处理、运算、逻辑判断等各种控制机能的实现,均可通过计算机软件来完成。
数控技术的应用不但给传统制造业带来了革命性的变化,使制造业成为工业化的象征,而且随着数控技术的不断发展和应用领域的扩大,他对国计民生的一些重要行业(IT、汽车、轻工、医疗等)的发展起着越来越重要的作用。
关键词:数控技术,数控加工,工艺分析第1章数控加工切削基础 (1)1.1 数控车削加工的对象 (1)1。
2数控车削的加工特点 (1)1.2.1 适应能力强,适于多品种小批量零件的加工 (1)1。
2.2 工精度高,一致性好 (1)1.2.3 具有较高的生产率和较低的加工成本 (1)1.2.4 批量生产 (2)1。
2.5 单件生产 (2)1。
3刀具的选择及切削用量的确定 (2)1.3.1 刀具与工艺方案的关系 (2)1.3.2 刀具的选择原则 (2)1.3.3 切削用量的确定 (2)第2章工艺分析 (3)2.1分析零件图样 (3)2。
2小主轴的分析 (3)2。
3毛坯的选择 (5)2.4数控车削加工安装方式 (5)2。
4。
1 零件的装夹 (5)2。
4。
2 两顶尖拨盘 (6)2.5工艺基准的选择 (6)2。
5.1 设计基准 (6)2。
5。
2 定位基准 (7)2.5.3 测量基准 (8)2.6加工路线的确定 (9)2。
6.1 加工方法的选择 (9)2.6.2 加工阶段的划分 (9)2.6。
3 加工工序的划分 (10)2.7加工刀具的选择 (11)2。
7.1 车削刀具类型 (11)2。
7.2 刀具参数设置 (11)2.7.3 小主轴的刀具选择 (12)第3章切削用量的选择与确定 (13)3.1确定合理切削用量的意义 (13)3。
2选择切削用量的一般原则 (13)3.3切削用量的确定与计算 (15)3.3.1 切削深度(ap)的确定 (15)3.3。
2 主轴转速的确定 (15)3.3。
3 进给速度的确定 (16)第4章数控车床的编程 (16)4.1数控车床的编程特点 (16)4。
2数控程序应注意的问题 (21)第5章结论 (22)第6章致谢 (23)第7章参考文献 (24)第1章数控加工切削基础1.1数控车削加工的对象数控车床是当前使用最广泛的数控车床之一,它主要用于加工精度要求高,表面粗糙度好、轮廓形状复杂的轴类、盘类等回转体领奖;能够通过程序控制自动完成内圆柱面、锥面、圆弧、螺纹等工序的切削加工,并进行切槽,钻、扩、绞孔等工作。
而近几年来研制的数控车削加工中心和数控铣削加工中心,使得在一次装夹中可以完成更多的加工工序,提高了加工质量和生产效率,因此还使用了复杂形状的回转类零件的加工。
回转体零件分国轴套类、轮盘类和其他类几种、轴套类和轮盘类零件它区分在于长径比,一般长径比大于1的零件视为轴类零件,长径比小于1的零件视为轮盘类零件,轴套类零件的长度大天直径,轴套类零件的加工表面大多是内外圆周面。
圆周面轮廓可以是与工轴平行的直线,切削形成台阶轴,轴上可以螺纹和退刀槽等,也可以是斜线,切削形成锥面或锥螺纹,还可以圆孤或曲线(用参数方程编程),切削形成曲面。
轮盘类零件的直径大于长度,轮盘类零件的加工表面多是端面,端面的轮廓也可以是直线,斜线、圆孤、曲线和端面螺纹,锥面螺纹等。
数控车床与普通车床一样,装上特殊卡盘就可以加工偏心轴或在箱体板材上加工扎或圆柱.1.2数控车削的加工特点1.2。
1 适应能力强,适于多品种小批量零件的加工在传统的自动或自动车床上加工一个新零件,一般需要调整机床或机床附件,以使机床适应加工零件的要求;而使用数控车床加工不同形状的零件时只要重新编制或修改加工程序(软件)就可以迅速达到加工要求,大大缩短了更换机床硬件的技术准备时间,因此适用于多种、单件或小批量加工。
1。
2。
2 工精度高,一致性好由于数控机床集机、电等高新技术为一体,加工精度普遍高于普通机床.数控机床的加工过程是由计算机根据预先输入的程序进行控制的。
这就避免了因操作者技术水平的差异而引志的产品质量的不同。
对于一些具有复杂形式的工件,必要是还可以用计算机辅助编程或计算机辅助加工。
另外数控机床的加工过程不受体力、情绪变化的影响。
1.2.3 具有较高的生产率和较低的加工成本机床生产率主要是指加工一个零件所需要的时间,其中包括机动时间和辅助时间。
数控车床的主轴转速和进给速度变化范围很大,并可无级调速,加工时可选用最佳的切削速度和进给速度,可实现恒转速和恒切速,以使切削参数最优化,这就大大地提高了生产率,降低了加工成本,尤其对大批量生产的零件,批量越大,加工成本越低。
1.2.4 批量生产对于批量生产,特别是大批量生产,在保证加工质量的前提下要突出加工效率和加工过程的稳定性,其加工工艺与单件小批量不同。
例如夹具选择、走刀路线安排、刀具排列位置和使用顺序都要仔细斟酌,有关内容在相关章节中具体介绍.1。
2。
5 单件生产与批量生产相对的是单件生产。
单件生产的最大特点是要保证一次合格北,特别是具有复杂形状和高精度要求的工作。
在单件生产中与成功率相比,效率退居其次。
单件生产所使用的数控工艺在走刀路线、刀具安排、换刀点设置等方面不同于批量生产。
与批量生产相比,单件生产要避免过长的生产准备时间。
1.3 刀具的选择及切削用量的确定1。
3。
1 刀具与工艺方案的关系专用机床刀具,是专用机床主要组成部分之一.刀具的选用、设计、制造正确与否,对机床的加工精度和效率有着重要影响。
在专用机床上常采用多刀,复合刀具及特种刀具,从而使工序集中,机床结构简化,提高产品质量和生产效率。
1。
3.2 刀具的选择原则(1)如果条件允许,应该首先选取标准刀具;(2)为提高工序集中程度,或达到更高的精度,可采用复合刀具.但在确定复合刀具结构时,应尽可能采用组装式复合刀具。
1。
3.3 切削用量的确定(1) 切削速度()min /1000m DnV π=式中: D ——工件或刀具的外径(mm);n-—工件或刀具的每分钟转速(转/每分)。
(2) 吃刀深度mm d D t 5.125.235.262=-=-= 式中: D ——待加工表面直径(mm )d——已加工表面直径(m)第2章工艺分析2.1分析零件图样分析零件图样是进行工艺分析的前提,它将直接影响零件加工程序的编制与加工。
分析零件图样主要考虑以下几方面。
1.构成零件轮廓的几何条件由于设计等多方面的原因,可能在零件图样上出现构成零件加工轮廓的数据不充分、尺寸模糊不清等缺陷,这样会增加编程的难度,有时甚至无法编程。
(1)零件图上漏掉某尺寸,使其几何条件不充分,影响到零件轮廓的构成。
(2)零件图上的图线位置模糊或尺寸标注不清,使编程无法下手。
(3)零件图上给定的几何条件不合理,造成数学处理困难.2.尺寸精度要求分析零件图样尺寸精度的要求,以判断能否利用车削工艺达到,并确定控制尺寸精度的工艺方法。
在该项分析过程中,还可以同时进行一些尺寸的换算,如增量尺寸与绝对尺寸及尺寸链计算等。
在利用数控车床车削零件时,常常对零件要求的尺寸取最大和最小极限尺寸的平均值作为编程的依据。
3.形状和位置精度要求零件图样上给定的形状和位置公差是保证零件精度的重要依据.加工时,要按照其要求确定零件的定位基准和测量基准,还可以根据机床的特殊需要进行一些技术性处理,以便有效的控制零件的形状和位置精度.4.表面粗糙度的要求表面粗糙度是保证零件表面微观精度的重要要求,也是合理选择机床、刀具及确定切削用量的依据。
5.材料与热处理要求零件图样上给定的材料与热处理要求,是选择刀具、机床型号、确定切削用量的依据。
2.2小主轴的分析1、小主轴为纺织机械上的易损件.由于零件的轨迹曲线复杂,精度要求高,所以选择在数控车床上进行加工。
2、数控加工前的零件预加工小主轴由圆弧、圆锥、圆柱构成,根据工件形状的特点,使用一把90°偏角的外圆车刀就可以完成零件的粗加工。
对于轴类工件来说,毛坯一般有铸件、锻件和圆棒料等,此零件用棒件。
根据图样尺寸,尽量先将毛坯加工成台阶轴,然后再看哪里余量大(一般在圆锥部分和圆弧部分余量较大),使用适当的方法尽快去除。
粗车时,按切削三要素的要求,采取大的切削深度,大的走刀量,适当的切削速度,在较短的时间内去除余量。
零件毛坯在热处理前先进行粗加工,为数控车削加工工序提供可靠的工艺基准:用车床三爪卡盘装夹零件,零件的各内孔、外圆以及所在的端面均留5mm~6mm余量;经调质处理后进行的半加工工序中,先用三爪卡盘装夹零件右端sø45外圆及所在端面,半精加工零件左端各部分外圆及其所在端面,各部分留精车余量1.6mm;完成ø16内孔的车削,并精车、研磨零件左端中心孔;再掉头用三爪卡盘装夹左端外圆,半精车加工零件右端各外圆及其所在端面,各部分留精车余量1.6mm,并精车、研磨零件右端中心孔;然后在钻床上完成4×ø9的钻孔加工。
(最新版)轴套类零件的数控车削加工毕业设计论文

镇江交通技术学院毕业论文题目轴套类零件的数控车削加工航空工程系航空发动机维修与制造专业学生姓名杨世杰指导教师沈响起迄日期2014.4.20—-2011.5.30设计地点镇江交通技术学院镇江交通技术学院学生毕业设计(论文)开题报告书毕业设计说明一、任务:用数控车床完成如零件图所示零件加工,毛坯外形尺寸为50m m×100mm 50mm×52mm除上表面以外的其他表面均已加工,并符合尺寸与表面粗糙度值、要求材料为45号钢,按图样要求完成零件节点、基点、计算、设定工件坐标系,制定正确的工艺方案选择合理的刀具和切削工艺参数,编写数控加工程序。
本次设计选用的机床为FANUC-0i 系统的数控车床。
二、方案:轴承零件加工方案:粗车—半精车—精车套筒零件加工方案:粗车外圆—粗精镗内孔—精车外圆三、刀具选择及工艺路线:(一).工艺分析:如图所示零件,被加工部分的各尺寸、位置、表面粗糙度等要求较高,零件复杂度一般,包括了平面、槽、钻孔、圆弧内外螺纹等不同平面的加工,且尺寸均达到IT8-IT7级精度。
选用三爪自定心卡盘装夹工件,利用尾座顶尖顶紧工作,1号刀为标准刀,其余各刀都按标准刀来设置刀具补偿。
(二).刀具的选择:选择合适的刀具和加工参数,对于金属切削加工能取到事半功倍的效果。
反之,在加工中刀具选择不合理,事倍功半。
前言毕业设计是在学完了机械设计、机械制造工艺与夹具、机械加工工艺、计算机基础、CAD制图、等课程后,是学生全面运用所学基础理论、专业知识和基本技能,对实际问题进行研究(或设计)的综合训练,旨在培养学生的专业研究素养,提高分析结局问题的能力,使学生的创新意识和专业素质得到提升,使学生的创造性得以发挥。
装备工业技术水平和现代化程度决定着整个国民经济的水平和现代化程度,数控技术及装备是发展新兴高新技术产业和尖端工业的最基本的装备。
马克思曾说过“各种经济时代的区别,不在于生产什么,而在于怎么生产,用什么劳动资料生产”。
数控车床轴套零件加工毕业设计论文

摘要数控加工是机械行业一门新的专业,数控技术是数字程序控制数控机械实现自动工作的技术。
它广泛用于机械制造和自动化领域,较好地解决多品种、小批量和复杂零件加工以及生产过程自动化问题。
随着计算机、自动控制技术的飞速发展,数控技术已广泛地应用于数控机床、机器人以及各类机电一体化设备上。
同时,社会经济的飞速发展,对数控装置和数控机械要求在理论和应用方面有迅速的发展和提高。
随着社会需求个性化、多样化的发展,生产规模沿着小批量——大批量——多品种变批量的方向发展,以及以计算机为代表的高技术和现代化管理技术的引入,渗透与融合,不断地改变着传统制造技术的面貌和内涵,从而形成了先进制造技术。
数控就是一种自动控制技术,它所控制的一般是位置、角度、速度等机械量。
数控机床,就是采用了数控技术的机床,它是一个装有程序控制的机床,该系统能够逻辑地处理具有使用号码或其他符号编码指令规定的程序。
本篇论文是对利用数控车床加工毛坯直径为Φ140mm、长为240mm,材料为45钢的零件。
(包含凸台、外轮廓、孔)的工艺设计,其中包括加工方法的选择,加工顺序的安排,毛坯的选择,车刀的类型及选用,切削用量的选择,数控加工中数值计算等。
工件采用的是HT150,刀具是硬质合金钢,在零件的加工过程中要注意切削用量的选择正确,加工顺序的安排等,有关工步工序的计算相对较复杂。
本设计从数控加工前应做的准备开始到数控加工工艺分析、数控刀具及其选择、工件装夹方式与数控加工夹具的选择、程序编制等内容以及数控加工时应注意的问题做了一一的说明。
关键词:数控机床;工艺设计;程序编制AbstractNC machining is a new professional machinery industry, the numerical control technology is the digital program control of CNC machine to realize automatic working technology. It is widely used in mechanical manufacturing and automation, better solve the many varieties, small batch and complex parts processing and automation of production processes. With the rapid development of computer, automatic control technology, numerical control technology has been widely used in CNC machine tools, robots and all kinds of electromechanical integration equipment. At the same time, the rapid development of social economy, the NC equipment and CNC machinery have rapidly developed and improved in the aspects of theory and application.With the development of social demand for personalized, diversified, the scale of production along the small batch -- mass -- multiple species and batch of the direction of development, and the introduction of high technology and modern management technology with computer technology as the representative, penetration and integration, constantly changing appearance and connotation of traditional manufacturing technology, which formed the advanced manufacturing technology.Numerical control is a kind of automatic control technology, its control is position, angle, speed mechanical quantity. CNC machine tools, CNC technology is the use of the machine, it is loaded with the program control machine tool, the system can logically processing has provisions for the use of numbers or other symbols coded instruction program.This paper is on the use of CNC lathe processing blank diameter 140mm, length 240mm, the material is 45 steel parts. (including bosses, outline, hole) process design, including the choice of processing methods, processing sequence arrangement, the choice of blank, types and selection of cutting tools, the choice of cutting parameters in NC machining, numerical calculation. The workpiece is used in HT150, the tool is the hard alloy steel, in the process should pay attention to the choice of cutting parameters correctly, the processing sequence arrangement, calculation step process is relatively complex.It should be noted that the design from the NC processing should be done before the start to the CNC machining process analysis and selection, CNC tool, workpiece clamping and machining fixture selection, programming and NC machining problems of the one one instructions.Keywords: CNC machine tool; process design; program目录摘要 (1)Abstract (2)目录 (3)一、绪论 (4)二、数控专业毕业设计任务书 (5)三、零件的图简介及其绘制 (6)四、零件的工艺分析及刀具轨迹路径 (9)五、设备选择 (23)六、切削用量 (25)七、刀具选择 (27)八、数控加工工艺卡与刀具卡片 (31)九、零件粗精加工手工编程 (33)十、设计小结 (36)十一、参考文献 (38)一、绪论在车床上,利用工件的旋转运动和刀具的直线运动或曲线运动来改变毛坯的形状和尺寸,把它加工成符合图纸的要求。
数控车床加工毕业论文范文
数控车床加工毕业论文范文标题:数控车床加工技术在零件制造中的应用摘要:本文主要讨论了数控车床加工技术在零件制造中的应用,通过对数控车床加工技术的分析与研究,探讨了数控车床的优点及其在零件制造中的应用前景,同时对数控车床的操作要求及常见问题进行了介绍,并对数控车床加工技术的未来发展进行了展望。
关键词:数控车床;零件制造;优点;应用前景;操作要求;常见问题;发展展望一、引言数控车床是一种通过电子控制系统自动完成工序的机械加工设备,其广泛应用于各类零件的制造过程中。
随着科技的不断发展,数控车床加工技术也得到了不断的改进和完善,具有高精度、高效率、高灵活性等特点,成为现代制造业中不可或缺的重要设备之一。
本文将探讨数控车床加工技术在零件制造中的应用,并对其优点、应用前景、操作要求、常见问题和未来发展进行了深入研究和分析。
二、数控车床的优点及应用前景1. 高精度:数控车床通过精密的电子控制系统,可以实现对加工过程中各个部位的精密控制,保证了零件的精度要求。
2. 高效率:数控车床具有快速且自动化的加工速度,可以大大提高零件生产的效率和产能。
3. 高灵活性:数控车床可以根据不同的产品需求进行程序设定,实现多种加工方式,满足不同零件的加工要求。
4. 应用前景:随着制造业的发展和对产品质量要求的提高,数控车床将在未来的零件制造中越发广泛应用。
三、数控车床的操作要求及常见问题1. 操作要求:数控车床的操作人员需要具备一定的机械加工技能和基本的电子控制知识,能够熟练运用数控编程软件进行程序编制和机床调试。
2. 常见问题:在数控车床的操作过程中,常见问题包括程序错误、刀具磨损、零件变形等。
操作人员需要具备对问题的快速判断和解决能力,以保证正常的加工流程和零件质量。
四、数控车床加工技术的未来发展展望1. 自动化水平的提高:随着工业4.0的推进和自动化技术的不断发展,数控车床将实现更高水平的自动化加工和产业升级。
2. 智能化加工:通过引入人工智能技术,数控车床将能够实现更精细化和智能化的加工过程,大大提高零件的制造质量和效率。
(完整版)轴类零件数控车削工艺分析及数控加工编程专科毕业设计论文
郑州科技学院专科毕业设计(论文)题目:轴类零件数控车削工艺分析及数控加工编程毕业设计(论文)原创性声明和使用授权说明原创性声明本人郑重承诺:所呈交的毕业设计(论文),是我个人在指导教师的指导下进行的研究工作及取得的成果。
尽我所知,除文中特别加以标注和致谢的地方外,不包含其他人或组织已经发表或公布过的研究成果,也不包含我为获得及其它教育机构的学位或学历而使用过的材料。
对本研究提供过帮助和做出过贡献的个人或集体,均已在文中作了明确的说明并表示了谢意。
作者签名:日期: -指导教师签名:日期:使用授权说明本人完全了解大学关于收集、保存、使用毕业设计(论文)的规定,即:按照学校要求提交毕业设计(论文)的印刷本和电子版本;学校有权保存毕业设计(论文)的印刷本和电子版,并提供目录检索与阅览服务;学校可以采用影印、缩印、数字化或其它复制手段保存论文;在不以赢利为目的前提下,学校可以公布论文的部分或全部内容。
作者签名:日期:学位论文原创性声明本人郑重声明:所呈交的论文是本人在导师的指导下独立进行研究所取得的研究成果。
除了文中特别加以标注引用的内容外,本论文不包含任何其他个人或集体已经发表或撰写的成果作品。
对本文的研究做出重要贡献的个人和集体,均已在文中以明确方式标明。
本人完全意识到本声明的法律后果由本人承担。
作者签名:日期:年月日学位论文版权使用授权书本学位论文作者完全了解学校有关保留、使用学位论文的规定,同意学校保留并向国家有关部门或机构送交论文的复印件和电子版,允许论文被查阅和借阅。
本人授权大学可以将本学位论文的全部或部分内容编入有关数据库进行检索,可以采用影印、缩印或扫描等复制手段保存和汇编本学位论文。
涉密论文按学校规定处理。
作者签名:日期:年月日导师签名:日期:年月日轴类零件数控车削工艺分析及数控加工编程摘要随着数控技术的不断发展和应用领域的扩大,数控加工技术对国计民生的一些重要行业(IT、汽车、轻工、医疗等)的发展起着越来越重要的作用,因为效率、质量是先进制造技术的主题。
数控车削范文

浙江广厦建设职业技术学院机电一体化技术专业毕业论文论文题目圆弧轴数控车削加工工艺的编制学生姓名邵晶露学号021*******指导教师黄庆华专业机电一体化技术年级2006级摘要随着科技的不断发展,数控技术在企业中发挥越来越重要的作用。
数控加工制造技术正逐渐得到广泛的应用,对零件进行编程加工之前,工艺分析具有非常重要的作用。
本设计通过对典型的数控车床轴类零件工艺特点、数控加工工艺的分析,给出了对于一般零件数控加工工艺分析的方法,设计合理的加工工艺过程,充分发挥数控加工的优质、高效、低成本的特点。
设计说明书以典型的数控车床轴类零件为例,根据被加工工件的材料、轮廓形状、加工精度等选用合适的机床,制定加工方案,确定零件的加工顺序,各工序所用刀具,夹具和切削用量等,编写加工零件的程序。
按照说明书要求将加工出零件,并对零件自检数据进行分析,说明在加工过程中应注意的事项。
对于提高制造质量、实际生产具有一定的指导意义。
关键词:轴类零件;数控加工;工艺设计;工艺分析;刀具;切削用量;加工程序;加工注意事项目录1机床的选用及简介 (1)1.1机床的选择 (1)1.2机床的组成 (2)1.2.1 数控机床的组成 (2)1.2.2 数控系统与数控机床的组成 (2)1.3机床的工作原理 (2)1.3.1 数控机床的工作原理与工作方式 (2)1.4机床的工作特点 (3)2 零件的工艺分析 (4)2.1零件工艺分析 (4)2.1.1零件图的分析 (4)2.2确定加工方案 (5)2.3加工路线和加工顺序的确定 (5)2.3.1加工工艺路线 (6)2.4切削用量的选择 (6)2.5刀具的选择 (9)3加工工序的编排 (10)3.1工序与工步的划分 (10)3.2加工工序的编排 (10)3.3加工工序卡片 (11)3.4加工程序 (12)3.5零件加工中的难点与解决方案 (15)4 数控车床操作注意事项 (16)5 结论 (17)6 致谢 (18)7 参考文献 (19)附录一常用公制螺纹切削的进给次数与背吃刀量(双边) MM (20)附录二数控机床设备安全操作规程 (21)附录三指令字符 (22)附录四常用G指令代码 (23)1机床的选用及简介1.1 机床的选择在选择机床时,即要考虑其生产的经济性,又要考虑其适用性和合理性。
数控车削加工论文
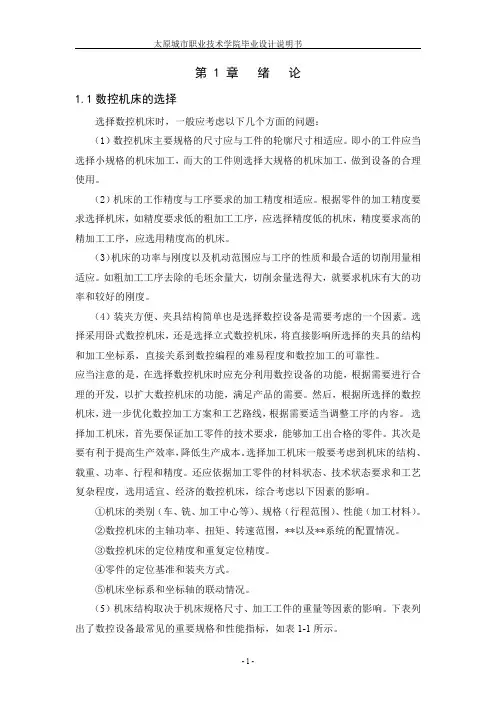
太原城市职业技术学院毕业设计说明书 表 1-1 数控设备的规格和性能指标
序号
机床性能
机床规格
1
主轴转速
18,000rpm
2
工作行程
X:600mm、Y:450mm、Z:450mm
3
工作台规格
850×530mm
4
快移速度
22mpm
5
工作进给
15mpm
6
刀库容量
24 把
7
定位精度
A=0.008mm
-3-
太原城市职业技术学院毕业设计说明书
伺服系统的作用是把来自数控装置的脉冲信号转换为机床移动部件的运 动,使工作台(或溜板)精确定位或按规定的轨迹作严格的相对运动,最后加 工出符合图纸要求的零件。 在数控机床的伺服系统中,常用的伺服驱动元件有功率步进电机、电液脉冲马 达、直流伺服电机和交流伺服电机等。
-7-
太原城市职业技术学院毕业设计说明书
速度。如表 2-1 列出了常用的切削速度。
零刀 件具 材材 料料
表 2—1 切削速度参考表
a(mm)
0.38-0.13 0.13-0.05
2.40-0.38 4.70-2.40 f(mm/r)
0.38-0.13 0.76-0.38
低碳 钢
中碳 钢
灰铸 铁 黄铜 青铜
(1)先粗后精 在车削中应先安排粗加工工序。尽量满足精加工的余量均匀 性要求,以保证零件的精加工质量。
(2)先近后远 先近后远是按加工部位相对于对刀点的距离大小。在加工中 先安排离刀具起点近的部位先加工,可以缩短刀具移动距离,减少空走刀次数, 提高效率。
(3)先内后外 加工既有内表面(内孔),又有外表面需要加工的零件时, 先安排内外表面粗加工在安排内外便面精加工,易控制其内外表面的尺寸和表面 形状的精度。 2.2.3 进给路线的确定
数控车床零件加工及工艺设计毕业论文(DOC 28页)
数控车床零件加工及工艺设计毕业论文(DOC 28页)毕业论文论文题目:数控车床零件加工及工艺设计题目:数控车床零件加工及工艺设计班级:专业:学生姓名:指导教师:日期:数控车床零件加工及工艺设计摘要在车床上,利用工件的旋转运动和刀具的直线运动或曲线运动来改变毛坯的形状和尺寸,把它加工成符合图纸的要求。
车削加工是在车床上利用工件相对于刀具旋转对工件进行切削加工的方法。
车削加工的切削能主要由工件而不是刀具提供。
车削是最基本、最常见的切削加工方法,在生产中占有十分重要的地位。
车削适于加工回转表面,大部分具有回转表面的工件都可以用车削方法加工,如内外圆柱面、内外圆锥面、端面、沟槽、螺纹和回转成形面等,所用刀具主要是车刀。
在各类金属切削机床中,车床是应用最广泛的一类,约占机床总数的50%。
车床既可用车刀对工件进行车削加工,又可用钻头、铰刀、丝锥和滚花刀进行钻孔、铰孔、攻螺纹和滚花等操作。
按工艺特点、布局形式和结构特性等的不同,车床可以分为卧式车床、落地车床、立式车床、转塔车床以及仿形车床等,其中大部分为卧式车床。
数控车削加工是现代制造技术的典型代表,在制造业的各个领域如航天、汽车、模具、精密机械、家用电器等各个行业有着日益广泛的应用,已成为这些行业不可或缺的加工手段。
为了子数控机床上加工出合格的零件,首先需根据零件图纸的精度和计算要求等,分析确定零件的工艺过程、工艺参数等内容,用规定的数控编程代码和格式编制出合适的数控加工程序。
编程必须注意具体的数控系统或机床,应该严格按机床编程手册中的规定进行程序编制。
但从数控加工内容的本质上讲,各数控系统的各项指令都是应实际加工工艺要求而设定的。
由于本人才疏学浅,缺乏知识和经验,在设计过程中难免出现不当之处,望各位给予指正并提出宝贵意见。
关键词:车削加工刀具零件的工艺过程工艺参数程序编制On the lathe, use the rotation of the workpiece and tool of line or curve movement to change the shape and size of rough, meet the requirements of drawings processing it into. Turning on a lathe is used the workpiece relative to the method of cutting tool rotation on the workpiece. Cutting is mainly composed of workpiece in turning rather than the tool provided. Turning is the most basic and most common method of cutting, occupies a very important place in production. Turn Rotary surface suitable for cutting, most with turning method for Rotary surface of workpieces can be processed, such as inner and outer cylinder and inner and outer taper, surfacing, Groove, screw and Rotary forming surface, the tool is mainly used tools. In all kinds of metal-cutting machine tools, lathe is the most widely used category, per cent of the total number of machine tools 50%. Turning thelathe tool available on the workpiece, and drills, reamers, taps and knurling cutter drilling, reaming, tapping and rolling flower, and so on. Technical features, layout, forms and structure characteristics of different lathes can be divided into horizontal lathe, face lathe, vertical lathes, Turret Lathes, and contouring lathe, horizontal lathe with most of them. CNC turning process is typical of modern manufacturing technology, in all areas of manufacturing industries such as aerospace, automotive, molds, precision machinery, household appliances, increasing use of a variety of industries, has become an integral part of these industries processing means. To CNC processing qualified parts, first as well as their precision and calculations required under part drawings, analysis of technological parameters of part of the process, content, NC programming code and format provided a suitable CNC machining program. Programming must pay attention to specific or machine tool numerical control system, should be conducted in strict accordance with the provisions of machine tool programming manual programming. But in essence of NC content, the numerical control system of the instruction set is the actual process requirements. Since I have little talent and learning, lack of knowledge and experience of inevitable irregularities during the design process, hope you give correct me and all of your comments.Key words: turning process parameters of technological process of the tool part programming一.数控机床的简介数控机床是一种用电子计算机和专用电子计算装置控制的高效自动化机床。
零件加工论文数控车床加工论文
零件加工论文数控车床加工论文浅析数控加工零件质量控制摘要:一件合格的成品件从一毛料加工至符合图纸上的技术要求过程,其包含有尺寸公差精度、表面粗糙度、形位公差要求、表面热处理、坯料的选择、机加工设备的安排、加工工艺方案、刀具的应用以及操作人员精堪的技术等形成一系列加工流程才能完成加工。
关键词:数控车削加工质量控制机械加工要加工出高质量的零件,可通过设计工装,如夹具、胎具等获得技术支持来实现。
在实际生产中,数控车床车削零件的质量受诸多因素的影响,如工艺过程,数控系统,数控编程和对刀调整等都直接影响零件的加工质量。
还可以利用软件来进行校正补偿,在软件的支持下,使每道工序、工步、走刀都能获得最佳的切削用量组合,充分发挥工艺系统的潜能,获得高的加工精度及重复精度。
通过深入分析数控车削过程中数控系统误差、编程误差和对刀误差产生的原因,提出减小误差的有效措施。
掌握经济型数控车床的使用技巧,充分发挥其潜能,从而实现提高数控车削零件加工质量的目的。
一、数控机床方面输入数控特定的编程代码来确定工艺非常重要,所以手动数据输入时应注意输入的正确,输入后应认真校对确认。
数控车床采用是滚珠丝杠副,对消除反向间隙很关键并且都要进行预紧,从理论上讲,是达到了零间隙,无反向空程。
实际上,对于有相对运动的传动部件,间隙是不可避免的。
对于高精度的滚珠丝杠副而言,只是间隙非常微小;如果真的达到零间隙,运动的阻力就会增大。
因而,在丝杠反向运动时,只要存在微小的空程,这个空程就足够影响加工精度,因此加工时刀具的移动能保持尺寸连续递增或递减的趋势,可消除机床产生反向间隙的影响。
二、数控加工工艺方面制定工艺方案是整个加工过程中重要的一个环节,因而要与其他加工工序衔接好。
全面考虑零件的整个加工工艺内容,在切削加工工序之间合理地安排工序和辅助工序,协调好各个工序的安排顺序,有利于提高零件的质量,工序安排的科学与否直接影响到零件的加工质量、生产效率和成本。
数控车削加工工艺论文
数控车削加工工艺在数控机床上加工零件,工序比较集中,一次装夹应尽可能完成全部工序,常用的工序划分原则有以下两种。
保证精度原则数控加工具有工序集中的条件,粗、精加工常在一次装夹中完成,以保证零件的加工精度,当热变形和切削力变形对零件的加工精度影响较大时,应将粗、精加工分开进行。
提高生产效率的原则数控加工中,为减少换刀次数,节省换刀时间,应将需用同一把刀加工的加工部位全部完成后,再换另一把刀来加工其它部位。
同时应尽量减少空行程,用同一把刀加工工件的多个部位时,应以最短的路线到达各加工部位。
实际生产中,数控加工常按刀具或加工表面划分工序。
一、车刀刀位点的选择数控加工中,数控程序应描述出刀具相对于工件的运动轨迹。
在数控车削中,工件表面的形成取决于运动着的刀刃包络线的位置和形状,但在程序编制中,只需描述刀具系统上某一选定点的轨迹即可。
刀具的刀位点即为在程序编制时,刀具上所选择的代表刀具所在位置的点,程序所描述的加工轨迹即为该点的运动轨迹。
在数控车削中,从理论上讲可选择刀具上任意一点作为刀位点,但为了方便编程和保证加工精度,刀位点的选择有一定的要求和技巧。
在数控加工中,刀位点的选择一般遵循以下规则:立铣刀应是刀具轴线与刀具底面的交点:球头铣刀是球头的球心:钻头应是钻尖:车刀应是假想刀尖或刀尖圆弧中心,刀具刀位点在选择时应注意:选择刀具上能够直接测量的点,刀位点与刀具长度预调时的测定点应尽量一致:在可能的情况下,刀位点应直接与精度要求较高的尺寸或难于测量的尺寸发生联系:所选择的刀位点能使刀具极限位置直接体现于程序的运动指令中:编程人员应有习惯性的刀位点选择方法,不宜多变:所选定的刀位点,在刀具调整图中应以图形标示。
图1 端槽刀刀位点的选择图2 分层切削时刀具的终止位置图3 等背吃刀量试切法如图1所示端槽刀,采用刀具预调仪对刀时,测量P1点比测量P2点方便,所以选择P1为刀位点比P2好,但若刀具位置的调整和补偿是以试切法确定,而且环槽小圆的加工精度高于大圆精度,则选择P2为刀位点比P1好。
典型零件的数控加工_毕业论文
XX汽车工业高等专科学校继续教育学院毕业论文(设计)中文题目:典型零件的数控加工毕业专业:机械加工学生XX:X恩会XX号:3指导教师:苗二零一五年八月独创性声明本人声明所呈交的论文是本人在导师指导下进行的研究工作和取得的研究成果,除了文中特别加以标注和致谢之处外,论文中不包含其他人已经发表或撰写过的研究成果,也不包含为获得XX汽车工业高等专科学校或其他教育机构的学位或证书而使用过的材料。
与我一同工作的同志对本研究所做的任何贡献均已在论文中作了明确的说明并表示了谢意。
论文作者签名:签字日期:年月日学位论文使用授权书本论文作者完全了解XX汽车工业高等专科学校有关保留、使用论文的规定。
特授权XX汽车工业高等专科学校可以将论文的全部或部分内容编入有关数据库进行检索,并采用影印、缩印或扫描等复制手段保存、汇编以供查阅和借阅。
(XX的论文在解密后适用本授权说明)论文作者签名:导师签名:签字日期:年月日签字日期:年月日【摘要】数控加工工艺的实际是对工件进行数控加工的前期工艺的准备工作,它必须在程序编制工作以前完成,因为只有工艺设计方案确定以后,程序才能有依据。
数控机床虽然自动化程度高,但自适应性差,它不能像通用机床在加工时可以根据加工过程中出现的问题比较自由地进行调整,即使现代数控机床在自适应调整方面做出了不少努力与改进,但自由度也不大。
所以,数控加工工艺的设计必须注意加工过程中的每一个细节,其设计的好坏,直接影响数控加工的质量、效益以及程序编制的效率,它是数控加工中的重要环节。
在比较数控车床加工工艺与传统加工工艺的基础上,对数控车床加工工艺中的关键问题进行了深入分析,总结了数控车床的工艺设计方法。
通过实例,证明了正确地进行数控车床加工工艺分析与设计有助于提高零件加工质量和生产效率。
【关键字】数控加工工艺;车削加工工艺;工艺设计;工艺分析;数控编程【Abstract】The numerical control processing craft is actually carries on the numerical control processing to the work piece the preliminary craft preparatory work, it must in the programming work before pleted, because after only then technological design plan determination, the procedurecould have the basis. Although the numerically-controlled machine tool the automaticity is high, but the auto-adapted difference, it cannot look like the general engine bed in the processing time may act according to the question which in the processing process appears to make the adjustment quite freely, even if the modern numerically-controlled machine tool has made many diligently and the improvement in the auto-adapted adjustment aspect, but the degree-of-freedom is not big. Therefore, the numerical control processing craft's design must pay attention to the processing process each detail, its design's quality, the immediate influence numerical control processing's quality, the benefit as well as programming's efficiency, it is in the numerical control processing im portant link. in the parison numerical control lathe processing craft and in the traditional processing craft's foundation, has carried on the thorough analysis to the numerical control lathe processing craft's key question, summarized the numerical control lathe's technological design method. Through the example, had proven carries on the numerical control lathe processing process study and the design correctly is helpful in improving the ponents processing quality and the productionefficiency.【Keywords】Numerical control processing craft; Lathe work craft; Technological design; Process study; Numerical control programming目录摘要 (1)绪论 (1)1 数控车削的主要加工对象 (1)1.1 数控车削加工概述 (1)1.2数控车削加工的工艺X围 (2)1.3 数控车削的主要加工对象 (2)2 数控车削的刀具与选用 (3)2.1 刀具的选择 (3)2.2 数控车刀的类型与应用 (3)3 工件在数控车床上的装夹. (3)3.1 用于轴类工件的夹具 (3)3.2 切削用量的确定 (3)4 数控车削加工工艺的制定 (4)4.1 零件图工艺分析 (4)4.2 制定零件车削加工顺序要遵循的原则 (4)4.3 典型零件(心轴类)数控车削加工工艺分析 (5)结论 (9)致 (9)参考文献 (10)绪论两年多来通过对数控知识的学习和一段时间的实习,对数控机床和编程和操作有一定程度的了解和掌握,已经可以进行独立的编程和操作,这时就需要一次来锻炼自己,检验自己的掌握程度。