
生产过程控制流程图
生产过程控制流程图
说明:
生产部根据生产准备和物料采购进度的落实情况,编制各部门的生产总体计划,组织部门、车间的实施,生产准备计划中的6项内容要一一核对,给出相应的时间要求,不断地与物料采购部门沟通,了解物料齐套情况,并对下属生产单位进行调控;
2.各生产车间对照生产部下达生产总体计划,编制本部门的各班组生产进度计划,下达到各班组,并进行实时跟踪、考核
3.建议对计划实现率进行考核,计划达成率要在98%以上,如不达标的每少一百分点扣所在单位领导100元,班组长50元
4.必要时由生产总监签发生产调度令,以调控生产进度,生产调度令的执行程度,直接与其本人的职务、收入挂钩!
5.生产部根据生产需要与否,决定是不需要编制三天滚动计划;规定三天各班组的生产进度:。
订单生产过程流程图

入库前 采购物
验收
料验收
拆分流 程单
生产流 程单物 料确认
入库并 备料
退货并重 新采购
展开图 并编号
日排产 计划
控制计划
来料检验
合格
不合格
生产
发料
流程单物料 收发跟进
半成品入 库验收
按流程单验 收半成品
半成品出 库
本成品外 发加工采 购
领料 生产
过程检
半成品 半成品检
验
按备料程序执行采购(外加工)回厂验收流程
职能 部门
流程 客户
业务
订单需求 接单
沟通 图纸
订单生产过程控制流程图(正常生产)
厂办
仓库 采购 PMC 合格
工程
生产
按图纸制 作样板
质检 按图检验
确认
合同评 审
订单评
签审
库存及物 采购下
排产
审表
跟踪
料需求
单周期
计划
磨具设 备满足
生产周 期及计
ห้องสมุดไป่ตู้
质量风 险控制
下单 备料
生产订单
签审
按库存 申购物 料
需求采 购
出货
确认款项 和物流
跟客户沟 通出货款 项和物流
通知业务 出货并签 审出货单
成品入库 和出货
包装方式及 包材费用
流程单销单 及计划跟进
成品生 产及包
成品检 验
制造业企业生产流程管理流程图

外观质量检验
三维建模
上传至TDM
是否最新版图纸更新
N
Y 工艺组
关键过程控制卡
装卡图量具需求
喷涂工艺(油漆、工装)
程序组
程序清单刀具清单
通过审核?
图纸规范库
通过审核?
装卡具
N
加工工艺(BOM 清单)
接收文件图纸
Y
返回上序
N
外观质量检
验
一件一票
合格?
办理交接手
续
转入铸件
工序
工步工位
工时、程序
Y
N
编制加工工艺OK ?
N
Y 三级审核:程序员编写——程序组长审核——质量工程师审核
三级审核:工艺员编制编写——工艺组长审核——质量工程师审核
顾客图纸变更通知
质量工程师审核
技术主管审
核
ERP
(数据中心)
刀具库
工装
Y
生产计划
程序调用
刀具领用工装领用
装卡找正
模拟加工
三维装卡图调用程序模拟试加工
加工
程序列表、工位工位1完成
填报?开始工位2
Y 自检并填报尺寸
N
工位……
通过机床面板或手持终端
检验
返修
TDM 不合格品
系统
返修记录
不合格品信息记
录
程序库
生产计划
辅助材料
监控模块
程序管理模块
Y
N
Y
Y N
N
发货
尺寸合格?
清洗
喷涂
清洗/包装
喷涂报告
尺寸报告
报告齐全?
终检合格?提交质量报
告
提NCR/SDR。
生产计划和控制过程流程图
R: 责任人: 对举措负责的部门 A: 决策者: 审批部门 (如决策者与责任人不一致) RA: 责任人和决策者: 责任和审批部门 S: 支持方: 提供支持的部门 I: 需被告知方:需要将举措通知到的部门 C: 需被咨询方:需要向此部门咨询建议
风险评估表
高
R1
R
影响
中 R3
低
低
中
高
问题发生频率
风险1: 措施1 风险2: 措施2
6) 生产能力试算表
6)
部材纳期表
7) 投入及流动日程
工程进度表
7)
每日生产投入计划发行
NO
R2
5-2) 确认产能
R1 确认材料
调整生产计划
2) 出货纳期管理表 3) 部材纳期表 4) 生产计划表 5) 工程能力表 6) 工程能力表 7) 工程进度表
8) 出荷欠数表 9) 出荷欠数表
8)
制造发行领料单领取材料
风险3: 措施3:
如果没有按计划要求确保材料,客户交期会延迟 部材先行订购,材料前倒跟踪 工程能力不足时,会影响客户交期 制造事先检讨工程能力,及时采取有效对策, 不影响客户交期的前提下,调整计划。 步留低下, 设备异常 根据技术部门事前预防措施(步留改善计划,跟踪每日工程品质进展 和设备故障)
输入 1)
订单输入
工艺流程图
输出
2) 出货要求 (出货计划)
2)
通过生产管理系统获取客户出荷要求
出荷流程程序書
3) 出货要求
3)
生产能力试算表
部材纳期表
根据出货要求,确认 产能,确认材料,库存
4) 生产计划 生产計画程序书
4)
YES
逆向作成满足客户出货需求的生产计划
ISO9001生产过程控制程序(含流程图)
生产过程控制程序(ISO9001-2015)1.0目的对直接影响产品质量的生产、安装和服务的过程进行有效识别及控制,确保这些过程在受控状态下进行,并对其进行持续不断地改进。
2.0范围本程序适用于公司内所有用于产品生产的过程。
3.0定义与术语特殊过程:a.产品质量不能通过后续的测量和监控加以验证的工序;b.产品质量需进行破坏性试验或采用昂贵的方法才能测量或只能进行间接监控的工序;c.该工序产品仅在产品使用或服务交付后不合格的质量特性才能暴露出来。
4.0职责a.研发部:负责产品工艺流程、工艺标准的制订与确认;b.生管课:负责生产计划采购计划的编制,以及生产进度及交货期的协调与控制工作;c.品管课:负责生产过程的巡回检查以及进行有关指标的检验,反馈,正确做出结论;d.采购课:负责生产原、辅材料的采购;e.生产各课:负责按生产计划要求进行准备、按工艺要求、设备操作规范要求安排生产;负责生产工具的设备的请购、维护及生产现场环境的维护;f.总务部:负责人员的招聘与培训。
5.0作业流程5.1生产计划生产单位及相关单接到生管的《生产排程》及每周《生产计划表》进行生产前的准备工作。
5.2生产前准备a.相关部门接到《生产排程表》及每周《生产计划表》后,依计划表时程,进行人员、生产设备、工装夹具、检测设备及所有有关此产品的工艺技术、检验文件的准备。
b.生产车间组长根据《生产排程表》及每周《生产计划表》安排员工到仓库领料。
c.在做生产准备同时,生产组长须事先对生产操作员工解说相关产品特性及质量要求水准,以利过程质量的控制。
5.3首件生产a.新、旧产品首件加工完毕后由生产组长填写《首件确认表》进行送检工作按《例行检验及成品确认检验控制程序》执行。
b.如新产品首检不合格,生产车间须通知相关研发技术人员、品管人员解决异常原因后,须重新生产首件交品管及研发部门确认。
c.如首检不合格,因异常原因影响生产计划时,生产车间须通知生管课,由生管课作出生产调整。
生产过程控制流程图(1)

设计评审记录
图纸领用
生产部
生产部根据生产加工单,领用机械 加工图纸和 BOM 清单
领用登记表
生产部
生产主管根据加工难度和生产部工 作量,评估自制或外发
加工评审
生产部
生产主管确定需要外发的,填写外 发申请, 确定内制的, 生产主管合理 下发图纸给相关班组生产
ቤተ መጻሕፍቲ ባይዱ
外发申请表 生产派工单
图纸下发 机加工
外发申请 采购
设计评审记录
设计评审
生产部
生产计划
生产部根据评审后的加工单编制生 产计划
生产计划
研发工程部
研发工程部根据评审后的配置要求 进行产品设计、电气设计、模具设 计,同时制定相应的 BOM 清单
机械图纸 外购件 BOM 内制件 BOM 电气 BOM
图纸设计
BOM 清单
设计评审
研发工程部
研发工程部组织第二次设计评审, 最终确认图纸与 BOM
NG
质量检验 Ok 入库发料
NG
仓库 相关部门
仓库对检验合格的物品办理入库手 续,仓库和相关部门根据 BOM 清单领 料发料
油漆
钣金 电气
装配
生产部 质量部 电气部 质量部 调试部
生产部负责生产过程控制 质量部负责过程质量控制 电气部负责电气安装过程控制 质量部负责过程质量控制 调试部负责调试过程控制 质量部负责过程质量控制 质量部根据客户技术协议或设备出 不合格通知整改
调试 NG
质量部 质量部
质量检验 Ok 包装
厂检验标准,对设备进行最终检验, 告
调试部 业务部 财务部 仓库
调试部对设备清理拆线打包 业 务 部 根 据订 货 合 同制 定 出货 清 单, 售后将出货清单给仓库, 仓库和 财务确认货款后,执行发货作业
产品生产流程图【范本模板】
车间主管、组长
《巡检记录表》《批量卡》
9
根据实际问题,分析原因,找出解决方案,并做好相应的纠正预防措施。
生产部、品质部、工程部
N/A
《纠正和预防措施报告》
10
否
生产完成的产品,放置待检区域,入库前抽检
巡检员
N/A
《巡检记录表》
11
是
车间将检验合格的产品进行入库,
物料员
N/A
《检验合格单》
《入库单》
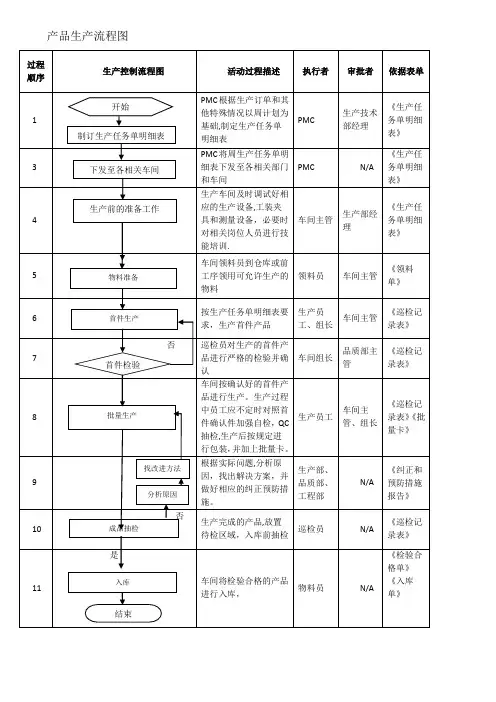
产品生产流程图
过程顺序
生产控制流程图
活动过程描述
执行者
审批者
依据表单
1
PMC根据生产订单和其他特殊情况以周计划为基础,制定生产任务单明细表
PMC
生产技术部经理
《生产任务单明细表》
3
PMC将周生产任务单明细表下发至各相关部门和车间
PMC
N/A
《生产任务单明细表》
4
生产车间及时调试好相应的生产设备,工装夹具和测量设备,必要时对相关岗位人员进行技能培训.
车间主管
生产部经理
《生产任务单明细表》
5
车间领料员到仓库或前工序领用可允许生产的物料
领料员
车间主管
《产品
生产员工、组长
车间主管
《巡检记录表》
7
否
巡检员对生产的首件产品进行严格的检验并确认
车间组长
品质部主管
《巡检记录表》
8
车间按确认好的首件产品进行生产。生产过程中员工应不定时对照首件确认件加强自检,QC抽检,生产后按规定进行包装,并加上批量卡。
QP-7.5.1生产过程控制程序(含流程图)
生产过程控制程序1.目的和适用范围1.1目的对生产过程进行控制,确保产品质量满足规定的要求。
1.2 适用范围本程序适用于生产过程的控制。
2.相关文件2.1 XXXX/CX-004 《人力资源控制程序》2.2 XXXX/CX-008 《设计更改程序》2.3 XXXX/CX-009 《采购控制程序》2.4 XXXX/CX-012 《标识和可追溯性控制程序》2.5 XXXX/CX-018 《产品的监视和测量程序》2.6 XXXX/CX-019 《不合格品控制程序》2.7 XXXX/CX-023 《关键元器件与材料的检验和验证程序》2.8 XXXX/CX-025 《生产设备维护保养制度》3.职责3.1生产部负责生产过程的策划和生产过程的实施,负责组织落实生产过程的控制,生产设备的日常维护及保养。
3.2质管部负责对关键生产工序进行识别,负责关键元器件与材料以及成品的检验。
3.3 总经办负责设备和工装的控制,并和质管部对生产过程中的设备和工装进行认可,对设备和工装进行检查、维修以保持设备的生产能力。
3.4 人力资源部负责相关人员的培训工作。
4.质量目标生产过程中100%的按图纸、按标准、按工艺进行生产。
5.步骤和方法5.1 对过程的控制5.1.1 技术部负责生产过程的策划,编制所需的工艺文件和生产施工图纸,并对其有效性负责和监督实施。
5.1.2 物控部按《采购控制程序》进行元器件及外协外购件的采购,填写《进料验收入库单》将元器件及外协外购件送交质管部进行检验。
5.1.3 质管部按《关键元器件与材料的检验和验证程序》进行元器件及外协外购件的检验,合格品办理入库手续,填写《产品外协件物资入库通知单》,不合格品按《不合格品控制程序》进行处理。
5.1.4 人力资源部按《人力资源控制程序》进行人员培训,保证关键工序操作人员及检验人员具备相应的能力。
5.1.5 生产部按生产流程图组织装配,对特殊工序加以控制,填写《质量跟踪卡》。
葡萄糖生产工艺原理、过程控制点及流程图
葡萄糖生产原理及工艺流程图1、生产原理:本产品以玉米淀粉为原料,采用全酶法工艺生产葡萄糖,淀粉水解分两步进行,先用α一淀粉酶在一定条件下,通过连续高压液化,二次喷射装置,将淀粉乳糊化,水解成为一定分子量的糊精和低聚糖一类的液化液(DE值达10%—27%左右),再经过冷却,用盐酸调pH值在4.2~4.5范围内,再利用葡萄糖糖化酶将糊精和低聚糖糖化(DE值达94%以上)成葡萄糖,基于反应过程中产生的非糖成份以及随原料带来杂质,须经过一系列的后工序处理精制,目前采用中和脱色,离交,蒸发浓缩,运动结晶,自动分离,气流干燥过筛等过程,最后称量包装经化验合格后入库。
酶法制得的糖化液纯度高,色泽浅,杂质少,由于酶具有专一性,同时糖化在微酸性情况下进行,温度较低,因此水解过程中分解产物与5一羟甲基糠醛等杂质少,但在后期结晶过程中易产生发酵现象,造成产品质量下降,为抑制发酵,在结晶注罐前降低pH 值,对减少损失有明显效果。
2、化学反应式:1)、水解反应式:nC6H10O5 + nH2O 液化酶、糖化酶nC6H12O6n.162.4 n18.02 高温n180.42淀粉水葡萄糖淀粉经液化酶、糖化酶的作用,由淀粉大分子逐渐水解成葡萄糖单元分子,水解顺序如下:淀粉红糊精不变色糊精麦芽糖葡萄糖2)、副反应:a、复合反应:2C6H12O6C12H22O11+ H2O葡萄糖异麦芽糖水b、分解反应:H C CHC6H12O6 C C + 3H2O=CH3CO(CH2)2COOH + HCOOH + H2OHOCH2O CHO葡萄糖是热敏物质,在高温下要发生分解反应,生成5一羟甲基糠醛,进一步分解为乙酰丙酸和有色物质。
3、工艺流程图:母液计量罐配料一次喷射器5~10分钟二车间淀粉乳配后淀粉乳维持管加NaCO3调pH5.4~6.2浓度105℃~110℃泵压0.4MPa左右32.5Bx±2.5Bx加液化酶0.25 l/t-0.6l/t 层流罐维持管60-150分钟95℃~100℃二次喷射器高温维持罐闪蒸器层流罐二次喷射后液液化液(关键控制点)温度120℃~135℃泵压0.4MPa 0.2 MPa~0.3MPa维持60~150分钟维持5分钟中和冷却液加酶糖化罐糖化转鼓过滤机灭酶时间30~50分钟中和液糖化液滤后液灭酶后液调pH4.2~4.5 加酶量0.4l/t~1.2l/t干物(关键控制点)自动排液器灭酶温度95℃~103℃冷却温度60℃~65℃糖化时间30~70小时糖化温度61℃±1℃pH4.8~5.0一次板框过滤二次板框过滤交前罐电导率≤100μS/cm 脱色后液滤后液离子交换交后液三效后糖液压力≤0.6MPa 降温至30℃~50℃三效蒸发器冷却器冷却结晶蒸后液冷却糖液糖膏浓度69 Bx~77Bx 温度49℃±3℃pH3.5~4.2色相≤ 4# 放料温度26℃以下时间48~56小时母液去计量干燥(关键控制点)离心机甩母液物料混合温度60℃~85℃化验包装包装间温度18℃~26℃湿糖半成品糖成品糖(入库)热空气温度90℃~140℃包装间湿度45%~65%母液外销4.工艺过程及控制点:1、工艺过程:1)、配料:在有搅拌的情况下,将来料淀粉乳配制成30 Bx~35Bx,加碳酸钠调pH在5.4~6.2范围内按体积浓度计算加酶量,加入淀粉乳计量罐后充分搅拌均匀,通知贮槽打母液按淀粉乳体积的0.1~0.3倍回配母液。
生产过程控制程序流程图
文件化信息管理
生产计划监视与 调整
YES
异常记录
过程异常的 ቤተ መጻሕፍቲ ባይዱ通与处理
生产部/仓库 入库记录
包装入库
生产部/PMC 变更
生产完成情况的统计与报告
生产/工程 变更申请
生产制程的变更
品质/生产 检查表/检查记录
质量关键点的 生产控制和监 视
工程/生产 台账/履历
基础设施管理
工程/生产/品质 台账/履历/校准
监视测量设备管理
pmc生产计划执料单工程部时间纸wi装配图工程部确认记录生产部pmcnono生产相关记录人员培训记录不合格记录返修记录相关部门yes异常记录生产部仓库入库记录生产部pmc变更生产工程变更申请品质生产检查表检查记录工程生产台账履历工程生产品质台账履历校准相关部门生产策划生产计划策划特殊过程确认生产过程控制在制品及转序管理物料进场管理人员配置管理工艺执行管理生产工艺策划与提供不合格输出及返修管理生产计划监视与调整过程异常的沟通与处理包装入库生产完成情况的统计与报告生产制程的变更质量关键点的生产控制和监视基础设施管理监视测量设备管理文件化信息管理
生产过程控制程序流程图: PMC 生产计划
生产策划
执料单
生产工艺策 划与提供
工程部 时间纸/WI/装配图
生产计划策划
工程部 生产部
特殊过程确认 生产过程控制 物料进场管理 在制品及转序管理
NO
确认记录
生产相关记录
人员配置管理 工艺执行管理 不合格输出及返修 管理
PMC 相关部门 NO
人员培训记录
不合格记录 返修记录
生产过程中品质控制流程图
观、功能测试和相关的可靠性测试。
措施报告
1.核对生产订单、客户订单资料和其它相关要求。2.对 产品外观、颜色进行全面的检查,对功能和相关的可靠性 返工单. 进行全面的测试。3.状态标识清楚
生产部
生产计划\生 产订单\客户 生产部 订单要求
组装领用生产
1.按生产计划\生产订单\客户订单要求生产.
产生首件 品质部
异常及时向生产组长反应并跟踪处理结果.3.检查产品外 表.纠正与预防 生产部
观、功能测试和相关的可靠性测试。
措施报告
输入
权责
生产计划\生 产订单\客户 生产部 订单要求
生产计划\生 产订单客户 品质部 订单要求
生产计划\生 产订单\客户 生产部 订单要求
产品检验标 准
品质部
流程
领用生产
NG 首件检验 OK 量产
生产部 仓库
IPQC检验 OK
QA检验 OK
生产入库出货
1.IPQC人员对生产拉上各工位所用物料进行确认,2.发现 IPQC巡检日报
异常及时向生产组长反应并跟踪处理结果.3.检查产品外 表.纠正与预防 生产部
观、功能测试和相关的可靠性测试。
措施报告
1.核对生产订单、客户订单资料和其它相关要求。2.对 产品外观、颜色进行全面的检查,对功能和相关的可靠性 进行全面的测试。3.品质状态标识要清楚
首件检验记录
和相关的可靠性测试.
生产部
按作业指导书进行作业
产生成品 品质部
产品检验标 准
品质部
FQC检验
1.按产品检验标准进行检验,2.发现异常及时向生产组长 成品/半成品测
及IPQC反应.3.品质状态标识要清楚
试记录表