
卡板检验规范
卡板检验规范 The latest revision on November 22, 2020
栈板检验规范
1. 目的
为了规范来料检验,特制订此栈板检验规范 2. 适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板 3. 允收水准:CR:0MA:1.0MI:1.5 4. 名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG 5. 检验项目:
6. 无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO )规定的中国国家编号
000--出境货物木质包装检验检疫局编号
YY--除害处理方法,溴甲烷熏蒸-MB热处理-HT ZZZZ--各直属检验检疫局4位数代码。
卡板标准

卡板要求 : 1.卡板动载承重不低于1.25吨,静载承重不低 于5吨,上货架后的承重不得低于1.2吨。木质用材 为松木或杂木,卡板的湿度要低于25%,木材要求无 虫及防腐。 2.板材厚度≥2公分 3.卡板自重≥30公斤. 4.卡板底部链接部分外围全部用三颗铁钉, 中间部分外侧用4颗呈梯形排列的铁钉,中心部分用 4颗呈正方形排列的铁钉。 5.铁钉直径不低于3.2mm,钉帽直径不小于7mm, 钉长度不低于6公分,超过部分打弯,打弯暴露在外 在部分不低于2公分,钉尖头部需钉进木板。 6.铁钉盖不能凸出木板,与木板保持在同一 水平线。 7.托盘表面需打磨处理,不可有明显突出毛 刺。
此图片不作为款式标准,只作为钉子排列方式
3颗呈三角形排 列铁钉
2颗呈斜线 排列铁钉
2颗呈斜线 排列铁钉
铁钉施工示意图
铁钉盖不能凸出木板,于木板保持在同一水平线
钉尖弯曲部分要 钉进木板里面
Hale Waihona Puke 弯曲部分要不低于2公分
《板卡检验标准》
SMT : Surface Mounting Technology 表 面 粘 装 技 术 DIP : Double In-line Package CRITICAL( 简 为 : CR , 严 重 缺 点 ) : a. b. c. d. 会导致使用人员或财产受到伤害。 产品完全失去应有功能。 无法达到期望规格值。 会严重伤害到企业的信誉。 双列直插式封装
2.
附着有异物: a. b. c. 导体,会造成功能缺失或可靠性问题。 导体,不会造成功能缺失。 非导体但明显影响外观。 √ √ √
1. 2. 2. PCB 之 外 观
PCB 版 本 混 乱 , 版 本 用 错 。 PCB 锡 垫 氧 化 、 生 锈 、 浸 蚀 、 翘 起 、 破 损 、 断 裂 、 被 异 物 覆 盖 、 锡 垫 形 状 不 规 则 , 导 致 可 着 锡 面 积 减 少 且 超 过 25% 。 √
3.9
不良焊点: a. 空 焊 : 焊 垫 上 未 沾 锡 或 零 件 脚 未 沾 锡 ─ ─ 未 将 零 件 及 基 板 焊 垫 焊 接 在一起。主要原因如下,阴影效应、焊垫不洁,零件焊锡性 差或点胶作业不当。 b. 冷 焊 : 因 焊 接 温 度 不 足 , 或 焊 接 时 间 过 短 而 造 成 的 焊 接 不 良 , 一 般 可通过补焊改善之。 c. 桥 接 : 亦 称 短 路 , 系 指 两 独 立 相 邻 焊 点 之 间 , 在 锡 焊 之 后 形 成 接 合 之现象。主要原因:焊点过近,零件排列设计不当,锡焊方 向不正确,锡焊速度过快,助焊剂涂布不均匀及零件焊锡性 不良。 d. 锡 尖 : 焊 点 表 面 呈 现 非 光 滑 之 连 续 面 , 而 具 有 尖 锐 之 突 起 , 其 可 能 发生之原因为锡焊速度过快,助焊剂涂布不足等。 e. 锡 球 : 指 经 过 锡 焊 后 粘 在 基 板 或 零 件 表 面 的 一 些 小 的 独 立 的 球 状 焊 锡。主要原因:锡品质不良或储存过久,基板不洁,预热不 当等。又称为锡珠。 f. 锡 渣 : 指 经 过 锡 焊 后 粘 在 零 件 表 面 的 一 些 细 小 的 独 立 的 形 状 不 规 则 的焊锡。 g. 立 碑 : 指 芯 片 式 电 阻 , 电 容 以 及 小 型 化 晶 体 管 经 回 流 焊 后 , 零 件 只 有一端与焊垫连接,另一端则浮离焊垫,产生翘立现象。主 要原因: 零件端面及焊锡之可焊性差异太大,或零件受熔
塑料卡板质量检测堆码承重标准
塑料卡板质量检测堆码承重标准
塑料卡板质量检测的堆码承重标准因测试方法和材料而异,具体标准如下:
1. 动载测试:指应用电叉车或手动式液压搬运车一次能够容许抬起的净重。
一般规范塑胶卡板能载重1吨、粘士卡板动载吨。
2. 静载试验:指堆积中,下面的塑胶卡板所能接受的较大净重。
一般规范卡板能载重4吨、粘士卡板静载试验1吨。
3. 货架承载:指将塑胶卡板包装货品放到货架处时许可的较大净重。
请注意,动载、静载试验、货架荷载与立库荷载的差别,承载量的差异与货架构造、工作温度及仓储物流周期时间密切相关。
以上内容仅供参考,如需更准确的信息,建议咨询塑料卡板质量检测方面的专家或查阅相关文献资料。
QC068-卡板检验作业指导书
木方端面使用鲜红色油漆涂刷表面。
承载面下面应在两端及中间平均间隔安装三根或三根以上木方。
面板的木板厚度为16mm-18mm或18mm以上,底板的木板厚度为16mm-18mm或18mm以上。
木方的尺寸:(1100±5)mm×(100±7)mm×(60±7)mm。
b、280-1200个,抽样32个,不合格个数>1个,即判不合格;
c、1200个以上,抽样50个,不合格个数>3个,即判不合格。
成品用木卡板
.1 外观:
a、280个以下,抽样20个,不合格个数≥1个,即判不合格;
b、280-1200个,抽样32个,不合格个数>1个,即判不合格;
c、1200个以上,抽样50个,不合格个数>3个,即判不合格。
检验频率:每批应进行检验。
外观:目视检测。
尺寸:用最小读数不大于1mm的钢尺或卷尺检测。
6.9 判定规则
取样检测时,对每个生产商、每天来货的空罐(或纸箱、彩盒、彩膜、盖)用卡板进行外观检测,如有不合格,则整板空罐(或纸箱、彩盒、彩膜、盖)退回供应商。
白砂糖用塑料卡板
a、280个以下,抽样20个,不合格个数≥1个,即判不合格;
卡板外观应平整且完整,产品承载面上的木结应刨光滑,由木结形成的孔洞直径应≤20mm,并用填料将孔洞填实至表面平整,整体外观无严重的凹凸、破损、开裂、变形、松动的钉子或外露的钉子等缺陷。
卡板整体应适当干燥,无虫蚀、腐烂、发霉等变质现象。
卡板上应无外来与产品无关的异物污染现象。
木卡板产品承载面由板块拼装而成,拼装时相邻地板块之间产生的缝隙应≤5mm。
外形尺寸:(1230±10)mm×(1100±7)mm×(135±7)mm。
QAWI-044 金手指卡板外型加工技术及检验标准(1)
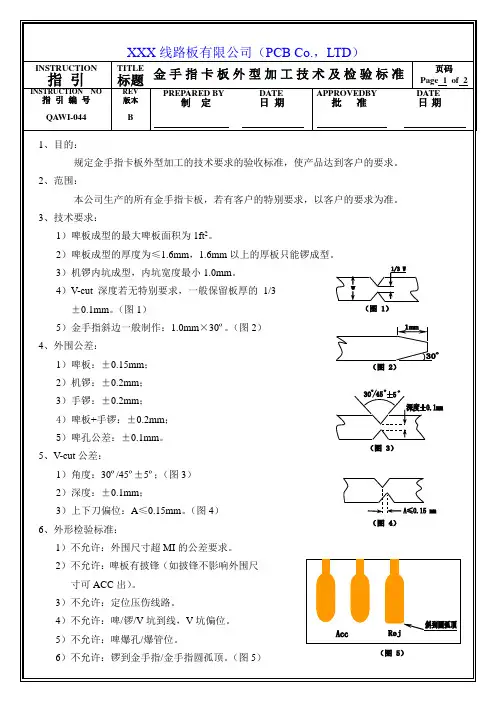
3)上下刀偏位:A≤0.15mm。(图4)
6、外形检验标准:
1)不允许:外围尺寸超MI的公差要求。
2) 不允许:啤板有披锋(如披锋不影响外围尺寸可ACC出)。
3)不允许:定位压伤线路。
4)不允许:啤/锣/V坑到线,V坑偏位。
5)不允许:啤爆孔/爆管位。
6)不允许:锣到金手指/金手指圆孤顶。(图5)
7)不允许:斜边扯起金手指/斜崩角(图6)、掉尾巴(图7)。
8) 不允许:金手指擦花。(如图8)A、C区为非重要区,B区为重要区。
a)A、B、C区露铜、露峰。
b)B区整排手指超过2点刮花。
c)A、C区整排超过3点刮花。
1、目的:
规定金手指卡板外型加工的技术要求的验收标准,使产品达到客户的要求。
2、范围:
本公司生产的所有金手指卡板,若有客户的特别要求,以客户的要求为准。
3、技术要求:
1)啤板成型的最大啤板面积为1ft2。
2)啤板成型的厚度为≤1.6mm,1.6mm以上的厚板只能锣成型。
3) 机锣内坑成型,内坑宽度最小1.0mm。
4)度若无特别要求,一般保留板厚的1/3±0.1mm。(图1)
5) 金手指斜边一般制作:1.0mm×30º。(图2)
4、外围公差:
1)啤板:±0.15mm;
2)机锣:±0.2mm;
3) 手锣:±0.2mm;
4)啤板+手锣:±0.2mm;
5)啤孔公差:±0.1mm。
5、V-cut公差:
1) 角度:30º/45º±5º;(图3)
板卡检验标准

Concept
Dong guan link Concept Electronics Limited
文件標題:板卡檢驗標準 文件編號:QA-標準-03 抽樣依據:MIL-STD-105D LEVEL:Ⅰ□Ⅱ▓Ⅲ□ CR致命缺陷:CR=0 MAJ重缺陷:MAJ=0.65 擬制:詹文带 審核: 日期: 14/08/2003 日期: 序 檢驗 方法 /工 項目要求 缺陷的描述 號 項目 具 元件 無少件、 少件:BOM單上需插元件的位號上漏插元件。 A. 數量 多件 核對 多件:BOM單上沒要求插元件的位號上插有元件。 元件型 各位号所插 BOM單 B. 號、規 无件型号、 目視 所插元件型號、規格與BOM單要求不相符
錫碎、錫珠、錫渣、導線脚粘片貼銅箔或元件脚吸附在 板面上,造成潜伏性短路。 目視、万 銅箔短路:應切割線路而未割或未割断之線路。 用表 銅箔開路:線路應導通而未導通者。 目視 外觀不干凈整洁、有粘胶或其它臟物(免洗板酌情處理)。 圖 圖示28 目視 銅箔没有整平或一块板超过三个起銅箔修理点。 目視
備注: 缺陷描述欄之括號內內容與缺陷判定欄 “(∨)”相對應。圖片說明請参照相應圖示。
目視、万 錫尖偏向一边,影响元件脚之最小距离。 用表 目視、游 錫尖頂部到PCB板的距离H超过元件脚 的長度要求。 標卡尺
∨ ∨ ∨ ∨ ∨
有錫尖且容易脱落。 目視 細針、 万用表 元件脚未剪断而成旗杆錫。 元件脚切脚时切断焊錫。
假焊:看上去有焊錫、但实際脚与焊盤没焊接好,包括 圖示21 A:元件脚与焊錫脱落;B:焊錫与焊盤脱落。 圖 略 圖示 22 圖示 23 圖示 24 圖示 25 圖 略 圖 略 圖示 26 圖示
圖略 圖略 圖略 圖 略 圖示 1 圖 略 圖 略 圖示 2 圖示 3 圖示 4 圖示 5 圖示 6 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖示 7
JTU-WI-SP06-01_12_卡板使用操作规范
JTU/WI-SP06-01_12
适用产品
差速器壳体_89302_卡板
1.应用范围
本操作规范说明了卡板检测使用操作方法和注意事项。
2.目的
为了规范机加工和检验人员卡板检测使用操作,使测量结果准确,特编制本操作规程。
3.测量尺寸类型
小公差外圆直径检测。
4.操作流程及注意事项
4.1检具选择
首先根据产品图纸要求,选择有效的卡板。
A/0
2018-8-2
按依IATF16949:2016标准编制。
管理者
郁明
审批者
徐彩琪
4.2检测
4.2.1检测原理:合格零件需通端通过,止端通不过;
4.2.2检具外观检查:选择合适的卡板,目视检查测量基准面是否有磕碰伤或突起;如图1所示;
4.2.3检测判定:将卡板垂直被测外圆,借助卡板自重,顺畅检测,如图2所示;
检具位置
通端
止端
通端
止端
通端
止端
检测结果
通 过
未通过通 过通过来自未通过/测量结果判定
合 格
不 合 格(小)
不 合 格(大)
4.2.4 测后零件外观检查:考虑该检具采用接触式检测,潜在零件表面划伤,故零件检测后,需对零件检测外表面进行目视检查。
通端
止端
图1图2
5 注意事项
检具使用完毕后,需在测量面涂上防锈脂,放置到塑料盒里。
发放时间
2018-08-02
版本
换版日期
更改说明
编制者
楼银伦
纸卡板的检测方法
标准值[公斤力] 346
标准值[公斤力] 3389
576
5649
806
7908
※1公斤力= 9.80665牛顿
Strength test method No.3
Upper deck board test
Purpose:To test whether there is an effect on handling equipment 【Standard of strength】
目的:检测装载货物后,托盘面板强度对叉车等操作有无影响.
【强度标准】
在托盘下折20毫米或被破坏以前,托盘应能承受通过以下公式计算出 来的重量.
设托盘托盘宽度为L(毫米),托盘相邻脚距为W(毫米),载重为P(公斤)
加压物体
加压
1/2ℓ
ℓ
L
【测试条件】 加压设备 :依据日本工业标准 B7721 加压速度 : 10~12毫米/分钟 加压物间距: 托盘底两脚中间相对应位置 加压物体材料 : 100x100毫米 方形物体(长度与托盘相同)
Weight
(L-W) Standard value =
L
If L=1000 and W=360,
X P X 1.8 (safe factor) [kg]
material
1/2ℓ
set weight[kg] standard value [kgf] standard value [N]
ℓ
300
346
Standard value=
(L-600) L
X P X 1.2 [kg]
1.2 =ratio delay
If L=1000
set weight[kg] standard value [kgf] standard value [N]
卡板检验规范
栈 板 检 验 规 范
1. 目的
为了规范来料检验,特制订此栈板检验规范 2. 适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板 3. 允收水准: CR: 0 MA: 1.0 MI : 1.5 4. 名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG 5. 检验项目:
6. 无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO )规定的中国国家编号 000--出境货物木质包装检验检疫局编号
YY--除害处理方法, 溴甲烷熏蒸-MB 热处理-HT ZZZZ--各直属检验检疫局4位数代码。
卡板检验规范
卡板检验规范 Revised by Hanlin on 10 January 2021
栈板检验规范
1.目的
为了规范来料检验,特制订此栈板检验规范
2.适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板
3.允收水准:CR:0MA:1.0MI:1.5
4.名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG
5.检验项目:
6.无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO)规定的中国国家
编号
000--出境货物木质包装检验检疫局编号
YY--除害处理方法,溴甲烷熏蒸-MB热处理-HT ZZZZ--各直属检验检疫局4位数代码。