
02金属材料液态成形工艺技术.pptx
(4)生产批量不受限制,可单件或成批生产。
(5)工序繁杂,生产周期长,原辅材料费用高, 生产成本较高,铸件限于25kg。
4. 金属型铸造
金属型冷速快,一型多用。
金属型结构与材料
分型面——垂直、水平、复合分型 垂直型便于开设浇注系统和取出铸件。 材料——熔点应高于浇注合金。 低熔点的Sn, Zn, Mg等可用灰铸铁; Al, Cu合金可用合金铸铁或钢。 型芯:砂芯或金属芯。Fra bibliotek热压铸
压铸工艺设计内容
压力参数:压射压力、压射力和比压 运动参数:冲头速度 充型条件:充型时间 时间参数:建压与持压时间 温度参数:浇注温度、铸型温度 压铸涂料:种类与施涂方法
2 低压铸造 低压铸造是液体金属在压力作用下,自下而
上充填型腔以形成铸件的成形工艺。
压力:0.02-0.06 MPa。
合型浇注凝固冷却
落砂清理铸件检验入库
工艺三大块:冶炼,造型(芯)和浇注
砂型铸造 两箱砂型铸造
收缩是液态合金凝固冷却过程中的必然现 象,它产生缩孔与缩松,内应力,变形和裂纹, 对铸造工艺影响很大。
缩孔与缩松 铸造应力 铸件变形 铸件裂纹
铸件的缩孔
定向凝固图解
温度
缩孔
浇注系统 冒口
3 2
。
3 熔模铸造
4 . 型1石壳2水.3蜡.焙玻制.+制璃硬蜡烧脱型、脂模蜡壳(石酸强英(1粉:化1固))化层。 800-9在5蜡压0型C料中熔铸化造流成出形型。 壳。
零件
木模
(5)填砂浇注 (6)脱壳、清理。
熔模铸造
熔模铸造
熔模铸件的结构工艺性
铸孔不能太小和太深,一般铸孔应大于 2mm。
型腔
1
距离
冷铁的使用图解
冷铁
3
1
2
三杆热应力分析模型
+- +
-+ -
典型结构变形举例
+
—+
—
-
框架结构
T型梁结构
内应力薄压厚拉 变形方向恰相反
2.3 特种铸造
压力铸造 低压铸造 挤压铸造 离心铸造
金属型铸造 陶瓷型铸造 磁型铸造 熔模铸造 消失模铸造
特点:1 充型力变更;2 型模革新
金属型铸造
结构工艺性
铸件结构斜度比砂型铸造大。 壁厚要均匀,不能过薄。最小壁厚:铝
硅 合 金 2 - 4 mm; 铝 镁 合 金 3 - 5 mm; 铸 铁 2.5-4mm。 铸孔不能过小,过深。
金属型铸造特点及应用范围
机加工余量小,尺寸精度IT12-IT16;表面粗 糙度Ra12.5-6.3m。
冷却速度快,铸件晶粒较细,力学性能提高。 一型多铸,提高生产率,节约造型材料,减轻
环境污染,改善劳动条件。 成本高,不宜大型,形状复杂和薄壁铸件;铸
铁件易白口化,切削困难,尺寸限制在300mm ,重量8kg以下。
5.消失模铸造
原理
泡沫塑料模
浇注时气化消失
工件
9、春去春又回,新桃换旧符。在那桃花盛开的地方,在这醉人芬芳的季节,愿你生活像春天一样阳光,心情像桃花一样美丽,日子像桃子一样甜蜜。21.2.72 1.2.7Sunday, February 07, 2021
压铸特点
精度高(IT11-14级;3.2-0.8m)、组织致密; 适应形状复杂、轮廓清晰、薄壁深腔铸件;可
组合压铸或镶嵌压铸; 生产率高、材料利用率提高60-70%、实现少切
削和零切削,经济效益好。 缺点:压铸型寿命短、压铸机投资大、压铸件
存在气孔。
工业应用:汽车、摩托车、家电、照相机、仪 表、计算机、医疗器械、电器、航天航空、五 金、办公用品、钟表、纺织、军事武器等。
低压铸造工艺原理
铸型 坩埚炉
熔化黄铜水
低压铸造特点
浇注压力和速度可调,适应各种铸型、合金 和铸件大小;
底注式平稳充型,无飞溅、气体卷入和型壁 冲刷等弊病,铸件合格率提高;
压力下结晶,组织致密,轮廓清晰,表面光 洁,少切削或零切削,机械性能高,对薄壁 件铸造尤其有利;
节省补缩冒口,金属利用率高达90-98%; 劳动强度低,劳动条件好,容易数控自动化
逐渐壁厚不可太薄,一般2-8mm。 铸件壁厚尽量均匀。
熔模铸造的特点和应用
(1)铸件精度高,表面质量好,属少,无切削工 艺 。 尺 寸 精 度 IT11-14, 表 面 粗 糙 度 Ra12.5-1.6m 。
(2)可铸造形状复杂铸件,最小壁厚可达0.3mm ,最小铸孔直径0.5mm。可一次铸出组合体。
可成形复杂零件:适合形状复杂,尤其是有 复杂内腔的毛坯或零件。
成本低 缺点:组织缺陷,力学性能低,质量不稳定,
工作环境较差。因此,铸件多数做为毛坯用。
3 分类
按造型分: 砂型铸造与特种铸造。
砂型铸造是基础,特种铸造是在砂 型铸造基础上革新发展起来的。
4 砂型铸造工艺流程图
型砂配制造型砂型干燥 工装准备炉料准备合金冶炼 芯砂配制造芯型芯干燥
2 金属材料液态成形工艺技术
2.1 概述
1 定义 所谓金属材料的液态成型,即铸造,
是将液态金属借助外力充填到型腔中, 使其凝固冷却而获得所需形状和尺寸的 毛坯或零件的工艺。
铸造工艺 异径管铸造工艺
2 铸造工艺特点
适应性广:适应铸铁,碳钢,有色金属等材料; 铸件大小,形状和重量几乎不受限制;壁厚 1mm到1m 。
汽车工业压铸应用分量例: 镁合金70-80% 铝合金60% 锌合金50%
压铸机
按压室是否浸在熔融金 属中,分
冷室压铸机
热室压铸机
按压室位置,分 卧式压铸机 立式压铸机
主要构成::合型机构、压射机 构、机座、液压传动系统、控制 系统、润滑冷却系统等。
卧式压铸机
立式压铸机
大型压铸机
离心铸造
案例介绍
地处杏林的厦门路达有限公司为台资 企业,产品为高档水龙头。国际市场售价 在$几十到$几百不等。
该水龙头基体为黄铜铸件,采用数控 低压铸造,生产过程瑞士远端实时故障监 控。铸件外表防护装饰性电镀,或根据需 要进行磁控溅射特殊涂层。
低压铸造装备外型
压缩气
主要步骤
通气充型 加压凝固 放气开模
特种铸造属先进铸造,是铸造技术 沿精密、洁净和高效方向的发展。
其中最主要的发展是铸造过程数控 自动化与铸造工艺的绿色化。
1 压力铸造
压力铸造是将液态或半液态合金在高压作用下,以 高速充填铸型型腔,并在高压下结晶凝固而获得铸 件的特种铸造工艺。 特点 高压:比压30-70MPa 高速:充型时间0.01-0.2秒
金属材料成型基础之金属液态成型(ppt 101页)_5572

§1-2 液态金属的凝固与收缩
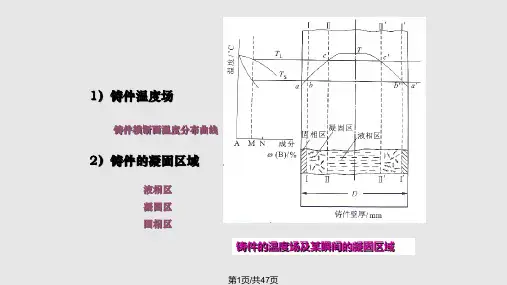
一、铸件的凝固方式
温度 温度
1. 逐层凝固 2. 糊状凝固 3. 中间凝固
a bc
液相线
S
液相线 固相线
影响铸件凝固方 成分 式的主要因素 :
固
表层
液
中心
(1)合金的结晶温度范围
固
表层
液
中心 表层 中心
凝固区
合金的结晶温度范围愈小,凝固区域愈窄, 愈倾向于逐层凝固 。
浇口杯
出气口
流动性(cm)
温度(℃)
30 0 20 0 10 00
80
60
40
20
0
Pb
20
40
60
80 Sb
合金流动性主要取决于合金化学成分所决定的结晶特点
温度(℃)
流动性(cm)
300 200 100
0 80 60 40 20 0
Pb 20 40 60 80 Sb
a)在恒温下凝固 b)在一定温度范围内凝固
上型
合金的线收缩受到铸型、 型芯、浇冒系统的机械阻 碍而形成的内应力。
机械应力是暂时应力。
下型
2.热应力
热应力是由于铸件壁厚不均匀,各部分冷却速度不同, 以致在同一时期内铸件各部分收缩不一致而引起的应力。
T
1
TH
1
Hale Waihona Puke 2塑性状态++-
t0~t1: t1~t2: t2~t3:
11
T临
22
2
T室
弹性状态
t
二、浇注条件
(1)浇注温度 一般T浇越高,液态金属的充型能力越强。 (2)充型压力 液态金属在流动方向上所受的压力越大,
金属的液态成形原理资料PPT课件
合金成分和温度
铸件的收缩
铸型、型芯条件
铸件结构
第23页/共47页
常用铸造合金的收缩率
合• 金铸造合含金从碳浇量注,凝固浇直注到至冷却液到态室温的过凝程固中,其体固积或态尺寸缩总减收的现缩 种类象,称(为收%缩)。收缩是温铸度件产生缩收孔缩、缩松、收裂缩纹、变形收的根缩源。 (%)
• 液态收缩
铸造• 碳钢•
(1)这是由于薄壁铸件的铸型冷却作用强,薄壁断面温 度梯度大,倾向于逐层凝固。因此收缩小的灰铸铁可消除 缩孔,获得致密铸件;而收缩较大的薄壁铸钢、有色合金 铸件会出现轴线缩松,但其表层组织致密。
第34页/共47页
(2)锡青铜,铝硅合金等凝固温度范围较宽的合金,倾 向于糊状凝固,用顺序凝固也难以消除缩松,采用 冷铁(或金属型铸造)及同时凝固原则,可保证其 表层组织致密。
1、合金的收缩 液态合金从浇注温度至凝固冷却到室温的过程中,体
积和尺寸减少的现象---.是铸件许多缺陷(缩孔,缩松, 裂纹,变形,残余应力)产生的基本原因.
收缩的几个阶段 1) 液态收缩(T浇 — T液) : 从金属液浇入铸型到开始 凝固之前. 液态收缩减少的体积与浇注温度至开始凝 固的温度的温差成正比. 2) 凝固收缩(T液 — T固): 从凝固开始到凝固完毕. 同一类合金,凝固温度范围大者,凝固体积收缩率大.如 : 35钢,体积收缩率3.0%, 45钢 4.3%。 3) 固态收缩(T固 — T室) : 凝固以后到常温. 固态 体积收缩直观表现为铸件各方向线尺寸的缩小,影响 铸件尺寸精度及形状的准确性,故用线收缩率表示.
铸件内部就发生内应力,即铸造应力。内应力是铸 件
产生变形和裂纹的基本原因。
按阻碍收缩的原因分为:
1)热应力
金属精密液态成形技术课件-型壳制备
8.6
高精度件面層(高
合金鋼),芯
鋯砂
弱酸性
<1948
4.5~4.9
4.6
高精度件(非高合金
鋼)面層
高嶺石熟料
弱酸性
2.4~2.6
5.0
背層
鋁礬土熟料
弱酸性
3.1~3.5
5.0~5.8
背層
1700~1790
1800
應
用
耐火材料選用原則
是否可以生產高精度鑄件
➢ 看熱膨脹係數
熱膨脹係數較小而均勻的材料可以生
熔模精密鑄造的型殼材料有:
①難熔金屬(鎢、鉬、鉭、鈮等)粉;
②特種耐火氧化物(ZrO2、Y2O3、一些稀土金屬
氧化物以及CaO等)。
鈦合金熔模精密鑄造的型殼材料
面層:氧化鋯和氧化釔(氧化鋯主要用於民品
件生產,而氧化釔則主要用於航空鑄件
的生產)
過渡層:莫來石、鋁礬土,粘結劑為矽酸乙酯
背層:鋁礬土,粘結劑為矽溶膠
與粘結劑對應工藝
水玻璃
矽砂
剛玉
莫來石
高嶺石
鋯砂
水玻璃工藝
矽酸乙酯
矽溶膠
矽酸乙酯工藝
矽溶膠工藝
(1)制殼耐火材料的作用與性能要求
耐火材料是組成型殼的基本材料,對型殼的性
能及鑄件的表面品質有著重要影響。
耐火粉、砂占型殼重量的90%以上,很重要。
面層型殼直接接觸金屬液,影響型殼緻密性。
背層型殼則影響型殼強度。
石英的多晶轉變導致體積變化的不均勻性,影
響型殼尺寸的線量變化不穩定。用石英型殼製造
的鑄件尺寸精度較低。
石英型殼的殘留強度低,脫殼性好,且石英的
金属液态成形教学课件.
三种凝固方式示意图
铸件质量与其凝固方式密切相关。一般,逐层凝 固时,合金的充型能力强,便于防止缩孔和缩松;糊 状凝固,则难以获得结晶紧密的铸件。
影响凝固方式的因素
• 合金的结晶温度范围 合金的结晶温度范围愈小, 凝固区愈窄,愈倾向于逐层凝 固;反之,则倾向于逐层凝固。 铸件的温度梯度 当合金成分已确定,凝固 区的宽窄,取决于其内外层的 温度梯度。铸件的温度梯度愈 大,凝固区愈窄,愈倾向于逐 层凝固。铸件的温度梯度愈小 , 凝固区愈宽,愈倾向于糊 状凝固。
合金的总收缩为上述三种收缩的总和。其中 液态收缩和凝固收缩形成铸件的缩孔和缩松,固 态收缩使铸件产生内应力、变形和裂纹。
合金的收缩量可用体收缩率和线收缩率来表示。 体收缩率:单位体积的变化量。 线收缩率:单位长度的变化量。
• 液态收缩时,合金从浇注温 度冷却到液相线温度。(体 收缩) • 凝固收缩时,合金从液相线 温度冷却到固相线温度。 (体收缩) • 固态收缩时,合金从固相线 温度冷却到室温。 (线收缩)
• 同时凝固原则适用于收缩小或壁厚均匀的薄壁铸件,采用同时凝 固原则,铸件热应力小,但在铸件中心往往产生缩松。
• 对结构复杂的铸件,既要避免产生缩孔和缩松,又要减小热应力, 防止变形和裂纹,这两种凝固原则可同时采用。
• 合理应用冒口、冷铁等工艺措施 冒口一般设置在铸件厚 壁和热节部位,尺寸应保证 比补缩部位晚凝固,并有足 够的金属液供给,形状多为 园柱形。 冷铁通常是用铸铁、钢 和铜等金属材料制成的激冷 物,与冒口配合,可扩大冒 口的有效补缩距离。
防止措施:使芯撑、冷铁表面保持干燥,无油无 锈。
1.合金的流动性
(1)慨念: 指液态金属的流 动能力,在铸造过程中即表现 为液态金属充填铸型的能力。 合金流动性的大小,通常以螺 旋形试样的长度来衡量。
金属的液态成形技术研究.最全PPT

a——共晶成分合金 b——过共晶成分合金
ab
温度
铸件 铸件
液相线 固相线
成分
固
液
液
表层 中心
表层 中心
合金成分对流动性的影响
1.1 金属液态成形的基本原理
结晶区间越大,流动性越差,共晶成分合金的流动性最好。 过共晶成分合金在结晶时因有液固两相存在,流动性较差。
P可提高流动性,S可使流动性下降。
1.1 金属液态成形的基本原理
• 合金充型能力的影响因素:
1. 流动性
2.浇铸条件 (1)浇注温度: 对合金流动性的影响很显著。 灰铸铁1200~1380℃、铸造碳钢1520~1620℃、 铝合金680~780℃。“高温出炉,低温浇注” (2)充型压力
充型压力 充型能力
1.1 金属液态成形的基本原理
▲ 低温阶段(T2~T3之间)杆Ⅱ受压、杆Ⅰ受拉
缩孔(shrinkage cavity)形状不规则,孔壁粗糙,一般位于铸件厚 大部位和热节处 。
1.1 金属液态成形的基本原理
当合金结晶温度较宽时,铸件表面结壳后,内部有较宽的液、固 两相共存的凝固区域。凝固后期,树枝晶相互接触,将合金液分割成 多个小的封闭区域,当封闭区域内合金液凝固收缩得不到补充时,就 形成了缩松。
合金:由两种或两种以上的金属元素,或金属
元素和非金属元素组成的具有金属性质的物质。
第1章 金属的液态成形技术
传统砂型铸造流程简图
第1章 金属的液态成形技术
铸造特点:
优点: 1.复杂零件(外形、内腔); 2. 成本低; 2.尺寸和重量不受限制。
缺点: 1.废品率较高,生产过程难以控制; 2.铸件力学性能较差; 3.砂型铸造铸件精度较差。
第二章 金属液态成形

第二章金属液态成形将金属熔炼成符合一定要求的液体并浇入铸型,经冷却凝固、清理处理后得到预定形状、尺寸和性能的铸件的工艺过程。
铸造是现代机械制造工业的基础工业之一,是人类掌握较早的一种金属热加工工艺。
发展的三个历史阶段…铸造一般按造型方法分类:•普通砂型铸造▪湿砂型、干砂型、化学硬化砂型•特种铸造▪以天然矿产砂石为造型原料:熔模铸造、壳型铸造、负压铸造、泥型铸造、实型铸造、陶瓷型铸造等▪以金属作为主要造型原料:金属型铸造、离心铸造、连铸、压力铸造、低压铸造等第一节砂型铸造方法砂型铸造采用耐火度高的硅砂、锆英砂等,配以型砂粘结剂和其他辅助材料混制成型砂,作为铸型材料。
可分作手工造型和机械造型两种。
砂型铸造基本概念一、手工造型常用方法•整模造型•分模造型•挖砂造型•假箱造型•活块造型•刮板造型•三箱造型•地坑造型单件小批生产的重型铸件,手工造型仍是重要的方法。
手工造型能适应各种复杂的要求,不要求很多工艺装备。
对于单件生产的重型铸件,采用地坑造型法成本低,投产快。
比较灵活、易行,但效率低,劳动强度大,尺寸精度和表面质量低。
二、机械造型适用于批量生产的中、小铸件,尺寸精度和表面质量高,投资大。
几种典型的机械造型1.震压造型•空气震动,噪音大•适用于中小型铸件2.微震压实造型•振动f=150~500Hz,A=25~80mm微振f=400~3000Hz,A=5~10mm•压实效果好、生产效率高•弹簧气动结构较复杂、噪声大3.高压造型•整体预震和局部微震结合,效果好•结构复杂,适用于自动生产线4.射砂造型1)热芯盒射砂造型•含树脂型砂喷射和热固化•效率高、质量好2)冷芯盒射砂造型•型砂喷射,气体硬化•质量好、生产灵活5.射压造型•造型质量好•自动化程度高•生产率高第二节特种铸造方法一、熔模铸造1.工艺步骤•制造压型•制造熔模•制造型壳•脱模、焙烧•浇注、清理2.工艺简介:1).熔模和模组的制造• 熔模:压型表面涂分型剂,压制熔模 • 组模:焊接法、机械组装法 熔模制造:多采用压力把糊状模料压入压型的方法制造熔模。
液态成型技术课件
对铸造用原砂质量要求
(1)含泥量——含泥量指原砂中直径小于0.02mm(20µm)的细
(或芯盒)表面的性质称为不粘模性。
(2)铸件浇注、冷却、落砂、清理阶段对型(芯)砂性能要求。 1.耐火度:型(芯)砂抵抗高温作用的性能称为耐火度。 2.透气性:紧实的型砂能让气体通过而逸出能力称为透气性。 3.发气量和有效煤粉含量: 型砂中煤粉或其它有机附加物(如重油、沥青等)在浇
注受热后产生的气体挥发物量,称为发气量;型砂中煤粉的有效含量, 成为有效煤粉含量。
2.流动性:型(芯)砂在外力或自重的作用下,沿模样(或芯盒 表面)和砂粒间相对移动的能力称为流动性。
3.强度:型砂、芯砂抵抗外力破坏的能力称为强度。 4.可塑性与韧性:可塑性是指型(芯)砂在外力作用下变形,外 力去除后仍保持所赋予形状的能力。
5.韧性:韧性是指型砂抵抗外力破坏的性能。 6.不粘模性:造型或制芯时,型(芯)砂不粘附在模样
型砂铸造优点:造型材料来源广,生产准备周期短,成本 低。
型砂铸造缺点:铸件外观质量相对较差,且铸型只能使用一 次,效率低。
基本概念: 型砂、 芯砂——制作砂型的混合物称为型砂,制作砂芯 的混合物称为芯砂。(原砂、再生砂+粘结剂+附加物)
涂料——涂敷在型腔或砂芯表面的混合物称为涂料。
第一节 砂型(芯)的制造方法 型(芯)砂的组成
绪论
铸造生产——指用熔融的液态合金注入预先制备好的铸型中使之 冷却、凝固后获得具有一定形状、尺寸和性能的毛 坯或零件过程,简称铸造。
第二篇金属液态成形
§1-3 液态成形内应力、变形与裂纹
3. 铸件的质量控制 1)铸件缺陷难以避免。 常见缺陷有:气孔、粘砂、夹砂、缩孔、缩松; 裂纹; 合金成分、性能不合格等。 2)铸件中,可许存在一些合乎技术要求的铸造缺陷。 3)铸件质量检验——外部、内部、成分、性能检测等。
缩孔
气孔
浇不到
小结
流动性
充型能力
合金工艺性能
下型 上型
机械应力是暂时应力。
§1-3 液态成形内应力、变形与裂纹
2.热应力
铸件壁厚不均匀,各部分冷却速度不同,在同一时期内 铸件各部分收缩不一致而引起的应力。
1 2
T TH 1 T临 T室 t0 t1 2 t2 t3
塑性状态 弹性状态
+ + t0~t1: t1~t2: t2~t3:
1 固与收缩
缩孔的形成: 纯金属、共晶成分和凝固温度范围窄的合金,浇注 后在型腔内是由表及里的逐层凝固。在凝固过程,如 得不到合金液的补充,在铸件最后凝固的地方就会产 生缩孔.
§1-2 液态金属的凝固与收缩
缩松的形成原因: 铸件最后凝固的收缩未能得到补足,或者结晶温度范围 宽的合金呈糊状凝固,凝固区域较宽,液、固两相共存,树 枝晶发达,枝晶骨架将合金液分割开的小液体区难以得到补 缩所致。
第二篇
金属液态成形工艺
绪论 第一章 第二章 第三章 第四章
金属液态成形工艺基础 常用液态成形合金及其熔炼 液态金属的成形工艺方法 液态成形件的工艺设计
绪论 一 什么是液态成形(铸造)?
将液态合金浇注到一定形状、尺寸铸型空腔中, 待其冷却凝固,以获得毛坯或零件的生产方法. 铸造的核心问题:
凝固组织的形成与控制; 铸造的缺陷与防止; 尺寸精度与表面粗糙度的控制。