
德国MAN客车底盘工艺
德国MAN客车底盘工艺
鉴于目前国内客车发展的趋势,除了保证产品质量、产品不断推陈出新外,应从降低油耗,提高产品车用户使用经济性方面入手来赢得并占领市场。
因此车身全承载结构、空气悬架、纯天然气汽车将是未来发展的主流。
国内的全承载结构目前还没有普及,只有几个合资厂在做,而且产量不是很大。
我厂模拟全承载结构,实际上根本没达到设计所想的要求。
因此在现有的条件下,应该走捷径,直接吸取国外的先进经验,及早着手做好相应的技术准备,再结合国内的生产实际,取长补短,提高现有生产线产品的工艺性又不因将来发展需要而措手不及,必须了解如下方面的制造方法:
1.非全承载底盘装配的工艺过程,通过何种手段,如工装、工具、设备来保证装配质量。
生产线方式如何?
2.空气悬架车辆、天然气车辆装配过程及保证手段。
3.全承载车身制造装配、底盘制造装配以及二者的合装过程,同时通过何种手段,如工装、工具、设备来保证装配质量。
生产线生产方式如何?
4.增大车内空间的卧式发动机、中置发动机与底盘或者车身的装配方式和生产过程,生产线方式如何?使用何种工艺装备?
5.结合设计、工艺和生产制造,如何后装底盘,真正实现全承载,提高黄海车的可靠性和稳定性?
带着以上几个问题,于2006年11月28日,去欧州著名客车制造厂 - 德国MAN公司学习。
MAN 公司与国内客车生产厂相比,产品结构模块化,工艺装备先进,工人操作技能及综合素质高,产品质量从单件制造质量,到总装配质量、整车调试、路试交车等过程,得到了完美延续,最终交给用户一个性能稳定、可靠、称心如意的产品。
如果说与德国的差距有多大,那么个人的压力就有多大,我们怎样才能以最简便的路径、最快的速度、短时间地赶超德国MAN公司,再次成为国内汽车行业的“领头羊”,是此次去学习的最大心愿和目标,更是公司领导赋予的厚望。
德国MAN公司公交、旅游车底盘悬架,均采用6气簧或复合悬架,ECAS电控结构。
ECAS前2后1布置,而且上面有非电控状态下的充气接口,给底盘装配调整及用户将来使用带来方便。
德国MAN公司公交、旅游车底盘气制动系统采用EBS控制,管路采用插接尼龙管或者套装卡套式接口的不锈钢管,储气筒固定在风道内,放水集中引到车后围易于放水位置,压缩空气从发动机压缩机先经过增压气罐再到管路中,散热管引到车底中部平铺或以椭圆盘型管布置在车架底部。
给散热和维修带来方便。
管路中的各部位气压检测均有方便检验接口布置在车的左侧。
德国MAN公司公交底盘多数采用天然气卧式发动机和立式发动机、自动变速箱,也有根据用户要求配置柴油发动机,这样布置底盘,增大了车内空间。
德国MAN公司底盘装配工艺特点,能在生产线外备装的工作,尽量完成,最后以小总成的方式送到装配线上装车。
能一个人操作完成的总成,基本由一个人操作,整体人员流动性小,没有轮岗操作的。
独立操作前必须先经3年培训,考核后才能上岗,由师付带徒弟似操作,由学员转正后才能独立操作。
在底盘装配时,除在立式发动机备装区硬夹中看到发动机总成图外,整个装配过程外人看不到工艺卡片、设计图纸,所有的技术文件全部在电脑内。
在装配线和备装工位看不到检验员,每个操作者自已就是检验员,因为操作标准和技术要求在设计图纸上标注很明确,操作者中需要在装配过程中,严格执行而已。
例如一个操作者在装配水暖管时,与发动机水室出水口处的一段金属管和胶管已连装固定好,当装到另一端空间形状的金属水暖管时,发现与卧式发动机上的油管支架、油管相碰,靠近另一端部又与自动变速箱距离很近,将来行车振动时,可能与变速箱壳体发生运动干涉。
这个操作者,竟自已反复拆装了5次,最终调整到最佳的装配位置为止。
曼公司的操作者个个都是中国的优秀技师!
MAN公司根据产量,目前采用双班制生产,工作时间为7小时/天,超过的时间累计后,由个人选定期限作为集中休假期。
每个操作者的每天工作任务和操作内容,都是由生产计划和生产节拍来控制,具体细化到物料几点几分送到具体的装配工位,工位器具几点几分从生产线或装配工位移走,A23车型几点到备装工位,几点到装桥工位等,操作时间执行的严格程度有点近似于火车的运行时刻,使整个生产有条不紊的进行。
操作者只是在交班前后,互相致意或闲聊几句,在操作时给人的感觉好象是“慢”,但实际上是一直在有条不紊的操作着,而不是风风火火地干完,“后事”留给别人,自已赶快找个地方一坐,抽烟聊天睡大觉。
操作者使用的扭力扳手,每月要校核一次,保证每个扭矩误差值≤2%。
操作者非常爱护自已的所有工具,不允许工具落地,也不许他人动自已的工具,用完一个或几个送回装配工位附近的工具箱,再去取下一步操作所需工具,定扭风动搬手、定扭电动搬手、可调扭力搬手等一旦不小心掉在地上,必须重新送检,校核扭力值。
没有用上述搬手当作锤子,敲敲打打的。
曼公司的产品、工装改进优化,时刻在进行中,如刚去第一周,卧式发机及变速箱总成的液压举升装配移工小车,总重达1吨多,从备装工位到装配线是靠一个人推着行走,但于第三周一,就发现被改成为电动装配移工小车了。
另外如已在波兰装车的EBS控制阀线束插口离地板很近,在后桥装配工位装配时需将阀拆下,插上接头后再装上,比较费时费事,操作者说,他们上个月已反映给有关部门,回复意见是将在一个月后给予改善。
可见,曼公司每天也在不断地提高,不断地完善它的产品和工艺装备。
德国MAN公司相当于有两条连续装配线,一条是全承载车身涂装、底盘、整车装配线,另一条是旅游车底盘装配线,旅游车底盘从车架主梁和支承梁用螺栓组装开始到最后三类底盘下线。
另外还有为全承载车身底盘、整车装配线扩充出的整车线束、发动机悬置附近的进排气、上下水、水暖等管件、阀类的装配工位,以及如白车身进厂、三类底盘下线、整车下线等工序的检查、检测调整工位。
曼公司生产线上的操作工序不是很严格,因产品不同,混线生产,再加上也有个别缺料情况,串工位操作的现象经常发生。
曼公司全承载车身的底盘生产工艺流程为:中途后的车身总成拉装管路铺地板革面漆装玻璃拉装底盘线束装水箱中冷器等冷却装置装油罐装前、后桥装发动机装传动轴
前、后车连装装消音器装空滤器并与发动机进排气、上下水管等管件、线束的连装。
经过三周同德国工人一起操作和技术咨询,深知德国人之所以自豪的原因是有比我们发达的机械
制造业并拥有世界著名的汽车生产厂,我期待着有一天黄海客车能与德国曼并驾齐驱,成为世界品牌,真正体会一下自豪的感觉!
结合与MAN技术合作的良好机会,总结现有的二轴车、三轴车、铰接车空气悬架装配调整、底盘保压和整车保压、车架制造等方面的成效,继续查找其它在工艺方面需改进的地方,力争解决以下问题,进一步提升黄海车的可靠性和稳定性。
1、随着新产品的开发,与开发人员共同努力,争取将底盘制件、装配,及整车质量再次提高。
建议设计部门能吸取德国曼设计模块化的先进思路、减少焊胎及其它工装方面频繁的投入,做到以不变应万变。
新开发的产品要适应后装底盘的工艺要求,以方便整车完工后的调整和用户保养。
2、在工艺装备方面,由于新产品开发正在向新的结构发展,老产品及对应的工装将逐渐淘汰和报废。
大型工装的设计和制造尽可能要做到基体不变,随着产品的变化只是定位块、定位点和夹紧装置在更换,尽可能地以零部件到小总成,再以小总成组对大总成的思路进行设计、制造,以减少工装的设计和制造成本,缩短工装的投入和制造周期,使工装能及时随着产品结构变化而变化。
保证每个零部件、总成的制造质量和装配质量,尽可能由工装来保证,彻底消除操作者人为的随意操作,提高每一制造过程的质量。
3、改变客车生产工艺流程。
在保证产品设计结构的支持下,首先采取后装底盘,按曼的工艺流程将底盘管路事先装在车身总成上,然后拉线束、装前、后桥、发动机的方法,消除装完管路后焊接车身,使尼龙管路、线束等电控元件烫漏严重的问题,消除烘干室温度高对底盘气簧、发动机悬置等橡胶件、减振器、线束电控件、管路等非金属件的影响。
改变装底盘时正装,拆装困难的问题,实现设计、装配、维护都在车下进行的良好状态。
其次试着打破车间按总成图号分工装配的习惯,比如在底盘桥总成备装时,可以将分室制动气管、ABS、胎压传感器线束由非电工班人员操作。
拉底盘线束和气管路的操作者是否合在一个班组,统一协调生产进度,免去管路走向该怎么走,车架上的孔和支架,拉线束、油、气管路和水暖抢用的现象。
逐渐走向按工位送料,定员、定岗操作的良性轨道。
另外因为我厂主要是生产城市公交车、空气悬架车辆、铰接车,特别是供北京的6181S02车,这些车型对底盘控制气的用量较大,结合德国曼造车的先进经验和方法,因此建议底盘设计人员,能否将我厂制动管路的工作压力由原来的8.1±0.2bar提高到10±0.2bar。
同时为解决邦迪管扩口质量问题和底盘气管路保压密封问题,看了曼公司的制动管路后,共同的想法是我们的制动管路结构该改一改了。
无论是刹车、断气、 ECAS,还是EBS,每个系统都配有单独的检验接口,既可检测又可不受电的控制,随时随地进行外接充气、放气。
再加上快插式接头,既保证了密封性又省去了大量人力。
何乐而不为呢!
所以,在2007年度除了干好曼车和MPB车型外,还需重点解决制动管路保压密封工作,争取到年底实现普通车气压大于0.6Mpa,铰接车和气簧车大于0.7Mpa。
德国MAN公司最新开发的TGL系列轻、中型载重汽车

M NT L A G 系列轻 ,中型车型和技术参 种特殊代表车型 前景也是非常看好 数介绍
TL G 系列是按照 ” 自重最轻 稳定性 有效载荷特 别高,可装配1 .英寸轮胎 5 7
也降低了车架高度。在 T L G 发动机 最高 承载能力最强”的设计要求开发出 降低了上车高度 , MA 公司在重型汽车使用 的大功率 N 来的 为了提高T L G 每个车型有效载荷 些国家对1t 级汽车实行了减免税费政 2
1t G 汽车是专门针对特殊车厢和 运 输 驾 驶 室 不 带 高 顶 ,长 为2 8 mm, 级T L 0 20
部分零部件 包括驾驶室都是 在该厂生产 。 特殊运输任务设计的,对于那些使用8 t 车 主要用于中长距离运输 适合作一人驾驶 生产 中使用 了现代 化技术 如驾驶室 采用 嫌小 ,使用 1t 又嫌大 的用 户 ,1t 车 2 0正合 的汽车使用。该驾驶室座位后设置了一张 5m 宽 了自动化的机器人焊接 全 自动、全封闭 适。针对这些特殊用户群 M N A 对该吨位 7O m 的卧铺 。
油漆生产线 风窗玻璃的安装也使用了机 级汽车选配了三种发动机 ( 2W 11W 1 k 3 k 5
器人 这极 大 的提 高 了生产 和 装配水 平 保证 了质量 降低 了成 本。
L 驾 驶 室是 在L 驶室 的基 础 上增 加 x 驾
和16W) 有9 7k 种轴距 ( 5Tn 60 Tn 2O 的高顶演变而来 成为这类汽车 中 3 O r- 7O r) 8mm 0
种尺寸。在产品设计时尽量减少零部件的 用目的开发的 其底盘可搭载各种车厢和
品种数 提高通用性,T L G 共计减少零部 自卸车车厢。 该吨位级汽车的变型车最多 其总长度为12m 0 m.总宽度为24 m 6 20 m。
传承历史创新共进德国曼(MAN)将携三款产品亮相上海车展

能 的 同时 ,该 款 房
车 还 拥 有 出色 的 低
油耗 。其8 X8 5 区 动形 式 ,无 论 是 在 平 坦 的 公路 还 是 艰 难 崎
岖 的 路 面 ,亦或 是 人迹 罕至的 区域 ,都
曼带 来 的三款 展 车是 : 车 辆 运输 车 。T G S 1 8 . 4 0 0 是一 款 高 效 运输 车 辆 ,拥 有 出 色 的 稳 定性 、优 秀 的驾 乘舒 适 性和 卓 越 的操 控性 。该 产 品采 用德 国 曼
I NF OR MA T I ONS / 信息 l 2 0 1 3 / 0 4
传承 历史 创新 共进 德 国曼 ( MA N) 将携 三款产 品亮相上海 车展
4 月2 1 日N2 9 日,以 “ 创 新 美好 生 活” 为主题 的 第十 五届 上海 国 际汽 车 工业 展 览会 ( 简称 2 0 1 3 上 海 车展 ) 即将 在 上海 新 国 际博 览 中心 举行 。德 国 曼将 携 三款 优势 产 品 参展 ,其 中包括 一 款 大件
驶 倍 显轻 松 。外 观 引人 瞩 目的T G S 1 8 . 4 0 0 4 X2 E 以说 是 一款 强 强 联 合 的产 品 ,作 为奥迪 R 8 运输 车 ,该车 整 车长 度将 超过 1 7 米 , 是
本 展会 最 长的车 。
豪华 越野 房 车 。T GS 4 1 . 4 8 0 8 X 8 豪华 越 野房 车 一直 以其 富 于 探 险 精神 的特 质被 人 们钟 爱 ,为热 爱 户外 探 险的 精 英人 士提 供 了 宽敞舒 适 的旅 居空 间 ,整个 旅程 更 显随心 所欲 。车辆 搭载4 8 0 马力 大 功 率 发动 机 ,动 力 强劲 ,使 探险 之路 所 向 披靡 。 在拥 有超 强 性
MAN产品介绍

MAN公司TG-A系列重型载货车(上)MAN公司投资10亿马克,开发总重18吨以上的TG-A (Trucknology Generation A)系列重型载货车。
新型TG-A系列载货车在技术改进上取得了卓有成效的成果,并将在2002年全面取代F2000系列车型。
我们将分两期《信息内参》详细介绍这一新车型系列。
图1 曼TG-A1.确定目标TG-A项目始于1994年。
对此项目采用同步管理(SE)的方法,销售部、生产部、质量部、采购部,控制部各委派1-3名员工作为小组成员。
按照同步管理(SE)的设想,所有部门都积极主动地制定出任务委托书,寻找适当的开发伙伴,系统供货厂家和供货商。
小组成员代表董事会和部门领导定期报告开发进展情况,这样,在短时间内就能对出现的问题予以回答。
1994年底,经对用户和司机进行调查,开始任务委托。
设计部门在定义阶段着手实施第一步方案:底盘设计部门开始对发动机、散热器、进气和排气装置、桥支架、转向系统以及驾驶室底板配置进行整套设备试验。
同时,驾驶室设计部门开始着手进行驾驶室造型设计工作。
驾驶室内室要求空间尽可能大,并根据人机工程学原理改进司机座椅,将用于长途交通运输的载货车驾驶室长度由原来的2205mm加长到2280mm。
在F2000上,有两种驾驶室组合部件,两种宽度。
考虑到将来的法规要求,在开发过程中,对诸如降低废气排放、提高安全性、改进行车导航系统,如:信息和联络技术、司机辅助系统等都得到了重视。
2.车型概况图2 TG-A现有车型2.1发动机表1. TG-A系列发动机参数众所周知,TG-A发动机以MAN F2000 D 28基本型发动机为基础,该四冲程发动机设计成水冷,涡轮增压,增压空气冷却,在欧III结构中,带有废气再循环系统,TG-A系列所有发动机采用四气门技术,因此其特性曲线较好,油耗更低。
D2866发动机排量为11.967L,功率有228,265和301kW,D2876发动机排量为12.816L,功率为338kW,新型发动机功率为375kW。
曼转向节攻丝工序刀具改进
车
技
术
与
研
究
BUS & CO ACH TECHNO LO GY AND RESEARCH
曼转向节攻丝工序刀具改进
康 海 军 ,成 华 东
( 陕西汉 德 车桥有 限公 司,西安 7 1 0 2 0 1 )
摘 要 : 将 曼前 桥 转 向 节 立 式 加 工攻 丝 工序 由 非 标 准 加 长 丝 锥 改 进 为标 准 丝 锥 , 既 满足 了使 用要 求 , 又 使 该3 - . 序 的 刀具 消耗 成 本 降低 了 1 / 2 . 经 济 效 益 明显 关键词 : 曼转 向 节 ; 攻丝 : 工序 ; 刀 具
… _ T 1
\
、
、 = 丑
夹 紧 板
定 位 ]
弋 : : _ l 一 一 .\ 一 夹 紧 油
I l l l - _ 1 - _ 1 — 目 r
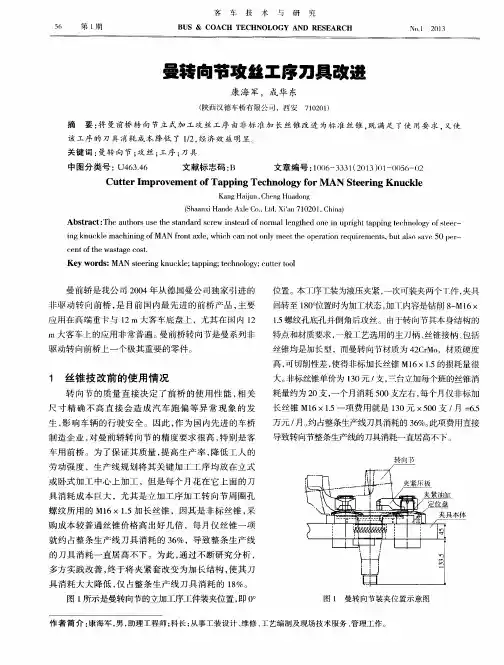
螺纹所 用 的 MI 6×1 . 5 加 长丝锥 ,因其是非 标丝锥 , 采 购成本 较普通 丝锥价格 高 出好 几倍 ,每 月仅丝 锥一项 就约 占整条 生产线刀具 消耗 的 3 6 %,导致整 条生产线 的刀 具消耗一 直居高 不下 。为此 , 通过不 断研究 分析 , 多方 实践改 善 , 终于将 夹紧套 改变为加 长结构 , 使其刀 具 消耗大大 降低 , 仅 占整条 生产线 刀具 消耗 的 1 8 %。 图1 所示是曼转 向节 的立加工序工件装夹位置 , 即0 。
中图分类号 : U4 6 3 . 4 6
文献标 志码 : B
文章编号 : 1 0 0 6 — 3 3 3 1 ( 2 0 1 3 ) 0 1 — 0 0 5 6 — 0 2
Cut t e r I m pr o v e me nt o f Ta p pi ng Te c h no l o g y f o rⅣI AN St e e r i n g Kn uc k l e
MAN卡车车型系列资料-中国重汽-曼
曼资料-中国重汽收集者:CNHTC19942010年TGX 建立了长途运输的新标准卡车车型系列 MAN TGX 获得了多个梦寐以求的奖项,其中包括“2008 年年度卡车”,为长途运输建立了运输效率新标准。
为长途运输量身定做 - 新型长途运输牵引车 EcoLion。
•为长途运输量身定做:新型 TGX EcoLion新型 4x2 牵引车的功率从 400 至 540 马力,大量标准装备和合适的选装设备保证其经济节省地工作。
优点是:通过可断开的空气压缩机优化能源利用率,降低燃油消耗。
MAN TipMatic 机械式自动变速箱成为标准装备,经济节油。
标配电子稳定程序(ESP) 或选装车道保持系统 (LGS) 和自适应巡航控制系统 (ACC),运输和交通安全性更高。
•完美的空气动力学性能,经济节油降低 4 % 后的风阻系数 (Cw 值) 和轻型结构减少了耗油量并使行驶噪音相对于以前的 TGA 降低了 30 %。
•驾驶员辅助系统提高了安全性电子稳定程序 (ESP,部分作为标准装备)、自适巡航控制系统 (ACC)、防抱死制动系统 (ABS)、车道保持系统 (LGS)、辅助制动装置和主动式滚翻抑制系统装置 (CDC) 提高了安全性并保护驾驶员和运输货物的安全。
安全系统•基于 SCR 技术的 EEV 证书可在各种环境区域自由行车,符合要求严格的 EEV 标准,发动机 320 马力至 360马力。
连欧洲最强大的卡车,680 马力的 MAN TGX V8 现在也采用 EEV 技术。
•XL、XLX 和 XXL 驾驶室具有强劲的 V 形外观行驶、生活和居住具有大量运动灵活性。
XL 驾驶室XLX 驾驶室XXL 驾驶室车型系列 TGX:行驶和经济性带来区别XL驾驶室XL 驾驶室紧凑型尺寸、大型级别的舒适性:在特殊用途方面,例如建筑材料或木材运输,或者与自卸货车或重型载重汽车配合使用,XL 驾驶室总是能够发挥其独有的优势。
在国内长途运输中,如果只配置了一位驾驶员,那么 XL 驾驶室就是完美的解决方案。
自主设计开发媲美欧洲技术—中通LCK6126H豪华客车
有利 的位 置, 中通客车 控 制程序保证 将优 秀的设 计转化 为 不 小 心 变 成 了 各 媒 现 实 的 高 品质 。
一
体记者 “ 长枪短 炮” 。 中
从配置来看 ,L K6 2 H客 车 C 16
车展开幕 式背景 。 集 许 多国 际知 名总 成 部件 于一 身 : 中通 客 车 算 得 上 底盘 采用德 国MAN底盘 , 发动机 为 参 观过第 7 北京 国际汽 车展 是此 次车展 的 明星,不但 带来 了引 MAN1 .1 — 1 届 83 0 0 电控 发动机,排放 后不难 发现 ,在本届 车展 唱主 角的 进荷 兰博 发技术生产 的 中通博 发高 符合 欧 Ⅱ标准 , 变速箱 采用Z 6 Fs— 是 那些 国际国内知名 的轿车生 产厂 三 级 豪 华 大 客 车 , 其 自主 开 发 的 8 型 6 变速箱,转 向系统也 由 Z 5 速 F 家。香车美 女加诱 人的冷气共 同作 L K6 2 H 也相 当引人注 目。 C 16 提供 , 后桥 来 自德 国MAN, 前 缓速 用,把观 众吸引到 了室内展厅 。同 L K6 2 H 高级 系列大客车 , C l6
室内轿车展 区的火爆程 度相 比,室 是 中通客 车公司采用 国 际国 内优秀
外遭 受 日晒雨淋的商用 车展 区略处 资源 匹配 ,引进欧洲 先进客车 工艺
下风, 但也不乏 人气 。 占据 1 号馆 门 条件 ,自主开 发设计 的总 长 1m, 2 整
外的 中通客车 ( 辆参展 车为 :中通 车达到 国家最新客车 等级评定 的大 4 博 发高三级 L K6 2 G DC客车 、 型高二级 产品 。整车 动力性 、安 全 C 12 6 中通博 发体育用车L K6 2 G6 B、 性 、舒适性 、经济性 及环保达 到国 本刊 记 者 孙利 洲
中国重汽2014升级版豪瀚
五平台
HOWO-T5G
七平台
豪瀚J7B
五平台
豪瀚J5G
中高端成 熟产品
T系高端进 口替代产 品
中端轻量 化公路运 输产品, 主打短途 牵引和载 货、轻量 化自卸
低端运输轻量化产品,现 装重汽发动机,明年可选 MC11发动机
中低端轻量 化产品,匹 配曼技术 7L发动机 ,满足高技 术、低价格 、轻量化需 求。
•J7B系列11版为标载型产品:
目标市场:杂货类、煤运、散货类的短、中、长途公路运输。 市场定位:经济、可靠、技术成熟的中低端能源类、杂散以及港口运输。 目标工况:标载公路运输。 产品驱动形式包括:4X2、6X4、6X2、8X4。
产品类别包括:牵引车、载货车、自卸车、搅拌车等涵盖了目前市场主销 的全系列产品。
豪瀚J5G牵引车
适用工况: 标载短途运输、路况较好。 产品配置: 曼技术 MC.07发动机340马力 HW19712变速箱 469后桥速比4.11 12R22.5真空胎 经济时速: 75km\h---83km\h 产品特点:油耗低、舒适性高
J5G牵引车使用案例
1、使用环境分析: 唐山丰南区,牵引车保有量约300台,大部分为龙卡6*2,竞品配置低 、价格低,部分北奔。 用户从丰南钢厂拉钢卷送至天津,单趟120多公里,重载去,空车回 。每天往返三趟。 2、产品导入: 该客户有50辆车,长期购买龙卡,经销商为维系该客户外采龙卡产品 然后低首付卖过用户,建立联系。在今年6*2短板产品支持政策下,今 年6月初经销商一次性下浮2万比龙卡还低的价格卖给该客户第一台车。 经过用户一个月的使用,发现该车平均百公里油耗仅为29个,远比 竞品要低。但由于后桥匹配4.625速比用户对速度不太满意,该用户于7 月底又订购两台J5G牵引,后桥速比调整到4.11,油耗降至27。龙卡和 北奔最省的约32—33个油。 用户每台车每天跑700公里,每百公里省4个油省30元,每天省油费 约200元。用户表示要将剩余50台车陆续更换为J5G牵引。
客车底盘的装配工艺流程
客车底盘的装配工艺流程一、客车底盘装配工艺流程概述客车底盘是指客车的整个车身结构,包括底架、弹簧、悬挂、制动系统、传动系统等各个组成部分。
其装配工艺流程是将各个部件经过一系列的工序和流程,按照设计要求和规范进行装配,从而形成完整的底盘结构。
下面将详细介绍客车底盘的装配工艺流程。
二、客车底盘装配工艺流程详解1.钢材准备:根据设计要求,准备所需钢材,包括各种规格和型号的钢板、钢管等。
2.切割加工:根据设计图纸,对钢材进行切割加工,形成各个部件的形状和尺寸。
3.钣金加工:将已经切割好的钢板进行进一步的钣金加工,如弯曲成形、压制等。
4.焊接:将各个部件进行焊接,包括底架、底板、车轮支架等,确保焊缝牢固。
5.补焊和打磨:对焊接过程中出现的焊缝进行补焊,然后进行打磨,使焊缝平滑。
6.喷涂:对焊接完毕的底盘进行喷涂处理,包括底漆和面漆的喷涂。
7.弹簧悬挂:将已经喷涂完毕的底盘与弹簧进行组装和安装,确保悬挂系统的正常工作。
8.制动系统安装:将制动系统的各个部件进行安装,包括刹车片、刹车盘、刹车缸等。
9.传动系统组装:将传动系统的各个部件进行组装,包括发动机、变速器、传动轴等。
10.轮胎安装和平衡:将轮胎安装在轮轴上,并进行平衡处理,确保车辆行驶平稳。
11.灯具和电路系统安装:将车辆的各种灯具和电路系统进行安装,包括前照灯、尾灯、转向灯等。
12.油箱和润滑系统安装:将油箱和润滑系统安装在底盘上,确保车辆正常运转所需的燃油和润滑油。
13.客车底盘总装:将所有已经完成的部件进行总装,包括底板、底架、弹簧悬挂、制动系统、传动系统等。
14.车身装配:将已经完成总装的底盘与车身进行装配,形成完整的客车。
15.测试和调试:对已经装配完成的客车进行测试和调试,确保各个系统和部件的正常工作。
16.质检和验收:对已经测试和调试完成的客车进行质量检验和验收,确保车辆合格。
17.交付客户:将通过质量检验和验收的客车交付给客户。
三、总结客车底盘的装配工艺流程是一个复杂的过程,需要严格按照设计要求和规范进行操作。
Man 曼公司
Man 曼公司(1)2009-07-10 作者:Mark 来源:中国客车英文网文字大小:【大】【中】【小】德国曼商用车辆股份公司(MAN Nutzfahrzeuge AG)总部位于德国慕尼黑,是MAN 集团旗下最大的子公司,同时也是国际领先的商用车辆与运输解决方案提供商。
2007财年,公司约36,000名员工,创造出104亿欧元的骄人销售业绩,共售出93,000多辆卡车和7,300多辆MAN和NEOPLAN两个品牌的客车及客车底盘。
2008财年,公司再创佳绩,在全球范围内共销售各类卡、客车10万多辆。
曼公司经营的两大客车品牌之一MAN德国曼商用车辆股份公司生产有多种产品,包括总重量从6公吨到50公吨不等的各种卡车、总重量高达300公吨的特殊用途重型车辆、以及市内公共汽车、城际巴士、长途客车以及柴油、天然气和氢动力发动机等。
在德国,公司拥有6个生产基地,分别位于:慕尼黑、纽伦堡、扎耳茨吉特、古斯塔夫堡、皮尔斯汀和普劳恩。
另外,在奥地利维也纳和斯太尔,公司也设有工厂,由旗下子公司MAN Nutzfahrzeuge Österreich AG 负责运营。
此外,在波兰的波兹南和斯塔拉霍维斯、以及土耳其的安卡拉,公司还设有NEOMAN 公共汽车制造厂,同时在南非的奥利菲斯芳登和松树城也设有制造厂。
在波兰克拉科夫市附近的涅波沃米采,公司正在新建一个大型卡车装配厂。
该工厂在2007年中期建成,届时将可以为东欧市场源源不断地输送重型卡车。
2006年后半年,位于印度皮萨姆浦尔的合资企业MAN FORCE TRUCKS Pvt. Ltd. 将开始为印度市场和亚洲其他地区生产重型卡车,而后还将生产公共汽车底盘。
公司在墨西哥的业务规模进一步得到扩展:于2006年7月1日新成立的公司MAN Truck & Bus Mexico 将负责公共汽车底盘和整体公共汽车的生产制造工作;MAN Ferrostaal Mexico 将负责产品的销售与服务工作。
客车底盘装配工艺流程
客车底盘装配工艺流程一、零部件准备:1.检查底盘零部件的数量和质量,并进行分类和整理。
2.准备所需的工具和设备,包括各种扳手、扳手、气动工具等。
二、底盘搭建:1.将底盘主梁放置在工作平台上,根据设计要求进行位置和角度调整。
2.安装前后桥和悬挂系统,包括弹簧片、减震器、稳定器等。
3.安装转向机构和转向器,包括转向机构、转向油泵、转向柱等。
4.安装制动系统,包括刹车盘、制动泵、制动片等。
5.安装车轮和轮胎。
6.安装油箱和油泵,包括油箱、燃油泵、燃油滤清器等。
7.安装底盘外壳和罩板,包括底盘盖板、底盘板等。
三、底盘调试:1.进行底盘系统的初步调试,包括检查和调整各个零部件的位置和角度。
2.检查和调整转向机构的灵活度和灵敏度。
3.检查制动系统的正常工作,包括制动盘和制动泵的压力和液体流量。
4.检查底盘的稳定性和平衡性。
四、质量检验:1.对底盘系统进行全面的质量检验,包括外观检查、尺寸检查和功能检查。
2.检查零部件的质量和安装质量,包括焊接接头、螺栓连接等。
3.修复和调整不合格的零部件和装配问题。
五、底盘调试:1.完成底盘系统的调试,包括调整转向机构的灵敏度和转向角度。
2.调整制动系统的制动力和制动距离。
3.调整底盘的稳定性和平衡性。
六、底盘整备:1.检查底盘系统的清洁度和润滑状况。
2.进行底盘系统的保养和维修,包括更换润滑油和滤清器等。
3.参加底盘系统的计量和检测,包括动力和扭矩测试。
七、成品包装:1.对底盘系统进行外观包装,包括密封和防潮措施。
2.根据客户要求,对底盘系统进行木箱包装或打包。
以上是客车底盘装配工艺流程的一般步骤,不同的客车底盘可能会有所不同。
在实际的生产中,还需要根据具体的要求和实际情况进行一些调整和细节处理,以保证底盘系统的质量和性能。