
拧紧技术简介
装配工艺的确定
采用直接控制预紧力的方式控制联接质量是最有效的,但目前还不太可能 在流水线上通过直接控制预紧力来装配螺栓联接,只能通过控制和预紧力相 关的其它参数(如扭矩, 螺栓头或螺母转角,螺栓伸长量)来间接控制预紧力。目 前主要有以下几种装配工艺方法: 扭矩控制法 扭矩-转角控制法 扭矩-斜率控制法(屈服点控制法) 其它的控制方法
扭矩事后易复检 预紧力离散度大 受摩擦系数偏差影响大 螺栓材料利用率低
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩法
VW 01126-1规定了弹性区装配标准扭矩值及预紧力最大值和最小值 。内六角螺钉类产品(小支承面)和法兰面螺栓类产品(大支承面)所给 数值有所差别,理论上该值不会造成螺栓屈服,但当装配条件处于以下恶 劣条件时可能达到螺栓的屈服极限。 1. 扭紧力矩超过了标准值 15 %; 2. 螺栓强度为相应强度等级的下限值Rmmin; 3. 摩擦系数 fG=fK=0.1 4. 舍入表的数值偏离实际计算出的数值+ 10 %。
富奥紧固件分公司
FAWER
拧紧工艺的重要性
紧固的三个阶段
设计
+
制造
+
装配
=
整车的正 常运行
-设计是前提 -制造是关键 -装配是最终的保障
富奥紧固件分公司
FAWER
预紧力离散度影响因素
联接副的 摩擦系数
使用的拧 紧工具及它 们的精度
预紧 力离 散
装配 工艺
富奥紧固件分公司
FAWER
拧紧精度分级
FAWER
螺纹紧固件预紧原理
摩擦性能试验机 国外研制此类设备主要公司: 德国Schatz, 德国Reck-Engineering, 美国RS-Technology, 法国Automatic;
富奥紧固件分公司
FAWER
螺纹紧固件预紧原理
摩擦性能试验要求 ⑴轴向力及拧紧扭矩的测量精度均优于1%及2%; (2)以恒定拧紧转速将螺栓拧紧至屈服,并自动记录扭矩及轴向力曲线; (3)每件试件要配一套未曾使用过的配用螺纹件及垫片; (4)试验过程中,只有试验件旋转,配用螺纹件及垫片等应固定不动;拧紧套 筒不能接触垫片等其它可能导致扭矩消耗的物件; (5)试验时应严格按试验要求控制润滑条件; (6)试验件数的多少根据试验目的而不同,对于工艺试验及货源鉴定试验,为 便于统计分析,一般要求试验件数在25件左右。
富奥紧固件分公司
FAWER
螺纹紧固件预紧原理
螺栓摩擦系数和扭矩的关系
Reibungszahl=0,08
Reibungszahl=0,14
夹紧力 螺纹摩擦扭矩 端面摩擦扭矩
富奥紧固件分公司
FAWER
螺纹紧固件预紧原理
3、摩擦性能试验 摩擦性能试验是按规定的转速向特定螺纹联接副的螺栓头或螺母施加扭 矩并记录该联接副的扭矩—轴向力曲线,从而求出给定轴向力下的扭矩范围 或给定扭矩下的轴向力范围,计算出扭矩系数K和摩擦系数μ及其散差。通常 应用于螺纹紧固件的综合质量鉴定、表面处理、表面涂层质量评定以及确定 具体工况下装配工艺参数等。
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩转角法
大众VW 011 26-2超弹性拧方法工艺规范
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩斜率法
扭矩斜率法是以θf-Tf曲线中的扭矩斜率(dTf/dθf)值的变化作为指标进 行初始预紧力的控制方法。越来越重要的拧紧工艺,适合重要关键零件的紧 固。
各种装配方法,由于所采用的拧紧工具精度不同,分为不同的级别,如 日本丰田公司将扭矩法装配分为五级:
富奥紧固件分公司
FAWER
拧紧精度分级
德国奔驰、DEUTZ公司将扭矩法装配分为三级:如DEUTZ工厂标准 H0385-1:
表1 高强度螺栓的紧固等级
拧紧参数αA定义为在离散范围内最大与最小装配预紧力之比。装配预紧力和拧紧扭矩 之间的关系由磨擦系数给定。
摩擦系数规定
大众标准VW 01129规定: 总摩擦系数 μ 允许公差为0.09≤μ≤0.15,由螺栓螺纹和螺栓头以下或 螺母支撑面的摩擦系数决定。允许公差适用于总摩擦系数μtot也适用于螺栓 头或螺母支撑面的个体摩擦系数μk,以及螺栓螺纹的摩擦系数μg。 当最大允许测量不定程度为△μ = 0.01时,将会出现0.08≤μ≤0.16的 摩擦系数范围,该范围将作为验收要求,单独协商确定,但测量样本系列平 均值必须符合μtot = 0.12才可以接受。 而大众车轮螺栓WHT 001 812 A依据表面处理要求μtot = 0.12-0.18 ,高于VW 01129规定值。
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩转角法
汽车工业标准工艺之一 适合重要关键零件的紧固
操作较复杂,成本高
对拧紧工具要求较高 需对扭矩和转角测量 能准确控制预紧力 螺栓材料完全被利用 仅与螺纹间摩擦及螺栓材 料的屈服强度有关
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩转角法
转角法就是在拧紧时将螺栓于螺母相对转动一个角度,称之为紧固转角 ,把一个确定的紧固转角作为指标来对初始预紧力进行控制的一种方法。 该拧紧方法可在弹性区和塑性区使用。在被连接件和螺栓的刚性较高的场 合,对弹性区的紧固是不利的;对塑性区的紧固时,初始预紧力的离散度 主要取决于螺栓的屈服点,而转角误差对其影响不大,故该紧固方法具有 可最大限度地利用螺栓强度的优点(即可获得较高的预紧力)。 应该注意的是该拧紧方法在塑性区拧紧时会使螺栓的杆部以及螺纹发 生塑性变形,因此,对螺栓塑性差的以及螺栓反复使用的场合应考虑其适 用性。另外,对预紧力过大,会造成被连接件受损的情况时,则必须对螺 栓的屈服点及抗拉强度的上限值进行规定。
富奥紧固件分公司
FAWER
车用螺栓摩擦系数规定
联接副的摩擦系数包括螺纹紧 固件自身的摩擦系数和被联接件的 状态相关,螺纹紧固件自身摩擦系 数值依表面处理方式及所用材料而 定,不同体系要求不同,同一体系 依产品装配位置也有不同要求。摩 擦系数所处范围不重要,关键是要 稳定。富奥紧固件分公司来自FAWER富奥紧固件分公司
FAWER
扭矩转角法与扭矩斜率法区别
扭矩转角法拧紧质量与联接组件的摩擦系数有关,如被联接件的材质、光 洁度、表面处理方式、螺栓螺母组件的摩擦系数、螺栓的屈服强度等均有关; 而扭矩斜率法拧紧质量仅与螺纹间摩擦及螺栓材料的屈服强度有关。
富奥紧固件分公司
FAWER
装配工艺/工具对螺栓设计的影响
FAWER
螺纹紧固件预紧原理
式中: dp为螺栓有效直径,粗牙螺纹,dp0.906d,细牙螺纹,dp0.928d;
3 d 2 d3 u i dw为端面摩擦圆等效直径,dw= 2 1.3d; 2 3 du di
du、di分别为摩擦圆的外径及内径; d为螺纹公称直径; 为螺纹升角,粗牙螺纹250,细牙螺纹210 为垂直截面内的螺纹牙形半角,约为2958
富奥紧固件分公司
FAWER
典型装配工艺介绍-扭矩斜率法
屈服点拧紧法最大的优点是不受扭矩控制法的摩擦系数和转角控制法的 转角起始点的影响,将摩擦系数不同的螺栓都拧紧到其屈服点,最大限度的 发挥了螺纹件强度的潜力,从而克服了扭矩控制法和转角控制法的致命缺点, 提高了装配精度;能准确控制预紧力,螺栓材料完全被利用,仅与螺纹间摩 擦及螺栓材料的屈服强度有关。 与塑性区的转角法相比,螺栓的塑性及反复使用等方面出现的问题较少,但 紧固工具比较复杂。扭矩斜率法的目标值为扭矩斜率,并在最大扭矩斜率的 1/2-1/3范围内选择。 缺点:该方法对干扰因素比较敏感,同时对螺栓的性能及结构设计要求极高, 控制难度较大。需要昂贵的评测器材对扭矩和转角测量,因此拧紧工具的价 格十分昂贵。
富奥紧固件分公司
FAWER
为什么要关注紧固技术
一个紧固件在整车生命周期内必须提供足够的夹紧力 紧固件的设计和装配会直接影响到整车的质量和耐久性 40-50%释放的整车零件是紧固件 60-70%的装配操作是紧固件 30-50%的整车问题和紧固相关 20-30%的维修问题是由紧固件松脱引起的
式的右侧第1、2、3项可分别理解为螺纹副摩擦消耗的扭矩、螺栓伸 长(产生轴向预紧力)消耗的扭矩以及端面摩擦消耗的扭矩。
富奥紧固件分公司
FAWER
螺纹紧固件预紧原理
螺栓拧紧过程中的扭矩消耗(理论计算) 端面摩擦 粗牙螺纹 细牙螺纹 49.1% 49.9% 螺纹摩擦 39.5% 41.1% 螺栓伸长 11.4% 9.0%
s tg F 1 cos s T d p d w F d p d p tg d w w w 2 2 cos s 1 tg cos
富奥紧固件分公司
Z
rd
Z
lG
1G
Fo
30
S
30
VH
V
Z/
V
H
30
1G
V
H
31
H
5/
KL 1
ea
1.
2
05
富奥紧固件分公司
FAWER
拧紧力矩/预紧力最佳值确定
以M10-6.8级螺栓为例,拧 紧力矩最佳范围如图所示,不同 摩擦系数对应不同拧紧力矩值但 最佳预紧力不变,为屈服紧固轴 力的80%左右。
富奥紧固件分公司
FAWER
M10,普通粗牙螺纹,μ s=μ w=0.15
某螺栓拧紧过程中的扭矩消耗实测值
富奥紧固件分公司
FAWER
螺纹紧固件预紧原理
2、摩擦系数与扭矩系数 摩擦系数μ 是通常意义上的物理概念,是摩擦力和正压力的比值。在螺 纹联接中,摩擦可分为螺纹副摩擦和端面摩擦两部分,这两部分摩擦条件往 往不尽相同,因而存在螺纹副摩擦系数μ s和端面摩擦系数μ w。 扭矩系数K是宏观上直接反映螺栓拧紧过程中的扭矩与轴向夹紧力之间关 系的经验系数,是由摩擦系数和螺纹形状共同决定的参数,是反映螺纹副摩 擦性能的综合经验参数。 K = T/(d·F) 式中T为拧紧扭矩(Nm),d为螺纹公称直径(mm),F为螺栓轴向夹紧力(kN )。
力矩拧紧法和反松法
力矩拧紧法和反松法力矩拧紧法和反松法:深入了解紧固技术中的两种方法引言在日常生活中,我们常常会遇到需要紧固物体的情况,例如拧螺丝、固定螺母等。
而在大型机械制造和工程建设领域中,紧固技术更是起到了至关重要的作用。
为了确保零部件的安全性和可靠性,力矩拧紧法和反松法成为了广泛采用的紧固方法。
本文将从深度和广度两个方面,介绍这些紧固技术的原理与应用。
一、力矩拧紧法的原理与应用1.1 原理解析力矩拧紧法是一种利用扭矩作用于螺栓来实现紧固的方法。
其基本原理是,通过施加一定的扭矩,使螺栓产生预紧力,从而将紧固件连接成一个整体。
这种方法的优点在于可以根据需要精确控制紧固力,并且适用于不同类型的紧固件。
1.2 应用领域力矩拧紧法被广泛应用于汽车、航空航天、铁路、船舶等工业领域。
以汽车制造为例,力矩拧紧法用来紧固汽车发动机的螺栓,确保发动机各个部件的紧密连接。
在航空航天领域,力矩拧紧法被用于固定飞机机身和飞行控制系统的紧固件,保证飞机的结构安全和飞行稳定。
1.3 实施步骤力矩拧紧法实施步骤包括:确定紧固件的规格和型号、选择合适的扭矩工具、调整扭矩工具的扭矩设置、将扭矩工具正确地放置在紧固件上、按照一定的顺序逐步施加扭矩力度、验证紧固力是否达到要求。
二、反松法的原理与应用2.1 原理解析反松法是一种通过特定的设计来抵抗外力和振动引起的紧固件松动的方法。
它通过改变紧固件的结构或材料特性,增加摩擦阻力或预应力,从而提高紧固效果,防止松动发生。
2.2 应用领域反松法广泛应用于高速列车的铁路轮对、摩托车的螺栓紧固件、建筑工地的螺丝松动等领域。
其中,反松法在高速列车的运行中起到了重要的稳定性保障作用。
它可以确保轮对与货车或车厢之间的连接牢固,并减轻因振动或运行时的外力引起的松动。
2.3 实施步骤反松法的实施步骤包括:选择合适的反松装置、准备适当的工具与材料、根据紧固件的结构和特点进行设计和安装、确保反松装置的有效性和可靠性。
三、总结与展望通过对力矩拧紧法和反松法的深入剖析,我们可以深入了解这两种紧固技术的原理与应用。
一汽大众 拧紧技术简介

Mensch:
Handhabung Schulung
Produkt:
Prüfung Nachziehdrehmoment Schraubfall (hart, weich, mittel) Oberflächenqualität Schraubenqualität (Beschichtung, Reibungswert) Maßhaltigkeit der Bauteile
以对扳手的爱护程度不够,损坏现象非常严重,浪费也较大。
20
IFB与IFH的详细内容
IFB In Fähigkeit Bringen IFH In Fähigkeit Halten
可达到的 精度为 ±rad AD 18 AD 17 ADI 16 AD 15 AD 12 AW 11 AW 10 AS 10
Zuordnung
Unterhalb der Streckgrenze Unterhalb der Streckgrenze
Unterhalb der Streckgrenze
Maist, Waist, MNA1
Drehmoment Drehwinkeldiagramm
MNA1 Drehmoment Drehwinkel-
diagramm MNA1
Drehmoment Drehwinkeldiagramm
MNA1
9
拧紧工具的种类
电动扳手 EC-Schrauber 风动扳手 Druckluft Schrauber 蓄电池扳手 Akkuschrauber 定值扳手 Knickschluessel
螺纹拧紧技术
【超过15年刀具应用经验,不仅仅是专业】 /
实际目标扭矩通常是屈服扭矩的50% to 85% 用在拴紧弹性区域 90%的加载扭矩用于克服摩擦力 Also known as: 扭矩,垂直扭矩
预紧力正确度± 25%
【超过15年刀具应用经验,不仅仅是专业】 /
内部分析
平均加载 (80%屈服)
如我们恰巧看到螺纹与支承面连接表面,我们注意此处压痕 非常高,因为螺栓伸长远端出现屈服以及这些区域出现崩溃 而使夹紧力减少。
二、螺栓拧紧的方法
【超过15年刀具应用经验,不仅仅是专业】 /
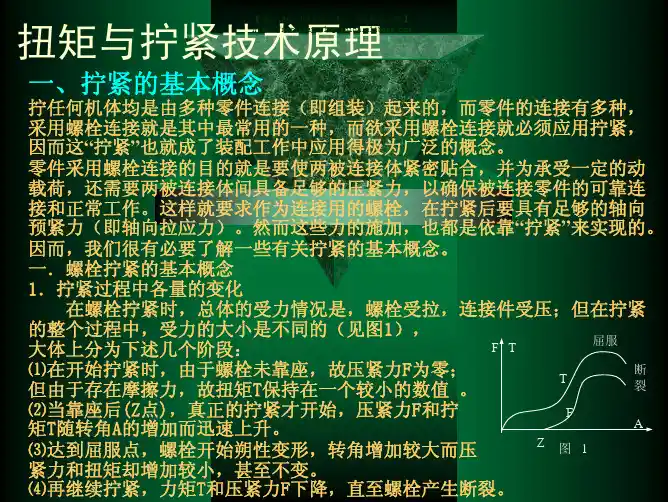
拧紧,实际上就是要使两被连接体间具备足够的压紧力,反映到被拧紧的螺 栓上就是它的轴向预紧力(即轴向拉应力)。而不论是两被连接体间的压紧 力还是螺栓上的轴向预紧力,在工作现场均很难检测,也就很难予以直接控 制,因而,人们采取了下述几种方法予以间接控制。 1.扭矩控制法(T): 扭矩控制法是最开始同时也是最简单的控制方法,它是当拧紧扭矩达到某一 设定的控制值Tc时,立即停止拧紧的控制方法。它是基于当螺纹连接时,螺 栓轴向预紧力F与拧紧时所施加的拧紧扭矩T成正比的关系。它们之间的关系 可用: T = K F (2) 来表示。其中K为扭矩系数,其值大小主要由接触面之间、螺纹牙之间的摩擦 阻力Fμ来决定。在实际应用中,K值的大小常用下列公式计算: K=0.161p+0.585μd2+0.25μ(De+Di) (3) 其中: p为螺纹的螺距;μ为综合摩擦系数 ;d2为螺纹的中径; De为支承面的有效外径;Di为支承面的内径 螺栓和工件设计完成后,p、d2、De、Di均为确定值,而μ值随加工情况的不 同而不同。所以,在拧紧时主要影响K值波动的因素是综合摩擦系数μ。 有试验证明,一般情况下,K值大约在0.2-0.4之间,然而,有的甚至可能在 0.1-0.5之间。故摩擦阻力的变化对所获得的螺栓轴向预紧力影响较大,相 同的扭矩拧紧两个不同摩擦阻力的连接时,所获得的螺栓轴向预紧力相差很 大(摩擦系数μ对螺栓轴向预紧力的影响参见图4 )。
拧紧技术原理及应用介绍

拧紧技术原理及应用介绍拧紧技术是指通过施加力矩将螺纹连接件(如螺栓、螺母等)固定在一起的工艺和方法。
它广泛应用于机械制造、汽车制造、航空航天、船舶、建筑等各个行业中。
拧紧技术的原理是利用预紧力,即把螺栓与螺母的一侧转动,使其产生正向或反向的力,在力矩的作用下,使螺纹连接件互相牢固地连接在一起。
拧紧技术的概念包括一系列参数,如加矩、螺纹粘接、拉伸控制等。
首先,拧紧技术的主要参数是加矩。
在拧紧过程中,螺栓和螺母需要施加的力矩,称为加矩。
加矩是拧紧力和转动角度的乘积,表示了螺纹连接部件的受力情况。
一般情况下,加矩的大小与预紧力呈正相关关系,即加矩越大,预紧力越大。
其次,拧紧技术还要考虑螺纹粘接。
螺纹粘接是指在螺栓和螺母连接过程中,由于摩擦力和变形等因素,使之产生一定的阻力,从而防止连接部件松动。
螺纹粘接需要合理控制加矩的大小,以确保连接部件既不会松动,也不会损坏。
最后,拧紧技术还需要考虑拉伸控制。
拉伸是指螺栓或螺母在连接过程中产生的拉力。
拉伸受力状态对螺纹连接的稳定性和可靠性起着重要影响。
在拧紧过程中,需要控制螺栓或螺母的拉伸量,以确保其在工作过程中不会发生断裂。
拧紧技术的应用非常广泛。
首先,在机械制造领域,拧紧技术应用于各种各样的螺纹连接件,如螺栓、螺母、螺旋桨等。
通过合理的拧紧技术,可以确保机械设备的正常运行和安全性。
其次,在汽车制造领域,拧紧技术用于汽车组装过程中的各种连接件。
如引擎的连接螺栓、底盘的固定螺栓等。
通过科学的拧紧技术,可以保证汽车的性能和安全性。
现在汽车生产线上已经广泛应用了自动拧紧技术,提高了生产效率和质量。
再次,在航空航天领域,拧紧技术被广泛应用于飞机的制造和维修过程中。
飞机的安全性和可靠性非常重要,连接件的拧紧紧固强度必须得到严格控制。
因此,拧紧技术在飞机制造中起着至关重要的作用。
最后,在建筑领域,拧紧技术用于建筑结构的连接,如钢结构中的螺栓连接。
拧紧技术的应用能够保证建筑结构的稳固性和安全性,提高建筑结构的抗震性能。
基本拧紧技术

标准拧紧曲线
夹紧力
预拧紧
弹性变形 塑性变形 屈服点
贴合点
角度
预拧紧阶段,螺栓头部以及螺纹部分的摩擦力很小,扭矩也非常小,螺栓未被拉 伸
从贴合点开始,随着拧紧角度增加,螺栓被拉伸,相应的夹紧力也同样增加。这 一阶段螺栓的拉伸变形是可逆的,即弹性变形
从屈服点开始,螺栓的拉伸变形超过了螺栓的强度,角度增加,夹紧力不再增加, 螺栓发生不可逆变形,即塑性变形
CP 和 CPK 计算
In capability calculations-we compare the natural variation to the tolerance demands in the application. Capability calculations
Sigma=0.165 (For Cp, 6Xsigma should smaller than 16.2-13.8=2.4X75%=1.8Nm.)
Accuracy calculations: % 3 sigma=3 X sigma/mean value X 100 = +/- % % 6 sigma=6 X sigma/mean value X 100 = %/2=+/- %
(100 =100% of the tolerance interval)
value. Accuracy comes from the specified times of tightening of the specific tool. 2 In capability calculations-we compare the natural variation to the tolerance demands in the application. Cp and Cpk is the process capability indexes of a tool. When calculating Cpk also the target value is considered. When calculating Cpk also the target value is considered.
螺丝拧紧工艺技术
螺丝拧紧工艺技术螺丝拧紧是一种常用的工艺技术,广泛应用于机械制造、电子制造、汽车制造等诸多领域。
螺丝的拧紧工艺技术非常关键,直接关系到产品的质量和使用寿命。
本文将从螺丝拧紧工艺的选取、设备的选择和操作要点等方面,对螺丝拧紧工艺技术进行阐述。
螺丝拧紧工艺技术的选取,首先要根据产品的要求和使用环境来确定。
一般来说,对于要求精度较高的产品,需要选用控制精度高、稳定性好的螺丝拧紧工艺技术。
而对于要求不高的产品,则可以选择普通拧紧工具进行操作。
其次,要根据螺丝的类型和规格来确定拧紧工艺技术。
不同类型和规格的螺丝,其拧紧力矩也不一样,需要根据实际情况进行调整。
螺丝拧紧工艺技术的设备选择也非常重要。
常见的螺丝拧紧设备包括手动拧紧扳手、气动拧紧枪和电动拧紧枪等。
手动拧紧扳手具有结构简单、操作方便的特点,适用于一些小型产品的拧紧工作。
气动拧紧枪和电动拧紧枪具有自动化程度高、操作效率高的特点,适用于大型产品的批量生产。
在选择设备时,还要考虑设备的性能和质量,以确保拧紧的准确性和稳定性。
在进行螺丝拧紧操作时,有几个要点需要注意。
首先,要将螺丝正确地对准螺孔,并保持平稳的移动速度。
其次,要根据螺丝的类型和规格,调整拧紧设备的拧紧力矩或扭矩。
拧紧力矩过大或过小都会影响螺丝的质量和使用寿命。
最后,还要根据需要进行拧紧力矩的验证和调整。
通过使用扭力扳手等工具,可以测量拧紧力矩是否在规定范围内,以确保拧紧力矩的准确性。
综上所述,螺丝拧紧工艺技术是一项非常重要的工艺技术,对产品的质量和使用寿命有着直接的影响。
在进行螺丝拧紧工艺技术时,需要根据产品的要求和使用环境来选取合适的工艺技术。
同时,要选择适合的设备,并根据实际情况调整拧紧力矩。
在操作时,要注意将螺丝对准螺孔,调整拧紧设备的力矩,并进行拧紧力矩的验证和调整。
只有正确地进行螺丝拧紧工艺技术,才能确保产品的质量和使用寿命。
紧固件拧紧技术-技术分析篇
拧紧技术篇一.螺栓的预紧力预紧力:螺栓在装配拧紧时,使拧紧的螺纹组合件预先受到一个力的作用,这个力即为预紧力。
预紧力的大小的影响:直接影响联接的可靠性、紧密性、疲劳强度、防松性能和在承受载荷后被联接件间产生缝隙或发生相对滑移的可能性。
无数事实证明:适当地增加预紧力对提高紧固的可靠性和避免上述因素(产生缝隙或发生相对滑移等)是有益的。
但过大的预紧力却会使螺栓在装配拧紧过程中因应力过大(过载)而发生拉长或断裂,所以在设计时既要有较高的预紧力而又要在安全工作范围内,使之在拧紧过程和承受工作载荷过程中不发生过载现象。
1. 不正确的预紧力对组合件的影响(1)螺栓的静态失效;过大的预紧力将会使螺栓拉长甚至断裂或溃牙。
(2)联接件的静态失效;a)压溃:过大的预紧力可能会使薄壁壳体如:法兰、缸盖等压溃,在承受工作载荷时导致连接体破裂;b) 联接不可靠:过小的预紧力导致联接件联接不可靠,紧密性差联接件分离(即出现漏气、滴油)和产生滑移现象(许多联接件都依靠联接件之间的摩擦力来抵抗剪切强度,而此摩擦力是靠螺栓的预紧力来保证的,若预紧力过小,则联接件就会产生滑移,即意味着联接体产生移位,严重的导致螺栓被剪断)等现象。
(3)螺栓的疲劳失效:大多数螺栓在使用时以疲劳的形式失效,较大的预紧力增加了螺栓的平均应力,因此可能使疲劳寿命缩短。
(但较大的预紧力也可以减少螺栓所承受的预紧力的偏差。
实际的效果是适当偏大的预紧力几乎总是会提高螺栓的疲劳寿命)。
由此可见:我们需要的是正确的预紧力。
预紧力过大是有害的,过小也是无益的。
在极大多数情况下,需要的是均匀的预紧力。
一组螺纹联接紧固件,若预紧力有大有小,将会使这组螺栓受力各不相同,不能均匀地承受工作载荷,那么这一组联接件可能会在较短时间内失效。
2. 承受预紧力和工作拉力的螺纹联接承受预紧力和工作拉力的螺纹联接形式是最常见和最重要的一种联接,这种螺纹联接在承受轴向工作载荷后,由于螺栓和被联体的弹性变形螺栓所受的总拉力并不是等于预紧力和工作拉力之和。
自动拧紧工艺技术
自动拧紧工艺技术自动拧紧工艺技术是现代制造业中非常重要的一个环节,其主要目的是提高产品的装配速度和质量,并减少劳动力的消耗。
自动拧紧工艺技术通常以专用设备和自动化控制系统为基础,通过预设的参数和程序来实现对螺栓或螺母的拧紧。
该技术的核心是自动化控制的精确性和可靠性,以及对不同材料和规格产品的适应性。
自动拧紧工艺技术常用于汽车、机械设备、电子产品等领域的制造过程中。
在汽车制造中,螺栓的拧紧质量直接关系到车辆的安全性能,因此自动拧紧工艺技术的应用尤为重要。
通过合理设置拧紧参数和紧固顺序,可以保证螺栓的均匀拧紧,避免出现松动或过紧现象。
现代自动拧紧工艺技术通常采用电动扳手、液压扳手或气动扳手等设备进行拧紧。
这些设备能够根据预设的拧紧力矩或角度进行拧紧操作。
通过传感器和控制系统的实时监测和反馈,可以确保拧紧力矩或角度在允许的范围内。
同时,这些设备还可以自动记录和保存拧紧参数,便于后期的追溯和分析。
自动拧紧工艺技术的应用不仅减少了人工操作的繁琐性和不稳定性,还大大提高了产品的装配速度和质量。
相比手动拧紧,自动拧紧工艺技术可以实现更高的拧紧效率和一致性。
此外,自动拧紧工艺技术还具有操作简便、可靠性高、适应性强等优势。
然而,自动拧紧工艺技术也存在一些挑战和问题。
首先是设备的维护和保养问题,特别是在高强度和频繁使用的情况下,设备容易出现故障和损坏,需要定期检修和更换部件。
其次是对不同产品的适应性问题,不同规格和材料的产品需要不同的拧紧参数和程序,这就要求设备具备良好的灵活性和可调性。
最后是操作人员的技术要求,虽然自动拧紧工艺技术降低了操作人员的技术要求,但仍需要操作人员具备一定的技术和经验,以便正确设置参数和程序。
总的来说,自动拧紧工艺技术对于现代制造业来说是非常重要的。
它能够提高产品的装配速度和质量,并减少劳动力的消耗。
随着科技的不断发展,自动拧紧工艺技术也在不断完善和创新,相信在未来会有更多新的技术和设备应用在自动拧紧工艺中,进一步提高生产效率和产品质量。
拧紧轴工艺
拧紧轴工艺
拧紧轴工艺通常是指在机械设备装配过程中,对轴类零件进行精确拧紧的工艺过程。
这种工艺主要涉及到轴承、齿轮、联轴器等与轴的连接装配,以确保轴的旋转精度和稳定性,防止因连接过松导致的脱落或因过紧造成的变形等问题。
具体工艺步骤包括:
1.清洁:首先清理轴和与其连接部件的接触面,去除油污、锈
蚀及其他杂质,保证连接面的良好接触。
2.对中:将轴和被连接部件进行精确对中,对于有配合要求
的,如轴承安装,需要确保轴与轴承内圈或外圈的同轴度。
3.润滑:涂抹适量的润滑油或润滑脂,减少摩擦,保护轴及连
接部件不受损伤。
4.拧紧:使用扭力扳手或其他适当的工具,按照规定的扭矩值
进行拧紧。
扭矩的选择需要参考设计图纸或设备制造商提供
的技术参数。
5.检查:拧紧后进行必要的检查,如通过听声音、测量跳动等
方式确认轴是否正常运转,同时再次确认扭矩值是否达到要
求。
6.防松处理:根据实际需求,可能还需要进行防松标记或采取
其他防松措施,比如采用锁紧螺母、弹簧垫圈等。
拧紧技术分类
拧紧技术分类拧紧技术是指将螺栓、螺母等紧固件与工件连接时所使用的技术。
在工业生产中,拧紧是非常重要的工序,也是确保产品质量和安全的关键环节。
根据不同的应用需求,拧紧技术可以分为手动拧紧、气动拧紧和电动拧紧三大类。
手动拧紧技术是最基础、最常见的拧紧方式之一。
手动拧紧工具主要包括扳手和扳手套筒。
扳手通过人工操作来进行拧紧,一般适用于较小的螺栓和螺母。
手动拧紧技术的优点是操作简单、成本低廉,但由于依赖人工力量,拧紧力度难以控制,容易造成过紧或不紧的情况。
气动拧紧技术是利用气动工具完成拧紧动作的一种方式。
气动拧紧工具主要包括气动扳手和气动扳手套筒。
气动拧紧工具通过将压缩空气转化为旋转力矩,实现螺栓和螺母的拧紧。
相比于手动拧紧,气动拧紧具有拧紧力度可控、速度快、效率高的优点。
气动拧紧技术广泛应用于汽车制造、机械制造等领域。
电动拧紧技术是利用电动工具完成拧紧动作的一种方式。
电动拧紧工具主要包括电动扳手和电动扳手套筒。
电动拧紧工具通过电动机驱动,实现螺栓和螺母的拧紧。
相比于气动拧紧,电动拧紧具有更高的拧紧力矩和更精确的拧紧控制。
电动拧紧技术广泛应用于航空航天、电子设备等对拧紧力度和精度要求较高的领域。
除了按照动力来源分类,拧紧技术还可以根据拧紧方式进行分类。
常见的拧紧方式包括角度控制拧紧、力矩控制拧紧和拉伸控制拧紧。
角度控制拧紧是通过控制扭矩扳手或角度扳手的角度来实现拧紧。
该方式适用于对拧紧角度要求较高的场合,如汽车发动机的缸盖螺栓拧紧。
角度控制拧紧可以确保螺栓和螺母之间的摩擦力符合要求,从而保证连接的可靠性和稳定性。
力矩控制拧紧是通过控制扭矩扳手的扭矩大小来实现拧紧。
该方式适用于对拧紧力矩要求较高,但对角度要求不严格的场合。
力矩控制拧紧可以确保螺栓和螺母之间的压力符合要求,从而保证连接的紧固效果。
拉伸控制拧紧是通过控制液压扭力器或液压螺栓拉伸器来实现拧紧。
该方式适用于对拧紧力矩和拉伸力要求较高的场合,如桥梁、高层建筑的连接。