
焊接表面质量检查记录表
钢结构加工焊接焊缝外观质量检查记录
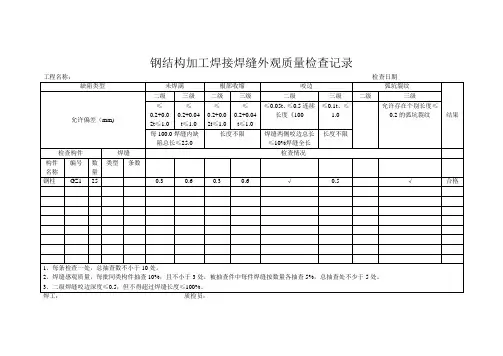
钢结构加工焊接焊缝外观质量检查记录工程名称: 检查日期缺陷类型未焊满 根部收缩 咬边弧坑裂纹结果允许偏差(mm)二级 三级 二级三级二级三级 二级 三级≤0.2+0.02t ≤1.0≤0.2+0.04t ≤1.0≤0.2+0.02t ≤1.0 ≤0.2+0.04t ≤1.0≤0.05t 、≤0.5连续长度《100 ≤0.1t 、≤1.0允许存在个别长度≤0.2的弧坑裂纹每100.0焊缝内缺陷总长≤25.0长度不限焊缝两侧咬边总长≤10%焊缝全长长度不限检查构件 焊缝 检查情况构件名称 编号 数量 类型 条数 钢柱 GZ1 25 0.3 0.6 0.3 0.6 √ 0.5 √ 合格1、每条检查一处,总抽查数不小于10处。
2、焊缝感观质量,每批同类构件抽查10%,且不小于3处,被抽查件中每件焊缝按数量各抽查5%,总抽查处不少于5处。
3、二级焊缝咬边深度≤0.5,但不得超过焊缝长度≤100%。
焊工: 质检员:钢结构零件及部件加工(矫正和成型)质量检查记录工程名称:达州化工产业区公路物流港6#标准仓库钢结构工程施工单位:四川恒沣建设有限公司检查日期:检查内容7.3.1条钢材矫正后的允许偏差(㎜)表面质量冷矫正加工环境温度碳素钢和低合钢热矫正时加热温度钢板的局部平面度(△)型钢弯曲矢高角钢的垂直度槽钢翼缘对腹板的垂直度工字钢、H型钢翼缘对腹板的垂直度不能有明显的凹面和损伤及划痕碳素钢低合金结构钢t≤14t>14允许偏差(㎜)不低于不应超过900℃1.5 1.0l∕100,≯5.0b∕100,双肢栓接不得大于90°b∕80b∕100,≯2.0划痕深度≯0.5且≯负偏差的1∕2﹣16℃﹣12℃构件号零部件抽查件检查情况(㎜)规格数量编号数量GZ2a 8 3 1.2 2.0 0.1注:1、冷矫正的加工温度全数检查制作工艺报告和施工记录; 2、钢材矫正后允许偏差,按矫正件抽查10%,不少于3件;3、t-为加工件厚度,l-为构件长度,M-为1米长度范围,b-为型钢肢宽;4、7.3.1条为主控项目。
焊工自检记录表

注:本表仅作为表面质量观感检查用,“接头已清理”和“焊缝成形”符合要求,以“√”表示;如有表露缺陷,应标注具体的焊口编号;缺陷及处理情况应据实填写。
焊缝表面质量(观感)检查记录表
工程名称:中电投西宁火电厂2×660MW超超临界机组编号:
分项工程名称
煤仓间钢煤斗制
部件规格
焊条
焊工代号
焊缝总数
检
查
记
录
焊口编号范围
接头清理
焊缝成形
表露缺陷
缺陷处理
情况
焊工签字
检查日期
检查结论
自检确认意见:
班(组)长:年月日
施工作业单位复查意见:
焊接质量自检记录表

电流 kA 时间 Cy 电极压力kN 40X-32059203 1.5+1.20.8~1.50.8~1.2100~16017~2050~6010~152.0~2.50.8~1.2170~22018~2250~6015~203.0~3.21.0~1.2180~24018~2245~5515~20二氧化碳气体保护焊焊接工艺规范工件厚度mm 焊丝直径mm 电流(A)电压(V)焊接速度cm/min 气体流量L/min 焊钳型号点焊工艺参数(偏差10%以内)焊接试片厚度 mm 被焊件板厚相加<2.5mm时,电极头(帽)直径为φ5~φ8mm 电极头(帽)修磨尺寸要求被焊件板厚相加≥2.5mm时, 电极头(帽)直径为φ8~φ10mm点焊常见缺陷及原因:1 、虚焊-电流小,电极压力过大,电极工作表面直径大,表面清理不良,焊接时间过短;2、焊点表面过热、压痕过深-通电时间过长,电极压力过大,电流过大,电极端面尺寸过小;3、飞溅-焊件或电极表面不干净,电极压力小,加压时间短;4、焊点形状不规则、融化不均匀-电极端面不平整。
ER01-L/R19018609操作人员工段长日期异常状况记录:8、CO2保护焊不允许有焊瘤、咬边、烧穿、气孔等缺陷7、CO2保护焊的焊逢长度、数量、位置、间距应满足工艺要求2、上下电极头工作表面同心、尺寸符合要求、表面平整无杂质油污6、焊点表面无过烧、击穿、裂纹以及毛刺等缺陷5、焊点的熔核直径、焊点数量、焊点间距应满足工艺要求检查项目(检查结果符合要求的在对应空白栏打“√”,不符合要求“×”,本工位不涉及“―”)3、每班生产前进行焊点撕裂试验,试验结果符合要求4、焊点满足非破坏试验要求,生产过程中抽检,每班两次1、每班生产前对焊接设备进行点检,检查设备是否正常,保证冷却水管开关打C01焊接质量自检记录表工位焊钳出厂编号电流 kA 时间 Cy 电极压力kN40C-271810253 1.5+2.040X-451691831.2+1.20.8~1.50.8~1.2100~16017~2050~6010~152.0~2.50.8~1.2170~22018~2250~6015~203.0~3.2 1.0~1.2180~24018~2245~5515~20检查项目(检查结果符合要求的在对应空白栏打“√”,不符合要求“×”,本工位不涉及“―”)1、每班生产前对焊接设备进行点检,检查设备是否正常,保证冷却水管开关打C01焊接质量自检记录表工位焊钳出厂编号焊钳型号点焊工艺参数(偏差10%以内)焊接试片厚度 mm 二氧化碳气体保护焊焊接工艺规范工件厚度mm 焊丝直径mm 电流(A)电压(V)焊接速度cm/min 气体流量L/min ER02-L/R19018596190186283、每班生产前进行焊点撕裂试验,试验结果符合要求2、上下电极头工作表面同心、尺寸符合要求、表面平整无杂质油污5、焊点的熔核直径、焊点数量、焊点间距应满足工艺要求4、焊点满足非破坏试验要求,生产过程中抽检,每班两次7、CO2保护焊的焊逢长度、数量、位置、间距应满足工艺要求6、焊点表面无过烧、击穿、裂纹以及毛刺等缺陷操作人员工段长日期异常状况记录:点焊常见缺陷及原因:1 、虚焊-电流小,电极压力过大,电极工作表面直径大,表面清理不良,焊接时间过短;2、焊点表面过热、压痕过深-通电时间过长,电极压力过大,电流过大,电极端面尺寸过小;3、飞溅-焊件或电极表面不干净,电极压力小,加压时间短;4、焊点形状不规则、融化不均匀-电极端面不平整。
焊接过程与检验记录表

产品名称:
规格型号:
产品编号:
序号
流程
检验项目和记录
作业者
检查者
日期
ቤተ መጻሕፍቲ ባይዱ备注
签字
结果
签字
结果
1
焊前确认
焊丝焊条确认:OK/NO
焊接材质确认:OK/NO
焊接部位表面质量:OK/NO
2
衬套焊接
焊接方式:
焊缝外观质量:OK/NO
焊接无损检测:OK/NO
焊缝返修次数:返修质量:OK/NO
3
接管法兰焊接
焊接方式:
焊缝外观质量:OK/NO
垂直度:OK/NO
高度:OK/NO
法兰对正:OK/NO
焊缝返修次数:返修质量:OK/NO
4
地脚、堵块、滚轮支架等其他焊接
焊接方式:
焊缝质量:OK/NO
焊接尺寸符合图纸要求:OK/NO
焊缝返修次数:返修质量:OK/NO
焊缝外观质量检查记录表
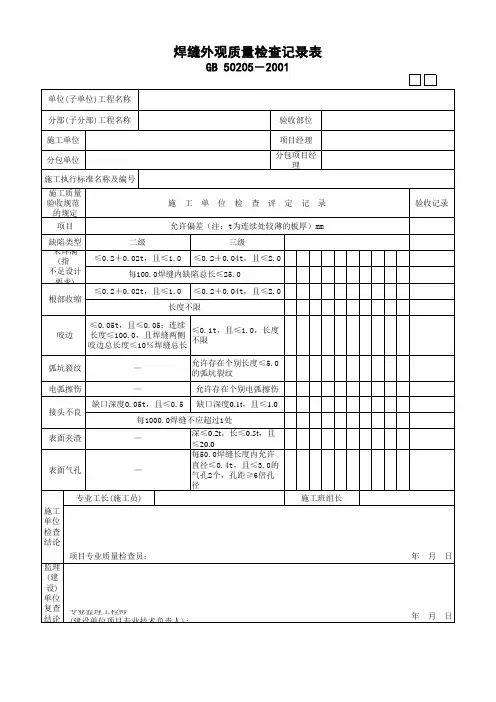
二级
三级
≤0.2+0.02t,且≤1.0 ≤0.2+0.04t,且≤2.0
每100.0焊缝内缺陷总长≤25.0
≤0.2+0.02t,且≤1.0 ≤0.2+0.0≤0.05;连续 长度≤100.0,且焊缝两侧 咬边总长度≤10%焊缝总长
≤0.1t,且≤1.0,长度 不限
径
专业工长(施工员)
施工 单位 检查 结论
监理 (建 设) 单位 复查 结论
项目专业质量检查员:
专业监理工程师 (建设单位项目专业技术负责人):
施工班组长
验收记录
年月日 年月日
焊缝外观质量检查记录表
GB 50205-2001
单位(子单位)工程名称
分部(子分部)工程名称
验收部位
施工单位
分包单位
施工执行标准名称及编号 施工质量 验收规范 的规定 项目
项目经理 分包项目经
理
施工单位检查评定记录 允许偏差(注:t为连续处较薄的板厚)mm
缺陷类型 未焊满 (指
不足设计 要求)
根部收缩
弧坑裂纹
—
允许存在个别长度≤5.0 的弧坑裂纹
电弧擦伤
—
允许存在个别电弧擦伤
缺口深度0.05t,且≤0.5 缺口深度0.1t,且≤1.0 接头不良
每1000.0焊缝不应超过1处
表面夹渣 表面气孔
—
深≤0.2t,长≤0.5t,且 ≤20.0
每50.0焊缝长度内允许
—
直径≤0.4t,且≤3.0的 气孔2个,孔距≥6倍孔
焊接过程与检验记录表
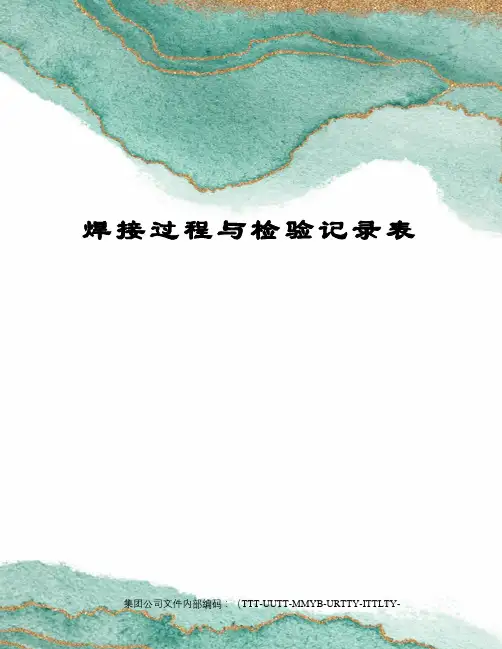
接管法兰焊接
焊接方式:
焊缝外观质量:OK/NO
垂直度:OK/NO
高度:OK/NO
法兰对正:OK/NO
焊缝返修次数:返修质量:OK/NO
4
地脚、堵块、滚轮支架等其他焊接
焊接方式:
焊缝质量:OK/NO
焊接尺寸符合图纸要求:OK/NO
焊缝返修次数:返修质量:OK/NO
焊接过程与检验记录表
板式换热器焊接过程与检验记录表
产品名称:
规格型号:
产品编号:
序号
流程
检验项目和记录
作业者
检查者
日期
备注
签字
结果
签字
结果
1
焊前确认
焊丝焊条确认:OK/NO
焊接材质确认:OK/NO
焊接部位表面质量:OK/NO
2衬套焊接Fra bibliotek焊接方式:焊缝外观质量:OK/NO
焊接无损检测:OK/NO
焊缝返修次数:返修质量:OK/NO
焊缝质量检查记录表
≤1.0
2.0
0.5 0.2 0.4 0.6 0.2 0.7 0.2 0.3 0.5 0.8
根部收缩
长度不限
咬边
≤0.05t,且≤0.5;连续长 ≤0.1t,且≤
度≤100.0,且焊缝两侧咬 1.0,长度不限
边总长度≤10%焊缝总长
0.2 0.3 0.5 0.6 0.4 0.2 0.1 0.5 0.3 0.1
≤0.2+0.02t,且≤ 1.0
≤0.2+0.04t,且 ≤2.0
0.5 0.3 0.5 0.7 0.8 0.2 0.6 0.4 0.2 0.6
未焊满 (指不足 设计要求
每 100.0 焊缝内缺陷总长≤25.0
21 20 15 14 13 14 18 20 14 13
≤0.2+0.02t,且 ≤0.2+0.04t,且≤
0.5t 且≤20.0
表面夹杂
—
每 50.0 焊缝长度内允许
直径≤0.4t,且≤3.0 的
表面气孔
—
气孔两个,孔距≥6 倍
孔径
施工单位检查评 定结果
项目专业质量检查员:
监理(建设)单 位验收结论
专业监理工程师(建设单位项目专业技术负责人):
年月 日 年月日
页脚内容
允许存在个别
长度≤5.0 的弧
弧坑裂纹
—
坑裂纹
允许存在个别
电弧檫伤
电弧檫伤
—
缺口深度 0.05t,且 缺口深度 0.1t,
≤0.5
且≤1.0
0.2 0.3 0.5 0.4 0.2 0.4 0.7 0.2 0.4 0.1
接头不良
每 1000.0 焊缝不应超过 1 处
焊缝焊接质量检查记录表
符合设计及规范要求
焊缝外形尺寸
焊缝余高h
B<15时H≤3;15<B≤25,H≤4;B>25, H≤4B/25
焊缝宽度c
底板对接缝:g+4 ~ g+14,g:坡口外口尺寸
面板对接缝:g+4 ~ g+14,g:坡口外口尺寸
4
7
9
5
横隔板对接等其它:g+4~g+8g:坡口外口尺寸g=16
符合设计及规范要求
咬边
面底板对接缝、锚箱U肋不允许
符合设计及规范要求
其它≤0.3
符合设计及规范要求
裂纹,弧坑裂纹、电弧擦伤、表面夹渣,焊瘤
不允许
符合设计及规范要求
飞溅
消除干净
符合设计及规范要求
表面Байду номын сангаас孔
对接焊缝不允许
符合设计及规范要求
U肋等主要角焊缝直径<1每米气孔不多余二个,孔间距≥20
符合设计及规范要求
D45
焊缝焊接质量检查记录表
工程名称
工程编号
部位
焊接材料
型
号
Q235-B
规格
δ=20
炉批号
20
φ57×3.5
焊接位置
平焊
焊接方法
焊条电弧焊
项次
20
规定值或允许偏差
mm
检查结果
验收记录
是否符合设计规定验收要求
焊缝外观质量
未焊满
等强对接焊缝不允许,其他≤0.2+0.02t,且<1
符合设计及规范要求
咬边
面底板对接缝、锚箱U肋不允许
监理(建设)
焊接检验质量验收记录表
焊接检验质量验收记录表一、引言焊接检验是确保焊接结构安全性和质量的关键过程。
通过对焊接接头的物理、化学和机械性能进行全面评估,可以有效地保证焊接工程的质量。
本文将详细介绍焊接检验质量验收记录表及其重要性。
二、焊接检验质量验收记录表概述焊接检验质量验收记录表是一份详细记录焊接接头质量信息的文件。
该记录表包含了焊接接头的各项质量指标,如焊缝外观、尺寸、硬度、金相组织、无损检测等。
通过对这些数据的分析,可以判断焊接接头是否符合设计要求,从而确保焊接工程的质量。
三、焊接检验质量验收记录表的内容1、焊缝外观检查:记录焊缝的表面质量,如咬边、焊瘤、飞溅等缺陷。
2、焊缝尺寸测量:测量焊缝的宽度、高度、间隙等尺寸,判断是否符合设计要求。
3、硬度检测:通过硬度计测量焊缝和母材的硬度,判断是否符合技术标准。
4、金相组织分析:通过金相显微镜观察焊缝的金相组织,判断其结晶质量和显微组织。
5、无损检测:采用超声波、射线等方法对焊缝进行无损检测,判断内部是否存在缺陷。
四、焊接检验质量验收记录表的重要性1、保证焊接工程质量:通过焊接检验质量验收记录表,可以全面了解焊接接头的各项质量指标,从而保证焊接工程的质量。
2、指导焊接施工:通过对焊接检验结果的分析,可以指导施工单位调整焊接工艺,提高焊接质量。
3、确保安全:焊接检验质量验收记录表是工程验收的重要依据,也是保证焊接结构安全的重要手段。
4、为未来工作提供参考:焊接检验质量验收记录表可以为以后的焊接工程提供参考,避免出现类似的问题。
五、结论焊接检验质量验收记录表是保证焊接工程质量的重要工具。
通过详细记录和评估焊接接头的各项质量指标,可以有效地保证焊接结构的安全性和稳定性。
通过对焊接检验结果的分析,可以指导施工单位调整焊接工艺,提高焊接质量。
因此,我们应该充分重视焊接检验质量验收记录表的重要性,并将其作为焊接工程质量控制的重要组成部分。
检验批质量验收记录表一、引言在建筑工程中,质量验收是决定工程最终质量的关键环节。
焊接质量检查验收表优秀文档
焊接质量检查验收表优秀文档(可以直接使用,可编辑实用优质文档,欢迎下载)编号: 3-TFEN-HJ-01-02-02-001编号: 3-TFEN-HJ-01-02-02-002焊接工程质量分批验收记录表编号: 3-HJ-01-02-02-01-001焊接分项工程综合质量验收评定表编号: 3-HJ-01-02-02-001表B.7 焊工自检记录表注:“接头已清理”和“焊缝尺寸符合要求”时,以“√”表示,“未清理”和“焊缝尺寸不符合要求”以“×”表示。
班组长:焊工:表B.8 分项工程焊接接头表面质量检验评定表mm注:验评结果符合合格级标准,在相应检验指标下记“√”;优良者记“Δ”。
合格级与优良级标准相同亦记“Δ”。
公司(处)质检代表:工地(处)技术负责人:工地(队)质检员:班(组)长:验评日期:表B.9 分项工程焊接综合质量等级评定表建设单位代表:工地(队)技术负责人:公司(处)之间代表:验评日期:工地(队)质检员:表-1 焊接工程分类和质量检查、检验项目及数量-2 A类工程焊接质量检验评定标准mm表-3 B类工程焊接质量检验评定标准mm表-3(续)C类工程焊接质量检验评定标准见表-4。
表-4 C类工程焊接质量检验评定标准mm锚杆(网)支护矩形巷道工程质量检查验收表井施工单位:巷道名称:检查通尺~米检查工程量米检查日期区队负责人:参加检查人员:锚网喷支护巷道工程质量检查验收表井施工单位:巷道名称:检查通尺~米检查工程量米检查日期区队负责人:参加检查人员:北京康迪建设监理咨询监理项目工程安全质量检查验收制度1.目的为了保证工程质量与施工安全,积极与建设单位配合.施工过程中监理必须对工程建设质量进行严格控制,根据《建设工程安全生产管理条例》(国务院第393号令)、《建设工程监理规范》等相关规定,制定本制度。
2。
检查验收依据(1)国家现行的法律、法规和工程建设强制性标准及监理委托合同;(2)图纸及工程洽商、设计变更文件。