
【精品】焊接变形计算公式
焊接变形计算公式

x= 板厚
为了给设计人员提供一定的参考,贴几个公式
1、单V对接焊缝横向收缩近似值及公式:
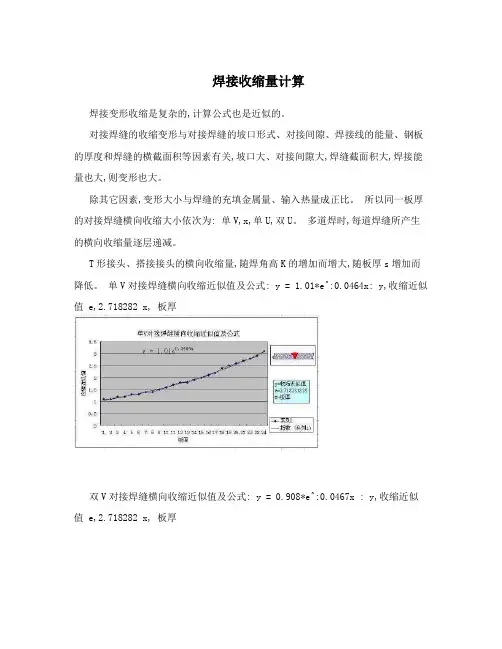
y = 1.01*e^(0.0464x)
y=收缩近似值
e=2.718282
x= 板厚
2、script id=text173432>双V对接焊缝横向收缩近似及公式:
y = 0.908*e^(0.0467x )
y=收缩近似值
公式焊接变形收缩始终是一个比较复杂的问题对接焊缝的收缩变形与对接焊缝的坡口形式对接间隙焊接线的能量钢板的厚度和焊缝的横截面积等因素有关坡口大对接间隙大焊缝截面积大焊接能量也大则变形也大
焊接变形计算公式
焊接变形收缩始终是一个比较复杂的问题,对接焊缝的收缩变形与对接焊缝的坡口形式、对接间隙、焊接线的能量、钢板的厚度和焊缝的横截面积等因素有关,坡口大、对接间隙大,焊缝截面积大,焊接能量也大,则变形也大。
焊接收缩量计算
焊接收缩量计算焊接变形收缩是复杂的,计算公式也是近似的。
对接焊缝的收缩变形与对接焊缝的坡口形式、对接间隙、焊接线的能量、钢板的厚度和焊缝的横截面积等因素有关,坡口大、对接间隙大,焊缝截面积大,焊接能量也大,则变形也大。
除其它因素,变形大小与焊缝的充填金属量、输入热量成正比。
所以同一板厚的对接焊缝横向收缩大小依次为: 单V,x,单U,双U。
多道焊时,每道焊缝所产生的横向收缩量逐层递减。
T形接头、搭接接头的横向收缩量,随焊角高K的增加而增大,随板厚s增加而降低。
单V对接焊缝横向收缩近似值及公式: y = 1.01*e^:0.0464x: y,收缩近似值 e,2.718282 x, 板厚双V对接焊缝横向收缩近似值及公式: y = 0.908*e^:0.0467x : y,收缩近似值 e,2.718282 x, 板厚---------------------------------------------------------------范文最新推荐------------------------------------------------------ 财务管理工作总结[财务管理工作总结]2009年上半年,我们驻厂财会组在公司计财部的正确领导下,在厂各部门的大力配合下,全组人员尽“参与、监督、服务”职能,以实现企业生产经营目标为核心,以成本管理为重点,全面落实预算管理,加强会计基础工作,充分发挥财务管理在企业管理中的核心作用,较好地完成了各项工作任务,财务管理水平有了大幅度的提高,财务管理工作总结。
现将二00九年上半年财务工作开展情况汇报如下:一、主要指标完成情况:1、产量90万吨,实现利润1000万元 ,按外销口径,2、工序成本降低任务:上半年工序成本累计超支1120万元,,受产量影响,。
二、开展以下几方面工作:1、加强思想政治学习,用学习指导工作2009年是转变之年,财务的工作重心由核算向管理转变,全面参与生产经营决策。
焊接变形
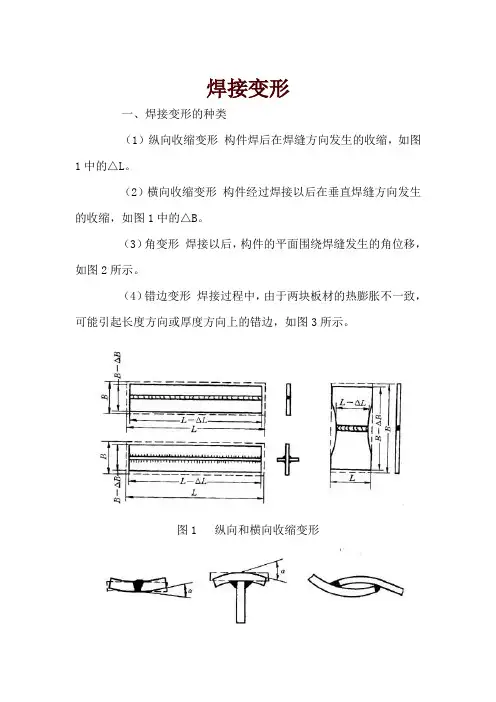
焊接变形一、焊接变形的种类(1)纵向收缩变形构件焊后在焊缝方向发生的收缩,如图1中的△L。
(2)横向收缩变形构件经过焊接以后在垂直焊缝方向发生的收缩,如图1中的△B。
(3)角变形焊接以后,构件的平面围绕焊缝发生的角位移,如图2所示。
(4)错边变形焊接过程中,由于两块板材的热膨胀不一致,可能引起长度方向或厚度方向上的错边,如图3所示。
图1 纵向和横向收缩变形图2 角变形图3 错边变形a)长度方向的错边;b)厚度方向的错边(5)波浪变形薄板焊件焊后最容易发生这种失稳变形,形状呈波浪状。
如图4所示。
图4 波浪变形(6)挠曲变形构件焊后所发生的挠曲,如图5所示。
挠曲变形可以由焊缝的纵向收缩引起,如图5a所示。
也可以由焊缝的横向收缩引起,如图5b所示。
(7)螺旋形变形焊后的结构上出现的扭曲,如图6所示。
图5 挠曲变形a)由纵向收缩引起的挠曲;b)由横向收缩引起的挠曲图6 螺旋形变形二、焊接变形的估算方法(1)纵向收缩变形、横向收缩变形均可采用有关公式进行计算,具体方法详见本书第二十章焊接计算的有关内容。
(2)角变形可由图7进行估算。
图7 T形接头角变形与板厚δ及焊脚尺寸K的关系a)低碳钢;b)铝镁合金三、焊接变形的经验数据1)低碳钢纵向收缩变形见表1,适用于中等厚度、以及宽度比约为15的板件。
2)焊缝横向收缩变形见表2。
3)低碳钢对接接头横向收缩变形见表3。
4)低碳钢角接接头的横向收缩变形见表4。
5)低碳钢的对接接头角变形见表5。
表中的角变形数值是在自由状态下对接焊后测得的。
6)T形接头和搭接接头的角变形见表6。
四、焊接变形的控制与矫正1.改进焊缝设计(1)尽量减少焊缝数量在设计焊接结构时应当避免不必要的焊缝。
尽量选用型钢、冲压件代替焊接件,以减少肋板数量来减小焊接和矫正变形的工作量。
表1 低碳钢纵向收缩变形(mm/m)(2)合理选择焊缝形状及尺寸对于板厚较大的对接接头应选X 形坡口代替V形坡口。
减少熔敷金属总量以减少焊接变形。
焊接弯头的尺寸计算公式

焊接弯头的尺寸计算公式焊接弯头是管道系统中常用的一种管件,用于改变管道的流向。
在工程设计和施工中,正确计算焊接弯头的尺寸是非常重要的,可以确保管道系统的正常运行和安全性。
本文将介绍焊接弯头尺寸计算的公式和相关知识。
一、焊接弯头的尺寸。
焊接弯头的尺寸通常包括弯头的直径、弯头的弯曲半径、弯头的壁厚等。
在计算焊接弯头的尺寸时,需要考虑管道的流体性质、压力、温度等因素,以及焊接弯头的使用环境和要求。
二、焊接弯头的尺寸计算公式。
1. 弯头的外径计算公式:弯头的外径 = 管道的外径。
2. 弯头的弯曲半径计算公式:弯头的弯曲半径 = 1.5 管道的直径。
3. 弯头的壁厚计算公式:弯头的壁厚 = 管道的壁厚。
以上是一般情况下的焊接弯头尺寸计算公式,但在实际工程中,还需要考虑到管道系统的具体情况和要求,可能会有一些特殊情况需要特殊计算。
三、焊接弯头尺寸计算的注意事项。
1. 管道的流体性质和压力等因素对焊接弯头的尺寸有一定影响,需要根据实际情况进行计算。
2. 焊接弯头的材质和制造工艺也会影响其尺寸,需要选择合适的材质和工艺来制造焊接弯头。
3. 焊接弯头的使用环境和要求也是影响其尺寸的因素,需要根据具体要求进行计算。
四、焊接弯头尺寸计算的实例。
假设有一条直径为100mm的管道,需要在其中安装一个焊接弯头,根据上述公式进行计算:1. 弯头的外径 = 100mm。
2. 弯头的弯曲半径 = 1.5 100mm = 150mm。
3. 弯头的壁厚 = 管道的壁厚。
根据实际情况和要求,可以进一步调整这些尺寸,确保焊接弯头符合工程要求。
五、总结。
焊接弯头是管道系统中常用的管件,正确计算焊接弯头的尺寸对于管道系统的正常运行和安全性非常重要。
在计算焊接弯头的尺寸时,需要考虑管道的流体性质、压力、温度等因素,以及焊接弯头的使用环境和要求。
通过合理的尺寸计算,可以确保焊接弯头的质量和性能,保障管道系统的安全运行。
焊接变形收缩余量计算公式

△L横≈0.1δ,δ=板厚。
(间隙和线能量最小化)焊接变形收缩余量计算公式焊接变形收缩始终是一个比较复杂的问题,对接焊缝的收缩变形与对接焊缝的坡口形式、对接间隙、焊接线的能量、钢板的厚度和焊缝的横截面积等因素有关,坡口大、对接间隙大,焊缝截面积大,焊接能量也大,则变形也大。
为了给设计人员提供一定的参考,贴几个公式1、单V对接焊缝横向收缩近似值及公式:y = 1.01*e^(0.0464x)y=收缩近似值e=2.718282x=板厚2、双V对接焊缝横向收缩近似值及公式:y = 0.908*e^(0.0467x )y=收缩近似值e=2.718282x=板厚、4、5、6、1 试述焊接残余变形的种类。
焊接过程中焊件产生的变形称为焊接变形。
焊后,焊件残留的变形称为焊接残余变形。
焊接残余变形有纵向收缩变形、横向收缩变形、角变形、弯曲变形、扭曲变形和波浪变形等共六种,见图1,其中焊缝的纵向收缩变形和横向收缩变形是基本的变形形式,在不同的焊件上,由于焊缝的数量和位置分布不同,这两种变形又可表现为其它几种不同形式的变形。
2 焊件在什么情况下会产生纵向收缩变形?焊件焊后沿平行于焊缝长度方向上产生的收缩变形称为纵向收缩变形。
当焊缝位于焊件的中性轴上或数条焊缝分布在相对中性轴的对称位置上,焊后焊件将产生纵向收缩变形,其焊缝位置见表1。
焊缝的纵向收缩变形量随焊缝的长度、焊缝熔敷金属截面积的增加而增加,随焊件截面积的增加而减少,其近似值见表2。
表2 焊缝纵向收缩变形量的近似值(mm/m)注:表中所表示的数据是在宽度大约为15倍板厚的焊缝区域中的纵向收缩变形量,适用于中等厚度的低碳钢板。
3 试述焊缝的横向收缩变形量及其计算。
焊件焊后在垂直于焊缝方向上发生的收缩变形称为横向收缩变形,横向收缩变形量随板厚的增加而增加。
低碳钢对接接头、T形接头和搭接接头的横向收缩变形量,见表3、表4。
对接接头横向收缩变形量的近似计算公式,见表5。
焊接变形量计算公式

焊接变形量计算公式
各向同性收缩变形是指焊件在焊接过程中由于热循环和冷却引起的等方向的线性收缩变形。
其计算公式为:
d=α*L*ΔT
其中,d为焊接变形量,α为焊件的线膨胀系数,L为焊件的长度,ΔT为焊接前后的温度差。
非各向同性变形主要包括挤压变形、屈曲变形和扭曲变形。
其计算公式较为复杂,需要考虑焊接材料的弹性模量、焊接接头的几何形状和焊接参数等因素。
以下是常用的几种计算方法:
1.截面法:根据焊接接头的形状,将其截成若干个截面,在每个截面上计算挤压变形、屈曲变形和扭曲变形的变形量,再将各个截面的变形量相加得到总的变形量。
2.离散单元法:将焊接接头划分成若干个离散单元,对每个单元进行分析和计算,然后将各个单元的变形量相加得到总的变形量。
这种方法适用于复杂几何形状的焊接接头。
3.有限元法:将焊接接头离散成大量的小单元,对每个单元进行应力和变形的分析和计算,然后根据单元之间的边界条件和相互作用关系,计算出总的变形量。
有限元法是一种精确的计算方法,适用于复杂几何形状和需要精确计算的焊接接头。
除了以上计算方法,还可以使用试片试验等方法来计算焊接变形量。
试片试验是将焊接接头和相同材料的试片通过焊接连接,在试片上测量变形量,并将其推广到实际焊接接头上。
总之,焊接变形量的计算是一个复杂的问题,需要考虑焊接材料的性质、焊接接头的形状和焊接参数等多种因素。
通过合理选择计算方法和准确测量变形量,可以减小焊接变形,提高焊接质量。
焊丝弯曲半径计算公式
焊丝弯曲半径计算公式在焊接过程中,焊丝的弯曲半径是一个非常重要的参数。
它直接影响着焊接质量和效率。
因此,准确地计算焊丝的弯曲半径对于焊接工作来说至关重要。
本文将介绍焊丝弯曲半径的计算公式及其应用。
焊丝的弯曲半径是指焊丝在弯曲过程中所形成的曲线的半径。
在实际焊接工作中,焊丝往往需要在一定的弯曲半径下进行操作,以适应焊接工件的形状和尺寸。
因此,准确地计算焊丝的弯曲半径是非常重要的。
焊丝的弯曲半径计算公式可以通过以下步骤来推导得到:首先,我们需要了解焊丝的材料和直径。
焊丝的材料通常是金属材料,比如铝、铜、钢等。
焊丝的直径是指焊丝的横截面直径,通常以毫米为单位。
其次,我们需要了解焊丝的弯曲性能。
焊丝的弯曲性能是指焊丝在弯曲过程中所能承受的最大弯曲应力。
这个参数通常由焊丝的供应商提供。
最后,我们可以通过以下公式来计算焊丝的弯曲半径:R = (E d^2) / (4 S)。
其中,R表示焊丝的弯曲半径,E表示焊丝的弹性模量,d表示焊丝的直径,S表示焊丝的弯曲性能。
通过这个公式,我们可以很容易地计算出焊丝的弯曲半径。
这个公式的推导过程是基于弹性力学理论和焊丝的力学性能参数。
因此,它是非常准确和可靠的。
在实际焊接工作中,我们可以根据焊接工件的形状和尺寸来确定焊丝的弯曲半径。
一般来说,焊接工件的曲率半径越小,焊丝的弯曲半径也越小。
因此,我们需要根据实际情况来选择合适的焊丝弯曲半径。
除了计算焊丝的弯曲半径,我们还需要注意一些其他与焊丝弯曲相关的问题。
比如,焊丝的弯曲过程中可能会产生一些变形和应力集中现象,这些都会影响焊接质量。
因此,在实际操作中,我们需要谨慎地控制焊丝的弯曲过程,以避免这些问题的发生。
总之,焊丝的弯曲半径是焊接工作中一个非常重要的参数。
通过合理地计算焊丝的弯曲半径,我们可以更好地适应焊接工件的形状和尺寸,从而提高焊接质量和效率。
希望本文介绍的焊丝弯曲半径计算公式对大家有所帮助。
激光熔覆焊变形量计算公式
激光熔覆焊变形量计算公式激光熔覆焊是一种先进的表面改性技术,通过高能密度激光束对工件表面进行局部加热,使其快速熔化并与补充材料相溶,然后通过凝固形成涂层。
激光熔覆焊具有热输入小、熔池温度高、熔池深度浅、热影响区小等特点,可以有效提高工件表面的硬度、耐磨性和耐腐蚀性。
然而,激光熔覆焊过程中会产生一定的变形量,影响工件的尺寸精度和形状精度。
因此,准确计算激光熔覆焊变形量对于控制工件尺寸精度和形状精度具有重要意义。
激光熔覆焊变形量的计算是一个复杂的问题,涉及热传导、热膨胀、应力分布等多个因素。
一般来说,激光熔覆焊变形量可以分为两部分,瞬时变形量和残余变形量。
瞬时变形量是指激光熔覆焊过程中由于热膨胀引起的瞬时形变,而残余变形量是指激光熔覆焊结束后由于应力释放引起的残余形变。
下面将介绍激光熔覆焊变形量的计算公式及其相关因素。
首先,瞬时变形量的计算公式如下:ΔL = α L ΔT。
其中,ΔL为瞬时变形量,α为线膨胀系数,L为焊接长度,ΔT为温度变化量。
线膨胀系数α是材料的一个重要参数,它描述了材料在单位温度变化下的长度变化量。
在激光熔覆焊过程中,工件表面会受到高能密度激光束的加热,从而导致局部温度的急剧升高,而材料的线膨胀系数α则决定了瞬时变形量的大小。
通过对材料的线膨胀系数α进行实验测定或理论计算,可以得到瞬时变形量的预估值。
其次,残余变形量的计算公式如下:ΔL = E ε L。
其中,ΔL为残余变形量,E为弹性模量,ε为残余应变,L为焊接长度。
弹性模量E是描述材料在受力作用下的变形能力的一个重要参数,而残余应变ε则描述了材料在应力释放后的残余形变。
在激光熔覆焊结束后,由于热应力的释放和材料的弹性变形,会导致残余应变ε的产生,从而引起残余变形量的产生。
通过对材料的弹性模量E和残余应变ε进行实验测定或理论计算,可以得到残余变形量的预估值。
除了上述公式外,激光熔覆焊变形量的计算还涉及到热传导、热膨胀、应力分布等多个因素。
焊接结构变形应力变形
角变形的影响因素 1)温度场分布:板厚的温差,高温区大小 2)焊接热输入 3)板厚 4)焊接方法 B/H
5)坡口、焊接层数 焊接顺序
对接接头的角变形
对接接头的角变形
对接接头的角变形
对接接头的角变形
角焊缝接头的角变形
角焊缝接头的角变形
角变形的分布
2.2 焊接残余变形
5波浪变形
波浪变形的产生原因
薄板在承受压力时,当其中的压应力达到某一临界 数值时,薄板将因出现波浪变形而丧失承载能力, 这种现象称为失稳。
波浪变形
角变形引起的波浪变形
2.2 焊接残余变形
6错边变形
2.2 焊接残余变形
6错边变形
2.2 焊接残余变形
6错边变形
2.2 焊接残余变形 7扭曲变形
2.2 焊接残余变形 7扭曲变形
纵向收缩变形的估算
单道焊K2=1,多(n)道焊
σs MPa
纵向收缩变形的估算
2.2 焊接残余变形
2 横向收缩变形
横向收缩变形Biblioteka 产生原因热源附近的金属膨胀变形受到板厚深 处及前后温度较低金属的约束,在焊 缝的横向产生压缩塑性变形。
横向收缩变形的影响因素
(1)焊接热输入 (2)焊缝截面积 (3)板厚 (4)坡口形式 (5)焊接层数
横向收缩变形的影响因素
(1)焊接热输入 (2)焊缝截面积 (3)板厚 (4)坡口形式 (5)焊接层数
横向收缩变形沿焊缝长度的分布
平板表面火焰加热产生变形的动态过程
表面堆焊横向收缩变形的估算
用200X200mm 厚度为6,10,15,20mm 低碳钢进行表面堆焊试验
T形接头横向收缩变形的估算
试验测定
2.2 焊接残余变形 3 弯曲变形
焊接计算公式总结
基本公式
f f
w 2 f ff
N f f fw lwhe
2
(3 6)
(3 7)
f f
N f fw l h w e
(3 8)
1 承受轴心力作用时角焊缝连接计算(双盖板拼接)
侧面角焊缝
f
N f fw lwhe
h
f fw f fw
(3 14) (3 15)
l w2 he 2
2N
角钢与节点板用三面角焊缝连接
N3 bhe3 f f fw
N3 2 N N 2 k2 N 3 2 N1 k1 N
(3 19)
(3 20) (3 21)
3 承受轴心力作用时角焊缝连接计算(T 形连接
N f f fw l h w e
(3 7) N N f fw lwhe
he N f f fw lw
f
2 承受轴心力作用时角焊缝连接计算(角钢拼接)
角钢与节点板用侧面角焊缝连接
f f
l
1 N
w1 e1
f f
Nx he l w
h l
2
Ny
e w
f f
w 2 f ff
(3 6)
4 承受弯矩、轴心力或剪力联合作用的角焊缝连接计算
承受弯矩与剪力联合作用的角焊缝连接计界
TAx TAy VAy
T ry Ix Iy T rx Ix Iy V he l w
2
(3 26) (3 27)
TAy VAy 2 TAx f fw f