
手机整机检验规范
SIM卡易于插入/取出,可固定
手动
金属部 分缺陷 (不影 响产品 功能)
所有能目视到得金属或镀金部分 不应生锈、腐蚀、变形。如: SIM卡座、电池连接片、充电器 插头等
目视
螺丝检 螺丝不可打滑、未打到位、用错 目视
验
螺丝等……
功能检 开/关机 能正常开/关机
验
开机音 开机音乐正常
乐
手动 手动
开机音 无杂音 乐杂音
目视
产品的各分离零件在组合后,自由状态应保持平整齐一, 宽为0..20mm.其最大段差详见下表(段差最大值应不影响功能和 计外观为准,单位:mm)
主主 机机 面底
翻 盖 面
翻 盖 底
电 池 盖
电 池 芯
镜 片
主 机 — 0.20 — — — — 0.20 面
主 机 0.20 — — — 0.20 — — 底
转轴
转轴紧 打开90度,能自动翻开;合到45 手动 度,能自动关闭
转轴松 打开翻盖,持下壳,左右轻摇手 手动 机2-3次,上翻盖不应晃动
转轴手 开合翻盖,除了翻盖本身的弹性 手动
感
手感外,不应有机械摩擦的手感
(如较迟钝)。
转轴响 (开合 翻盖)
手机距耳朵20cm(如果在车间较嘈 杂的环境下,需要贴近耳朵10cm 内),开合翻盖,不能有机械干涉 的杂音(如:壳料之间干涉而产生 的“吱扭”声或“呲呲”声,FPC 与壳料干涉而产生“嗒嗒”声 或“呲啦”声)。 但正常的转轴 本身弹性结构产生的较清脆 的“啪”声可以接受。
分类
械或电气性能,产品在组装后或在客户使用时会发生
品质事件的。
主要缺陷(MAJ):性能不能达到预期的目标,但不至于引起危险或不
现象;导致最终影响产品使用性能和装配;客户很难
或存在客户抱怨风险的。
次要缺陷(MIN):不满足规定的要求但不会影响产品使用功能的;客户不易
现,发现后通过沟通能使客户接受的。
六、 检验 环境
四、 0测量面:手机上显示信息的重要区域,如镜片的透明区和LCD的透明区
位置I测量面:暴露在外,且正常使用时可直接看到的主要表面,如镜片的非信息
定义
示区,键盘、前壳、后壳、电池盖的正面、翻盖、滑盖面(及大
与滑盖底)的正反两面。
II测量面:暴露在外,且正常使用时并不直接看到的次要表面及手机配件的
面,如前壳、后壳电池盖、翻盖,滑盖(及大翻盖与滑盖底)的
卡尺
2. 面壳、翻盖、底壳侧面、电池 点标
面盖、背面≤0.30mm*1,深
度≤0.10mm*1
3.任何位置的沙眼影响表面喷涂
4.任何位置的沙眼影响产品的机
械寿命
14.尘 1.面壳、翻盖、滑盖、电池面
目视
埃、杂 盖、底壳正面≤0.20mm*1,高 游标
整机 检验
段差
粒、纤维 度≤0.10mm
卡尺
等异物 2. 面壳、翻盖、滑盖、底壳侧 点标
距离:距检验者的正常视距为30cm. 时间:15s 位置:1.检验面与水平面成45度角
2.被检验物品上下左右转动15度角
代 名称 代 名称
码
码
N
数目
D
直径 (mm)
L
长度 (mm)
H
深度 (mm)
W
宽度 (mm)
DS
距离 (mm)
面积 S (mm2)
检验项 检验内容 目
允收标准
外观
1.壳 1.色差以样品及色差允收标准为 料:色 准 差、混 2.可擦除的杂点、油污,宽度 色、脏污 ≤0.2mm
2. 划痕有刮手感不允许. 3. 机械性的划伤不允许
目视 游标 卡尺
4. TP/LCDL≤3mmW≤0.05mm*1 5. L≤5mmW≤0.03mm*1 6. 划痕有刮手感不允许. 7. 机械性的划伤不允许 8.一个产品上最多允许有两条, 缺陷产品比例在5%以内
3.压 1. 塑胶件注塑边缘、侧面,压伤 目视
配置
签内容
文件
错误
手机标 签位置/ 方向错 误
应符合样板要求
比对 样板
手机标 签不清 晰
标签应清晰,可明确辨认其内容 目视
手机标 签条码 位置偏 斜
条码左右与标签边缘的距离 >=1mm
点标
手机标 签内容 偏斜
标签内容与标签边缘的距离 >=1mm
点标
手机标 签印刷 位移 (重 影)
位移<=0.1mm
度≤0.10mm*1
3. LCD/TP≤0.15mm*1,
4. ≤0.15mm*2,距离20mm
5. ≤0.10mm*3
6.一个产品上最多允许有三个
点,缺陷产品比例在10%以内
7. 任何位置的气泡都影响整机外
观
13.沙眼 1. 面壳、翻盖、电池面盖、底壳 目视
正面≤0.20mm*1,深度
游标
≤0.05mm*1
-△E
+△E
指纹
镜片与LCD之间不可有指纹
目视
镜 片、 LCD 显示 区域
漏光/水 纹/彩虹 现象
LCD显示 偏斜
根据限度样本
目视看不到显示屏上下左右偏 斜,开机显示看不到显示屏上下 左右偏斜,显示屏不可被镜片外 框遮挡。 如有偏斜,最大偏斜 角度应<=5°,相对镜片外框的 最大偏斜量应<=0.2mm.
点标
6.熔接 线
7.合模 线 8.水口
9. 披锋
1. 在注塑件正面,熔接线光滑且 无裂痕
2. 熔接线不可有明显的刮手感 3. 任何位置的熔接线均不允许影
响塑胶件的机械强度与寿命
目视
1. 在注塑件正面,合模线光滑且 目视 无披锋
2. 合模线不可有明显的刮手感
1. 在注塑件水口位留有披锋 2. 水口剪切时损伤注塑件 3. 水口位影响塑胶件外观
目视
17.扣 1.任何扣位、柱位、螺丝孔位的 位、柱 不符(影响装配) 位、螺丝 孔位
目视
18.移印/ 1. 与样品及设计相符 丝印 2. 印刷位置偏移≤0.10mm,印刷 内容清晰、易辨认 3. 印刷内容正确与完整性 4. 印刷内容无溢边、空洞、断 线、重影、杂点、错位、偏斜
目视
19.配合 1.各组件配合无过松过紧或变 形,段差满足段差要求
3.不可擦除的杂点、油污,宽度 ≤0.3mm
检验 方法 及工 具
目视 游标 卡尺 点标Fra bibliotek2.划痕/ 毛屑
1. 划痕无刮手感,A面划痕长度 ≤3mm*1,宽≤0.05mm,B面 宽度≤0.8mm*1,长度 3mm*1,C 面长度≤3mm*1, 宽度0.8mm*1,D面长度 ≤3mm*1,宽度0.8mm*1,且 正面目视视距30cm处不可视, 宽度≤0.05.mm
点标
手机标 断印/漏印处最大直径 签断印/ <=0.3mm,数量<=2 漏印
点标
配合部 件和金 属部分
电池卡 扣松/ 紧/变形 (不影 响产品 功能)
电池卡扣弹性正常,电池易于拆 装
手动
充电器 插拔松/ 紧/变形 (不影 响产品
插孔内无异物,充电器易于插 入/拔出
手动
功能)
SIM卡插 拔松/紧 (不影 响产品 功能)
痕、凹痕
宽度≤0.20mm;深度
游标
≤0.05mm,不连续两处
卡尺
2. 塑胶件注塑正面,压伤宽度
≤0.10mm;深度≤0.05mm,
不连续两处
4.破裂 1. 任何位置均不允许
目视
5.缩水
1. 注塑件正面,在半径5mm内, 目视
缩水直径≤1.00mm*1,正面 游标
目视视距30 cm处不可视
卡尺
2. 有明显的凹凸感不允许
与限 度样 本比 较
与限 度样 本比 较
缺保护 膜/保护 膜脏 污、褶 皱
不可缺少保护膜,保护膜上不可 有胶等不可清除的脏污,保护膜 不可褶皱
目视
配色方 比对标准样板,手机的配色方案 样板
案错误 应正确
比对
基本要 求
手机商 标型号 印刷内 容/方 向/位置 错误
手机商 标型号 印刷位 移(重 影)
斜
<=0.20mm
目视 塞规
按键印 刷位移 (重 影)
位移<=0.2mm
点标
按键手 用指腹正常力按按键,应有正常 手动 感不良 弹性
卡键
按键按下后,应能自动恢复原来 手动 位置,不应与外壳产生干涉
按键高/ 按键高低排列应一致 低
目视
5.手机 手机漏 基本包含:防拆标签、IMEI条码 比对
标签 标签/标
手动
手机软 通过软件检查口令,手机屏幕上 手动 件版本 显示的软件版本应与工程文件要
求一致
手机出 出厂设置应符合工程文件要求 厂设置
手动
LCD功能 LCD显示正常,无黑屏/缺线、花 手动
屏等现象
卡
LCD点形
LCD显示正常,在正常开机使用 模式下最多可有两个点,两个点 最大<=0.155mm一个点形 <=0.15mm,距离15mm, 一个产品上最多允许有三个点,缺 陷产品比例在10%以内
面,天线的外表面,及其它手机配件如充电器、耳机等
III测量面:正常使用时看不到,只有在装卸电池或SIM卡时可看到的内表面,
后壳上被电池盖住的面或电池盖的内表面;
IV测量面:只有在拆卸手机时才能看到的零件表面。
五、严重缺陷(CRI):可能对机器或装备的操作者造成伤害;潜在危险性
缺陷
应,会导致与安全有关的失效或不符合政府法规;影
比对标准样板,不应有差异 位移<=0.2mm
样板 比对
样板 比对
镜片/装 镜片/装饰片等不可有翘起松动 饰片等 的现象 翘起
手机检验规范

CAT&JCB手机检验规范
一、抽样计划
依据MIL-STD-105E(GB2828.1/2828.2 S-2/II)一次或多次抽样;具体抽样方式请参考《抽样计划》。
二、允收标准
严重缺陷(CR):0 主要缺陷(MA):0.4 次要缺陷(MI):1.5
①致命缺陷(CR):功能性不良及错漏反不良现象,如:喇叭、听筒无音杂音,不充电,屏漏光、黑角、黄角、
显示异常,按键无功能,滴胶、铭牌漏贴贴反,漏装螺线塞、物料用错、自带不良等;
②严重缺陷(MA):包括:底面壳掉油、按键丝印模糊、按键手感差等
③轻微缺陷(MI):包括:保护膜起翘、标签起翘、面壳轻微划伤、状态标未写完整等
四、功能检验项目
五、结构检验项目
六、通话质量判定
七、三防检查
7.1 防水
从抽取样品中抽取2台,将机器放入1米深的水中30分钟后拿出来进行检验,无进水情况且功能和电气性能OK为良品7.2 跌落
7.2.1从抽取样品中抽取3台,将机器拿到1.5米高的地方进行六个面的跌落1-2次,再将机器进行功能及外观检测,无不良品为好。
手机中试过程中整机所要进行的检测项目和检测标准
本文件描述了手机试产时,所要进行的检测项目和检测标准,可作为以后类似产品的测试参考一、简介1.1目的制定×××整机中试过程中的检测标准。
1.2适用范围本程序书适用于×××中试过程中的整机。
1.3责任中试工程师、品质工程师、OEM厂家。
1.4定义ESD:electrostatic discharge 。
二、程序内容测试项目2.1电性能测试根据待测手机的机型,选择选择相应标准,测试手机的各项电性能指标。
2.2ESD测试测试手机在静电环境中的性能。
2.3软件功能测试测试用户手册规定的各项功能,以及模拟软件的极端使用条件,测试软件的性能。
2.4环境测试模拟手机使用的各种恶劣环境,测试其性能是否达到要求;主要包括温度冲击、高、低温、湿热、盐雾等测试。
2.5寿命测试测试各易损部件的工作寿命是否达到规格要求;主要包括背光、马达、电池、振铃、按键测试。
2.6机械强度测试测试手机机械结构的强度以及关键部件的器抗磨损性;主要包含振动测试、跌落测试、冲击测试、翻盖强度及耐磨测试等。
2.7其它测试主要包括:铃声测试、时钟维持测试、最长待机时间、最长通话时间、待机电流及电池与旅充通配测试。
三、测试标准3.1其它测试电性能测试标准根据待测手机的机型,测试手机的电性能。
并作好相关记录。
3.2功能/软件测试根据用户手册的内容,详细测试手机的各项功能;以及人为使手机软件的负荷最大化(如使电话本、短消息信箱全部填满,闹钟全部设置等),然后测试软件的性能是否达到要求。
具体测试流程及规范参见《手机软件测试规程》。
3.3ESD静电测试;手机在充电和通话状态时,进行接触放电和空气放电测试,其中:1)接触放电为±4KV,对导电装饰圈、装饰牌不同的位置连续放电各10次后对地放电,要求:通话不中断,屏幕不闪烁,应无黑屏,黑条等;2)空气放电±8KV,对翻盖底壳/面壳、大小LCD四周、受话器、主机按键及主机底壳等处连续放电10次以上,检查LCD显示和通话状况应良好。
手机可靠性全面检验规范
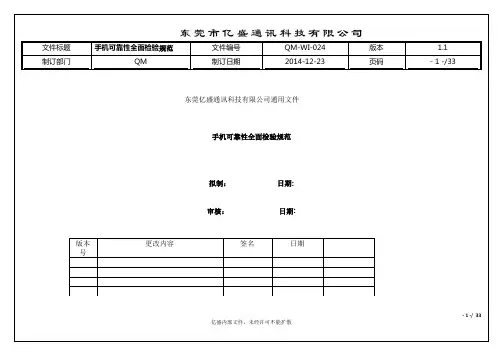
4)实验结束后将样机从温度冲击箱中取出,在室温(20-25°C)恢复2小时后进行外观、结构、功能及内存检查。
5)对于翻盖手机,应将一半样品打开到使用位置;对于滑盖手机,应将一半样品滑开到上限位置。
样机外观,结构,功能和内存符合要求。
2
湿热储存
3PCS
验证样机湿热环境下的材料性能,结构配合,装配、制成工艺等可靠性.
1)开关机正常,无不开机与自动掉电现象。
2)手机各项功能正常,外壳及装饰件无变形、破裂、翘起、表面喷涂、电镀无裂纹;电池外观应不变形、不爆裂、不起火、不冒烟或不漏液,内部结构应无松动以及不得有与试验前预检不一致的现象.
4
高温工作
4PCS
验证产品在高温下的工作性能,暴露潜在的不良缺陷.
高低温湿热交变试验箱-GDJS-100C电热恒温鼓风干燥箱-DHG-9140A
2)对于导电材料之间的缝隙,不测试空气放电,对于导电材料与绝缘材料之间的缝隙,需要测试空气放电。
3)将样机放置静电测试台的绝缘垫上,并且用充电器加电使手机处于充电状态(样机与绝缘垫边缘距离至少2英寸;两个样机之间的距离也是至少2英寸),装上电话卡,手机处于通话状态.(注:所用电话卡必须是能正常通话的测试卡),正常测试使用产品配套充电器和数据线,实验室配备参考充电器和数据线选择过CE认证,ESD测试通过+/-8kV,数据线选择带屏蔽层数据线。
手机检验规范

手机检验规范一、目的为确保公司的产品品质得以全面保证,为制造过程中品质控制提供检验依据,并能满足公司产品要求,特制定本标准;二、适用范围本标准适用于手机组装生产检验需求,适用于品质验证与成品验收检验,外观标准也可适用于来料检验。
三、引用文件GB2828-2003《逐批检验计数抽样程序及抽样表》四、权责义务1、公司品质部负责制定出来料及出货检验标准,并负责实施检验监控;2、公司项目部负责制定、调整工厂生产工艺要求,并监督实施,品质评估、调整、控制。
以确保产品品质符合品质规范标;3、组装工厂负责参照本标准实施、制程各工序品质控制,产线、IPQC、FQC、FQA、OQC;4、组装工厂负责半成品、成品检验,并负责实施检验以验证产品是否符合生产品质要求;五、作业内容5.1定义5.1.1产吕缺陷定义:为了更加明确评定产品品质,定义产品测试中的缺陷等级,见表《1》所示,未列出的缺陷等级的项5.1.2成品检验5.1.3目的:验证产品质量产后的质量一致性,检验产品是否符合品质规范和公司产品要求,重点是外观、软件、使用性能、外围配件、包装;重点是否符合公司产品的要求和保证用户的使用性能及愉悦感。
5.1.4抽样计划:5.1.5抽样标准:一般采用GB2828-2003正常检验一次抽样,一般检验水平II类,可视情况二次抽检、加严检验、放宽检验。
5.1.6允收质量水平(AQL):致命缺陷(CR):0 严重缺陷(MAJ):0.65 轻微缺陷(MIN):1.05.1.7成品批量判定:1)组装厂按200台为每批次送检给公司的OQC人员进行抽查检验,如此批按AQL判定不合格则返工此批次200台;2)所有等级缺陷都合格时则判定该批质量合格,不管哪一级不合格即判定该批不合格,但可根据缺陷等级分别判定为不同等级的不合格,对不合格品可视情况降低检验标准或二次抽检、放宽检验。
3)当放宽检查样品中的缺陷个数超过合格判定数但还没达到不合格判定个数时,该批可判定合格,但下批开始必须转回正常检验。
整机检验规范
CUBU Y手持终端整机检验规范系统整合部编号WI-QC-01版次 A 页次 1/6日期 版本 更改记录更改 责任人发行日期2012-08-28CUBU Y手持终端整机检验规范系统整合部1.制定目的:确定检验作业条件,确定抽样水准,明确检验方法,建立判定标准,以确保产品品质。
2.适用范围:本检验规范适用于手持终端整机检验作业。
3.权责单位:本检验规范由品管单位制定,事业部总经理核准后发行;所制定之规格,如有修改时,须经原制定单位同意后修改之.4.应用文件:MIL-STD-105E II 抽样计划表、工程样板。
5.检验仪器设备:色差计、污点卡、标准光源灯箱、塞尺、SIM测试卡一片、工具显微镜、投影仪。
6.检验标准:1.采用MIL-STD-105E II 表,正常检验、单次抽样计划,AQL订定为CRITICAL。
,MAJOR 0.40 及MINOR 1.0。
2.有关抽样标准或判定标准,可视品质状况或客户要求等做修正。
7.定义7.1测量面定义A测量面:手持终端安装电池板以后,暴露在外且在正常使用中可直接看到的主要表面,如前壳、后壳、电池盖的正面。
B测量面:暴露在外且在正常使用中不直接看到的次要表面及手机配件的外表面,如前壳、后壳、电池盖的侧面,天线的外表面等。
C测量面:正常使用时看不到,只有在装卸电池或SIM卡时才可看到的内表面。
D测量面:手机壳内部,在正常使用情况下用户看不到的表面。
7.2缺点分类:a.严重缺陷(CRI):可能对机器或装备的操作者造成伤害;潜在危险性的效应,会导致与安全有关的失效或不符合政府法规;影响机械或电气性能,产品在组装后或在客户使用时会发生重大品质事件的。
b.主要缺陷(MAJ):性能不能达到预期的目标,但不至于引起危险或不安全现象;导致最终影响产品使用性能和装配;客户很难接受或存在客户抱怨风险的。
c.次要缺陷(MIN):不满足规定的要求但不会影响产品使用功能的;客户不易发现,发现后通过沟通能使客户接受的。
华为 整机硬件测试标准
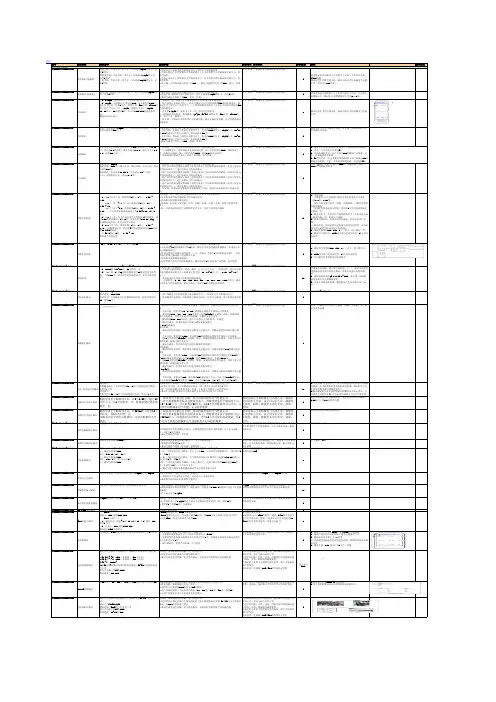
返回编号用例名称测试条件测试步骤测试用例_预期结果样机数量备注测试结果Reliability_test_001载重测试(硬载重)普通手机:手机开机,整个正、反面施加70kgf的压力,承受2秒钟。
触摸屏手机:手机开机,整个正、反面施加70kgf的压力,承受2秒钟。
三防手机:手机开机,整个正、反面施加80kgf的压力,承受2秒钟1.测试前对产品初步检查确保他们有正常的电气和机械性能2.手机正面向上正常放置在水平测试钢台上,对手机整个正面施加规定的压力,停留两秒钟。
3.手机正面向下正常放置在水平测试钢台上,对手机整个背面施加规定的压力,停留两秒钟。
4.每完成一步对样机进行检查(检MMI),测试完成进行终检(检MMI、通话、外观……)参考 附录---机械可靠性测试前后检查用例3载重测试压块面积应与手机相当且压块与手机间应加垫1~2mm泡棉测试过程中手机不能关机,测试完成后手机机械电气功能正常(重点关注LCD性能)。
Reliability_test_002载重测试(软载重)普通手机/触摸屏手机开机状态下,整个正面施加70kgf的压力,承受2秒钟。
1.测试前对产品初步检查确保他们有正常的电气和机械性能2.普通手机/触摸屏手机开机状态下,整个正面施加70kgf的压力,承受2秒钟。
3.测试完成进行终检(检MMI、通话、外观……)参考 附录---机械可靠性测试前后检查用例3软载重测试压块面积应与手机相当或大于手机,且压块为硅橡胶压头(测试压头硅橡硬度应在肖氏70±5度)。
Reliability_test_003挤压测试(1)0.5kgf,挤压中心点,不允许出现水印(2)10kgf,金属棒压头(杆直径8mm,压头弧半径10mm),挤压如下位置,屏幕9个点,听筒位置,FPC位置,sensor位置,芯片上方各一次;4.5kgf,摄像头中心点;10kgf,2s,IC中心,IC两侧各5次(压头以10mm/min的速度施加力)翻盖机内屏不挤压1)试验前,对产品初步检查确保他们有正常的电气和机械性能;2)将产品固定在测试平台上,样品与测试平台之间需要放置3mm厚的防静电皮(静电皮的尺寸要大于产品的尺寸)。
手机检验标准 标准规范
产品名称检验注意事项检验方法使用工治具附图1.外观: 此部件属A面,不可有明显划碰伤、压伤、斑点及其它影响视觉之瑕疵.轻微瑕疵以限度样或行规(产品距眼睛30CM,光线在800雷克斯,视觉成45度角,5秒见不到瑕疵即判定OK,否则NG)判定.目视限度样品2.颜色: 比对色板,不可有明显色差,且面壳与电池壳颜色要一致.目视色板3.结构: 比对样板,不可有结构差异及变形现象,且要与塑件实配确认效果.目视样板及塑件4.平面度:需将产品放在大理石平台上,压紧,用厚薄规确认,产品与平台间间隙不可超过0.1MM.测量平台、厚薄规5.尺寸: 本产品请管控长宽及料厚尺寸,依图面、样品及整体组合效果.测量卡尺1.外观: 此部件属B面,不可有明显划碰伤、压伤、斑点及其它影响视觉之瑕疵.轻微瑕疵以限度样或行规判定.目视限度样品2.颜色: 比对色板,不可有明显色差,且面壳与电池壳颜色要一致.目视色板3.结构: 比对样板,不可有结构差异及变形现象,且要与塑件实配确认效果.不可有边缘缺料状况.目视样板及塑件4.尺寸: 本品需管控长宽尺寸,并与后壳实配后,不可有逆断差,顺差单边控制在0.1MM以内.测量厚薄规1.外观: 此部件属A面且要求镜面效果,不可有划碰伤、压伤、斑点及其它影响视觉之瑕疵.目视样品2.结构尺寸: 比对样品,不可有颜色及结构差异,且需管控长宽尺寸,并要与前壳实配确认无干涉及间隙,并要开机确认透光效果.目视样品、卡尺1.外观: 此部件为A面,不可有明显划碰伤、压伤、斑点及其它影响视觉之瑕疵.轻微瑕疵以限度样或行规判定.目视限度样品2.颜色: 比对色板,不可有明显色差.目视色板3.镭雕: 比对字符稿,确认字符是否正确,镭雕是否清晰完整,字体不可歪斜.目视字稿4.组装手感: 整机组装,确认尺寸及组装效果,并逐一确认按键手感是否良好.目视整机组合面壳装饰铁件主镜片主按键电池盖装饰铁件***实业有限公司###机种产品检验规范1.外观: 此组合件上铁件及听筒装饰件为外观A面,以装饰铁件外观标准、行规及限样判定.目视限度样品 2.结构: 比对样品,不可漏件(一塑件,一装饰铁件,一听筒装饰件,一MYLAR 片,两导电泡棉,二螺母)塑件结构不可差异,不可影响组装.目视组装样品3.实组: 整机实配,确认组装效果,不可有逆差,顺差单边在0.1MM以内,间隙控制在0.15MM以内.测量厚薄规,样品1.外观:此部件除电池盖遮盖部位外,其余均属外观B面,不可有明显划碰伤、压伤、斑点及其它影响视觉之瑕疵.轻微瑕疵以限度样或行规判定.目视限度样品2.结构: 比对样品,不可漏件(一塑件,一摄像头装饰件,一摄像头双面胶,一块皮)塑件结构不可差异,不可影响组装.目视组装样品3.贴皮: 确认皮颜色与样品一致,且皮要贴合紧密,不可翘起,皮厚度不可高出塑胶件,且皮与塑件间间隙不可超过0.1MM.目视,测量厚薄规4.功能: 确认喷漆颜色与样品一致,且喷漆相关可靠性测试要通过(厂商提供)必要时现场请厂商测试.目视,测量可靠性测试仪5.实组: 整机实配,确认组装效果,不可有逆差,顺差单边在0.1MM以内,间隙控制在0.15MM以内.测量厚薄规,样品1.外观: 此组合件为外观B面,不可有明显划碰伤、压伤、斑点及其它影响视觉之瑕疵.轻微瑕疵以限度样或行规判定.且要确认铁件颜色与样品一致.目视限度样品2.结构: 比对样品,不可漏件(一塑胶件,一外观铁件,二电镀装饰件,一块皮)塑件结构不可差异,不可影响组装.目视组装样品3.贴皮: 确认皮颜色与样品一致,且皮要贴合紧密,不可翘起,皮厚度不可高出铁件,且皮与铁件间间隙不可超过0.1MM.目视,测量厚薄规4.实组: 整机实配,确认组装效果,不可有逆差,顺差单边在0.1MM以内.目视,测量厚薄规1.外观: 依上述各部件相应标准及行规判定.目视限度样品2.实组效果: 组装后,各部位不可有逆段差、顺段差单边控制在0.1MM以内.间隙控制在0.15MM以内.测量厚薄规3.功能: 开机后确认通话音效、音量、耳机、画面效果、摄像头等效果,并按下*36#确认喇叭等功能是否正常.测试样机后壳组合前壳组合电池盖装组合整机组合。
手机整机检验规范
XX电子工业有限公司(通讯厂)前言:为确保移动电话机的生产、检验工作有序进行,为过程质量控制、例行检验、最终成品检验和确认检验提供依据,特编写本标准。
1.范围本标准适用于XX电子工业有限公司通讯厂所生产的手机成品质量检验。
2.规范性引用文件在下面所引用的文件中,对于企业标准部分没有写出年代号,使用时应以网上发布的最新标准为有效版本。
GB/T 2828-1987 逐批检查计数抽样程序及抽样表GB/T 2829-1987 周期检查计数抽样程序及抽样表参考文件一:手机结构件检验标准参考文件二:手机可靠性实验项目及规范参考文件三:锂电池检验规范参考文件四:适配器来料检验规范3.质量检验检验的环境和条件,检验方式和接收标准,以及检验判别原则依据《移动电话机检验规范总则》执行。
4.检验项目及判定标准4.1装配检验4.2外观检验外观检验包括镜片,LCD以及塑料件、橡胶件、电池等结构件。
4.2.1镜片检验及LCD外观检验项目(见表2)4.2.2塑料件检验项目(见表3)塑料件包括前盖、后盖、SIM卡盒、天线等结构件。
可以根据实际设计情况在检验时依据下列检验项目进行检验。
表2 镜片、LCD外观检验项目及判定标准*****本文件之著作权及营业秘密内容属于本4.2.3橡胶件检验项目橡胶件包括键盘侧件等橡胶件。
可以根据实际设计情况在检验时依据下列检验项目进行检验。
4.3功能检验4.3.1电池检验项目电池的检验项目及判断标准依照《锂电池检验规范》进行。
4.3.2适配器检验项目适配器检验项目及判断标准依照《适配器来料检验规范》进行。
4.3.3 功能性检验*****本文件之著作权及营业秘密内容属于本注:1.振铃测试、震动测试、按键测试、回音测试采用命令“*#66*#”进行测试。
2.软件版本可使用命令“*746*837#”进行查看,结果必须与该批手机要求的软件版本相一致。
3. IMEI号可使用命令*#06#进行查看,E2PROM中号码与手机上所贴号码一致。
整机可靠性测试规范
1、制定修改履历:
2、传阅及培训:
1、目的:整机可靠性测试规范的目的是尽可能地挖掘由设计,制造或机构部件所引发的机构部分潜在性问题,在大批量生产之前寻找改善方法并解决上述问题点,为正式生产在产品质量上做必要的报证.
2、范围:普莱达加工厂所有产品.
3、职责:
3.1由PMC安排试产,并提供机器及各配件(包括电池,电池盖、耳机、数据线、充电器等,且必须
要求是出货配件)。
3.2品管部负责向PMC借机器及各配件,然后按照可靠性测试实验方法及条件进行测试,同时针对测
试过程中出现的不良现象及时记录在《可靠性实验报告》内。
在可靠性实验完成后,由品质部将《可靠性实验报告》存档,且发送到各部门、总部或客户进行质量评估。
3.3可靠性测试中不合格项由工程部负责分析,并提出解决方案。
4、作业流程
5.测试样品需求数
总的样品需求为lOpcs。
6.测试项目及要求7可靠性实验项目
以上除了特殊环境要求以外,其它实验均在室温下进行。
最新手机产品通用检验规范
适用范围: 手机类产品零部件检验规范文件编号:制定日期:发行日期:一、目的:规范塑料外观检验标准及测试规范,确保经品管或产线全检员检验之部品符合产品质量要求。
二、职责及范围2.1 职责 :检验中如有疑问及争执,须由品质主管协调处理。
若出现本标准中未涉及的项目,应立即通知品质工程师修改或解释本标准。
2.2 范围 :适用于本公司手机类产品之检验标准的判定依据。
三、检验条件3.1检验依据:产品SIP 、样板、图纸、BOM 单、订单等。
3.2抽样方案:外观抽样依据MIL-STD-105E 一般Ⅱ级 随机抽样。
3.3允收范围:AQL : CRI:0 MAJOR: 0.65 MINOR: 1.0 。
3.4检验仪器:菲林、 游标卡尺、塞尺、医用乙醇95%、3M 胶纸、磨擦检验仪、铅笔(中华牌)、光源对色箱、刀片、RCA 耐磨测试仪、盐雾测试仪、恒温恒温测试仪等专用测试设备。
3.5外观区域划分(图示非公司产品绘制,只做示例说明) 3.51 AA 面: 镜片显示区域 (如图示)3.52 A 面: Lens 非透明区及手机前盖正面 (如图示)3.53 B 面: 手机前盖侧面,后盖及电池盖正常使用中可看到之区域 (如图标) 3.54 C 面: 手机后盖被电池覆盖之部份,外置电池内侧表面及内置电池表面 (如图示)3.6检验方法:3.6.1在环境光度为600~800LUX 的条件下,人眼与被检测面距离为25~35cm ,观察角度要求垂直于被检测面的45±5°角,观察时间为10S ±5 S (如下图):45° 45° 45° 25cm3.6.2核对样板:结构样板(每个模号、穴号都需要与相应结构板相符合);BAACAB♦外观效果样板(需核对认可供应商、喷油范围、遮喷范围、颜色偏差、丝印范围、字体颜色效果等,同时注意核对上下限度样板);3.6.3外观检验步骤要求:先正面→下部→右侧→上部→左侧→反面。