
中、高级钳工训练图纸
《钳工技能实训》作为一门实践性很强的专业课程,是基础技能实训必修课,是培养学生掌握钳工基本技能,熟悉钳工基本知识的重要教学环节。
钳工是现代工业生产中及其重要和不可缺少的重要工种。
其任务是使学生具备有从事本专业机械常识和钳工技能,初步形成解决本专业涉及机械知识方面实际问题的能力,为学习其他专业知识和职业技能打下基础。
在我们职业学校,教学就是以实践训练为主的,练就学生的技能,让学生有一技之长,所以我们要结合我们学校的各种实训条件,加强学生的技能训练,增强学生的动手能力。
本学科的教训以为实训为主,培养学生普通钳工的基本操作技能,使他们在参加省市级技能大赛中取得较好的成绩,为高考奠定一定的基础,也为今后参加工作从事机械加工类工作打下良好的基础。
在教学课程中,要让学生掌握划线、冲眼、锯削、錾削、锉削、刮削、钻孔、扩孔、铰孔、攻螺纹、套螺纹、锉配、以及基本测量技能。
要结合钳工的实训技能练习,指导纠正学生钳工基本操作中的错误,训练学生普通钳工基本操作技能,使学生通过练习,能够根据基本的装配体图纸,加工、装配配合题零件。
为每年学生的省市级技能大赛做好准备,训练选手,取得较好的成绩,为高考取得较好的成绩,也为机械类及其他专业课程的学习打下一定的基础。
为了更好地开展和完成本学科的教学任务,让学生较好地掌握钳工的基本操作技能,学以致用,特做以下要求和计划:1、纪律要求:实训期间必须穿工作服(或学生校服);操作钻床不准戴手套,不准追逐打闹,注意安全,遵守实训纪律,做到有事请假,不得无故不到或随意离开,下课先做卫生再离开;实训期间要爱护实训器材节省用料,用电。
2、卫生要求:在上完实训课时先要把个自的工位上的卫生打扫干净,工具摆放整齐;值日生在每节课上完以后打扫地面卫生。
工位和实训室的卫生由管理老师检查验收候学生方可离开实训室。
3、采用以下教学方法教学方法; 项目教学法应用实践效果与反思项目教学法将“教与学”融为一体,采取小组讨论、协作学习的方式,通过“项目工程”以任务来驱动学生的学习。
通过完成项目任务,应用已有的旧知识和掌握的新知识去解决具体问题,从而达到激发兴趣、培养能力的目的。
该课程是机电专业的重要专业技能课,其教学任务是通过学习与训练,使学生达到钳工初、中级水平,课程内容点多面散、理论浅显、操作性强。
在实训教学过程中,要根据每节课的教学内容和实训内容,让学生识读图纸,分析结构,根据要求加工出装配零件,已达到零件的装配要求和尺寸的技术要求,训练学生的初中级钳工技能操作水平。
4.制定合理的实训计划根据学生的学段和基础进行分组,给每小组安排合理的实训内容,要难易程度和内容符合小组的情况,参加技能大赛的学生,根据实际能力,要求把计划内的图纸按要求都做一遍,以最大的可能性让学生在技能大赛中取得好成绩,为他们的高考奠定良好的基础。
一、实训目的:1、综合训练划线、锯销、锉削等基本钳工操作。
2、掌握正多边形的画法。
3、平面的锉削练习,检测训练。
二、实训图样1、按照图样尺寸划线加工正六边形样板一、实训目的:4、综合训练划线、锯销、锉削等基本钳工操作。
5、掌握锯销操作练习。
6、平面的锉削练习,检测训练。
二、实训图样课题三基本技能训练训练要求:根据图样要求,加工出如图所示的角度样板,并检查相应的垂直度、平面度和角度要求。
实训图样:课题四开槽换位配对体一.训练要求:根据图样要求,加工出如图所示的角度样板,并检查相应的垂直度、平面度和角度要求。
二.实训图纸:三、工作准备1、备料 65*55钢板1块,35*25钢板1块。
2、主要工量具千分尺粗、细扁锉粗方锉细三角锉四、工作步骤和配合要求1、件2要求能在件1的两边任意配合。
2、尺寸误差要求要控制在0.05mm之内。
课题五斜台换位配对体一、训练要求:根据图样要求,加工出如图所示的角度样板,并检查相应的垂直度、平面度和角度要求。
二、实训图样课题六 7字体教学目标:(1)了解配合件、工艺以及锉配等概念;(2)学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题;(3)会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸;(4)学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法;(5)学会对称型工件的间接控制方法和燕尾型工件的测量方法。
实训图样课题七凸凹配对体的错配一、实训图样甲乙二处'锪(配作)M8二、实训要求和加工步骤1、按照图样要求先画出基准线,先加工出基准面,使用刀口尺、钢直尺检查平面度和垂直度。
2、按图样要求划出凸凹体加工线,钻4×φ3的工艺孔。
3、加工凸凹件,按图纸的尺寸要求锉削并使用游标卡尺检查精度。
4、锯销,按要求对凸凹件之间锯销,边上留有3mm不锯销,修去锯口的毛刺。
5、配合,加工完毕后在台虎钳上将凸凹件折开以后配合,检查配合情况。
课题八单斜块对配训练要求:根据图样要求,加工出如图所示的角度样板,并检查相应的垂直度、平面度和角度要求。
实训图样:课题九圆角换位配合体一、要求:1、件一为基准件,件二为配件,换为配合间隙不大于0.06mm,2、公差等级:锉削IT18,3、锉削表面粗糙度:Ra3.2微米4、去毛刺,锐边倒角R0.35、材料:45#钢6、时间:270分钟二、图样课题十三角形封闭配合体一、实训目的1、本试卷依据2001年颁布的《钳工中级》国家职业标准命制;2、请选手仔细阅读试题的具体考核要求,并按要求完成操作;3、操作比赛时要遵守考场纪律,服从赛场管理人员指挥,以保证比赛安全顺利进行。
二、图形及技术要求:1.去毛刺,锐边倒圆R0.2;2.材料:45;3.时间定额:240分钟。
课题十一 角度凸凹样板互配体教学目标:1、 了解配合件、工艺以及锉配等概念;2、学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题; 3、会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸; 4、学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法; 5、学会对称型工件的间接控制方法和燕尾型工件的测量方法。
实习图:课题十二矩形全封闭配合实训图样课题十三燕尾槽锉配体的设计加工一、教学目标:1、掌握锉削、锯削、錾削、划线、孔加工等各种技能;2、掌握铰孔、锪孔和攻螺纹的相关知识,并能熟练进行铰孔、锪孔和攻螺纹;3、能更准确的控制形位精度和图纸要求的尺寸二、实训图样:三、加工技术要求:(1)大面不许锉削,保留所划尺寸线条。
(2)整个工序最后从板块中心锯下,留下2mm__3mm如图所示。
(3)所有加工面毛刺剔除干净。
(4)配合间隙≤0.1mm。
课题十四凸凹燕尾槽错配一、教学目标:2、掌握锉削、锯削、錾削、划线、孔加工等各种技能;2、掌握铰孔、锪孔和攻螺纹的相关知识,并能熟练进行铰孔、锪孔和攻螺纹;3、能更准确的控制形位精度和图纸要求的尺寸二.实习图:件2配件件1课题十五单燕尾型镶配课题十六横向V型圆弧配合件一、实训目的:1、掌握锉削、锯削、錾削、划线、钻孔、攻螺纹加工等各种技能;2、掌握铰孔、锪孔和的相关知识,并能熟练进行铰孔、锪孔。
3、能更准确的控制形位精度和图纸要求的尺寸二、实训图纸三、技术要求:1、以件一为基准,件二为配合,配合间隙 0.04.2、各锐边均倒钝,孔口倒角C 0.5。
3、划线清楚,大面不作处理。
课题十七开式镶配件的配合制作一、实训图样:二、材料准备:1、钢板尺寸要求:105×66,厚度8mm。
2、划线要求清楚,大面不作处理。
课题十八角度对配体实训要求:按照图样和技术要求加工如下错配体课题十九对角换位互配体一、实训目的:1、掌握锉削、锯削、錾削、划线、钻孔加工等各种技能;2、掌握铰孔、锪孔和的相关知识,并能熟练进行铰孔、锪孔。
3、能更准确的控制形位精度和图纸要求的尺寸二、实训图样和技术要求课题二十鸭嘴锤的制作一、课题简介鸭嘴锤又叫錾口榔锤,它的图纸有代表性,需要学生学会看三视图、图纸标示;图纸较为全面的包含工厂加工中常用的内容。
在加工方面,包含了钳工的锯割、锉削、钻孔、扩孔等常用知识。
通过本次实践活动让学生学会看图、思考、研究、最后确定加工方法,对学生将来的发展影响较广。
二、准备备料 45#(φ30×115),Φ12钢筋。
三、图样四、实训目的和安装要求:1、鸭嘴锤的把手和鸭嘴锤之间用螺纹连接。
2、了解配合件、工艺以及错配等概念。
3、学会图形分析,掌握相关的公差、配合,粗糙度的要求。
4、掌握冲眼、打孔、攻螺纹、和套螺纹的方法。
课题二十一碟配体内配件的制作一、教学目标:1、了解配合件、工艺以及锉配等概念;2、学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题;3、会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸;4、学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法;学会对称型工件的间接控制方法和燕尾型工件的测量方法。
二、实训图纸课题二十二圆弧燕尾对配体一、教学目标:1、了解配合件、工艺以及锉配等概念;2、学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题;3、会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸;4、学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法;学会对称型工件的间接控制方法和燕尾型工件的测量方法。
二、实训图纸课题二十三燕尾开槽对配体一、教学目标:1、了解配合件、工艺以及锉配等概念;2、学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题;3、会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸;4、学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法;学会对称型工件的间接控制方法和燕尾型工件的测量方法。
二、实训图纸课题二十四宝蝶错配体一、实训目的:1、认真分析装配体图样,看懂图样的结构形式和装配关系,尺寸公差和技术要求。
2、综合训练锯销,锉销,钻孔等基本操作。
3、训练使用游标卡尺,刀口尺,千分尺,万能角度尺等测量工具的测量方法。
4、检查装配体的装配间隙,达到装配的技术要求。
二、实训图样:课题二十五四方换位镶配体锉削一、实训目的:1.认真分析装配体图样,看懂图样的结构形式和装配关系,尺寸公差和技术要求。
2.综合训练锯销,锉销,钻孔等基本操作。
3.训练使用游标卡尺,刀口尺,千分尺,万能角度尺等测量工具的测量方法。
4.检查装配体的装配间隙,达到装配的技术要求。
二、实训图样:课题二十六v形槽对配体一、教学目标:1、了解配合件、工艺以及锉配等概念;2、学会图形分析,弄懂有关形位精度、公差与配合、粗糙度、基准以及三角函数的计算等问题;3、会使用游标卡尺、万能角度尺、千分尺等量具控制图中要求尺寸;4、学会使用游标高度尺划线的一般方法及台阶面,斜面的锯削和锉削方法;学会对称型工件的间接控制方法和燕尾型工件的测量方法。
中级钳工图纸
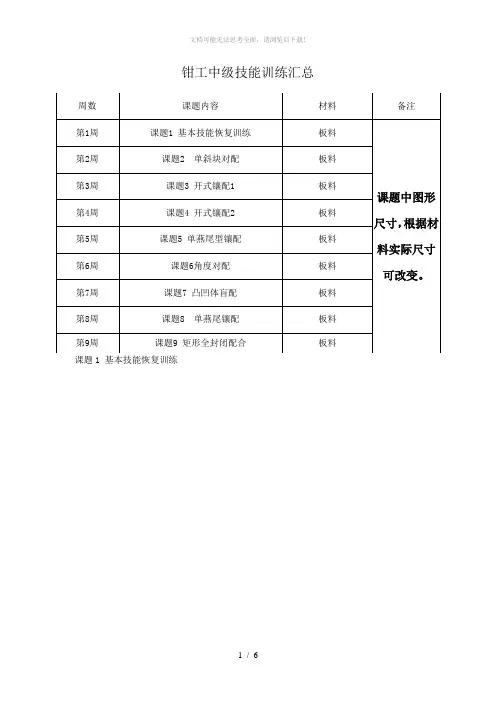
中级钳工图纸钳工中级技能训练汇总周数课题内容材料备注第1周课题1基本技能恢复训练板料第2周课题2单斜块对配板料第3周课题3开式镶配1板料课题中图形第4周课题4开式镶配2板料尺寸,根据材第5周课题5单燕尾型镶配板料料实际尺寸第6周课题6角度对配板料可改变。
第7周课题7凸凹体盲配板料第8周课题8单燕尾镶配板料第9周课题9矩形全封闭配合板料课题1基本技能恢复训练1__一√二3M叵∙∣÷∣0∙34⑻课题2单斜块对配课题3开式镶配120.02珀O1 .2C呢,I A6C,07dj∕T课题4开式镶配22-≡7TnTnrzTTTF5课题5单燕尾型镶配技术要求 1键"方法不许推'户在族优劣处 R<0.20.梭通去毛*・□⅜1ΛO.5Γ 2,作U 按件1沿制面的作用问察不大于0.04 3.候配时不衿般打S 人,件I 与件IJ 配合府外侧60*0.)2把边不大于0.06. 4,港备H 间W 分甘,加工IM 网不许延长技术要索 11G 新饼二生%m∣H411C⅛.1.令11摊【啾,密静糠看坏大于口,:14,3触」肝收好、包,|比 4.τ⅛wm⅛.⅜t 05x45β.课题6角度对配 课题7凸凹体盲配rt林2MA碎卬ITIWC04”Mg(14”i・课题8单燕尾镶配T照,货配课题9矩形全封闭配合触魏1抑储I 右HW 2 .件II 错”E 3 .船粘股筋转轴孔K 附科 4虹耒■钺3口醇附MsWr5.1⅜RI⅜fiO⅝,6.髭雒氏於2 Λ.s.o^o^AT iT。
钳工初、中、高考级图(全面)
钳工初、中、高考级图(全面)
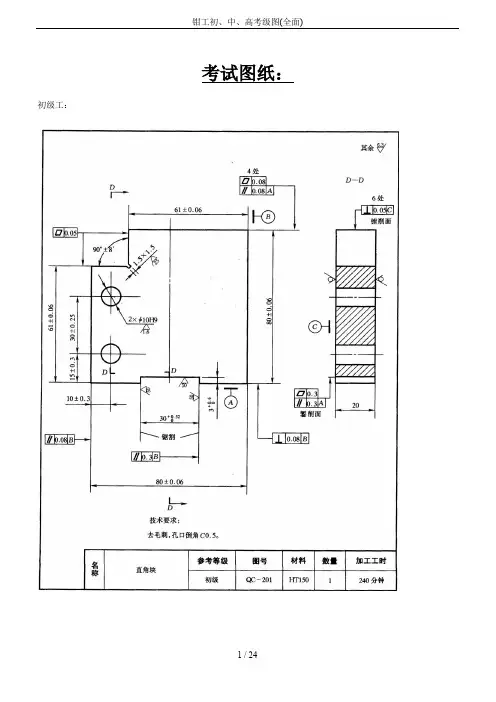
考试图纸:
1 / 24
钳工初、中、高考级图(全面) 2 / 24
钳工初、中、高考级图(全面) 3 / 24
钳工初、中、高考级图(全面) 4 / 24
钳工初、中、高考级图级图(全面)
中级工:
6 / 24
钳工初、中、高考级图(全面) 7 / 24
钳工初、中、高考级图(全面) 8 / 24
钳工初、中、高考级图(全面) 9 / 24
钳工初、中、高考级图(全面) 10 / 24
钳工初、中、高考级图(全面) 11 / 24
钳工初、中、高考级图(全面) 12 / 24
钳工初、中、高考级图(全面) 13 / 24
钳工初、中、高考级图(全面) 14 / 24
21 / 24
钳工初、中、高考级图(全面) 22 / 24
钳工初、中、高考级图(全面) 23 / 24
钳工初、中、高考级图(全面) 24 / 24
钳工初、中、高考级图(全面) 15 / 24
钳工初、中、高考级图(全面) 16 / 24
钳工初、中、高考级图(全面) 17 / 24
钳工初、中、高考级图(全面) 18 / 24
钳工初、中、高考级图(全面) 19 / 24
钳工初、中、高考级图(全面) 20 / 24
高级工:
钳工初、中、高考级图(全面)
钳工技能大赛训练图纸
钳工技能大赛训练图纸 The manuscript was revised on the evening of 2021
“钳工加工工艺”一般操作流程
识读零件图
截取零件毛坯
选择加工基准
基准面加工
划线
锯割加工零件的外形
钻孔加工
各零件表面的粗加工(锉销加工)
各零件表面的精加工(锉销加工)
对照零件图纸及技术要求检验零件
任务一:斜块配
任务二:外开放斜块配一
任务三:外开放斜块配二
任务任务四:外开放斜块配三
任务五:外开放斜块配四
任务六:凸凹体配合件
注意:运用3mm的工艺孔加工。
任务七:V型块配合加工
技术要求及注意事项要求:
1.件2按件1配作,配合面清毛刺。
2.配合(翻转180度配合)间隙。
3.其余锐边倒圆。
4.参赛选手在开赛前5分钟内,检查好来料尺寸,比赛中不予调换。
5.时间小时;请参赛选手,安排好工艺,赛出水平。
(完整版)钳工实训图纸
任务一:画线练习日期签字画线制图审核比例 1 : 1材料45钢板标准数量1乐至县高级职业中学学号图号01加工要求:1、划出内T形全部加工线;2、钻排孔后錾去余料锯;任务二:制作T形板Q O /其余F ■”-10.D2A:5?卜①审核比例材料45钢板制图T形板标准数量1乐至县高级职业中学学号图号03任务四:制作工形板技术要求、锐边去毛刺;2、孔口倒角加工要求:1、通过锯、錾、锉、钻等操作完成工件;U|D 二引// D.03 A L JJ/±» *. ■ ―一处SQ4I8^形板加工要求:1、学会攻丝。
任务六:制作凸形块-■'•Iri-TH技术要求去毛刺,孔口倒角日期签字凸形块制图审核比例 1 : 1材料45钢板标准 数量1乐至县高级职业中学 学号图号 06任务五:制作E 字板E 字板2 P, 其余U & '厂[丄—11处加工要求:1、学会铰孔-—0,.7 [也幻.比加工要求:1、注意配合间隙;任务八:锉配凹凸体丄0阳B C◎©挣亠(ftwT601005日期签字凹凸体配合制图审核比例 1 : 1材料45标准数量1乐至县高级职业中学学号图号07V形镶配技术要求、两配合处单边间隙不大于0.06mm且能转位互换;2、棱边倒钝R0.2。
M1QU2任务七:攻丝练习螺纹孔板材料45钢板1 :14XM62^MS抹肋16]日期签字制图审核比例标准数量1乐至县高级职业中学学号图号07任务十:制作錾口锤子加工要求:1、锐边倒角R0.3 ;651Y v十-十----- ---- :Vr乞■ --- --- H2?[T壬0亍A\3X43"20±0.Q512爼1Mg錾口锤子。
钳工实训图纸

钳工实训图纸任务一:画线练习日期签字画线制图审核比例1∶1材料45钢板标准数量1 乐至县高级职业中学学号图号01任务二:制作多角样板×其余技术要求、工件表面直线度均为;、未注公差按要求。
加工要求:1、巩固画线操作;2、锯割成形。
日期签字多角样板制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号02任务三:制作T形板其余处加工要求:1、划出内T形全部加工线;2、钻排孔后錾去余料锯;日期签字T形板制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号03任务四:制作工形板技术要求、锐边去毛刺;2、孔口倒角。
处其余加工要求:1、通过锯、錾、锉、钻等操作完成工件;2、各精度可降低;日 期签 字工形板制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号04任务六:制作凸形块7处其余技术要求去毛刺,孔口倒角。
加工要求:1、学会攻丝。
日期签字凸形块制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号06任务五:制作E字板其余11处处加工要求:1、学会铰孔日期签字E字板制图审核比例1∶1材料45标准数量1乐至县高级职业中学学号图号05任务八:锉配凹凸体加工要求:1、注意配合间隙;日期签字凹凸体配合制图审核比例1∶1材料45标准数量1乐至县高级职业中学学号图号07任务九:制作V 形镶配技术要求配合尺寸其余、两配合处单边间隙不大于0.06mm,且能转位互换;2、棱边倒钝R0.2。
日 期签 字V 形镶配制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号08任务七:攻丝练习日期签字螺纹孔板制图审核比例1∶1材料45钢板标准数量1乐至县高级职业中学学号图号07任务十:制作錾口锤子加工要求:1、锐边倒角R0.3;2、锯割面不准修锉。
日期签字錾口锤子制图审核比例1∶1材料45标准数量1乐至县高级职业中学学号图号。
中级钳工图纸
板料
课题1基本技能恢复训练
课题2单斜块对配
课题3开式镶配1
课题4开镶配2
课题5单燕尾型镶配
课题6角度对配
课题7凸凹体盲配
课题8单燕尾镶配
课题9矩形全封闭配合
钳工中级技能训练汇总
周数
课题内容
材料
备注
第1周
课题1基本技能恢复训练
板料
课题中图形尺寸,根据材料实际尺寸可改变。
第2周
课题2单斜块对配
板料
第3周
课题3开式镶配1
板料
第4周
课题4开式镶配2
板料
第5周
课题5单燕尾型镶配
板料
第6周
课题6角度对配
板料
第7周
课题7凸凹体盲配
板料
第8周
课题8单燕尾镶配
板料
第9周
重庆市松溉中等职业技术学校钳工实训图纸
制图
日期
签字
CNC—车削技术
3、修改摩耗,保证工件尺寸精度要求。
审核
. ..
比例
1∶1
标准
数量
1
重庆市松溉职业技术学校实训图纸 学号
材料
φ36×87
系统
FANUC-T C
图号 CNC—15
z
. ..
全部
加工要求:1、用 G73、G70 编程加工该工件; 2、修改摩耗,保证工件尺寸精度要求。
z
技术要求
制图
日期
签字
CNC—车削技术
审核
. ..
比例
1∶1
标准
数量
1
重庆市松溉职业技术学校实训图纸 学号
材料
φ36
系统
FANUC-T C
图号 CNC—14
z
. ..
其余
加工要求:1、合理安排加工工艺; 2、用 G73、G70 编程加工该工件;
z
技术要求 、锐角倒钝0.5×45°。 2、未注倒角1×45°。
审核
. ..
比例
1∶1
标准
数量
1
重庆市松溉职业技术学校实训图纸 学号
材料
系统
FANUC-T C
图号 CNC—26
z
∶10
. ..
全部
1.5×45°
配作
技术要求 未注倒角1×45°。
加工要求:1、配合部分的外轮廓尺寸要接近下偏差,内轮廓要接 近上偏差;
制图
日期
签字
z
CNC—车削技术
2、锥度、螺纹要配作,以保证装配精度要求; 3、修改摩耗,保证工件尺寸精度要求。
z
制图
(完整版)钳工实训图纸
审核
比例
1∶1
材料
45
标准
数量
1
乐至县高级职业中学
学号
图号
07
任务九:制作V形镶配
日 期
签 字
V形镶配
制图
审核
比例
1∶1
材料
45钢板
标准
数量
1
乐至县高级职业中学
学号
图号
08
任务七:攻丝练习
日 期
签 字
螺纹孔板
制图
审核
比例
1∶1
材料
45钢板
标准
数量
1
乐至县高级职业中学
学号
图号
07
任务十:制作錾口锤子
加工要求:1、锐边倒角R0.3;
2、锯割面不准修锉。
日 期
签 字
錾口锤子
制图
审核
比例
1∶1
材料
45
标准
数量
1
乐至县高级职业中学
学号
图号
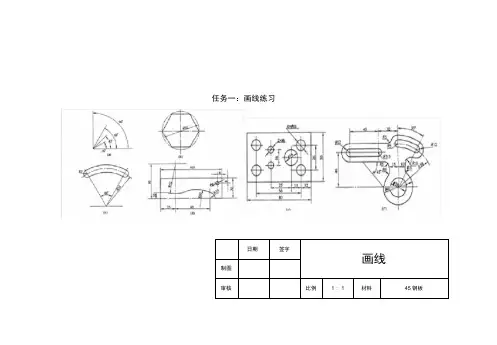
任务一:画线练习
日 期
签 字
画线
制图
审核
比例
1∶1
材料
45钢板
标准
数量
1
乐至县高级职业中学
学号
图号
01
任务二:制作多角样板
加工要求:1、巩固画线操作;
2、锯割成形。
日 期
签 字
多角样板
制图
审核
比例
1∶1
材料
45钢板
标准
数量
1
乐至县高级职业中学
学号
图号
02
任务三:制作T形板
加工要求:1、划出内T形全部加工线;
(完整版)钳工实习练习图
宝蝶形锉配图
加工步骤:
1、将坯料加工成(60×60)±0.02㎜,平行度和垂直度均达到图样要求。
2、划线、将件1料从坯料上锯下,按件1要求加工,完成15和90°并保证对称度要求。
3、加工件2,完成30及其他配合尺寸,用件1对件2修配,达到配合尺寸要求。
4、划钻孔线,完成钻孔、铰孔和攻螺纹等。
5、去毛刺,清理铁屑,用M6螺钉装配好工件,装配后的大平面平面度不超过0.04㎜。
加工步骤:
1、检查坯料,并按图样要求先加工出甲、乙件的外形尺寸(42×42)和(60×60),相关的形位误差和表面粗糙度橡塑要达到技术要求。
2、划出甲、乙加工位置线,并检查划线质量。
3、加工件甲,先锯下一角,锉削加工达到尺寸24和形位误差的要求后,再锯下另一角,同样完成锉削加工要求,且表面粗糙度达到要求,内直角处清角棱线清晰。
4、加工乙件,可先完成3个孔的底孔的钻削;再打排孔去除余料,依靠件乙的外形基准,进行尺寸控制加工,然后以件甲配锉修整件乙;锉配达到要求后,完成锪孔、铰孔、攻丝。
5、去除毛刺,清除铁屑。
加工步骤:
加工步骤与锉配8字形体相似。
凸凹V形全封闭锉配
燕尾锉配
凸凹V形锉配
凸凹燕尾锉配
三角形、四边形组合锉配
三角形、四边形变位组合锉配。