
曲柄的机械加工工艺及夹具设计
此套设计有全套CAD图和卡片,1.零件的工艺分析该设计是零件曲柄面和孔的加工,现分析如下:①φ32mm、φ22 mm孔左端表面②φ32mm、φ22 mm孔右端面③孔φ32 mm、φ22 mm及倒角,锥销孔φ5mmM6 -6H的内螺纹,孔φ5mm。
这孔有着一定的位置要求,主要是:⑴φ32 mm孔内与φ22中心线平行度公差为0.02;⑵φ32 mm孔与φ22中心线的距离为50mm。
图1-1项目公差等级偏差(㎜) 粗糙度位置要求孔φ16 IT7 0 —0.018 3.2 ∥Φ0.02 B 孔φ12 IT7 0 —0.018 3.2φ22端面12.5φ32外端面12.5φ16内端面 3.2内螺纹M6 IT6 0—0.008 3.2锥销孔φ5 GB1804-C ±0.3 1.6孔φ5 GB1804-C ±0.3 12.5倒角GB1804-C ±0.4 12.5尺寸18 GB1804-C ±0.5尺寸9 GB1804-C ±0.5尺寸φ22 CT12 ±2.3尺寸φ32 CT12 ±2.5尺寸64 GB1804-C ±0.8尺寸17 GB1804-C ±0.52.机械加工工艺设计2.1毛坯的制造形式零件材料为HT200,考虑到零件材料的综合性能及材料成本和加工成本,保证零件工作的可靠,采用铸造。
由于年产量为50000件,属于大批生产的水平,而且零件轮廓尺寸不大,故可以采用铸造成型。
图2-1毛坯工艺(毛坯的尺寸公差和加工余量)(表2-2)铸造类型(砂型)基本尺寸尺寸公差等级加工余量等级公差CT加工余量底、侧面25.3 CT9 MA-G 1.7 2.5 顶面22.8 CT9 MA-H 1.7 3.5 底、侧面72 CT9 MA-G 6 2.52.2基面的选择基面选择是工艺规程设计中的重要的设计之一,基面的选择正确与合理,可以使加工质量得到保证,生产率得到提高。
否则,加工工艺过程中会问题百出,更有甚者,还会造成零件大批量的报废,使生产无法进行。
2.2.1 粗基面的选择作为粗基准的表面应平整,没有飞边、毛刺或其他表面缺欠。
该工件选择φ22圆面和左端面作为粗基准。
采用φ22圆面定位加工内孔可保证的壁厚均匀;采用左端面作粗基准加工右端面,可以为后续工序准备好精基准。
2.2.2 精基面的选择φ12轴线是设计基准,选择φ12轴线作为定位基准加工φ16孔,实现设计基准和工艺基准重合,保证被加工孔轴线平行度的要求。
选择右端面为加工内螺纹M6、锥销孔φ5的工序精基准,孔φ16轴线为加工孔φ5的精基准,设计基准和工序基准重合,保证尺寸要求。
3.制订机械加工工艺路线生产过程是指将原材料转变为成品的全过程。
它包括原材料的准备、运输和保存,生产的准备,毛坯的制造,毛坯经过加工、热处理而成为零件,零件、部件经装配成为产品,机械的质量检查及其运行试验、调试,机械的油漆与包装等。
工艺过程是指在生产过程中,通过改变生产对象的形状、相互位置和性质等,使其成为成品或半成品的过程。
机械产品的工艺过程又可分为铸造、锻造、冲压、焊接、机械加工、热处理、装配、涂装等工艺过程。
其中与原材料变为成品直接有关的过程,称为直接生产过程,是生产过程的主要部分。
而与原材料变为产品间接有关的过程,如生产准备、运输、保管、机床与工艺装备的维修等,称为辅助生由于零件加工表面的多样性、生产设备和加工手段的加工范围的局限性、零件精度要求及产量的不同,通常零件的加工过程是由若干个顺次排列的工序组成的。
工序是加工过程的基本组成单元。
每一个工序又可分为一个或若干个安装、工位、工步或走刀。
毛坯依次通过这些工序而变成零件。
工序是一个或一组工人,在相同的工作地对同一个或同时对几个工件连续完成的那一部分工艺过程。
工序是组成工艺过程的基本单元,也是生产计划、成本核算的基本单元。
一个零件的加工过程需要包括哪些工序,由被加工零件的复杂程度、加工精度要求及其产量等因素决定3.1表面加工方法的确定根据零件的几何形状、尺寸精度及位置精度等技术要求,以及加工方法所能达到的经济精度,在生产纲领已确定的情况下,可以考虑采用万能性机床配以专用工卡具,并尽量使工序集中来提高生产率。
除此之外,还应当考虑经济效果,以便使生产成本尽量下降。
查《机械制造课程设计指导书》10页表1-7、1-8、1-9,选择零件的加工方法及工艺路线方案如下:3.2加工阶段的划分在粗加工阶段。
首先将精基准准备好,使后续工序都可以采用精基准定位加工,保证其他加工表面的精度要求;首先φ22左端面作为粗基准粗铣右端面,然后以此端面为精基准加工其他面和孔。
采用φ22圆面定位加工内孔φ12可保证的壁厚均匀,以孔φ1为精基准加工φ16。
3.3 工序的集中与分散选用工序集中原则安排拔叉的加工工序。
该拔叉的生产类型为大批生产,可以采用万能型机床配以专用工、夹具,以提高生产率;而且运用工序集中原则使工件的装夹次数少,不但可以缩短辅助时间,而且由于与一次装夹中加工了许多表面,有利于保证各种加工表面之间的相对位置精度要求。
3.3工序顺序的安排机械加工工序(1)遵循“先基准后其他”原则,首先加工基准——曲柄左端面和右端面。
(2)遵循“先粗后精”原则,先安排粗加工工序,后安排精加工工序。
(3)遵循“先主后次”原则,先加工主要表面(4)遵循“先面后孔”原则,先加工曲柄端面,再加工孔,确定工艺路3.4确定工艺路线1 机床的选择:采用Z525立式钻床、钻床。
2 选择夹具:该曲柄的生产纲领为大批生产,所以采用专用夹具。
3 选择刀具:在铣床上加工的各工序,采用高速钻刀即可保证加工质量。
4选择量具:采用塞规.双用游标卡尺。
4.机械加工余量、工序尺寸及公差的确定4.1锥销孔φ5的工序尺寸由表2-28课查得,精铰余量Z=0.2mm,加工等级为IT8,公差为0.018钻孔余量为Z钻=4.8mm,加工等级为IT12,公差为0.12。
4.2确定切削用量及时间定额4.2.1主轴转速的确定1.钻、铰Φ5锥孔,以φ22左端面为基准。
刀具:钻头直径为4.8mm的高速钢钻头,锥度铰刀头直径为5mm高速钢铰刀。
机床:Z525立式钻床2.钻孔工步⑴背刀吃量аp的选择粗加工时根据加工余量和工艺系统刚度确定аp=4.8mm。
⑵进给量的确定由表5-22,选取该工步得进量f=0.1mm/r。
⑶切削速度的计算由表5-31,按工件材料为铸铁的条件选取,切削速度v=20m/min选取。
由公式n=1000v/πd可求得该工序钻头钻速n=1326r/min,参照表4-9所列Z525型立式钻床得主轴转速,取转速n=1360r/min。
再将此转速代入公式v=nπd/1000=20.5m/min。
3.精铰锥孔工步1)背吃刀量的确定取аp=0.2mm。
2)进给量的确定由表5-31,选取该工步得进给量f=1mm/r。
3切削速度的计算由表5-31,按工件材料为铸铁的条件选取,切削速度v=3m/min选取。
由公式n=1000v/πd可求得该工序钻头钻速n=191r/min,参照表4-9所列Z525型立式钻床得主轴转速,取转速n=195r/min。
再将此转速代入公式v=nπd/1000=3.06m/min4.2.2时间定额的计算:工序9:钻、铰Φ5锥孔 钻孔工步根据表5-51,钻孔的基本时间可由公式12t=/()/L fn l l l fn=++ 求得。
110;cot /2(12) 2.4r l mm l D k ==+~=,22l =;f=0.1mm/r;n=1360r/min 。
则该工步的基本时间t=(22+2.4+2)/0.1mm/r x 1360r/min=10.8s 精铰孔工步根据表5-41,铰孔基本时间可由公式t=L*i/fn=(LP+l1)*i/fn, LP=(D-d)/2*tankr, kr=15°,l1=1mm ,f=1mm/r ,n=195r/min 则该工步的基本时间t=20s 。
辅助时间的计算tf辅助时间tf 基本时间t 之间的关系为tf=(0.15-0.2)t 钻孔辅助时间tf=0.2×10.8=2.2s 铰孔辅助时间tf=0.2×20=4s 4.2.3其它时间计算除了作业时间以外,每道工序的单件时间还包括布置工作时间、休息与生理需要时间和准备与终结时间。
由于该设计的生产类型为大批量生产,分摊到每个工件上的准备与终结时间甚微,可忽略不计。
布置工作地时间tb 是作业时间的2%-7%,休息与生理时间tx 是作业时间的2%-4%,本设计均取3%,则工序的其他时间(tb +tx )可按关系式(3%+3%)×(tf+t )计算。
工序9的其他时间:tb +tx=6%×(10.8s+20s+4s )=2s 单件计算时间td=2s+10.8s+20s+4s=36.8s 。
5.夹具设计5.1夹具选择夹具是一种能够使工件按一定的技术要求准确定位和牢固夹紧的工艺装备,它广泛地运用于机械加工,检测和装配等整个工艺过程中。
在现代化的机械和仪器的制造业中,提高加工精度和生产率,降低制造成本,一直都是生产厂家所追求的目标。
正确地设计并合理的使用夹具,是保证加工质量和提高生产率,从而降低生产成本的重要技术环节之一。
同时也扩大各种机床使用范围必不可少重要手段。
(夹具装配图5-1)(一)提出问题(1)怎样限制零件的自由度;一个面限制3个自由度,短圆柱销限制2个自由度,削边销限制1个自由度。
(2)怎样夹紧;设计夹具由螺旋夹紧配合V形块夹紧工件,定位块起支撑工件的作用。
(3)设计的夹具怎样排削;此次加工利用麻花钻和铰刀,排削通过钻模板与工件之间的间隙排削。
(4)怎样使夹具使用合理,便于装卸。
(二)设计思想设计必须保证零件的加工精度,保证夹具的操作方便,夹紧可靠,使用安全,有合理的装卸空间,还要注意机构密封和防尘作用,使设计的夹具完全符合要求。
本夹具主要用来对φ5锥销孔进行加工,这个孔尺寸精度要求为GB1840-C ,表面粗糙度Ra1.6,钻、精铰以可满足其精度。
所以设计时要在满足精度的前提下提高劳动生产效率,降低劳动强度。
5.2夹具设计5.2.1定位分析(1)定位基准的选择据《夹具手册》知定位基准应尽可能与工序基准重合,在同一工件的各道工序中,应尽量采用同一定位基准进行加工。
故加工φ5锥销孔时,采用曲柄右端面和φ12孔内圆柱面作为定位基准。
(2)定位误差的分析定位元件尺寸及公差的确定。
夹具的主要定位元件为一个面与两个孔定位,因为该定位元件的定位基准为孔的轴线,所以基准重合△b=0,由于加工向下孔即不存在基准位移误差△j=0。
5.2.2切削力及夹紧力的计算 2、切削力及夹紧力的计算刀具:Φ4.8的麻花钻,Φ5的锥度铰刀。
发动机曲轴加工工艺及其夹具设计方案
发动机曲轴加工工艺及其夹具设计方案发动机曲轴是汽车发动机的关键部件之一,它的制造工艺和质量直接影响发动机的性能和寿命。
而曲轴加工工艺及其夹具设计方案是影响曲轴制造成本和质量的重要因素之一。
下面将从几个方面介绍曲轴加工工艺及其夹具设计方案。
一、曲轴加工工艺1、材料选择曲轴的材质一般为45#、40Cr或42CrMo等高强度合金钢。
选择材料时应考虑材料的化学成分、硬度和耐磨性等因素,同时还要考虑材料的可加工性和可焊性等。
2、加工工艺曲轴加工是一个复杂的过程,一般需要采用数控机床进行粗加工和精加工。
其加工步骤包括车削、铣削、钻孔、切割等操作。
在加工过程中需要注意刀具的选用、进给速度和冷却液的使用等问题。
3、热处理曲轴的热处理工艺是曲轴制造过程中非常重要的环节之一,它可以改善曲轴的硬度、韧性和抗疲劳性等性能。
曲轴的热处理工艺包括淬火、回火和表面淬火等。
二、夹具设计方案1、定位方式曲轴加工过程中的定位方式一般分为机械、气动和液压三种。
机械定位通常采用精密定位销的方式,气动定位则是利用气压将工件固定在夹具上,液压定位则是利用液压缸的力将工件夹紧。
2、夹紧方式曲轴的夹紧方式也有许多种,常用的夹紧方式包括机械、液压和气动三种。
机械夹紧方式一般使用螺母或螺栓将工件夹住,液压夹紧则是利用液压缸的力将工件夹紧,气动夹紧也是利用气压将工件夹紧。
3、支撑方式曲轴加工过程中的支撑方式也非常重要,它直接影响到曲轴的精度和质量。
常用的支撑方式包括线性支撑和点式支撑两种,其中线性支撑一般采用直线导轨或滑块等,而点式支撑则是采用滚珠或滚子轴承进行支撑。
以上就是关于曲轴加工工艺及其夹具设计方案的介绍,如今曲轴加工技术也在不断提高,寻求更高质量和更高效率的曲轴加工方式,相信未来在这个领域也会有更多的进步。
曲柄轴车床夹具设计方案说明书

曲柄轴车床夹具设计零件图:一、前言《机械制造工艺学》课程设计是学完了《机械制造工艺学》、《机床夹具设计》、《金属切削机床与刀具》等主要专业课程,并进行了生产实习此后进行的一个实践性环节,是应用所学基础理论、专业知识与技术去解析和解决生产实责问题的一次综合训练。
我希望经过此次课程设计能牢固、扩大和增强自己所学到的理论知识与技术,提高自己设计计算、制图、编写技术文件的能力,学会正确使用技术资料、标准手册等工具书,并设计中培养理论联系本质、严肃认真的工作作风和独立工作能力、为今后进行毕业设计和毕业后从事技术工作打下一个优异的基础。
车床夹具:在车床上用来加工工件内、外辗转面及端面的夹具。
本次设计的夹具重要针对曲柄轴的独爱夹具设计。
而且,从加工时工件上所受的切削力来考虑,夹紧点凑近加工面,夹紧力方向与切削力方向相反,可以抵消部分切削力,有利于提高加紧刚性。
二、夹具设计解析,提出设计任务书<1)设计要求:1.设计课题:曲柄轴独爱部分车床专用夹具设计2.生产纲领:年产量8000 件,中批或大批量生产<2)设计思想与设计方案的比较1)零件加工工艺路线下料 --调质 --粗车夹头 <端面) --中心孔 -粗车外圆 <同心部分,留余量) -- 磨 -铣键槽 --以铣键槽定位,用独爱夹具定位,车独爱部分 -磨-检验2)设计思想依照零件的加工图纸可以知道,零件在车曲柄轴独爱部分时要用曲柄轴的键槽定位,尔后设计一个专用的独爱夹具,车零件的独爱部分,使其满足图纸的尺寸精度要求。
本工序的加工条件为:工件其他表面以及倒角都均已加工,达设计图要求。
该工序加工时,主要应试虑要保证零件独爱的中心线与车床的辗转中心,独爱距为 0.8.3)设计方案方案 1:可复位车独爱轴夹具 ----- 用零件的键槽定位, 0.8 的独爱距实现方法为设计一个独爱盘,在定盘上搬动。
独爱盘的搬动是有定位销在定盘销孔里的搬动实现,独爱盘两边设置推块,用螺丝的拧动来推动独爱盘的搬动,当独爱盘处在最左端时,推盘的中心与车床的轴心重合,当独爱盘处在最右端时,独爱盘的中心与车床的中心独爱距为。
曲柄轴的数控工艺分析与夹具设计
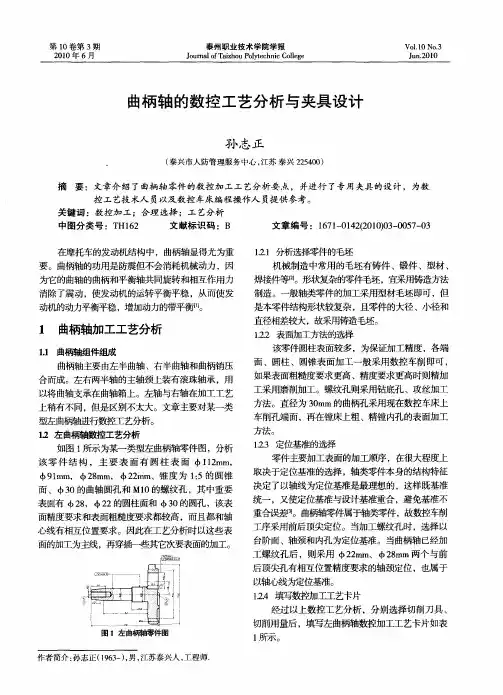
图 3零件装夹实物图
第 3期
孙志正 :曲柄 轴的数控工艺分析与夹具设计
社 ,04 20.
5 9
参 考文献 :
【 D 盛焱. 托车发动机设计[ . : 民邮电出版社, 1r ] 摩 M】 北京 人
1 97 9 .
[] 4肖继德, 陈宁平. 机床夹具设计【 ] M. 北京: 机械工业出版社
Ke r s NC ma h i g r a o a l c o c ; r c s n l ss ywo d : c i n ; e s n b e h ie p o e sa ay i n
( 上接 第 3 0页 )
E o E aa r nIs l f n lp io n ui l nReitn ei ainswi r tcCo. s v at alr ssa c nP t t e t Ch ot n t eHe r F i e h i ge i u 删 Ha-a ly h
s lwi r v d f r n ef r u t lp o ier e e c l e o CNC r c s c n ca n eCNC t ep o r mmi go e a o . p o e s e h i in a dt t h l h r ga a n p rtr
fir (H ) n td h f c fe a pi o nui e si t n C Fp t n. to s sn ls lcs al e C F,ad s y te e et o n l r n isl sniv y i H ai t h d t gpama g oe u u s a l n ti e Me Fi u (P ,at g srm sl (I )n eemesrd i 9 a etwi H eoead a e e a pi(= 7 ( 0mg . F G)fs eu i ui FNS ad w r aue n t ns t C Fb f n fr n l r n 3) 1 ,d n i n n 6pi h r t a l q
一种曲轴加工工艺及车曲柄颈专用夹具设计

一种曲轴加工工艺及车曲柄颈专用夹具设计牟杰爽张良栋摘要:在加工曲轴曲柄颈时,由于曲轴是偏心件,一般工装夹具难以保证其加工精度和加工质量,因此需要设计一个专门车削加工曲柄颈的工装夹具。
本文主要介绍了一种曲轴加工工艺及车曲柄颈专用夹具设计,供读者参考。
关键词:曲轴;夹具;车削;加工工艺1 曲轴功用曲轴的作用是将活塞的往复运动通过连杆变成其回转运动,因此曲轴不但承受着周期性的弯曲力矩和扭转力矩,同时还受到扭转振动的附加应力的作用。
这样就使曲轴的受力情况非常复杂,所以发动机的曲轴要有高的强度、刚度、耐磨性、耐疲劳性及冲击韧性,曲轴的质量应尽量小,各轴颈应保证充分润滑。
(图1)2 曲轴技术要求4 车曲柄颈专用夹具(图2)5 夹具操作方法如图2所示,夹具安装时,先将4个顶针套用榔头轻轻敲入前后轴套内。
曲轴平放在V形架上,将前后轴套装入前后主轴颈,用拉紧螺栓紧固,防止绕主轴颈转动,然后将周向定位块用螺栓安装,用来周向定位,再将方头平键安装在圆形轴套上。
将夹具安装在车床上时,先将前顶尖装入主轴锥孔内,然后过渡盘与主轴相连接,过渡盘与车床主轴用莫氏锥孔定位,然后用4个螺栓紧固。
夹具体与过渡盘用圆柱面定位,用4个螺栓紧固。
用吊机将曲轴吊到夹具体内,顶上后顶尖,然后用压紧装置将其压紧,平衡块安装在夹具体上,用平衡法找正主轴平衡。
找正位置后,即可开动车床加工。
当加工完一个曲拐时,松开夹紧装置,用吊机将曲轴旋转180度,继续加工下一个曲柄颈。
Reference:[1]徐鴻本.机床夹具设计手册[M].沈阳:辽宁科学技术出版社, 2004,3.[2]张进生.机械制造工艺与夹具设计指导[M].北京:机械工业出版社,1995,9.[3]吴拓.现代机床夹具典型结构实用图册[M].北京:化学工业出版社,2015,10.[4]贵州工学院机械制造工艺教研室.机床夹具结构图册[M].贵州:贵州人民出版社,1983,6.[5]周来宏.曲轴加工工艺及曲轴内铣技术的研究[D].大连:大连交通大学,2008,12.[6]卢秉恒.机械制造技术基础[M].北京:机械工业出版社,2017,10.-全文完-。
机械制造课程设计——曲柄零件机械加工工艺规程及夹具设计

机械制造工技术基础课程设计说明书学院:机械工程学院目录一、设计任务⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯3二、零件的分析⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯42.1 、零件的作用⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯42.2 、零件的工艺分析⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯4三、确定毛坯的制造方法、初步确定毛坯形状⋯⋯4四、工艺规程设计⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯64.1 、定位基准的选择⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯64.2 、工件表面加工方法的选择⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯74.3 、制定工艺路线⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯74.4 、确定加工余量、工序尺寸及公差114.5 、确定切削用量、基本工时(机动时间)12五、专用夹具设计⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯16六、设计小结⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯18七、参考文献⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯19机械加工工艺课程设计任务书题目曲柄零件机械加工工艺规程及夹具设计学号201033087 姓名武喜亮主要内容:1、设计零件毛坯,绘制毛坯图。
2、制定该零件机械加工工艺路线,填写工艺过程卡。
3、设计 B 面加工工序过程,填写工序卡。
4、设计 B 面加工工序中所使用的专用夹具,绘制夹具装配图及其主要零件图。
5、编写课程设计说明书。
基本要求:在熟悉机械制造技术教材和相关参考资料的内容的基础上,阅读所发零件图图形,根据图形结构特点设计零件的毛坯结构,绘制零件毛坯图;根据零件的零件结构特点和各加工面的尺寸以及形位公差和表面精度,合理分配零件的各工序的加工方法;并结合毛坯尺寸确定制定工序的切削用量,填写工艺过程卡和工序卡;而后根据指定工序的加工情况,设计专用夹具,绘制夹具装配图及其主要零件图;最后编写设计说明书,对设计过程作出总结。
主要参考资料:[1] 张世昌等. 机械制造技术基础. 北京:高等教育出版社.2007.5[2] 柯建宏. 机械制造技术基础课程设计. 武汉:华中科技大学出版社.2008.8完成期限:指导教师签名:评审小组负责人签名:2013年10 月11 日二、零件的分析2.1 零件的作用设计对象为曲柄,它的作用是用来传递转矩。
曲轴零件的机械加工工艺及夹具设计

曲轴零件的机械加工工艺及夹具设计曲轴零件是发动机中最重要的部件之一,其主要作用是将活塞的上下往复运动转化为旋转运动,从而带动汽车轮胎运动,使汽车前进。
曲轴的机械加工工艺及夹具设计对于汽车发动机的品质和性能有着至关重要的作用。
下面将为大家介绍如何进行曲轴零件的机械加工和夹具设计。
一、曲轴的机械加工工艺曲轴是一种比较复杂的零件,其加工难度较高,需要用到许多特殊的工艺。
下面将为大家介绍曲轴的机械加工工艺:1. 曲轴的材料选择:曲轴要求材料强度高、耐磨性好,所以通常选择高强度的锻造钢、铸钢等材料。
2. 曲轴的切削加工:曲轴的切削加工是一种比较复杂的加工处理方法,其加工难度和要求较高。
曲轴的加工需要使用专门的加工设备和加工工艺,如车削、铣削、磨削、钻削等等。
3. 曲轴的热处理:曲轴的加工后,需要通过热处理的方式,使其达到所需的硬度和韧性,从而提高其性能。
4. 曲轴的表面处理:曲轴的表面处理包括抛光、镀铬、陶瓷喷涂等。
这些处理不仅美观,而且有助于提高曲轴的使用寿命和性能。
二、曲轴的夹具设计曲轴的夹具是曲轴机械加工的重要工具,它们可以确保曲轴在加工过程中的稳定性和精度。
夹具的设计应该考虑以下几个因素:1. 加工特性:不同的加工方式对夹具的要求不同,应根据加工特性设计夹具。
2. 工件材质:工件的材质对夹具设计产生很大的影响。
应该选择合适的材料和加工工艺,确保夹具的刚性和精度。
3. 加工精度:曲轴是一个高精度零件,夹具设计时应该注意加工精度的要求,保证夹具的精度和稳定性。
4. 生产效率:合理的夹具设计应该能够提高生产效率,降低成本,从而提高企业的竞争力。
总之,曲轴零件的机械加工和夹具设计对于汽车发动机的性能和品质有着至关重要的作用。
只有通过正确的加工工艺和夹具设计,才能制造出质量更高、性能更优的曲轴,满足汽车发动机的需求。
发动机的曲轴的加工工艺和夹具设计资料
曲轴绝大部分是整体式,只有极少数柴油机采用组合式。大致结构如图所示,曲柄臂和连杆轴颈、主轴颈由圆角连接。通常在前端设有驱动附件、凸轮轴的轴颈,在后端设有输出法兰。曲轴内设有主轴颈通向连杆轴颈的供油孔。
图1.1曲轴结构图
曲轴在低转速时主要受到燃烧压力的作用,在高转速时主要受到惯性力和弯曲振动、扭转振动合成的附加力的作用。振动引起的附加力的精确计算非常复杂,所以常和实测并用。
发动机曲轴的加工工艺及夹具设计
摘 要
曲轴是汽车发动机的关键零件之一,其性能好坏直接影响到汽车发动机的质量和寿命.曲轴在发动机中承担最大负荷和全部功率,承受着强大的方向不断变化的弯矩及扭矩,同时经受着长时间高速运转的磨损,因此要求曲轴材质具有较高的刚性、疲劳强度和良好的耐磨性能。发动机曲轴的作用是将活塞的往复直线运动通过连杆转化为旋转运动,从而实现发动机由化学能转变为机械能的输出。
曲轴的主要要求
1.主轴颈:曲轴共有七个主轴颈,它们是曲轴的支点,在曲轴的运动中起支撑作用和保持一定的空间位置精度。为了最大限度的增加曲轴的刚度,通常将主轴颈设计的粗一些,尽管这会增加质量,但是它可大大提高曲轴的刚度,增加重叠度,减轻扭振危害。
各主轴颈的尺寸:主轴颈为φ75h6Ra0.32μm,圆柱度公差为0.005mm,第一轴颈宽43.7 mm,第二轴颈宽38 mm,第三轴颈宽38 mm,第四轴颈宽70 mm,第五轴颈宽38 mm,第六轴颈宽38 mm,第七轴颈宽59.7±0.23mm。
关键词:发动机曲轴工艺分析工艺设计
Abstract
The car engine crankshaft is one of the key parts and its direct influence on the performance of the quality of life and the car engine crankshaft in engine. For maximum load and power, with all of the changes direction, bending and torque through long run, so the crankshaft material wear high rigidity, fatigue strength and wear resistance. Engine crankshaft role of piston is reciprocal linear motion through the link into the rotary motion, thus realize engine by chemical energy into mechanical energy output.
曲轴零件的机械加工工艺及夹具设计概述
曲轴零件的机械加工工艺及夹具设计概述曲轴是内燃机的重要零部件,也是机械加工中较难加工的部件之一。
其加工和夹持应满足高精度和高要求的工艺和设备,以保证曲轴部件的质量和性能。
本文将从曲轴加工的流程、夹具设计与制作、加工工艺等方面进行介绍。
一、曲轴加工流程1. 钢筋的切割:使钢材的长度符合后续工艺的要求。
一般钢锭在长度为1 - 1.5m,如果剩余长度工艺对曲轴要求不高可直接用,否则要进行切割。
2. 热处理:钢锭在经过锻造、粗加工后需要进行热处理,以达到强度和韧性的要求。
包括调质、正火和淬火等工艺。
3. 精密加工:钢锭在经过热处理后进行精密加工,包括粗加工、中加工和精加工。
其中,粗加工是对轴型进行加工,中加工是对轴颈和插销孔加工,精加工是对轴颈和轴头进行加工和修磨。
4. 检测与调整:曲轴加工完成后,需要进行检测。
通常检测的项目包括外径、轴颈径、平行度和轴线精度等。
如果存在不符合要求的情况,需要进行调整和修复。
二、夹具设计与制作夹具的主要功能是稳定固定加工零件,使加工达到精确度和稳定性,提高加工效率和质量。
对于曲轴的加工中,常用的夹具有中心孔夹具、两端夹具和平行四边形夹具等。
对于中心孔夹具,其最主要的作用在于在加工过程中保持轴心不动,通过将曲轴的中心孔安装于夹具上,进行加工和旋转。
对于两端夹具,常常用于精密加工中,通过夹紧曲轴的两端进行加工和调整。
但使用两端夹具时应注意不要夹断轴颈。
平行四边形夹具则能够将曲轴固定,并确保平行度,是一个既简单,又有效的加工曲轴的夹具。
三、加工工艺1. 粗加工:曲轴的粗加工主要是对轴型进行加工。
首先,通过车削机将钢锭加工成符合直径要求的高度,并根据轴型图削出外形。
然后采用龙门铣床加工出内凸辊、凸轮和法块孔等。
2. 中加工:轴盖用旋花车进行加工,使其内直径和曲轴颈外径一致。
通过铣床将轴颈进行精密加工和修磨,以达到加工轴颈直径精度和表面粗糙度的要求。
此时需注意切削液的多次换换或循环过滤,防止不规则颗粒对轴颈的损伤。
曲柄机械加工工艺规程及工艺装备设计
优秀设计课程设计题目:曲柄零件加工工艺规程及锥销孔Φ5加工专用夹具设计班级:姓名:指导教师:完成日期:任务书一、设计题目曲柄零件锥销孔Φ5加工专用夹具设计二、原始资料(1) 被加工零件的零件图 1张(2) 生产类型:大批大量生产三、上交材料(1) 被加工工件的零件图 1张(2) 毛坯图 1张(3) 机械加工工艺过程卡片 1张(4) 与所设计夹具对应那道工序的工序卡片 1张(5) 夹具装配图 1张(6) 夹具体图 1张(7) 课程设计说明书(5000~8000字) 1份说明书主要包括以下内容(章节)①目录②摘要(中外文对照的,各占一页)③零件工艺性分析④机械加工工艺规程设计⑤指定工序的专用机床夹具设计⑥方案综合评价与结论⑦体会与展望⑧参考文献列出参考文献(包括书、期刊、报告等,10条以上)课程设计说明书一律用A4纸、纵向打印.四、进度安排(参考)(1) 熟悉零件,画零件图 2天(2) 选择工艺方案,确定工艺路线,填写工艺过程综合卡片 5天(3) 工艺装备设计(画夹具装配图及夹具体图) 9天(4) 编写说明书 3天(5) 准备及答辩 2天五、指导教师评语成绩:指导教师日期成绩评定采用五级分制,即优秀、良好、中等、及格和不及格。
优秀:设计方案合理并新颖,设计说明书及设计图纸规范、内容丰富。
在设计过程中勤奋好学、有创新思想;良好:设计方案合理,设计说明书及设计图纸比较规范、内容比较丰富。
在设计过程中勤奋好学、有创新思想;中等:设计方案一般,设计说明书及设计图纸欠规范、内容一般。
在设计过程中比较勤奋、创新思想不明显;及格:设计方案不完善,存在一些小错误,说明书及设计图纸欠规范、内容一般。
在设计过程中勤奋精神不够:不及格:设计方案有严重错误,设计说明书及设计图纸不规范、内容浅薄。
在设计过程中勤奋好学精神不够。
摘要这次设计的是曲柄锥销孔的加工,包括零件图、毛坯图、装配图各一张,机械加工工艺过程卡片一张与工序卡片一张。
曲轴的加工工艺及夹具设计.
曲轴的加工工艺及夹具设计.曲轴是一种中空的长轴,具有凸轮和连杆等部件。
曲轴广泛用于发动机、发电机、泵和压缩机等机械设备中。
由于其制作具有较强的特殊性和难度,因此制作曲轴的工艺及夹具设计至关重要。
1. 设计工艺和工艺路线曲轴的设计必须遵循机械原理和技术规范。
在进行曲轴设计时,需考虑到曲轴的材质,曲轴壳特征,曲轴壳直径和轴承座位置等因素。
在考虑这些因素的同时,需要进行材料选择和制造工艺选择,以便获得最优的曲轴设计,同时优化制造成本。
2.原料准备曲轴一般由高强度合金钢、铸铁或铝合金等材料制成。
在对原料进行处理时,需遵循材料质量指导书规定和制造工艺要求。
在准备原料时,还需对其进行热处理,以获得合适的材料性能,提高曲轴的强度和耐用性。
3. 车削工艺曲轴车削工艺是曲轴加工流程的核心,也是曲轴用最多的材料加工工艺。
在车削工艺中,需要使用高精度的车床和其它特殊加工设备,以保证曲轴的直径精度、凸轮和连杆安装位置、轴承座间隙等要求.磨削工艺是曲轴精度提高的关键。
在磨削过程中,需要使用优质的磨削工具和磨削设备。
磨削工艺中,需要注意磨削的时间、力和速度。
5. 精修工艺精修工艺主要是通过热处理或冷加工,以提高曲轴的强度和稳定性。
在精修过程中,需对曲轴进行一系列的检测和测试,以保证曲轴符合设计要求和制造标准。
1. 铸造夹具铸造夹具是曲轴制造中的一种常见夹具。
在铸造夹具中,需要考虑曲轴壳体的角度和直径,以及曲轴壳体的形状和大小等因素。
铸造夹具一般由木材或铸铁制成,以保证夹具的强度和稳定性。
2. 加工夹具加工夹具是曲轴制造中的另一种常见夹具。
在加工夹具中,需要考虑曲轴加工的每一个环节。
加工夹具需要能够满足曲轴加工的精度要求和工艺要求,同时,加工夹具还需要兼具夹持曲轴的能力。
3. 检测夹具检测夹具主要用于曲轴的检测和测试。
在检测夹具中,需要考虑曲轴的尺寸、形状和位置,以及曲轴检测的精度要求。
同时,检测夹具需要依据曲轴的检测项目,兼具夹持、测量、测试等多个功能。