
基孔制、基轴制公差带、配合、基本偏差数值表
轴承与轴配合的常用公差带
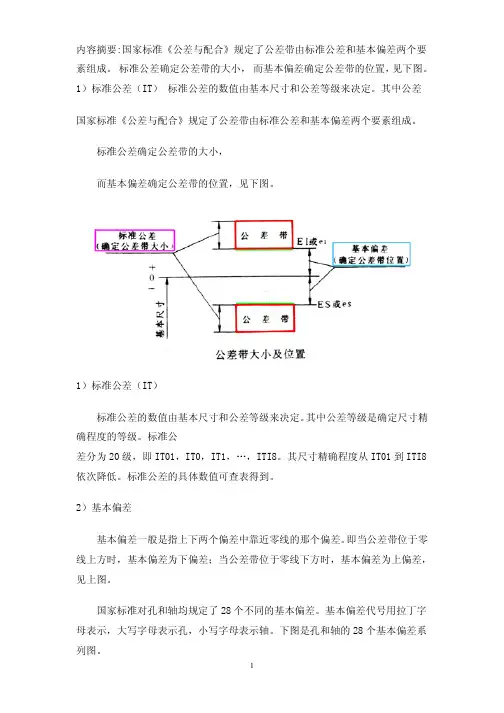
内容摘要:国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
标准公差确定公差带的大小,而基本偏差确定公差带的位置,见下图。
1)标准公差(IT)标准公差的数值由基本尺寸和公差等级来决定。
其中公差国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
标准公差确定公差带的大小,而基本偏差确定公差带的位置,见下图。
1)标准公差(IT)标准公差的数值由基本尺寸和公差等级来决定。
其中公差等级是确定尺寸精确程度的等级。
标准公差分为20级,即IT01,IT0,IT1,…,ITI8。
其尺寸精确程度从IT01到ITI8依次降低。
标准公差的具体数值可查表得到。
2)基本偏差基本偏差一般是指上下两个偏差中靠近零线的那个偏差。
即当公差带位于零线上方时,基本偏差为下偏差;当公差带位于零线下方时,基本偏差为上偏差,见上图。
国家标准对孔和轴均规定了28个不同的基本偏差。
基本偏差代号用拉丁字母表示,大写字母表示孔,小写字母表示轴。
下图是孔和轴的28个基本偏差系列图。
从基本偏差系列图可知,轴的基本偏差从a到h为上偏差(es),且是负值,其绝对值依次减小;从j到2c为下偏差(ei),且是正值,其绝对值依次增大。
孔的基本偏差从A到H为下偏差(E1),且是正值,其绝对值依次减小,从J到ZC为上偏差(Es),且是负值,其绝对值依次增大;其中H和h的基本偏差为零。
JS和js对称于零线,没有基本偏差,其上,下偏差分别为+IT/2和-IT/2。
基本偏差系列图只表示了公差带的各种位置,所以只画出属于基本偏差的一端,另一端则是开口的,即公差带的另一端取决于标准公差(IT)的大小。
7-6 极限与配合按零件图要求加工出来的零件,装配时不需要经过选择或修配,就能达到规定的技术要求,这种性质称为互换性。
零件具有互换性,便于装配和维修,有利于组织生产协作,提高经济效益。
建立极限与配合制度是保(GB/T1800、证零件具有互换性的必要条件。
国家标准极限与配合
p6
30 0.035 0.022
求:30 P7 极限偏差并画出公差带图。 h6
代表经济加工精度
包括:线性尺寸公差 角度尺寸公差
场合:
主要用于较低精度的非配合尺寸
作用:
简化制图 节省图样设计时间 一般不用检验
㈡.国家标准 GB/T1804-2000
《一般公差 未注公差的线性和角度尺寸的公差》
等级: 精密级 f 中等级 m 粗糙级 c 最粗级 v
㈢.标注方法
图样上 只标注基本尺寸,不标注基本偏差
H1 H2 H3 H4 H5 H6 J6 H7 J7 H8 J8 H9 H10
H11 H12 H13
常用公差
Js1 Js2
带
Js3
Js4 K4 M4
Js5 K5 M5 N5 P5 R5 S5
Js6 K6 M6 N6 P6 R6 S6 T6 U6 V6 X6 Y6 Z6 Js7 K7 M7 N7 P7 R7 S7 T7 U7 V7 X7 Y7 Z7
φ65 标出,并与另一偏差的整
数个位对齐书写
50±0.31
c.若上下偏差绝对值相同符 号相反时,则偏差数字只写 一个,并与基本尺寸数字字 号相同。
(1) 零件图上的标注
公差带代号注法
极限偏差注法
双注法
φ65H7 φ65Hφ7 65H7 φ65k6 φ65kφ6 65k6
φ65 φ65 φ65 φ65 φ65 φ65
3.
+ 0 -
φ25
+35 p6 +21 +22
H7
h6 -13
-14
P7
-35
基孔制中:Ymax=EI-es=-35μm 基轴制中:Ymax=EI-es=-35μm
第1章3节孔与轴极限与配合(基本偏差)-2

EI es
ei 基本尺寸
zc
zb
0+-
js c cd d e ef f fg g h j k m n p
r
s
t
u v x y z za
b
轴
a
例1.查表求ф200J6的基本偏差
解:查表1-8 (P17) IT6 = 0.029mm 查表1-11可知,J的基本偏差为上偏差, ES=+0.022mm 根据标准公差与上、下偏差的关系有: EI = ES-IT6 = +0.022-0.029 = -0.007mm 我们可以看出:-0.007mm比+0.022mm更靠近零 线,而0.022mm是基本偏差, -0.007mm反而不是 基本偏差。这就是特殊的情况,所以在基本偏差的 定义中应用了“一般”的字眼,而没有一概而论。
25H8
0.033 0
25P8
0.022 0.055
25p8
0.055 0.022
25h8
0 0.033
例题:确定φ 30H7/ s 6 →φ 30S7/h6孔与轴的极限偏差。
解: 几何平均直径 D=
≈23.24
标准公差因子 i=0.45
+0.001D(d)
大写字母字代表孔,小写字母代表轴。
A
B
孔基本偏差决定了公差带相对于零线的位置。
+0-
EI
C CD D
E EF F FGG H J K M N JS
P
R
S
T
UV
X Y Z ZA
ZBZC
ES 基本尺寸
ei 基本尺寸
zc
zb
0+-
es
基孔制、基轴制公差带、配合、基本偏差数值表
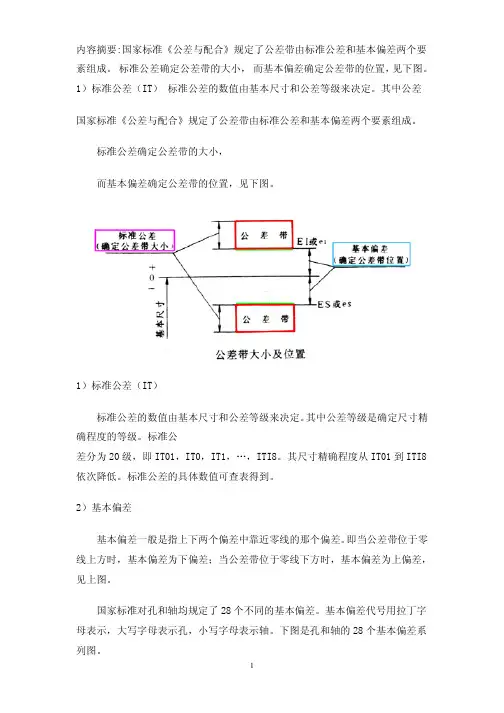
内容摘要:国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
标准公差确定公差带的大小,而基本偏差确定公差带的位置,见下图。
1)标准公差(IT)标准公差的数值由基本尺寸和公差等级来决定。
其中公差国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
标准公差确定公差带的大小,而基本偏差确定公差带的位置,见下图。
1)标准公差(IT)标准公差的数值由基本尺寸和公差等级来决定。
其中公差等级是确定尺寸精确程度的等级。
标准公差分为20级,即IT01,IT0,IT1,…,ITI8。
其尺寸精确程度从IT01到ITI8依次降低。
标准公差的具体数值可查表得到。
2)基本偏差基本偏差一般是指上下两个偏差中靠近零线的那个偏差。
即当公差带位于零线上方时,基本偏差为下偏差;当公差带位于零线下方时,基本偏差为上偏差,见上图。
国家标准对孔和轴均规定了28个不同的基本偏差。
基本偏差代号用拉丁字母表示,大写字母表示孔,小写字母表示轴。
下图是孔和轴的28个基本偏差系列图。
从基本偏差系列图可知,轴的基本偏差从a到h为上偏差(es),且是负值,其绝对值依次减小;从j到2c为下偏差(ei),且是正值,其绝对值依次增大。
孔的基本偏差从A到H为下偏差(E1),且是正值,其绝对值依次减小,从J到ZC为上偏差(Es),且是负值,其绝对值依次增大;其中H和h的基本偏差为零。
JS和js对称于零线,没有基本偏差,其上,下偏差分别为+IT/2和-IT/2。
基本偏差系列图只表示了公差带的各种位置,所以只画出属于基本偏差的一端,另一端则是开口的,即公差带的另一端取决于标准公差(IT)的大小。
7-6 极限与配合按零件图要求加工出来的零件,装配时不需要经过选择或修配,就能达到规定的技术要求,这种性质称为互换性。
零件具有互换性,便于装配和维修,有利于组织生产协作,提高经济效益。
建立极限与配合制度是保(GB/T1800、证零件具有互换性的必要条件。
公差配合表
公差配合表:配合公差(fit tolerance)是指组成配合的孔、轴公差之和。
它是允许间隙或过盈的变动量。
孔和轴的公差带大小和公差带位置组成了配合公差。
孔和轴配合公差的大小表示孔和轴的配合精度。
孔和轴配合公差带的大小和位置表示孔和轴的配合精度和配合性质。
配合公差的大小=公差带的大小;配合公差带大小和位置=配合性质。
公差等级的选择与轴承配合的轴或轴承座孔的公差等级与轴承精度有关。
与P0级精度轴承配合的轴,其公差等级一般为IT6,轴承座孔一般为IT7。
对旋转精度和运转的平稳性有较高要求的场合(如电动机等),应选择轴为IT5,轴承座孔为IT6。
公差带的选择当量径向载荷P分成“轻”、“正常”和“重”载荷等几种情况,其与轴承的额定动载荷C之关系为:轻载荷P≤0.06C 正常载荷0.06C1) 轴公差带安装向心轴承和角接触轴承的轴的公差带参照相应公差带表。
就大多数场合而言,轴旋转且径向载荷方向不变,即轴承内圈相对于载荷方向旋转的场合,一般应选择过渡或过盈配合。
静止轴且径向载荷方向不变,即轴承内圈相对于载荷方向是静止的场合,可选择过渡或小间隙配合(太大的间隙是不允许的)。
2)外壳孔公差带安装向心轴承和角接触轴承的外壳孔公差带参照相应公差带表。
选择时注意对于载荷方向摆动或旋转的外圈,应避免间隙配合。
当量径向载荷的大小也影响外圈的配合选择。
3) 轴承座结构形式的选择滚动轴承的轴承座除非有特别需要,一般多采用整体式结构,剖分式轴承座只是在装配上有困难,或在装配上方便的优点成为主要考虑点时才采用,但它不能应用于紧配合或较精密的配合,例如K7和比K7更紧的配合,又如公差等级为IT6或更精密的座孔,都不得采用剖分式轴承座。
公差标准:①当轴承内径公差带与轴公差带构成配合时,在一般基孔制中原属过渡配合的公差代号将变为过盈配合,如k5、k6、m5、m6、n6等,但过盈量不大;当轴承内径公差带与h5、h6、g5、g6等构成配合时,不在是间隙而成为过渡配合。
配合的选择及常用配合的尺寸公差
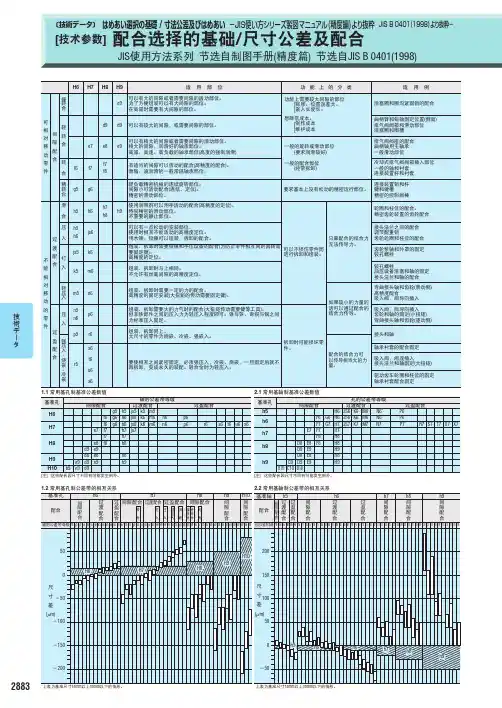
d9
一20 一45 一30 一60 一40 一76 一50 一93
e7
一14 一24 一20 一32 一25 一40 一32 一50
e8
一14 一28 一20 一38 一25 一47 一32 一59
e9
一14 一39 一20 一50 一25 一61 一32 一75
f6
一6 一12 一10 一18 一13 一22 一16 一27
[技术参数]
配合选择的基础/尺寸公差及配合
JIS使用方法系列 节选自制图手册(精度篇) 节选自JIS B 0401(1998)
H9 c9 适 用 部 位 功 能 上 的 分 类 功能上需要较大间隙的部位 膨胀。位置误差大。 嵌入长度长。 适 用 例
H6 缓 转 合 可 相 对 移 动 零 件 轻 间 转 隙 合 配 合 转 f6 合 精 转 台 滑 h5 合 压 过 入 渡 配 打 不 合 入 能 相 对 移 动 的 零 件 过 盈 强 压 配 入 合 · 烧 嵌 · 冷 嵌 轻 压 入 压 入 m5 h5 h6 js5 g5
h7
0 一10 0 一12 0 一15 0 一18
h8
0 一14 0 一18 0 一22 0 一27
h9
0 一25 0 一30 0 一36 0 一43
js6
Ú3 Ú4 Ú4.5
js7
Ú5 Ú6 Ú7.5
k5
+4 0 +6 +1 +7 +1 +9 +1
k6
+6 0 +9 +1 +10 +1 +12 +1
节选自JIS B 0401(1999)
常用配合中轴的尺寸容许公差
基准尺寸 的分类 (mm) 大于 至
一 3 6 10 14 18 24 30 40 50 65 3
公差与配合的计算教程
公差与配合的计算教程1.根据表1中给出的标准公差和基本偏差数值,求出下列孔、轴的上下偏差数值:(1).7850h E Φ (2).7860m H Φ 表1 标准公差和基本偏差数值表1.解:(1).7850h E Φ为基轴制,故:es =0ei =-IT7=-25m μ而孔的基本偏差可通过通用规则求出: EI =-es =+50m μES =EI +IT8=+50+39=+89m μ (2).7860m H Φ的基本偏差可直接查表求得: EI =0ES =+IT8=+46m μ ei =+11m μes =ei +IT7=+11+30=+41m μ 2.设某配合的孔为()027.00815+H φmm ,轴为()016.0034.0715--f φmm ,试分别计算它们的基本尺寸、极限尺寸、极限偏差、尺寸公差和配合公差、极限间隙(或极限过盈),并指出它们属于何种基准制的配合类别,画出尺寸公差带图。
解: 孔、轴的基本尺寸:D = d = 15mm 。
此配合为基孔制的间隙配合。
孔 轴最大极限尺寸: D max = 15.027mm , d max = 14.984mm 。
最小极限尺寸: D min = 15mm , d min = 14.966mm 。
极限偏差: ES = 27μm ,EI = 0 es = -16μm ,尺寸公差: T h = 27μm , T s = 18μm 。
配合公差: T f = T h + T s = 27 + 18 = 45μm 。
最大间隙: X max = ES – ei = 27 - (-34) = 61μm 。
最小间隙: X min = EI – es = o - (-16) = 16μm 。
画出尺寸公差带图如图所示。
3.设某配合的孔为()007.0018.0750+-K φmm ,轴为()0016.0650-h φmm 极限尺寸、极限偏差、尺寸公差和配合公差、极限间隙(或极限过盈),并指出它们属于何种基准制的配合类别,画出尺寸公差带图。
机械制图(工程图学)公差与配合
H7 js6 H8 js7
H7 k6 H8 k7
H7 m6 H8 m7
H7 n6 H8 n7
H7 p6 H8 p7
H7 r6 H8 r7
H7 s6 H8 s7
H7 t6 H8 t7
H7 u6 H8 u7
H7 v6
H7 x6
H7 y6
H7 z6
1、标注有 的为优先配合 2、H6/n5、H7/p6在基本尺寸小于等于3mm和H8/r7在小于等于100mm时为过渡配合
Y
Ra
X
o
L
OX为基准线
3.表面粗糙度代(符)号及其注法
⒈ 表面粗糙度代号
表面粗糙度代号
表面粗糙度符号 表面粗糙度参数 其它有关规定
⑴ 表面粗糙度符号
基本符号:
60° 60°
H1 ≈1.4h H 2= 2 H 1 h —— 字高
5 7 10
H2
数字与字母高度
H1
2.5 0.25
3.5
符号的线宽
高度H1 高度H2
表11-8 基本尺寸至500mm基轴制优先、常用配合
基 孔 准轴
A B C D E F G H Js K M N P R S T U V X Y Z
间隙配合 过渡配合 F6 h5 G6 h5 H6 h5 Js6 h5 K6 h5 M6 h5 N6 h5 P6 h5 R6 h5 过盈配合 S6 h5 T6 h5
基本偏差为一定的孔的公差带,与不同基本偏 差的轴的公差带形成各种配合的制度。
基准孔 公差带图:
0+
间隙配合
过渡配合
过盈配合
-
0
② 基轴制配合 基本偏差为一定的轴的公差带与不同基 本偏差的孔的公差带形成各种配合的制度。
公差配合基孔制和基轴制详解
公差配合基孔制和基轴制详解1. 公差配合的基本概念哎呀,聊到公差配合,这可真是一门需要细细琢磨的学问。
简单来说,公差配合就像我们做饭时对材料的控制一样,你要确保食材的分量、大小、质地都刚刚好,不多不少。
这玩意儿在机械设计里也是个大头。
你想想,假如两个零件需要配合得非常精准,那它们的尺寸差异就得严格控制,这就是公差配合的魔力所在。
1.1 基孔制与基轴制的基本概念说到基孔制和基轴制,这俩名字听起来有点儿拗口,但其实都不难理解。
基孔制,顾名思义,就是以孔的尺寸作为基准来控制公差。
你可以把它想象成做大饼时,我们先定一个饼的大小,再决定里头的馅料有多少。
基轴制则正好相反,我们以轴的尺寸为基准来决定公差。
这就好比你先弄好一个轴心,再把其他东西套在上面。
就像你买个玩具,玩具的中心杆先固定好,其他部分再围绕它来制作。
1.2 公差配合的实用意义要是零件配合不好,就好像是我们在拼装家具时,一颗螺丝总是拧不上去,那可是烦得要命。
公差配合的好坏,直接影响到设备的性能和寿命。
想象一下,如果你家的门框做得不精确,门怎么可能顺畅地开合呢?所以,搞懂这些配合方式对于确保机械设备的正常运转可是至关重要的。
2. 基孔制详解好了,现在咱们掰开揉碎了说说基孔制。
简单来说,基孔制就是把“孔”当作参考点来制定尺寸公差的方式。
比如说,你设计一个机器零件,打算在它上面钻个孔。
那这个孔的尺寸就被定为你的基准,然后再确定其他相关零件的尺寸和公差。
想象一下,你在定做一个戒指,内圈的尺寸(基准孔)要固定好,然后才决定它的外圈和宽度。
2.1 基孔制的优点基孔制有个大优点,就是它特别容易控制。
你可以把孔的尺寸做得很准确,因为孔是比较简单的几何形状,制造起来也更容易。
就像做一个圆形的杯子,杯口的直径定好,其他地方就好做多了。
这种方式让我们在生产过程中可以减少很多麻烦,还能保证零件之间的配合更加稳定。
2.2 基孔制的应用场景基孔制在很多精密机械里都有广泛应用,尤其是那些需要高精度配合的地方。
孔轴的尺寸公差
07.06.2020
a
15
⑵ 配合的种类
① 间隙配合 具有间隙(包括最小间隙等于零)的配合。
孔的公差带 在轴的公差 带之上
图例: 孔 轴
最大极限尺寸 最小极限尺寸
最大间隙 最小间隙 最小极限尺寸 最大极限尺寸 最大间隙 最小间隙
07.06.2020
a
16
② 过盈配合 具有过盈(包括最小过盈等于零)的配合。
e、当基本尺寸一定时,极限偏差主要代表公差带的
位置,影响配合性质(配合的松紧程度),而公差代
表公差带大小,影响配合的精度。
07.06.2020
a
10
Байду номын сангаас
例1:已知孔和轴的基本尺寸 D=d=25mm,Dmax=25.021mm, Dmin=25mm, dmax=24.993mm, dmin=24.980mm,求孔与轴的极 限偏差与公差。
二、有关“尺寸”的术语及定义
1、线性尺寸——两点之间的距离 。 角度尺寸
07.06.2020
a
3
2、 基本尺寸、实际尺寸、极限尺寸
基本尺寸D: 设计时确定的尺寸。
实际尺寸Da/da: 零件制成后实际测得的尺寸。 极限尺寸: 允许零件实际尺寸变化的两个
界限值。
最大极限尺寸Dmax/dmax:
允许实际尺寸的最大值。
a
27
(2)求孔、轴的极限偏差 按基孔制,则 EI=0,因为TH=ES-EI 所以 ES=TH+EI=0.025+0=+0.025mm 由Ymin=ES—ei,得 ei=ES—Ymin=(+0.025)一(-0.045) =+0.070mm, 而es=ei+Ts=(+0.070)+0.016 =+0.086mm