
轴承常用量仪
轴承测量常用量仪
6
轴承测量常用量仪
7
6
千分尺的外形及结构 左图中1是尺架,尺架的左 端装有固定的测砧2,另一端装 有测微螺杆3,尺架的两侧面上 覆盖着隔热装置8,以防止使用 时手温传给千分尺,影响测量精 度,尺架的右端有固定套筒4, 套筒表面上有刻度。转动锁紧装 置7可锁紧3固定不动,转动测 力装置6可使测微螺3移动,当 测微螺3与测砧2接触时即停止 移动。
轴承测量常用量仪
2
轴承测量常用量仪
3
轴承测量常用量仪
4
游标卡尺外形结 游标卡尺由尺身1、游标2 及锁紧螺钉等组成。
2 3
轴承测量常用量仪
5
2、千分尺 千分尺的读数方法:千分尺的测微螺杆的螺距为0.5mm,微分筒 圆锥面上共刻有50格,因此当活动套筒转一格,测微螺杆就移动 0.01,即0.5÷50=0.01mm. 千分尺的读数方法可分为三步:1)先读出固定套筒上露出的刻 线整毫米和半毫米数;2)看准微分筒上哪一格与固定套筒上基准线 对齐,并读出不足半毫米的数;3)把两个读数加起来为测得的实际 尺寸。如图1-2 注意事项:1)千分尺的测量面应擦干净,并使两测量面接触, 看其微分筒上零线是否与固定上基准线对准(量程大于25的使用校 对棒对零);2)测量时先转动微分筒,当测量面将接近工件时改用 棘轮,直到棘轮发出咯咯声音为止;3)不能用千分尺去测量毛坯, 更不能工件旋转时去测量;4)每把千分尺都有它的使用范围,应按 被测工件直径大小来选用。5)测量时千分尺要放正,并要注意工件 温度的影响。
轴承测量常用量仪
11
二、常用量规(通止规) 1)沟R曲率量规(刮色球) 刮色球的钢球分别为沟道最大极限和最小极限尺寸,即大范 与小范。检测时将量规的钢球上沾少许红丹,涂在所检查套圈的 沟道上,然后用大范和小范对套圈沟道进行刮研,在灯光下观察 红色在沟道表面上残留的情况,来检查沟曲率半径大小和弧面的 圆度。 2)止动槽宽度样板 止动槽宽度样板的宽度侧面是样板的工作面,分别为“过端” 和“止端” ,即最小极限尺寸与最大极限尺寸。如果样板的“过 端”能进入套圈止动槽内而“止端”不能进入,则产品为合格; 如果“过端”不能进入或“止端”能进入并有间隙则为不合格。
轴承测量常用量仪
9
3)沟道标准件 沟滚道标准件是从生产产品中挑选出来的,分 内、外沟标准件,两标准件工作表面均是曲率半径为R的沟道表面, 使用时就沟道直径尺寸为标准进行对表调整,沟道标准件同时可作 为沟道位置测量标准,沟道标准件与轴承沟道测量仪相配合可以测 量套圈的沟道尺寸、沟道变动量、沟位置、沟道中心对基准端面跳 动;
轴承测量常用量仪
12
三、常用仪表 1)百分表:百分表是齿轮传动式测量仪表,工作时,百分表通过 齿轮传动,将测量杆的直线位移变为指针的角位移,然后从表中的刻度 盘上读出指针所指示的刻度。百分表的刻度盘有100格,每格读数为 0.01mm,长指针转动一周,等于测量杆位移1mm,这时小指针转一格。 使用时,把仪表安装在轴承专用测量仪器的表架上,使仪表测头 接触标准件,并进行对表。对表压缩百分表测头,使表针的角移动为 0.5mm左右刻度值然后再转动数字表盘。
0
黄石哈特贝尔精密锻造有限公
1
1、游标卡尺 在轴承生产中,锻件、热处理件、辗件可用游标卡尺,直接测量出工件的 内径、外径、宽度等尺寸。 游标卡尺的读数方法:游标卡尺按其刻度值分类有 0.02 、0.05、0.1三种, 这三种游标卡尺的尺身上的刻线间隔是相同的(每格为1mm),所不同是 是游标间隔与尺身的刻线间隔的差值不同,因此它们的读数也不同。 0.02mm游标卡尺 尺身每小格为1mm,当两爪合并时,尺身上的49mm 正好对正游标上的50格(图1-1),则游标每格=49÷50=0.98,尺身与游标 每格相差=1-0.98=0.02 用游标卡尺测量工件时的读数,首先读出游标零线左面尺身上的整毫米数, 其次看游标上哪一条刻线与尺身刻线对齐,得出小数点后的读数,最后把尺 寸和游标上的尺寸相加,如图1-1b所示尺寸。0.05、0.1同理。注意事项: 注意事项:测量前应检查尺身、游标刻线对齐的情况,以免产生读数误 差。
4)圆锥滚道标准件 有外(内)锥面的称内( 外)滚道标准件,滚 道标准件的工作面均为圆锥表面,使用时就以内滚道大端部的直径 尺寸和外滚道的小端部的直径尺寸为标准进行对表调整。圆锥滚道 标准件与滚道测量仪相配合可测量圆锥滚子轴承内(外)圈滚道直径、 单一径向平面内内(外)滚道变动量,滚道角度偏差、滚道母线对基准 端面倾斜度变动量等。
轴承测量常用量仪
10
标准件对零偏差=标准件实际尺寸减工艺尺寸:结果为“+”值则 对在仪表相应“+”值;结果为“-”值则对在仪表相应“-”值;结果 为“0”则对在仪表的“0”位; 使用标准件应注意的问题: (1)标准件有一定的技术要求,如公称尺寸及实际偏差、几何精 度、位置精度、硬度、外观(包括表面粗糙度和表面缺陷),所以在使 用中必须轻拿轻放,防止磕碰,使用完毕及时擦净涂油; (2)标准件和套圈有热胀冷缩的物理现象,被测套圈在加工时经 切削温度的影响,其膨胀系数与常温的标准件尺寸绝然不同,由于 两面者之间存在温度差别(简称温差)就造成测量误差。这就需要轴承 零件与标准件温度相同或相接近(合温),然后再进行对表检测; (3)在实际生产中经常遇到标准件之间误差,也就是按两块标准 件上所标注的内容进行对表后,所测得的零件结果不一致,这说明 标准件的实际偏差不符标注内容,须进一步核对标准件。
5 7 4
3
8
2
1 轴承测量常用量仪
8
轴承专用量具 一、标准件 标准件上应标注着所应用轴承型号、标准件编号、 基本尺寸、实标偏差、使用有效日期等内容,另在标准件上还能看到 “II”记号,这是表示标准件的测量点位置,因此对表调整时仪表测头 (或与测头相对应的测点)必须处在“II”记号处 1)高度标准件 高度标准的工作表面是两个平行的工作面,在使 用时就以这两个平面间的宽度尺寸为标准进行对表调整,高度标准件 与轴承宽度测量仪相配合可以测量套圈的宽度偏差、宽度变动量、套 圈挡边高度等; 2)内(外)径标准件 内(外)径标准件的工作表面是内(外)圆表面, 使用时就以内(外)圆直径尺寸为标准进行对表调整,内(外)径标准件与 轴承内(外)径测量仪相配合可以测量套圈的内(外)径单一平面内尺寸、 单一平面内内(外)径变动量,内(外)径变动量等;
轴承测量123
测量力引起的变形误差
使用计量器具进行接触测量时,测量力使 零件与测量头接触的部分发生微小变形而 产生测量误差。
2019/9/18
QLHMEI
24
测量精度
测量精度是指几何量的测得值与其真值的 接近程度。
a)精密度高 b)正确度高 c)精确度高 d)准确度低
2019/9/18
QLHMEI
25
精密度
2019/9/18
QLHMEI
7
2019/9/18
QLHMEI
8
阿贝误差
测量仪器按不按阿贝测长原则设计,所产 生的测量误差差别较大,应用阿贝测长原
则,可以显著减少测量头移动方向偏差对
测量结果的影响,因此阿贝测长是精密测
量中非常重要的原则。在评定量仪或拟定
长度测量方案时必须首先给以考虑。若由
于结构上的原因 (如在大尺寸测量中), 阿贝测长原则难以实现 (譬如工作台、床 身要求太长等)时,应该采取其他有效措
2019/9/18
QLHMEI
36
随机误差的特性与处理
若在相同条件下,重复测量n次, 单次测量的标准偏差为σ
则n次测量的算术平均值标准偏差
测量结果为
2019/9/18
QLHMEI
37
测量结果计算例
例:对 一轴进 行 10 次 测量, 其测得 值列表 如下, 求测量 结果。
2019/9/18
QLHMEI
QLHMEI
11
接触测量与非接触测量
根据零件的被测表面是否与测量器具的测 量头有机械接触分类 接触测量:测量器具的测量头与零件被测 表面以机械测量力接触。 不接触测量:测量器具的测量头与被测表 面不接触,不存在机械测量力。
第二章轴承检查常用量仪
第二章轴承检查常用量仪滚动轴承属于精密机械产品基础件,要求有互换性。
为了确保其精度,除了靠合理的工艺和正确的机械加工方法之外,还须有严格的质量检查。
为了使检查技术适应于轴承行业生产专业化、成批大量生产特点的需要,广泛采用了轴承专用量仪。
但有时根据需要,中等精度要求的轴承也使用通用量具检查。
一.常用通用量具的使用方法1.游标卡尺当使用简单的刻线量具(如刻度尺)进行测量时,要求准确到1/10刻度是相当困难的,主要是因为人眼的分辨能力所限。
为增加读数的准确度,可以利用机械细分的办法解决。
游标卡尺的原理实际上就是游标刻线细分原理,通常在测量准确度要求不高的生产车间使用,如在轴承生产中,锻件、热处理件及外购保持架、车工件的检验可用游标卡尺,直接量出工件的内径、外径、宽度等尺寸。
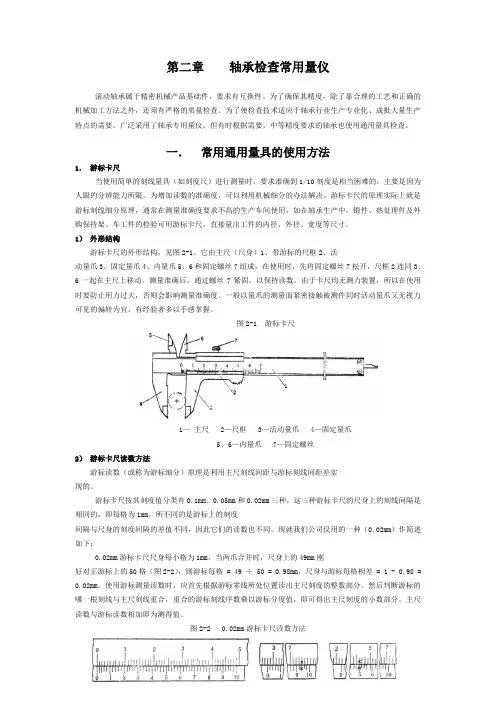
1)外形结构游标卡尺的外形结构,见图2-1。
它由主尺(尺身)1、带游标的尺框2、活动量爪3、固定量爪4、内量爪5、6和固定螺丝7组成。
在使用时,先将固定螺丝7松开,尺框2连同3、6一起在主尺上移动。
测量准确后,通过螺丝7紧固,以保持读数。
由于卡尺均无测力装置,所以在使用时要防止用力过大,否则会影响测量准确度。
一般以量爪的测量面紧密接触被测件同时活动量爪又无视力可见的偏转为宜,有经验者多以手感掌握。
图2-1 游标卡尺1—主尺 2—尺框 3—活动量爪 4—固定量爪5、6—内量爪 7—固定螺丝2)游标卡尺读数方法游标读数(或称为游标细分)原理是利用主尺刻线间距与游标刻线间距差实现的。
游标卡尺按其刻度值分类有0.1mm、0.05mm和0.02mm三种,这三种游标卡尺的尺身上的刻线间隔是相同的,即每格为1mm。
所不同的是游标上的刻度间隔与尺身的刻度间隔的差值不同,因此它们的读数也不同。
现就我们公司仅用的一种(0.02mm)作简述如下:0.02mm游标卡尺尺身每小格为1mm,当两爪合并时,尺身上的49mm刚好对正游标上的50格(图2-2),则游标每格 = 49 ÷ 50 = 0.98mm,尺身与游标每格相差 = 1 - 0.98 = 0.02mm。
轴承常用量仪
▪ 1、游标卡尺 ▪ 在轴承生产中,锻件、热处理件、辗件可用游标卡尺,直接测量出工件的
内径、外径、宽度等尺寸。 ▪ 游标卡尺的读数方法:游标卡尺按其刻度值分类有 0.02 、0.05、0.1三种,
这三种游标卡尺的尺身上的刻线间隔是相同的(每格为1mm),所不同是 是游标间隔与尺身的刻线间隔的差值不同,因此它们的读数也不同。 ▪ 0.02mm游标卡尺 尺身每小格为1mm,当两爪合并时,尺身上的49mm 正好对正游标上的50格(图1-1),则游标每格=49÷50=0.98,尺身与游标 每格相差=1-0.98=0.02 ▪ 用游标卡尺测量工件时的读数,首先读出游标零线左面尺身上的整毫米数, 其次看游标上哪一条刻线与尺身刻线对齐,得出小数点后的读数,最后把尺 寸和游标上的尺寸相加,如图1-1b所示尺寸。0.05、0.1同理。注意事项: ▪ 注意事项:测量前应检查尺身、游标刻线对齐的情况,以免产生读数误 差。
6
7
3 2 1
6
8
7
▪ 轴承专用量具
▪
一、标准件 标准件上应标注着所应用轴承型号、标准件编号、
基本尺寸、实标偏差、使用有效日期等内容,另在标准件上还能看到
“II”记号,这是表示标准件的测量点位置,因此对表调整时仪表测头
(或与测头相对应的测点)必须处在“II”记号处
▪
1)高度标准件 高度标准的工作表面是两个平行的工作面,在使
▪ 千分尺的读数方法可分为三步:1)先读出固定套筒上露出的刻 线整毫米和半毫米数;2)看准微分筒上哪一格与固定套筒上基准线 对齐,并读出不足半毫米的数;3)把两个读数加起来为测得的实际 尺寸。如图1-2
▪
注意事项:1)千分尺的测量面应擦干净,并使两测量面接触,
看其微分筒上零线是否与固定上基准线对准(量程大于25的使用校
SO910-III使用说明书
SO910-III SO910-II 轴承振动测试仪—、产品概述。
振动既是一种质量评断标滚动轴承旋转时产生振动,振动的大小与轴承质量紧密相关准,依据它,可以为轴承划分质量等级;振动又是轴承制造过程中的一种质量控制手段,通过分析轴承的振动,可以发现制造环节上存在的问题。
SO910-III/SO910-II 轴承振动测试仪是测量轴承振动(加速度)大小的专业仪器,在轴承行业得到了最为广泛的应用。
SO910-III 既能测量轴承振动的有效值,又能测量轴承振动的峰值。
有效值从总体上反映轴承振动的大小,峰值表示的是由于加工缺陷和杂质污染等原因引起的振动信号突变的最大幅度值,是从微观上反映轴承振动的大小。
峰值于有效值的差值,能比较正确地衡量轴承的异音水平。
SO910-III 能显示轴承振动的实时波形,还能监听轴承 振动的噪音。
同SO910-III 相比,SO910-II 不具备峰值测量的功能,其余功能相同二仪器的结构SO910-III/SO910-II 轴承振动测试仪主要有 五个部分组成:机械驱动装置、传感器调整装置、轴向加载装置、加速度计和电子测量仪器。
机械驱动装置轴承内圈训时针旋转,有主轴系统和电气控制系统组成。
主轴系统是液体动压滑动轴承,电气控制系统控制油泵、主轴电机和加热器,由交流接触器和按钮开关组成。
传感器调整装置使传感器触头放在轴承外圈合适位置,并被施加一定的压力。
轴向加载装置固定轴承外圈,并施加一定的轴向载荷。
加速度计把检测到的机械振动加速度信号转换成电子信号并输送给电子测量仪器。
电子测量仪器对振动信号作运算处理,把有效值和峰值显示在表头上,把振动波形显示在示波器上,还能监听到轴承振动的噪音被测轴承内径范围10mm-60mm (也可用于微型轴承检测)主轴转速:1500r/min(+/-)30r/min心轴与驱动主轴组合后,心轴与轴承内圈配合处的径向跳动不大于5um,心轴轴肩端面圆跳动不大于10um三、轴承等级、分贝值、异音分析噪音:轴承在旋转过程中发出很不正常的声音,它是以声音的强度分贝值作为测量单位。
X095D滚动轴承径向游隙测量仪使用说明书

滚动轴承径向游隙测量仪使用说明书共20页第1页目录一、外观图 (2)二、用途 (3)三、主要技术参数 (3)四、结构简述 (3)五、结构简图 (5)六、调整与使用 (9)七、维护与保养 (17)八、用户需知 (17)附图一重锤、钢带、连接件装配图 (18)附图二测量圆柱滚子轴承所用的挡圈图 (19)附图三调整仪器精度用实体样圈图 (20)滚动轴承径向游隙测量仪使用说明书共20页第3页二、用途本测量仪是用来测量球或滚动轴承的径向有负荷游隙值。
适用于需要对径向游隙进行检查的企业及有关科学研究部门。
三、主要技术参数单位:mm1、可测轴承有内径……………………………………………8~180可测轴承的最大外径 (280)2、示值误差8~75…………………………………………±0.001580~180………………………………………±0.0025示值变动性:8~75……………………………………0.001580~180……………………………………0.00253、测量仪表分度值………………………………………0.00014、仪器的振动噪音………………………………………≤70dB5、施加于被测轴承的负荷量……………………………19.6~147N6、测量仪使用的气压……………………………………0.3~0.5MPa7、电气箱使用的电源……………………………………AC220V/50HZ8、仪器的外形尺寸(长×宽×高)…………………510×260×660电气箱外形尺寸(长×宽×高)…………………340×387×215四、结构简述本测量仪是由仪器体、测量机构、加负荷机构、气动控制系统、电器控制系统等组成。
滚动轴承径向游隙测量仪使用说明书共20页第4页仪器体(1)是装置在联系各个系统的主体。
在仪器体前面的中心部位,装有用以固定适应各型号轴承的芯轴(6)的芯轴座(23),在芯轴座的上方装有测量部分,在仪器体芯轴座的左侧,装置着加负荷机构的上下导块(12)和(5),仪器体的背面下方装有气源引入管路和三联体,上方装有上气缸调压阀(17)和下气缸调压阀(16);仪器体的壳体内部装置着振动器(31)测量机构的重锤(29)。
轴承测量仪操作手册

BVT型轴承振动测量仪操作手册编制:安代明2005年5月9日BVT型轴承振动测量仪操作步骤与测量标准技术条件1.测量轴承尺寸范围:BVT—5 内径φ5~60mmBVT—6 内径φ65~120mm2.测值范围:0—10000μm/s3.频带划分:低频带50~300HZ;中频带300~1800 HZ;高频带1800~10000HZ;4.主轴转速:1800±36r/min一.测量放大器的启动与校准1.按下电源开关,指示灯亮。
2.分别按动低频量程选择键,中频量程选择键和高频量程选择键于1000μm/s档位。
3.拉出增益旋钮。
4.按动功能选择键的低频键,然后旋转增益旋钮,使校准数显表显示数字为708,此时,低频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
5.按动功能选择键的中频键,然后旋转增益旋钮,使校准数显表显示数字为696,此时,中频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
6.按动功能选择键的高频键,然后旋转增益旋钮,使校准数显表显示数字为491,此时,高频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
7.校准完毕,如果一切正常,则将功能选择键臵于测试(T)档,并把校准增益旋钮推进。
注意:每天测试前校准一次。
在进行上述校准时,若校准示值超出规定范围,应及时通知制造单位进行调试。
二.测量放大器定值调整(供快速测量使用)1.推进增益旋钮。
2.低频带定值调整。
a.按照轴承在低频带的允许极限值,选择低频带量程。
b.按动功能选择键至低频档位臵。
c.旋转增益旋钮,使低频带表头示值等于其允许极限值。
d.调节低频带预臵旋钮,使其指示灯刚刚发红光。
3.中频带定值调整。
a.按照轴承在中频带的允许极限值,选择中频带量程。
b.掀动功能选择键至中频档位臵。
c.旋转增益旋钮,使中频带表头示值等于其允许极限值。
轴承检测仪器
轴承测量仪B系列跳动测量仪B系列跳动测量仪是用于成套轴承径向跳动、端面跳动测量的机械式测量仪器。
B002测量深沟球轴承的内外圈径向跳动及内圈端面的跳动;B02系列用于测量深沟球轴承、圆锥轴承内圈径向跳动及端面跳动;B01系列用于深沟球轴承外圈径跳及端面跳动的测量;B72系列用于测量圆锥滚子轴承内圈径跳及端跳;B71系列测量圆锥滚子轴承外圈径跳及端跳;B20系列用于圆柱滚子轴承的跳动测量。
B912B002B204 B023 主要技术参数单位:mmC系列轴承垂直度测量仪C系列轴承垂直度测量仪系比较法机械式轴承套圈轴心线对端面垂直度仪器。
出于习惯列入C系列的还有圆柱、圆锥滚子、端面圆跳动测量仪。
C924C443C923 C912 主要技术参数单位:mmD系列轴承直径测量仪D系列轴承直径测量仪为比较法机械式测量器,多用于不同类型轴承的套圈(垫圈)、滚动体直径及相关参数的测量。
其中D02、D01系列可分别测量球轴承内、外套圈沟径与圆度、沟位置、厚度变动量、端面对沟道的跳动等;D05系列用于测量钢球的直径与圆度;D41适于测量滚针轴承圈内径及深度;D34用于测量球面滚子的直径与圆度;D72、D71系列可分别测量圆锥滚子轴承内、外套圈滚道直径与圆度、厚度变动量、滚道表面素线对基准端面倾斜度误差等;D74系列用于测量圆锥滚子直径和圆度、角度及直线度;D80系列用于测量推力球轴承套圈沟径与圆度、径向跳动等;D90、D92、D9系列用于轴承内、外径与圆度、厚度变动量等的测量。
类似形状的机械零件生产单位亦可选用,以提高检测效率与质量。
D012C D051 D713AD923A D902/4 Y912D902Q D902d D012主要技术参数单位:mmG系列轴承宽度测量仪G系列轴承宽度测量仪系比较法机械式测量轴承套(垫)圈宽(高)度及平行度、滚动体的长度、直径等的系列仪器.G2系列用于测量圆柱子或圆锥滚子轴承内圈宽度及油沟深度;G41系列用于滚针轴承套圈的测量;G8系列用于推力轴承垫圈高度、平行度的测量;G9系列属于通用型轴承零件和成品宽度、平行度测量仪器.G203AG803AG411A G904A 主要技术参数单位:mmH 系列轴承套圈厚度变动量测量仪H 系列轴承套圈厚度变动量测量仪系机械式轴承套圈厚度变动量测量仪器。
《轴承常用量仪》课件
按照测量原理、用途、精度等级 等分类方式,轴承常用量仪可分 为多种类型,如千分表、杠杆表 、光学仪器等。
轴承常用量仪的特点与用途
特点
轴承常用量仪具有高精度、高稳定性 、易于操作等特点,能够满足轴承制 造过程中对尺寸、形位公差等方面的 严格要求。
用途
轴承常用量仪主要用于测量轴承内径 、外径、宽度、侧隙等参数,以确保 轴承的制造质量和装配精度。
感谢您的观看
为了确保仪器的使用寿命和准确性,应定期 对仪器进行保养和维护。
专业操作
对于不熟悉操作的人,应在专业人员的指导 下进行操作,以免造成不必要的损失。
04
轴承常用量仪的维护与 保养
日常维护
1 2
清洁
定期清除量仪表面的灰尘和污垢,保持清洁。
检查
每天使用前检查量仪的外观和功能是否正常。
3
记录
对量仪的使用情况和检查结果进行记录,以便及 时发现异常。
环保化
随着环保意识的提高,轴承常用量仪的环保性能也受到关 注,低能耗、低污染的测量仪器将成为未来的发展趋势。
02
轴承常用量仪的测量原 理
测量原理简介
测量原理是量仪工作的基本依据,它指导如何通过量仪获取准确测量结果的方法。
测量原理通常涉及物理、化学或几何学的基本原理,如长度、角度、表面粗糙度等 。
测量原理的正确理解和应用对于保证量仪的准确性和可靠性至关重要。
测量原理分类
根据测量原理的不同,轴承常用 量仪可分为接触式和非接触式两
类。
接触式量仪通过直接接触被测物 体进行测量,如千分尺、卡尺等
。
非接触式量仪则通过光学、电磁 等方式获取被测物体的信息,如
光学显微镜、激光干涉仪等。
轴承测量仪操作手册
BVT型轴承振动测量仪操作手册编制:安代明2005年5月9日BVT型轴承振动测量仪操作步骤与测量标准技术条件1.测量轴承尺寸范围:BVT—5 内径φ5~60mmBVT—6 内径φ65~120mm2.测值范围:0—10000μm/s3.频带划分:低频带50~300HZ;中频带300~1800 HZ;高频带1800~10000HZ;4.主轴转速:1800±36r/min一.测量放大器的启动与校准1.按下电源开关,指示灯亮。
2.分别按动低频量程选择键,中频量程选择键和高频量程选择键于1000μm/s档位。
3.拉出增益旋钮。
4.按动功能选择键的低频键,然后旋转增益旋钮,使校准数显表显示数字为708,此时,低频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
5.按动功能选择键的中频键,然后旋转增益旋钮,使校准数显表显示数字为696,此时,中频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
6.按动功能选择键的高频键,然后旋转增益旋钮,使校准数显表显示数字为491,此时,高频带表头示值应在1000±40μm/s范围内。
然后逆时针旋转校准旋钮,使校准表显示为0。
7.校准完毕,如果一切正常,则将功能选择键置于测试(T)档,并把校准增益旋钮推进。
注意:每天测试前校准一次。
在进行上述校准时,若校准示值超出规定范围,应及时通知制造单位进行调试。
二.测量放大器定值调整(供快速测量使用)1.推进增益旋钮。
2.低频带定值调整。
a.按照轴承在低频带的允许极限值,选择低频带量程。
b.按动功能选择键至低频档位置。
c.旋转增益旋钮,使低频带表头示值等于其允许极限值。
d.调节低频带预置旋钮,使其指示灯刚刚发红光。
3.中频带定值调整。
a.按照轴承在中频带的允许极限值,选择中频带量程。
b.掀动功能选择键至中频档位置。
c.旋转增益旋钮,使中频带表头示值等于其允许极限值。
轴承检查工技能
轴承检查工技能第一章检验入门一.国民经济的发展对轴承产品质量的要求滚动轴承是一种精密的机械元件,也是各种机械中通用性极强的基础件,凡作旋转运动的机械都离不开轴承,因此,轴承制造是机械制造工业系统中重要组成部分。
随着国民经济的发展,科学技术向高、精、尖方向迈进,对各种机械的工作性能、寿命、可靠性及经济指标提出新的要求,在某种程度上来说滚动轴承起着举足轻重的作用,如我们现在生产的摩托车曲轴轴承,对轴承提出了可靠性、高寿命及低摩擦;如家电产品,对轴承提出了低噪声、高精度的质量要求。
在我国,轴承产品不仅装在各种机械上出口,而且也单独作为一种产品大量出口。
轴承产品质量是反映我国科学技术和工业现代化水平的重要标志之一,就现在来说,我国许多高精度、低噪声的轴承还依赖进口,因此,轴承行业应努力提高轴承产品质量,适应国民经济发展的需要。
特别是我们公司,生产的轴承基本上还属于大众化、低档次的产品,只有不断地开发高档产品,不断地提高产品质量才能生存、才能发展。
二.轴承检查在轴承制造中的重要地位轴承属于大批量专业化生产的产品,公司除了内、外圈这两大件是自已生产外,其余都是商品零件,最后才装配成一套轴承。
为了保证轴承生产各工序的正常进行和产品的质量要求,轴承质量检查十分重要,它是保证轴承产品达到各种等级标准的手段。
轴承零件的尺寸精度、几何精度、形位公差和表面质量等常使用轴承量仪来检测。
从轴承生产流程来看,一套轴承的内外圈加工需几十道工序,需几十种检查量仪,进行上百次的检查。
在轴承生产中的检查人员一般占生产工人的10% ~ 16%。
而且只有通过检查人员的检查才能评定轴承零件、成品的质量,可见轴承检查在轴承行业中的重要地位。
三.轴承检查工在轴承生产中的作用及学习要求轴承检查工在轴承生产中的作用主要有三个方面:第一,检查工对产品质量起到把关的作用。
检查工按技术标准进行严格的检查,漏检率控制在规定范围内,保证产品的合格率;第二,检查工对产品质量起到监督的作用。