
焊接课件——平敷焊
HONGHE
HONGHE
焊接方法不同时的电弧静特性曲线:
不同的电弧焊方法,在一定的 条件下,其静特性只是曲线的某一 区域。
(1)手工电弧 焊由于使用电流受限 (手工电弧焊设备的 额定电流值不大于 500A),故其静特性 曲线无上升特性区;
HONGHE
(2)埋弧自动焊 在正常电流密度下焊 接时,其电弧静特性 为平特性区;但采 用大电流密度焊接时, 其静特性为上升特性 区;
二,手工电弧焊工艺知识
HONGHE
电弧的概念: (1)接触短路引燃法,将焊条与
焊件接触后迅速拉开,这时焊条与焊 件表面之间立即产生一个电弧。电弧 是一种气体放电现象。
电弧焊的特点:
HONGHE
焊接电弧:是指焊接电源供给时具 有一定电压的两极间或电极与焊 件间气体介质中生成强烈而持久 的放电现象,称为焊接电弧。
HONGHE
(3)钨极氩弧 焊一般在小电流区 间焊接时,其静特 性为下降特性区; 在大电流区间焊接 时,静特性为水平 特性区;
HONGHE
(4)细丝 熔化极气体保护 焊时由于电流密 度大,所以其静 特性曲线为上升 区。
HONGHE
焊接电源的要求:
HONGHE
对电弧电源的要求:包括 具有适当的空载电压、陡降的外 特性、良好的动特性及调节性。
具有适当的空载电压:HO源自GHE在焊机接通电网输出端没有接 负载时,焊接电流为零,此时输出端的 电压称为空载电压。 为了保证容易引弧和电弧稳定,电弧 焊电源必须有足够的空载电压。 但过高的空载电压虽然有利于引弧, 但会威胁焊工安全,且制造成本增加。
HONGHE
具有陡降的外特性:
在稳定的工作状态下,电弧焊 电源输出电压与输出电流之间的关 系称为电弧焊电源的外特性。
HONGHE
外特性用曲线来表示,称为电 弧焊电源的外特性曲线。外特性曲线 与横坐标的交点即为电弧电源的短路 电流。
HONGHE
电弧焊电源外特性曲线有若干种, 可供不同的焊接方法及工作条件选用。 焊条电弧的电源要求具有陡降的外特 性,不但能保证电弧稳定燃烧,而且 能保证短路时不会因产生过大的短路 电流而将电 焊机烧坏。
HONGHE
焊接:是通过加热或加压,或者两者并用,并且用或 不用填充材料,使焊接件达到原子结合的一种方法。 焊接方法:熔化焊、压力焊、钎焊等。 焊接的主要特点是:
(1)节省材料,减轻质量; (2)简化复杂零件和大型零件的制造; (3)适应性好;可实现特殊结构的生产; (4)满足特殊连接要求;可实现不同材料间的连
课题四:平敷焊
HONGHE
1.焊接入门知识 2.手工电弧焊工艺知识 3.电弧焊设备 4.工具及防护用品 5.电弧的引燃.运条和收尾。
课题重点:焊接电弧的构造,温度分布,焊接方法。 课题难点:对焊接设备的求及使用;引弧运条和收
尾焊接方法的掌握。
HONGHE
一,焊接的基本常识
焊接是将两个或两个以上的焊 件在外界某种能量的作用下,借助 于各种焊件接触部位原子的相互结 合力,连接成一个不可拆卸的整体。
接成型; (5)降低劳动强度,改善劳动条件。 焊接方法的应用: (1)制造金属结构件; (2)制造机器零件和工具; (3)修复。
焊接方法
HONGHE
手弧焊
电弧焊 气体保护焊
电阻焊
埋弧焊
摩擦焊
软钎焊
电渣焊
熔
等离子弧焊
焊
电子束焊
钎 硬钎焊
压
超声波焊 焊
力
及
焊
爆炸焊
封 封接 粘
扩散焊
粘接
激光焊
高频焊
HONGHE
温度 ºC
热量分布
阳极区: 2600
43%
弧柱区: 6000~8000 21%
阴极区 : 2400
36%
电弧的温度 及结构:
由阴极 区、阳极区 和弧柱区组 成。
HONGHE
阴极区:电弧紧靠负电 极的区域称为阴极区, 阴极区很窄;在阴极区 的阴极表面有一个明亮 的斑点,这个点称为阴 极斑点,它是电弧发射 电子的微小区域,也是 阴极区温度最高的地方
(一),电弧的性质
HONGHE
焊接电弧不但能量大,而且持 久。能放出强烈的光和大量的热;
HONGHE
焊接电弧
电弧是:指两电极之间强烈而持久的气体放电现象。 电弧放电电压最低,电流最大,温度最高,发光最强。 将电弧放电用作焊接热源,既安全,加热效率也高。
电弧的三个区 阴极区、阳极区和弧柱区
焊接电弧的温度 º C和热量分布
对弧焊电源动特性的要求是:
HONGHE
• 有合适的瞬时短路电流峰值;有较快的短 路电流上升速度;从短路到复燃,能在极 短的时间内完成。它是用
来表示电弧焊电源对负载瞬变的快速
反应能力。电弧焊电源的动特性对电
弧稳定性,溶滴过度、飞溅及焊缝成
型等都有很大的影响。
具有良好的调节性:
HONGHE
焊接过程中,为适应不同结构、 材质、厚度、焊接位置和焊条直径 的需要,电弧电源必须能按要求提 供适当的焊接工艺参数。因此,要 求弧焊电源在一定的电压范围内能 均匀、连续、方便的进行调节。
HONGHE
电弧焊机的种类:
常用的是变压器(交流)和硅整 流两大类,直流电机类已停止生产。
电弧焊机的型号表示方法:
HONGHE
型号中1、2、3、6各项用汉语拼
HONGHE
阳极区:电弧紧靠正电 极的区域称为阳极区, 阳极区比阴极区宽,在 阳极表面也有一个光亮 的斑点,称为阳极斑点; 它是电弧放电时,正电 极表面上集中接收电子 的微小区域。
HONGHE
弧柱区:弧柱是处于阴 极区和阳极区之间的部 分称为弧柱。弧柱区起 着电子流和正离子流的 导电通路的作用。 弧柱的中心温度可达 5730~7730℃,放出的 热量占焊接总热量的 21%左右。
HONGHE
电弧电压的关系
HONGHE
• 电弧电压,就是阴极区、阳极区和弧柱区电压降 之和。
• U弧=U阴+U阳+U柱
电弧静特性曲线的意义: 在电极材料、
气体介质和弧长一 定的情况下,电弧 稳定燃烧时,焊接 电流和电弧电压变 化的关系称为电弧 静特性,电弧静特 性呈U形。
HONGHE
电弧静特性有三个不同 的区域;当电流较小时(ab 区)电弧静特性是属下降特 性区,它随电流增加而电压 减小;当电流稍大(bc区), 电弧静特性属水平特性区, 此时电弧静特性是电流变化 而电压几乎不变;当电流较 大时(cd区),电压属上升 上特性区,电压随电流的 增加而升高。
平敷焊3

5、焊道的收尾 是指一条焊道结束时如何收尾,如果操作无经验,收尾时 即拉断电弧,则会形成低于焊件表面的弧坑,过深的弧坑 使焊道收尾处强度减弱,并容易造成应力集中而产生弧坑 裂纹。所以,收尾动作不仅是熄弧,还要填满弧坑。一般 收尾动作有以下几种: (1)划圈收尾法 焊条移至焊道终点时,作圆圈运动,直 到填满弧坑再拉断电弧。此法适用于厚板焊接,对于薄板 则有烧穿的危险。 (2)反复断弧收尾法 焊条移至焊道终点时,在弧坑上 需作数次反复熄弧—引弧,直到填满弧坑为止。此法适用 于薄板焊接。但碱性焊条不宜用此法,因为容易产生气孔。 (3)回焊收尾法 焊条移至焊道收尾处即停止,但未熄 弧,此时适当改变焊条角度。碱性焊条宜用此法。
起头是焊缝的开始,焊件温度低,焊缝余高略 高,熔深较浅,甚至出现融合不良和夹渣.对焊条来说在引弧后的2S内,由于焊 条药皮未形成大量保护气体,最先熔化的溶滴几乎是在无保护气氛的情况下过渡到 熔池中去的,这种保护不好的熔滴中有不少气体。如果这些熔滴在施焊中得不到二 次熔化,其内部气体就会残留在焊道中形成气孔。因此拉长电弧预热,随即采用短 弧焊接。平焊和碱性焊条多采用回焊法,从距离始焊点10mm左右处引弧,回焊 到 始焊点,压低电弧,焊条微微摆动达到焊缝宽 度,进行正常焊。
习题
1:焊条电弧焊引弧有哪几种方法? 2:常用运条方法有哪些?适用于那些焊接操作? 3:焊道的连接方式应用最多的是那种?叙述其接头的方法?
4:常见收尾动作有哪几种?简述其适用范围?
2)焊缝的收尾
焊缝结束时不能立即拉断电弧, 否则会形成弧 坑。所以焊缝
应进行收尾,逐渐填满弧坑后
息弧。
焊缝的收尾方法
反复断弧收尾法 划圈收尾法 回焊收尾法
《平敷焊操作技能》PPT课件

.
10
(2)运条方法及适用范围
运条方法
运条示意图
直线形运条法
直线往复形运条法
锯齿形运条法
月牙形运条法
三角形 运条法
斜三角形 正三角形
圆圈形 运条法
斜圆圈形 正圆圈形
八字形运条法
.
适用范围
薄板对接平焊、多层焊的 第一层焊道及多层多道焊 薄板焊 对接平焊(间隙较大) 对接接头平、立、仰焊 角接接头立焊
13
5、接头
在先焊的焊道弧坑前面约10mm处引弧,拉 长电弧缓慢的移到原弧坑处,压低电弧,焊条 再作微微转动,使弧坑填满。当新形成的熔池 外缘与原弧坑外缘相吻合时,立即向前移动进 行正常焊接,见图2-19b。
.
14
图2-19b 焊道的接头
5、收尾
收尾动作不仅是熄弧,还应填满弧坑。常用 收尾方法有三种:
3、引弧前,如果将焊条端部的药皮去除,显露出金属, 引弧就较般要同时完成三个基本运动:沿 焊条中心线向熔池送进,沿焊接方向匀速 移动,横向摆动。
运条的三个基本运动
.
9
(1)操作要领
1)、焊条沿中心线向熔池送进,是使焊条在不断熔化的过程 中保持弧长不变。焊条下送速度应与焊条的熔化速度相 同,否则,会发生断弧或黏结现象。
2)、焊条沿焊接方向移动,是为了控制焊道成形,随着焊条 向前移动会逐渐形成一条焊道。焊条向前移动的速度过 快,会出现焊道较窄甚至难以成形;速度过慢会出现焊 道过厚、过宽的现象,还可能出现烧穿等缺陷。
3)、焊条横向摆动,是为了得到一定宽度的焊道。其摆动幅 度根据焊件厚度、坡口大小等因素决定。
★运条的关键是平稳、均匀,三个基本动作相互协调。
(1)划圈收尾法: 焊至终点时,焊条作圆圈 运动,直到填满弧坑再熄弧。此法适用于厚 板焊接,用于薄板则有烧穿焊件的危险。
平焊教程 ppt课件

ppt课件
12
2、运弧 在电弧高温和吹力作用下,试板坡口根部熔化并击 穿形成熔孔,此时应立即将焊条提起至离开熔池1.5mm左右, 既可以向右正常施焊。
ppt课件
13
打底层焊接时为保证得到良好的背面成形和优质焊缝,焊接 电弧要控制短些,运条要均匀,前进速度不要过快。要注意 将电弧的三分之二覆盖在熔池上,电弧的三分之一保持在熔 池前,用来熔化和击穿焊件的坡口根部形成熔孔。施焊过程 中要严格控制熔池的形状,尽量保持大小一致。并观察熔池 的变化及坡口根部的熔化情况、焊接时,如果有明显的熔孔
出现,则背面可能会烧穿或产生焊瘤。
ppt课件
14
3、收弧 焊条即将焊完,需要更换焊条时,将焊条向焊接的 反方向拉回约10~15mm,并迅速提起焊条使电弧逐渐拉长 很快熄灭。这样可以把收弧缩孔消除或带到焊道表面,以便 在下一根焊条焊接时将其融化掉。注意回烧时间不能太长尽
量使接头处成为斜面。
ppt课件
ppt课件
17
1、填充焊的接头
ppt课件
18
2、填充焊的高度 填充焊缝的高度应低于母材0.5~1mm,最 好略呈凹形,要注意不能熔化坡口两侧的棱边,便于表面层 焊接时能够看清坡口,为表层焊接打好基础。
ppt课件
19Biblioteka (三)盖面层 盖面层运条方法和接头方法与填充层相同,但 盖面层施焊时焊条摆动的幅度和焊条角度(85度)要比填充 层大。摆幅时要注意摆幅一致,运条速度均匀。同时要注意 坡口两侧的融合情况、施焊时在坡口两侧稍作停顿,以便焊 缝两侧边缘熔合良好,避免产生咬边,已得到优质的盖面焊 缝。
ppt课件
20
八 常见的缺陷及防止
ppt课件
21
ppt课件
焊接课件——平敷焊

安全操作规程:
HONGHE
(1)必须使用有电焊防护玻 璃的面罩;
(2)工作时应穿工作服,工 作衣不要束在裤腰里,裤脚管不 应卷起;
HONGHE
(3)操作时注意周围人员, 以免强烈弧光伤害他人;
(4)在室内人多的地方进 行焊接时,使用屏风板,防止周 围人员受弧光灼伤;
(5)刚焊完的焊件和焊条 头不要弧 焊一般在小电流区 间焊接时,其静特 性为下降特性区; 在大电流区间焊接 时,静特性为水平 特性区;
HONGHE
(4)细丝 熔化极气体保护 焊时由于电流密 度大,所以其静 特性曲线为上升 区。
HONGHE
焊接电源的要求:
HONGHE
对电弧电源的要求:包括 具有适当的空载电压、陡降的外 特性、良好的动特性及调节性。
接成型; (5)降低劳动强度,改善劳动条件。 焊接方法的应用: (1)制造金属结构件; (2)制造机器零件和工具; (3)修复。
焊接方法
HONGHE
手弧焊
电弧焊 气体保护焊
电阻焊
埋弧焊
摩擦焊
软钎焊
电渣焊
熔
等离子弧焊
焊
电子束焊
钎 硬钎焊
压
超声波焊 焊
力
及
焊
爆炸焊
封 封接 粘
扩散焊
粘接
激光焊
高频焊
HONGHE
HONGHE
一、引弧 1、操作要点:平焊的操作姿势;划擦法引弧;直
击法引弧。 2、焊前准备:焊机; 焊条;焊件及工具。 3、操作要领:平焊操作姿势,平焊一般采用蹲式,
两脚夹角为70~80°,两脚距离约240~260 ㎜。胳膊半伸开,要悬空操作。
技能训练1
平敷焊——精选推荐
平敷焊平敷焊讲义平敷焊是在平焊位置上堆敷焊道的⼀种操作⽅法。
⼀、操作要点运条及运条⽅法、起头、焊道连接、收尾等。
⼆、焊前准备(1)焊件:钢板,规格:300m m×200mm(8~12)mm。
(2)焊条:J422型焊条,直径为Φ3.2 mm.。
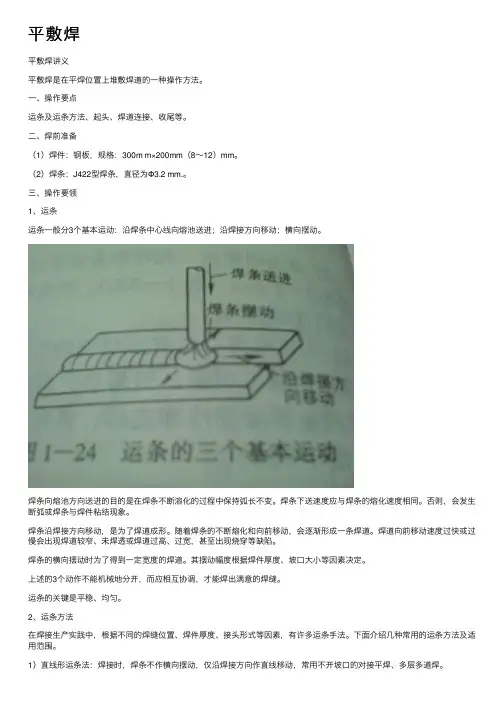
三、操作要领1、运条运条⼀般分3个基本运动:沿焊条中⼼线向熔池送进;沿焊接⽅向移动;横向摆动。
焊条向熔池⽅向送进的⽬的是在焊条不断溶化的过程中保持弧长不变。
焊条下送速度应与焊条的熔化速度相同。
否则,会发⽣断弧或焊条与焊件粘结现象。
焊条沿焊接⽅向移动,是为了焊道成形。
随着焊条的不断熔化和向前移动,会逐渐形成⼀条焊道。
焊道向前移动速度过快或过慢会出现焊道较窄、未焊透或焊道过⾼、过宽,甚⾄出现烧穿等缺陷。
焊条的横向摆动时为了得到⼀定宽度的焊道。
其摆动幅度根据焊件厚度、坡⼝⼤⼩等因素决定。
上述的3个动作不能机械地分开,⽽应相互协调,才能焊出满意的焊缝。
运条的关键是平稳、均匀。
2、运条⽅法在焊接⽣产实践中,根据不同的焊缝位置、焊件厚度、接头形式等因素,有许多运条⼿法。
下⾯介绍⼏种常⽤的运条⽅法及适⽤范围。
1)直线形运条法:焊接时,焊条不作横向摆动,仅沿焊接⽅向作直线移动,常⽤不开坡⼝的对接平焊、多层多道焊。
2)直线往复运条法:焊接时,焊条沿焊缝的纵向作来回直线形摆动,适于薄板和接头间隙较⼤的焊缝。
3)锯齿形运条法:焊接时,焊条作锯齿形连续摆动且向前移动,并在两边稍作停顿。
这种⽅法在⽣产中应⽤较⼴,多⽤于厚板的焊接。
4)⽉⽛形运条法:焊接时,焊条沿焊接⽅向作⽉⽛形左右摆动,它的适⽤范围和锯齿形运条法基本相同,不过⽤它焊出来的焊缝余⾼较⾼。
3、起头:刚开始焊接时,由于焊件的温度较低,引弧后不能迅速的使焊件温度升⾼,所以起点部位焊道较窄,余⾼略⾼,甚⾄会出现熔合不良和夹渣的缺陷。
解决⽅法:可以在引弧后稍微拉长电弧,对始焊接处预热。
从距离始焊点10mm左右处引弧,回焊到始焊点,逐渐压低电弧,同时焊条作微微的摆动,从⽽达到所需要焊道的宽度,然后进⾏正常的焊接。
平敷焊

平敷焊讲义平敷焊是在平焊位置上堆敷焊道的一种操作方法。
一、操作要点运条及运条方法、起头、焊道连接、收尾等。
二、焊前准备(1)焊件:钢板,规格:300m m×200mm(8~12)mm。
(2)焊条:J422型焊条,直径为Φ3.2 mm.。
三、操作要领1、运条运条一般分3个基本运动:沿焊条中心线向熔池送进;沿焊接方向移动;横向摆动。
焊条向熔池方向送进的目的是在焊条不断溶化的过程中保持弧长不变。
焊条下送速度应与焊条的熔化速度相同。
否则,会发生断弧或焊条与焊件粘结现象。
焊条沿焊接方向移动,是为了焊道成形。
随着焊条的不断熔化和向前移动,会逐渐形成一条焊道。
焊道向前移动速度过快或过慢会出现焊道较窄、未焊透或焊道过高、过宽,甚至出现烧穿等缺陷。
焊条的横向摆动时为了得到一定宽度的焊道。
其摆动幅度根据焊件厚度、坡口大小等因素决定。
上述的3个动作不能机械地分开,而应相互协调,才能焊出满意的焊缝。
运条的关键是平稳、均匀。
2、运条方法在焊接生产实践中,根据不同的焊缝位置、焊件厚度、接头形式等因素,有许多运条手法。
下面介绍几种常用的运条方法及适用范围。
1)直线形运条法:焊接时,焊条不作横向摆动,仅沿焊接方向作直线移动,常用不开坡口的对接平焊、多层多道焊。
2)直线往复运条法:焊接时,焊条沿焊缝的纵向作来回直线形摆动,适于薄板和接头间隙较大的焊缝。
3)锯齿形运条法:焊接时,焊条作锯齿形连续摆动且向前移动,并在两边稍作停顿。
这种方法在生产中应用较广,多用于厚板的焊接。
4)月牙形运条法:焊接时,焊条沿焊接方向作月牙形左右摆动,它的适用范围和锯齿形运条法基本相同,不过用它焊出来的焊缝余高较高。
3、起头:刚开始焊接时,由于焊件的温度较低,引弧后不能迅速的使焊件温度升高,所以起点部位焊道较窄,余高略高,甚至会出现熔合不良和夹渣的缺陷。
解决方法:可以在引弧后稍微拉长电弧,对始焊接处预热。
从距离始焊点10mm左右处引弧,回焊到始焊点,逐渐压低电弧,同时焊条作微微的摆动,从而达到所需要焊道的宽度,然后进行正常的焊接。
课题二 平敷焊
图2 引弧板和引出板
•
采用引弧板,不但保证了起头处的焊缝 质量,也能使焊接接头始端获得正常尺寸 的焊缝,常在焊接重要结构时应用。
3.运条
图3
焊条的基本运动
•
在正常焊接阶段,焊条一般有三个基 本的运动,即沿焊缝中心线向熔池送 进,沿焊接方向移动及焊条的摆动(图3)。 • 平敷焊练习时焊条可不摆动。
• 在操作时,由于受焊条长度 的限制或操作姿势的变换,一 根焊条往往不可能完成一条焊 道。因此,出现了焊道前后两 段的连接问题。焊道的连接一 般有以下几种方式(图4)。
1-先焊焊道 2-后焊焊道
ቤተ መጻሕፍቲ ባይዱ5 从先焊焊道未尾处接头的方 法
•
第一种接头方式使用最多,接头的方法是在先 焊焊道弧坑稍前处(约10mm)引弧。电弧长度比 正常焊接略微长些(碱性焊条电弧不可加长,否 则易产生气孔)。然后将电弧移到原弧坑的2/3 处,填满弧坑后,即向前进入正常焊接(图5)。
焊条的横向摆动,是为了对焊件 输入足够的热量、排渣、排气等, 并获得一定宽度的焊缝或焊道。其 摆动范围根据焊件厚度、坡口形式、 焊道层次和焊条直径来决定。 • 上述三个动作组成焊条有规则的 运动,焊工可根据焊接位置、焊接 接头形式、焊条直径与性能、焊接 电流大小以及技术熟练程度等因素 来掌握。
•
4.焊道的连接
课题十七 平敷焊
• 平敷焊是在平焊位置上堆敷焊道 的一种操作方法,如图1所示
• 直线运条\短弧焊接。
一、操作准备
• 1.焊机BXl—330型和AX一320型(用 于E5015焊条)。 • 2.实习焊件 低碳钢板和16Mn钢(用 于E5015焊条),板厚8~12mm,长、 宽各为150mm。 • 3.焊条E4303(结422)和E5015(结 507),直径3.2和4mm。
焊接实操平敷焊
焊条电压 (V)
22 ~24
• 三、操作说明
• 平敷焊是在平焊位置的焊件上堆敷
焊道的一种操作方法。如图5—1所 示:
• 1、操作步骤
• 在钢板上划直线。
• 启动电焊机
• 调节焊接电流为90—120A。
• 引弧并起头。
• 运条。
。
• 引弧时,电流越大,引弧越容易,
但对于薄钢板,电流太大,会烧穿; 电流太小,易粘条。薄钢板焊接时, 常采用直径为3.2mm的焊条,焊接 电流为100A左右。
无弧坑。
• 每条焊道焊波均匀,无明显咬边。 • 焊后的焊件上不应有引弧痕迹。 • 五、安全注意事项 • 电焊工敲渣时,应戴眼镜或用面罩挡住,以免焊渣溅入眼
内或灼伤皮肤。
• 为了安全和延长焊机的使用寿命,调节电流时,应在焊机
空载状态下进行。
• 电焊条不准乱放,焊条头不能乱丢,注意施工现场整洁。 • 焊钳不得漏电,不准赤手换焊条,以免触电。 • 工作完毕,必须切断电源,收好所用的工具。
• 引弧方法: • 手工电弧焊引燃焊接电弧
的过程,称为引弧。
• 常用的引弧方法有:划擦法和直击
法。
1. 图5—1 平敷焊操作图
(1)直线形运条法 (2)直线往返形运条法 (3)锯齿形运条法 (4)月牙形运条法
运条方法
(5)三角形运条法
(6)圆圈形运条法 (7)8字形运条法
• 1..运条 • 在正常焊接阶段,焊条一般有三个基本的运动,
平
敷
质量要求
1:焊前准备 1):试件材料 Q235。 2):试件尺寸 300×200mm。 3):焊接材料(焊条符合
GB/T5117---1995《碳钢焊条》 标准规定)