
【CN110000699A】五轴联动刀具磨床【专利】
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910350233.7(22)申请日 2019.04.28(71)申请人 广东省汉兴科技有限公司地址 528200 广东省佛山市南海区狮山镇罗村沙坑工业区头山自编6号厂房(住所申请)(72)发明人 罗娟 吴东秀 王业辉 张良斌 (74)专利代理机构 广州嘉权专利商标事务所有限公司 44205代理人 王国标(51)Int.Cl.B24B 41/06(2012.01)B24B 41/00(2006.01)B24B 55/00(2006.01)B24B 41/04(2006.01)B24B 3/02(2006.01)B24B 45/00(2006.01)
(54)发明名称五轴联动刀具磨床(57)摘要本发明公开了五轴联动刀具磨床,包括基座、夹具装置、主轴组件、平移机构;所述主轴组件包括升降组件、偏转机构、主轴机构;所述升降组件包括固接在基座上的升降板、驱动升降板升降的升降机构,所述升降板位于夹具装置的上方;所述偏转机构包括固接在升降板上的旋转驱动装置、与旋转驱动装置传动连接的电机座;所述主轴机构包括固接在电机座上的第一驱动电机、与第一驱动电机传动连接的砂轮轴;所述平移机构用于驱动夹具装置与主轴组件相对水平移动。通过以上设置,该五轴联动刀具磨床,相比现有的磨床,在主轴机构上设置偏转机构,实现了使主轴机构角度能够发生偏转,实现便捷地调整磨削角度。
本发明涉及机床领域。
权利要求书2页 说明书5页 附图5页CN 110000699 A2019.07.12
CN 110000699
A1.五轴联动刀具磨床,包括基座(100)、主轴组件、平移机构,其特征在于:所述平移机构包括设在基座(100)上的前后移动机构、受前后移动机构驱动前后移动的左右移动机构,受左右移动机构驱动左右移动的夹具装置(400);所述主轴组件包括升降组件、偏转机构、主轴机构;所述升降组件包括固接在基座(100)上的升降板、驱动升降板升降的升降机构,所述升降板位于夹具装置(400)的上方;所述偏转机构包括固接在升降板上的旋转驱动装置(310)、与旋转驱动装置(310)传动连接的电机座(320);所述主轴机构包括固接在电机座(320)上的第一驱动电机、与第一驱动电机传动连接的水平设置的砂轮轴。2.根据权利要求1所述的五轴联动刀具磨床,其特征在于:还包括换轮机构,所述换轮机构包括设在基座(100)上的刀库组件、设在所述主轴机构与刀库组件之间的换刀组件,所述刀库组件包括固接在基座(100)上的第二旋转电机(530)、与第二旋转电机(530)传动连接的刀盘(510)、设在所述刀盘(510)上的刀座(520),所述换刀组件包括通过进出机构连接于所述工作台上的旋臂板(540)、通过第三旋转电机(550)传动连接于所述旋臂板(540)上的旋转臂(560),所述旋臂板(540)沿所述第三旋转电机(550)的旋转轴线来回运动,所述旋转臂(560)的两端均设有夹持结构,任一所述夹持结构转动至砂轮轴时,另一个所述夹持结构转动至所述刀座(520)上。3.根据权利要求2所述的五轴联动刀具磨床,其特征在于:所述夹持结构包括设置于所述旋转臂(560)上的半圆通孔,所述半圆通孔的内周壁设置有卡接凸条(561),所述旋转臂(560)的侧壁设置有与所述半圆通孔相互连通的开口,两个所述的夹持结构沿所述旋转臂(560)的中心对称设置。4.根据权利要求2所述的五轴联动刀具磨床,其特征在于:所述刀座(520)包括设置于所述刀盘(510)上的刀杯(521)、设置于所述刀杯(521)内的锁紧结构,所述刀杯(521)远离所述刀盘(510)的一端面开设有腔体(522),所述锁紧结构包括设置于所述刀杯(521)远离所述刀盘(510)一端面的第一盲孔(529)、通过第一弹簧(523)连接于所述第一盲孔(529)底面的第一柱体(524),所述第一盲孔(529)的侧壁开设有与所述腔体(522)相互连通的贯穿通孔,所述第一柱体(524)的侧壁开设有第二盲孔(525),所述第二盲孔(525)的底面通过第二弹簧(526)连接有顶柱(527),所述顶柱(527)远离所述第二弹簧(526)的一端设置有半圆顶块,所述第一柱体(524)远离所述刀盘(510)的一端伸出所述第一盲孔(529)时,所述半圆顶块穿过所述贯穿通孔并伸入到所述腔体(522)内,所述第一柱体(524)远离刀盘(510)的一端面与所述刀杯(521)远离所述刀盘(510)的一端面相互齐平时,所述半圆顶块位于所述第一盲孔(529)内。5.根据权利要求1所述的五轴联动刀具磨床,其特征在于:还包括拉力机构(710),所述拉力机构(710)设在基座(100)上,所述基座(100)包括竖向设置的滑轨(120),所述升降板与滑轨(120)滑动连接,所述拉力机构(710)连接所述升降板与所述基座(100)。6.根据权利要求5所述的五轴联动刀具磨床,其特征在于:所述升降板包括与滑轨(120)滑动连接的块体(211)、连接在所述块体(211)顶部的连接板(210),所述连接板(210)沿所述块体(211)往滑轨(120)的方向延伸,
所述拉力机构(710)连接在所述连接板(210)远权 利 要 求 书1/2页
2CN 110000699 A
【CN209737206U】一种用于模具钢精准磨削的平面磨床【专利】
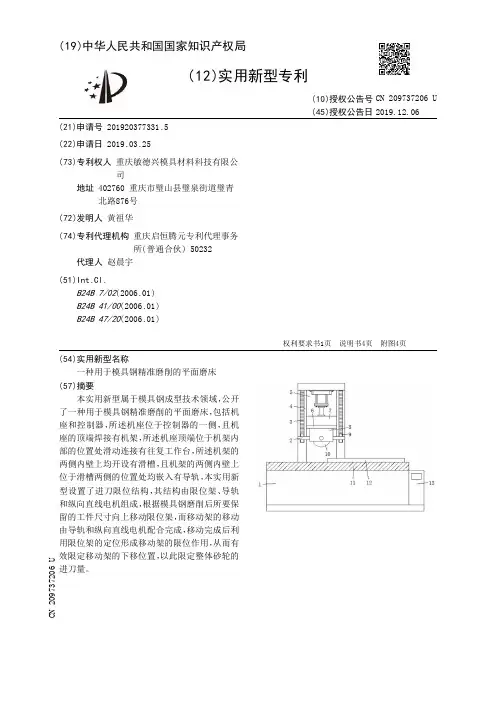
(19)中华人民共和国国家知识产权局(12)实用新型专利(10)授权公告号 (45)授权公告日 (21)申请号 201920377331.5(22)申请日 2019.03.25(73)专利权人 重庆敏德兴模具材料科技有限公司地址 402760 重庆市璧山县璧泉街道璧青北路876号(72)发明人 黄祖华 (74)专利代理机构 重庆启恒腾元专利代理事务所(普通合伙) 50232代理人 赵晨宇(51)Int.Cl.B24B 7/02(2006.01)B24B 41/00(2006.01)B24B 47/20(2006.01) (54)实用新型名称一种用于模具钢精准磨削的平面磨床(57)摘要本实用新型属于模具钢成型技术领域,公开了一种用于模具钢精准磨削的平面磨床,包括机座和控制器,所述机座位于控制器的一侧,且机座的顶端焊接有机架,所述机座顶端位于机架内部的位置处滑动连接有往复工作台,所述机架的两侧内壁上均开设有滑槽,且机架的两侧内壁上位于滑槽两侧的位置处均嵌入有导轨,本实用新型设置了进刀限位结构,其结构由限位架、导轨和纵向直线电机组成,根据模具钢磨削后所要保留的工件尺寸向上移动限位架,而移动架的移动由导轨和纵向直线电机配合完成,移动完成后利用限位架的定位形成移动架的限位作用,从而有效限定移动架的下移位置,以此限定整体砂轮的
进刀量。
权利要求书1页 说明书4页 附图4页CN 209737206 U2019.12.06
CN 209737206
U1.一种用于模具钢精准磨削的平面磨床,包括机座(1)和控制器(13),所述机座(1)位于控制器(13)的一侧,且机座(1)的顶端焊接有机架(4),所述机座(1)顶端位于机架(4)内部的位置处滑动连接有往复工作台(11),其特征在于:所述机架(4)的两侧内壁上均开设有滑槽(5),且机架(4)的两侧内壁上位于滑槽(5)两侧的位置处均嵌入有导轨(3),两个所述滑槽(5)之间滑动连接有移动架(7),所述移动架(7)顶端与机架(4)的内部底端之间焊接有定量进刀液压缸(14),且移动架(7)的底端通过导轨滑动连接有横向直线电机(6),所述横向直线电机(6)的底端焊接有砂轮箱(8),所述砂轮箱(8)的内部通过转轴转动连接有砂轮(10),每个所述导轨(3)上均滑动连接有纵向直线电机(9),两个所述纵向直线电机(9)之间固定连接有限位架(2),所述限位架(2)与移动架(7)垂直设置,且限位架(2)位于移动架(7)的下方,所述横向直线电机(6)、纵向直线电机(9)和定量进刀液压缸(14)均与控制器(13)电性连接。2.根据权利要求1所述的一种用于模具钢精准磨削的平面磨床,其特征在于:所述往复工作台(11)的顶端焊接有电磁吸盘(12),所述电磁吸盘(12)与控制器(13)电性连接。3.根据权利要求1所述的一种用于模具钢精准磨削的平面磨床,其特征在于:两个所述滑槽(5)之间滑动连接有移动板(15),且移动板(15)的顶端和底端分别安装有非定量进刀液压缸(16)和定量进刀液压缸(14),所述定量进刀液压缸(14)的底端焊接有移动架(7),所述移动架(7)的长度小于移动板(15)的长度,且移动架(7)位于两个限位架(2)的上方,所述非定量进刀液压缸(16)与控制器(13)电性连接。4.根据权利要求3所述的一种用于模具钢精准磨削的平面磨床,其特征在于:两个所述限位架(2)的顶端均焊接有连杆(18),两个所述连杆(18)的顶端均焊接有定位架(19),且两个定位架(19)均位于移动架(7)的上方。5.根据权利要求3所述的一种用于模具钢精准磨削的平面磨床,其特征在于:所述移动架(7)的顶端对称焊接有两个导柱(17),两个所述导柱(17)均贯穿移动板(15),且两个导柱
【CN110000869A】一种六面钻铣加工中心【专利】

(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910237455.8(22)申请日 2019.03.27(66)本国优先权数据201810267551.2 2018.03.28 CN(71)申请人 南兴装备股份有限公司地址 523000 广东省东莞市厚街镇科技工业园南兴路(72)发明人 郑永康 容华兴 李吉波 (74)专利代理机构 中山市科企联知识产权代理事务所(普通合伙) 44337代理人 肖哲(51)Int.Cl.B27C 3/04(2006.01)B27C 5/02(2006.01)B27C 5/06(2006.01)B27C 9/04(2006.01)
(54)发明名称一种六面钻铣加工中心(57)摘要一种六面钻铣加工中心,包括下机头、上机头;上机头包括钻削单元和铣削单元;钻削单元包括钻削单元跟踪工件压紧机构;钻削单元跟踪工件压紧机构包括加工垂直方向的孔位时对工件压紧的第一压板压紧机构和第二压板压紧机构,加工工件后侧面水平孔位时对工件压紧的第一压轮压紧机构,加工工件前侧面水平孔位时对工件压紧的第二压轮压紧机构,加工工件左侧面水平孔位和加工工件底面的垂直孔位时对工件压紧的第三压轮压紧机构,加工工件右侧面水平孔位时对工件压紧的第四压轮压紧机构、第四压轮压紧机构;铣削单元包括铣削单元跟踪工件压紧机构;优点是在加工过程中能很好夹持和压住板件、
使板件不易偏移和变形。
权利要求书4页 说明书17页 附图18页CN 110000869 A2019.07.12
CN 110000869
A1.一种六面钻铣加工中心,包括机架、气浮工作台、下料装置、横梁装置以及至少两可独立工作的夹钳装置、工作台装置、下机头、上机头;所述的气浮工作台和下料装置分别设置于机架的两侧;所述的横梁装置设置于机架上,横梁装置的一端延伸至气浮工作台的上方,横梁装置的另一端延伸至下料装置的上方,夹钳装置均可相对横梁装置在X向来回滑动地、并列安装于横梁装置上;所述的上机头可来回滑动地安装在机架上;所述的下机头可来回滑动地安装在机架上;所述的上机头包括安装在龙门架组件的上横梁上的Y轴滑板及驱动Y轴滑板在龙门架组件的上横梁上来回Y向滑动的Y轴滑板驱动机构、安装在上横梁与Y轴滑板间的Y轴滑板导向机构,安装在Y轴滑板上的Z轴滑板及驱动Z轴滑板在Y轴滑板上来回Z向滑动的Z轴滑板驱动机构、安装在Y轴滑板与Z轴滑板间的Z轴滑板导向机构,固定在Z轴滑板上的钻削单元,可上下活动地安装在Z轴滑板上的铣削单元及驱动铣削单元在Z轴滑板上来回Z向滑动的铣削单元驱动机构、安装在Z轴滑板与铣削单元间的铣削单元导向机构;其特征在于:所述的钻削单元包括钻削盒,安装在钻削盒上的垂直钻单元和水平钻单元,钻削单元跟踪工件压紧机构;所述的钻削单元跟踪工件压紧机构包括加工工件顶面左区域垂直方向的孔位时对工件压紧的第一压板压紧机构和加工工件顶面右区域垂直方向的孔位时对工件压紧的第二压板压紧机构,加工工件后侧面水平孔位时对工件压紧的第一压轮压紧机构,加工工件前侧面水平孔位时对工件压紧的第二压轮压紧机构,加工工件左侧面水平孔位和加工工件底面的垂直孔位时对工件压紧的第三压轮压紧机构,加工工件右侧面水平孔位时对工件压紧的第四压轮压紧机构、第四压轮压紧机构;所述的铣削单元包括可上下活动地安装在Z轴滑板上的铣削单元滑板,安装在铣削单元滑板上的电主轴、铣削单元跟踪工件压紧机构。2.根据权利要求1所述的一种六面钻铣加工中心,其特征在于:所述的铣削单元跟踪工件压紧机构包括安装在铣削单元滑板上的安装座,可上下滑动地安装在安装座上的压料滑座及滑座驱动机构;固定在压料滑座上的压料气缸,固定在压料气缸的活塞端的压料件。3.根据权利要求2所述的一种六面钻铣加工中心,其特征在于:所述的铣削单元跟踪工件压紧机构的安装座包括一侧固定在铣削单元滑板上的主轴压料托架板,固定在主轴压料托架板底面上的主轴压料固定座;所述的滑座驱动机构包括安装在主轴压料托架板的顶部的伺服电机,上端与伺服电机的输出轴相连的丝杆副,安装丝杆副上的丝杆座,固定在压料滑座上的滑块,与滑块配合、固定在主轴压料固定座上的导轨;丝杆座固定在压料滑座上;所述的铣削单元跟踪工件压紧机构还包括固定在压料滑座上的压料气缸座;压料气缸包括固定在压料气缸座左侧的左压料气缸和固定在压料气缸座右侧的右压料气缸,固定在左压料气缸的活塞端的左压料板和固定在右压料气缸的活塞端的右压料板;所述的铣削单元跟踪工件压紧机构还包括固定在主轴压料固定座底部的下固定板,
磨床NCU参数

22930 分配平行通道轴到几何轴
20000 通道名称24000 G58和G9 区域
20050 几何轴-通道轴的分配24002 通道基础复位后激活
20060 通道中的几何轴名称24004 上电后复位通道基础
20070 通道中机床轴号24006 系统复位后激活
20080 通道中的通道轴名称24007 Reset复位后清除系统
20090 主导主轴的号24008 上电后复位通道基础
20092 主轴旋转的使能/使能取消24010 编程的复位方式
20094 轴运行的M运行(西门子模式)24020 抑制位置
20095 轴运行的M功能(外部模式)24030 ACS协调系统的调节
20096 T,M 刀具地址代号改变24040 有效的适配
20098 在MMC上显示轴24050 保存和激活数据
20100 带面对轴功能的几何轴24100 通道中的转换1
20108 事件驱动程序调用的设置24110 转换1 的轴分配
20109 Prog-Events 的属性24120 几何/通道轴分配,转换1
20110 RESET复位时的基本功能设置24130 带第一转换的刀具处理
20112 NC启动的基本功能设置24200 通道中的转换2
20114 方式改变中断了MDI24210 转换2 的轴分配
20116 带读限制的中断程序关闭24220 几何/通道轴分配,转换2
20117 带信号的中断程序关闭24230 带第二转换的刀具处理
20118 几何轴改变自动使能24300 通道中的转换3
20120 复位时刀具生效24310 转换3 的轴分配
20121 复位的预选刀具24320 几何/通道轴分配,转换3
20122 RESET复位/启动和TC时刀具生效24330 带第三转换的刀具处理
20123 RESET时 $P_USEKT 的预选值24400 通道中的转换4
20124 刀具夹持装置号24410 转换4 的轴分配
20126 RESET复位时刀架生效24420 几何/通道轴分配,转换4
高精度全自动刀具预调仪通用精密轴系设计

机床自动化 achine Tools Automation
高精度全自动刀具预调仪通用
精密轴系设计 。
哈尔滨量具刃具集团有限责任公司 (黑龙江 1 50040) 马金宁
高精度、全自动刀具预调仪(以下简称刀调
仪)是集光、机、电为一体的高技术产品;是高档
数控机床和加工中心的关键功能部件,是“高档数
控机床与基础制造装备”科技重大专项重要课题之
一。课题关键任务之一就是完成高精度、全自动通
用轴系的设计。轴系的综合精度指标为:径向跳动
3 u m/600mm;功能要求:适用于所有普通HSK和
IS0刀柄的刀具测量;能全自动或手动完成刀具的
各项参数的测量过程。本文将详细介绍该轴系的结
构设计和功能设计。
对于没有过渡扣或退刀槽结构采用车削、丝锥、板
牙很难加工,数控铣削却很容易实现。
进行同样尺寸左旋螺纹;0nq-时,只需要把程序
中G03改为G02HIJ可。
4.结语
(1)螺纹铣削加工与传统螺纹加工方式相
比,在加工精度、加工效率方面具有极大优势,且
加工时不受螺纹结构和螺纹旋向的限制,如一把螺纹
铣刀可加工多种不同旋向的内、外螺纹。螺纹铣刀让
数控铣床拥有与加工中心相当的螺纹加工能力。
(2)在实际工作中,宏程序确实有广泛的应
用空间,并且能够方便工人编程,锻炼工人的编程
能力,帮助工人更加深入地了解自动编程的本质。
同时编写宏程序的过程也是一个直接地体现编程者
工艺指导思想,衡量编程者工艺制定水平的过程。
因此,对于数控编程的初学者及普通使用者来说,
学习应用宏程序有助于提高数控加工工艺水平,达
到事半功倍的效果。MW
(收稿日期:20130214)
48 ,舰一 参磊 籼工 1.轴系结构设计
哈量刀调仪原有轴系多采用密珠结构,精度完
全依赖于机床加工,提高精度很困难。而此次课题
要解决的重点之一就是提高轴系的总体精度。为此
引进了德国KELCH公司的先进技术,消化并吸收
了他们先进的设计理念。在此基础上首次在刀调仪
加工中心机械手换刀与主轴凸轮松刀的联动技术

功能部件
加工中心机械手换刀与主轴凸轮松刀的联动技术
高永强 李全普 李 凯
(大连华根机械有限公司,辽宁大连116620)
摘要:N-r中心机床主轴的双凸轮联动换刀是利用电动机驱动松刀凸轮,实现主轴的松刀动作的同时带动 链条传动给机械手换刀凸轮,实现换刀动作,从而使松、换刀同时完成,提高了换刀时间。
关键词: ̄jn-r中心主轴换刀时间双凸轮联动
中图分类号:TH122文献标识码:A
Double-cam linkage technology applied to spindle loosening-tool and
manipulator changing tool of machining center
GAO Yongqiang,LI Quanpu,LI Kai
(Dalian Dragon Machine Tool Co.,Ltd.,Dalian 1 16620,CHN)
Abstract:There is a kind of changing tool with double—cam linkage applied to spindle of the horizontal machining
center,and the cams are driven by motor.Spindle loosening—too]can drive chains to manipulator chan— ging tool,this structure makes the two actions being completed at the same time and sho ̄en the time for
changing too1. Keywords:Machining Center;Spindle;Change Time;Double—cam Linkage
机床的运行速度对于客户来说很重要,直接影响
桂林机床股份有限公司又三项新型实用专利获批
;⑥改善的实用工具,一包括在装配 编辑一个零件的尺寸而无需重生其他 零件;重新部署装配中的部件,用于 大型装配中以防止重生非常缓慢甚至 败;允许在装配的零件中移动实体等 0 (2)数控加工:①根据角度精铣策 中的倾斜控制使被加工的曲面质量更 、更光顺;②对任何几何形状包括岛 l的环绕精铣刀路,保证了按照用户设 :的侧向步长完全加工所有的曲面区 :;③在5轴精加工平行铣中,针对设 !了“前倾角”的球刀刀路增加了一些 制,使刀具中心、刀具和加工曲面的 触点是一个更大的半径,加工的条件 }到了改善,曲面质量也得以提高;④ }强了处理多轴毛坯的算法,降低了内 的损耗⑤增加了30个新的用户可定 后置处理参觌⑥在NC—Lite环境,增 ]了更多的修剪曲面和断开曲面等CAD l作:⑦粗加工中改善退刀的方法;⑧ 的预设置参数选项改善刀具轮廓补 。 (3)五轴航空铣:①新增了倾斜加 工策咯②新增了刀路生成策咯③新的 23种机床定义;④仿真的速度得到改进, 在好的OpenGL硬件上能提高10倍;⑤刀 具和工件之间的干涉检查精度得到了提 高。 (4)其它方面:①测量工具,使用者 只要输入模型的注射压力和密度就可以 自动计算出锁模力,方便设计用户的设 计过程②增强大XML加工报告方式使用 户更加方便快捷地生成定制化的加工报 告;③电极设计、模具设计、二次开发接 口等。
1日起强制执行
7月i日起,金属切削机床生产将开 始正式实施国家标准GB15760—2004《金 属切削机床安全防护通用技术要求》的 新版本。该标准系强制性实施的国家标 准。 标准对有关安全门开关、安全警 示标示和其他防护措施提出了新的规 定,并要求凡在国内销售或从国外进 口的金属切削机床都需按此标准的要求 执行。此外,标准也涉及了技监、劳 动安全防护方面检查等方面的内容。
三项新型实用专利获批
近年来,桂林机床股份有限公司不 断开展自主创新,打造核心技术竞争力。 同时,又十分重视知识产权的保护工作。 日前,经国家知识产权局批准,该公司又 有三项新型实用专利获得通过,并获证 书。这三项新型实用专利是:组合式多功 能工作台(专利受理号:200520034313. 5)、摆动式AC轴联动铣头(专利受理号: 200520034312.0)、主传动驱动型 由自 动分度铣头(专利受理号:2 0 0 5
一种去毛刺刀具
刘益民等冷轧工艺机组水冷辊堵转故障分析及对策 47 (3)中心导水管可以设计为2段,通过一根 金属软管连接,位于轴头的一段上装定位支 撑——中心导水管径向定位和轴向定位内外丝扣 圆螺母,同旋转接头配合部分安装耐磨铜套,磨损 后可以更换,见图7。 (4)水冷辊采用同一端人出水,由于辊子结 构复杂,总是很难保证辊子轴向温度的均匀;采用 一端进水、另一端回水的结构,应该是更加简单和 安全,水流更加通畅。但是这样辊子就需要2个 不同型号的旋转接头,冷却水配管需要分列在炉 子的两侧(见图8)。 进水 噻转堡头 耐磨 ~4-‘不锈钢金属软管 鸯羹 骞f r一 \\新 一一秉 一、誊 阿 一 PT 图7安装调心螺母的水冷辊结构示意图 Fig.7 Sketch drawing of a rotary central tube with adjusting nuts
图8 两头进、出水的水冷辊结构示意图 Fig.8 Sketch drawing of a water~cooled roll with two rotary joints (5)旋转接头与辊子连接方式可以考虑使用 法兰连接,同心度和密封的效果应该更佳。 4结论 小直径的水冷辊一般用于炉子的密封辊、稳 定辊以及卧式炉的托辊。在炉子处于升、降温以 及工作状态时,辊子必须保持点动或者连续运转, 驴驴 驴驴 专利信息 、护驴护驴 一种去毛刺刀具 专利号:ZL200620045323.3 专利权人:宝山钢铁股份有限公司 设计人:吴文辉邓庆 一种去毛刺刀具,包括刀体和刀头。刀头安 装在刀体上,刀头具有一切削面,在刀头切削面上 与刀体相对的一边具有一刀口钝边,刀头切削面 否则辊子一旦堵转,就会迅速变形,造成带钢表面 质量缺陷,而且无法修复,使设备管理成本增加。 因此,水冷辊的设计、制造以及使用维护都应该十 分谨慎。 (收稿日期:2008—03—03) (改稿日期:2008—07—07) 上横向贯穿开设一与刀口钝边平行且邻接的弧状 排屑槽。刀头切削面的刀口钝边的宽度为0.5~ 3 1Tim。刀头切削面的圆弧状排屑槽的弧度半径 为1~15 mm。刀头切削面的圆弧状排屑槽的高 度为2~20 mm。本实用新型刀具的刀头切削面 上贯穿开设一具有弧状的排屑槽,合金刀具刮到 高温的外毛刺时,外毛刺会进行自动旋转,并由切 削面外向排出,毛刺边部不会损伤刀片表面,大大 延长了刀具使用寿命。 (宝钢股份有限公司知识资产部供稿)
兹默曼公司M3 ABC配弧形导轨的高端三轴铣头
兹默曼公司M 3 A B C 墨
配备弧形.-9-轨的高踹三轴铣头
传统2轴铣头的薄弱环节一极点问题或者局限 的摆动幅度.已被最新研发成功的3轴铣头解决了。 增加的弧形导轨将现有的所有优势理念完美地结合在 一起.并为5轴联动加工方式增添了新的维度。 AC轴铣头的极点问题 传统的2轴铣头有一个平行于z轴的c轴的和一 个垂直于c轴的A轴。当A轴旋转至0。时,c轴和 铣削主轴平行.称之为极性问题。其结果是,在这一 点上.c轴完全无法旋转主轴。主轴的所有运动必须 通过A轴完成,c轴只能用于事先调整A轴。因此. 即使是主轴最小的运动(例如几角秒的旋转】也可 能导致c轴旋转高达90。。 在5轴联动加工中.这种挑战尤为明显.伴随 着c轴极大幅度的运转,垂直的主轴此时看上去就 像在工件表面 跳舞”.这对生产效率.表面加工质 量和刀具寿命都有负面影响。 还有另外一个局限性。关于机床补偿和增加空 间精度的最新研发成果无法在2轴铣头上应用,因 此.需要使用没有极性问题的铣头。 这种没有极性问题的铣头已投入使用.例如在 飞机制造工业,但这些铣头因为其旋转范围较小和 体积较大而有诸多局限。 解决的方案是新型的独一无二的M3 ABC铣头,它 是迄今为止第一个结合了其它铣头全部优点的铣头。 新型3轴铣头M3 ABC集多项应用于一身:大 幅度的摆角足以应对各种加工要求.同时极点问题 得到完全解决。通过弧形导轨技术.第一次实现了将 现有的优势理念结合在一起。 配备弧形导轨M3 ABC技术特点: 拥有A、B C三个旋转轴; C轴无须无止尽旋转; 极大的摆动范围; 三轴均配有锁定装置和直接测量系统; 高速驱动系统; 极端坚固、紧凑的构造。 配备弧形导轨的3轴铣头M3 ABC的优势: 加工一些独特工件拐角处时能够保持较高的进 给速度,因此能够大幅度提高生产效率; 由于加工拐角时总能保持较高进给速度,刀具 的磨损大幅度减小;
第0 5期 数控机床市场 .91.
【CN209919043U】一种电火花加工正六边形孔的主轴执行装置【专利】
(19)中华人民共和国国家知识产权局
(12)实用新型专利
(10)授权公告号 (45)授权公告日
(21)申请号 201920663992.4
(22)申请日 2019.05.10
(73)专利权人 哈尔滨理工大学地址 150080 黑龙江省哈尔滨市南岗区学府路52号
(72)发明人 解宝成 刘建国 陈永秋
(51)Int.Cl.B23H 3/04(2006.01)B23H 9/14(2006.01)
(ESM)同样的发明创造已同日申请发明专利
(54)实用新型名称一种电火花加工正六边形孔的主轴执行装置(57)摘要一种电火花加工正六边形孔的主轴执行装置,属于电火花加工领域。解决了电火花成形加工中蚀除产物排出效果差,放电状态不稳定等问题。利用该装置进行加工时,勒洛五边形电极做自转运动和绕正六边形套筒心轴做公转运动,其复合运动轨迹是一个正六边形,从而使具有勒洛五边形截面的工具电极在电火花加工中扫掠一个正六边形区域。由于勒洛五边形电极的自转和公转运动,电火花加工过程中产生的蚀除产物可随着勒洛五边形电极的运动及工作液的流动带出加工间隙,有利于蚀除产物的排出,可显著提高深正六边形孔的加工效率。该装置主要用于加
工正六边形孔。
权利要求书1页 说明书3页 附图3页CN 209919043 U2020.01.10
CN 209919043
U1.一种电火花加工正六边形孔的主轴执行装置,其特征在于,该装置包括支撑板(1)、
直流电机(2)、电机支架(3)、万向联轴器(4)、勒洛五边形凸轮(5)、正六边形套筒(6)、莫氏
锥度电极夹具(7)、勒洛五边形电极(8);直流电机(2)主轴、万向联轴器(4)、勒洛五边形凸
轮(5)、莫氏锥度电极夹具(7)、勒洛五边形电极(8)从上至下依次同轴安装;莫氏锥度电极
夹具(7)和勒洛五边形电极(8)采用莫氏锥度配合连接;勒洛五边形电极(8)为石墨电极,采
用高速铣削加工方法进行制备;勒洛五边形凸轮(5)和正六边形套筒(6)均采用热喷涂技术
重庆机床机床热变形远程诊断装置获国家发明专利
复合加工中心、铣头可自动交换的高 速龙门五轴加工中心、五轴联动精密卧 式加工中心、全功能数控双伺服动力刀 架、直驱式A/C轴双摆角数控万能铣头 等9个项目。
专项 近日,由重庆市牵头承担的3项高 档数控机床与基础研究项目,被列入国 家科技重大专项计划。 此次被列入国家科技重大专项的计 划分别为:重庆大学牵头承担的“高性 能加工中心可靠性倍增技术研究”项 目,以及重庆机床(集团)有限责任公 司牵头的“模块化高速、精密、大型数 控滚齿机”和“模块化高速、精密数控 回转工作台”两个项目。 项目将主要围绕数控机床的高效 化、精密化、智能化及设计模块化,突 破数控机床的多品种多形状的高精确性 加工,工件和刀具的自动啮合,以及机 械手抓料及放料的精确定位等技术。
柱齿轮铣齿机 日前在天津市精诚机床有限公司对 自主研制成功的YH53250重型数控圆柱 齿轮铣齿机进行了演示。到会代表一致 认为,这一达到国际水平的新品,不仅 在关键技术上实现了重大突破,且以干 切一次成型的卓越加工性能,展示了插 齿机不可比拟的多重优势。 该铣齿机纵向走刀可达800~850 mm/m i n,比常规插齿机加工效率提高 20倍。加工精度达到8级、表面粗糙 度为3.2~1.6 u m,可加工内斜齿轮, 齿宽可达500 mm,螺旋角通过数控装置 可任意调整,完成重型圆柱斜齿的加 工,省去了插齿机必须更换螺旋导轨的 繁杂程序,尤其是内斜齿轮齿宽大于 400 mm时,在现有插齿机上加工很难实 现,铣齿机则可根据客户需要实现任意 齿宽的加工。
通过鉴定 l2月4日,山东省经济与信息化委 员会对烟台环球机床附件集团有限公司 的三种数控转台新产品进行了鉴定验收。 THK561000×1350型数控等分转台 是专为大、重型数控镗铣床配套的数控 工作台。该转台采用伺服电动机驱动,高 精密端齿盘定位,常态碟簧刹紧,安全 系数高,性能优异,完全能替代价格昂 贵的欧洲产品。 TKI22500B数控回转工作台是专门 为大型风电设备加工而研制的主机功能 部件,现已经形成批量。TK I 3 8 0 0 E (EL)/TKI31000E(EL)数控立卧回转工 作台也已经打入了美国市场。