
数控车床刀具补偿及换刀程序编写
(2)刀尖方位的设置
车刀形状很多,使用时安装位置也各异,由此 决定刀尖圆弧所在位置。 要把代表车刀形状和位置的参数输入到数据库中。 以刀尖方位号表示。
从图示可知,
若刀尖方位码设为0或9时,机床将以刀尖圆弧中 心为刀位点进行刀补计算处理;
当刀尖方位码设为1~8时,机床将以假想刀尖为 刀位点,根据相应的代码方位进行刀补计算处理。
第二篇
项目三 数控车床刀具补偿
及换刀程序编写
第二篇
项目三 数控车床刀具补偿及换刀程序编写
为什么需要刀具补偿?
编程时,通常设定刀架上各刀在工作位
时,其刀尖位置是一致的.但由于刀具 的几何形状、安装不同,其刀尖位置不 一致,相对于工件原点的距离不相同. 解决:
•各刀设置不同的工件原点. •各刀位置进行比较,设定刀具偏差补偿.
前段G28指令定义的中间点位置,然后再向程序 指令的目标点快速定位。
参考点
目标点
说明
(1). 使用G27、G28指令前要求机床在通电后必须 (手动) 返回过一次参考点。
(2). 使用G27、G28指令时,必须预先取消刀补量 (用T0000 ),否则会发生不正确的动作。 (3). G27、G28、G29指令均属非模态指令,只在本 程序段内有效。
Z1]、[X2,Z2] 、[X3,Z3]…
若选刀具1为对刀用的基准刀具,则各刀具的几何
偏置分别为 [Xj ,Zj ] Xj1=0、 Zj1=0
Xj2 =(X2-X1) x 2、Zj2 = Z2-Z1
Xj3 =(X3-X1) x 2、Zj3 = Z3-Z1
2、磨损补偿 主要是针对某把车刀而言,当某把车刀 批量加工一批零件后,刀具自然磨损后而 导致刀尖位置尺寸的改变,此即为该刀具 的磨损补偿。
当前刀具号 刀补地址号
过程:
将某把车刀的几何偏置和磨损补偿值存入相应的刀补地址 中。 当程序执行到含 Txxxx的程序行的内容时,即自动到刀补 地址中提取刀偏及刀补数据。 驱动刀架拖板进行相应的位置调整。 T XX 00取消几何补偿。
对于有自动换刀功能的车床来说,执行T指令时, 将先让刀架转位,按刀具号选择好刀具后,再调 整刀架拖板位置来实施刀补。
2、各指令功能: G27用于检查X轴与Z轴是否能正确返回参考点。
X Z 值指机床参考点在工件坐标系的绝对坐标值.
G27 X200.345 Z458.565
执行G28指令时,各轴先以G00的速度快移到程
序指令的中间点位置,然后自动返回参考点。到 达参考点后,相应坐标方向的指示灯亮。
执行G29指令时,各轴先以G00的速度快移到由
参考点
增量编程
G28 U40 W100 T0000 T0202
目标点
G29 U-80 W50
五、换刀编程举例
刀具安装位置关系图 X Z
刀号1:偏置(0, 0)基准刀
加工图示零件需要三把车刀,分别 刀号2:偏置(10,3) 用于粗、精车、切槽和车螺纹。 刀号3:偏置(-10,-3)
O0018 G92 X0 Z0; G90 G00 X40.0 Z5.0 M03 ; T0101;(外圆车刀) G71 U1 R2 P100 Q200 X0.2 Z0.2 F50 ; N100 G00 X17.95 Z5.0 ; G01 X18.0 Z-15.0 F30 ; X22.0 Z-25.0 ; X22.0 Z-31.0 ; G02 X32.0 Z-36.0 R5.0 ; G01 X32.0 Z-40.0 ; N200 G01 X36.0 Z-50.0 ;
(4). G28、G29指令时,从中间点到参考点的移动量 不须计算。
应用习惯通常为:在换刀程序前先执行G28指令回参 考点(换刀点),执行换刀程序后,再用G29指令往新 的目标点移动。
绝对编程:
G90 G28 X140.0 Z130.0 ; T0202 ; G29 X60.0 Z180.0 ;
A--B--R 换刀 R--B--C
3、刀径补偿的取消
刀具中心从与编 程轨迹偏离过度到 与编程轨迹重合的 过程.
刀径补偿的引入和取 消必须是不切削的空 行程上.
O1111
例2:考虑刀尖半径补偿
N1 G92 X40.0 Z10.,-24)
N4 G00 X40.0 Z5.0 N5 G00 X0.0 N6 G42 G01 Z0 F60 (加刀补)
可以使加工程序不随刀尖位置的不同 而改变.
为什么需要刀具刀具补偿?
刀具使用一段时间后会磨损,会
使加工尺寸产生误差. 解决: •将磨损量测量获得后进行补偿.
可以不修改加工程序.
为什么需要刀具刀具补偿
数控程序一般是针对刀位点,
按工件轮廓尺寸编制的.当刀 尖不是理想点而是一段圆弧时, 会造成实际切削点与理想刀位 点的位置偏差.
T0202 ;(切槽刀)
G29 X20.0 Z-15.0 M03 ; G01 X15.0 F20 ; G04 X2.0 ; G00 X20.0 ; G28 X40.0 Z5.0 T0000 ; M05 M00 ; T0303 ;(螺纹车刀) G29 X20.0 Z5.0 M03 ; G82 X17.3 Z-16.0 F1.0 ; G82 X16.9 Z-16.0 ; G82 X16.7 Z-16.0 ;
磨损补偿
刀尖圆弧半径补偿
(G41、G42实现)
三、刀具的几何补偿
1、几何位置补偿 刀具几何位置补偿是用于补偿各刀具安 装好后,其刀位点(如刀尖)与编程时理 想刀具或基准刀具刀位点的位置偏移的。 通常是在所用的多把车刀中选定一把车 刀作基准车刀,对刀编程主要是以该车刀 为准。
图示
补偿数据获取:
分别测出各刀尖相对于刀架基准面的偏离距离[X1,
G28 X40.0 Z5.0 T0000 ;
M05 M00 ;
G28 X40.0 Z5.0 T0000 ;
M05 M02;
5、刀具半径补偿指令 格式:
G41
G42
G00
G01
X __ Z __
G40 G00 X__ Z __
说明:
G41 —刀具半径左补偿
G42 —刀具半径右补偿
G42 G41
G40—取消刀具半径补偿
指令说明:
X、Z 为建立或取消刀补程序段中,刀具移动的 终点坐标。
执行刀补指令应注意:
(1)、刀径补偿的引入和取消应在不加工的空行程段上, 且在G00或G01程序行上实施。 (2)、刀径补偿引入和卸载时,刀具位置的变化是一个渐 变的过程。
2、刀具半径补偿的方法
• •
人工预刀补:人工计算刀补量进行编程 机床自动刀补
4、机床自动刀具半径补偿
(1)机床自动刀补原理
当编制零件加工程序时,不需要计算刀具中心运
动轨迹,只按零件轮廓编程。 使用刀具半径补偿指令。 在控制面板上手工输入刀具补偿值。
执行刀补指令后,数控系统便能自动地计算出刀 具中心轨迹,并按刀具中心轨迹运动。即刀具自 动偏离工件轮廓一个补偿距离,从而加工出所要 求的工件轮廓。
批量加工后,各把车刀都应考虑磨损补偿 (包括基准车刀)
3、刀具几何补偿的合成
若设定的刀具几何位置补偿和磨损补偿 都有效存在时,实际几何补偿将是这两者 的矢量和。
X=Xj+Xm、 Z=Zj+Zm
4、刀具几何补偿的实现
刀具的几何补偿是通过引用程序中使用的 Txxxx来实现的。 T xx xx
解决: •对刀尖圆弧半径进行补偿.
可以使按工件轮廓编程不受影响.
一、刀具补偿的概念 刀具补偿:是补偿实际加工时所用的刀具 与编程时使用的理想刀具或对刀时使用 的基准刀具之间的偏差值,保证加工零 件符合图纸要求的一种处理方法。
二、刀具补偿的种类
几何位置补偿 刀具的几何补偿 刀具补偿
(TXXXX实现)
四、刀尖圆弧半径补偿
1、刀具半径补偿的目的
若车削加工使用尖角车刀,刀位点即为刀尖,其 编程轨迹和实际切削轨迹完全相同。
若使用带圆弧头车刀(精车时),在加工锥面或 圆弧面时,会造成过切或少切。 为了保证加工尺寸的准确性,必须考虑刀尖圆角 半径补偿以消除误差。 由于刀尖圆弧通常比较小(常用 r1.2~1.6 mm), 故粗车时可不考虑刀具半径补偿.
(3)、当输入刀补数据时给的是负值,则G41、G42互相转 化。
(4)、G41、G42指令不要重复规定,否则会产生一种特殊 的补偿。
6、刀具补偿的编程实现 (1)、刀径补偿的引入(初次加载):
刀具中心从与编 程轨迹重合到过度 到与编程轨迹偏离 一个偏置量的过程.
(2)、刀径补偿进行
刀具中心始终与编程 轨迹保持设定的偏置 距离.
O
N7 G03 X24.0 Z-24 R15
N8 G02 X26.0 Z-31.0 R5
N9 G40 G00 X30 (取消刀补) N10 G00 X45 Z5 N11 M30
五、换刀程序编写
1、关于参考点操作的指令 G27、G28、G29. ----- 参考点控制
1、格式:
G27 X... Z... T0000 ; 回指令参考点检验 G28 X... Z... T0000 ; 经指令中间点再自动回参考点 G29 X... Z... ; 从参考点经中间点返回指令点
FANUC宏程序编程方法教你如何进行刀具补偿
宏程序作为数控编程的一种方法,具有编程简单、修改方便及程序量小等优点;宏程序分为A类和B类,在一些较老的FANUC系统中采用A类宏程序,现在较先进的系统中则采用B类宏程序;B类宏程序是使用变量进行编程的,变量分为局部变量1~33、公共变量100~149、500~549和系统变量1000~;对于局部变量和公共变量的使用,经过短期的学习很容易掌握,而系统变量一般不会轻易地使用和更改,但是如果能够掌握好,使用系统变量可以实现一些特殊的功能;在加工时,当刀具发生磨损需要改变磨损值时,为了及时提醒操作者进行换刀以及防止操作者更改错误,可以通过在程序中的设定,使刀具半径补偿的磨损量控制在一定的范围,超出这个范围时程序就会产生报警而无法执行程序;用系统变量可以读写刀具补偿值,通过对系统变量赋值,可以设定刀具补偿值范围;在FANUC0i系统中,刀具补偿分为几何补偿和磨损补偿,刀具补偿号可达400个;当补偿号小于等于200时,刀具长度补偿也可以使用2001~2400,补偿号与刀具长度补偿值H和刀具半径补偿值D 的对应关系如附表所示;下面以刀具半径磨损补偿系统变量为例进行说明;当加工某个零件的轮廓时,如果想要将刀具补偿的磨损值控制在-~0mm的范围内,通过编程设定可以对该刀具的磨损值进行判断,如果磨损值在-~0mm范围内继续执行程序,超出范围则机床报警,显示报警信息;假设使用1号刀具T1,刀具半径补偿号为1,它所对应的刀具半径磨损补偿系统变量号为12001;具体程序如下:O1200N10 T1 M6N20 G90 G54 G00 G40 Z100.N30 S2000 M03N40 G43 H5 Z30. M08N50 G00 X__ Y__ 刀具到达下刀位置N60 G00 Z-N70 1=12001 将补偿号1的磨损补偿值赋值给1N80 IF1 LE -GOTO 110判断12001的值,如果≤-,转到程序段110N90 IF1 GE GOTO 110 判断12001的值,如果≥0,转到程序段110 N100 GOTO 120N110 3000=80 range error显示报警号为3080,内容为range error的报警信息N120 G01 G41 X__ Y__ D1 F200…N200 G01G40 X__ Y__ N120~N200 轮廓轨迹程序略N210 Z100.N220 M05N230 M30当刀具较多时的编程方法以两把刀具为例:O1000T5 M6G90 G54 G0 G40.S2000 M03G43 H5 Z100. M08G00 X__ Y__ 刀具到达下刀位置Z2.G0 Z-5. F100030=5 等于刀具号数M98 P10G01 G41 X__ Y__ D5F200…G01G40 X__ Y__G0 Z100.T6 M6G90 G54 G0 G40 X-60. Y-60. S2000 M03G43 H6 Z100. M08Z2.G0 Z-5. F100030=6 等于刀具号数M98 P10G01 G41 X__ Y__ D6F200…G01G40 X__ Y__G0 Z100.M05M30%O101=120002=1+30 确定刀具半径磨损补偿系统变量号IF2 LE -GOTO 60 判断2的值,如果≤-,转到程序段60IF2 GE GOTO 60 判断2的值,如果≥0,转到程序段60GOTO 70N60 3000=80range errorN70 M99同理,也可以像上述一样控制刀具长度补偿值;采用该方法的好处有以下两个方面:①可以避免修改磨损值时的误操作;现在很多企业机床编程和机床操作人员是分开的,不允许操作者修改程序,但可以修改刀具磨损补偿值,当刀具磨损或工件尺寸变化需要修改刀具磨损补偿值时,为了防止操作者在修改刀具磨损补偿值时输入错误,造成工件的报废和刀具的损坏,可以将磨损值限定在一定的范围内,如果超出范围程序会停止执行并产生报警信息;②可以保证工件的尺寸精度和表面粗糙度值,当刀具的切削刃磨损到一定程度,就需要更换刀具;也就是补偿值达到一定值时,产生报警,从而提醒或强制操作者更换刀具,避免操作者一味地去改变刀具磨损补偿值;。
数控车床程序设计程序编写

集合而成。
一个程序段的组成如下:
N G X Z M S T F CR
N——程序段号。
G——准备功能。
X、Z——运动坐标值。
M——辅助功能。
S——主轴功能。 上一页
T——刀具功能。
F——进给速度。
下一页
CR——程序段结束。 返回
准备功能也称为G功能(或称为G代码)。它是用来指令车床工作方式或控 制系统工作方式的一种命令。G功能由地址符G和其后的2位数字组成(00~99), 从G00~G99共100种功能,如用G01来指令运动坐标的直线进给。
上一页 下一页
返回
1
2
3
4
5
上一页
下一页
返回
数控机床标准坐标系是根据右手直角笛卡尔坐标系来确定的,
其基本坐标轴为X、Y、Z直角坐标,大拇指的方向为X轴的正方向,
食指为Y轴的正方向,中指为Z轴的正方向;确定数控机床坐标系,
一般先确定Z轴,然后确定X轴和Y轴;数控车床是以机床主轴轴线
方向为Z轴方向,刀具远离工件的方向为Z轴的正方向。X轴位于与
程序结束并返回到程序开始。
上一页
下一页
返回
上一页 下一页
返回
上一页 下一页
返回
作业
写出编写程序的前三步和后三步 (写出具体的指令)
上一页
轴正方向与机床坐标系相同。
下一页
返回
加工原点是加工程序运行的起点位置(图3-3),即编程时设 计的刀尖起点位置,也称为起刀点。一般情况下,一个零件加工 完毕,刀具返回程序原点位置,等待命令执行下一个零件的加工。
上一页 下一页
返回
在直角坐标系中,所有的坐标点的位置都以坐标原点(工件原点)为固定 的原点,作为坐标位置的起点(0,0),绝对坐标值是指某坐标点到工件原点 之间的垂直距离,用X代表径向,Z代表轴向,且X向在直径编程时为直径量(实 际距离的2倍);如下图所示,A、B、C均以工件原点O点为坐标位置的起点,它 们坐标值分别为(X80,Z50)、(X80,Z30)、(X30,Z20)。
数控车床刀具补偿知识
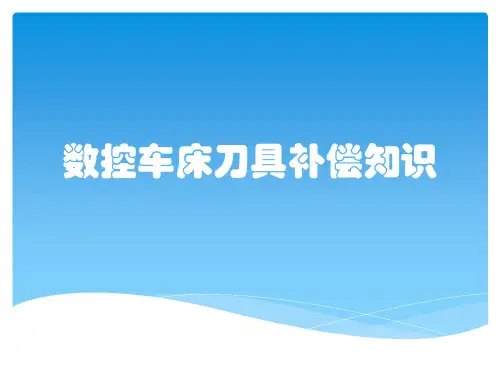
(2)刀尖方位的设置
车刀形状很多,使用时安装位置也各异,由此 决定刀尖圆弧所在位置。 要把代表车刀形状和位置的参数输入到数据库中。 以刀尖方位号表示。
从图示可知,
若刀尖方位码设为0或9时,机床将以刀尖圆弧中 心为刀位点进行刀补计算处理; 当刀尖方位码设为1~8时,机床将以假想刀尖为 刀位点,根据相应的代码方位进行刀补计算处理。
为什么需要刀具刀具补偿?
刀具使用一段时间后会磨损 ,会使加工尺寸
产生误差.
解决: •将磨损量测量获得后进行补偿.
可以不修改加工程序.
为什么需要刀具刀具补偿
数控程序一般是针对刀位点 ,
按工件轮廓尺寸编制的 . 当刀 尖不是理想点而是一段圆弧时 , 会造成实际切削点与理想刀位 点的位置偏差.
解决: •对刀尖圆弧半径进行补偿.
N11 M30
五、换刀程序编写
G27、G28、G29. ----- 参考点控制
1、格式:
1、关于参考点操作的指令
G27 X... Z... T0000 ; 回指令参考点检验 G28 X... Z... T0000 ; 经指令中间点再自动回参考点 G29 X... Z... ; 从参考点经中间点返回指令点
过程:
将某把车刀的几何偏置和磨损补偿值存入相应的刀补地址 中。 当程序执行到含 Txxxx的程序行的内容时,即自动到刀补 地址中提取刀偏及刀补数据。
驱动刀架拖板进行相应的位置调整。
T XX 00取消几何补偿。
对于有自动换刀功能的车床来说,执行T指令时, 将先让刀架转位,按刀具号选择好刀具后,再调 整刀架拖板位置来实施刀补。
O1111
例2:考虑刀尖半径补偿
N1 G92 X40.0 Z10.0
数控车床编程实例详解(30个例子)(1).

车床编程实例一半径编程图3.1.1 半径编程%3110 (主程序程序名)N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)N3 M98 P0003 L6 (调用子程序,并循环6 次)N4 G00 X16 Z1 (返回对刀点)N5 G36 (取消半径编程)N6 M05 (主轴停)N7 M30 (主程序结束并复位)%0003 (子程序名)N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)N2 G03 U7.385 W-4.923 R8(加工R8 园弧段)N3U3.215 W-39.877 R60 (加工R60 园弧段)N4 G02 U1.4 W-28.636 R40(加工切R40 园弧段)N5 G00 U4 (离开已加工表面)N6 W73.436 (回到循环起点Z 轴处)N7 G01 U-4.8 F100 (调整每次循环的切削量)N8 M99 (子程序结束,并回到主程序)直线插补指令编程图3.3.5 G01 编程实例%3305N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)N3 G01 U10 W-5 F300 (倒3×45°角)N4 Z-48 (加工Φ26 外圆)N5 U34 W-10 (切第一段锥)N6 U20 Z-73 (切第二段锥)N7 X90 (退刀)N8 G00 X100 Z10 (回对刀点)N9 M05 (主轴停)N10 M30 (主程序结束并复位)车床编程实例三圆弧插补指令编程%3308N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G00 X0 (到达工件中心)N4 G01 Z0 F60 (工进接触工件毛坯)N5 G03 U24 W-24 R15 (加工R15 圆弧段)N6 G02 X26 Z-31 R5 (加工R5 圆弧段)N7 G01 Z-40 (加工Φ26 外圆)N8 X40 Z5 (回对刀点)N9 M30 (主轴停、主程序结束并复位图3.3.8 G02/G03 编程实例倒角指令编程图3.3.10.1 倒角编程实例%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 U-70 W-10 (从编程规划起点,移到工件前端面中心处)N30 G01 U26 C3 F100 (倒3×45°直角)N40 W-22 R3 (倒R3 圆角)N50 U39 W-14 C3 (倒边长为3 等腰直角)N60 W-34 (加工Φ65 外圆)N70 G00 U5 W80 (回到编程规划起点)N80 M30 (主轴停、主程序结束并复位)车床编程实例五倒角指令编程%3310N10 G92 X70 Z10 (设立坐标系,定义对刀点的位置)N20 G00 X0 Z4 (到工件中心)N30 G01 W-4 F100 (工进接触工件)N40 X26 C3 (倒3×45°的直角)N50 Z-21 (加工Φ26 外圆)N60 G02 U30 W-15 R15 RL=3(加工R15 圆弧,并倒边长为4 的直角)N70 G01 Z-70 (加工Φ56 外圆)N80 G00 U10 (退刀,离开工件)N90 X70 Z10 (返回程序起点位置)M30 (主轴停、主程序结束并复位)图3.3.10.2 倒角编程实例车床编程实例六圆柱螺纹编程螺纹导程为1.5mm,δ=1.5mm,δ'=1mm ,每次吃刀量(直径值)分别为0.8mm、0.6 mm 、0.4mm、0.16mm图3.3.12 螺纹编程实例%3312N1 G92 X50 Z120 (设立坐标系,定义对刀点的位置)N2 M03 S300 (主轴以300r/min 旋转)N3 G00 X29.2 Z101.5 (到螺纹起点,升速段1.5mm,吃刀深0.8mm)N4 G32 Z19 F1.5 (切削螺纹到螺纹切削终点,降速段1mm)N5 G00 X40 (X 轴方向快退)N6 Z101.5 (Z 轴方向快退到螺纹起点处)N7 X28.6 (X 轴方向快进到螺纹起点处,吃刀深0.6mm)N8 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N9 G00 X40 (X 轴方向快退)N10 Z101.5 (Z 轴方向快退到螺纹起点处)N11 X28.2 (X 轴方向快进到螺纹起点处,吃刀深0.4mm)N12 G32 Z19 F1.5 (切削螺纹到螺纹切削终点)N13 G00 X40 (X 轴方向快退)N14 Z101.5 (Z 轴方向快退到螺纹起点处)N15 U-11.96 (X 轴方向快进到螺纹起点处,吃刀深0.16mm)N16 G32 W-82.5 F1.5 (切削螺纹到螺纹切削终点)N17 G00 X40 (X 轴方向快退)N18 X50 Z120 (回对刀点)N19 M05 (主轴停)N20 M30 (主程序结束并复位)恒线速度功能编程%3314车床编程实例七图3.3.14 恒线速度编程实例N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)N2 M03 S400 (主轴以400r/min 旋转)N3 G96 S80 (恒线速度有效,线速度为80m/min)N4 G00 X0 (刀到中心,转速升高,直到主轴到最大限速)N5 G01 Z0 F60 (工进接触工件)N6 G03 U24 W-24 R15 (加工R15 圆弧段)N7 G02 X26 Z-31 R5 (加工R5 圆弧段)N8 G01 Z-40 (加工Φ26 外圆)N9 X40 Z5 (回对刀点)N10 G97 S300 (取消恒线速度功能,设定主轴按300r/min 旋转)N11 M30 (主轴停、主程序结束并复位)车床编程实例八%3317M03 S400 (主轴以400r/min 旋转)G91 G80 X-10 Z-33 I-5.5 F100(加工第一次循环,吃刀深3mm)X-13 Z-33 I-5.5(加工第二次循环,吃刀深3mm)X-16 Z-33 I-5.5(加工第三次循环,吃刀深3mm)M30 (主轴停、主程序结束并复位)图3.3.17 G80 切削循环编程实例车床编程实例九G81 指令编程(点画线代表毛坯)图3.3.20 G81 切削循环编程实例%3320N1 G54 G90 G00 X60 Z45 M03 (选定坐标系,主轴正转,到循环起点)N2 G81 X25 Z31.5 K-3.5 F100 (加工第一次循环,吃刀深2mm)N3 X25 Z29.5 K-3.5 (每次吃刀均为2mm,)N4 X25 Z27.5 K-3.5 (每次切削起点位,距工件外圆面5mm,故K 值为-3.5)N5 X25 Z25.5 K-3.5 (加工第四次循环,吃刀深2mm)N6 M05 (主轴停)N7 M30 (主程序结束并复位车床编程实例十G82 指令编程(毛坯外形已加工完成)%3323N1 G55 G00 X35 Z104(选定坐标系G55,到循环起点)N2 M03 S300 (主轴以300r/min 正转)N3 G82 X29.2 Z18.5 C2 P180 F3(第一次循环切螺纹,切深0.8mm)N4 X28.6 Z18.5 C2 P180 F3(第二次循环切螺纹,切深0.4mm)N5 X28.2 Z18.5 C2 P180 F3(第三次循环切螺纹,切深0.4mm)N6 X28.04 Z18.5 C2 P180 F3(第四次循环切螺纹,切深0.16mm)N7 M30 (主轴停、主程序结束并复位)图3.3.23 G82 切削循环编程实例车床编程实例十一外径粗加工复合循环编制图3.3.27 所示零件的加工程序:要求循环起始点在A(46,3),切削深度为1.5mm(半径量)。
巧用G41、G42、G40(刀具半径补偿指令)编制数控程序
巧用G41、G42、G40(刀具半径补偿指令)编制数控程序作者:魏国军来源:《中国科技博览》2015年第15期[摘要]数控铣床手动编程中二维加工在没有使用刀补的情况下编制数控加工程序时,由于刀具是圆柱形,存在一定的直径,使刀具中心轨迹与零件轮廓不重合。
如此时按照轮廓线编程,刀具中心(刀位点)行走轨迹将和图样上的零件轮廓轨迹重合,就会造成过切或少切现象。
作者通过分析、尝试及验证,在数控程序中巧秒地使用G41、G42、G40指令,不仅可以解决上述问题,且使编程及加工变得简单。
[关键词]巧用;刀具半径补偿指令;编制;数控程序中图分类号:TG659 文献标识码:A 文章编号:1009-914X(2015)09-0304-02在手动编制数控铣加工程序时,为了确保铣削加工出的轮廓符合要求,编程员必须依据图样尺寸要求结合所使用刀具半径计算出新的节点坐标,再根据这些坐标值进行编程,这给编程带来了很大数据计算及处理的麻烦(见图1)。
编程时为了避免出现上述所说的数据坐标值计算,考虑利用刀具半径补偿来解决这一问题(见图2),可大大地节省时间提高编程效率。
一、刀具半径补偿数控加工中,是按零件轮廓进行编程的。
由于刀具总有一定的半径(如铣刀半径、铜丝的半径),刀具中心运动的轨迹并不等于所需加工零件的实际轮廓,而是偏移轮廓一个刀具半径值。
这种偏移称为刀具半径补偿。
1、刀具半径补偿指令及格式G41(刀具半径左补偿指令):G41 G00/G01 X Y DG42(刀具半径右补偿指令):G42 G00/G01 X Y DG40(刀具半径补偿取消指令):G40 G00/G01 X Y2、刀具半径补偿指令注意事项在编制数控程序时,使用G41、G42、G40指令可让我们省去因刀具半径而造成的坐标点计算,但在使用过程中需注意一些事项,规纳总结如下五点:(1)、G40、G41指令在使用前,必须由G17、G18、G19指令指定刀具半径补偿平面,且补偿中不能随意更换铣削平面,需要半径补偿指令结束后才能更换铣削平面,否则程序出现报警信号;(2)、编程时,X、Y坐标值的计算参照G00、G01格式,与没有使用刀补时一样,刀补建立时,只能使用G00、G01指令,不能使用G02、G03指令;(3)、D-指令代码为刀具半径补偿寄存器的地址字,在编写程序时应与补偿寄存器号相对应;(4)、G41、G42判别:沿着刀具前进方向看,刀具在前进轨迹方向左侧为左刀补,刀具在前进轨迹方向右侧为右刀补;(5)、刀具半径补偿值设置为负值时,G41、G42刀具所走轨迹将相反。
数控加工中的三种补偿和补偿技巧

三种补偿在数控加工中有3种补偿:刀具长度的补偿;刀具半径补偿;夹具补偿。
这三种补偿基本上能解决在加工中因刀具外形而产生的轨迹问题。
下面是三种补偿在一般加工编程中的应用。
一、刀具长度补偿:1.刀具长度的概念刀具长度是一个很重要的概念。
我们在对一个零件编程的时候,首先要指定零件的编程中心,然后才能建立工件编程坐标系,而此坐标系只是一个工件坐标系,零点一般在工件上。
长度补偿只是和Z坐标有关,它不象X、Y平面内的编程零点,因为刀具是由主轴锥孔定位而不改变,对于Z坐标的零点就不一样了。
每一把刀的长度都是不同的,例如,我们要钻一个深为50mm的孔,然后攻丝深为45mm,分别用一把长为250mm 的钻头和一把长为350mm的丝锥。
先用钻头钻孔深50mm,此时机床已经设定工件零点,当换上丝锥攻丝时,假如两把刀都从设定零点开始加工,丝锥因为比钻头长而攻丝过长,损坏刀具和工件。
此时假如设定刀具补偿,把丝锥和钻头的长度进行补偿,此时机床零点设定之后,即使丝锥和钻头长度不同,因补偿的存在,在调用丝锥工作时,零点Z坐标已经自动向Z (或Z)补偿了丝锥的长度,保证了加工零点的正确。
2.刀具长度补偿的工作使用刀具长度补偿是通过执行含有G43(G44)和H指令来实现的,同时我们给出一个Z坐标值,这样刀具在补偿之后移动到离工件表面距离为Z的地方。
另外一个指令G49是取消G43(G44)指令的,其实我们不必使用这个指令,因为每把刀具都有自己的长度补偿,当换刀时,利用G43(G44)H指令赋予了自己的刀长补偿而自动取消了前一把刀具的长度补偿。
3.刀具长度补偿的两种方式(1)用刀具的实际长度作为刀长的补偿(推荐使用这种方式)。
使用刀长作为补偿就是使用对刀仪测量刀具的长度,然后把这个数值输入到刀具长度补偿寄存器中,作为刀长补偿。
使用刀具长度作为刀长补偿的理由如下:首先,使用刀具长度作为刀长补偿,可以避免在不同的工件加工中不断地修改刀长偏置。
刀具补偿指令及其编程方法
G94是什么指令?—————— 5.对于FUNNC系统,( D )指令不能取消长度补 偿。 A.G49 B G44 H00 C G43 H00 D G41
端面切削循环
• 6..刀具长度补偿值的地址是( B ) • A D×× B H×× C R×× D J××
• 7..执行G90 G01 G44 H02 Z-50 F100(H02为2mm)程序后,刀具的实际 移动距离为(48mm )
N170 N180 N190 N200 N210 N220 N230 N240 N290 N300 N310 N320 N330
G01 X15 Z0 F40 ; X30 Z-20 ; Z-35 ; 精车A—B—C—D—E 的外轮廓 X50 ; Z-59 ; G0 X50 Z50 ; 返回起刀点(即安全位置方便换刀) T0303 ; 换2号切断刀 G0 X52 Z-58 ; 快速定位 G01 X-0.1 F40 ; 切断 G0 X50 ; Z50 ; T0100 M05 ; M30 ; 返回起刀点(即安全位置方便换刀 换回基准刀,主轴停止 程序结束
N-- G0 X60 Z2; 快速定位
D C H)
N-- G94 X60 Z-10 R-1 F60; 走刀路线:(A
N-N-N--
R-4; 走刀路线:(A
R-7; 走刀路线:(A
E
F B
C
C
H)
H) C H)
R-10; 走刀路线:(A
A、B 点Z方向加刀宽 (分析图) O0001 ; N T0303 S02 M03 ; N G0 X52 Z-30 ; N G94 X20.3 Z-30 F50 ;
61刀具半径补偿?无论车削还是铣削在对轮廓加工时用刀具补偿功能编程当刀具尺寸车刀的圆弧半径铣刀的直径因更换磨损等原因发生变化时不需要重新编程只要修改刀具半径值即可从而简化了编程
数控车床刀具补偿及换刀程序编写
绝对编程:
G90 G28 X140.0 Z130.0 ; A--B--R
T0202 ;
换刀
G29 X60.0 Z180.0 ;
R--B--C
参考点
增量编程
G28 U40 W100 T0000 T0202 目标点 G29 U-80 W50
可以使按工件轮廓编程不受影响.
❖ 一、刀具补偿的概念
❖ 刀具补偿:是补偿实际加工时所用的刀具
与编程时使用的理想刀具或对刀时使用的 基准刀具之间的偏差值,保证加工零件符 合图纸要求的一种处理方法。
二、刀具补偿的种类
刀具补偿
刀具的几何补偿
(TXXXX实现)
几何位置补偿 磨损补偿
刀尖圆弧半径补偿
(G41、G42实现)
从图示可知,
➢ 若刀尖方位码设为0或9时,机床将以刀尖圆弧中心
为刀位点进行刀补计算处理;
➢ 当刀尖方位码设为1~8时,机床将以假想刀尖为刀
位点,根据相应的代码方位进行刀补计算处理。
5、刀具半径补偿指令 ❖格式:
G41 G00 X __ Z __ G42 G01
G40 G00 X__ Z __
❖说明:
3、刀径补偿的取消
❖刀具中心从与编 程轨迹偏离过度到 与编程轨迹重合的 过程.
刀径补偿的引入和取 消必须是不切削的空 行程上.
例2:考虑刀尖半径补偿
D
C (24,-24)
O1111 N1 G92 X40.0 Z10.0 N2 T0101 N3 M03 S400 N4 G00 X40.0 Z5.0 N5 G00 X0.0 N6 G42 G01 Z0 F60 (加刀补) O N7 G03 X24.0 Z-24 R15 N8 G02 X26.0 Z-31.0 R5 N9 G40 G00 X30 (取消刀补) N10 G00 X45 Z5 N11 M30
数控车床加工刀具补偿功能怎么用?
数控车床加⼯⼑具补偿功能怎么⽤?⼀、数控车床⽤⼑具的交换功能1. ⼑具的交换指令格式⼀:T0101;该指令为FANUC系统转⼑指令,前⾯的T01表⽰换1号⼑,后⾯的01表⽰使⽤1号⼑具补偿。
⼑具号与⼑补号可以相同,也可以不同。
指令格式⼆:T04D01;该指令为SIEMENS系统转⼑指令,T04表⽰换4号⼑,D01表⽰使⽤4号⼑的1号⼑沿作为⼑具补偿存储器。
2. 换⼑点所谓换⼑点是指⼑架⾃动转位时的位置。
⼤部分数控车床,其换⼑点的位置是任意的,换⼑点应选在⼑具交换过程中与⼯件或夹具不发⽣⼲涉的位置。
还有⼀些机床的换⼑点位置是⼀个固定点,通常情况下,这些点选在靠近机床参考点的位置,或者取机床的第⼆参考点来作为换⼑点。
⼆、⼑具补偿功能1. ⼑具补偿功能的定义在数控编程过程中,为使编程⼯作更加⽅便,通常将数控⼑具的⼑尖假想成⼀个点,该点称为⼑位点或⼑尖点。
数控机床根据⼑具实际尺⼨,⾃动改变机床坐标轴或⼑具⼑位点位置,使实际加⼯轮廓和编程轨迹完全⼀致的功能,称为⼑具补偿(系统画⾯上为“⼑具补正”)功能。
数控车床的⼑具补偿分为:⼑具偏移(也称为⼑具长度补偿)⼑尖圆弧半径补偿2. ⼑位点的概念所谓⼑位点是指编制程序和加⼯时,⽤于表⽰⼑具特征的点,也是对⼑和加⼯的基准点。
数控车⼑的⼑位点如图所⽰。
尖形车⼑的⼑位点通常是指⼑具的⼑尖;圆弧形车⼑的⼑位点是指圆弧刃的圆⼼;成形⼑具的⼑位点也通常是指⼑尖。
三、⼑具偏移补偿1. ⼑具偏移的含义⼑具偏移是⽤来补偿假定⼑具长度与基准⼑具长度之长度差的功能。
车床数控系统规定X轴与Z 轴可同时实现⼑具偏移。
⼑具⼏何偏移:由于⼑具的⼏何形状不同和⼑具安装位置不同⽽产⽣的⼑具偏移。
⼑具磨损偏移:由⼑具⼑尖的磨损产⽣的⼑具偏移。
⼑具偏移补偿功能⽰例:FANUC系统的⼑具⼏何偏移参数设置如图所⽰,如要进⾏⼑具磨损偏移设置则只需按下软键[磨耗]即可进⼊相应的设置画⾯。
图中的代码“T”指⼑沿类型,不是指⼑具号,也不是指⼑补号。
数控编程实验指导说明书(修改)
实验四数控车削仿真加工 实验五数控车削仿真加工 实验六数控车削仿真加工 (插补指令)(一) (简单固定循环加工) (螺纹加工)(三) 11 实验七数控车削仿真加工 实验八数控车削仿真加工(外园粗车循环加工)(四)••…(固定形状粗车循环加工)(五)13 15实验九 XK6325B 数控铣床KND-100M 数控系统面板及其操作 17实验十数控铣床对刀操作及工作坐标系 数控铣床刀具补偿功能的使用2022实验^一数控铣削仿真加工(插补指令)—用G01、G02/G03编写一个简单零件的外形铣削加工程序(一层一次) 实验十二数控铣削仿真加工(插补指令)—用G01、G02/G03编写一个简单零件的外形铣削加工程序(二层一次) 实验十三数控铣削仿真加工(插补指令)2729—用G01、G02/G03编写一个简单零件的外形铣削加工程序(二层二次) 实验十四 数控铣削仿真加工(钻孔循环指令)(四) 30实验十五数控铣削仿真加工(子程序调用)(五)实验一 、实验目的数控车床GSK980■数控系统面板及其操作实验一数控车床GSK980T 数控系统面板及其操作 实验二对刀操作及数控车床工作坐标系实验三数控车床刀具补偿功能的使用(1)熟悉GSK980T面板的结构和组成。
(2)掌握数控系统的六种工作方式。
(3)掌握数控系统显示状态的切换。
(4)掌握MDI运行模式。
二、实验设备及实验系统(1 )数控车床二台。
(2 )电脑一人一台。
(3)GSK980T仿真系统。
三、实验内容及步骤1、观察GSK980T数控面板的三大组成部分:LCD显示器、MDI键盘、控制面板。
2、通过切换“位置、“程序”“刀补”“报警”“设置”“参数” “诊断”观察LCD 显示内容的变化。
3、通过“手动”“手轮”“回零”“录入”“编辑”“自动”六种工作方式的切换,了解数控系统的六种工作模式。
(1)手动模式:在该模式下做如下动作:移动刀具(X、Z方向);主轴正反转、停止;冷却液开/关;手动换刀。