
数控大赛数控铣加工中心图纸大全
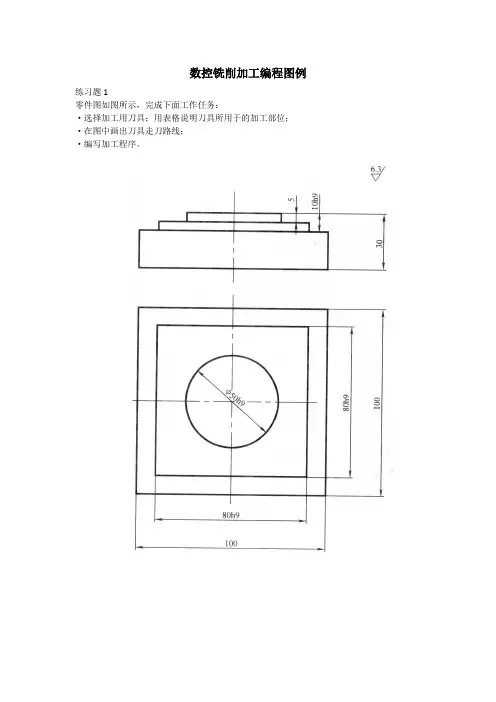
数控铣削加工编程图例
数控铣削加工编程图例
练习题1
零件图如图所示,完成下面工作任务:
·选择加工用刀具;用表格说明刀具所用于的加工部位;
·在图中画出刀具走刀路线;
·编写加工程序。
练习题2
零件图如图所示,编写加工程序。
·粗加工用φ30平底铣刀,刀具长度130mm,留1mm精加工余量;
·精加工用φ10平底铣刀,刀具长度110mm
练习题3
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题4
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题5
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题6
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题7
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题8
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习9
编写零件加工程序
图4-129 数控铣削加工综合应用一图例
练习10
编写零件加工程序
加工中心(数铣)技师实操考试图[1]

加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师考证实操图
加工中心(数铣)高级技师考证实操图一
加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师考证实操图二 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)高级技师考证实操图三
加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校
加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)技师培训实操图
广东省国防科技高级技工学校 加工中心(数铣)高级技师考证实操图四
数控技能大赛数控铣图纸
第1页 共3页 贵州省2014数控技能大赛数控铣/加工中心软件应用竞赛样题
注意事项
1. 请选手在试卷的标封处填写您的工作单位、姓名和准考证号
2.选手须在每题小格内声明所使用的CAD/CAM系统(模块)名称和版本号
3.上机做题前须先在本机的硬盘D上以准考证号为名建立自己文件夹并注意随时保存文件
4.竞赛结束前须在指定地址备份所有上机结果
5.考试时间为120分钟
题号 一 二 三 总分 审核人
分数
得 分
评分人
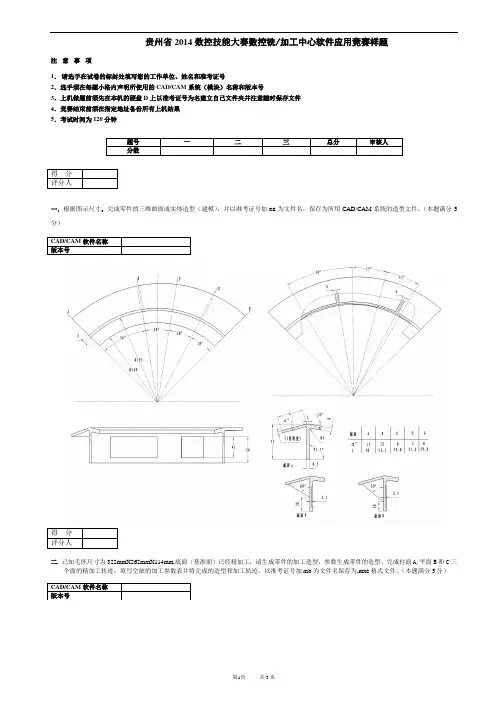
一.根据图示尺寸,完成零件的三维曲面或实体造型(建模),并以准考证号加ma为文件名,保存为所用CAD/CAM系统的造型文件。(本题满分5分)
得 分 评分人
二. 已知毛坯尺寸为322mmX262mmX114mm,底面(基准面)已经精加工,请生成零件的加工造型,参数生成零件的造型、完成柱面A,平面B和C三个面的精加工轨迹,填写空缺的加工参数表并将完成的造型和加工轨迹,以准考证号加mb为文件名保存为.mxe格式文件。(本题满分5分)
CAD/CAM软件名称
版本号
CAD/CAM软件名称
版本号
第2页 共3页
CAM加工参数表
序号 加工方式(轨迹名称) 刀具类型 刀具材料 刀具主要
参数
(mm) 主轴转速(rpm) 进给
速度
(mm/min) 切削
深度
(mm) 安全高度
(mm) 加工余量
(mm) 走刀
方式 补偿方式 刀次
刀
具
直
径 刀角半径
刀刃
长度
第3页 共3页
得 分
评分人
三.按下列某旋钮模型图尺寸编制CAM加工程序,已知毛坯零件尺寸为100X40X16,材质为LY12,待加工零件的通用格式的造型数据文件位置在D:\fastener.igs 。
要求:
(1)合理安排加工工艺路线和建立加工坐标系;
(2)编制完整的CAM加工程序,后置处理格式按FAUNC-0i或西门子840D系统要求生成,NC程序存放至机房主机服务器D:\xxxxxx (xxxxxx为准考证号码)中,不按指定地址存放者得0分。
全国数控加工技能大赛四轴五轴图纸

全国数控大赛四轴\五轴加工图纸
A-A
1
2
A
装夹说明:
A
3
4
利用连接盘与转台连接,芯轴定位,内拉杆连接。
4 φ8×30 圆柱销
3
标准件
提供
155
技术要求:
1、挡板、腔体、端盖需要满足配合要求;
2、零件完成配合后,总长满足图纸要求;
3、零件完成配合后,可插入3个圆柱销。 3
2
1
序号
姓名
机床
裁判 JB0103
JB0102
JB0101
图号 活门端盖
活门腔体
活门挡板
名称
组 件 1
1
1
数量 45#
45#
45#
材料
比例
材料
图号
备注
1:1.5
45钢
JB0100
法律声明:本图纸归第四届全国数控技能大赛组委会所有,仅限于第四届全国数控技能大赛实际操作竞赛使用。未经组委会书面授 权,任何个人与单位不得将本图用于竞赛、出版、印刷及生产使用。 接收 第四届全国数控技能大赛 第 1 张 共 4 张
(15±0.05)
3-φ
11
80
φ
0
其余 3.2
120°
12
0°
6.3
5 0 -0.10
φ38
技术要求: -0.05)
(φ105
姓名 1.锐角倒角0.2×45°\u65307X
2.表面不得磕碰划伤;
3.未注公差按IT14标准执行。
比例 1:1.5
机床
裁判 挡板 材料
图号 45钢
JB0101法律声明:本图纸归第四届全国数控技能大赛组委会所有,仅限于第四届全国数控技能大赛实际操作竞赛使用。未经组委会书面授
权,任何个人与单位不得将本图用于竞赛、出版、印刷及生产使用。 接收 第四届全国数控技能大赛 第 2 张 共 4 张 X669u\1cu\
100
-0.
05
-0.
15
5
30
R
40
20±0.02
22±0.02
A B
φ30(展开)
35
A B
C
C
6±0.03
φ80
3-φ11
120°
22°
数控铣床和加工中心编程例题集锦
个人收集整理 勿做商业用途
第五节 数控铣床编程实例(参考程序请看超级链接)
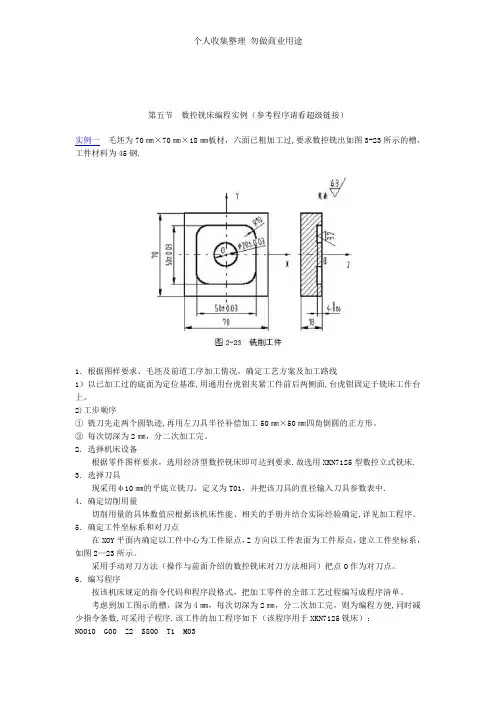
实例一 毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢.
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序
① 铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
② 每次切深为2㎜,分二次加工完。
2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求.故选用XKN7125型数控立式铣床.
3.选择刀具
现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中.
4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点
在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2—23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序
按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序.该工件的加工程序如下(该程序用于XKN7125铣床):
N0010 G00 Z2 S800 T1 M03 个人收集整理 勿做商业用途
N0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜
N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜
数控铣加工中心图纸

第七章 全国数控大赛数控铣、加工中心大赛图库
图7-1
图7-2
a) 件1
b) 件2
图7-3
a) 件1
b) 件2
图7-4
图7-5
图7-6
图7-7
图7-8
图7-9
图7-10
a) 件1 b) 件2 图7-11
图7-12
a) 件1 b) 件2图7-13
a) 件1 b) 件2
图7-14
图7-15
图7-16
图7-17
图7-18
图7-19
图7-20
图7-21
图7-22
图7-23
图7-24
图7-25 图7-26
图7-27
图7-28
图7-29
图7-30
图7-31
图7-32
图7-33
图7-34
图7-35
图7-36
图7-37
图7-38
图7-39
图7-40
图7-41
图7-42
图7-43
图7-44
图7-45
图7-46
图7-47
图7-48
图7-49
图7-50
图7-51
图7-52
图7-53
图7-54
图7-55
图7-56
图7-5
图7-58
图7-59
图7-60
图7-61
图7-61
图7-62