
涟钢CSP连铸连轧流程的技术装备和生产实践
[ 1~ 6]
涟钢的 CSP 工艺流程具有如下特点: ( 1) 涟 钢的 CSP 生产线不是完全独立的生 产线, 6 座高 炉铁水为 2 个转炉厂提供铁水, 而 3 100 t 转炉 厂既为 CSP 提供钢水又为小方坯提供钢水。 ( 2) CSP 流程中没有铁水预处理和真空处理设施与工 序。 涟钢 CSP 生产线主要产品为 : SPHC 、 SPA -H 、 16MnL、 Q345D、 Q345B、 Q235B、 SS400、 08Al、 Q195 等 钢种。 1. 2 转炉炼钢与钢包精炼炉 CSP 钢水冶炼系统配备有 900 t 混铁炉 , 3 100 t 顶底复吹转炉, 车间内配有 2 机 8 流小方坯 连铸机。3 座转炉同时为 CSP 和小方坯连铸机提 供钢水。转炉配备在线快速测氧装置, 冶炼周期 在 30~ 35 min 之间, 采用溅渣护炉工艺 , 出钢采用 塞棒挡渣操作。 公称容量 100 t 的钢包精炼炉 3 座, 采取双工 位回转台 形式。变压器 容量 18 000 kVA, 电极直 径为 700 mm, 最大升温速率为 4 5 / min。平
Technology Equipment and Production Practice for CSP Concasting and Continuous Rolling Process at Lianyuan Steel
Wu Guangliang 1, 2, Zheng Baiping 1 , Jiao Guohua1 , Zhou Mingwei1 and Luo Gang 1
由图 1 可以看出 : 投产的前 3 个月为调试期, 在调试后第 2 流投产 , 产量逐月上升, 并于第 15 个月达到最高点接近 22 9 万 t , 年产量可达 274 万 t 。在投产后的第 16 和 17 个月进行了年度检 修, 其产量呈下降趋势。 2. 1 主要技术经济指标 涟钢 CSP 自 2004 年 2 月投产以来, 生产的热轧 薄板卷产量与品种情况如表 1。由表 1 看出: Q235 占主 导地位, 超 过总产 量的 55% , 其 次为 SPHC 、 SS400、 Q345 以及 SPA -H 和 16MnL。投产至 2005 年 5 月以来热轧板的主要技术经济指标如表 2。 2. 2 技术创新与产品开发 投产以来, 在不断消化吸收引进先进装备与 技术基础上 , 进行了一系列技术创新和新产品开 发。具体如下 : ( 1) 进行了半无头轧制工艺和动态规格控制 技术开发与实践, 成功生产了厚度为 0 78 mm 的 热轧板卷 ( 1 250 mm 宽 , SPHC) , 创造了 CSP 薄板 坯连铸连轧线生产超薄板新的世界纪录。并可批 量生产 1 2 mm 以下厚度板卷。半无头轧制板坯 最长 , 达到 269 m, 实现 1 切 7 轧制。 ( 2) 进行了 CSP 连铸工艺优化。开发了结晶
月份 2~ 9 10 11 12 1 2 3 4 5
连铸坯 729 348 169 947 186 228 184 079 186 324 203 701 228 533 212 276 191 281
非合金钢 665 152 169 163 163 190 200 182 176 004 206 031 523 523 096 607 862 843
转炉 -3 100 t 钢包炉 ( LF)-2 流 45~ 55 mm CSP 连铸 - 辊底式均 热炉 - 7 架 连轧机。该生 产线 2004 年投 产 , 预 计 2005 年产量超过 270 万 t。简要分析 和介绍了涟钢 CSP 流程的装备、 技 术特性和生产实践 , 并提出进一步 挖掘 涟钢 CSP 流程潜力的技术思路。 关键词 涟钢 CSP 技术 生产实践
( 1 Lianyuan Iron and Steel Group Co Ltd, Loudi 417009; 2 Central Iron and Steel Research Institute, Beijing 100081) Abstract The CSP concasting and continuous rolling flow sheet at Lianyuan Steel is second generation CSP technology of SMS - DEMAG, of which the main process is 3 100 t top and bottom combined blown converters- 3 100 t ladle furnaces ( LF) - two strand 45~ 55 mm thin slab CSP concasting- roller -hearth pit soaking furnace- 7 - stand continuous rolling mill. 6 The production line was put into production in 2004, and predicted annual output in 2005 shall be more than 2. 7 10 t. The equipment, technical characteristics and production practice of CSP process at Lianyuan Steel are analyzed and presented, and the technology idea for further tapping CSP process potential at Lianyuan Steel is put forward. Material Index Lianyuan Steel, CSP Technology, Production Practice
Q195 7 881 0 0 0 0 198 113 103 0
Q235 596 096 108 742 97 390 104 678 94 350 106 022 116 666 116 379 142 363
SPHC 29 798 17 791 40 347 38 271 39 805 53 411 42 121 40 790 23 605
第 2期
吴光亮等 : 涟钢 CSP 连铸连轧流程的技术装备和生产实践
47
均精炼时间 40 min( 不包括吹 Ar 时间 ) , 3 座 LF 可 满足 2 台 CSP 最大生产能力的需要。 1. 3 连铸机 2 台立弯式连铸机, 弧形半径为 3 250 mm, 流 间距 26 m。铸坯导向段长度为 9 705 mm。中间包 升降行程为 600 mm, 钢包升降行程 1 000 mm。中 间包容量为 36 t, 液面高度为 1 050 mm。结晶器长 度为 1 100 mm, 漏斗长度为 850 mm, 漏斗宽度为 190 mm 、 180 mm 两种 , 即大漏 斗和小漏斗。结晶 器液面采用电磁制动。出结晶器坯厚度 70 mm, 经液芯压下 , 可将铸坯减薄到 55 mm, 最大可减薄 至 45 mm 。最高设计拉速为 6 0 m/ min, 机械设备 预留最高拉速达 8 0 m/ min的能力 , 最低质量保证 拉速为 2 6 m/ min。 1. 4 均热炉 A 线炉子长度 291 0 m, A 线 ( 1 区到 5 区) 炉 子主体长度 194 7 m, 摆动段 49 2 m, 出坯段 47 1 m 。B 线炉子主体长度 294 30 m, 包括密封室和烟 道, 摆动段长度 49 2 m。炉膛宽度 2 080 m, 隧道 内高度 1 8 m 。最短坯料 6 0 m, 半无头轧制时的 最大长度为 200 m, B 线的坯 料最长不超过 44 9 m 。燃气为混合煤气。 铸 坯 在 炉 内 通 过 速 度 范 围 为 2 0 ~ 60 0 m/ min 。从 2 0 m/ min 加速到 60 0 m/ min 需最短时 间为 3 s。铸坯出坯温度为( 1 150 10) 1. 5 立辊轧机和精轧机组 F1 前的立辊轧机最大轧制力为 2 500 kN, 最 高轧速 1 0 m/ s, 总立轧量 40 mm 。 精轧机组为 7 机架 4 辊不可逆轧机 ( F1 -F7) , 主电机功率均为 10 000 kW 。最大轧制力 F1 - F2 为 44 000 kN, F3 -F4 为 42 000 kN, F5 -F7 为 32 000 kN。 工作辊最大弯曲辊力 F1 - F7 为 11 000 kN。输出辊 道速度 22 0 m/ s。高压水除鳞压力为 38 MPa 。机 架间距为 5 5 m。 1. 6 层流冷却和卷取机 冷却区长 度 38 400 mm, 最大 水总流 量 5 600 m3 / h, 系统压力 0 07 MPa, 倾斜组数 6 个 , 冷却区 数 28 个微调区 , 8 个精调区。 卷取机 2 台 , 最大卷取重 29 6 t , 最大单位卷 重 18 5 kg/ m, 最小单位卷重 4 3 kg/ m, 最大卷外 径1 950 mm, 最小卷外径1 160 mm。最大卷取速度 为 22 m/ s。 。
涟钢 CSP 流程装备与技术特性 CSP 整体工艺流程 涟钢 CSP 生产线的主要工艺流程如下 :
2 200 m 3 + 5 1 380 m 3 高炉 3 100 t 顶底复吹转炉 60 t 转炉 2 机 8 流 R= 8 m 小方坯连铸机 辊底均热 炉 7 机架连 轧 地下 卷
3 取
100 t LF 2 流 CSP 连铸 检验入库。
到 2004 年底, 全球已有 50 多条薄板坯连铸 连轧生产线投产 , 在建 10 多条; 国内投产 7 条 , 在 建 4 条 , 年产能已超过 3 100万 t 。 涟钢热轧薄板坯连铸连轧生产线从德国西马 克 - 德马克公司引进, 为第 2 代 CSP 工艺技术, 均 热炉 采用 布 里克 蒙 ( Bricmont ) 技 术。第 1 流 于 2004 年 2 月 5 日全线一次热试车投产, 第 2 流于 同年 6 月 1 日正式投产 , 2004 年 9 月份当月产量 达 16 74 万 t, 折合年产量超过 200 万 t。 2005 年 3 月产量接近 22 9 万 t , 年产量预计超过 270 万 t。 并在该生产线上开发了集装箱板、 汽车大梁板、 冷 轧用热轧板卷( 如 SPHC、 08Al) 等钢种。 1 1. 1
薄板坯连铸连轧(9)—涟钢CSP

薄板坯连铸连轧(9)—涟钢CSP 2006-12-19涟钢热轧薄板坯连铸连轧生产线从德国西马克-德马克公司引进,为第2代CSP工艺技术,均热炉采用布里克蒙(Bricmont)技术。
第1流于2004年2月5日全线一次热试车投产,第2流于同年6月1日正式投产,2004年9月份当月产量达16.74万t,折合年产量超过200万t。
2005年3月产量接近22.9万t,年产量超过270万t。
并在该生产线上开发了集装箱板、汽车大梁板、冷轧用热轧板卷(如SPHC、08Al)等钢种。
涟钢CSP流程装备与技术特性1. CSP整体工艺流程涟钢CSP生产线的主要工艺流程如下:涟钢的CSP工艺流程具有如下特点:(1)涟钢的CSP生产线不是完全独立的生产线,6座高炉铁水为2个转炉厂提供铁水,而3×100t转炉厂既为CSP提供钢水又为小方坯提供钢水。
(2)CSP流程中没有铁水预处理和真空处理设施与工序。
涟钢CSP生产线主要产品为:SPHC、SPAH、16MnL、Q345D、Q345B、Q235B、SS400、08Al、Q195等钢种。
2. 转炉炼钢与钢包精炼炉CSP钢水冶炼系统配备有900t混铁炉,3×100t顶底复吹转炉,车间内配有2机8流小方坯连铸机。
3座转炉同时为CSP和小方坯连铸机提供钢水。
转炉配备在线快速测氧装置,冶炼周期在30~35min之间,采用溅渣护炉工艺,出钢采用塞棒挡渣操作。
公称容量100t的钢包精炼炉3座,采取双工位回转台形式。
变压器容量18000kVA,电极直径为Φ700mm,最大升温速率为4.5℃/min。
平均精炼时间40min(不包括吹Ar时间),3座LF可满足2台CSP最大生产能力的需要。
3. 连铸机2台立弯式连铸机,弧形半径为3250mm,流间距26m。
铸坯导向段长度为9705mm。
中间包升降行程为600mm,钢包升降行程1000mm。
中间包容量为36t,液面高度为1050mm。
涟钢实习报告

涟钢实习报告涟钢实习报告1一、实习目的通过自己的观察学习,对涟钢一炼轧厂和冷轧板厂车间的构造组成、生产线的布置、生产工艺流程和工艺参数有个初步了解。
在实习过程中培养自己调查研究,搜集、整理资料,分析问题和解决问题的能力。
二、实习内容1.一炼轧厂1.1工艺流程及主要设备与csp生产线匹配的转炉公称容量为100 t,钢水100%经过lf处理。
工艺流程如下:图1.1 工艺流程炉后主要设备及其特点如下。
lf:采用回转臂形式,设有钙处理(软吹氩)和精炼两个工位。
变压器额定容量18 mva,电极直径φ450mm,极心圆直径φ700mm。
精炼过程加料、吹氩、加热等采用数模控制。
连铸机:机型为立弯式,两铸机间距26 m。
铸坯厚度55~70 mm,设计拉速2.8~6.0m/min,铸机冶金长度9.705 m。
辊底式均热炉:位于摆动剪后,长度为291m,具有加热、均热、储坯(缓冲)、摆动过渡等功能。
采用低nox快速烧嘴,燃烧介质为混合煤气。
板坯入炉温度825~1060℃,出炉温度 1 150±10℃。
单坯长35.3~44.9 m;采用半无头轧制时,板坯长度可达269m(a线)。
精轧机组:由7架4辊不可逆轧机组成,轧制力f1~f2为44 000 kn,f3~f4为42 000kn,f5~f7为32 000 kn,主电机功率为10 000 kw。
层流冷却及卷取:高速飞剪用于半无头轧制,剪切力1 950 kn,带钢温度大于500℃,带钢速度约21m/s。
带钢冷却后经地下卷取机卷取,3个液压助卷辊,有自动踏步控制功能。
平整机:单机架4辊平整机,工作辊φ550~500mm,支撑辊φ1000~910mm。
热卷平整最大延伸率为3%,最大厚度为6.5mm,最大屈服强度为500mpa。
1.2采用的新技术涟钢csp生产线除采用了传统csp的成熟技术外,采用的新技术有电磁制动(embr)、等温结晶器冷却系统(iso)、液芯压下(lcr)、半无头轧制、动态变规格轧制(fgc)等。
华菱涟钢CSP生产线情况介绍-4

4月主要技术指标
平均连浇炉数: 9.6 连铸钢水收得率: 93.5% 钢材成材率: 97.5% 板卷合格率: 99.35% 板卷产量(吨):78000
主要试轧产品
试生产钢种包括Q345B、Q345D,Q235B、 Q195等,厚度从1.66~12.7mm,宽度为 1000~1550mm;连浇炉数最高为24炉,3 月平均为5.06炉,4月平均连浇炉数达9.6 炉。
采用的主要技术和效果
液芯压下正常,为生产薄规格产品提供可能。 2月热调试期间即开始进行液芯压下的功能测 试,4月6日连铸开浇,铸坯过顶弯辊即开始液 芯压下,将铸坯70mm压到55mm,连续进行 四 炉 , 坯 宽 1500mm , 铸 坯 入 剪 机 拉 速 4.8m/min,至此完成了从70mm压到55mm的 所有测试,没有一次因液芯压下而引起的漏钢。 4月13日,已生产厚度为1.66mm的Q345D薄板。
产品大纲
双流产量220万吨,带卷宽:900~ 1600mm,带钢厚度:0.8~12.7mm[其中 厚度小于3mm的带钢占80%],钢卷内径: 762mm,钢种为普通碳素结构钢、优质碳 素结构钢、低合金高强度结构钢、汽车 结构钢、高耐候结构钢。另外设备考虑 将来能够生产低碳钢和超低碳钢。
工程管理
质量情况钢包精炼炉钢水的成分—C含 量
钢水进出LF炉碳含量
30
碳含量
20 10 0
1 8 15 22 29 36 43 50
炉数
进LF炉碳含量 出LF炉碳含量
57 64 71 78
钢包精炼炉钢水的成分—C含量
统计3月生产的83炉Q235B,钢水进LF炉 的C:0.08~0.16%,钢水出LF炉的C: 0.17~0.20%。3月生产Q235B出站C控制 比 2 月 稳 定 , 2 月 的 钢 水 出 LF 炉 的 C : 0.15~0.23%。
涟钢炼钢、轧制生产工艺流程

四辊粗轧机
用途:与E立辊轧机一起经 5-7道次轧制。 型式:四辊可逆。 轧制压力:55000 KN 主电机功率:11000KW 轧制速度:0-3.25-6.5 m/s 最大压下量:50 mm 压下速度:0-40 mm/s 压下方式:电动APC+液压 HGC 工作辊尺寸: Ф1250/Ф1150×2250 mm 工作辊材质:高鉻钢 工作辊磨辊:可带箱磨辊
●钢板(或板带钢)按轧制温度分为热轧钢板和冷轧钢板;
按用途分为桥梁板、锅炉板、造船板、汽车板、电工板 ●钢板是应用最为广泛的钢材之一,用厚×宽来表示。
0.2~3mm的钢板称为薄板,热轧薄板(包括带钢)在工 业发达国家中已占钢板总量的80%左右,占钢材总产量 的50%以上,因而在现代轧钢生产中占有重要地位。
6、板材认证
序号 1 认证产品 管线钢 牌号 认证机构
X80及X80以下 国家质检总局 HP295 HP325 LGNS1
2 3
气瓶钢 耐硫酸露点腐蚀钢
国家质检总局 中国烟草总公司
4
船板用钢
A、B级
CCS
5
火车车厢板
09CuPCrNiA Q450NQR1
■ 型钢可分为大型材、中型材和小型材等。 接和镀层等钢材; 低合金钢等等;
■ 根据加工方式分为热轧材、冷轧、冷拔、 锻压、焊
■ 根据钢的材质或性能分为:优质钢、普通钢、合金钢、
■ 根据钢材的用途分为:造船板、锅炉板、油井管、油
气输送管、电工用钢等等。
三) 轧制的基本概念 ●轧钢是利用金属的塑性使金属在两个旋转的轧辊之间 受到压缩产生塑性变形,从而得到具有一定形状、尺寸和 性能的钢材的加工过程。 ●被轧制的金属叫轧件;使轧件实现塑性变形的机械设 备叫轧钢机;轧制后的成品叫钢材。 ●经加工变形后的金属中,随着温度的增加,其晶体组 织有出现重新改组为新晶粒的现象,称为金属的再结晶。 ●金属进行再结晶的最低温度称为金属的再结晶温度。 T再=(0.35-0.40)TM TM:金属的熔点,以绝对温度K表示。
涟钢CSP 连铸理论培训教材.

涟钢CSP 连铸理论培训教材一、csp连铸总体描述连续铸钢技术的发展趋势是近终型连铸技术的开发应用,上下连铸与轧钢工序的无缝连接,实现紧凑的生产工艺流程,最大限度的节能和减少环境污染,提高金属收得率,缩短从钢水到成材的生产周期。
涟钢csp连铸机为立弯式,于2004年2月5日一次热试车成功,生产第一块连铸坯,创造了达产达效世界第一的世界记录。
铸机主要设备为蝶式钢包回转台、中间包车、漏斗型结晶器、液压振动台、扇形1、2、3、4段,带刚性引锭杆的顶弯夹送装置、拉矫装置、以及摆动剪,其核心设备是漏斗型结晶器。
在钢包回转台的两侧各有一个中包车和和中包预热站,车上配有浸入式水口预热烧嘴。
每台中包车都配备有称重系统,以称量中间包钢水重量。
每个中间包在正常工作情况下,容量为26-28吨,溢渣情况下为30-32吨。
中间包钢水液位可采用自动和手动进行控制,钢水从中间包注入结晶器采用塞棒伺服机构控制,它和Co60放射源、闪烁记数器和PLC装置一起组成结晶器液位控制系统。
塞棒是整体式的,而塞棒机构采用压缩空气冷却。
结晶器液位控制系统可实现连铸机的自动开浇,即当液位控制系统检测到钢水液位的10%时,铸机振动台开始振动,夹送辊开始拉坯。
钢水从中间包注入结晶器,是通过一个扁平式的整体式浸入式水口,它的出钢口是专门设计的,以适应结晶器形状结构要求。
结晶器是一个直的漏斗式结晶器,上大下小,在宽边铜板上部中心有一个宽的垂直、锥形的漏斗区域,以保证浸入式水口有足够的空间。
漏斗区域为从铜板上部向下大约850mm,以下便是结晶器下部平行出口部分。
下部结晶器模壁是平行的,从而形成最后铸坯的断面尺寸。
结晶器振动装置是一个短杆式的液压振动系统,可以产生正弦和非正弦振动,目前涟钢采用的是非正弦振动。
而结晶器下面则为铸坯导向的扇形1、2、3、4段。
打开结晶器后,可以允许刚性引锭杆的插入,也可以清除漏钢后形成的坯壳。
漏钢后通常影响到结晶器和扇形1段,他可以很容易的作为一个整体用吊车吊出更换。
1.CSP连铸连轧的轧制工艺控制
1 薄板坯连铸连轧的轧制与冷却控制近年来,随着薄板坯连铸连轧生产线总体技术的不断进步,其轧制与冷却的控制技术也日新月异。
与厚板坯连铸连轧相比,薄板坯连铸连轧在轧制与冷却的控制上虽然没有大的区别,但通过与整个短流程生产线的有机系统组合以及领先的而显示出其独特的技术特征与优越性。
1.1 板坯连铸连工艺与传统工艺的比较在目前已建成的40多条薄板坯连铸连轧生产线中,CSP 线约占总数的63%[1]。
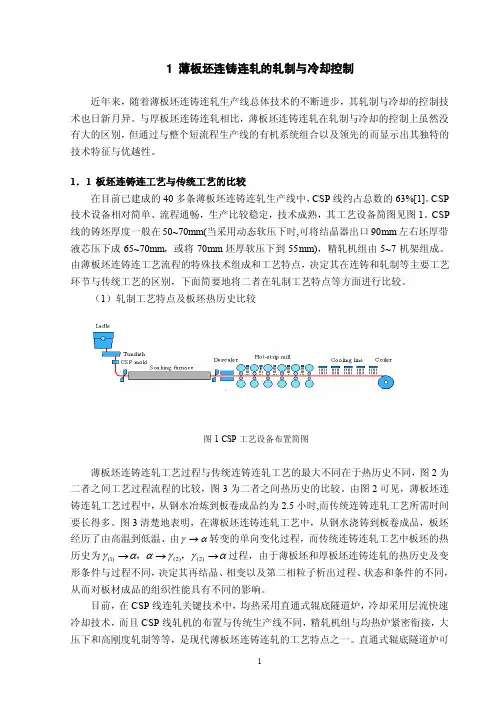
CSP 技术设备相对简单、流程通畅,生产比较稳定,技术成熟,其工艺设备简图见图1。
CSP 线的铸坯厚度一般在50~70mm(当采用动态软压下时,可将结晶器出口90mm 左右坯厚带液芯压下成65~70mm ,或将70mm 坯厚软压下到55mm),精轧机组由5~7机架组成。
由薄板坯连铸连工艺流程的特殊技术组成和工艺特点,决定其在连铸和轧制等主要工艺环节与传统工艺的区别,下面简要地将二者在轧制工艺特点等方面进行比较。
(1)轧制工艺特点及板坯热历史比较薄板坯连铸连轧工艺过程与传统连铸连轧工艺的最大不同在于热历史不同,图2为二者之间工艺过程流程的比较,图3为二者之间热历史的比较。
由图2可见,薄板坯连铸连轧工艺过程中,从钢水冶炼到板卷成品约为2.5小时,而传统连铸连轧工艺所需时间要长得多。
图3清楚地表明,在薄板坯连铸连轧工艺中,从钢水浇铸到板卷成品,板坯经历了由高温到低温、由αγ→转变的单向变化过程,而传统连铸连轧工艺中板坯的热历史为αγγααγ→→→)2()2()1(,,过程,由于薄板坯和厚板坯连铸连轧的热历史及变形条件与过程不同,决定其再结晶、相变以及第二相粒子析出过程、状态和条件的不同,从而对板材成品的组织性能具有不同的影响。
目前,在CSP 线连轧关键技术中,均热采用直通式辊底隧道炉,冷却采用层流快速冷却技术,而且CSP 线轧机的布置与传统生产线不同,精轧机组与均热炉紧密衔接,大压下和高刚度轧制等等,是现代薄板坯连铸连轧的工艺特点之一。
CSP技术的实践与发展_马钢模式
profilesorhigha功明h团entvalue.
KeyW如川一:由加51曲馏血9androlling:CSP:MaS忱哈1.记e
炉、一套七机架四辊CVC精轧机组、轧后控冷、
两台地下卷取机及钢卷运输系统等相应的配套设
施。CSP生产线工艺技术和装备水平代表了当今世
界薄板坯连铸连轧发展的最新水平。轧制速度为
20n公s,在同行中轧制速最快。设计生产能力为年产
热轧板卷200万吨。产品规格厚度为1.0(0名)~
12.7~,宽度为900~160()nun,产品最大卷重为
流程特点是,在精炼工序设置了RH真空脱碳和脱
气装置,在热连轧后配置了酸洗冷轧及其相关的生
产线。图1给出了马钢CSP生产系统工艺流程简图.薄板坯连铸连轧技术交流与开发协会第三次技术交流会论文集
由图l可见,在转炉毛SP一冷轧工艺流程线上,
主要配置了2、120吨顶喷铁水脱硫站、2、120吨顶
底复合吹炼转炉、2xl20吨钢包精炼炉、1xl20吨
RH真空处理炉、2台单流CSP薄板坯连铸机和1
套7机架热连轧机组、4机架6辊冷连轧机组、1
号镀锌线和即将投产的2号镀锌线、罩式退火炉以
及配套的重卷和纵横切机组,其中1号镀锌线主要
生产建筑板、2号镀锌线计划生产家电和汽车内板。
如图1所示,目前CSP生产的组产模式和相应
的终端产品有5种可选方案:(l)经钢水初精炼
28
.
8吨。产品主要用途以建筑用材为主,兼顾轻工
涟钢BOF_LF_CSP工艺生产冷轧基料用板卷
涟钢BOF-LF-CSP工艺生产冷轧基料用板卷吴光亮1,3,郑柏平1,焦国华1,温德智1,康永林2,孙彦辉2(1. 涟源钢铁集团有限公司,湖南 娄底417009; 2.北京科技大学,北京100083; 3.钢铁研究总院,北京100081)摘要: 通过成分设计和工艺控制,利用高炉—转炉—LF炉—CSP连铸连轧工艺实现了CQ、DQ级冷轧冲压用热轧板卷的工业规模生产。
试验结果表明:钢水成分[C]、[Si]、[Als]、[N]、[O]、[S]的精确控制是该工艺生产冷轧冲压用钢的关键;B含量在0.003-0.007%范围内,可使板卷的屈服强度降低20-30MPa;CSP连铸采用轻压下工艺铸坯厚度从70mm降低到55mm,板卷屈服强度可降低30-45MPa;板坯的出炉温度升高可降低板卷屈服强度;在一定温度区间内,终轧温度和卷取温度升高,可降低板卷屈服强度。
关键词: BOF-LF-CSP工艺;冷轧用钢;热轧板卷Study on Producing Hot-Rolled Strip for Cold Rolling Using in BOF-LF-CSP of Lianyuan SteelWU Guang-liang1,ZHENG Bai-Ping1, JIAO Guo-hua1,WEN De-zhi1,KANG Yong-lin2, SUN Yan-hui2(1 Lianyuan Iron and steel Group Co.Ltd.Loudi Hunan 417009;2 University of Science and Technology Beijing.100083;3 Institute for Structural Materials of CISRI, Beijing 100081)Abstract: In order to produce cold rolling pressing steel in BOF-LF-CSP process, there is an attempt to design the component of steel and co n trol the process for producing cold rolling pressing steel on commercial size. The test results showed that the steel component [C] [Si] [Als] [N] [O] [S] accurate co n trolling is the key of producing cold rolling pressing steel using BOF-LF-CSP process. The yield strength reduced 20-30MPa when B content is 0.003-0.007%. The yield strength reduced 30-45MPa when the thickness of casting blank was reduced from 70mm to 55mm by liquid-core depress in CSP casting process. The yield strength reduced when heating the temperature of casting blank set up, and when finishing roll and batching the temperature set up in the scope.Key words: BOF-LF-CSP process;cold rolling using steel;hot roll bending1989年第一条薄板坯连铸连轧生产线在美国纽柯克拉兹维莱厂(Nucor Steel Corp. Craw fordsville)投产,给以“电炉+精炼+连铸+连轧”四位一体的“小钢厂”带来了无限生机,大幅度提升了该类钢厂的竞争能力,也为该技术在钢铁制造领域规模应用开辟了广阔的前景。
CSP技术工作汇报讲解
主要技术经济指标:
序号 1 项目 脱硫一次命中率,% 09年二季度 86.9 三季度 88.2 四季度 92.8 2010年一季度 93.3
2
3 4 5 6 7 8 9 10
平均回S水平,%
转炉自动炼钢率,% 成分内控合格率,% 连铸中包增氮,ppm 中包温度合格率,% 典型拉速比例,% 连铸机漏钢率,% 单中包连浇炉数,炉 综合成材率,%
3.3 达产情况
达产品种规格最多
厂家 品种数量 马钢 3 涟钢 3 17 Q195、Q235、 Q345B、Q460C、 SPA-H、 SPHC X42~X70、 DC01 、DX51D+Z 50W800、50W600 B SPHT1、35JR+AR 宽度945-1535mm, 厚度1.0-12.7mm 武钢
1.由于板坯温度均匀,导致带钢纵向厚 度精度高、性能均匀性好; 2.铸坯头位温差小,轧制稳定,在生产 薄规格方面有明显的优势; 3.由于精轧来料平直,减少了常规热连 轧中粗轧机产生的镰刀弯的可能性,因此板 形、卷性质量较好。 4.由于流程短,其合同组织兑现轧制区域只有精轧前有除鳞,且除鳞前无立 辊等破鳞手段,因此表面除鳞效果与常规热连轧相比 有明显不足; 2.连铸热容小,比表面积大,易产生卷渣等原因 导致的表面缺陷;且从铸坯到成品的压缩比小,许多 铸坯缺陷(如表面裂纹、凹坑、划伤)无法消除; 3.轧线宽度控制能力差,控制宽度主要依赖铸坯 尺寸。同一浇次无法进行大的宽度变化,导致单位轧 制量受到限制,产能难以发挥,生产计划组织难度大。 4.因上述不足,给其品种开发工作带来很多局限。
CSP技术工作汇报
1.CSP工艺特点介绍
薄板坯连铸连轧将连铸、温度均匀化和热 轧三个工艺阶段连接在一起,可有效地生产高 质量的热轧带钢,其工艺流程紧凑简化,投资 成本低,能源消耗低,产品质量高,是当代冶 金领域的一项前沿技术。除上述特点以外,CSP 生产线在产品质量控制方面具有如下优势和劣 势。
涟钢CSP连铸低碳钢保护渣的国产化研究与应用
2 低碳 钢 保 护 渣 国产 化 研 究 的 主要
内容
与传 统 板坯 连 铸 机 相 比 ,S C 碳 钢生 产 时 , 钢 C P 涟 S
薄板连铸机拉速最高可达 55 / i。如果 . m mn 连铸高拉速时还使用一般 的保护渣 , 当拉速
分布 , 散热均匀以使铸坯冷却均匀。
c 熔 渣层 厚 度适 宜 , . 以提 供 充 足 的 液 渣
来 保证 铸坯 的润滑 。 d 具有 良好 的溶解 、 收夹 杂 物 及保 持 . 吸
稳 定 的性能 。
碳 钢 的正常生 产 。为稳定 生产 , 降低 成本 , 尽 早 投人对 C P连 铸 低 碳 钢 保 护 渣 的 国产 化 S 研究 就 显得尤 为重要 。
因此 , 要满足我厂连铸低碳钢的生产, 其 保护渣必须具有较低 的粘度 、 低的结晶温度 、
低 的软化 和熔 融 温 度 、 合适 的碱 度 及较 快 的 熔 化速度 等 特性 。随着 拉 速 的提 高 , 护 渣 保 消耗 量下 降 。因此关键 是高 拉速下 保持保 护 渣 消耗量 , 以满 足液 渣 层厚 度 的要 求 。其 配
3 1 低碳 钢保 护渣熔 点的确 定 .
分确保铸坯的润滑需要 , 但保护渣熔化速度 并非越快越好 , 太快将影响到保护渣 的保温
性 能。 由于薄 板坯 冷 却 速率 高 , 易形 成 冷 容
皮, 结渣 圈 、 渣条 严重 , 杂增 多 , 夹 因此要求 保
护渣保 持合适 的熔 化速 度为宜 。结 合 国内外 高速保 护 渣 的熔化 速 度 特 点 , 确定 保 护 渣 的 熔化 速度 为 2 t 0秒 (30U) 5-1 - 15 ' 。经过 实 践