
橡胶硫化的历程
橡胶硫化的历程
在硫化过程中,各种性能均会随硫化的进程而发生变化,这种变化曲线能够反映胶料的硫化历程,故称为硫化历程图。
下图为用硫化仪测出的硫化历程曲线。
该曲线反映胶料在一定硫化温度下,转子的转矩随硫化时间的变化。
A焦烧阶段;B.热硫化阶段;C.平坦硫化阶段;D.过硫化阶段
A1.操作焦烧时间;A2.剩余焦烧时间
1. 焦烧阶段(焦烧期-硫化起步阶段,硫化诱导期)
(1)胶料的焦烧阶段,此时交联尚未开始,胶料在模腔内具有良好的流动性,也称为硫化诱导阶段。
胶料焦烧时间的长短决定胶料的焦烧性能和操作安全性。
胶料焦烧时间受胶料中硫化促进剂和胶料本身的热历史的影响较大
(2)焦烧时间既包括橡胶在加工过程中由于热积累消耗掉的焦烧时间
硫化起步——硫化时,胶料开始变硬而后不能进行热塑性流动的那一点时间(焦烧)。
焦烧期的长短:决定了胶料的焦烧性及操作安全性。
取决于方,特别是促进剂。
可用迟效性促进剂:CZ
焦烧时间的起点:实际上是从混炼时加入硫磺的那一时刻开始
焦烧阶段的终点胶料开始发硬并丧失流动性
操作焦烧时间——混炼,停放,成型
残余焦烧时间——进入模具后加热开始到开始硫化这段时间
若:操作焦烧时间> 焦烧时间,就发生焦烧
防止焦烧的办法:
A 具有较长的焦烧时间:配方
B 混炼、停放要低温,成型时要迅速,即减少操作焦烧时间
2. 热硫化阶段(欠硫期-预硫阶段)
(1)热硫化阶段即图中的bc段,在该阶段橡胶的交联以一定的速度开始进行。
诱导期后,开始交联,至正硫化。
(2)热硫化的速度和时间取决与胶料的配方和硫化的温度。
(3)在此阶段,交联度低,即使在此阶段的后期,性能(主要是拉伸强度、弹性等)尚未达到预期的要求
(4)但其抗撕性、耐磨性,则优于正硫化胶料,若要求这些性能时制品可以轻微欠硫。
3. 硫化平坦阶段(正硫期-正硫化阶段)
硫化平坦阶段,此时交联反应已趋于完成,反应速度已较为缓和。
硫化胶的综合物理机械性能已达到或接近最佳值。
正硫化:在平坦硫化阶段,橡胶制品的综合物理机械性能达到最佳值,这种硫化状态称为正硫化,也称最宜硫化。
正硫化前期成为欠硫;正硫化后期则成为过硫,欠硫或过硫,橡胶的物理机械性能均较差。
正硫化时间:正硫化时间是指达到正硫化状态所需的最短时间,也称为“正硫化点”。
工艺正硫化时间:在实际操作中,往往是从制品的某些主要性能指标进行选择,从而确定正硫化时间,与理论上的综合物理性能有所区别,具有工艺上的概念。
因此,将通过这种确定的正硫化时间称为工艺正硫化时间。
一般橡胶制品的“工艺正硫化时间’ 应取其胶料的应力、应变最高值稍前一点制品达到适当的交联度的阶段,此时各项力学性能均达到或接近最佳值,其综合性能最好。
正硫化是一个阶段——各项性能基本上保持恒定或变化很少,也称硫化平坦期。
硫化平坦期的宽窄取决于:配方、温度等。
正硫化时间的选取:拉伸强度达到最高值略前的时间.
主要是考虑“后硫化”。
4. 过硫阶段(过硫期)
在这一阶段中,不同的橡胶表现的情况不同:天然橡胶由于氧化断链反应程度较强,其各项物理机械性能下降;而大部分的合成橡胶,如SBR、NBR由于热交联和热氧化断链两种作用程度接近,因此,物理机械性能变化甚小或基本保持恒定。
(1)正硫化后,继续硫化进入过硫化。
进入过硫化后:
性能下降:硫化返原(断链多于交联,NR、IIR)
性能恒定甚至上升:非返原(交联占优、环化)
(2)交联和氧化断链两种反应贯穿于橡胶硫化过程的始终。
只是在硫化过程的不同阶段两种反应优势不同。
(3)进入过硫的早晚,即硫化平坦期的宽窄,主要取决于两个方面:a、配方(如TMTD);b、温度。
橡胶的硫化过程
橡胶的硫化过程1. 硫化过程的定义与背景橡胶的硫化是指将天然橡胶或合成橡胶与硫或硫化剂在一定条件下进行反应,使其发生交联反应,形成硫化橡胶的过程。
橡胶的硫化过程是橡胶工业中至关重要的一部分,硫化后的橡胶具有更好的物理性能和化学稳定性,使其适用于广泛的应用领域。
2. 硫化过程的原理橡胶的硫化过程是一个复杂的化学反应过程,其原理可总结为以下几点:2.1 硫黏性硫是一种黏性较大的物质,具有良好的亲硫性。
在硫化过程中,硫可以与橡胶分子中的双键反应,形成交联结构,从而增强橡胶的物理性能。
2.2 热引发硫化过程是一个热引发反应,需要在一定的温度条件下进行。
通过提高温度,可以加快硫化反应速率,缩短硫化时间。
2.3 交联反应硫化过程是一种交联反应,通过硫的引入,可以使橡胶分子之间形成强的化学键,从而形成网络结构,改善橡胶的强度、弹性和耐磨性。
2.4 安全性硫化过程是一种相对安全的反应,硫化剂在常温下不易挥发,对环境无害,能够满足橡胶工业对于安全生产的要求。
3. 硫化过程的条件与方法橡胶的硫化过程需要一定的条件和方法,以确保硫化反应能够顺利进行。
3.1 温度温度是控制硫化反应速率和硫化时间的重要因素。
通常,硫化反应需要在高温条件下进行,一般为100-200摄氏度。
通过调节温度,可以控制硫化反应的速率和前进程度。
3.2 硫化剂硫化剂是触发硫化反应的重要因素,一般采用有机硫化剂或无机硫化剂。
常用的有机硫化剂有硫醇、硫胺等;无机硫化剂主要是硫。
不同的硫化剂对橡胶的硫化反应速率和效果有所差异,需要根据具体应用需求选择合适的硫化剂。
3.3 添加剂为了改善橡胶硫化过程的性能和效果,通常会添加一些辅助剂,如加速剂、活性剂、抗老化剂等。
这些添加剂可以提高硫化反应速率、改善硫化网络结构、延缓橡胶老化等,从而提高橡胶的物理性能和耐久性。
3.4 硫化方法橡胶的硫化方法主要有热硫化和冷硫化两种。
热硫化是在高温条件下进行的,常用于天然橡胶和低饱和度合成橡胶;冷硫化是在常温条件下进行的,常用于高饱和度合成橡胶。
橡胶硫化知识
橡胶硫化橡胶硫化原理橡胶受热变软,遇冷变硬、发脆,不易成型,容易磨损,易溶于汽油等有机溶剂,分子内具有双键,易起加成反应,容易老化。
为改善橡胶制品的性能,生产上要对生橡胶进行一系列加工过程,在一定条件下,使胶料中的生胶与硫化剂发生化学反应,使其由线型结构的大分子交联成为立体网状结构的大分子,使从而使胶料具备高强度、高弹性、高耐磨、抗腐蚀等等优良性能。
这个过程称为橡胶硫化。
一般将硫化过程分为四个阶段,诱导-预硫-正硫化-过硫。
为实现这一反应,必须外加能量使之达到一定的硫化温度,然后让橡胶保温在该硫化温度范围内完成全部硫化反应。
橡胶硫化的来历硫化是胶料通过生胶分子间交联,形成三维网络结构,制备硫化胶的基本过程。
不同的硫化体系适用于不同的生胶。
以橡胶(生胶)为主体,加以多种辅助材料而成的合成体、(辅助材料有几大体系、填充补强、硫化、防护、增塑、特殊物质加入剂、)而硫化是包覆绝缘层或护套层以后的一种处理方法、其目的就是让辅助体系里的硫化体系发生作用,使橡胶永久交联、增加弹性、减少塑性。
硫化的名词是因最早时间是用硫磺使橡胶交联的故称硫化,沿用至今.橡胶硫化体系不饱和橡胶通常使用如下几类硫化体系。
以硫黄,有机二硫化物及多硫化物、噻唑类、二苯胍类,氧化锌及硬脂酸为主的硫化剂。
这是最通用的硫化体系。
但所制得的硫化胶的耐热氧老化性能不高。
烷基酚醛树脂。
多卤化物(如用于聚丁二烯橡胶、丁苯橡胶及丁腈橡胶的六氯乙烷)、六氯-对二甲苯。
双官能试剂[如醌类、二胺类、偶氮及苯基偶氮衍生物(用于丁基橡胶及乙丙橡胶)等]。
双马来酰亚胺,双丙烯酸酯。
两价金属的丙烯酸酯(甲基丙烯酸酯)、预聚醚丙烯酸酯。
用于硫化饱和橡胶的有机过氧化物。
饱和橡胶硫化不同种类的饱和橡胶时,可使用不同的硫化体系。
硫化三元乙丙橡胶时,使用有机过氧化物与不饱和交联试剂,如三烯丙基异氰脲酸酯(硫化剂TAIC)。
硫化硅橡胶时也可使用有机过氧化物。
乙烯基硅橡胶硫化时可在催化剂(Pt)参与条件下进行。
橡胶硫化知识一
橡胶硫化知识一1.硫化的定义硫化是胶料在一定条件下,橡胶大分子由线型结构转变为网状结构的胶联过程。
2.硫化历程2.1硫化反应过程硫化过程可以分三个阶段。
第一阶段为诱导阶段:先是硫磺分子和促进剂体系之间反应生成一种活性更大的中间化合物,然后进一步引发橡胶分子链,产生可交联的自由基或者离子。
第二阶段为交联反应阶段:可交联的自由基或者离子与橡胶分子链之间产生连锁反应,生成交联键。
第三阶段为网构形成阶段:此阶段的前期交联反应已趋于完成,产生的交联键发生重排和裂解反应,在此阶段的后期交联反应已基本停止,随之而发生的主要是交联键重排和热裂解的反应,最后得到网格稳定的硫化胶。
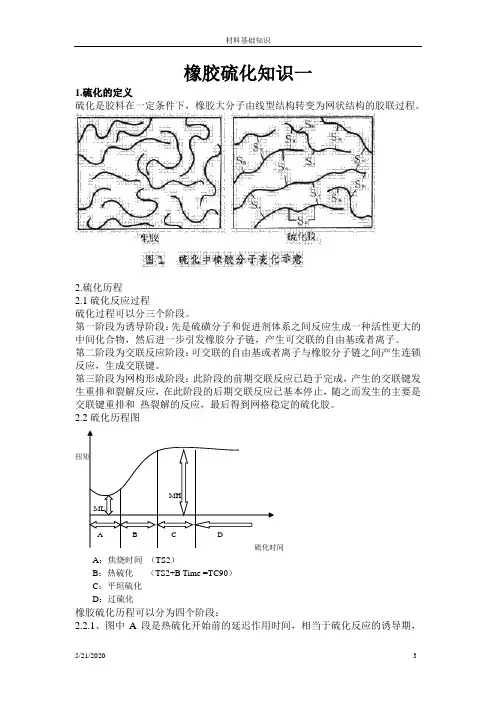
2.2硫化历程图A:焦烧时间(TS2)B:热硫化(TS2+B Time =TC90)C:平坦硫化D:过硫化橡胶硫化历程可以分为四个阶段:2.2.1、图中A段是热硫化开始前的延迟作用时间,相当于硫化反应的诱导期,称作焦烧时间。
长短取决于胶料配方和加工条件,主要受促进剂影响。
包括操作焦烧时间和剩余焦烧时间;操作焦烧时间指加工过程中热积累效应所消耗的焦烧时间,取决于加工条件(混炼、挤出等)。
剩余焦烧时间是指胶料在模腔加热时保持流动性的时间。
2.2.2热硫化阶段图中B 段是硫化反应中的交联阶段。
逐渐产生网构,促使橡胶弹性和拉伸强度急剧上升。
热硫化时间的长短取决于胶料配方。
这个阶段是衡量硫化反应速度的标志。
2.2.3平坦硫化阶段图中C 段相当于硫化反应中网状形成的前期。
这时,交联反应已趋完成,继而发生交联键的重排、裂解等反应,因而胶料的强度曲线出现平坦区,这段时间称为平坦硫化时间。
2.2.4过硫化阶段图中D 段以后的部分,相当于硫化反应中网构形成期的后期。
这阶段中,主要是交联键的重排作用,以及交联键和链段热裂解的反应,因此胶料的机械性能显著下降。
2.3硫化曲线的解说• ML ——最低转矩,N·m (kgf·cm )• MH ——到达规定时间之后仍然不出现平坦曲线或最高转矩的硫化曲线,所达到的最高转矩N·m (kgf·cm )•TS1——从实验开始到曲线由最低转矩上升0.1 N·m(kgf·cm)时所对应的时间,MIN•TS2——从实验开始到曲线由最低转矩上升0.2 N·m(kgf·cm)时所对应的时间,MIN•TC(x)——试样达到某一硫化程度所需要的时间,即试样转矩达到ML+X (MH-ML)时所对应的时间,MIN如X取值0.5,即TC50;X取0.9,即TC90)•硫检参数的意义:•ML:表示胶料的蠕变性,ML越低,蠕变性越好,反之,越差。
12硫化
第十二章硫化第一节硫化历程一、橡胶的硫化反应历程1. 诱导阶段(X是促进剂的主要基团,促进剂表示为:XSH、XSSX、XSNR2)XSH,XSSX,XSNR2→XSSx-Zn-SxSX (活性硫化剂或多硫活性化合物)→R-SxSX(交联前驱,为含橡胶的多硫促进剂,易产生交联)大写X是促进剂的主要基团,小写的x是硫原子的个数。
2. 交联反应阶段R-SxSX→R-Sx*+ *SX(可交联的游离基)R-Sx*+RH→R-Sx-R(交联键)2R-Sx*→R-S2x-R3. 网构成熟阶段已形成的交联键发生重排裂解和主链改性,得到硫化胶。
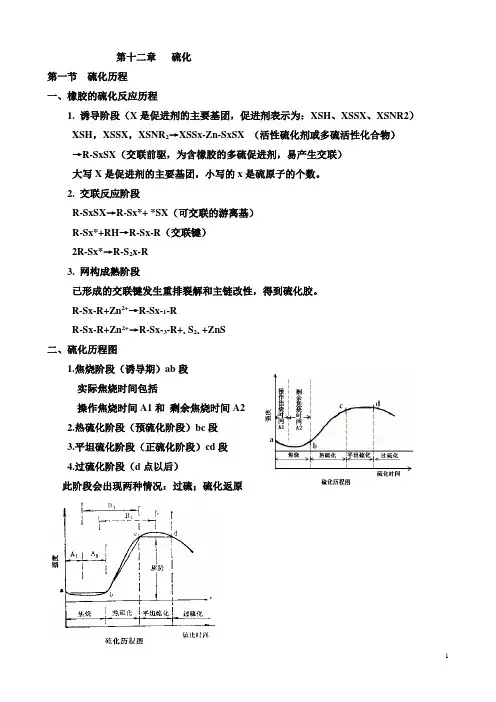
R-Sx-R+Zn2+→R-Sx-1-RR-Sx-R+Zn2+→R-Sx-3-R+.S2.+ZnS二、硫化历程图1.焦烧阶段(诱导期)ab段实际焦烧时间包括操作焦烧时间A1和剩余焦烧时间A22.热硫化阶段(预硫化阶段)bc段3.平坦硫化阶段(正硫化阶段)cd段4.过硫化阶段(d点以后)此阶段会出现两种情况:过硫;硫化返原过硫化阶段,曲线上出现三种状态:上升;平坦;下降曲线继续上升,这种状态是由于在过硫化阶段中产生结构化作用所致,通常非硫黄硫化的丁苯橡胶,丁腈橡胶、氯丁橡胶,乙丙橡胶等会出现这种现象;第二是保持较长的平坦期,通常用硫黄硫化的天然橡胶、丁腈橡胶、氯丁橡胶、乙丙橡胶等会出现这种现象;第三是曲线转为下降,这是胶料在过硫化阶段中发生网构热裂解所致,通常,非硫黄硫化的天然橡胶、硅橡胶、硅氟橡胶等都会出现这种现象。
第二节正硫化及其测定方法一、正硫化和正硫化时间的概念1.正硫化:又称最宜硫化。
指橡胶制品性能达到最佳值时的硫化状态;从硫化反应动力学原理来说,正硫化指胶料达到最大交联密度时的硫化状态。
处于正硫化前期为欠硫,后期为过硫,此时物机性能均差。
2.正硫化时间指胶料达到正硫化状态所需的时间,或是达到最大交联密度时所需的时间。
3.正硫化起点指胶料达到正硫化状态所需的最短时间。
橡胶硫化工艺

橡胶硫化工艺的未来发展趋势
智能化硫化工艺
• 利用物联网和大数据技术进行硫化工艺的监控和优化 • 提高硫化工艺的生产效率和产品质量
绿色硫化工艺
• 降低硫化工艺的能耗和污染排放 • 提高橡胶制品的环保性能
橡06胶硫化工艺在典型橡胶制品中的应用
实例
橡胶轮胎的硫化工艺与应用实例
橡胶轮胎的硫化工艺
• 热硫化工艺 • 压力硫化工艺
橡胶轮胎的应用实例
• 汽车轮胎 • 摩托车轮胎 • 飞机轮胎
橡胶密封件的硫化工艺与应用实例
橡胶密封件的硫化工艺
• 冷硫化工艺 • 压力硫化工艺
橡胶密封件的应用实例
• 汽车密封件 • 建筑密封件 • 航空航天密封件
橡胶输送带的硫化工艺与应用实例
• 热硫化工艺:加热橡胶材料进行硫化 • 冷硫化工艺:不加热橡胶材料进行硫化 • 压力硫化工艺:在压力条件下进行硫化
橡胶硫化工艺的特点
• 热硫化工艺:硫化效果好,生产效率较高 • 冷硫化工艺:适用于特殊场合,生产效率较低 • 压力硫化工艺:适用于大型橡胶制品,能提高制品的致密性
02
橡胶硫化工艺的主要方法及其原理
热硫化工艺及其原理
热硫化工艺
• 将橡胶材料加热至一定温度,加入硫化剂进行硫化 • 适用于大多数橡胶制品的硫化
热硫化工艺的原理
• 橡胶材料在加热过程中,分子链运动加剧,有利于硫化 剂的渗透 • 硫化剂与橡胶分子发生化学反应,形成交联结构,提高 橡胶制品的性能
冷硫化工艺及其原理
冷硫化工艺
• 在室温条件下,使用催化剂和硫化剂对橡胶材料进行硫 化 • 适用于特殊场合,如低温、高温或无法加热的场合
硫化反应过程

硫化反应过程硫化反应过程是化学反应过程,它包含橡胶分子与硫化剂及其它配合剂之间发生的一系列化学反应以及在形成网状结构时伴随发生各种反应,在这众多的反应中,仍以橡胶分子与硫化剂之间的反应为主,它是生成大分子网状结构的基本反应,对于大多数含有有机促进剂(硫磺)的硫化体系的胶料来说,其硫化反应历程可大致如下:促进剂活性剂↓硫磺(1) 诱导阶段促进剂多硫化合物(T10相同) ↓橡胶含橡胶分子链的硫化合物↓分解自由基(或离子)(2)交联反应阶段↓橡胶交联(3)网构形成阶段交联键重排,裂解,主键改性网构成熟阶段硫化胶↓以上看出硫化反应历程大体分为三个阶段:第一阶段为诱导阶段,在这个阶段中首先是硫磺分子和促进剂体系之间反应生成一种活性更大的中间化合物,然后进一步引发橡胶分子链,形成可交联的自由基(或离子)与橡胶分子链之间产生连锁反应,生成交联链,第三阶段为网构形成阶段,在这一阶段的前期交联反应已趋于完成,产生的交联链发生重排和裂解等反应,在这一阶段的后期交联反应已基本停止,随之而发生的是交联链重排和热裂解等反应,最后得到网构稳定的硫化胶.硫化历程图:在硫化过程中,橡胶的各种性能随着硫化时间而变化,若将橡胶的某一性能变化与时间作曲线图,则可从曲线图中可以表现出整个硫化历程,所以这种曲线图叫做硫化历程图.最常见的硫化历程图如图一所示:图中的曲线,前半部分由门尼焦烧曲线组成,后半部则由扯断强度曲线组成,橡胶的硫化历程可分为四个阶段,即焦烧阶段,热硫化阶段,平坦硫化阶段,过硫化阶段.焦烧阶段---图中的AB段它是指热硫化前延迟作用时间,相当于前述的硫化反应中的诱导期,焦烧时间的长短,是由胶料的配方所决定的, 其中主要受促进剂的影响,而操作过程中的热历史也是一个重要的因素.由于橡胶具有热积累的特性,所以胶料的实际焦烧时间,包括操作焦烧时间A1和剩余焦烧时间A2两部分,操作焦烧时间是指在橡胶加工过程中由于热效应所消耗掉的焦烧时间,它取决于加工程度,(如胶料翻炼次数,热炼程度及压延压出等),剩余焦烧时间是指胶料在模型加热时保持流动性的时间,在操作焦烧时间和剩余焦烧时间之间没有固定的阶限,它随胶料操作和放条件不同而变化,如果一个胶料经历的加工越多,它占去的焦烧时间就越多如图A1’所示,则剩余焦烧时间就越小如图中A2’所示,胶料在模型中流动时间越少,因此一般胶料都应避免经受反复多次的机械作用.热硫化阶段---如图中的BC段这一阶段相当于硫化反应中的交联阶段,在这一阶段中胶料进行着交联反应,逐渐生成网构,于是橡胶的弹性和抗张性能急剧上升,热硫化时间的长短是由交联配方所决定的,它是交联固有的,常作为恒量每种胶料硫化反应进行快慢的标志.平坦硫化阶段---如图中的CD段相当于硫化反应中网构,成熟期的前半期,这时交联反应已趋于完成,反应速度已缓和下来,随之而发生交联键的重排,热裂解等反应,因此胶料的抗张性能曲线出现平坦区,平坦硫化时间的长短也决定于配方,(主要是促进剂及防老剂),由于在这一阶段中硫化保持有最佳性能,所以常作为取得产品质量的硫化阶段,为通常选取正硫化时间的范围.过硫化阶段----D后面部分这一段相当于硫化反应中的网构成熟期的后半期,在这一阶段中主要是交联键重排作用,以及交联键和键段热裂解的反应,因此胶料的抗张性能显著下降.在硫化历程图中,从胶料开始加热时算起至出现平坦期为止所经过的时间称为产品硫化时间,也就是通常所说的”正硫化时间”,它等于焦烧时间与热硫化时间之和,但是由于焦烧时间有一部分为操作过程所消耗,所以实际上胶料在模型内加热硫化只有图上B1的时间,所以我们做的每批胶料的剩余焦烧时间是会有波动的,因此每批胶料的热硫化时间也会有所波动,其波动范围在B1和B2之间.二.硫化的定义线性的高分子在物理或化学作用下,形成三维网状体型结构的过程。
(知识)橡胶硫化体系概述、硫化过程
(知识)橡胶硫化体系概述、硫化过程橡胶硫化体系概述一、硫化定义硫化是指橡胶的线型大分了链通过化学交联而构成三维网状结构的化学变化过程。
随之胶料的物理性能及其他性能也发发生根本变化。
橡胶分子链在硫化前后的状态如图所示。
橡胶硫化是橡胶生产加工过程中的一个非常重要的阶段,也是最后的一道工序。
这一过程赋予橡胶各种宝贵的物理性能,使橡胶成为广泛应用的工程材料,在许多重要部门和现代尖端科技如交通、能源、航天航空及宇宙开发的各个方面都发挥了重要作用。
二、橡胶硫化体系的发展历程硫化反应是美国人Charles Goodyear于1839年发现的,他将硫黄与橡胶混合加热,能制得性能较好材料。
这一发现是橡胶发展史上最重要的里程碑。
英国人Hancock最早把这一方法用于工业生产,他的朋友Brockeden把这一生产过程称作硫化,直至今天,橡胶工艺科学家仍然沿用这一术语。
1940年又相继发现了树脂硫化和醌肟硫化方法;1943年又发现了硫磺给予体的硫化。
第二次世界大战以后,又出现了新型硫化体系,如50年代发现的辐射硫化,70年代的脲烷硫化体系和80年代提出的平衡硫化体系等等。
尽管如此,由于硫黄价廉易得,资源丰富,硫化胶性能好,仍是最佳的硫化剂。
经过100多年的研究及发展,已形成几个基本的不同层次的硫黄硫化体系,组成层次表示如下;硫化反应是一个多元组分参与的复杂化学反应过程。
它包含橡胶分子与硫化剂及其他配合剂之间发生的一系列化学反应,在形成网状结构时伴随着发生各种副反应。
其中,橡胶与硫黄的反应占主导地位,它是形成空间网络的基本反应。
一般说来,大多数含有促进剂—硫黄硫化的橡胶,大致经历了如下的硫化历程:三、橡胶硫化历程(一)橡胶硫化反应过程(二)硫化历程根据硫化历程分析,可分四个阶段,即焦烧阶段、热硫化阶段、平坦硫化阶段和过硫化阶段。
较为理想的橡胶硫化曲线应满足下列条件:(1)硫化诱导期要足够长.充分保证生产加工的安全性(2)硫化速度要快,提高生产效率,降低能耗;(3)硫化平坦期要长。
橡胶硫化理论
橡胶硫化理论橡胶硫化理论橡胶硫化理论是橡胶加工技术中至关重要的理论基础之一,它是指将天然橡胶或合成橡胶与一定量的硫化剂在适当的温度下进行反应,使橡胶分子链之间形成二硫化键,使橡胶分子链互相交联,从而提高其物理化学性能、增强耐磨性、抗老化性以及耐药性、耐油性等,从而更好的应用于轮胎、橡胶管、橡胶密封、橡胶泵体等领域。
橡胶硫化的起源在19世纪早期,工业革命奠定了橡胶工业在发展的基础。
当时的橡胶制品在使用中存在许多问题,如较差的物理化学性能、容易发生腐烂和氧化老化。
1844年,英国化学家查尔斯·戴家庭通过实验证明天然橡胶的塑软性与硫化铅有关,并在1845年获得了专利。
这就是橡胶硫化的起源,它为橡胶制品的广泛应用提供了保障。
橡胶硫化的原理橡胶硫化是通过在橡胶分子链之间引入交联键来增强橡胶的物理化学性能。
橡胶分子链通过交联键形成的聚合物结构,使其物理或化学性质有显著的变化,如耐热性、密度、强度、弹性等。
在橡胶硫化过程中,硫化剂与橡胶分子链中的双键作用,形成两个硫原子之间的化学键,称为二硫化键。
这种硫原子的交联使橡胶链成为一个结构复杂的网络,从而发生交联反应。
橡胶硫化的种类橡胶硫化可以分为热硫化和冷硫化两种。
热硫化是指在高温条件下,将硫化剂加入橡胶中,使其在特殊的压缩下形成交联键的过程。
热硫化可以分为高温硫化和低温硫化。
高温硫化一般在120°C到160°C之间进行,低温硫化一般在70°C到100°C之间进行。
冷硫化是指在常温下,将硫化剂加入橡胶中,使其通过紫外线、电子束等辐射,形成交联键的过程。
这种方式往往需要添加光敏剂加速反应速度。
橡胶硫化的影响因素橡胶硫化的影响因素主要有硫化剂种类、硫化剂用量、硫化温度和硫化时间。
硫化剂种类的不同,其加固效果也不同。
一般来说,活性硫化剂比惰性硫化剂反应活泼。
硫化剂用量的不同,其加固效果也不同。
但是硫化剂用量过量也会造成反效果,降低橡胶的性能。
橡胶硫化的历程
橡胶硫化的历程在硫化过程中,各种性能均会随硫化的进程而发生变化,这种变化曲线能够反映胶料的硫化历程,故称为硫化历程图。
下图为用硫化仪测出的硫化历程曲线。
该曲线反映胶料在一定硫化温度下,转子的转矩随硫化时间的变化。
A焦烧阶段;B.热硫化阶段;C.平坦硫化阶段;D.过硫化阶段A1.操作焦烧时间;A2.剩余焦烧时间1. 焦烧阶段(焦烧期-硫化起步阶段,硫化诱导期)(1)胶料的焦烧阶段,此时交联尚未开始,胶料在模腔内具有良好的流动性,也称为硫化诱导阶段。
胶料焦烧时间的长短决定胶料的焦烧性能和操作安全性。
胶料焦烧时间受胶料中硫化促进剂和胶料本身的热历史的影响较大(2)焦烧时间既包括橡胶在加工过程中由于热积累消耗掉的焦烧时间硫化起步——硫化时,胶料开始变硬而后不能进行热塑性流动的那一点时间(焦烧)。
焦烧期的长短:决定了胶料的焦烧性及操作安全性。
取决于方,特别是促进剂。
可用迟效性促进剂:CZ焦烧时间的起点:实际上是从混炼时加入硫磺的那一时刻开始焦烧阶段的终点胶料开始发硬并丧失流动性操作焦烧时间——混炼,停放,成型残余焦烧时间——进入模具后加热开始到开始硫化这段时间若:操作焦烧时间> 焦烧时间,就发生焦烧防止焦烧的办法:A 具有较长的焦烧时间:配方B 混炼、停放要低温,成型时要迅速,即减少操作焦烧时间2. 热硫化阶段(欠硫期-预硫阶段)(1)热硫化阶段即图中的bc段,在该阶段橡胶的交联以一定的速度开始进行。
诱导期后,开始交联,至正硫化。
(2)热硫化的速度和时间取决与胶料的配方和硫化的温度。
(3)在此阶段,交联度低,即使在此阶段的后期,性能(主要是拉伸强度、弹性等)尚未达到预期的要求(4)但其抗撕性、耐磨性,则优于正硫化胶料,若要求这些性能时制品可以轻微欠硫。
3. 硫化平坦阶段(正硫期-正硫化阶段)硫化平坦阶段,此时交联反应已趋于完成,反应速度已较为缓和。
硫化胶的综合物理机械性能已达到或接近最佳值。
正硫化:在平坦硫化阶段,橡胶制品的综合物理机械性能达到最佳值,这种硫化状态称为正硫化,也称最宜硫化。
橡胶硫化压力、温度、(厚制品)时间计算(公式全,收藏)
橡胶硫化压力、温度、(厚制品)时间计算(公式全,收藏)工匠智造:品质、绿色、节能、循环(橡胶网络教育平台)一、硫化基本概念和工艺要素硫化是橡胶制品生产的最后一个工艺过程。
在这个过程中,胶料中的生胶与硫化剂发生化学发应,由线型结构的大分子交联成为立体的网状结构的大分子,使塑性状态的橡胶转变为弹性状态的橡胶制品,从而获得完善的物理性能和机械性能和化学性能,成为有使用价值的高分子材料。
在工业生产中,这种交联反应是在一定温度,时间和压力条件下完成的,这些条件称为硫化条件。
1、橡胶的硫化反应过程诱导阶段,交联反应阶段,网状形成阶段。
2、硫化历程图烧焦阶段,热硫化阶段,平坦硫化阶段,过硫化阶段3、硫化压力一般橡胶制品在硫化时要施以压力,目的在于:1)防止制品在硫化过程产生气泡,提高胶料的致密性。
2)使胶料易于流动和充满模槽3)提高胶料与胶料的密着力4)有助于提高硫化的物理机械性能硫化机把压力传递给模型,再由模型传递给胶料;二是硫化介质直接加压(如蒸汽加压);三是以压缩空气加压;四是由注压机注压等。
4、硫化温度和硫化时间硫化温度是橡胶发生硫化反应的基本条件,它直接影响硫化速度和产品质量。
硫化温度高,硫化速度快,生产效率高。
反之,硫化速度慢,生产效率低。
硫化温度高低应取决于胶料配方,其中最重要的是取决于橡胶种类和硫化体系。
但应注意的是,高温橡胶分子链裂解,至发生硫化返原现象,结果导致强伸性能下降,困此硫化温度不宜太高。
温度是硫化三大要素之一,与所有化学反应一样,硫化反应随温度升高而加快,并且大体适用范特霍夫定律,即温度每上升8~10。
C(约相当于一个表压的蒸汽压力),其反应速度约增加一倍;或者说,反应时间约减少一半。
随着室温硫化胶料的增加和高温硫化出现,硫化温度趋向两个极端。
从提高硫化效率来说,应当认为硫化温度越高越好,但实际上不能无限提高硫化温度。
首先受到橡胶导热性极小阻碍,对于厚制品来说,采用高温硫化很难使内外层胶料同时达到平坦范围;其次,各种橡胶的耐高温性能不一,有的橡胶经受不了高温的作用,如高温硫化天然橡胶时,溶于橡胶中的氧随温度提高而活性加大,引起强烈的氧化作用,破坏了橡胶的组织,降低了硫化胶的物理机械性能,第三,高温对橡胶制品中的纺织物有害为棉纤维布料超过期作废140℃时,强力下降,在240℃下加热四小时则完全破坏。