
注塑模具装配图“公差”规范
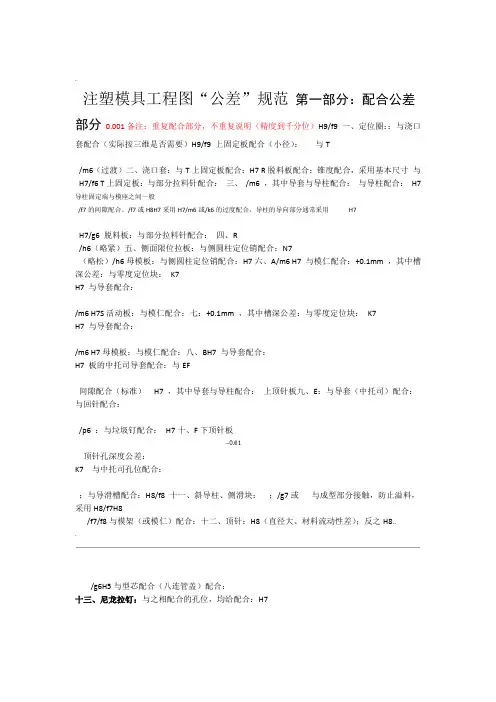
注塑模具工程图“公差”规范
第一部分:配合公差部分
备注:重复配合部分,不重复说明(精度到千分位0.001)
一、定位圈:与浇口套配合(实际按三维是否需要):H9/f9
与T上固定板配合(小径):H9/f9
二、浇口套:与T上固定板配合:H7/m6(过渡)
与R脱料板配合:锥度配合,采用基本尺寸
三、T上固定板:与部分拉料针配合:H7/f6
与导柱配合:H7/m6,其中导套与导柱配合:导柱固定端与模座之间一般采用H7/m6或H7/k6的过度配合,导柱的导向部分通常采用H7/f7或H8/f7的间隙配合。
四、R脱料板:与部分拉料针配合:H7/g6
五、侧面限位拉板:与侧圆柱定位销配合:N7/h6(略紧)
六、A母模板:与侧圆柱定位销配合:H7/h6(略松)
与模仁配合:H7/m6
与零度定位块:K7,其中槽深公差:+0.1mm
与导套配合:H7
七:S活动板:与模仁配合:H7/m6
与零度定位块:K7,其中槽深公差:+0.1mm
与导套配合:H7
八、B母模板:与模仁配合:H7/m6
与导套配合:H7
与EF板的中托司导套配合:H7
九、E上顶针板:与导套(中托司)配合:H7,其中导套与导柱配合:间隙配合(标准)与回针配合:
十、F下顶针板:与垃圾钉配合:H7/p6
顶针孔深度公差:−0.01
与中托司孔位配合:K7
十一、斜导柱、侧滑块:与导滑槽配合:H8/f8;
与成型部分接触,防止溢料,采用H8/f7或H8/g7;
十二、顶针:与模架(或模仁)配合:H8/f8(直径大、材料流动性差);反之H8/f7与型芯配合(八连管盖)配合:H5/g6
十三、尼龙拉钉:与之相配合的孔位,均给配合:H7
十四、键:键公差:h8
与键槽轴的配合:H9(松)/N9(正常)/P9(紧)
与毂(gu)的配合:JS9
十五、轴承:与模架配合:M7
与轴配合:k6
第二部分:几何公差部分
一、各块模板:平面度:0.015mm
侧边与平面垂直度:0.01mm
上下平行度:0.01mm
模仁配合侧边与平面垂直度:0.01mm
孔:位置度0.015mm
二、顶针、复位杆等长轴类:直线度:0.01mm
圆度:0.01mm
同轴度:0.015mm
三、定位圈:面轮廓度:0.01mm
四、带锥度型芯:面轮廓度:0.01mm,2个锥度标注一个直径尺寸同轴度:0.015mm
第三部分:技术要求部分
模仁的技术要求:
1.工件除模具成型部位外,其余锐边均须倒圆角:R1;
2.工件中所有的公差孔以及公差尺寸边的粗糙度为Ra1.6;上下两面须磨加工;
3.工件中外形定位面应保证其与基准C的相互垂直以及其对应边与基准A、B的相互平行;
4.未注尺寸公差为IT13级,未注圆角为R1;
5.模具成型部位及四周10度斜面须抛光,抛光后粗糙度为Ra0.4,抛光加工时请勿刮伤其余工件表面;
6.材料粗加工单边须留0.8-1mm余量,粗加工后工件淬火热处理,硬度至48-52HRC,热处理后再精加工到图纸尺寸;
7.其余未注尺寸请参照三维图或咨询设计人员。
模板的技术要求:
1.未注尺寸公差等级为IT13级,未注形位公差等级为H级;
2.锐边倒圆(R1),工件表面不得划伤、碰伤;
3.图中所有有公差的位置其相对基准A、B、C的位置度为0.02mm,其粗糙度为Ra1.6,其余加工位置粗糙度为Ra3.2。
【4、淬火处理,硬度要求38-42HRC】特殊材料补充。
普通零件(45#)技术要求:
1.未注尺寸公差为IT13级,未注形位公差等级为H级;
2.未注锐边倒圆角为R1;
3.调质处理,表面硬度HRC30-35。
模具零件的公差配合、形位公差及表面粗糙度要求
模具零件的公差配合、形位公差及表面粗糙度要求模具零件的公差配合、形位公差及表面粗糙度要求2010-01-27 09:04:53| 分类:默认分类| 标签:|字号大中小订阅模具零件的公差配合、形位公差及表面粗糙度要求设计模具时,应根据模具零件的功能和固定方式及配合要求的不同,合理选用其公差配合、形位公差及表面粗糙度。
否则,将不仅直接影响模具的正常工作和冲压件的质量,而且也影响模具的使用寿命和制造成本。
一、模具零件的公差配合要求模具零件的公差配合分为过盈配合、过渡配合及间隙配合三种。
过盈配合用于模具工作时其零件之间没有相对运动且又不经常拆装的零件,如导柱、导套与模板的配合;过渡配合用于模具工作时其零件之间没有相对运动但需要经常拆装的零件,如压入式凸模与固定板的配合;间隙配合用于模具工作时需要相对运动的零件,如导柱与导套之间的配合等。
模具中常用零件的公差配合见下表。
二、模具零件的形公差形位公差是形状和位置公差的简称,它包括直线度、平面度、圆柱度、平行度、垂直度、同轴度、对称度及圆跳动公差等多种。
根据模具零件的技术要求,应合理选用其形位公差的种类及数值。
模具零件中常用的形位公差有平行度、垂直度、同轴度、圆柱度及圆跳动公差等,现分述如下:1、平行度公差模板、凹模板、垫板、固定板、导板、卸料板、压边圈等板类零件的两平面应有平行度要求,一般可按下表选取。
注:1.基本尺寸是指被测表面的最大长度尺寸和最大宽度尺寸。
2.滚动式导柱模架的模座平行度公差采用公差等级4级。
2.垂直度公差矩形、圆形凹模板的直角面,凸、凹模(或凸凹模)固定板安装孔的轴线与其基准面,模板上模柄(压入式模柄)安装孔的轴线与其基准面,一般均应有垂直度要求,可按下表的垂直度公差选取。
而上、下模板的导柱、导套安装孔的轴线与其基准面的垂直度公差,应按如下规定:安装滑动式导柱、导套时取为0.01:100;安装滚动式导柱、导套时取为0.005:100。
>25~40>40~63>63~100>100~160>160~250>250~400公差等级5公差值0.0100.0120.0150.0200.0250.030注:1.基本尺寸是指被测零件的短边长度。
塑胶模具配合公差
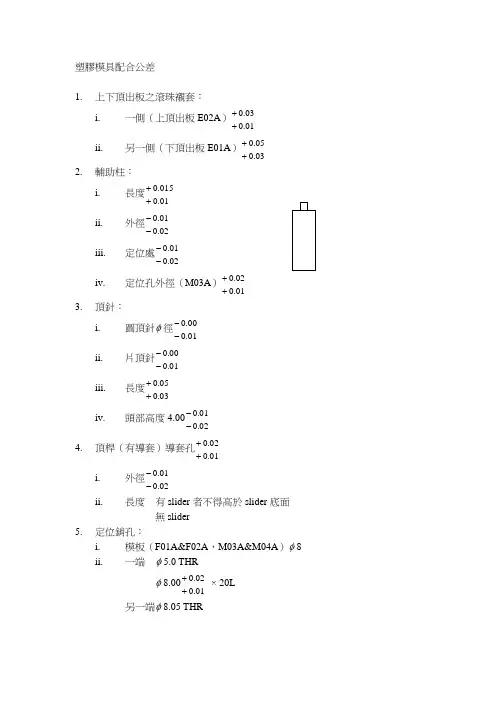
塑膠模具配合公差1. 上下頂出板之滾珠襯套:i.一側(上頂出板E02A )01.003.0++ ii. 另一側(下頂出板E01A )03.005.0++ 2. 輔助柱:i.長度01.0015.0++ii.外徑02.001.0-- iii.定位處02.001.0-- iv. 定位孔外徑(M03A )01.002.0++ 3. 頂針:i.圓頂針φ徑01.000.0-- ii.片頂針01.000.0-- iii.長度03.005.0++ iv. 頭部高度4.0002.001.0-- 4. 頂桿(有導套)導套孔01.002.0++ i.外徑02.001.0-- ii. 長度 有slider 者不得高於slider 底面無slider5. 定位銷孔:i. 模板(F01A&F02A ,M03A&M04A )φ8ii. 一端 φ5.0 THRφ8.0001.002.0++ × 20L 另一端φ8.05 THRiii. block φ徑01.002.0++ 6. 導柱孔(M04A or F02A )015.0025.0++,加工公差單邊3μ 7. 導套孔(F02A or M04A )015.0025.0++8. 公母模板厚度(F02A&M04A )02.004.0++(規定) 9. 溝槽、圓孔015.0025.0++(常用於在頂針孔、鑲件及模仁對插處,長、寬、深度皆然)10. 配合件:i.挖槽件00.001.0++ 01.000.0-- ii. 搭配件01.000.0--00.001.0++ 11. 墊板搭配處:i.D 02.003.0++ ii.X 15.01.0-- iii.d 03.001.0-- iv. d’ 01.003.0++ 12. 模仁堆疊公差(fine pitch 須嚴加控制厚度尺寸,可每十片加一定位件,定位件不小於0.08 mm )Ex. 10片堆疊公差005.0±對插處005.000.0--(or 01.000.0--) 13. 撥塊:長寬02.001.0-- 14. 回位銷:i.孔(M04A )02.003.0++ ii.銷02.001.0-- iii. 長15.01.0-- 15. 對插式模仁插破深度:i.對插深度各模板編號方式:。
注塑件公差标准
0.10
0.11
0.12
0.14
0.17
0.20
0.24
0.28
0.34
0.41
0.51
0.62
0.79
1.00
1.20
1.50
2.05
2.65
3.55
4.45
5.65
6.80
7.90
9.05
10.15
11.30
附录:模塑收缩率和线性膨胀系数
材料
模塑收缩率%
106Coeff.linear
expansion°K-1
0.8-1.8
1.0-2.0
1.2-1.8
0.3-0.6
0.2-5.0
0.7-5.0
0.2-0.6
0.6-1.4
130-120
150-225
90-150
30-180
50-100
70-250
50-110
30-50
注:纤维填充材料的模塑收缩率和线性膨胀系数,其平行于纤维流线方向与垂直于纤维流线方向的值是不同的。
1.28
1.73
2.18
2.80
3.35
3.90
4.50
5.05
5.60
0.08
0.09
0.10
0.12
0.14
0.17
0.20
0.23
0.27
0.33
0.41
0.50
0.62
0.79
0.95
1.20
1.63
2.13
2.88
3.63
4.63
5.55
6.50
7.40
8.30
9.25
注塑件公差标准

>1400~1600
>1600~1800
>1800~2000
表3:尺寸公差–第3组材料
名义尺寸(mm)
公差±(mm)
精密级
普通级
~1
>1~3
>3~6
>6~10
>10~15
>15~22
>22~30
>30~40
>40~55
>55~70
>70~90
>90~120
>120~160
>160~200
>120~160
>160~200
>200~250
>250~315
>315~400
>400~500
>500~650
>650~800
>800~1000
>1000~1200
>1200~1400
>1400~1600
>1600~1800
>1800~2000
表2:尺寸公差–第2组材料
名义尺寸(mm)
公差±(mm)
>200~250
>250~315
>315~400
>400~500
>500~650
>650~800
>800~1000
>1000~1200
>1200~1400
>1400~1600
>1600~1800
>1800~2000
附录:模塑收缩率和线性膨胀系数
材 料
模塑收缩率 %
注塑件公差标准

注塑件公差标准注塑件是一种常见的塑料制品,广泛应用于电子、汽车、家居用品等领域。
在注塑件的生产过程中,公差标准是一个非常重要的指标,它直接影响着产品的质量和性能。
本文将从注塑件公差标准的定义、分类、影响因素以及常见的公差标准进行详细介绍。
一、定义。
公差是指零件尺寸允许的最大偏差和最小偏差之间的差值。
在注塑件的生产中,公差标准是指在注塑成型过程中,零件尺寸允许的偏差范围。
公差标准的合理选择可以保证产品的装配精度和使用性能。
二、分类。
根据注塑件的具体要求和用途,公差标准可以分为一般公差标准和精密公差标准两种。
一般公差标准适用于一般要求不高的注塑件,精密公差标准适用于对尺寸精度要求较高的注塑件。
三、影响因素。
1. 材料特性,不同的塑料材料具有不同的热胀冷缩系数,这将直接影响注塑件的尺寸精度和公差范围。
2. 模具精度,模具的精度和加工工艺将直接影响注塑件的尺寸精度和公差范围。
3. 注塑工艺,注塑工艺参数的设置对注塑件的尺寸精度和公差范围也有着重要影响。
四、常见的公差标准。
1. 线性公差,包括直线度、平面度、圆度等,用来描述注塑件表面的平面和轴线的偏差范围。
2. 尺寸公差,包括孔径、轴向尺寸、壁厚等,用来描述注塑件尺寸的偏差范围。
3. 形位公差,包括位置公差、符号公差等,用来描述注塑件的形状、位置和符号的偏差范围。
五、结语。
注塑件公差标准是保证产品质量的重要因素,合理选择和控制公差标准可以有效提高产品的装配精度和使用性能。
在注塑件生产过程中,需要根据具体情况选择合适的公差标准,并通过优化材料、模具和工艺来控制公差范围,从而满足产品的质量要求。
总之,注塑件公差标准的合理选择和控制对产品的质量和性能有着重要影响,希望本文的介绍能够对注塑件生产过程中的公差标准有所帮助。
注塑模具装配图公差规范
.注塑模具工程图“公差”规范第一部分:配合公差部分0.001备注:重复配合部分,不重复说明(精度到千分位)H9/f9 一、定位圈::与浇口套配合(实际按三维是否需要)H9/f9 上固定板配合(小径):与T/m6(过渡)二、浇口套:与T上固定板配合:H7 R脱料板配合:锥度配合,采用基本尺寸与H7/f6 T上固定板:与部分拉料针配合:三、/m6 ,其中导套与导柱配合:与导柱配合:H7导柱固定端与模座之间一般/f7的间隙配合。
/f7或H8H7采用H7/m6或/k6的过度配合,导柱的导向部分通常采用H7H7/g6 脱料板:与部分拉料针配合:四、R/h6(略紧)五、侧面限位拉板:与侧圆柱定位销配合:N7(略松)/h6母模板:与侧圆柱定位销配合:H7六、A/m6 H7 与模仁配合:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7S活动板:与模仁配合:七:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7母模板:与模仁配合:八、BH7 与导套配合:H7 板的中托司导套配合:与EF间隙配合(标准)H7 ,其中导套与导柱配合:上顶针板九、E:与导套(中托司)配合:与回针配合:/p6 :与垃圾钉配合:H7十、F下顶针板顶针孔深度公差:K7 与中托司孔位配合:;与导滑槽配合:H8/f8 十一、斜导柱、侧滑块:;/g7或与成型部分接触,防止溢料,采用H8/f7H8/f7/f8与模架(或模仁)配合:十二、顶针:H8(直径大、材料流动性差);反之H8.../g6H5与型芯配合(八连管盖)配合:十三、尼龙拉钉:与之相配合的孔位,均给配合:H7十四、键:键公差:h8与键槽轴的配合:H9(松)/N9(正常)/P9(紧)与毂(gu)的配合:JS9十五、轴承:与模架配合:M7与轴配合:k6...第二部分:几何公差部分一、各块模板:平面度:0.015mm侧边与平面垂直度:0.01mm上下平行度:0.01mm模仁配合侧边与平面垂直度:0.01mm孔:位置度0.015mm二、顶针、复位杆等长轴类:直线度:0.01mm圆度:0.01mm同轴度:0.015mm三、定位圈:面轮廓度:0.01mm四、带锥度型芯:面轮廓度:0.01mm,2个锥度标注一个直径尺寸同轴度:0.015mm...第三部分:技术要求部分模仁的技术要求:1.工件除模具成型部位外,其余锐边均须倒圆角:R1;2.工件中所有的公差孔以及公差尺寸边的粗糙度为Ra1.6;上下两面须磨加工;3.工件中外形定位面应保证其与基准C的相互垂直以及其对应边与基准A、B的相互平行;4.未注尺寸公差为IT13级,未注圆角为R1;5.模具成型部位及四周10度斜面须抛光,抛光后粗糙度为Ra0.4,抛光加工时请勿刮伤其余工件表面;6.材料粗加工单边须留0.8-1mm余量,粗加工后工件淬火热处理,硬度至48-52HRC,热处理后再精加工到图纸尺寸;7.其余未注尺寸请参照三维图或咨询设计人员。
注塑模具零件图标注规范20140416
1. 目 的:
为了统一 2D零件图标注,保证 2D图纸的一致性,特制订此规范。
2. 适用范围:
技术工程中心 , 本规范只适合 5050以下的模具。
3. 部门权责:
3.1
技术部:设计工程师在零件图标注时严格按照本规范来执行。
3.2
制造部:在加工过程中根据零件图标注的尺寸和精度加工。
3.4 质检部:根据图纸上的尺寸和公差要求检测工件。
法打开图。
4.1.2 、新建图纸 纵向两种图框
,调出所需要的图框, ,根据需要选择图纸大小和图框类型。
,点图框旁边的箭头会出现横向和
4.1.3 、放置基本视图
,添加所需要的投影视图
所有视图放好之后在开始标数。
,剖视图
,局部放大视图
4.1.4 、标注尺寸。常用标注工具
尺寸很多可以选用坐标标注
;如果有孔位较多可以建孔表标注
NNNGGNGNG
NONGNKGNGNG
4.1.6 、如果要在图纸上增加文字说明可用注释
。
如果在修模图纸只画改动的地方,可以把所有中心线删掉,增加需要画的位置的中心线
就用
。
4.1.7 、填写标题栏。在视图的右下角,标题栏内的内容一定不能写错,尤其是模号和零件编号。
版本号 模号+零件编号
零件名称
画2D图人的姓名
HTT-W-T2-PM-014 A/1
第 4页
共 25页
热流道板
水口板
4.2.1.1 、投影时俯视图沿 Y轴旋转 180°,基准一般位于视图左下角,也有特殊情况。 4.2.1.2 、基准角标注 。视图上要注明加工基准、 Z向基准(需要分清 Z向基准在顶面还是在底面)。 4.2.1.3 、最大外形尺寸:长、宽、高 有无公差视要求而定,一般情况不用标注公差。 4.2.1.4 、吊环孔需标注位置、大小和数量,模架厂加工的不用标注。 4.2.1.5 、销钉需表达位置(± 0.02 )、大小( +0.02/0 )或后面备注是销孔,模架厂加工的不用标注。 4.2.1.6 、螺孔和过孔需标注数目、位置和大小,螺孔数目多时可列孔表,注意坐标调正确,列完孔表选一两个对 照一下 3D图看位置是否正确,有孔表的要在投影图上指示 X、Y方向;斜面上的螺孔可以只标注规格和数量。
注塑件公差标准
注塑件公差标准注塑件是一种常见的塑料制品,广泛应用于电子、汽车、家电等领域。
在注塑件的生产过程中,公差是一个非常重要的概念。
公差是指零件尺寸允许的最大偏差范围,它直接影响着零件的质量和性能。
因此,注塑件的公差标准对产品质量和生产效率都有着重要的影响。
首先,我们需要了解注塑件公差标准的分类。
按照国际标准化组织ISO的定义,公差分为基本尺寸公差和形位公差。
基本尺寸公差是指零件的基本尺寸与公差的配合,包括上偏差、下偏差和零偏差。
形位公差是指零件的形状、位置、方向等方面的公差要求。
在注塑件的生产中,需要根据具体的产品要求和使用环境来确定公差标准,以确保产品的质量和性能。
其次,注塑件公差标准的制定需要考虑到注塑工艺的特点。
注塑是将熔融状态的塑料材料注入模具中,经冷却凝固后形成零件的加工方法。
由于注塑工艺的特殊性,零件的尺寸稳定性和形位精度要求较高。
因此,在确定注塑件公差标准时,需要考虑到材料的收缩率、模具的精度、注塑机的性能等因素,以保证零件的加工精度和质量。
另外,注塑件公差标准的制定还需要考虑到产品的设计要求和使用环境。
不同的产品在设计上对公差的要求是不同的,有些产品对尺寸精度要求较高,而有些产品对形位精度要求较高。
同时,产品在使用环境上也会有不同的要求,有些产品需要在高温、低温、潮湿等恶劣环境下使用,对公差的要求也会有所不同。
因此,在制定注塑件公差标准时,需要充分考虑产品的设计要求和使用环境,以确保产品能够在特定的条件下正常使用。
最后,注塑件公差标准的执行需要加强质量管理和控制。
在注塑件的生产过程中,需要严格执行公差标准,加强生产过程的质量控制,确保每一道工序都符合公差要求。
同时,还需要加强对原材料、模具、设备等方面的质量管理,以确保产品的质量稳定性和一致性。
只有通过严格的质量管理和控制,才能够保证注塑件的公差标准得到有效执行,从而确保产品的质量和性能。
总之,注塑件公差标准是注塑件生产过程中的重要环节,它直接影响着产品的质量和性能。
精密注塑模具的尺寸公差
一说到“精密”二字,对于任何一款产品那应该是完美无暇的。
现在有许多东西都是通过模具制造出来的,对于精密的注塑模具又具有哪些特点呢?
1 模具精度,主要取决于模具型腔尺寸精度高,型腔定位准确或分型面精度是否满足要求。
一般精密注塑模具的尺寸公差,应控制在制品尺寸公差的1/3以下。
2 可加工性与刚性,在模具结构设计中,型腔数不宜过多,而底板、支承板、型腔壁都要厚一些,以避免零件在高温、高压作用下发生剧烈弹性形变。
3 制品脱模性,模具要尽量采取少的型腔数、少而短的流道以及比普通模具有更高的光洁度,这样有利于脱模。
4 精密模具的材料,选择机械强度高的合金钢。
制作型腔、浇道的材料要经过严格的热处理,选用硬度高(成型零件要达到HRC52左右) 、耐磨性好、抗腐蚀性强的材料。
模具尺寸配合公差标注作业标准
编码MD04H12版序01尺寸配合公差标示及靠破面的表示累计篇数012作业标准页次2/152.3.2 定位块单边 mm2.3.4 滑块定位块长度 mm 2.3.6 模板厚度 ±0.02 mm序01尺寸配合公差标示及靠破面的表示累计篇数 012作 业 标 准 页次5 /152.3 定模板2.3.1 模仁孔尺寸单边+0.01 0mm 2.3.2 模仁孔深度 ±0.01 mm+0.010 2.3.5 滑块定位块深度0 -0.01 +0.01 0 mmmm 2.4.4 滑块压条深度 mm 0 +0.01序01尺寸配合公差标示及靠破面的表示累计篇数 012作 业 标 准 页次6 /152.4 动模板2.4.1 模仁孔尺寸单边+0.01 0mm 2.4.2 模仁孔深度 ±0.01 mm2.4.3 位置定位块单边 +0.012.4.5 滑块滑槽深度 ±0.01 mm 2.4.6 模板厚度(规格-0.2) ±0.02 mm编码MD04H12版序01尺寸配合公差标示及靠破面的表示累计篇数012作业标准页次8/152.6母模仁2.6.1模仁大小单边0-0.01mm2.6.2模仁厚度±0.01mm2.6.3镶件孔单边+0.010mm2.6.4中子孔直径公差采H7级配合公差编码MD04H12版序01尺寸配合公差标示及靠破面的表示累计篇数012作业标准页次10/15 2.6.6中子孔直径公差采H7级配合公差2.6.7中子定位方向尺寸0-0.05mm2.7.8斜角销(Hook Pin,Lifter)单边+0.010mm2.8镶件2.8.1滑块配合面单边0-0.01mm 2.8.2镶件配合面单边0-0.01mm 2.8.3镶件沉头厚度0-0.02mm 2.8.4中子直径采g6级配合公差-0.02-0.02编码MD04H12版序01尺寸配合公差标示及靠破面的表示累计篇数012作业标准页次14/152.11靠破2.11.1凡靠破面尺寸公差是+0.01mm。