
CNC加工程式单
合集下载
CNC程式单

CNC加工程序单 CNC加工程序单
电脑图档名
50-1032220-000257021-a.PRT
零件材料
工序号
工艺师
工艺 工时
程式 时间
切削 时间
准备
最深 深度
0.5H
0.3H
切入 深度
1.5H
刀具 刀长 加工备注
加工 顺序
刀号
刀具型号 及尺寸
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 加工示意图: X 轴: Y 轴: Z 轴: 程序名:
(X)
电 镀
20粗刀 中心钻 3.3钻头 10X90度倒角刀 12精刀
Z-14.5 Z-1 Z-17 Z-2 Z-14.5
14.5
14.5
单边移余量为零 单边移余量为零 对顶降余量为零
5116131
14.9
150
使用刀具数 装夹方式 CNC准 CNC准 备工时
8支以内 0.5 1.0 1.0 1.5
8~12支 12~20支 12支 12~20支 0.5 1.0 1.0 1.5 1.0 1.5 1.5 2.0
A B C D E F G H
表面处理类型 铝合金无电沉镍 钢铁件无电沉镍 铝合金氧化白 铝合金氧化黑 铝合金硬质氧化白/黑 化学转化膜 钢铁件发兰/发黑 硬铬
单边尺寸变化um 3~5 3~5 0~3 2~3 7~12 无变化 无变化 0~2
虎钳 工装 自铣工装 压板(大板零件) 压板(大板零件)
零 件 需
电脑图档名
50-1032220-000257021-a.PRT
零件材料
工序号
工艺师
工艺 工时
程式 时间
切削 时间
准备
最深 深度
0.5H
0.3H
切入 深度
1.5H
刀具 刀长 加工备注
加工 顺序
刀号
刀具型号 及尺寸
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 加工示意图: X 轴: Y 轴: Z 轴: 程序名:
(X)
电 镀
20粗刀 中心钻 3.3钻头 10X90度倒角刀 12精刀
Z-14.5 Z-1 Z-17 Z-2 Z-14.5
14.5
14.5
单边移余量为零 单边移余量为零 对顶降余量为零
5116131
14.9
150
使用刀具数 装夹方式 CNC准 CNC准 备工时
8支以内 0.5 1.0 1.0 1.5
8~12支 12~20支 12支 12~20支 0.5 1.0 1.0 1.5 1.0 1.5 1.5 2.0
A B C D E F G H
表面处理类型 铝合金无电沉镍 钢铁件无电沉镍 铝合金氧化白 铝合金氧化黑 铝合金硬质氧化白/黑 化学转化膜 钢铁件发兰/发黑 硬铬
单边尺寸变化um 3~5 3~5 0~3 2~3 7~12 无变化 无变化 0~2
虎钳 工装 自铣工装 压板(大板零件) 压板(大板零件)
零 件 需
第一次加工数控工艺卡片(加工程序单)
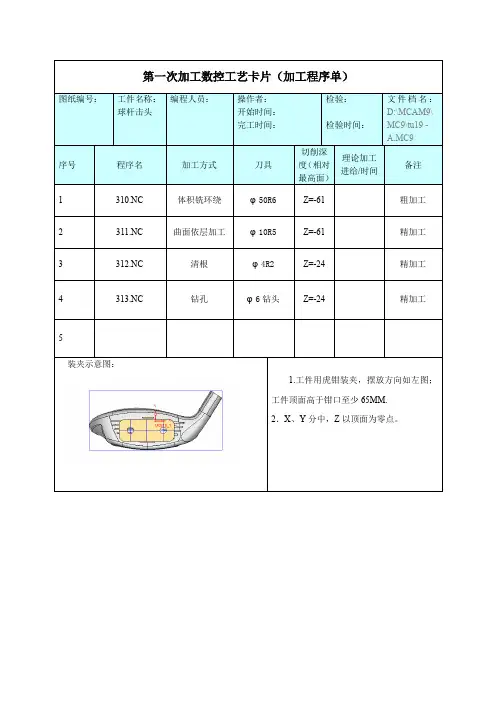
曲面依层加工
φ10R5
Z=-61
精加工
3
312.NC
清根
φ4R2
Z=-24
精加工
4
313.NC
钻孔
φ6钻头
Z=-24
精加工
5
装夹示意图:
1.工件用虎钳装夹,摆放方向如左图;工件顶面高于钳口至少65MM.
2.X、Y分中,Z以顶面为零点。
数控工艺卡片(加工程序单)
图纸编号:
工件名称:腔板
编程人员:
编程时间:
第一次加工数控工艺卡片(加工程序单)
图纸编号:
工件名称:球杆击头
编程人员:
操作者:
开始时间:
完工时间:
检验:
检验时间:
文件档名:D:\MCAM9\
MC9\tu19 -
A.MC9
序号
程序名
加工方式
刀具
切削深度(相对最高面)
理论加工进给/时间
备注
1
310.NC
体积铣环绕
φ50R6
Z=-61
粗加工
2
311.NC
操作者:
开始时间:
完工时间:
检验:
检验时间:
文件档名:D:\MCAM9\
MC9\tu19 -
A.MC9
序号
程序名
加工方式
刀具
切削深度(相对最高面)
理论加工进给/时间
备注
1
5320.NC
体积铣环绕
φ20
Z=-74
粗加工
2
5321.NC
曲面依层加工
φ10R5
Z=-74
精加工
3
5322.NC
清根
φ4R2
φ10R5
Z=-61
精加工
3
312.NC
清根
φ4R2
Z=-24
精加工
4
313.NC
钻孔
φ6钻头
Z=-24
精加工
5
装夹示意图:
1.工件用虎钳装夹,摆放方向如左图;工件顶面高于钳口至少65MM.
2.X、Y分中,Z以顶面为零点。
数控工艺卡片(加工程序单)
图纸编号:
工件名称:腔板
编程人员:
编程时间:
第一次加工数控工艺卡片(加工程序单)
图纸编号:
工件名称:球杆击头
编程人员:
操作者:
开始时间:
完工时间:
检验:
检验时间:
文件档名:D:\MCAM9\
MC9\tu19 -
A.MC9
序号
程序名
加工方式
刀具
切削深度(相对最高面)
理论加工进给/时间
备注
1
310.NC
体积铣环绕
φ50R6
Z=-61
粗加工
2
311.NC
操作者:
开始时间:
完工时间:
检验:
检验时间:
文件档名:D:\MCAM9\
MC9\tu19 -
A.MC9
序号
程序名
加工方式
刀具
切削深度(相对最高面)
理论加工进给/时间
备注
1
5320.NC
体积铣环绕
φ20
Z=-74
粗加工
2
5321.NC
曲面依层加工
φ10R5
Z=-74
精加工
3
5322.NC
清根
φ4R2
CNC加工程式单-多个工步

装夹示意图
众友数控C 众友数控 N C 加 工 程序单
图号 工序
11R2606-1 第 3
材料 工步
A6061
零件名: 工程名: 刀 号 1 2 3 4 5 6 7 8 9 10 11 12 切削时间 底面 加工 刀具名称 刀柄型号 刀具直径 x 刃长 x 全长 备 注
众友数控C 众友数控 N C 加 工 程序单
图号 工序 GE020/021/022 第 2 材料 工步 不锈钢 零件名: 工程名: 刀 号 1 2 3 4 5 6 7 8 9 10 11 12 程序名: (1)、 X方向和Y方向分中 装 (2)、 表面见光为Z0 夹 (3)、 要 (4)、 求 (5)、 (6)、 辅助 工具 图纸 图档名: 保存 简具 专用夹具 测具 编号: 编号:精密平口钳 编号: 版本: 编号: 13 14 15 16 17 18 19 20 21 22 23 24 核准: 审核: 制订: 切削时间 SinoScanGE020-022 底 面 加 工 刀具名称 刀柄型号 刀具直径 x 刃长 x 全长 φ30面铣刀 φ12*90°倒角刀 版本: 日期: 切削 深度 0.00 -2.00 D02 2008 装夹 长度 年 9 月10日 备 注
装夹示意图
众友数控C 众友数控 N C 加 工 程序单
图号 工序 GE020/021/022 第 4 材料 工步 不锈钢 零件名: 工程名: 刀 号 1 2 3 4 5 6 7 8 9 10 11 12 程序名: (1)、 X方向和Y方向分中 装 (2)、 表面见光为Z0 夹 (3)、 要 (4)、 求 (5)、 (6)、 辅助 工具 图纸 图档名: 保存 简具 专用夹具 测具 编号: 编号:精密平口钳及组合夹具 编号: 版本: 编号: 13 14 15 16 17 18 19 20 21 22 23 24 核准: 审核: 制订: 切削时间 SinoScanGE020-022 孔位 加工 刀具名称 刀柄型号 刀具直径 x 刃长 x 全长 φ8精铣刀 φ12*90°倒角刀 φ9.85 粗铰刀 φ10 F8 精铰刀 版本: 日期: 切削 深度 -32.00 -5.00 -35.00 -35.00 2008 年 9 月 10 日 装夹 长度 35.00 25.00 40.00 40.00 备 注 D01
CNC程序单
Y Y
T03 T04 T05
X
注意:程序铣深:11mm(毛坯露出虎钳最高面必须大于11mm)
路径:
单据用后回收
T S 5MG003ZZ001 #
加工工序 零件尺寸 程序名称
二序(精密虎钳装夹) 73*39*13(毛胚) 5MG003ZZ001-2.NCA
编程员
数量:
日期:
刀号
刀补
刀具
装夹长度
校表
性质
备注
零件形状
坐标:G54
T01 T02 H01 H02 H03 H04 H05
D12铣刀 D4铣刀 D1.5铣刀 D4*90°定位钻 D4R0.5圆鼻刀 逼空7mm以上
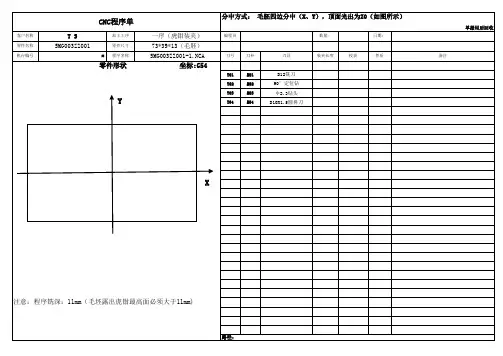
CNC程序单
客户名称 零件名称 机台编号
分中方式: 毛胚四边分中(X、Y),顶面光出为Z0(如图所示)
单据用后回收
Hale Waihona Puke T S 5MG003ZZ001 #
加工工序 零件尺寸 程序名称
一序(虎钳装夹) 73*39*13(毛胚) 5MG003ZZ001-1.NCA
编程员
数量:
日期:
刀号
刀补
刀具
装夹长度
校表
性质
备注
零件形状
坐标:G54
T01 T02 T03 H01 H02 H03 H04
D12铣刀 90°定位钻 Φ 2.3钻头 D10R1.5圆鼻刀
Y
T04
X
注意:程序铣深:11mm(毛坯露出虎钳最高面必须大于11mm)
路径:
CNC程序单
客户名称 零件名称 机台编号
分中方式: 加工好的凸台四边分中(X、Y),工件底面对刀抬高6mm为Z0(如图所示)
CNC加工程序单(供参考)

M5
D12R08 L80
0
2500
400
0.2/--
精加工(光刀)等高加工
QM-jing-Q6L80
M7
Q6L80
0
2500
400
--/10%
白钢刀,3刃
精加工(光刀)固定轴加工
程式确认
检测人
審核
机台类型
XK860
操作人
完成時間
备注:
刀具:硬质合金刀片/整体硬质合金刀具/整体高速钢/2刃/3刃/4刃
刀具
刀片/合金刀/白钢刀/2刃/3刃/4刃
加工阶段和操作类型
XQ-ru-D35R5L60
M1
D35R5L60
1
1500
150
1 / 80%
合金刀片,3刃
粗加工(开粗)型腔加工
XQ-ru-D25R5L80
M2
D25R5L80
1
1500
150
1/ 80%
粗加工(开粗)型腔加工
QJ-ru-D20R08L80
CNC加工程式单
版序
新模
程式设计
钳工
素材大小
图名称
工件类型
材质
钢
X
Y
Z
模具编号
制作日期
四面分中□
基准碰数□
基准碰数移中心□
其他□
顶对刀□
底对刀,抬高mm为Z0点□
其他□
程式名
刀具名称
刀具直径/R角半径/长度
单边余量
(mm)
转速
(rpm)
进给速度
(mm/min)
切削深度/跨距%
最深Z值
(mm)
加工时间(min)
M3
D12R08 L80
0
2500
400
0.2/--
精加工(光刀)等高加工
QM-jing-Q6L80
M7
Q6L80
0
2500
400
--/10%
白钢刀,3刃
精加工(光刀)固定轴加工
程式确认
检测人
審核
机台类型
XK860
操作人
完成時間
备注:
刀具:硬质合金刀片/整体硬质合金刀具/整体高速钢/2刃/3刃/4刃
刀具
刀片/合金刀/白钢刀/2刃/3刃/4刃
加工阶段和操作类型
XQ-ru-D35R5L60
M1
D35R5L60
1
1500
150
1 / 80%
合金刀片,3刃
粗加工(开粗)型腔加工
XQ-ru-D25R5L80
M2
D25R5L80
1
1500
150
1/ 80%
粗加工(开粗)型腔加工
QJ-ru-D20R08L80
CNC加工程式单
版序
新模
程式设计
钳工
素材大小
图名称
工件类型
材质
钢
X
Y
Z
模具编号
制作日期
四面分中□
基准碰数□
基准碰数移中心□
其他□
顶对刀□
底对刀,抬高mm为Z0点□
其他□
程式名
刀具名称
刀具直径/R角半径/长度
单边余量
(mm)
转速
(rpm)
进给速度
(mm/min)
切削深度/跨距%
最深Z值
(mm)
加工时间(min)
M3