
常用塑料的各段注塑温度
(聚酰胺C)
PUR
175-230℃
345-445℉
200-235℃
390-455℉
190-225℃
375-440℉
180-215℃
365-420℉
共聚物树脂
POM
185-220℃
365-430℉
185-215℃
365-420℉
185-200℃
365-390℉
185-200℃
365-390℉
320-405℃
608-761℉
310-395℃
590-743℉
310-330℃
590-626℉
聚醚醚酮树脂
PEEK
360-400℃
680-752℉
380-410℃
716-770℉
370-400℃
698-752℉
350-380℃
662-716℉
℃是摄氏度℉是华氏度1摄氏度等于33.8华氏度左右
FEP
320-390℃
610-735℉
340-370℃
645-700℉
320-350℃
610-660℉
300-330℃
575-625℉
TEFZEL
ETFE
325-350℃
620-600℉
350-365℃
600-690℉
305-355℃
580-670℉
295-345℃
565-655℉
硬质聚氯乙烯
PVC Rigid
626-698℉
330-370℃
626-698℉
310-350℃
590-662℉
300-340℃
572-644℉
聚酰胺酰亚胺
PAI
320-330℃
608-626℉
340-360℃
644-680℉
310-330℃
590-626℉
290-300℃
554-572℉
聚醚酰亚胺
PEI
325-410℃
617-770℉
原料名称
代号
喷嘴温度
第一段温度
第二段温度
下料段温度
[高分子]聚苯乙烯
PS
150-230℃
330-445℉
165-230℃
330-445℉
155-215℃
310-420℉
145-200℃
295-390℉
_苯乙烯-丙烯腈
SAN(AS)
190-280℃
380-540℉
150-230℃
300-445℉
150-230℃
145-180℃
295-355℉
160-180℃
320-355℉
150-170℃
300-340℉
140-160℃
285-320℉
PVC软
PVC Soft
140-200℃
285-390℉
150-170℃
300-340℉
140-160℃
285-320℉
130-150℃
265-300℉
聚苯硫醚
硫化物
PPS
160-190℃
320-375℉
醋酸丁酸纤维素
CAB
140-190℃
285-375℉
160-190℃
320-375℉
150-180℃
300-355℉
140-170℃
285-340℉
丙烯酸
PMMA
200-250℃
390-480℉
220-250℃
430-485℉
210-240℃
410-465℉
200-230℃
375-575℉
230-300℃
445-575℉
220-290℃
430-555℉
210-280℃
410-54Βιβλιοθήκη ℉聚丙烯PP230-300℃
445-575℉
220-290℃
430-555℉
210-270℃
410-520℉
200-250℃
390-480℉
聚四氟乙烯
(hostaflon特氟隆FEP)
PCTFE
林聚酯
PETP
230-290℃
450-555℉
240-290℃
465-555℉
230-280℃
445-540℉
220-270℃
430-520℉
聚乙烯软
PE
185-250℃
360-480℉
210-250℃
410-480℉
200-240℃
390-465℉
190-230℃
375-445℉
聚乙烯硬
PE
190-300℃
390-445℉
polyphenylen氧化物(聚苯醚)
PPO
225-290℃
440-555℉
245-290℃
475-555℉
235-280℃
455-540℉
225-270℃
440-520℉
聚碳酸酯
PC
250-320℃
480-610℉
290-320℃
555-610℉
270-300℃
520-575℉
250-280℃
480-540℉
聚砜
PSF
300-360℃
575-680℉
320-360℃
610-680℉
310-350℃
590-660℉
300-340℃
575-645℉
聚酰胺6.6(聚酰胺A)
PA
260-295℃
500-565℉
270-295℃
520-565℉
270-295℃
520-565℉
270-295℃
520-565℉
聚酰胺6(Polyamide B)
PA
220-260℃
430-500℉
230-260℃
445-500℉
220-250℃
430-485℉
220-240℃
430-465℉
聚酰胺12
PA
195-250℃
385-480℉
200-250℃
390-480℉
190-240℃
380-465℉
190-240℃
380-465℉
300-445℉
150-230℃
300-445℉
丙烯腈-丁二烯-苯乙烯
ABS
210-230℃
410-446℉
220-230℃
428-446℉
210-220℃
410-428℉
200-210℃
392-410℉
醋酸纤维素
CA
160-225℃
320-440℉
185-225℃
365-440℉
175-210℃
345-410℉
310-320℃
590-608℉
310-320℃
590-608℉
300-310℃
572-590℉
290-300℃
554-572℉
液晶聚合物
LCP
290-310℃
554-590℉
310-330℃
590-626℉
300-320℃
572-608℉
280-290℃
536-554℉
聚醚砜
PES
330-370℃
常用塑料注塑工艺参数
六、聚乙烯(PE)塑料注塑工艺特性与工艺参数的设定
1、吸湿性小(<0.01%),成型前可不干燥;必要时,可在70~ 80℃下,干燥1~2h。
3、HIPS中可以掺入PS使用。随着PS掺入量的增加,熔体流动 性变好,制品的刚性、表面光洁度提高,但脆性也加大。
4、典型HIPS--奇美公司的POLYREX®,如PH-88(高冲击级)
的主要加工参数
பைடு நூலகம்
四、ABS塑料注塑工艺特性与工艺参数的设定
1、其结构中有极性基团,所以易吸湿。加工前通常要进行干燥, 以消除制品上因水份而产生的银纹及气泡等缺陷。干燥条件 为:在80~90℃的循环热风干燥器中干燥2~4h。
七、RPVC注塑工艺特性与工艺参数的设定
1、RPVC是典型的热敏性塑料。经过稳定化的RPVC即使在不太高的温度 下如180℃,如果时间很长(如40min以上)仍会导致RPVC严重分解。 所以要严格控制成型温度和物料在料筒中的停留时间。RPVC的成型温度 范围在160~200℃之间。通常为160~190℃,最高不超过200℃;料筒 温度分布通常采用阶梯式设置;喷嘴温度应比料筒末端温度低10~20℃。
设备的温度控制系统应指标准确,反应灵敏;
螺杆长径比可小些,螺杆头部呈尖头;螺杆的压缩比为2~2.5, 螺杆的三段长度可分别设置为40%、40%和20%;
选用孔径的通用喷嘴,并配有加热控温装置;
掌握好清洗料筒的技术;
注意温升程序,并在料筒升温过程中,应密切注意温升情况。
料筒内的物料是否过热,可通过主流道料的表面是否有棕色条纹 来判断。如果主流道的料有棕色条纹,则说明料筒内的塑料已过 热,应立即采取措施,对料筒进行清洗,切不可继续操作;
常用塑料注塑特性(比重、收缩率、成型温度)
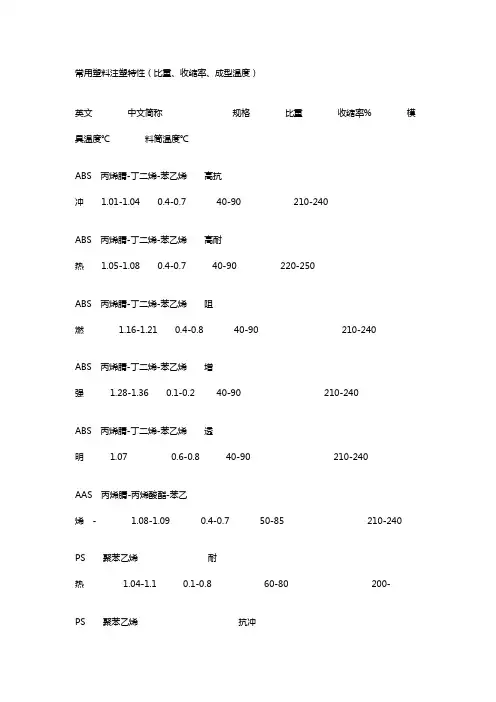
常用塑料注塑特性(比重、收缩率、成型温度)英文中文简称规格比重收缩率%模具温度℃料筒温度℃ABS丙烯腈-丁二烯-苯乙烯高抗冲 1.01-1.040.4-0.7 40-90210-240 ABS丙烯腈-丁二烯-苯乙烯高耐热 1.05-1.080.4-0.740-90 220-250 ABS丙烯腈-丁二烯-苯乙烯阻燃 1.16-1.210.4-0.840-90 210-240 ABS丙烯腈-丁二烯-苯乙烯增强 1.28-1.360.1-0.240-90 210-240 ABS丙烯腈-丁二烯-苯乙烯透明 1.070.6-0.840-90 210-240 AAS丙烯腈-丙烯酸酯-苯乙烯- 1.08-1.090.4-0.750-85 210-240 PS聚苯乙烯耐热 1.04-1.10.1-0.860-80 200- PS聚苯乙烯抗冲击 1.10.2-0.660-80 200- PS聚苯乙烯阻燃 1.080.2-0.660-80 200- PS聚苯乙烯增强 1.2-1330.1-0.360-80200- AS(SAN)丙烯腈-苯乙烯- 1.075-1.10.2-0.765-75180-270 AS(SAN)丙烯腈-苯乙烯增强 1.2-1.460.1-0.265-75180-270 BS丁二烯-苯乙烯- 1.04-1.050.4-0.565-75180-270 PE聚乙烯低密度LD 0.91-0.925 1.5-550-70 180-250 PE聚乙烯中密度MD0.926-0.94 1.5-550-70180-250 PE聚乙烯高密度HD0.941-0.9652-535-65 180-240 PE聚乙烯交联XL 0.93-0.9392-535-65 180-240 EEA乙烯-丙烯酸乙酯共聚物-0.930.15-0.35 < 60 205-315 EVA乙烯-醋酸乙烯酯-0.9430.7-1.224-40 120-180 PP聚丙烯未改性0.902-0.911-2.5 40-60 190-240 PP聚丙烯共聚0.89-0.9051-2.5 40-60190-240PP聚丙烯惰性料 1.0-1.3 0.5-1.5 40-60 190-240 PP聚丙烯玻纤 1.05-1.240.2-0.8 40-60 200-240 PP聚丙烯抗冲击0.89-0.91 1-2.540-60 180-230 PA聚酰胺(尼龙) PA66 1.13-1.150.8-1.5 20-95315-370 PA聚酰胺(尼龙) PA66GF30 1.380.5 30-85260-310 PA聚酰胺(尼龙) PA6 1.12-1.14 0.8-1.520-95250-310 PA聚酰胺(尼龙) PA6GF30 1.35-1.420.4-0.6 30-85260-310 PA聚酰胺(尼龙)PA66/PA61.08-1.140.5-1.535-80250-310 PA聚酰胺(尼龙)PA6/PA121.06-1.08 1.130-80250-310 PA聚酰胺(尼龙)PA6/PA12GF301.31-1.380.330-85260-310 PA聚酰胺(尼龙) PA6/PA9 1.08-1.11-1.5 30-85250-310 PA聚酰胺(尼龙) PA6/PA101.07-1.09 1.2 30-85250-310 PA聚酰胺(尼龙) PA6/PA10GF301.31-1.380.430-85260-310 PA聚酰胺(尼龙) PA11 1.03-1.05 1.230-85 250-310 PA聚酰胺(尼龙) PA11GF30 1.26 0.3 30-85260-310 PA聚酰胺(尼龙)PA12 1.01-1.020.3-1.5 40190-260 PA聚酰胺(尼龙) PA12GF30 1.230.3 40-50200-260PA聚酰胺(尼龙) PA610 1.06-1.08 1.2-1.8 60-90230-260 PA聚酰胺(尼龙) PA610GF30 1.25 0.4 60-80 230-280 PA聚酰胺(尼龙)PA612 1.06-1.08 1.1 60-80 230-270 PA聚酰胺(尼龙) PA613 1.04 1-1.3 60-80 230-270 PA聚酰胺(尼龙) PA1313 1.01 1.5-2 20-80250-300 PA聚酰胺(尼龙)PA1010 1.05 1.1-1.5 50-60190-210 PA聚酰胺(尼龙)PA1010GF30 1.25 0.4 50-60200-270 ACS丙烯腈-氯化聚乙烯-苯乙烯- 1.070.5-0.6 50-60 <200 MBS甲基丙烯酸甲酯-丁二烯-苯乙烯- 1.0420.5-0.6 <80200-220 TPX聚4-甲基戊烯-1透明0.83 1.5-3 70 260-300 TPX聚4-甲基戊烯-1不透明1.09 1.5-3 70260-300 PM聚降冰片烯 - 1.070.4-0.5 60-80250-270 PVC聚氯乙烯硬质 1.35-1.450.1-0.540-50160-190PVC聚氯乙烯软质 1.16-1.351-5 40-50 160-180 CPVC氯化聚氯乙烯- 1.35-1.5 0.1-0.5 90-100 200- PMMA聚甲基丙烯酸甲酯-0.940.3-0.4 30-40 220-270 POM聚甲醛均聚 1.42 2-2.5 60-80205-220 POM聚甲醛均聚增强 1.5 1.3-2.8 60-80 210-230 POM聚甲醛共聚 1.41 2 60-80 205-220 POM聚甲醛共聚增强 1.5 0.2-0.6 60-80 210-230 PC聚碳酸酯无填料 1.2 0.5-0.7 80-110250-340 PC聚碳酸酯增强10% 1.250.2-0.5 90-120 250-320 PC聚碳酸酯增强30% 1.24-1.520.1-0.2 -120 240-320 PC聚碳酸酯PC/ABS 1.1-1.20.5-0.9 90-120 250-320 PPO聚苯醚未增强 1.06-1.10.07-0.09 120-150 340- PPO聚苯醚增强30% 1.21-1.360.03-0.04 120-150 350-PPS聚苯硫醚未增强 1.34 0.06-0.08 120-150 340-350 PPS聚苯硫醚增强30% 1.640.02-0.04 120-150 340-350 PSF聚砜 - 1.24 0.7 93-98 330-400PASF聚芳砜- 1.36 0.8 232-260315-415PES聚醚砜 - 1.14 0.4-0.780-110 230-330PET聚对苯二甲酸乙二醇酯增强30% 1.670.2-0.985-100 265-300 PBT聚对苯二甲酸丁二醇酯未增强 1.2-1.30.6 60-80250-270 PBT聚对苯二甲酸丁二醇酯增强30% 1.520.3 60-80 230-245 CPE氯对聚醚- 1.4 0.6 80-95 160-240PCTFE聚三氟氯乙烯- 2.07-2.18 1-1.5130-150 275-305PVDF聚偏氟乙烯- 1.75-1.78 - 60-90 220-290CAP丙烯酸醋酸纤维- - 0.3-0.640-70 190-225CAB丙烯酸丁酸纤维- - 0.3-0.6 40-70 180-220EC乙基纤维素 - 1.14 - 50-70 210-240 PPSU聚苯砜 - 1.3 0.3 80-120 320-380 PEEK聚醚醚酮未增强 1.260.2 160- 350-365PEEK聚醚醚酮增强25% .40.2 160-180 370-390 PAR聚芳酯未增强 1.2 0.3 120- 280-350PAR聚芳酯增强 1.4 0.3 120- 280-350-聚酚氧 - 1.18 0.3-0.4 50-60 150-220 FEP全氟(乙烯丙烯)共聚物 - 2.14-2.173-4200-230330-400 TPU热塑性聚氨酯 - 1.2-1.25 - 40- 130-180TPE热塑性弹性体苯乙烯类0.9-1.26 2.0-4.540-60140-200 TPV热塑性硫化橡胶PP/EPDM0.9-0.98 1.5-3.5 40-60160-220 PF酚醛注塑料未增强 1.5-1.80.6-1.1165- 65-95 PF酚醛注塑料增强 1.7-1.8 1.0 165-180 60-90 DAP聚邻苯二甲酸二丙烯酯- 1.27 0.5-0.8 140-15090- MF三聚氧胺甲醛增强 1.8 0.3 165-170 70-95 ALK醇酸树脂 - 1.8-2 0.6-1 150-185 40-100。
聚丙烯注塑工艺参数
聚丙烯注塑工艺参数聚丙烯注塑工艺是一种常用的塑料加工方法,它涉及到一系列的工艺参数。
下面将按照章节划分段落,为您解释聚丙烯注塑工艺参数。
1. 温度参数:温度是聚丙烯注塑工艺中最重要的参数之一。
主要包括以下几个方面:1.1 模具温度:模具温度对成型件的外观质量和尺寸稳定性有很大影响。
通常情况下,模具温度通常设置在50-80摄氏度之间。
1.2 料筒温度:料筒是塑料熔融和塑化的地方,料筒温度的调节会影响塑料的熔融和流动性。
通常情况下,料筒温度设置在160-230摄氏度之间。
1.3 射嘴温度:射嘴是将熔融的塑料注入模具的地方,射嘴温度的调节会影响塑料的流动性和充填性能。
通常情况下,射嘴温度设置在180-220摄氏度之间。
2. 压力参数:压力是聚丙烯注塑工艺中另一个重要的参数。
主要包括以下几个方面:2.1 注射压力:注射压力是指塑料在注射过程中所受到的压力,它影响塑料的充填性能和尺寸稳定性。
通常情况下,注射压力设置在50-150Mpa之间。
2.2 保压压力:保压压力是指塑料在保压过程中所受到的压力,它影响成型件的密实度和尺寸稳定性。
通常情况下,保压压力设置在30-100Mpa之间。
3. 注塑速度参数:注塑速度是指塑料在注射过程中的流动速度。
主要包括以下几个方面:3.1 注射速度:注射速度的快慢对成型件的外观质量和尺寸稳定性有影响。
通常情况下,注射速度设置在5-150mm/s之间。
3.2 压力速度:压力速度是指塑料在保压过程中的流动速度,它影响成型件的密实度和尺寸稳定性。
通常情况下,压力速度设置在5-50mm/s之间。
4. 冷却时间参数:冷却时间是指塑料在注射成型后,需要进行冷却固化的时间。
主要包括以下几个方面:4.1 注射冷却时间:注射冷却时间是指塑料在注射过程中的冷却时间,它影响成型件的收缩率和尺寸稳定性。
通常情况下,注射冷却时间设置在10-60秒之间。
4.2 保压冷却时间:保压冷却时间是指塑料在保压过程中的冷却时间,它影响成型件的收缩率和尺寸稳定性。
注塑成型各段温度设定原则

注塑成型各段温度设定原则一、前段温度设定原则前段温度是指注塑成型机的进料区域,其主要作用是将塑料颗粒加热熔融,并将其送入注射缸。
在设定前段温度时,应考虑以下原则:1. 预热温度:在注塑成型过程中,预热温度是非常重要的,它能够确保塑料颗粒充分熔融,并减少熔融过程中的热损失。
通常情况下,预热温度应根据塑料材料的特性来确定,以保证其熔融性能和流动性。
2. 保持温度:保持温度是指将预热后的塑料颗粒在进料区域保持一定的温度,以确保其持续熔融和流动。
保持温度的设定应根据塑料材料的熔点和熔体粘度来确定,以保证塑料能够顺利地进入注射缸。
3. 温度分布均匀性:在前段温度设定时,应尽量保证温度的分布均匀性。
这可以通过合理设置加热器和温度控制系统来实现,以减少塑料颗粒的热分解和熔融不均匀现象,从而提高成型品的质量。
二、中段温度设定原则中段温度是指注塑成型机的注射缸区域,其主要作用是将熔融的塑料材料推进到模具腔中,形成成型品。
在设定中段温度时,应考虑以下原则:1. 熔融温度:中段温度的熔融温度是非常关键的,它直接影响着塑料材料的流动性和成型品的质量。
一般来说,熔融温度应根据塑料材料的熔点和熔体粘度来确定,以确保塑料能够充分熔融并达到最佳流动状态。
2. 保持温度:保持温度是指将熔融的塑料材料在注射缸中保持一定的温度,以保证其持续流动和填充模具腔。
保持温度的设定应根据塑料材料的熔点和熔体粘度来确定,以保证塑料能够在注射过程中保持一定的流动性。
3. 温度分布均匀性:在中段温度设定时,应尽量保证温度的分布均匀性。
这可以通过合理设置加热器和温度控制系统来实现,以减少塑料材料的热分解和熔融不均匀现象,从而提高成型品的质量。
三、后段温度设定原则后段温度是指注塑成型机的保压区域,其主要作用是在模具腔内形成完整的成型品,并保持一定的保压时间。
在设定后段温度时,应考虑以下原则:1. 保压温度:后段温度的保压温度是非常重要的,它直接影响着成型品的收缩和稳定性。
常用注塑材料干燥温度参考值

聚对苯二甲酸丁 防火 10 二醇酯(PBT) 增强
共2页 第1页
常用注塑材料干燥温度参考值
序 号 11 塑料名称/类别 聚甲醛(POM) 通用级 缩写代号 POM 制造商 宝理 杜邦 旭化成(东棉) PA66 一般 PA6 PA12 12 聚酰胺(尼龙) 阻燃 PA66 PA6 巴斯夫 东丽 东洋 巴斯夫 EMS 金发 金发 孟山都 PA66+GF 增强 PA612 PA6+GF 13 聚苯醚(PPO) 通用级 增强 一般 阻燃 14 聚碳酸酯(PC) 透明 增强 PC/PBT 聚对苯二甲酸 乙二醇酯 (PET) 聚苯硫醚 16 (PPS) 说明: 15 1、单位:温度--摄氏(℃ PPO(PPE) PPO(PPE) PC PC PC PC+GF PC/PBT PET PET PPS 巴斯夫 拜耳 东洋 杜邦 普立万 RTP(美) 通用(GE) 通用(GE) 通用(GE) 通用(GE) RTP(美) 拜耳 通用(GE) 三氧社 旭化成(东棉) 旭化成(东棉) 东丽 干燥温度 80℃-90℃ 80℃-100℃ 80℃-110℃ 80℃-110℃ 90℃-110℃ 90℃-110℃ 90℃-110℃ 80℃-110℃ 90℃-110℃ 90℃-110℃ 干燥 超温逾时外观变化 时间 2-4H 变 色 2-4H 变 色 2-10H 2-10H 4-6H 4-6H 4-6H 6-12H 4-6H 4-6H 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变色/熔融 变 变 色 色
镇江/台湾奇美 55℃-70℃
聚氯乙烯 (PVC)
软质 硬质
聚甲酯丙烯酸甲 通用 酯(亚克力PMMA)) 丙烯腈、氯化聚 乙烯、苯乙烯 (ACS) 苯乙烯、丙烯腈 透明 (AS/SAN)
(塑料橡胶材料)常用塑料的注塑工艺参数
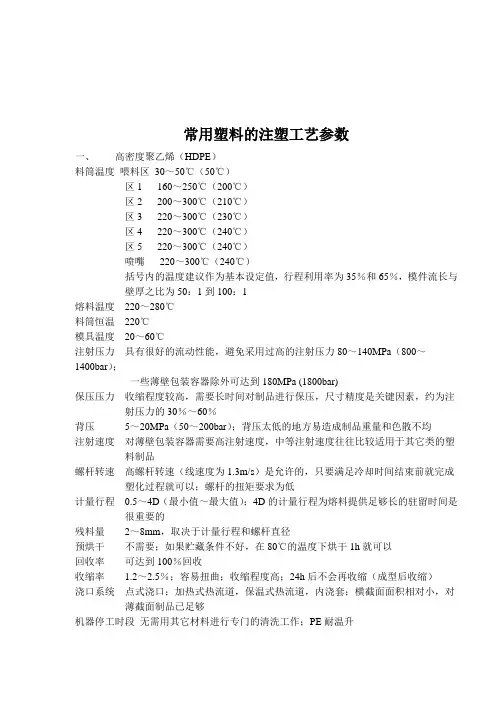
常用塑料的注塑工艺参数一、高密度聚乙烯(HDPE)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(210℃)区3 220~300℃(230℃)区4 220~300℃(240℃)区5 220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~60℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa (1800bar)保压压力收缩程度较高,需要长时间对制品进行保压,尺寸精度是关键因素,约为注射压力的30%~60%背压5~20MPa(50~200bar);背压太低的地方易造成制品重量和色散不均注射速度对薄壁包装容器需要高注射速度,中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前就完成塑化过程就可以;螺杆的扭矩要求为低计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆直径预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率 1.2~2.5%;容易扭曲;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;横截面面积相对小,对薄截面制品已足够机器停工时段无需用其它材料进行专门的清洗工作;PE耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀二、聚丙烯(PP)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(220℃)区3 220~300℃(240℃)区4 220~300℃(240℃)区5 220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~70℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa (1800bar)保压压力避免制品产生缩壁,需要很长时间对制品进行保压(约为循环时间的30%);约为注射压力的30%~60%背压5~20MPa(50~200bar)注射速度对薄壁包装容器需要高的注射速度(带蓄能器);中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前完成塑化过程就可以计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率 1.2~2.5%;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口或多点浇口;加热式热流道,保温式热流道,内浇套;浇口位置在制品最厚点,否则易发生大的缩水机器停工时段无需用其它材料进行专门的清洗工作;PP耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀三、聚苯乙烯(PS)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(210℃)区3 220~300℃(230℃)区4 220~300℃(230℃)区5 220~300℃(230℃)喷嘴220~300℃(230℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度15~50℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar)保压压力注射压力的30%~60%;相对较短的保压时间背压5~10MPa(50~100bar);在背压太低的地方,熔料中易产生气泡(制品中有灰黑纹路)注射速度普遍较快,多级注射以制品形状为依据;对薄壁的包装容器应该尽可能快,必要时使用蓄能器螺杆转速高螺杆转速(最大线速度为1.3m/s)是允许的;但为取得好的效果,塑化过程应该缓慢同冷却时间一样计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率0.3%~0.6%浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;相对较小的横截面为足够机器停工时段无需用其它材料进行专门的清洗工作;PS耐温升料筒设备标准螺杆,直通喷嘴,止逆阀四、聚氯乙烯-未增塑(PVC-U)料筒温度喂料区30~50℃(50℃)区1 140~160℃(150℃)区2 165~180℃(170℃)区3 180~210℃(190℃)区4 180~210℃(200℃)区5 180~210℃(200℃)喷嘴180~210℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度210~220℃料筒恒温120℃模具温度30~60℃注射压力80~160MPa(800~1600bar)保压压力不可设置太高,注射压力的40~60%,以模件和浇口为依据背压鉴于它的热敏感性,正确设置背压是很关键的;螺杆转动摩擦产生的热量(关闭热量输入控制)比从料筒加热圈产生的热量更好;背压不超过30MPa(300bar)注射速度不要设置太高并小心物料产生剪切效应;制品易产生变性或锐边的地方,应绝对需要多级注射速度螺杆转速使用允许的最低设置,最大速度折合线速度为0.2m/s;如果必要,延迟塑化以确保在冷却时间长的情况下,计量操作在低螺杆转速时能在冷却时间结束前完成;需要高扭矩并保持均匀计量行程 1.0~3.5D残料量应较小:1~5mm,取决于计量行程和螺杆直径;螺杆在安装料筒时确保最小配合预烘干如果贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率0.5%~0.7%浇口系统直浇口,片式浇口或圆片式浇口较好,对小的制品也可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,允许熔料驻流2~3mm,然后像挤出机那样缓慢操作机器;重复操作直到料筒温度降到160℃,然后挤出余料,清空料筒料筒设备硬质PVC螺杆;有些需要料筒有加热圈和冷空气吹气装置;螺杆头有螺槽或没有螺槽,直通喷嘴五、增塑聚氯乙烯(P-PVC)料筒温度喂料区30~50℃(50℃)区1 140~160℃(150℃)区2 150~180℃(165℃)区3 160~220℃(180℃)区4 160~220℃(190℃)区5 160~220℃(190℃)喷嘴160~220℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度200~220℃料筒恒温120℃模具温度30~50℃注射压力80~120MPa(800~1200bar)保压压力注射压力的30%~60%背压5~10MPa(50~100bar)注射速度为了获得好的表面质量,注射不应该太快(如果必要,采用多级注射)螺杆转速设置中等螺杆转速,最大折合线速度为0.5m/s计量行程 1.0~3.5D残料量2~6mm,取决于计量行程和螺杆直径预烘干不需要;只有在贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率1%~2.5%浇口系统对小的制品可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,操作几次挤出循环料筒设备标准螺杆,止逆环,直通喷嘴六、尼龙6(PA6)料筒温度喂料区60~90℃(70℃)区1 230~240℃(240℃)区2 230~240℃(240℃)区3 240~250℃(250℃)区4 240~250℃(250℃)区5 240~250℃(250℃)喷嘴230~240℃(250℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1喂料区和区1的温度是直接影响喂料效率,提高这些温度可使喂料更平均熔料温度240~250℃料筒恒温220℃模具温度60~100℃注射压力100~160MPa(1000~1600bar),如果是加工薄截面长流道制品(如电线扎带),则需要达到180MPa(1800bar)保压压力注射压力的50%;由于材料凝结相对较快,短的保压时间已足够。
常用塑料的各段注塑温度
140-160℃ 285-320℉
130-150 ℃ 265-300 ℉
PPS
3-320 ℃ 590-608 ℉
300-310℃ 572-590℉
290-300 ℃ 554-572 ℉
290-310℃ 310-330 ℃ 300-320℃ 280-290 ℃ LCP
PA
聚酰胺 12
聚氨酯(线性) (聚酰胺 C) 共聚物树脂
PA PUR POM
210-230℃ 410-446℉
220-230 ℃ 428-446 ℉
210-220℃ 410-428℉
200-210 ℃ 392-410 ℉
160-225℃ 320-440℉
185-225 ℃ 365-440 ℉
175-210℃ 345-410℉
220-250℃ 430-485℉
220-240 ℃ 430-465 ℉
195-250℃ 385-480℉
200-250 ℃ 390-480 ℉
190-240℃ 380-465℉
190-240 ℃ 380-465 ℉
175-230℃ 345-445℉
200-235 ℃ 390-455 ℉
190-225℃ 375-440℉
160-190 ℃ 320-375 ℉
140-190℃ 285-375℉
160-190 ℃ 320-375 ℉
150-180℃ 300-355℉
140-170 ℃ 285-340 ℉
200-250℃ 390-480℉
220-250 ℃ 430-485 ℉
210-240℃ 410-465℉
200-230 ℃ 390-445 ℉
180-215 ℃ 365-420 ℉
常用塑料的注塑工艺参数
文章来源:
常用塑料的注塑工艺参数——聚苯乙烯(PS)
聚苯乙烯(PS)
熔料温度:220-280℃
料筒恒温:220℃
模具温度:15-50℃
注射压力:具有很好的流动性能,避免采用过高的注射压力80-140MPa(800-1400bar);
保压压力:注射压力的30%-60%;相对较短的保压时间。
背压:5-20MPa(50-200bar);被压太低的地方,熔料中易产生气泡(制品中有灰黑纹路)
注射速度:普遍较快,多级注射以制品形状为依据;对薄壁包装容器应该尽可能快,必要时使用蓄能器。
螺杆转速:高螺杆转速(线速度为1.3m/s)是允许的,但为取得好的效果,塑化过程应该缓慢同冷却时间一样。
计量行程:0.5-4D(最小值-最大值);4D的计量行程为熔料提供足够厂的驻留时间是很重要的。
预烘干:不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以。
回收率:可以达到100%回收。
收缩率:0.3%-0.6%
浇口系统:点式浇口;加热式热流道,保温式热流道,内浇套;相对较小的横截面为足够。
机器停工时间段:无需用其它材料进行专门的清洗工作;PS耐温升。
料筒设备:标准螺杆,直通喷嘴,止逆阀。
常用塑料注塑特性(比重、收缩率、成型温度)
常用塑料注塑特性(比重、收缩率、成型温度)英文中文简称规格比重收缩率%模具温度℃料筒温度℃ABS丙烯腈-丁二烯-苯乙烯高抗冲 1.01-1.040.4-0.7 40-90210-240 ABS丙烯腈-丁二烯-苯乙烯高耐热 1.05-1.080.4-0.740-90 220-250 ABS丙烯腈-丁二烯-苯乙烯阻燃 1.16-1.210.4-0.840-90 210-240 ABS丙烯腈-丁二烯-苯乙烯增强 1.28-1.360.1-0.240-90 210-240 ABS丙烯腈-丁二烯-苯乙烯透明 1.070.6-0.840-90 210-240 AAS丙烯腈-丙烯酸酯-苯乙烯- 1.08-1.090.4-0.750-85 210-240 PS聚苯乙烯耐热 1.04-1.10.1-0.860-80 200- PS聚苯乙烯抗冲击 1.10.2-0.660-80 200- PS聚苯乙烯阻燃 1.080.2-0.660-80 200- PS聚苯乙烯增强 1.2-1330.1-0.360-80200- AS(SAN)丙烯腈-苯乙烯- 1.075-1.10.2-0.765-75180-270 AS(SAN)丙烯腈-苯乙烯增强 1.2-1.460.1-0.265-75180-270 BS丁二烯-苯乙烯- 1.04-1.050.4-0.565-75180-270 PE聚乙烯低密度LD 0.91-0.925 1.5-550-70 180-250 PE聚乙烯中密度MD0.926-0.94 1.5-550-70180-250 PE聚乙烯高密度HD0.941-0.9652-535-65 180-240 PE聚乙烯交联XL 0.93-0.9392-535-65 180-240 EEA乙烯-丙烯酸乙酯共聚物-0.930.15-0.35 < 60 205-315 EVA乙烯-醋酸乙烯酯-0.9430.7-1.224-40 120-180 PP聚丙烯未改性0.902-0.911-2.5 40-60 190-240 PP聚丙烯共聚0.89-0.9051-2.5 40-60190-240PP聚丙烯惰性料 1.0-1.3 0.5-1.5 40-60 190-240 PP聚丙烯玻纤 1.05-1.240.2-0.8 40-60 200-240 PP聚丙烯抗冲击0.89-0.91 1-2.540-60 180-230 PA聚酰胺(尼龙) PA66 1.13-1.150.8-1.5 20-95315-370 PA聚酰胺(尼龙) PA66GF30 1.380.5 30-85260-310 PA聚酰胺(尼龙) PA6 1.12-1.14 0.8-1.520-95250-310 PA聚酰胺(尼龙) PA6GF30 1.35-1.420.4-0.6 30-85260-310 PA聚酰胺(尼龙)PA66/PA61.08-1.140.5-1.535-80250-310 PA聚酰胺(尼龙)PA6/PA121.06-1.08 1.130-80250-310 PA聚酰胺(尼龙)PA6/PA12GF301.31-1.380.330-85260-310 PA聚酰胺(尼龙) PA6/PA9 1.08-1.11-1.5 30-85250-310 PA聚酰胺(尼龙) PA6/PA101.07-1.09 1.2 30-85250-310 PA聚酰胺(尼龙) PA6/PA10GF301.31-1.380.430-85260-310 PA聚酰胺(尼龙) PA11 1.03-1.05 1.230-85 250-310 PA聚酰胺(尼龙) PA11GF30 1.26 0.3 30-85260-310 PA聚酰胺(尼龙)PA12 1.01-1.020.3-1.5 40190-260 PA聚酰胺(尼龙) PA12GF30 1.230.3 40-50200-260PA聚酰胺(尼龙) PA610 1.06-1.08 1.2-1.8 60-90230-260 PA聚酰胺(尼龙) PA610GF30 1.25 0.4 60-80 230-280 PA聚酰胺(尼龙)PA612 1.06-1.08 1.1 60-80 230-270 PA聚酰胺(尼龙) PA613 1.04 1-1.3 60-80 230-270 PA聚酰胺(尼龙) PA1313 1.01 1.5-2 20-80250-300 PA聚酰胺(尼龙)PA1010 1.05 1.1-1.5 50-60190-210 PA聚酰胺(尼龙)PA1010GF30 1.25 0.4 50-60200-270 ACS丙烯腈-氯化聚乙烯-苯乙烯- 1.070.5-0.6 50-60 <200 MBS甲基丙烯酸甲酯-丁二烯-苯乙烯- 1.0420.5-0.6 <80200-220 TPX聚4-甲基戊烯-1透明0.83 1.5-3 70 260-300 TPX聚4-甲基戊烯-1不透明1.09 1.5-3 70260-300 PM聚降冰片烯 - 1.070.4-0.5 60-80250-270 PVC聚氯乙烯硬质 1.35-1.450.1-0.540-50160-190PVC聚氯乙烯软质 1.16-1.351-5 40-50 160-180 CPVC氯化聚氯乙烯- 1.35-1.5 0.1-0.5 90-100 200- PMMA聚甲基丙烯酸甲酯-0.940.3-0.4 30-40 220-270 POM聚甲醛均聚 1.42 2-2.5 60-80205-220 POM聚甲醛均聚增强 1.5 1.3-2.8 60-80 210-230 POM聚甲醛共聚 1.41 2 60-80 205-220 POM聚甲醛共聚增强 1.5 0.2-0.6 60-80 210-230 PC聚碳酸酯无填料 1.2 0.5-0.7 80-110250-340 PC聚碳酸酯增强10% 1.250.2-0.5 90-120 250-320 PC聚碳酸酯增强30% 1.24-1.520.1-0.2 -120 240-320 PC聚碳酸酯PC/ABS 1.1-1.20.5-0.9 90-120 250-320 PPO聚苯醚未增强 1.06-1.10.07-0.09 120-150 340- PPO聚苯醚增强30% 1.21-1.360.03-0.04 120-150 350-PPS聚苯硫醚未增强 1.34 0.06-0.08 120-150 340-350 PPS聚苯硫醚增强30% 1.640.02-0.04 120-150 340-350 PSF聚砜 - 1.24 0.7 93-98 330-400PASF聚芳砜- 1.36 0.8 232-260315-415PES聚醚砜 - 1.14 0.4-0.780-110 230-330PET聚对苯二甲酸乙二醇酯增强30% 1.670.2-0.985-100 265-300 PBT聚对苯二甲酸丁二醇酯未增强 1.2-1.30.6 60-80250-270 PBT聚对苯二甲酸丁二醇酯增强30% 1.520.3 60-80 230-245 CPE氯对聚醚- 1.4 0.6 80-95 160-240PCTFE聚三氟氯乙烯- 2.07-2.18 1-1.5130-150 275-305PVDF聚偏氟乙烯- 1.75-1.78 - 60-90 220-290CAP丙烯酸醋酸纤维- - 0.3-0.640-70 190-225CAB丙烯酸丁酸纤维- - 0.3-0.6 40-70 180-220EC乙基纤维素 - 1.14 - 50-70 210-240 PPSU聚苯砜 - 1.3 0.3 80-120 320-380 PEEK聚醚醚酮未增强 1.260.2 160- 350-365PEEK聚醚醚酮增强25% .40.2 160-180 370-390 PAR聚芳酯未增强 1.2 0.3 120- 280-350PAR聚芳酯增强 1.4 0.3 120- 280-350-聚酚氧 - 1.18 0.3-0.4 50-60 150-220 FEP全氟(乙烯丙烯)共聚物 - 2.14-2.173-4200-230330-400 TPU热塑性聚氨酯 - 1.2-1.25 - 40- 130-180TPE热塑性弹性体苯乙烯类0.9-1.26 2.0-4.540-60140-200 TPV热塑性硫化橡胶PP/EPDM0.9-0.98 1.5-3.5 40-60160-220 PF酚醛注塑料未增强 1.5-1.80.6-1.1165- 65-95 PF酚醛注塑料增强 1.7-1.8 1.0 165-180 60-90 DAP聚邻苯二甲酸二丙烯酯- 1.27 0.5-0.8 140-15090- MF三聚氧胺甲醛增强 1.8 0.3 165-170 70-95 ALK醇酸树脂 - 1.8-2 0.6-1 150-185 40-100。
常用塑料的注塑工艺参数
文章来源:
常用塑料的注塑工艺参数——增塑聚氯乙烯(P-PVC)
熔料温度:200-220℃
料筒恒温:120℃
模具温度:30-50℃
注射压力:80-120MPa(800-1200bar)。
保压压力:注射压力的30%-60%
背压:5-10MPa(50-100bar)
注射速度:为了获得好的表面质量,注射不应该太快(如果必要,采用多级注射)。
螺杆转速:设置中的螺杆转速,最大折合线速度为0.5m/s。
计量行程:1.0-3.5D。
残料量:2-6mm,取决于计量行程和螺杆直径。
预烘干:不需要;只有在贮藏条件不好,在70℃的温度下烘干1h就可。
回收率:允许在材料没有热分解的状态下再生利用。
收缩率:1%-2.5%
浇口系统:对小的制品可采用点式浇口;浇口朝着制品的方向应有圆弧过渡。
料筒设备:标准螺杆,止逆环,直通喷嘴。
机器停工时间段:关闭加热,无背压塑化,操作几次挤出循环。