
螺纹接头安装时拧紧扭矩值
螺钉标准紧固扭力表

根据螺钉的材质分类,大概可分为:1.标准T系列(材质:SS.SC):普通紧固,只要允许应尽可能使用该系列;
2.0.5T系列(CR、CB、AB):螺钉,内螺纹,紧固体采用铜、铝、塑料等。
压铸产品塑料零件(电子产品);
3.1.8T系列(SGr、SNC、SCM)采用特殊钢的强力螺纹接头,特别是螺栓承受额外动负荷时(车辆、发动机);
4.2.4T系列(SGr、SNC、SCM、SNCM):采用特殊钢的强力螺纹接头,特别是螺栓仅承受静负荷时(摩擦结合)用于建设。
下面为标称直径,T系列及紧固扭矩对应值表格(N.M):
具有一字槽或十字槽自攻螺钉头,槽长大于1.5倍螺纹外径(塑料件)。
直螺纹连接钢筋丝头加工要求
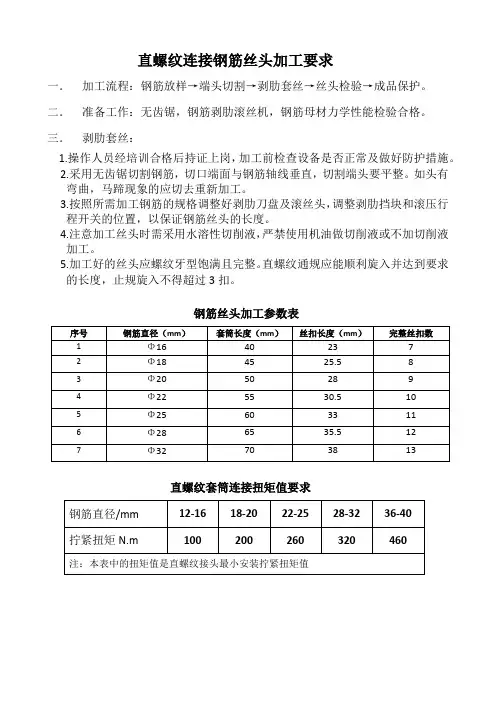
直螺纹连接钢筋丝头加工要求
一.加工流程:钢筋放样→端头切割→剥肋套丝→丝头检验→成品保护。
二.准备工作:无齿锯,钢筋剥肋滚丝机,钢筋母材力学性能检验合格。
三.剥肋套丝:
1.操作人员经培训合格后持证上岗,加工前检查设备是否正常及做好防护措施。
2.采用无齿锯切割钢筋,切口端面与钢筋轴线垂直,切割端头要平整。
如头有
弯曲,马蹄现象的应切去重新加工。
3.按照所需加工钢筋的规格调整好剥肋刀盘及滚丝头,调整剥肋挡块和滚压行
程开关的位置,以保证钢筋丝头的长度。
4.注意加工丝头时需采用水溶性切削液,严禁使用机油做切削液或不加切削液
加工。
5.加工好的丝头应螺纹牙型饱满且完整。
直螺纹通规应能顺利旋入并达到要求
的长度,止规旋入不得超过3扣。
钢筋丝头加工参数表
直螺纹套筒连接扭矩值要求。
直螺纹钢筋接头拧紧力矩值 表9

直螺纹钢筋接头拧紧力矩值表9-74钢筋直径(mm)16~1820~2225283236~40100200250280320350拧紧力矩(N·m)标准型套筒的几何尺寸表9-77规格螺纹直径套筒外径套筒长度16M16.5×2254518M19×2.5295520M21×2.5316022M23×2.5336525M26×3397028M29×3448032M33×3499036M37×3.5549840M41×3.559105常用变径型套筒几何尺寸表9-78套筒规格外径小端螺纹大端螺纹套筒总长16~1829M16.5×2M19×2.55016~2031M16.5×2M21×2.55318~2031M19×2.5M21×2.55818~2233M19×2.5M23×2.56020~2233M21×2.5M23×2.56320~2539M21×2.5M26×36522~2539M23×2.5M26×36822~2844M23×2.5M29×37325~2844M26×3M29×37525~3249M26×3M33×38028~3249M29×3M33×38528~3654M29×3M37×3.58932~3654M33×3M37×3.59432~4059M33×3M41×3.59836~4059M37×3.5M41×3.5102可调型套筒几何尺寸表表9-79规格螺纹直径套筒总长旋出后长度增加长度16M16.5×21181419618M19×2.514116911420M21×2.515318312322M23×2.516619913425M26×317921414428M29×319923915932M33×322226711736M37×3.524429319540M41×3.5261314209注:表中“增加长度”为可调型套筒比普通套筒加长的长度,施工配筋时应将钢筋的长度按此数进行缩短。
05钢筋直螺纹连接技术要求及相关规范介绍

钢筋直螺纹连接技术要求及相关规范介绍山东同力建设项目管理有限公司总工程师李先立目前越来越多的重大钢筋混凝土结构项目开始使用钢筋直螺纹连接技术,建设部也发布了JGJ107-2010《钢筋机械连接技术规程》,并自2010年10月1日起实施。
其中,第 3.0.5、7.0.7条为强制性条文,必须严格执行。
原行业标准《钢筋机械连接通用技术规程》JGJ107-2003、《带肋钢筋套筒挤压连接技术规程》JGJ108-96和《钢筋锥螺纹接头技术规程》JGJ109-96同时废止。
钢筋机械连接:通过钢筋与连接件的机械咬合作用或钢筋端面的承压作用,将一根钢筋中的力传递至另一根钢筋的连接方法。
钢筋机械连接常用方式有:套筒挤压接头连接、锥螺纹接头连接、滚轧直螺纹接头连接等形式,目前我市使用的主要是滚轧直螺纹接头连。
钢筋机械接头分为三个等级:I级:接头抗拉强度等于被连接钢筋实际抗拉强度或不小于1.10倍钢筋抗拉强度标准值,残余变形小并具有高延性及反复拉压性能。
Ⅱ级:接头抗拉强度不小于被连接钢筋抗拉强度标准值,残余变形较小并具有高延性及反复拉压性能。
Ⅲ级:接头抗拉强度不小于被连接钢筋屈服强度标准值的1.25倍,残余变形较小并具有延性及反复拉压性能。
结构设计图纸中应列出设计选用的钢筋接头等级和应用部位。
接头等级的选定应符合下列规定:1、混凝土结构中要求充分发挥钢筋强度或对延性要求高的部位,应优先选用Ⅱ级接头;当在同一连接区段内必须实施100%钢筋接头的连接时,应采用I级接头。
2、混凝土结构中钢筋应力较高但对接头延性要求不高的部位,可采用Ⅲ级接头。
例如由山东省建筑设计院设计的昌国医院图纸明确要求使用的钢筋滚轧直螺纹接头等级为I级;由淄博市建筑设计研究院设计的淄博公安局大楼图纸要求使用的钢筋滚轧直螺纹接头等级为Ⅱ级。
钢筋机械连接接头百分率要求:JGJ107-2010《钢筋机械连接技术规程》第4.0.3条:结构构件中纵向受力钢筋的接头宜相互错开,钢筋机械连接的连接区段长度应按35d计算(d为被连接钢筋中的较大直径)。
直螺纹套筒连接施工工艺标准

直螺纹套筒连接施工工艺标准展开全文高层建筑施工中,钢筋连接会用到很多的直螺纹套筒连接,那么你知道钢筋直螺纹套筒是怎么连接的吗?本文将按照直螺纹套筒连接的施工工艺及要求做个详细介绍,共分为3块内容介绍:一、滚压直螺纹连接介绍二、直螺纹接头加工、安装及验收要求三、施工现场直螺纹连接常见问题一、滚压直螺纹连接介绍钢筋剥肋滚压直螺纹连接技术就是将待连接钢筋端部的纵肋和横肋用滚丝机采用切削的方法剥掉一部分,然后直接滚轧成普通直螺纹,用特制的直螺纹套筒连接起来,形成钢筋的连接。
该连接方式具有高效、便捷、快速的施工方法和节能降耗、提高效益、连接质量稳定可靠的优点。
直螺纹套筒半成品各种规格套筒二、直螺纹接头加工、安装及验收要求①施工工艺流程:钢筋断料→剥肋滚压螺纹→丝头检验→套丝保护→连接套筒检验→现场连接→接头检验钢筋剥肋滚丝机钢筋螺纹剥肋滚压中滚压成型的钢筋接头②直螺纹套筒接头加工、安装及验收要求1、直螺纹接头加工:1)钢筋端部应切平或镦平后加工螺纹;2)镦头不得有与钢筋轴线相垂直的横向裂缝;3)钢筋丝头长度应满足产品设计要求,具体长度及牙数如下表所示。
钢筋滚丝长度与牙数参数表规格套筒长度滚丝长度牙数16 45±1mm25 1018 50±1mm27.5 1120 55±1mm30 1222 60±1mm32.5 1325 65±1mm35.5 1228 70±1mm38 1332 75±1mm40.5 1436 85±1mm45.5 1540 90±1mm48 16③直螺纹接头安装:1)安装接头时可用管钳扳手拧紧,应使钢筋丝头在套筒中央位置相互顶紧。
标准型接头安装后的外露螺纹不宜超过两倍螺距;2)安装后应用扭力扳手校核拧紧扭矩,拧紧扭矩值应符合下表:钢筋直径(mm)≤1618至20 22至25 28至32 36至40拧紧扭矩(N*m)100 200 260 320 360梁接头安装柱接头安装④、直螺纹接头检验与验收:1)工程中应用钢筋机械接头时,应由该技术提供单位提交有效的型式检验报告。
中国中铁施工现场直螺纹钢筋机械连接质量标准卡控红线(中铁安质股份【2013】83号)

施工现场直螺纹钢筋机械连接质量标准卡控红线中铁股份安质【2013】83号一、人员卡控:施工单位主要负责人、技术负责人、技术人员、安全质量专(兼)职人员、作业队长(领工员)、试验检测人员必须接受钢筋机械连接工序及质量控制专业培训、考核;现场加工钢筋接头的操作工人,必须经专业人员培训合格后持证上岗。
二、设备卡控:钢筋滚丝设备必须指派专人进行管理、保养、维修,滚丝机机壳必须设置牢靠接地后再运用;滑道及滑块必须定时整理并涂油,剥肋刀、滚丝轮必须定期检查、更换;滚丝机冷却液体必须使用水溶性乳化冷却液,没有冷却液时禁止滚轧加工螺纹。
三、材料卡控:钢筋原材进场后,必须对到场钢筋的质量保证书、出厂合格证等进行复核,并按不同批次、规格、炉号及不同厂家的原材进行外观和物理性能的检测,严禁使用不符合要求的原材;钢筋连接直螺纹套筒必须为定型产品,严禁私自加工。
四、技术卡控:钢筋机械连接作业必须编制作业指导书和技术交底,并按程序逐级交底到位;必须由技术人员在作业前向钢筋加工作业人员进行详细交底和说明,必须严格按作业指导书和技术交底进行作业。
五、加工安装卡控:直螺纹接头钢筋端部应使用砂轮切割机切断钢筋,切口面应与钢筋轴线垂直,严禁马蹄形活翘曲,严禁用剪断机剪断或用气割切割下料;墩粗头严禁有与钢筋轴线相垂直的横向裂纹;钢筋丝头长度必须满足企业标准中产品设计要求,公差应为0~2.0p;钢筋丝头必须使用专用直螺纹量规检验,通规能顺利旋入并达到要求的拧入长度,止规旋入不得超过3p;对已检验合格的丝头必须加以保护。
直螺纹钢筋连接时接头必须采用管钳扳手拧紧,钢筋丝头必须在套筒中央位置正对轴线相互顶紧;标准型接头安装后的外露螺纹不宜超过2p;安装后必须使用扭力扳手校核拧紧扭矩,拧紧扭矩值必须符合表1规定:表1 直螺纹接头安装时的最小拧紧扭矩值扭力扳手必须每半年用扭力仪校核一次,并形成记录。
六、检验验收卡控:施工现场必须指派专职试验人员对机械连接钢筋取样和进行力学试验;接头安装前必须检查连接件产品合格证及套筒表面生产批号标识;产品合格证应包括适用钢筋直径和接头性能等级、套筒类型、生产单位、生产日期以及可追溯产品原材料力学性能和加工质量的生产批号;接头的现场检验必须按验收批进行,同一施工条件下采用同一批材料的同等级、同型式、同规格接头,应500个为一个验收批进行检验与验收,不足500个也应作为一个验收批。
直螺纹钢筋加工丝头、套筒质量控制(标识标牌)
直螺纹钢筋加工丝头质量控制要求一、外观检查:牙型检验:牙型饱满,无断牙、秃牙缺陷,且与环规牙型吻合,齿面光洁。
牙顶宽超过 0.3P(P 为螺距 ) 的不完整螺纹累计长度不得超过 2个螺纹周长;标准型接头的丝牙有效螺纹长度应不小于1/2连接套筒长度,且允许误差+2P。
二、检查工具:通规、止规。
三、检查方法及频率:环通规应能拧入全部有效螺纹,环止规拧入不得超过 3P,加工工人应逐个目测检查丝头的加工质量,每加工 10 个丝头作为一批,用环规抽检一个丝头,当抽检不合格时,应用环规逐个检查该批全部 10 个丝头,剔除其中不合格丝头,并调整设备至加工的丝头合格为止。
自检合格的丝头,应由质检员随机抽样进行检验,以一个工作班内生产的钢筋丝头为一个验收批,随机抽检 10%,其检验合格率应不小于95 %,否则应加倍抽检,复检中合格率仍小于 95% 时,应对全部钢筋丝头逐个进行检验,合格者方可使用,不合格者应切去丝头,重新加工,重新检验。
钢筋机械连接套筒质量控制要求一、外观检查:1、套筒外表面可为加工表面或无缝钢管、圆钢的自然表面;2、应无肉眼可见裂纹或其他缺陷;3、套筒表面允许有锈斑或浮锈,不应有锈皮;4、套筒外圆及内侧倒角;5、套筒表面应有符合要求的标记和标志(厂家代号、可追溯原材料性能的生产批号)。
二、产品合格证与质量证明书提供原件的产品合格证及产品质量证明书,与套筒上的标记和标志对应检查。
三、检查工具:通端螺纹塞规,止端螺纹塞规。
内螺纹用专用的螺纹塞规检验,其塞通规应能顺利旋入,塞止规旋入长度不得超过3P(P 为一个螺距长度)。
四、检查方法及频率:表4-1钢筋机械连接用直螺纹套筒最小尺寸参数表表4-2圆柱形直螺纹套筒的尺寸允许偏差表4-3螺纹接头安装时的拧紧扭矩值4、抽检比例:外观检验应逐个进行,其余按检验批进行检验。
连续生产的套筒或锁母按照每1000个为一个检验批,每批按10%随机抽检,不足1000个也按一个检验批计算。