
常用焊缝符号及其标注方法全
常用焊缝符号及其标注方法基本符号是表示焊缝横截面形状的符号,常用基本符号见表1。
表1 常用基本符号序号名称示意图符号1 角焊缝2 点焊缝3 Ⅰ形焊缝4 V形焊缝5 单边V形焊缝6 带钝边V形焊缝7 缝焊缝表1(完)常用基本符号序号名称示意图符号8 塞焊缝或槽焊缝9 封底焊缝10 喇叭形焊缝11 单边喇叭形焊缝4.1.2 在焊接标注时,焊缝的基本符号必须标注。
4.1.3 对于需要开坡口的焊缝,当设计对坡口形状有特殊要求时,则应在技术图样中画出焊缝坡口的断面图,并明确各项要求;设计对坡口形状无特殊要求时,则技术图样中不做规定,应由工艺人员在工艺文件中予以明确。
4.2 辅助符号4.2.1 辅助符号是表示焊缝表面形状特征的符号,见表2。
表2 辅助符号序号名称示意图符号标注示例说明1 平面符号平面V形对接焊缝一般通过加工保证2 凹面符号凹面角焊缝3 凸面符号凸面V形对接焊缝4.2.2 对焊缝的表面无要求时,则不标注辅助符号。
4.3 补充符号4.3.1 补充符号是为了补充说明焊缝的某些特征而采用的符号,见表3。
4.3.2 当焊缝具有表3所列特征时,则必须标注相应的补充符号。
表3 补充符号序号名称示意图符号标注示例说明1 带垫板符号 V形对接焊缝,底面有垫板2 三面焊缝符号工件三面施角焊缝,焊接方法为手工电弧焊3 周围焊缝符号沿工件周围施角焊缝4 尾部符号(同上述三面焊缝符号)标注焊接方法及处数N等说明4.4 尺寸符号4.4.1 常用尺寸符号见表4,表中各尺寸符号,在图样中应标出具体数值。
表4 焊缝尺寸符号序号名称示意图符号标注示例说明1 焊脚尺寸K角焊缝焊脚尺寸为K2 焊缝宽度焊缝厚度cSⅠ形焊缝焊缝宽为c焊缝厚为S3 熔核直径 d 塞焊缝熔核直径d 点焊缝焊点直径d4 焊缝间距 e角焊缝焊脚尺寸为K焊缝长度为l焊缝间距为e焊缝段(点)数n5 焊缝长度l6 焊缝段(点)数n7 相同焊缝处数 d 角焊缝焊脚尺寸为K 相同焊缝处数为N4.4.2 确定焊缝位置的尺寸不在焊缝符号中给出,而是将其标注在图样上。
4.4.3塞焊缝、槽焊缝带有斜边时,应该标注孔底部的尺寸。
5 焊接符号在图样上的表示及其标注完整的焊接标注除了上述基本符号、辅助符号、补充符号、尺寸符号及数据以外,还包括指引线及必要的说明。
5.1 指引线指引线一般由带有箭头的指引线(箭头线)和两条基准线(一条为细实线,另一条为虚线)组成,两条基准线间隔为2b(b为视图轮廓线宽度),见图1。
基准线一般应与图样的底边相平行,但在特殊条件下亦可与底边相垂直。
细实线基准线虚线基准线(可省略)箭头线(细实线)图1 指引线5.1.1 箭头线和焊缝的关系a)焊缝在箭头侧:如图2(a)所示,即箭头线指在焊缝上;b)焊缝在非箭头侧:如图2(b)所示,即箭头线指在焊缝的背面。
图2 带单角焊缝的T型接头5.1.2箭头线的位置a)箭头线相对焊缝的位置一般无特殊要求,但是在标注形焊缝时,箭头线应指向带有坡口一侧的工件,见图3。
b)必要时,允许箭头线弯折一次,见图4。
(a)(b)图3 箭头线的位置图4 弯折的箭头5.2 焊缝在图样上的表示5.2.1 除点焊缝、缝焊缝、塞焊缝和槽焊缝以外的各种焊缝,在图样上表示时,应符合下述规定:a)可见焊缝纵向可用2b~2.5b等粗的实线表示(可使用区别于黑色的颜色)见图5(a); b)不可见焊缝纵向可用2b~2.5b等粗的粗虚线表示,见图5(b);c)焊缝的横截面应按焊缝实际截面形状绘制并涂黑,见图5(c)。
必要时,可用细实线画出焊接前的坡口形状等,见图5(d)。
a)(b)(c)(d)图5 焊缝图示法5.2.2 点焊缝、缝焊缝、塞焊缝和槽焊缝,在其径向位置应用粗实线的“+”表示,在其长度方向位置应用细点划线表示,见附录B(提示的附录)表B1序号15示例。
5.2.3 如果焊缝在一个视图上已表达清楚,允许在其它视图上省略。
5.3 基本符号在基准线上的表示5.3.1 常用基本符号的画法及比例,见表5。
表5 常用基本符号的画法及比例名称符号名称符号角焊缝缝焊缝点焊缝塞焊缝Ⅰ形焊缝封底焊缝单边V形焊缝V形焊缝 45°喇叭形焊缝钝边V形焊缝单边喇叭形焊缝注:1 表中尺寸b为视图轮廓线的宽度,一般为0.5mm,下同;2 辅助符号和补充符号的大小尺寸,可参照本表和GB/T 12212执行;3 各种焊缝符号的画法及比例一般不随技术图样的绘图比例变化而变化。
5.3.2 基本符号在基准线上的表示a)如果焊缝在箭头侧,则将基本符号标在基准线的细实线侧,见图6(a);b)如果焊缝在接头的非箭头侧(即不可见焊缝),则将基本符号标在基准线的虚线侧,见图6(b);c)标对称焊缝及双面焊缝时,可省略虚线基准线,见图6(c)。
5.4 焊缝标注原则5.4.1 当在图样上已采用图示法绘出焊缝时,应同时标注焊缝符号,见图6。
5.4.2 各种符号相对于基准线的位置见图7。
图7 符号相对于基准线的位置5.4.3 尾部符号标于箭头线的尾部,并且以90°开口对称于基准线。
5.4.4 基准线上所标注各种焊缝符号的位置和方向不随箭头线方向的变化而变化;尾部符号处标注的内容也不随尾部方向的变化而改变上下左右的书写顺序。
5.4.5 当基本符号(辅助符号、补充符号)标注在基准线下方时,其方向应与标注在基准线上方时相对称。
5.4.6双面符号只能标注基础件一侧的焊接,在基础件两侧的焊接不能用双面符号,见图8。
基础件正确错误图8 双面符号的标注5.4.75.4.8 当需要标注的尺寸数据较多又不易分辨时,应在数据前面增加相应的尺寸符号。
5.4.9 焊缝符号的标注尽可能简化。
在基本符号的右侧无任何标注且又无其他说明时,意味着焊缝在工件的整个长度上是连续的。
在基本符号的左侧无任何标注且又无其他说明时,表示对接焊缝要完全焊透。
5.4.12 当对焊缝段(点)数无严格要求时,允许省略。
在不致引起误解的情况下可省略虚线基准线及“(N)”的括号。
在焊缝符号中标注交错对称焊缝的尺寸时,允许在基准线上只标注一次,见附录B表B1序号6示例。
当同一图样中全部焊缝相同且已用图示法明确表示其位置时,可统一在技术要求中用符号表示或用文字说明,如“全部焊缝为5 ”;当部分焊缝相同时,也可采用同样的方法表示,但剩余焊缝应在图样中明确标注。
焊缝段(点)的特殊分布要求(如:左右对称,焊点均布),可在尾部符号处用文字简明注出。
必要时,可给出焊条或焊丝的牌号并标注在基准线的上方或下方、与基本符号相反的一侧,见附录B表B1序号23示例。
在同一图样中,当若干条焊缝的坡口尺寸和焊缝符号均相同时,可采用在焊缝符号的尾部加注相同焊缝数量的方法简化标注,其他形式的焊缝,仍需分别标注,见附录B表B1序号24示例。
附录A(规范性附录)常用焊接方法代号焊接方法代号按GB/T 5185,常用焊接方法及其代号见表A1。
表A1 常用焊接方法及其代号代号焊接方法代号焊接方法1 11 111 135 电弧焊无气体保护的电弧焊手工电弧焊MAG焊:熔化极非惰性气体保护焊(含CO2气体保护焊)331133气焊氧―乙炔焊氧―乙炔喷焊(堆焊)442压焊摩擦焊22122 221 2252324 电阻焊点焊缝焊搭接缝焊(滚焊)加带缝焊凸焊闪光对焊7781782其它焊接方法螺柱电弧焊螺柱电阻焊99194硬钎焊、软钎焊、钎接焊硬钎焊软钎焊附录B(资料性附录)标注示例常用焊接标注示例见表B1。
表B1 焊接标注示例序号焊接标注示例说明111为无气体保护的电弧焊;焊缝截面形状为Ⅰ形;焊缝填满,整个工件长度连续施焊,外表面凸起,内表面为圆面。
2111为手工电弧焊、角焊缝;沿工件圆周施焊,焊脚尺寸为2。
注:虚线基准线可以省略。
3角焊缝,三面有焊缝,共12处;111为手工电弧焊,整个工件(接触)长度连续施焊。
注:焊脚尺寸未做要求。
4上:角焊缝,焊脚尺寸为2,共2处,沿工件接触长度(共5段)连续施焊。
下:角焊缝,焊脚尺寸为2,共2处,沿工件长度(共1段)连续施焊。
表B1(续) 焊接标注示例序号焊接标注示例说明5上:焊缝截面形状为单边喇叭形,焊脚尺寸为8,整个工件长度连续施焊。
下:角焊缝,焊脚尺寸为3,三面有焊缝,整个工件长度连续施焊。
6 5 35×50 (30)双面角焊缝,对称交错,焊脚尺寸为5,焊缝段数为35,焊缝长度为50,焊缝间隔为30。
7135为CO2气体保护焊(MAG焊)。
焊缝截面形状为单边喇叭形,焊缝对称,焊脚尺寸为10,整个工件长度连续施焊,外表面为平面。
8135为CO2气体保护焊(MAG焊)。
焊缝截面形状为V形,焊缝厚度为3,外表面为凸形,沿工件圆周施焊。
9111为手工电弧焊,焊缝截面形状为V形,整个工件长度连续施焊。
注:焊缝在非箭头侧表B1(续) 焊接标注示例序号焊接标注示例说明10焊缝截面形状为圆柱形塞焊,塞焊直径为5,沿Фd圆周均布4个。
1121为电阻点焊,焊点中心在两工件的接触面上,焊点直径为6,每排12个焊点,共4排(左右各两排),左右对称(沿汽车前进方向),焊点均布。
12点焊缝,焊点中心偏离两工件接触面位置(基本符号位置与偏离方向一致)。
点焊直径为5,共8点,点距、行距均为35。
注:点焊缝符号已明确焊接方法,可不标注焊接方法代号。
1321为电阻点焊(在不至于引起误解时,可省略尾部标注);焊点中心在两工件的接触面上;焊点直径为5,共4点,沿Фd圆周均布。
表B1(续) 焊接标注示例序号焊接标注示例说明14点焊缝,焊点直径为8,共5点,点距40、行距20。
注:点距、行距尺寸,在图中若标注明确就不必在焊接标注中给出。
15电阻点焊,焊点直径6,每处2个焊点,共3处。
16缝焊缝,221为搭接缝焊(即滚焊),焊缝中心在搭接接触面上,焊缝宽为6,在整个工件长度上连续施焊。
17缝焊缝,焊缝中心向搭接面外偏离,焊缝宽为6,在整个工件长度上连续施焊。
注:虚线基准线可以省略。
1823为凸焊,焊缝横截面形状为Ⅰ形,对称焊缝,沿圆周施焊、焊透,共2处。
表B1(完) 焊接标注示例序号焊接标注示例说明1924为闪光对焊,焊缝截面形状为Ⅰ形,对称焊缝,外表面为圆柱面,共2处。
2042为摩擦缝,焊缝截面形状为Ⅰ形,对称焊缝,外表面为圆柱面。
21781为螺柱电弧焊,焊缝截面形状为直角三角形,焊脚尺寸为4,表面为凹形,沿工件圆周施焊。
22782为螺柱电阻焊,焊缝截面形状为Ⅰ形。
23角焊缝,焊脚尺寸为2,沿工件圆周施焊。
钎焊方法由工艺决定。
注:基准线下方标注是焊料牌号。
24左:角焊缝,焊脚尺寸为5,焊缝长250,共4处。
注:虚线基准线可以省略。
右:单边V形焊缝,两面对称,焊缝厚度为5,焊缝长250。
钢结构焊缝符号最全的表示法.
GB/T 324-2008
1、双面V形焊缝(X焊缝)
符号
示意图
GB/T 324-2008
2、双面单V形焊缝(K焊缝)
符号
示意图
GB/T 324-2008
3、带钝边双面V形焊缝
符号
示意图
GB/T 324-2008
4、带钝边双面单V形焊缝
符号
示意图
GB/T 324-2008
5、带钝边双面U形焊缝
GB/T 324-2008
2、指引线 指引线由箭头线和基准线(实线和虚线) 组成,见图
基准线(实线) 箭头线
基准线(虚线)
GB/T 324-2008
3、箭头线 箭头直接指向的接头侧为“接头的箭头 侧”,与之相对的则为“接头的非箭头侧”。 见图
接头B 箭头线 接头B的箭头侧 接头B的非箭头侧
接头A的非箭头侧
接头A
接头A的箭头侧 箭头线
GB/T 324-2008
4、基本符号与基准线的相对位置 • 基本符号在实线侧时,表示焊缝在箭头侧。
焊缝在箭头侧
焊缝在箭头侧
GB/T 324-2008
• 基本符号在虚线侧时,表示焊缝在非箭头侧。
焊缝在非箭头 侧
焊缝在非箭头 侧
GB/T 324-2008
• 对称焊缝允许省略虚线。
M
GB/T 324-2008
序号
符号
示意图
标注示例
10
11
12
GB/T 324-2008
其他应用示例
间断角焊缝
l
(e)
l
K
n×l(e)
l:焊缝长度; e:间距; n:焊缝段数; K:焊脚尺寸
示意图 标注方法
焊接符号标注示例(全)

焊接位置焊接位置焊接位置箭头相反方向两面板材间距2mm板材间距2mm箭头所指方向箭头相反方向03、I型焊接形状标示记号箭头所指方向焊接符号标示说明(全) 参考JIS-Z3021标准01、双法兰型焊接形状标示记号箭头所指方向箭头相反方向形状标示记号02、单法兰型焊接板材间距2mm焊接位置焊接位置完全熔透焊接板厚12mm坡口开口角度45°使用垫板板材间距4.8mm焊后标面突出部分要机加处理平整部分熔透焊接板厚12mm坡口深度5mm坡口开口角度60°板材间距为005、X型焊接形状标示记号04、V型焊接形状标示记号箭头所指方向箭头相反方向板厚19mm坡口深度16mm坡口开口角度60°板材间距2mm闪光焊接摩擦压接两面该部位机加磨平处理闪光焊接闪光焊接闪光焊接闪光焊接摩擦压接焊接位置标示记号焊接位置坡口深度箭头方向16mm箭头对面方向9mm坡口开口角度箭头方向60°箭头对面方向90°板材间距3mm闪光焊接坡口深度3mm坡口开口角度90°板材间距为0摩擦压接坡口深度3mm坡口开口角度90°板材间距为006、V型焊接形状箭头所指方向箭头相反方向T连接坡口角度45°板材间距6.4mm使用垫板角连接板厚25mm坡口角度45°坡口深度10mm板材间距为007、K型焊接形状标示记号箭头所指方向闪光焊接闪光焊接摩擦压接焊接位置箭头方向坡口深度16mm坡口开口角度45°箭头相反方向坡口深度9mm坡口开口角度45°板材间距2mm T连接坡口深度7mm 坡口角度45°板材间距为0角连接坡口深度7mm 坡口角度45°板材间距为0闪光焊接坡口深度3mm 坡口角度45°摩擦压接T连接坡口深度7mm 坡口角度45°08、J型焊接形状标示记号箭头所指方向箭头相反方向坡口深度28mm 坡口角度35°板材根部半径12mm 板材间距2mm摩擦压接闪光焊接闪光焊接焊接位置焊接位置焊接位置09、双J型焊接形状标示记号箭头所指方向箭头相反方向坡口深度24mm坡口角度35°板材根部半径12mm板材间距3mm10、U型焊接形状标示记号箭头所指方向箭头相反方向部分熔透焊接坡口深度27mm完全熔透焊接坡口角度25°板材根部半径6mm板材间距为011、H型焊接形状标示记号两面焊接位置焊接位置12、喇叭V型,喇叭X型焊接部分熔透焊接坡口深度25mm坡口角度25°板材根部半径6mm板材间距为0形状标示记号箭头所指方向箭头相反方向两侧13、喇叭 型,喇叭K型焊接形状标示记号箭头所指方向箭头相反方向两面焊接位置焊接位置14、角焊接形状标示记号箭头所指方向箭头相反方向两面焊缝高度6mm焊缝高度不同时先标注小的尺寸, 再标准大的尺寸 用()括起标示 另外这种焊高不同 的场合,要标示清 楚方向焊缝长度为500mm15、角焊接(双面)形状标示记号两面焊缝高度为6mm焊缝两侧高度不同时一边连续焊接一边是段焊两边焊缝高度为6mm段焊焊接长度为50mm焊接3处段焊间距为250mm侧面图上没有记号表示焊接位置焊接位置16、角焊接(间断)形状标示记号箭头所指方向箭头相反方向两面并列焊接焊缝长度50mm焊接3处焊缝间距150mm锯齿型焊接两面焊缝高度6mm焊缝长度为50mm焊缝数量箭头侧3处箭头对面2处焊缝间距300mm锯齿型焊接正面焊接高度6mm对面焊接高度9mm焊缝长度50mm焊缝数量正反各2处焊缝间距300mm17、塞型,槽型焊接形状标示记号箭头所指方向箭头相反方向焊接位置焊接位置孔直径22mm 焊接4处焊缝间距100mm 坡口角度60°焊接深度6mm 箭头所指方向箭头相反方向宽度22mm长度50mm焊接4处焊缝间距150mm坡口角度0°焊接深度6mm18、拍子型焊接形状标示记号箭头所指方向箭头相反方向板材间距为019、堆焊形状标示记号堆焊厚度为6mm宽度为50mm长度100mm焊接位置焊接位置焊接位置发散型焊接20、点焊、发散型焊接形状标示记号箭头所指方向平面必须平坦,并使用电极焊接焊缝间距75mm点焊2处箭头相反方向平面必须平坦,并使用电极焊接焊缝间距25mm点焊5处箭头所指方向平面点焊箭头相反方向21、填充焊接形状标示记号22、焊接部位标面形状形状标示记号焊接位置对接焊角焊标面平坦对接焊,角焊标面凸起发散熔接发散熔接发散熔接发散熔接焊接位置焊接位置焊接位置角焊标面凹型23、焊接部位处理方法形状标示记号对接焊接突出部位进行削平处理不等高的角焊部位打磨下凹2mm圆管对接突出焊接部位进行机加磨平全周焊接的辅助标记24、现场焊接,全周焊接,全周现场焊接形状标示记号现场连续角焊接全周现场连续角焊接全周连续角焊接圆管场合25、记号组合形状标示记号 型焊接与拍子型焊接K型焊接与角焊接该部位进行削平处理该部位进行打磨处理该部位进行机加磨平处理焊接位置 型焊接与角焊接J型焊接与角焊接以及拍子型焊接组合双面J型焊接与角焊接以及进行凹型打磨组合26、射线探伤记号形状标示记号射线探伤一般场合部分(抽检)射线探伤全部进行射线探伤场合园管对接焊接部位双管面射线探伤焊接位置焊接位置27、超声波探伤形状标示记号对接焊接部位进行垂直超声波探伤对接焊接部位进行超声波探伤一般场合对接焊接部位进行斜角超音波探伤28、磁粉探伤,渗透探伤形状标示记号渗透探伤非荧光探伤场合渗透探伤荧光探伤场合渗透探伤一般场合磁粉探伤荧光探伤场合磁粉探伤一般场合。
常用焊缝符号与标注方法(全)
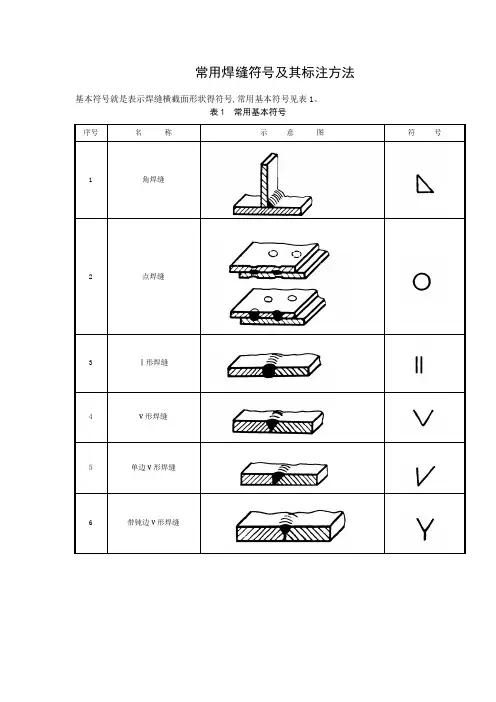
常用焊缝符号及其标注方法基本符号就是表示焊缝横截面形状得符号,常用基本符号见表1。
表1 常用基本符号序号名称示意图符号1 角焊缝2 点焊缝3 Ⅰ形焊缝4 V形焊缝5单边V形焊缝6 带钝边V形焊缝7 缝焊缝序号名称示意图符号8 塞焊缝或槽焊缝9 封底焊缝10 喇叭形焊缝11 单边喇叭形焊缝4、1、2在焊接标注时,焊缝得基本符号必须标注。
4、1、3 对于需要开坡口得焊缝,当设计对坡口形状有特殊要求时,则应在技术图样中画出焊缝坡口得断面图,并明确各项要求;设计对坡口形状无特殊要求时,则技术图样中不做规定,应由工艺人员在工艺文件中予以明确。
4、2 辅助符号4、2、1 辅助符号就是表示焊缝表面形状特征得符号,见表2。
表2 辅助符号序号名称示意图符号标注示例说明1平面符号平面V形对接焊缝一般通过加工保证2 凹面符号凹面角焊缝3 凸面符号凸面V形对接焊缝4、2、2 对焊缝得表面无要求时,则不标注辅助符号。
4、3 补充符号4、3、1 补充符号就是为了补充说明焊缝得某些特征而采用得符号,见表3。
4、3、2 当焊缝具有表3所列特征时,则必须标注相应得补充符号。
表3 补充符号序号名称示意图符号标注示例说明1 带垫板符号V形对接焊缝,底面有垫板2三面焊缝符号工件三面施角焊缝,焊接方法为手工电弧焊3 周围焊缝符号沿工件周围施角焊缝4 尾部符号(同上述三面焊缝符号) 标注焊接方法及处数N等说明4、4 尺寸符号4、4、1 常用尺寸符号见表4,表中各尺寸符号,在图样中应标出具体数值。
表4 焊缝尺寸符号序号名称示意图符号标注示例说明1 焊脚尺寸K角焊缝焊脚尺寸为K2 焊缝宽度焊缝厚度cSⅠ形焊缝焊缝宽为c焊缝厚为S3 熔核直径 d 塞焊缝熔核直径d 点焊缝焊点直径d4焊缝间距 e角焊缝焊脚尺寸为K焊缝长度为l焊缝间距为e焊缝段(点)数n 5焊缝长度l6焊缝段(点)数n7 相同焊缝处数 d 角焊缝焊脚尺寸为K相同焊缝处数为N4、4、2 确定焊缝位置得尺寸不在焊缝符号中给出,而就是将其标注在图样上。
最常用焊缝符号表示方法
最常用焊缝符号表示方法焊缝符号表示法是一种用于表示焊接接头的标准方法。
这些符号包括基本符号、辅助符号、补充符号和尺寸符号。
以下是一些最常用的焊缝符号及其表示方法:1.基本符号:基本符号是代表焊缝横截面形状的符号。
常用基本符号包括角焊缝(100)、点焊(110)、一类焊缝(101)、v形焊缝(102)、单面v形焊缝(103)、带钝边的v形焊缝(104)。
在图纸中标注焊缝基本符号时,应标明焊缝的类型及位置。
2.辅助符号:辅助符号是代表焊缝表面形状特征的符号。
常用辅助符号包括平面符号(200)、凹面符号(201)、凸符号(202)、带衬垫符号底面带有垫板的v形对接焊缝(203)等。
这些符号通常用于表示焊缝的表面形状特征,以帮助焊接工人更好地了解焊接要求。
3.补充符号:补充符号用于补充和解释焊缝的一些特征。
常用补充符号包括带衬垫符号底面带有垫板的v形对接焊缝(300)、三面焊接符号角焊缝应在工件的三面进行,焊接方法应为手工电弧焊(301)、焊接符号周围在工件周围应用角焊缝(302)等。
这些符号通常用于表示焊缝的一些特殊要求,如坡口形状、焊接方法等。
4.尺寸符号:尺寸符号是用于表示焊接尺寸的符号。
常用尺寸符号包括焊接尺寸K角焊缝焊脚尺寸为k(400)、焊缝宽度实际喉部cS一类焊缝焊缝宽度为c焊缝厚度为s(401)、内径d塞焊焊缝芯径d点焊焊点直径d(402)等。
这些符号通常用于标注焊接接头的大小和形状,以帮助焊接工人更好地了解焊接要求。
在实际应用中,这些焊缝符号通常会标注在焊接图纸上,以帮助焊接工人更好地了解焊接要求和操作方法。
同时,这些焊缝符号也可以用于焊接过程中的质量控制和检验,以确保焊接质量和安全性。
此外,在进行焊接操作时,需要根据焊接方法代号进行标注。
常用的焊接方法代号包括手工电弧焊(111)、气体保护电弧焊(121)、埋弧焊(131)、钨极氢弧焊(141)等。
在进行组合焊接时,可以使用“/”将不同焊接方法的代号分开,如V形坡口对接焊缝可以先采用钨极氢弧焊打底,后用手工电弧焊盖面,标注为141/111。
焊缝标注介绍 图文并茂

类似结构“”:焊缝基本符号,表示无钝边的单斜边坡口;
“10”:焊缝尺寸符号,表示坡口深度;
“—”:焊缝辅助符号,表示焊缝表面平齐(一般通过加工);
“类似结构”:焊缝补充符号,表示相同结构采用相同的焊缝。
待焊部位为无钝边的单斜边坡口,坡口深10mm,焊后要求焊缝表面平齐(通过加
工或打磨),相同结构采用相同的焊缝。
焊缝形式标准图样组对要求施焊前状态图片施焊前工艺准备施焊后状态图片执行工艺规程
板—板
对接焊缝不戴垫板
戴垫板1.组焊前将焊接坡口区及距焊缝边缘
30mm范围内的油污.铁锈.氧化渣.
毛刺.漆.水渍清理于净,表面露出金
属光泽,无缺陷。
2.按工艺要求用机械加工或手工气割
方式开出坡口,将坡口周围打磨光
滑。
1.平焊
SJ-WPS-FCAW-00-05
2.立焊
SJ-WPS-FCAW-00-06
3. 施焊前应检查坡口的尺寸是否符合
设计要求,同时须控制组对公差,角焊缝和不戴垫板的对接焊缝组对间隙为0~2mm,戴垫板的对接焊缝组对间隙
为R2
(R为图纸设计尺寸)。
角焊缝1.平焊
SJ-WPS-FCAW-02-11 2.立焊
SJ-WPS-FCAW-02-12
管—板角焊缝
SJ-WPS-FCAW-02-18。
常用焊缝符号及其标注方法课件
统一规定,具有通用性和可识别性。
国家标准
02 中国也制定了相应的国家标准,与国际标准接轨,便
于国内企业采用。
对比分析
03
通过对国际标准和国内标准的对比分析,可以发现两
者在某些细节上存在差异,但总体上保持一致。
焊缝符号及其标注方法的发展趋势与展望
标准化需求
随着制造业的不断发展,焊缝符号及其标注方法的标准化需求越来越 迫切,以便统一规范、提高工作效率。
补充焊缝符号用于表示焊缝的附加信息,如焊缝质量等级、焊接工艺要求等。这些符号在标注时根据需要选择使 用,以补充和完善焊缝标注的完整性。
03
焊缝标注方法
焊缝的基本标注方法
直线标注法
在焊缝的起点和终点各引一条直线,两条直线中间的部分就是焊缝 。这种标注方法适用于所有位置的焊缝。
符号标注法
用带有箭头的指引线将焊缝符号标注出来,适用于标注圆弧形焊缝 。
焊缝符号的标注应与焊接工艺文件中的其他信息,如焊接顺序、焊接角度等,保持一致,以确保焊接 操作的准确性和一致性。
焊缝符号在焊接质量检验中的应用
在焊接质量检验中,焊缝符号用于标 识和区分不同类型的焊缝,如对接焊 缝、角焊缝、塞焊缝等。
VS
通过正确的焊缝符号标注,质量检验 人员能够更好地理解和评估焊缝的质 量,如焊缝的外观、尺寸和内部质量 等。
焊缝尺寸代号
如角焊缝的焊脚高度为“K”,塞焊缝的孔径为“D”,槽 焊缝的槽宽为“W”等。
焊接符号
如直线焊缝的符号为“—”,曲线焊缝的符号为“~”,角焊缝 的符号为“/”,塞焊缝的符号为“—”,槽焊缝的符号为“|”等
。
常见的焊缝标注示例
01
其他标注:如焊接位置、焊接方向、焊接次数等。
焊缝符号及标注方法课件
通过智能化技术,可以实现对 焊接过程的实时监控和调整, 确保焊接结果的稳定性和一致 性。
智能化焊接工艺设计还可以为 新产品的研发和生产提供技术 支持,缩短产品研发周期。
焊缝符号及标注的国际化标准
焊缝符号及标注的国际化标准可 以促进国际间的技术交流和合作
,提高焊接技术的整体水平。
通过统一的标准,可以简化技术 交流的过程,提高工作效率。
三角形焊缝符号
总结词
三角形焊缝符号表示三角形焊缝。
详细描述
三角形焊缝符号用于标注三角形焊缝,符号的三条边分别代表三个方向的焊接, 常用于表示三面围焊的焊缝。该符号可以单独使用,也可以与其他符号组合使用 。
矩形焊缝符号
总结词
矩形焊缝符号表示矩形或方形焊缝。
详细描述
矩形焊缝符号用于标注矩形或方形焊缝,符号中包含一个矩形框,框内可以填充相应的颜色或文字以标识焊缝类 型或规格。该符号通常用于标注板材对接或角接的焊接。
02 03
详细描述
焊缝符号及标注不规范包括符号使用不当、标注模糊不清、尺寸标注不 完整等问题。这些问题会导致焊工对焊接要求理解不清,从而影响焊接 质量。
解决方案
统一规定焊缝符号及标注方法,明确各类符号和标注的用途和含义,确 保准确无误地传达焊接要求。同时,加强焊工培训和技能考核,提高其 对焊缝符号及标注的理解能力。
和维护,防止污染和损坏。
焊缝符号及标注遗漏问题
总结词
焊缝符号及标注遗漏会导致焊接要求无法准确传达,影响 焊接质量和结构安全性。
详细描述
造成焊缝符号及标注遗漏的原因包括设计图纸缺失、标注 时疏忽等。这些问题会导致焊工对焊接要求理解不全,从 而影响焊接质量和结构安全性。
解决方案
焊缝符号及标注方法课件
THANKS
感谢观看
焊缝符号在工业领域的应用前景
扩大应用范围
随着技术的发展和标准的完善, 焊缝符号的应用范围将进一步扩 大,涵盖更多的工业领域和焊接
场景。
提高生产效率
焊缝符号的准确标注和识别将有 助于提高生产效率,降低生产成 本,提升工业生产的整体效益。
促进技术交流
统一的焊缝符号标注标准将促进 技术交流和合作,推动焊接技术
在解读焊缝符号时,应注意其细节部分,以避免误解或错误解读。
结合实际应用情况
在解读焊缝符号时,应结合实际应用情况,以便更好地理解和应用 。
04
焊缝符号的标准与规范
国际标准与规范
国际焊接协会(ISO)标准
ISO 5817、ISO 10547等,规定了焊缝符号的统一表示方法,适用于国际范围 内的焊接工艺和焊缝质量要求。
国际标准组织(ISO)标准
ISO 2553、ISO 14406等,规定了焊接工艺文件的标准格式和焊缝符号的标注 方法,为全球范围内的焊接工艺和焊缝质量提供了统一的规范。
国家标准与规范
美国焊接协会(AWS)标准
AWS D1.1、AWS D1.2等,是美国焊接行业的国家标准,规 定了焊缝符号的表示方法和标注要求,适用于美国及北美地 区的焊接工艺和焊缝质量要求。
中国国家标准
GB/T 324、GB/T 12467等,中国国家标准的焊缝符号表示 方法和标注要求,适用于中国范围内的焊接工艺和焊缝质量 要求。
企业标准与规范
企业可以根据自身特点和需求,制定 符合企业实际情况的焊缝符号表示方 法和标注规范,以确保企业内部焊接 工艺和焊缝质量的统一性和可靠性。
企业标准与规范通常是在国际、国家 标准与规范的基础上进行细化和补充 ,以便更好地适应企业的生产和技术 要求。
常用焊缝符及其标注方法全
常用焊缝符及其标注方法全焊缝符号是指对焊接过程中产生的焊缝进行标记和表示的一种方法,常用的焊缝符号主要有直缝、搭接缝、角焊缝、对焊缝和环焊缝等。
下面将对常用焊缝符号及其标注方法进行详细介绍。
1.直缝焊缝符号:直缝焊缝符号表示两个零件通过直缝焊接的连接方式。
标注时通常使用一条直线表示焊缝,并在焊缝上方加上符号"W"表示焊接方法,下方加上符号"XX"表示焊缝尺寸。
例如,一个直缝焊缝符号为直线上方加"W",下方加"6",表示使用焊接方法W,焊缝尺寸为6mm。
2.搭接焊缝符号:搭接焊缝符号表示通过将两个零件搭接在一起,然后进行焊接的连接方式。
标注时使用一条横线表示焊缝,而且焊缝上方和下方都需要进行标注。
上方标注加上符号"W"表示焊接方法,下方标注加上符号"XY"表示焊缝尺寸。
例如,一个搭接焊缝符号为横线上方加"W",下方加"8X10",表示使用焊接方法W,焊缝尺寸为8mm(横向)和10mm(纵向)。
3.角焊缝符号:角焊缝符号表示通过将两个零件以角度焊接在一起的连接方式。
标注时使用一个三角形表示焊缝,并在三角形上方加上符号"W"表示焊接方法,下方加上符号"ZZ"表示焊缝尺寸。
例如,一个角焊缝符号为三角形上方加"W",下方加"8",表示使用焊接方法W,焊缝尺寸为8mm。
4.对焊缝符号:对焊缝符号表示通过将两个零件对接在一起进行焊接的连接方式。
标注时使用两条平行线表示焊缝,并在焊缝上方加上符号"W"表示焊接方法,下方加上符号"AB"表示焊缝尺寸。
例如,一个对焊缝符号为两条平行线上方加"W",下方加"4X6",表示使用焊接方法W,焊缝尺寸为4mm(横向)和6mm(纵向)。
常用焊缝符号及其标注方法
常用焊缝符号及其标注方法1. 引言焊接是一种常见的金属连接方法,通过熔化金属材料并使其冷却后形成连接。
在焊接中,焊缝符号的使用非常重要,用于标注不同类型的焊接缝以及其具体特征。
本文将介绍常用的焊缝符号及其标注方法,以帮助读者正确理解和应用焊缝符号。
2. 焊缝符号的根本元素焊缝符号主要由直线、箭头和特定的图形组成。
下面是一些常见的焊缝符号元素的介绍:2.1 直线直线用于表示焊缝的位置和形状。
直线可以是水平的、垂直的或者倾斜的,具体取决于焊缝的方向。
直线的长度和粗细可以根据实际需要进行调整。
2.2 箭头箭头用于表示焊接的方法和技术要求。
箭头的形状可以有多种,用以表示不同的焊接方法,例如直线箭头表示单面焊,双线箭头表示双面焊,焊缝中间有符号表示局部焊等。
2.3 图形图形用于表示焊缝的具体形状和特征。
常见的图形包括圆形、V形、U形等,用以表示不同形状的焊缝。
图形的大小和比例可以根据实际需要进行调整。
3. 常见的焊缝符号及其标注方法下面是几种常见的焊缝符号及其标注方法的介绍:3.1 焊角符号焊角符号用于表示焊缝的角度。
常见的焊角符号包括直角符号和斜角符号。
直角符号用直线和直角符号表示,斜角符号用斜线和直角符号表示。
焊角符号一般位于焊缝的一侧,用于标注焊缝的角度大小。
3.2 焊缝长度符号焊缝长度符号用于表示焊缝的长度。
焊缝长度符号一般位于焊缝两端,用于标注焊缝的长度。
长度可以用具体数值表示,也可以用符号表示。
3.3 焊缝形状符号焊缝形状符号用于表示焊缝的形状。
常见的焊缝形状符号包括V形符号、U形符号等。
焊缝形状符号一般位于焊缝的一侧,用于标注焊缝的形状。
3.4 焊缝类型符号焊缝类型符号用于表示不同类型的焊缝。
常见的焊缝类型符号包括直角焊缝符号、T形焊缝符号等。
焊缝类型符号一般位于焊缝的一侧,用于标注焊缝的类型。
4. 焊缝符号的标注方法在使用焊缝符号进行标注时,应遵循以下一些根本原那么:4.1 符号位置焊缝符号应放置在焊缝的一侧,并且与焊缝相连。