
顶针头部尺寸表
缩水资料
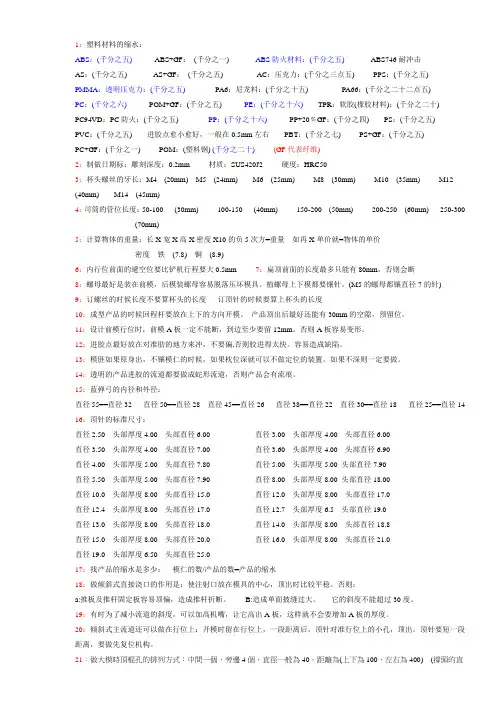
1:塑料材料的缩水:
ABS:(千分之五) ABS+GF: (千分之一) ABS防火材料:(千分之五) ABS746耐冲击
AS:(千分之五) AS+GF: (千分之五) AC:压克力:(千分之三点五) PPS:(千分之五)
PMMA:透明压克力:(千分之五) PA6:尼龙料:(千分之十五) PA66:(千分之二十二点五)
PC:(千分之六) POM+GF:(千分之五) PE:(千分之十六) TPR:软胶(橡胶材料):(千分之二十)
PC94VD:PC防火:(千分之五) PP:(千分之十六) PP+20﹪GF:(千分之四) PS:(千分之五)
PVC:(千分之五) 进胶点愈小愈好,一般在0.5mm左右 PBT:(千分之七) PS+GF:(千分之五)
PC+GF:(千分之一) POM:(塑料钢) (千分之二十) (GF代表纤维)
2:制做日期标:雕刻深度:0.2mm 材质:SUS420J2 硬度:HRC50
3:杯头螺丝的牙长:M4 (20mm) M5 (24mm) M6 (25mm) M8 (30mm) M10 (35mm) M12
(40mm) M14 (45mm)
4:司筒的管位长度:50-100 (30mm) 100-150 (40mm) 150-200 (50mm) 200-250 (60mm) 250-300
(70mm)
5:计算物体的重量:长X宽X高X密度X10的负5次方=重量 如再X单价就=物体的单价
密度 铁 (7.8) 铜 (8.9)
6:内行位前面的避空位要比铲机行程要大0.5mm 7:扁顶前面的长度最多只能有80mm,否则会断
司筒和扁顶针的区别介绍【详解】
司筒和扁顶针有什么区别?司筒和扁顶针在模具中分别承担什么样的作用?他们一般是用什么材料做成的?
司筒针与司筒配套使用叫做司筒针组件,是塑胶模具配件中的一种,司筒针就是司筒针组件中的顶针。司筒针是用于对胶位顶出所制造的一种顶出胶品的金属杆。在高速运转的模具里不断顶出产品,与司筒伸缩运动用于磨损或加工超差。
扁顶针也叫扁销,主要用于塑料产品筋条部分的顶出,还有就是长条形的胶位,圆顶针无法摆下的时候,用扁顶针。扁顶针一般采用比司筒更硬的金属作为材质,硬度可以达到58-60HRC。
采用优质高速钢材质制造的司筒针具有美丽的金属光泽。司筒针生产工艺和顶针类似。司筒针的结构尺寸与顶针的结构尺寸差别很大,大头部的尺寸一般具有不规则的尺寸。司筒针出产时一般都需要喷洒防锈剂以防止生锈,使用过程中,如模具长期闲置亦应注意防锈。司筒针氮化处理后具有耐磨的特性,耐用热作模具钢材,耐1200度以上高温。
顶针加工标准

dd'd"DD'HA+0.02~0.050+0.02~0.050¶1.2+0.02~0.05+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050+0.02~0.050¶13¶14H'¶0.83¶1.0¶1.5¶2.0¶2.5¶3.0¶3.5¶4.0¶4.5¶5.0¶5.5¶6.0¶6.5¶7.08.5¶7.5¶8.0¶8.5¶9.0¶9.5¶10¶10.5¶11.5¶12.0֜ ᰻ * ⍌ ࡴ Ꮉ ᷛ ޚ
数字式分度头
1 数字式”分度头
一、一般说明
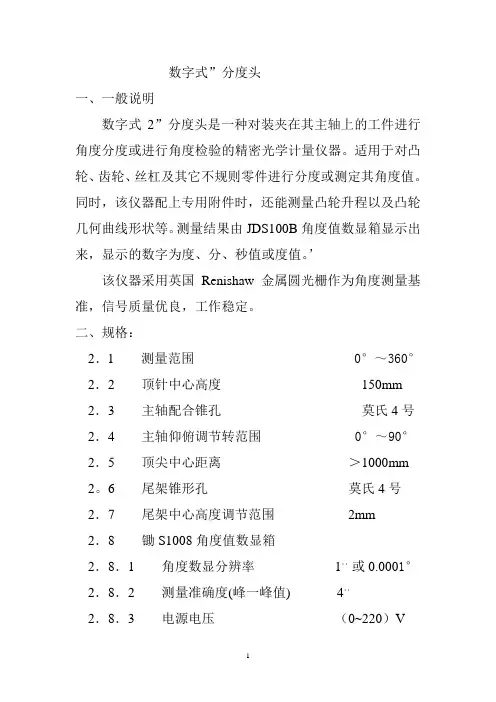
数字式2”分度头是一种对装夹在其主轴上的工件进行角度分度或进行角度检验的精密光学计量仪器。适用于对凸轮、齿轮、丝杠及其它不规则零件进行分度或测定其角度值。
同时,该仪器配上专用附件时,还能测量凸轮升程以及凸轮几何曲线形状等。测量结果由JDS100B角度值数显箱显示出来,显示的数字为度、分、秒值或度值。’
该仪器采用英国Renishaw金属圆光栅作为角度测量基准,信号质量优良,工作稳定。
二、规格:
2.1 测量范围 0°~360°
2.2 顶针中心高度 150mm
2.3 主轴配合锥孔 莫氏4号
2.4 主轴仰俯调节转范围 0°~90°
2.5 顶尖中心距离 >1000mm
2。6 尾架锥形孔 莫氏4号
2.7 尾架中心高度调节范围 2mm
2.8 锄S1008角度值数显箱
2.8.1 角度数显分辨率 1,,或0.0001°
2.8.2 测量准确度(峰一峰值) 4,,
2.8.3 电源电压 (0~220)V 2 2。8.4 工作温度 0℃~45℃
2.8.5 存储温度 -30℃~70℃
2.8.6 功率消耗 最大约20W
2.9 仪器外形尺寸(mm) 1650*600*590
机床活顶尖设计说明【优秀案例分享】

活顶尖是机械加工中的机床部件。尾部带有锥柄,安装在机床主轴锥孔或尾座顶尖轴锥孔中,用其头部锥体顶住工件。
可对端面复杂的零件和不允许打中心孔的零件进行支承。顶尖主要由顶针、夹紧装置、壳体、固定销、轴承和芯轴组成。顶针的一端可顶中心孔或管料的内孔,另一端可顶端面是球形或锥形的零件,顶针由夹紧装置固定。当零件不允许或无法打中心孔时,可用夹紧装置直接夹住车削。壳体与芯轴钻有销孔,用固定销的销入或去除,来实现顶尖的死活二用。顶尖还可用于工件的钻孔、套牙和铰孔。
机床死顶尖与活顶尖的区别:用死顶尖,加工后的零件圆度高,但顶力大了,极易烧焦中心孔。使用活顶尖时,工件的圆度取决于活顶尖的精度,但不会烧焦中心孔。
一、题目:机床活顶尖设计
原始数据和已知条件:
1
莫氏圆锥号 D1 D2 L1 L2 L3 L4
4 70 31.267 35 102.7 238 108
顶尖处受力:径向力Fr =1500N
轴向力Fx =750N
转速:n=500r/min
设计寿命:3000h
二、工作量
1、计算说明书一份;(将任务书置于计算说明书首页)
2、装配图一张。
三、设计要求
1、确定轴承组合结构方案;
2、对轴承进行寿命计算和静强度计算。
—目录—
1 轴承型号初选··3
2 轴承的受力计算·3
2.1 轴承径向力计算··3
2.2 轴承内部轴向力计算··3
2.3 轴承轴向力计算··3
2.4 轴承当量动载荷计算··3
3 轴承寿命计算·4
4 轴承静强度计算校核·4
5 顶尖心轴设计·4
2
5.1 心轴材料选择··4
5.2 心轴尺寸计算··4
5.2.1 各轴段直径计算··5
5.2.2 各轴段长度计算··5
6 端盖设计·5
6.1 端盖材料选择··5
6.2 端盖结构设计··5
7 套杯设计·5
7.1 套杯材料选择··5
验模表topone Tooling check list
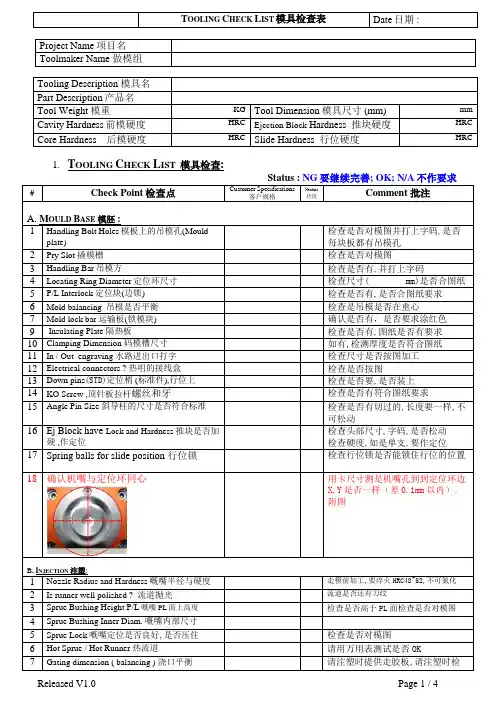
TOOLING CHECK LIST模具检查表 Date日期 :
Released V1.0 Page 1 / 4 Project Name项目名
Toolmaker Name 做模组
Tooling Description 模具名
Part Description产品名
Tool Weight 模重 KG Tool Dimension模具尺寸 (mm) mm
Cavity Hardness前模硬度 HRC Ejection Block Hardness 推块硬度 HRC
Core Hardness 后模硬度 HRC Slide Hardness 行位硬度 HRC
1. TOOLING CHECK LIST 模具检查:
Status : NG要继续完善; OK; N/A不作要求
# Check Point检查点 Customer Specifications
客户规格 Status
状况 Comment 批注
A. MOULD BASE 模胚 :
1 Handling Bolt Holes模板上的吊模孔(Mould
plate) 检查是否对模图并打上字码,是否每块板都有吊模孔
2 Pry Slot 撬模槽 检查是否对模图
3 Handling Bar吊模方 检查是否有,并打上字码
4 Locating Ring Diameter定位环尺寸 检查尺寸( mm)是否合图纸
车床夹具——精选推荐
车床常用夹具的使用
车床夹具用于确定工件在车床上的正确位置,并夹紧工件,在车削工艺中占有很重要的地位。
常用的车床夹具有:
1)通用夹具。如三爪卡盘、四爪卡盘和各种形式的顶针等。2)可调整夹具。如成组夹具、组合夹具等。
3)专用夹具。为满足某个工件的某道工序而实际使用的夹具,如旋转刀架等。
生产中,为保证产品质量、提高生产效率、减轻劳动强度,应正确选择和使用夹具。 一、车床夹具的作用
1.提高加工精度、保证产品质量
车床夹具是保证零件加工技术要求中所规定的尺寸精度、表面粗糙度以及各表面间的相对位
置精度的重要措施。
正确选用车床夹具就是选择制造精度及结构适合的夹具。如为保证零件加工表面与基准面的
同轴度要求,有多种自动定心夹具可以选用:对同轴度要求较低时可用三爪卡盘、四爪卡盘,对同轴度要求高时可用软爪、锥体心棒、卡簧和液性塑料夹具等。
2.提高劳动生产率
采用一定结构形式的夹具,可显著提高生产效率。在生产中,通常采用下述结构形式的夹具来提高生产率:
1)采用快速装夹和拆卸的夹具,可缩短辅助时间,并减轻工人的劳动强度。
2)采用专用定位件,属专用夹具,可缩短调整与校正的时间。3)采用多位夹具,二次装夹可以加工多个零件,缩短单件生产时间。
4)采用自动控制夹具,如液压靠模或程序控制等,可实现"一人多机"操作。
3.充分发挥机床的性能
采用专用夹具可以扩大机床的使用范围,从而实现一机多能。如一台普通车床若配置一个专
门的旋转刀架可以加工圆球,若配置一个摆动刀架可以加工叶片的型面。
二、车床夹具结构 由于车床夹具是在旋转情况下,甚至是高速旋转情况下工作,因此夹具要求体积小、重量轻,
旋转既能平衡又能保证安全。
车床夹具的基本结构为:
1.夹具体
连接各元件的基体与机床相连接。一般称这类元件为圆盘或花盘。 2.定位件
确定零件在夹具中的位置的元件。如定位销、定位圈、V形块等。3.夹紧件
车床夹具
车床常用夹具的使用
车床夹具用于确定工件在车床上的正确位置,并夹紧工件,在车削工艺中占有很重要的地位。常用的车床夹具有:
1)通用夹具。如三爪卡盘、四爪卡盘和各种形式的顶针等。2)可调整夹具。如成组夹具、组合夹具等。
3)专用夹具。为满足某个工件的某道工序而实际使用的夹具,如旋转刀架等。
生产中,为保证产品质量、提高生产效率、减轻劳动强度,应正确选择和使用夹具。
一、车床夹具的作用
1.提高加工精度、保证产品质量
车床夹具是保证零件加工技术要求中所规定的尺寸精度、表面粗糙度以及各表面间的相对位置精度的重要措施。
正确选用车床夹具就是选择制造精度及结构适合的夹具。如为保证零件加工表面与基准面的同轴度要求,有多种自动定心夹具可以选用:对同轴度要求较低时可用三爪卡盘、四爪卡盘,对同轴度要求高时可用软爪、锥体心棒、卡簧和液性塑料夹具等。
2.提高劳动生产率
采用一定结构形式的夹具,可显著提高生产效率。在生产中,通常采用下述结构形式的夹具来提高生产率:
1)采用快速装夹和拆卸的夹具,可缩短辅助时间,并减轻工人的劳动强度。
2)采用专用定位件,属专用夹具,可缩短调整与校正的时间。3)采用多位夹具,二次装夹可以加工多个零件,缩短单件生产时间。
4)采用自动控制夹具,如液压靠模或程序控制等,可实现"一人多机"操作。
3.充分发挥机床的性能
采用专用夹具可以扩大机床的使用范围,从而实现一机多能。如一台普通车床若配置一个专门的旋转刀架可以加工圆球,若配置一个摆动刀架可以加工叶片的型面。
二、车床夹具结构
由于车床夹具是在旋转情况下,甚至是高速旋转情况下工作,因此夹具要求体积小、重量轻,旋转既能平衡又能保证安全。
车床夹具的基本结构为:
1.夹具体
连接各元件的基体与机床相连接。一般称这类元件为圆盘或花盘。
2.定位件
确定零件在夹具中的位置的元件。如定位销、定位圈、V形块等。3.夹紧件
固定零件用的元件。如压板、螺栓、螺母等。
扣型尺寸表
扣型公扣小端外径(mm)扣型母扣端部台肩
内径
23145.1723065.1
23154.223078.6
33164.8933091.3
43190.46430119.9
531110.2530142.8
631131.02630154.7
22170.0822094.5
32177.44320103.9
42196.21420124.1
521126.78520150.5
621150.37620174.1
21160.3521074.45
21171.4421088
31184.93310103.19
411114.3410134.94
511141.29510164.3
611168.28610190.6
代号说明:第
一位代表钻
杆尺寸;第二
位代表接头
类型第三位
数代表公扣
或母扣
直径扣型常用接头
26"钻头660.4731630/6A10REG75/8
171/2"钻头444.56316A11/5A10REG65/8
121/4"钻头311.26315A11/410NC61
81/2"钻头215.9431411/410NC56
9"钻铤2296A11/6A10410/4A11NC50
8"钻铤2035A11/5A10430/4A10NC46
7"钻铤178411/410520/411
61/4"钻铤1594A11/4A10REG41/2
5"(加重)钻
杆127411/410正规式
贯眼式
内平式常用扣型
731/730
631/630
6A11/6A10
5A11/5A10
411/410
4A11/4A10
521/520
431/430
421/420
模具验收表
图号产品型号腔数 模具编号 制造日期检查项目序号合格 可接受不可接受123456789101112131415161718192021222324252627282930一、模具外观
模具分油器是否固定可靠。 连接分油器与油缸是否用胶管,接头用公制标准件。模架各板是否都有大于1.5mm的倒角。模具是否便于吊装、运输,吊装时不得拆卸模具零部件(油缸除外需单独包装)。吊环与水嘴、油缸、预复位杆等干涉,可以更改吊环孔位置。每个重量超过10KG的模具零部件是否有合适的吊环孔,如没有,也需有相应措施保证零部件拆卸安装方便。吊环大小和吊环孔位置按相关企业标准设计吊环是否能旋到底,吊装平衡。 顶针、顶块等顶出机构如与滑块等干涉,是否有强制预复位机构,顶板有复位行程开关。 油缸抽芯、顶出是否有行程开关控制,安装可靠。重量超过8000KG的模具安装在注塑机上时,是否用穿孔方式压螺丝,不得单独用压板。如设备采用液压锁紧模具,也必须加上螺丝穿孔,以防液压机构失效。浇口套球R是否大于注塑机喷嘴球R。浇口套入口直径是否大于喷嘴注射口直径。模具外形尺寸是否符合指定的注塑机。安装有方向要求的模具是否在前模板或后模上用箭头标明安装方向,箭头旁应有“UP”字样,箭头和文字均用漏板喷黄色漆,字高50mm。模架表面是否有凹坑、绣迹,多余不用的吊环孔、进出水孔、气孔、油孔等及其他影响外观的缺陷。各模板是否有零件编号,编号在基准角符号正下方离底面10mm处,要求同11号模具配件是否影响模具的吊装和存放,如安装时下方有外漏的油缸、水嘴、预复位机构等,应有支撑腿保护支撑腿的安装是否用螺丝穿过支撑腿固定在模架上,或过长的支撑腿车加工外螺纹紧固在模架上模具顶出孔是否符合指定的注塑机,除小型模具外,原则上不能只用一个中心顶出(模具长度或宽度尺寸有一个大于500mm时),顶出孔直径应比顶出杆大5-10mm。定位圈是否可靠固定(一般用三个M6或M8的内六角螺丝),直径一般为¢100或150或200mm,高出顶板10mm。是否按标准定位圈安装孔必须为沉孔,不准直接贴在模架顶面上冷却水嘴是否有进出标记,进水为IN,出水为OUT,IN、OUT后加顺序号,如IN1、OUT1。标识英文字符和数字是否大写,位置在水嘴正下方约10mm处或和水嘴同平,字迹清晰、美观、整齐、间距均匀。进出油嘴、进出气嘴是否同冷却水嘴,并在IN、OUT前空一个字符加G(气)、O(油)。模具安装方向上的上下侧开设水嘴,是否内置,并开导流槽或下方有支撑柱加以保护。无法内置的油嘴或水嘴下方是否有支撑柱加以保护。标准铭牌内容是否打印产品名称、模具重量、使用设备、客户名称、型腔数、工装编号、制造日期、 外形尺寸、模号。铭牌是否固定在模腿上靠近动模板和基准角的地方(约离两边各有15mm的距离),用四个螺丝固定,固定可靠,不易剥落。冷却水嘴采用快换水嘴,规格为:如:PC10-02冷却水嘴是否伸出模架表面,水嘴头部凹进外表不超过3mm。冷却水嘴避空孔直径是否为¢30或¢25,孔外沿有倒角,倒角大于1.5X45,倒角一致 模具尺寸 模具结构简述验收项目公司名称模具验收要求模具名称制品材料