
超详细MSA测量系统分析讲解
a. FMEA可以用来识别特殊特性,为SPC和MSA确定控制和分析的 对象
b.可以建立测量系统FMEA,管理测量系统的风险
MSA
一.MSA的概述介绍
(二)MSA 与汽车行业五大质量手册
4.MSA与SPC(统计过程控制)
测量系统对适当的数据分析来说是很关键的,在收集过 程数据之前就应很好地对它加以了解。这些测量系统缺少 统计控制,或它们的变差在过程总变差中占很大比例,就 可能做出不恰当的决定。
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则
●Cg、Cgk
Cg=0.2*公差/6s 或 Cg=0.2*公差/4s Cgk=(0.1*公差- bias )/3s或(0.1*公差- bias )/2s
操作指南:
1.获得标准零件1件,并用更高精度的检测设备获得其真值 2.用待测测量设备连续测量标准件50次 3.计算偏倚bias、标准差s 4.计算Cgk,要求≥1.33
输出 测量值
顾客Biblioteka MSA二.MSA的基本概念
误差源 零件(P)
4.测量系统的变差来源
别名或分量
因子或参数
生产件,样本,被测体,检查标准
未知
仪器(I) 量具,试验台,测量设备
比较方法
标准(S)
刻度,基准,接受准则,固有的标准
作为真值接受的已
知值,基准或接受 准则
方法(M) 岗位培训,口述,作业指导书,控制计 如何做 划,检验计划,试验程序
σb和t-统计量(或置信带)
●
—确定偏倚是否统计上为0(即t-统计量小于临界值/0落在置信带)
MSA
四.MSA的分析方法——(一)计量型测量系统
●示例
1.偏倚的分析方法和接受准则
MSA
四.MSA的分析方法——(一)计量型测量系统
●示例
1.偏倚的分析方法和接受准则
1.直方图
MSA
四.MSA的分析方法——(一)计量型测量系统
MSA 测量系统分析
MSA
纲要
一.MSA的概述介绍 二.MSA的基本概念 三.MSA的基本特性 四.MSA的分析方法
MSA
第一单元
MSA的概述介绍
MSA
一.MSA的概述介绍
(一)MSA 与ISO/TS16949:2009
7.6.1 为分析各种测量和试验设备系统得出的结果中出现的
变差,应进行统计研究。此要求应适用于控制计划中提及 的测量系统。所用的分析方法及接受准则应符合顾客关于 测量系统分析的参考手册的要求。如果得到客户的批准, 也可以使用其他分析方法和接受准则
MSA
三.MSA的基本特性
1.测量系统误差(准确度、精密度/精确度)
评价人A 评价人B 评价人C A的精密度最好 B的准确度最好
思考:1.比较A和C的准确度 2.比较B和C的精密度
MSA
三.MSA的基本特性
2.分辨力
● 分辨力:测量系统能发现并真实地表示被测特性很小变化的能力, 称为分辨力
MSA
四.MSA的分析方法——(一)计量型测量系统
2.线性的分析方法和接受准则
●回顾:
1.什么是线性?
●线性指南
1.在量具的操作范围内,选择g(子组数)≥5个零件 2.检验每个零件,以确定基准值 3.一个人测量每个零件m(子组容量)≥10次 4.计算每次测量的零件偏倚及零件偏倚的平均值。(偏倚i,j=Xi,j -基准值) 5.在线性图上画出单值偏倚和基准的偏倚值 6.计算并画出最佳拟合线和置信带 7.画出“偏倚=0”线,评审该图指出特殊原因和线性的可接受性 (即“偏倚=0”线必须完全在拟合线置信带以内)
●示例:
1.偏倚的分析方法和接受准则
问:此测量系统的偏倚是否可接受?
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则
●注: 1.p值>0.05,原假设显著;p≤0.05,原假设不显著。 2.α的取值依赖于置信度水平(一般默认为95%)。如果α水平不是默认值 0.05(置信度95%),则必须得到客户的同意。
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则
●过分偏倚的原因
●仪器需要校准 ●仪器、设备或夹紧装置的磨损 ●磨损或损坏的基准 ●线性误差 ●应用错误的量具 ●不同的测量方法 ●环境:温度、湿度、振动的影响 ●应用:零件尺寸、位置、操作者技能、疲劳、观测错误
MSA
MSA
二.MSA的基本概念
6.测量系统分析的目的
● MSA主要用于分析测量系统对测量值的影响 ●MSA的目的是评估测量系统的质量
我们对测量系统进行分析,以确定测量系统的统计特性,并将其与 可接受的标准、我们的需要和客户的要求相比较。
注:MSA研究测量系统的输入与输出的关系。
MSA
第三单元
MSA的基本特性
注:测量结果可以是定量的,也可以是定性的。如用卡尺获得 5.02mm这样的定量结果,也可以用量规测量得到合格/不合格(通过/ 不通过)这样的定性结果(如用球带尺测量车轮周长)
问:什么是计数型数据和计量型数据?
MSA
二.MSA的基本概念
2.测量系统的定义
● 量具: 是指任何用来获得测量的装置,特别是经常用在工厂现场 的装置, 包括通/止规。
MSA
三.MSA的基本特性
1.测量系统误差(准确度、精密度)
● 准确度:观测值和可接受基准值之间的一致程度。 测量和基准值之间的差距有多大 偏倚用来衡量准确度
●精密度:重复读数彼此之间的“接近度”。 重复性和再现性用来评估精密度
注:GRR不能分析准确度 回顾:1.什么是真值? 2.什么是基准值/参考值?
注:计量标准不等同于真值。
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则
满足以下条件时,偏倚可接受
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则
●量具偏倚分析作业指导书
1.用标准零件或高等级量具获得可接受的基准值。 2.由同一个评价人,采用待评估的量具,对同一个零件进行至少10次测量。 3.分析: —将所有读数画出直方图(确定是否存在特殊原因) —计算 ● Xbar(所有读数的平均值) ● Bias(偏倚=Xbar-X基准值)
MSA
二.MSA的基本概念
5.测量系统误差的影响(对产品检验、对过程控制 )
●对过程的影响:
1.普通原因→特殊原因
2.特殊原因→普通原因
I区:零件总是坏的 II区:可能做出潜在的错误决定 III区:零件总是好的
MSA
二.MSA的基本概念
5.测量系统误差的影响(对产品检验、对过程控制 )
总结:差的测量系统将导致:
σ 2 GRR= AV 2 + EV 2 % σ σ R&R = GRR/ T(过程总变差)
σ σ σ 2 T = 2GRR+ 2P(零件变差)
MSA
三.MSA的基本特性
σGRR(测量系统变差)
EV(设备变差 )
σT(过程总变差 )
AV(评价人间变差 )
σP(零件变差
)
MSA
三.MSA的基本特性
测量过程可以看做一个制造过程,其产生的输出就是数值(数据) 。以这种观点看待测量系统是有帮助的,因为这样使我们可以采用在 统计过程控制领域被证明有效的相关概念、原理和工具。
MSA
二.MSA的基本概念
3.理想的测量系统
● 理想的测量系统每次都能获得正确的测量值,每个测量值都与标准件 一致。 ●理想的测量系统有如下统计特性:
三.MSA的基本特性
3.偏倚
●偏倚(Bias):是指对同样零件的同样特性,观测到的测量平均值和真 值(基准值/参考值)的差值。
基准值/参考值可以由 更高精度、质量的测量系统 来获得。
MSA
三.MSA的基本特性
4.线性
●线性(Stability):是指在测量范围内偏倚的不同即偏倚大小的变化。 注:1.线性是偏倚随量程变化的变化。
MSA
三.MSA的基本特性
7.再现性
●再现性(Reproducibility):指由不同的评价人,采用相同的测量仪器, 测量同一零件的同一特性时测量平均值的变差。(AV)
MSA
三.MSA的基本特性
8.重要公式
●Gage R&R:重复性和再现性合成变差的一个估计。 ●R&R%:测量精度的估计值与过程范围的比率。
1.合格零件被拒收 2.不合格零件被接收 3.对过程能力错误的估计 4.一个本身满意的过程显示令人不满意 5.一个本身不满意的过程显示令人满意 6.不必要的花费用于确定过程的问题(浪费) ●如何降低测量系统误差的影响? 1.改进过程,减少变差→II区的零件最少 2.改进测量系统,减少测量系统的误差→ II区的宽度减小
注:校准和MSA的区别
人员
对象
MSA 操作者
测量系统
环境
目的
生产线检测 评定测量系统 区域
校准
专业校准人 量具的示值 校准室 员
评定量具误差
MSA
第四单元
MSA的分析方法
MSA
四.MSA的分析方法——(一)计量型测量系统
1.偏倚的分析方法和接受准则 回顾:
●偏倚:观测均值与基准值之差 ●基准值可以通过更高级别的测量设备(例如计量实验室)进行重复 多次测量而获得的测量均值来确定。
操作者(O) 评价人,校准人员,评估人,检查员 谁来做
环境(E) 假设(A)
湿度,温度,照明,振动,电磁干扰, 测量条件噪声 噪声,空气等
MSA测量系统分析讲义10375
测量体系分析的数据
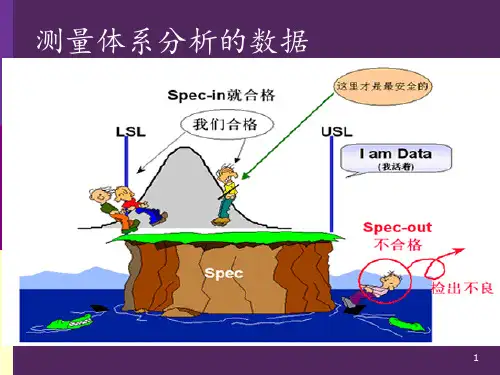
III 好零件总是好的
I 坏零件总是坏的
II 可能做出潜在的错误决定
测量系统变差对产品和过程的决策影响
对产品的影响:因此,1. 改进过程,减少变差,II 区的零件最少2. 改进测量系统,减少测量系统的误差
对过程的影响:普通原因特殊原因特殊原因普通原因
相对于公差,对零件做出错误决定的潜在因素只在测量系统误差于公差交叉时存在
Bias偏差(Accuracy准确性)Repeatability重复性(precision)Reproducibility再现性Linearity线性Stability稳定性
偏倚(Bias)
偏倚:是测量结果的观测平均值与基准值的差值。真值的取得可以通过采用更高等级的测量设备进行多次测量,取其平均值。
测量基础术语
测量分析系统 (MSA)的类别
-计量型
- 计数型
关于测量
测量:赋值给具体事物以表示它们之间关于特定特性的关系。赋值过程即为测量过程,而赋予的值定义测量值。量具:任何用来获得测量结果的装置,经常用来特指用在车间的装置,包括用来测量合格/不合格的装置。测量系统:用来对被测特性赋值的操作、程序、量具、设备、软件以及操作人员的集合;用来获得测量结果的整个过程。
30
热处理
硬度
硬度计
温度
温度计
40
车外圆
内径
游标卡尺
厚度
厚度计
50
车外圆检验
内径
游标卡尺
厚度
厚度计
QR-711-2-01A0
控 制 计 划
第 页,共 页
样件 试生Байду номын сангаас 生产控制计划编号:
超详细MSA测量系统分析讲解
2.线性的分析方法和接受准则
●回顾:
1.什么是线性?
●线性指南
1.在量具的操作范围内,选择g(子组数)≥5个零件 2.检验每个零件,以确定基准值 3.一个人测量每个零件m(子组容量)≥10次 4.计算每次测量的零件偏倚及零件偏倚的平均值。(偏倚i,j=Xi,j -基准值) 5.在线性图上画出单值偏倚和基准的偏倚值 6.计算并画出最佳拟合线和置信带 7.画出“偏倚=0”线,评审该图指出特殊原因和线性的可接受性 (即“偏倚=0”线必须完全在拟合线置信带以内)
MSA
课前思考
1.什么是MSA ? 2.什么时候做MSA? 3.谁做MSA? 4.哪些测量系统需要做MSA? 5.在哪里做MSA? 6.怎么做MSA?原理是什么?
MSA
第一单元
MSA的基本概念
MSA
二.MSA的基本概念
1.测量的定义
●测量:被定义为“对某具体事物赋予数字(或数值),以表示它们 对于特定特性之间的关系”。这定义由C.Eisenhart(1963)首次提出 。赋予数字的过程被定义为测量过程。而数值的指定被定义为测量值 。
3.MSA与FMEA(潜在失效模式及后果分析)
a. FMEA可以用来识别特殊特性,为SPC和MSA确定控制和分析的 对象
b.可以建立测量系统FMEA,管理测量系统的风险
MSA
一.MSA的概述介绍
(二)MSA 与汽车行业五大质量手册
4.MSA与SPC(统计过程控制)
测量系统对适当的数据分析来说是很关键的,在收集过 程数据之前就应很好地对它加以了解。这些测量系统缺少 统计控制,或它们的变差在过程总变差中占很大比例,就 可能做出不恰当的决定。
MSA–测量系统分析

MSA –测量系统分析引言MSA(测量系统分析)是一种用于评估和验证测量系统准确性和可靠性的方法。
在许多行业中,准确的测量数据对于产品质量和过程改进至关重要。
因此,对测量系统进行分析和评估是确保数据质量的关键步骤。
本文将介绍MSA的基本概念、主要组成部分和常见的分析方法,以及如何使用Markdown文本格式输出。
MSA的概述测量系统是指用于测量和收集数据的工具、设备和方法。
这些测量系统可以包括各种仪器、传感器、计量设备和人工操作。
MSA的目标是确定测量系统的偏差、重复性和稳定性,以评估测量过程的可靠性和准确性。
MSA的主要目标是确定测量系统的变异来源,并分析其对于测量结果的影响。
通过评估测量系统的可行性和稳定性,我们可以确定任何必需的改进和修正。
MSA的组成部分MSA包括以下三个主要组成部分:1.制程能力分析(PPK):通过对测量系统进行评估,确定其是否能够满足产品或过程的需求。
制程能力分析是一种量化的方法,用于确定测量系统能够产生多大程度的变异。
2.重复性与再现性分析:重复性是指在同一测量条件下进行多次测量时,测量结果之间的差异。
再现性是指在不同测量条件或不同测量者之间进行测量时,测量结果之间的差异。
通过对重复性和再现性进行分析,可以确定测量系统的一致性和可靠性。
3.精确度分析:精确度是指测量结果与真实值之间的接近程度。
通过与参考标准进行比较,我们可以评估测量系统的准确性和偏差。
常见的MSA分析方法以下是几种常见的MSA分析方法:1.方差分析(ANOVA):ANOVA是一种统计分析方法,用于分解测量变异的来源。
通过将测量结果进行分解,我们可以确定各个变异来源的贡献程度,并确定潜在的改进措施。
2.控制图:控制图是一种用于监控和分析过程变异的图表。
通过绘制测量结果的控制图,我们可以可视化测量系统的偏差和变异,并及时发现异常情况。
3.直方图:直方图是一种图表,用于显示测量结果的频率分布。
通过绘制测量结果的直方图,我们可以了解测量数据的分布情况,并判断测量系统的精确度和稳定性。
测量系统分析(MSA)通用课件
稳定性
稳定性是衡量测量系统在长时间内保持一致性的参数。
稳定性分析通常涉及在一段时间内多次测量同一标准值,以检查测量系统的变化。 这种方法有助于确定测量系统是否随时间推移而发生变化,并评估其可靠性。
重复性和再现性
重复性和再现性是衡量测量系统在不 同操作者或不同条件下的一致性的参 数。
VS
重复性是指在相同条件下,同一操作 者多次测量的一致性。再现性则涉及 不同操作者或不同条件下测量的结果 是否一致。这些分析有助于评估测量 系统的可重复性和可再现性,并确定 其可靠性。
偏倚通常由校准曲线、线性回归分析或其它统计方法确定。 校准曲线是通过比较已知标准值和测量系统所得值来建立的。 线性回归分析则用于评估测量系统的准确性,并确定是否存 在系统误差。
线性
线性是衡量测量系统在预期范围内的 一致性和准确性的参数。
线性分析通过比较不同水平的已知标 准值与测量 系统所得值来进行。这种 方法有助于识别测量系统在高、中、 低值的一致性,并确定是否存在非线 性误差。
范围
确定分析所涉及的测量设备和操作人 员范围,以及需要分析的测量过程和 产品特性。
确定测量系统类型
测量设备
根据分析目的和范围,选择适当的测量设备,并了解其技术规格和性能参数。
操作人员
确定负责测量的人员,了解其资质、经验和培训情况。
制定分析计划
方法
选择适当的测量系统分析方满足要求。
案例二:重复性和再现性分析案例
总结词
本案例介绍了如何进行重复性和再现性分析,以评估 测量系统的精密度和可靠性。
详细描述
本案例通过实际数据展示了如何进行重复性和再现性 分析。首先,对同一实际样品进行多次测量,计算测 量结果的重复性。接着,对不同时间、不同操作者、 不同仪器条件下进行测量,计算再现性。最后,根据 分析结果判断测量系统是否满足要求。
超详细MSA测量系统分析讲解

超详细MSA测量系统分析讲解MSA(Measurement System Analysis)是一种用于评估测量系统准确性和可重复性的方法。
它被广泛应用于各种工业领域,特别是质量管理和过程改进领域。
下面将详细介绍MSA的一些关键概念和测量过程。
首先,MSA的主要目标是确保测量系统能够准确地衡量一个过程或产品的特性。
测量系统可以是任何用于测量的工具、设备或方法,如卡尺、天平、人工测量等。
为了评估测量系统的准确性和可重复性,主要使用以下几个指标:1. 精确度(Accuracy): 指测量结果与真实值之间的接近程度。
通常通过与已知的标准进行比较来评估。
2. 可重复性(Repeatability): 指在重复测量同一样本时,测量系统的结果之间的一致性。
这可通过多次测量同一样本并比较结果来评估。
3. 重现性(Reproducibility): 指在不同的条件下,不同操作员使用相同的测量系统测量同一样本时,测量结果之间的一致性。
现在,我们将介绍MSA的几个主要步骤:1.选择适当的测量系统:首先需要确定要使用的测量系统,这取决于所需测量的特性以及资源和时间的限制。
为了选择合适的测量系统,需要考虑其测量范围、精度和可靠性等因素。
2.收集数据:在进行MSA时,需要收集足够的数据量以便对测量系统进行分析。
数据收集可以通过抽样、重复测量或使用模拟数据等方式进行。
3.分析数据:收集到数据后,需要对其进行统计分析。
常用的分析方法包括直方图、均值-方差图和相关性分析等。
通过这些分析,可以计算出测量系统的准确性和可重复性指标。
5.评估测量系统:通过上述步骤,可以评估测量系统的准确性和可重复性,并确定它是否符合要求。
如果发现测量系统存在问题,可以采取改进措施,如校准、调整或更换测量设备等。
需要注意的是,MSA不仅适用于新的测量系统,也适用于已经在使用的测量系统。
对于已经在使用的测量系统,MSA可以帮助识别潜在的问题并提出相应的改进建议。
五大手册msa测量系统分析课件

基准值
基准值
平均
好的重复性
13
平均
不好的重复性
测量系统误差
再现性
测量同一特性时,互相不同的人使用同样机器得到的测量值
之间的平均差。
评价者 A 评价者B 评价者 C
评价者 B
评价者 A
评价者 C
基准值
基准值
AB C 好的再现性
• 测量:赋值给具体事物以表示它们对于特定 特性之间的关系。
• 测量过程:赋值过程定义为测量过程。 • 测量系统:是对测量单元进行量化或对被测
特性进行评估,其所使用的仪器、量具、标 准、操作、方法、夹具、人员、软件及环境 的集合,用来获得测量结果的整个过程。 • 测量系统分为计量型测量系统与计数型测量 系统
3
人 设备 材料 方法 程序
输入
1、什么是测量系统
测量过程
数据
输出
4
2、为什么要进行测量系统分析
2.1、TS16949标准 要素7.6.1 • 为分析各种测量和试验设备系统测量结果 的变差,必须进行适当的统计研究。此要 求应用于控制计划中提及的测量系统 • 所有的分析方法及接受准则必须与顾客关 于测量系统分析参考手册一致。如经顾客 批准,也可采用其它分析方法及接受准则
%Study Var 或 %Tolerance为10%以上时,首先区分评价重复性和 再现性后,查明各个受影响的原因 ,并采取措施。
根据用途的优先参照评价指标
- 在部品管理的测面, 在制品符合判定更重要时 优先确认%Tolerance
- 工程管理用或工程显示用时 优先确认 %Study Var
测量变动 ( 2MS ) = 重复性( 2Repeatability ) + 再现性( 2Reproducibility )
MSA分析知识总结测量系统分析方法评估指标介绍PPT模板课件
分析时机
1.新产品
4.设计变更
2.新量具或量
(DCN) 5.工程变更
具的特性能 力不同时 3.新操作员
(ECN) 6.环境变更
或操作员岗
位变更
8.客户要求 的频次
7. 易 损 耗 之 仪 器必须注意其 分析频率
基本要求
量具
拟执行测量系统分析的量具必须经过计量确 认合格,同时其分辨力应至少能直接读取被 测特性预期过程变差或公差范围的1/10。 d≤6σ总/10;或 d≤Tolerance/10
基本概念
测 量 系 统 分 析 (Measurement Systems Analysis,MSA) ,数 据是通过测量获得的,对测量定 义是:测量是赋值给具体事物以 表示他们之间关于特殊特性的关 系。这个定义由C.Eisenhart首 次给出。赋值过程定义为测量过 程,而赋予的值定义为测量值。
4. 偏 倚 : 观 测 平 均值(在重复条 件下的测量)与 一参考值之间的 差值。
6.属性的一 致性:计数型 (属性)测量系统中系统 内、系统间及系统与标准 之间判定结果的一致程度。
3.稳定性:测量系统保 持其位置变差和宽度变 差随时间恒定的能力。
5.线性:在量具正 常的工作范围内偏 倚的变化程度。
分析时机
1.新产品
4.设计变更
2.新量具或量
(DCN) 5.工程变更
具的特性能 力不同时 3.新操作员
(ECN) 6.环境变更
或操作员岗
位变更
8.客户要求 的频次
7. 易 损 耗 之 仪 器必须注意其 分析频率
基本要求
具
拟执行测量系统分析的量具必须经过计量确 认合格,同时其分辨力应至少能直接读取被 测特性预期过程变差或公差范围的1/10。 d≤6σ总/10;或 d≤Tolerance/10
MSA-测量系统分析解析
变化后。
实施测量系统分析的时期
二、在量产阶段:
已完成MSA分析的测量系统发生以下变更时, 应重新进展MSA分析。
操作人员; 计量器具经修理、更换、调整后 ; 待检产品或检测工程转变后 ; 操作方法 ; 作业场所。
测量系统分析的方法
计量型测量系统:
双性分析: 对测量系统进展
重复性和再现性分析,计算出重复性、再
测量系统分析
Measurement Systems Analysis
根底学问培训
内容
术语 测量系统分析的目的、意义 实施测量系统分析的时期 测量系统分析的方法 测量系统分析的具体过程 结果分析
术语
测量系统: 用来对被测特性赋值的操作、程序、测量设备、
软件以及有关人员的集合;或者可以说用以猎取 测量结果〔数据〕的整个过程。
0396
GO/NOGO
●
3 50 组装B03
13 10A2指针高度确认具1.0-2.0mm测量系统
0397
GO/NOGO
●
3 50 组装B03
14 锡膏厚度检测仪测量系统
0449
R&R
○
3 10 SMT
15 磁通计测磁钢磁通量61±4MX
0078
R&R
○
3 10 组装B40
16 CC30钢球压入高度2.8±0.03测量系统
测量系统分析的方法
CYM量具族系表:
参考:AIAG测量系统分析手册
序号类别ຫໍສະໝຸດ 明细1游标卡尺
2
外径千分尺
3
百分表
4
千分表
5
高度游标卡尺
6
膜厚计
7
小测头千分尺
MSA系统分析简介及实操
MSA系统分析简介及 实操(minitab)一.MSA的作用:了解测量系统是否有足够的能力来侦测出产品或制程参数的变更。
二.MSA分析的对像只要控制计划当中所提出的测量系统就必须进行分析。
Ø包含产品特性Ø包含过程特性三.MSA分析的内容主要的分析如下:Ø人员的变异情形Ø仪器的变异情形Ø产品的变异情形或过程参数的变异情形。
四.量规仪器的选择Ø 量规仪器的选择,首先是有关分辨率的要求。
Ø 分辨率:仪器的最小跳动值,请切记录是最小跳动值,而不是最小刻度值。
Ø选择的标准:在于考虑仪器必须有能力侦测出产品或制程的变化,所以一般的通用要求要在规格的1/10以下。
測量系統變異的分布特性,1)位置穩定性 (Stability) 偏倚 (Bias) 線性 (Linearity)2)寬度或範圍重復性 (Repeatability) 再生性 (Reproducibility)计量型MSA:计數型风险分析法信号分析法数据解析法计数型MSA计量型偏倚分析变异分析稳定性分析法破坏性MSA计量型位置分析离散分析偏倚分析线性分析重复性分析稳定性分析再现性分析稳定性分析偏倚(Bias)真值观测平均值偏倚偏倚:是测量结果的观测平均值与基准值的差值。
真值的取得可以通过采用更高级别的测量设备进行多次测量,取其平均值而定之。
计量型MSA:线性(Linearity)量程基准值观测平均值基准值线性是在量具预期的工作范围内,偏倚值的差值观测平均值基准值无偏倚有偏倚重复性(Repeatability)重复性重复性是由一个评价人,采用一种测量仪器,多次测量同一零件的同一特性时获得的测量值变差。
再现性(Reproducibility)再现性是由不同的评价人,采用相同的测量仪器,测量同一零件的同一特性时测量平均值的变差。
再现性稳定性(Stability)稳定性时间1时间2稳定性,是指测量系统在某持续时间内测量同一基准或零件的单一特性时获得的测量值总变差。
MSA测量系统分析(PPT116页)
24
3.1再现性不好的可能潜在原因
➢ 零件(样品)之间:使用同样的仪器、同样的操作者 和方法时,当测量零件的类型为A,B,C时的均值差。
➢ 仪器之间:同样的零件、操作者、和环境,使用仪 器A,B,C等的均值差
➢ 标准之间:测量过程中不同的设定标准的平均影响 ➢ 方法之间:改变点密度,手动与自动系统相比,零
■测量零件后: 1)确定零件是否可接受(在公差内)或不可接受 (在公差外)。 2)零件进行规定的分类
变异性。是指数据的分布。
位置 (Location )
宽度 (Width )
10
4.1低质量数据的原因和影响
■低质量数据的普遍原因之一是变差太大 ■一组数据中的变差多是由于测量系统及其环境的相
互作用造成的。 ■如果相互作用产生的变差过大,那么数据的质量会
太低,从而造成测量数据无法利用。如:具有较大 变差的测量系统可能不适合用于分析制造过程,因 为测量系统的变差可能掩盖制造过程的变差。
➢ 仪器设计或方法缺乏稳定
性;
➢ 应用了错误的量具;
➢ 不同的测量方法—设置、安装、夹紧、技术;
➢ 量具或零件随零件尺寸变化、变形;
➢ 环境影响—温度、湿度、震动、清洁度;
➢ 其它—零件尺寸、位置、操作者技能、疲劳、读错。
28
5.稳定性(Stability)
稳定性
是测量系统在某持续时间内测 量同一基准或零件的单一特性 时获得的测量值总变差。
➢ 违背研究中的假定 ➢ 仪器设计或方法缺乏稳健性 ➢ 操作者训练效果 ➢ 应用─零件尺寸、位置、观察误差(易读性、视差)
26
4.线性(Linearity)
在量具正常工作量程内的偏倚变化量 多个独立的偏倚误差在量具工作量程内的关系 是测量系统的系统误差构成