
首件检验报告表单
OK □
NG □
备注
首件评审: □通过可正常生产
□NG需重新送检
□NG需停线改善
送检人:
IPQC:
品质组长:
NG □
3.键盘背光灯功能检测:
OK □
NG □
4.拍照功能检测:
OK □
NG □
5.菜单检查:
性 6.开关机检测(10次):
能 检
7.信号强度检测:
查 8.短信息功能检测:
9.按键功能检测:
OK □ OK □ OK □ OK □ OK □
NG □ NG □ NG □ NG □ NG □
10.充电功能检测:
检查项目
判定
1、物料检查:①PCBA型号及版本:
是否与BOM要求一致
OK □
NG □
②LCD屏厂商及规格:
是否与BOM要求一致
OK □
NG □
③摄像头厂商及规格:
是否与BOM要求一致
OK □
NG □
④LOGO是否符合BOM及订单要求?
OK □
NG □
⑤外表面颜色是否符合样办标准?
OK □
NG □
⑥各部件(前、后壳、装饰件等)组装是否有间隙、断差?
首件检验报告
表单编号:QRSC-001-A/O
客户
机型
颜色
送检时间
线别
软件版本
首件数量
完成时间
首件类型 □每班初次首件 □新产品 □新订单 □4M1E变更 □其它
检验依据 □《成品检验标准书》 □样机 □《BOM》表 □MO单 □《作业指导书》 □行业标准 □国标
检查项目 性能检测﹑外观检查
检查内容
1.开机画面是否符合要求:
OK □
NG □
2.待机画面是否一致:
默 认
3.开/关盖铃声:
4.菜单字体及语言:
□简体 □繁体 □英文 □其它
OK □ OK □ OK □
NG □ NG □ NG □
5.软件版本:
是否与更新后的版本一致
OK □
NG □
1.LCD显示检测:
OK □
NG □Biblioteka 2.振动检测:OK □
OK □
NG □
⑦丝印是否与BOM要求一致?
OK □
NG □
外
⑧各部件结构是否符合样办标准?
观
⑨按键外观是否符合标准?功能是否良好?
检 2、各部件(丝印、颜色、LOGO等)组装搭配是否符合生产要求?
查 3.按键字体及外观:□简体 □繁体 □英文 □其它
是否与BOM要求一致
OK □ OK □ OK □ OK □
OK □
NG □
11.耳机功能检测:
OK □
NG □
12.MP3功能检测:
OK □
NG □
13.MP4功能检测:
OK □
NG □
14.REC检测:
OK □
NG □
15.SPK检测:
OK □
NG □
16.MIC检测:
OK □
NG □
17.T-Flash (MSD/SD)功能检测:
OK □
NG □
18.通话检测(插入SIM卡,双卡机需插移动卡和联通卡测试)
NG □ NG □ NG □ NG □
4.T-Flash卡座及手感:
OK □
NG □
5.SIM卡座外观及手感:
OK □
NG □
6.电池盖缝隙及外观:
OK □
NG □
7.金属件外观:
OK □
NG □
8.天线外观:
OK □
NG □
9.滑盖弹性:
OK □
NG □
B﹑耳机插座外观及手感:
OK □
NG □
首件检验报告3张

Instructions to Complete Form l:Part Number Accountability 填写表格1 零件编号符合性This form is used to identify the part that is being first—article inspected(FAI part)and associated subassemblies or detail parts.本表格用于说明进行了首件检验(FAM)的零件,和有关部装件或零件。
NOTE注意:1.The ABC Daycode and the Total Sheets Contained in this Report to be at the top of the QADl61 sheet.ABC公司的日期代码和在本报告中的总张数置于QADl61表的顶端.2.Fields 1-4 are repeated on all forms for convenience and traceability.为便于可追溯性,第1-4部分在所有表格上都予以重复。
1) (R) Part Number:Number of the part(FM part).零件编号:零件的编号(用于首件检验的零件)。
2) (R) Part Name:Name of the part as shown on the drawing.零件名称:图样上所示的零件的名称。
3) (CR) Serial number:Serial number of the part.系列编号:零件的系列编号。
4) (R) FAI Report Number:Reference number that identifies the FAI.For ABC this will be Q Number for Subcontractors theirWork Numbers.首件检验报告编号:用于明确首件检验的引用编号。
首件检验记录表模版

检验日期:年月日
产品图号
产品名称
数量
1
检验依据
□设计图纸□标准样件□制程检验标准□产品标准□其它
检验时机
□开机首检□批量生产之前□修模首件□转产首件□生产参数变更
检查项目
检查标准
检查方式
检查结果描述
判定
尺寸
设计图纸要求
游标卡尺
电装□
SMT贴片
目视/显微镜
手工焊接
目视/显微镜
钳装□
螺钉装配
备注:检验时发现有一项不合格则判首件确认不合格;(合格用“OK”表示,不合格用“NG”表示)
生产现场确认:签名:
目视
外观□
焊锡/渣
目视/显微镜
孔毛刺
目视/显微镜
பைடு நூலகம்边毛刺
目视/显微镜
划伤
目视/显微镜
元件方向
目视/显微镜
缺料
目视/显微镜
分层
目视/显微镜
变形
目视/显微镜
表面清洁度
目视/显微镜
总装□
信号线焊接
目视
导线焊接
目视
结构件组装
目视
其它□
□作业文件
□作业人员
□设备能力
综合判定
□合格(开始量产);
□不合格□重新调整工艺和设备□停止生产,开《产品质量异常报告处理单》
首件检验记录表(模版)

孔毛刺
目视/显微镜
边毛刺
目视/显微镜
划伤
目视/显微镜
元件方向
目视/显微镜
缺料
目视/显微镜
分层
目视/显微镜
变形
目视/显微镜
表面清洁度
目视/显微镜
总装□
信号线焊接
目视
导线焊接
目视
结构件组装
目视
其它□
□作业文件
□作业人员
□设备能艺和设备□停止生产,开《产品质量异常报告处理单》
检验日期:年月日
产品图号
产品名称
数量
1
检验依据
□设计图纸□标准样件□制程检验标准□产品标准□其它
检验时机
□开机首检□批量生产之前□修模首件□转产首件□生产参数变更
检查项目
检查标准
检查方式
检查结果描述
判定
尺寸
设计图纸要求
游标卡尺
电装□
SMT贴片
目视/显微镜
手工焊接
目视/显微镜
钳装□
螺钉装配
目视
外观□
焊锡/渣
备注:检验时发现有一项不合格则判首件确认不合格;(合格用“OK”表示,不合格用“NG”表示)
生产现场确认:签名:
首件检验报告 中英文版
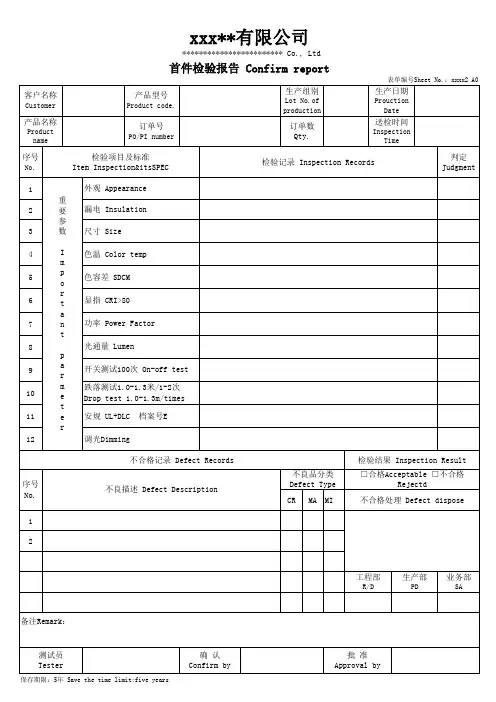
序号 No. 1 2
不良描述 Defect Description
工程部
R/D
生产部
PD
业务部
SA
备注Remark:
测试员 Tester
保存期限:5年 Save the time limit:five years
确 认 Confirm by
批 准 Approval by
检验记录 Inspection Records
判定 Judgment
1 2 3 4 5 6 7 8 9 10 11 12
检验结果 Inspection Result 不良品分类 Defect Type CR MA MI □合格Acceptable □不合格 Rejectd 不合格处理 Defect dispose
xxx**有限公司
************************ Co., Ltd
首件检验报告 Confirm report
表单编号Sheet No.:xxxx2 A0
客户名称
Customer
产品型号
Product code.
生产组别
Lot No.of production
生产日期
Prouction Date
产品名称
Product name
பைடு நூலகம்订单号
PO/PI number
订单数 Qty.
送检时间
Inspection Time
序号
No.
检验项目及标准 Item Inspection&itsSPEC 外观 Appearance 重 要 参 数 I m p o r t a n t p a r m e t e r 漏电 Insulation 尺寸 Size 色温 Color temp 色容差 SDCM 显指 CRI>80 功率 Power Factor 光通量 Lumen 开关测试100次 On-off test 跌落测试1.0-1.3米/1-2次 Drop test 1.0-1.3m/times 安规 UL+DLC 调光Dimming 不合格记录 Defect Records 档案号E
首件检验报告3张
Instructions to Complete Form l:Part Number Accountability 填写表格1 零件编号符合性This form is used to identify the part that is being first—article inspected(FAI part)and associated subassemblies or detail parts.本表格用于说明进行了首件检验(FAM)的零件,和有关部装件或零件。
NOTE注意:1.The ABC Daycode and the Total Sheets Contained in this Report to be at the top of the QADl61 sheet.ABC公司的日期代码和在本报告中的总张数置于QADl61表的顶端.2.Fields 1-4 are repeated on all forms for convenience and traceability.为便于可追溯性,第1-4部分在所有表格上都予以重复。
1) (R) Part Number:Number of the part(FM part).零件编号:零件的编号(用于首件检验的零件)。
2) (R) Part Name:Name of the part as shown on the drawing.零件名称:图样上所示的零件的名称。
3) (CR) Serial number:Serial number of the part.系列编号:零件的系列编号。
4) (R) FAI Report Number:Reference number that identifies the FAI.For ABC this will be Q Number for Subcontractors theirWork Numbers.首件检验报告编号:用于明确首件检验的引用编号。
首件检验报告

首(末)件检验报告
生产日期
订单数量
首件数
线别
提交人
审核人
项目
□电器特性□外观□尺寸□材料
A:外观检验:
□1:绕线平整,无交叉,无超出骨架边缘□2:包胶无异常□3:焊锡OK,无锡珠□4:点胶无异常
□5:线圈无松动□6:本体无异物□7:磁芯无松动脱落
B:尺寸检验:
序号规格
1
2
3
4
5
C:电器特性:
序号规格
1
2
3
4
5
D:原材料使用:
材料
要求规格料号
实际规格要求
备注
确认结果:
判定结论:
E:部门签核及意见:
生产部:
品管部:
工程部:
备注:
1.新产品及一个月以上未生产的产品重新投产时,必须制作首件样品进行确认;
2.首件样品必须是5PCS,确认合格后,生产、工程、品管各保留1PCS首件样品(必须满足品管部首件样品保存)
首件样品也是已品管部保留的样品为最准;
3.首件样品制作有异常时必须找工程部一起确认如何做法,但首次首件不合格时,生产部要找工程部一同再次制作首件;
4.末件报告适用于生产汽车产品时使用;
保存期限5年表单编号:XXXXXXXXX
首件检验报告表单
10.充电功能检测:
OK □
NG □
11.耳机功能检测:
OK □
NG □
12.MP3功能检测:
OK □
NG □
13.MP4功能检测:
OK □
NG □
14.REC检测:
OK □
NG □
15.SPK检测:
OK □
NG □
16.MIC检测:
OK □
NG □
17.T-Flash (MSD/SD)功能检测:
OK □
NG □
B﹑耳机插座外观及手感:
OK □
NG □
1.开机画面是否符合要求:
OK □
NG □
2.待机画面是否一致:
默 认
3.开/关盖铃声:
4.菜单字体及语言:
□简体 □繁体 □英文 □其它
OK □ OK □ OK □
NG □ NG □ NG 致
OK □
NG □
是否与BOM要求一致
OK □ OK □ OK □ OK □
NG □ NG □ NG □ NG □
4.T-Flash卡座及手感:
OK □
NG □
5.SIM卡座外观及手感:
OK □
NG □
6.电池盖缝隙及外观:
OK □
NG □
7.金属件外观:
OK □
NG □
8.天线外观:
OK □
NG □
9.滑盖弹性:
OK □
⑥各部件(前、后壳、装饰件等)组装是否有间隙、断差?
OK □
NG □
⑦丝印是否与BOM要求一致?
OK □
NG □
外
⑧各部件结构是否符合样办标准?
观
首件质量确认报告表格格式
送检员ห้องสมุดไป่ตู้审核:
以下内容为QA部门填写:(必须填写“结构与尺寸检查报告”)
QA技术员检验结果:QC WI NO:□合格□不合格□条件接收
不合格原因:
QA要求:
QA回复日期/时间:
QA技术员:QA工程师:
日期:日期:
注1:请用“ˇ”在“□”内选择。
注2:检查报告Ref No
首件质量确认报告表格格式
首件质量确认报告
QR-051 No:
生产级别:
□注塑部□丝喷部□其它级别
产品型号:产品名称:产品编号:
MI:生产指导书:
送检原因:
□转模□转柯□换色□换料
□修模后品质复核□改模后品质复核□供应商送板确认
□组合件型号转款后品质复核□其它
首检检验表格
有无错料、缺料、变形、划伤、披峰、色差等
合盖后型材有无松动、台阶、卡槽紧、松等问题
通电性、电压、电流、可靠性
包装方法、数量、外箱标识是否正确、包装有无破损等
□OK
□NG
检验员:
审核:
首件检验记录表
首件信息(生产车间填写)
订单编码
送检日期
首 件自
□开工首检
名 称工 序 □转产首件
检
确认人: 检验结果(品管部填写)
编码:XYKJ-QB-5
规格
数量
班组
□生产参数变更 □材料变更 □其他:
组长确 认:
序 号
检查项目 图纸要求
1
检查内容
实测值
判定
2
3
4
5
6
备注
1 尺寸
2 外观 3 装配 4 性能 5 包装
判定
有无错料、缺料、变形、划伤、披峰、色差等
合盖后型材有无松动、台阶、卡槽紧、松等问题
通电性、电压、电流、可靠性
包装方法、数量、外箱标识是否正确、包装有无破损等
□OK
□NG
检验员:
审核:
首件检验记录表
首件信息(生产车间填写)
订单编码
送检日期
首 件自
□开工首检
名 称工 序 □转产首件
检
ห้องสมุดไป่ตู้
确认人:
编码:XYKJ-QB-5
规格
数量
班组
□生产参数变更 □材料变更 □其他:
组长确 认:
检验结果(品管部填写)
序 号
检查项目 图纸要求
1
检查内容
实测值
判定
2
3
4
5
首件检验表模板
班组长确认:
签名:
检验员确认:
签名:
检验项目
工序号 产品件号 □工序标准样件 □工艺卡及作业指导书 □其它 检验方式
车型 □其它
A101
□上班第一件产品 □更换操作员之后
图片
□批量生产之前 □停产24小时后 检验标准
□更换模具之后 检验结果及描述
外观 尺寸
面位置 边位置 □合格(开始量产) 综合判定 □不合格 □重新调整 □停止生产:开《质量信息反馈单》 备注:检验时发现有一件不合格项判定首件不合格:(合格用“OK”表示,不合格用“NG”表示)
工序首件检验表
检验日期 工序名称 产品名称 检验依据 □产品图纸 检验时机 □更换操作员之后
检验项目 图片
NO: 工序号 产品件号 □工序标准样件 □工艺卡及作业指导书 □其它 车型
□上班第一件产品
□批量生产之前 □停产24小时后 检验标准
□更换模具之后 □其它 检验方式 检验结果及描述
外观 尺寸
□合格(开始量产) 综合判定 □不合格 □重新调整 □停止生产:开《质量信息反馈单》 备注:检验时发现有一件不合格项判定首件不合格:(合格用“OK”表示,不合格用“NG”表示)
外观 尺寸
□合格(开始量产) 综合判定 □不合格 □重新调整 □停止生产:开《质量信息反馈单》 备注:检验时发现有一件不合格项判定首件不合格:(合格用“OK”表示,不合格用“NG”表示)
班组长确认:
签名:
检验员确认:
签名:
首件检验表
检验日产品图纸 检验时机
班组长确认:
签名:
检验员确认:
签名:
工序首件检验表
检验日期 工序名称 产品名称 检验依据 □产品图纸 检验时机 □更换操作员之后