
热处理炉炉温均匀性检测操作规程
实施条件
最大值 最小值 最大偏差 结论 检测者 备注
审核者
批准者
公司
热处理炉炉温均匀性测试作业规程
共2页
第1页
1. 目的: 为了确保使用的热处理炉 TUS(炉温均匀性测试)和使用仪表及热电偶满足公司生产需要,并保 证其稳定性,特制定此作业规程。
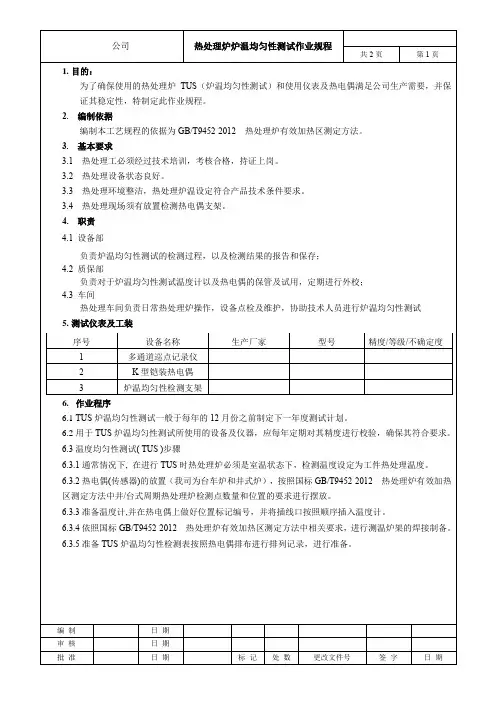
2. 编制依据 编制本工艺规程的依据为 GB/T9452-2012 热处理炉有效加热区测定方法。
3. 基本要求 3.1 热处理工必须经过技术培训,考核合格,持证上岗。 3.2 热处理设备状态良好。 3.3 热处理环境整洁,热处理炉温设定符合产品技术条件要求。 3.4 热处理现场须有放置检测热电偶支架。 4. 职责
1
多通道巡点记录仪
2
K 型铠装热电偶
3
炉温均匀性检测支架
6. 作业程序
6.1 TUS 炉温均匀性测试一般于每年的 12 月份之前制定下一年度测试计划。
6.2 用于 TUS 炉温均匀性测试所使用的设备及仪器,应每年定期对其精度进行校验,确保其符合要求。
6.3 温度均匀性测试( TUS )步骤
6.3.1 通常情况下, 在进行 TUS 时热处理炉必须是室温状态下,检测温度设定为工件热处理温度。
实施条件
编号:
最大值
最小值
最大偏差
结论
合格
检测者
备注
标准(偏差): ±10℃
审核者
批准者
炉温均匀性测量记录表
编号:
炉子名称
炉子 编号 设备 型号
车间
检测日期
冲压车间
假定有效加热区尺寸 /mm
装载量及气氛
空载
设定温度/℃
250
测量结果
时间
温度传感器真实温度/℃ 1# 2# 3# 4# 5# 6# 7# 8# 9# 10#
6.3.5 准备 TUS 炉温均匀性检测表按照热电偶排布进行排列记录,进行准备。
编制 审核 批准
日期 期
热处理炉温均匀性测试作业规程
共2页
第2页
6.3.6 准备工作就绪,依据产品的热处理工艺设置仪表的工作参数,热处理炉开始工作,当控温仪仪表或 TUS 热电偶中任意一个测量 点温度达到测试温度公差下限前,数字记录仪开始记录数据,每 5 分钟记录一 次,所有热电偶测量的数据(测量间隔最大不超过 5 分钟),应至少连续记录 6 组数据。数字记录仪的数据记 录格式如附件炉温均匀性检测记录表。
4.1 设备部
负责炉温均匀性测试的检测过程,以及检测结果的报告和保存; 4.2 质保部
负责对于炉温均匀性测试温度计以及热电偶的保管及试用,定期进行外校; 4.3 车间
热处理车间负责日常热处理炉操作,设备点检及维护,协助技术人员进行炉温均匀性测试
5. 测试仪表及工装
序号
设备名称
生产厂家
型号
精度/等级/不确定度
设备部
TUS 测试 计划制定
确认温度计及 热电偶
相关部门
说明
记录
每年年底由设备部负责制作下一年
度 TUS 炉温均匀性测试计划。
TUS 炉温均匀
性检测计划
测温使用的,用于 TUS 炉温均匀性测
试的设备、温度计以及热电偶由质保
部负责定期送外校验,确保其精度。
炉温均匀性测 试
炉温均匀性检测 NG 报告出具 OK
报告存档
原因分析 决策
设备维修
依照作业指导书,在正常生产过程中 (如客户没有特别要求),一般设备 在空载状态下进行检测。
TUS 炉温均匀 正常检测没有异常则开具 TUS 测试 性检测记录表 报告(发生异常时同样需要开出检测 报告),发现温度异常偏差,需上报 技术部及质保部进行原因分析,找出 问题是因为设备问题还是检测仪器 原因并作出判断。
6.3.2 热电偶(传感器)的放置(我司为台车炉和井式炉),按照国标 GB/T9452-2012 热处理炉有效加热
区测定方法中井/台式周期热处理炉检测点数量和位置的要求进行摆放。
6.3.3 准备温度计,并在热电偶上做好位置标记编号,并将插线口按照顺序插入温度计。
6.3.4 依照国标 GB/T9452-2012 热处理炉有效加热区测定方法中相关要求,进行测温炉架的焊接制备。
6.3.7 数据的处理与结果的判定 6.3.7.1 在测试结束记录下所有测试数据,找出所有 6 组数据,数据中的最大值和最小值, 最大值与测量点 温度和测量 点温度与最小值之差则为该热处理炉在当前测试点温度下的公差。 6.3.7 .2 如果当前测量点温度下热处理炉温度公差满足热处理工艺要求为合格,可按工艺要求进行热处理 产品的生产。(我司的炉温均匀性均为±10℃) 6.3.8 如果当前热处理炉温度达不到要求, 则将全部数据进行整理存档,以便于设备部对该热处理炉进行 维修和调整;只有当 TUS 测试合格后,才可以投入产品正常生产。 6.3.9 TUS 正常应每年至少检测两次。 6.3.10 所有检测的数据及报告都应按照规定进行保存。
7.相关记录
炉温均匀性检测计划表 《RCLL-001》
炉温均性检测记录表 《RCLL-002》
编制
日期
审核
日期
批准
日期
标记
处数
更改文件号
签字
日期
炉温均匀性测量记录表
炉子名称
设备 编号 设备 型号
车间
检测日期
假定有效加热区尺寸 /mm
装载量及气氛
设定温度/℃
测量结果
时间
温度传感器真实温度/℃ 1# 2# 3# 4# 5# 6# 7# 8# 9# 10#
热处理炉炉温均匀性检测方法

热处理炉炉温均匀性检测方法炉温均匀性测量:在热稳定前和热稳定后,用校准过的现场测试仪表对炉子的有效工作区进行炉温均匀性测量以确定工艺设备内的温度分布状况的一种测试方法。
常见炉温均匀性检测依据的标准:GB/T 9452-2012《热处理炉有效加热区测定方法》、GB/T30824-2014《燃气热处理炉温度均匀性测试方法》、GB/T 30825-2014《热处理温度测量》、API Spec 6A《井口装置和采油设备规范》、AMS 2750G《高温测量》、AIAG CQI-9 《热处理系统评审》、ASTM A991/A991M- 17《钢制品热处理炉温度均匀性测量标准试验方法》、GJB 904A-1999《锻造工艺质量控制要求》、GJB 509B-2008 《热处理工艺质量控制》、BAC 5621《波音工艺规范-材料处理温度控制》、HB 5354-1994《热处理工艺质量控制》、HB 5425-2012 《航空制件热处理炉有效加热区测定方法》。
炉温均匀性检测需要依据热处理炉的有效加热区尺寸、精度等级、炉型确定需要多少个测温点:热处理炉精度等级划分和TUS测试周期:炉温均匀性检测权威机构:江苏东方航天校准检测有限公司(简称OACT)位于江苏省苏州工业园区,是一家集校准、检测、培训及技术服务为一体的综合性第三方服务机构。
OACT成立于2010年3月,是航天科技集团公司下属空间技术研究院(航天五院)下属北京东方计量测试研究所投资设立。
2011年4月获得CNA检测和校准实验室能力认可,认可编号CNAS L5056。
目前通过CNAS认可的检测和校准项目涉及电磁、无线电、时间频率、几何量、热工、力学、化学等七个计量专业领域。
OACT秉承严谨、专业、精确、先进的计量理念,信守“质量为本、客户至上、科学公正、止于至善”的质量承诺,利用先进的仪器设备和精湛的测试技术,竭诚为每一位客户提供高水平的校准检测服务和整体解决方案。
热处理炉测试方案
2. 参考文件…….…………………………………………………….…………3/93. 定义与缩写…….…………………….………………………………………3/94. 职责与权限…….………………………………….…………………………3/95. 要求.…………………….…………………….…………………….………..3/96. 检验程序.…………………….…………………….…………….…………..3/97. 测试过程数据以及结论.………………….……………………..…………..5/9 8.附表…. ……………………………………………………………………...8/9根据热处理炉设计要求,钢板在加热温度900℃情况,采用加热系数为1.5并且保温10min,钢板在出料炉门处温度均匀性在±10℃。
可以计算出钢板总共在炉时间为1.5*25+10=45min通过自动温度纪录仪记录温度曲线如图7.1所示。
7.1 钢板正过程温度曲线7.1 预热阶段:根据自动温度纪录仪开启11min48s时钢板开场如炉,根据钢板运行速度,可以计算出钢板进入加热阶段时间是17min30s,也就是预热阶段在温度纪录仪中记录时间为11min48s~29min18s。
根据自动温度纪录仪中记录温度,可以发现预热阶段最大温度偏差为℃。
7.2 加热阶段:根据钢板运行速度,可以计算出钢板在加热阶段时间为29min18s~46min48s。
根据自动温度纪录仪中记录温度,可以看出钢板在进入加热段时最大温度偏差为99℃。
在加热段完毕时钢板最大温度偏差为6℃。
自动温度纪录仪记录数据如下图。
图加热段完毕时钢板温度7.3 保温阶段:根据钢板运行速度,可以计算出钢板在加热阶段时间为46min48s~56min48s。
根据自动温度纪录仪中记录温度,可以看出钢板在保温阶段最大温差为8℃。
自动温度纪录仪记录数据如下图。
图保温完毕时钢板温度结论:根据热处理炉设计要求加热系数以及保温时间下,钢板出炉温度最大偏差在±4℃,在设计±10℃范围内。
WI-HT-1100 TUS热处理炉温均匀性测试作业指导书

苏州宝强精密制造股份有限公司
制订部门 质量部
文件编号 版本 页次 修订日期
WI-HT-1100 A1 1/2 2017.05.26
TUS 热处理炉温均匀性测试作业指导书
1.目的 为了确保使用的热处理炉 TUS(温度均匀性)和使用仪表及热电偶满足公司生产需要,并保证其稳定性,特制定此作 业标准; 2.范围 适用于本公司所使用的所有网带式连续加热炉; 3.定义 TUS 炉温均匀性测试:furnace temperature uniformity surveys 热处理炉内工作区温度达到稳定化后相对于 设定点温度的变化,工作区内任两点的温度偏差不应超过热处理工艺对温均匀性的要求,我司对于淬火炉区温度差 异为±15℃ ,对于回火炉区温度差异为±10℃ 4.职责 4.1 热处理部 4.1.1 负责日常热处理炉操作,设备点检及维护,协助技术人员进行 TUS 检测; 4.2 质量部 4.2.1 负责对于 TUS 测试温度计及热电偶的保管及使用,定期进行外校; 5.作业程序
质量部
TUS 测试计划 制定
相关部门
说明
每年年底由质量部负责制作出下一年度 TUS 炉温均匀性检测计划,并交由管代进 行批准; 所使用的,用于 TUS 炉温均匀性检测的设 备,温度计及 K 型铠装热电偶由质量部负
记录
TUS 炉温 均匀性检测 计划
确认温度计计 热电偶
责定期送外校验,确保其精度
依照作业指导书,在正常生产过程中, (如
报告存档
设备维修
编号
A1
日期
2017.05.02 新规制定
修订内容
修订者
向华勇
核准
审查
作成
向华勇
分发编号:
TUS 热处理炉温均匀性测试作业指导书
热处理炉炉温均匀性检测操作规程
7.相关记录
炉温均匀性检测计划表 《RCLL-001》
炉温均性检测记录表 《RCLL-002》
编制
日期
审核
日期
批准
日期
标记
处数
更改文件号
签字
日期
炉温均匀性测量记录表
炉子名称
设备 编号 设备 型号
车间
检测日期
假定有效加热区尺寸 /mm
装载量及气氛
设定温度/℃
测量结果
时间
温度传感器真实温度/℃ 1# 2# 3# 4# 5# 6# 7# 8# 9# 10#
实施条件
最大值 最小值 最大偏差 结论 检测者 备注
审核者
批准者
6.3.5 准备 TUS 炉温均匀性检测表按照热电偶排布进行排列记录,进行准备。
编ቤተ መጻሕፍቲ ባይዱ 审核 批准
日期 日期 日期
标记 处数
更改文件号
签字
日期
热处理炉温均匀性测试作业规程
共2页
第2页
6.3.6 准备工作就绪,依据产品的热处理工艺设置仪表的工作参数,热处理炉开始工作,当控温仪仪表或 TUS 热电偶中任意一个测量 点温度达到测试温度公差下限前,数字记录仪开始记录数据,每 5 分钟记录一 次,所有热电偶测量的数据(测量间隔最大不超过 5 分钟),应至少连续记录 6 组数据。数字记录仪的数据记 录格式如附件炉温均匀性检测记录表。
实施条件
编号:
最大值
最小值
最大偏差
结论
合格
检测者
备注
标准(偏差): ±10℃
审核者
批准者
炉温均匀性测量记录表
编号:
炉子名称
炉子 编号 设备 型号
车间
罩式退火炉炉温均匀性测量
未来研究可以进一步扩大实验样本量,考虑更多影响炉温均匀性的因素。同时,可以结合数值模拟和人工智能 等方法,提高测温和数据分析的精度和效率。此外,可以探索更先进的热处理工艺和技术,以提高罩式退火炉 的性能和产品质量。
研究结论和意义
要点一
研究结论
本研究通过对罩式退火炉炉温均匀性的测量和分析,得 到了影响炉温均匀性的关键因素和改进措施。实验结果 表明,通过优化加热元件、调整炉内气流和合理选择装 载量等措施,可以显著提高罩式退火炉的炉温均匀性。
炉温均匀性测量的基本原理
温度传感器
在罩式退火炉的各个关键部位 安装温度传感器,如热电偶、 红外测温仪等,以实时监测各
部位的炉温。
数据采集与处理
通过数据采集系统收集各温度 传感器的数据,并进行分析和 处理。通过比较各部位的温度
差异,判断炉温均匀性。
调整控制
根据炉温均匀性测量结果,对 退火炉的控制系统进行调整, 如调整加热元件的功率、改变 进料速度等,以实现炉温均匀
实验操作流程
数据处理与分析
对采集到的数据进行处理和分析,计算炉 温均匀性。
准备实验材料
选择合适的金属材料、炉温设定、选择合 适的传感器等。
安装温度传感器
在炉内各点安装温度传感器,确保其分布 均匀。
数据采集与记录
使用数据采集器实时采集并记录各点温度 数据。
启动退火炉
将金属材料放入炉内,关闭炉门,启动退 火程序。
研究方法和实验设备
• 本研究采用理论分析和实验研究相结合的方法,利用先进的测温设备对罩式退火炉炉温进行实时监测和数据采集。实验 设备包括:罩式退火炉、测温仪、热电偶、数据采集器等。通过对实验数据的分析,揭示罩式退火炉炉温均匀性的影响 因素和作用机理,为优化罩式退火炉的性能提供理论支持和实践指导。
热处理炉有效加热区检测规程

热处理炉有效加热区检测规定一、实施条件和测定周期1.1 实施条件热处理炉凡属下列状况之一者,均应测定有效加热区:a) 新添置的热处理炉首次应用于生产;b) 经过大修或技术改造的热处理炉;c) 热处理炉生产对象或工艺变更,需要改变保温精度时;d) 控温或记录热电偶位置变更时;e) 定期或临时进行有效加热区检测时。
1.2 测定周期热处理炉有效加热区的测定周期和炉温仪表检定周期如表1所示单位为月二、检测方法2.1 检测要求⑴热处理炉有效加热区的检测,一般情况下采用空载试验,特殊要求时可以装载试验(半载试验或满载试验)。
⑵测试时,热处理炉应以常用升温速度升温,真空炉采用常用真空度。
2.2 检测点数量和位置热处理炉有效加热区温度检测点的数量和位置按照热处理炉的形式和假定有效加热区的尺寸来确定。
2.3 检测温度以常用的工艺规定温度为检测温度范围,检测温度根据检测温度范围按表2规定确定。
2.4 检测顺序及方法⑴校正检测仪器、热电偶、补偿导线,热电偶应提供误差值。
⑵测量装置的接线a) 用适当的方法按需要将热电偶牢固地绑扎在测温架的每个测温位置上。
b) 将热电偶参考端引出炉外,在方便的位置通过补偿导线、切换开关、铜导线与检测仪器联接。
应防止由于引出线安装不当而影响炉温测量。
c) 装载试验时,热电偶测量端应尽可能和工件接近。
⑶温度测定a) 空载试验或装载试验时,不得升到高于检测温度后再降到检测温度。
b) 所有测定点的温度,在到达检测温度及其保温精度范围内的最低温度之后,以表3规定的时间间隔及测定次数测量各点温度。
c) 测温得到的读数进行修正后得到实际温度值,以这些值来判断各位置的保温精度是否满足要求。
d) 如果测温点的温度偏差超过保温精度范围,允许适当延长检测温度下的保温时间,但一个检测温度点的保温和检测总时间不得超过2 h。
表3 检测时间间隔和测量次数2.5 重复检测⑴按规定的方法所测得的数据,其中有一个测温点的保温精度不能满足要求时,应改变假定有效加热区或对热处理炉进行调整后再作重复检测。
热处理炉均匀性测试规范
热处理炉均匀性测试规范(ISO9001-2015)1、目的:生产中使用的热处理炉TUS(温度均匀性)和使用仪表及热电偶满足公司生产需要以及符合客户需求特制定本作业指导书。
2、范围:本作业指导书适用于公司热处理炉产品所使用的热处理炉温度均匀性测试。
3、职责4.1 公司热处理工程师根据客户要求负责热处理工艺编制和最终确认。
4.2 技术部与生产部门按照产品热处理工艺选择需要的热处理设备,设备的仪表类型也必须经过国家法定检定机构校检并符合客户要求。
4.3由公司热处理工程师主持相关技术人员对热处理炉进行TUS测试。
4、热处理温度均匀性热处理炉内工作区温度达到稳定化后相对于设定点温度的变化,工作区内任两点的温度偏差不应超过热处理工艺对温均匀性的要求(一般情况下用于正火的热处理炉温度均匀性:±14℃,回火热处理炉温度均匀性±8℃)。
热处理炉等级与温度均匀性范围要求:Temperature Uniformity1±32±63±84±105±146±285、温度均匀性测试(TUS)进行TUS时,如果客户没有特别指出热处理炉的装载状态,一般情况下在满载情况下进行测试,装载的产品必须是依据公司工艺文件进行热处理的产品。
当下一次进行TUS时也必须是和前一次测试时的装载状态且产品与上一次相同。
5.1 温度均匀性测试的设备:序号设备名称生产厂家型号精度/等级/不确定度0.02%1 多功能热工校验仪2 数字式记录仪0.1%3 K型铠装热电偶WRNK-196A 1级4 数字式温湿度表福禄克FLUKE 971 U=1.4%RH (k=2)。
热处理炉操作规程
热处理炉操作规程
《热处理炉操作规程》
热处理炉是一种用来对金属材料进行加热,保持一定时间,然后进行冷却的设备,以改变其物理、化学性能的设备。
正确的操作规程对于保证热处理效果和工作安全至关重要。
以下是热处理炉操作规程的重要内容:
1. 操作前的准备
在操作热处理炉之前,必须对炉子进行全面的检查,确保炉子的设备完好并且符合安全要求。
同时,要确认炉子内的加热元件和控制系统是否正常运行。
2. 加热操作
在加热之前,要先将金属材料放置在炉子内,并根据所需的工艺流程进行设定加热温度和时间。
在加热过程中,要密切监控炉内的温度变化,确保加热达到设计要求。
3. 保温处理
一旦金属材料达到所需的加热温度,就需要进行保温处理,保持一定时间,使材料内部的晶粒重新排列,以改善其力学性能。
4. 冷却操作
经过保温处理后,必须采取适当的冷却措施,以防止材料过热造成变形或损坏。
冷却速度、方法和时间都需要根据具体材料和工艺要求来进行调整。
5. 操作安全
在操作热处理炉的过程中,操作人员必须佩戴个人防护装备,如耐高温手套、护目镜等,以防止火灾、烫伤等意外事件的发生。
以上是关于热处理炉操作规程的一些重要内容,正确的操作规程可以确保热处理效果,保障工作安全,提高生产效率。
在使用热处理炉时,操作人员务必严格遵守相关规定,确保设备和人员的安全。
炉温测试仪操作规范
炉温测试仪操作规范1.识别炉温测试仪的部件和功能。
在开始操作前,操作员应该熟悉炉温测试仪的所有部件和功能。
这包括控制面板、温度传感器、数据显示器和报警装置等。
2.熟悉炉温测试仪的工作原理。
操作员应该了解炉温测试仪的工作原理,包括温度传感器如何检测炉温、温度信号如何被传送和处理等。
3.准备测试环境。
在进行炉温测试之前,操作员应该确保测试环境符合要求。
这包括检查炉内是否有待测物体、检查炉门是否关闭紧密以及确保没有其他障碍物阻挡温度传感器的工作等。
4.正确安装温度传感器。
操作员应该按照炉温测试仪的使用说明正确安装温度传感器。
传感器应该被安装在炉内合适的位置,以确保能够准确测量炉温。
5.打开炉温测试仪。
在确保一切准备就绪后,操作员可以打开炉温测试仪。
这包括打开控制面板的电源开关以及确保数据显示器和报警装置正常工作。
6.设置测试参数。
在进行炉温测试之前,操作员应该根据具体的测试要求设置合适的测试参数,包括测试温度范围、采样间隔和测试时间等。
7.开始测试。
一旦所有参数都设置好,操作员可以开始炉温测试。
测试过程中,操作员应该密切关注数据显示器上的温度变化,并确保传感器正常工作。
8.操作注意事项。
在进行炉温测试时,操作员应该遵循以下注意事项:a.不要在测试过程中随意操作炉门或控制面板,以免影响测试结果或造成安全事故。
b.必要时,操作员应该佩戴防护手套和眼镜,以避免意外事故。
c.在测试过程中,如果出现异常情况,比如炉温过高或传感器出现故障,操作员应该立即停止测试并采取必要的措施。
d.在测试结束后,操作员应该及时关闭炉温测试仪,并将温度传感器从炉内取出。
9.数据处理和记录。
在测试结束后,操作员应该将测试数据进行处理和记录。
这包括保存测试数据、绘制温度变化曲线以及记录测试过程中出现的问题和异常情况。
10.清理和维护。
操作员应该定期清理和维护炉温测试仪,包括清理控制面板、校准温度传感器和检查报警装置的工作状态等。
通过遵守这些炉温测试仪操作规范,可以确保炉温测试的准确性和安全性。
热处理炉炉温均匀
热处理炉炉温均匀热处理炉炉温均匀是一个非常重要的因素,因为它直接影响到热处理过程的质量和结果。
在热处理过程中,材料需要在特定的温度和时间下进行加热和冷却,以改变其内部的组织结构,从而达到改变其性能的目的。
如果热处理炉的炉温不均匀,那么在同一炉内的不同部位,材料可能受到的热量不同,这就可能导致热处理的结果不一致。
例如,有些部位可能过热,而有些部位可能温度不足。
这不仅会影响材料的性能,还可能导致热处理失败,甚至产生废品。
因此,为了保证热处理的质量,热处理炉必须具有良好的温度均匀性。
这通常通过合理的炉膛设计、精确的温度控制系统以及合适的热处理工艺来实现。
热处理炉的炉温控制对于产品质量具有重要影响,一般要求温度波动上下不超过3~10℃,被加热物断面上的温度分布应尽可能地均匀,温差不得超过5~15℃。
为了实现炉温的均匀性,可以采取以下措施:合理地布置控温热电偶,这是炉温均匀性控制的有效措施之一。
然而,需要注意的是,高速喷嘴热处理炉烧嘴喷出的火焰产生的热气流可能会与热电偶接触,导致温控系统自动切断烧嘴大火,增大温差,使温度失去控制。
调节热处理炉烧嘴的状态,例如适当提高助燃风量直至出现蓝色火焰,可以提升炉内气体搅拌效果,避免火焰发散导致局部温度过高。
但是,这种方式也可能增加热处理炉的能量消耗。
均匀地布置功率小的无焰烧嘴或平焰烧嘴,便于分段控制。
烧嘴太少或过于集中可能导致局部过热。
同时,烧嘴或电热体的布置以及炉子结构应有利于炉气的循环,使炉内温度趋于均匀。
在炉内采用风扇可以有助于实现这一目标。
以上信息仅供参考,具体的操作和控制方法可能因热处理炉的类型、工艺要求以及设备条件等因素而有所不同。
在实际应用中,需要根据具体情况进行选择和调整。