
高锰钢工艺
高锰钢工艺1.高锰钢有哪几种其性能如何锰含量约为11%~18%的钢称高锰钢。
常用的铸造高锰钢ZMn13的化学成分为:Mn含量11%~14%,c含量%~%,Si含量%~%,P含量<%,S含量<%。
高锰钢是一种耐磨钢,经过水韧处理的高锰钢可以得到较高的塑性和冲击韧性。
所谓水韧处理,就是把钢加热到1000℃~1100℃,保温一段时间,使钢中的碳化物全部溶入奥氏体中,然后迅速冷却,使碳化物来不及从奥氏体中析出,从而保持了单一的均匀的奥氏体组织。
经过水韧处理的高锰钢称为高锰奥氏体钢。
其力学性能为:σb=980 MPa,σs=392 MPa,HB210,δ=80%,αk= MJ/m2。
高锰钢具有很高的耐磨性,虽然它的硬度只有HB210,但它的屈服点σs较低,只有σb的40%,因此具有较高的塑性和韧性。
高锰钢在受到外来压力和冲击载荷时,会产生很大的塑性变形或严重的加工硬化现象,钢被剧烈强化,硬度显著提高,可达HB450~550,因此有了较高的耐磨性。
高锰钢可分为高碳高锰耐磨钢、中碳高锰无磁钢、低碳高锰不锈钢和高锰耐热钢。
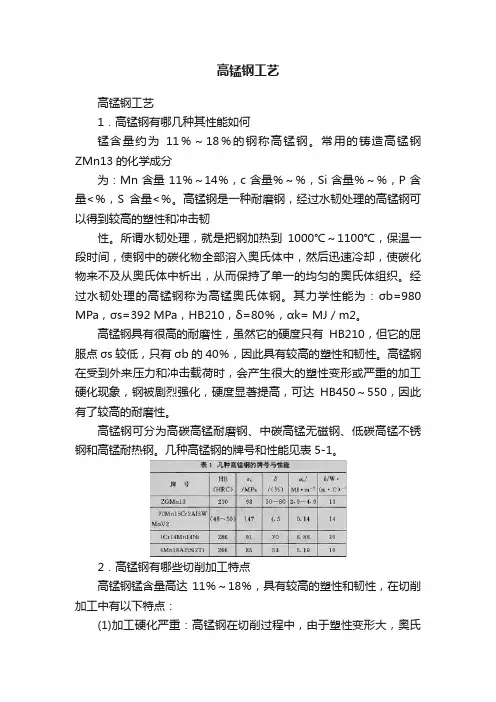
几种高锰钢的牌号和性能见表5-1。
2.高锰钢有哪些切削加工特点高锰钢锰含量高达11%~18%,具有较高的塑性和韧性,在切削加工中有以下特点:(1)加工硬化严重:高锰钢在切削过程中,由于塑性变形大,奥氏体组织转变为细晶粒的马氏体组织,从而产生严重的硬化现象。
加工前硬度一般为HB200~220,加工后表面硬度可达HB450~550,硬化层深度~mm,其硬化程度和深度要比45号钢高几倍。
严重的加工硬化使切削力增大,加剧了刀具磨损,也容易造成刀具崩刃而损坏。
(2)切削温度高:由于切削功率大,产生的热量多,而高锰钢的导热系数比不锈钢还低,只有中碳钢的1/4,所以切削区温度很高。
当切削速度Vc<50 m/min 时,高锰钢的切削温度比45号钢高200℃~250 ℃,因此,刀具磨损严重,耐用度降低。
(3)断屑困难:高锰钢的韧性是45号钢的8倍,切削时切屑不易拳曲和折断。
(4)尺寸精度不易控制:高锰钢的线膨胀系数与黄铜差不多,在高的切削温度下,局部产生热变形,尺寸精度不易控制。
切削高锰钢时,应先进行粗加工,工件冷却后再进行精加工,以保证工件的尺寸精度。
3.怎样通过热处理改善高锰钢的切削性能金属材料的切削性能主要取决于材料的力学、物理性能,如:强度、硬度、塑性、韧性、耐磨性及线膨胀系数等。
通过热处理可以改变金属材料的力学、物理性能,从而改善其切削性能。
改善高锰钢的切削性能可以通过高温回火来实现。
将高锰钢加热至600℃~650℃,保温两小时后冷却,使高锰钢的奥氏体组织转变为索氏体组织,其加工硬化程度显著降低,加工性能明显改善。
加工完成的零件在使用前应进行淬火处理,使其内部组织重新转变为单一的奥氏体组织。
4.切削高锰钢时怎样选择刀具材料高锰钢属难加工材料,对刀具材料要求较高。
一般来说,要求刀具材料红硬性高、耐磨性好,有较高的强度、韧性和导热系数。
切削高锰钢可选用硬质合金、金属陶瓷做刀具材科,也可以用CN25涂层刀片或CBN(立方氮化硼)刀具。
目前应用最普遍的还是硬质合金,其中YG类硬质合金具有较高的抗弯强度和冲击韧性(与YT类硬质合金比较),可减少切削时的崩刃。
同时,YG类硬质合金的导热性较好,有利于切削热从刀尖散走,降低刀尖温度,避免刀尖过热软化。
YG类硬质合金的磨加工性较好,可以磨出锐利的刃口。
一般情况下,刀具的耐用度取决于刀具材料的红硬性、耐磨性和冲击韧性。
YG类硬质合金中含钴量较多时,抗弯强度和冲击韧性好,特别是提高了疲劳强度,因此适于在受冲击和震动的条件下作粗加工用;含钴量较少时,其硬度、耐磨性和耐热性较高,适合作连续切削的精加工。
YT类硬质合金具有较高的硬度和较高的耐热性,但与YG类硬质合金相比,其强度低、脆性大,导热性差。
因此,切削高锰钢时通常选用韧性好的YG类硬质合金作刀具材料。
应当注意的是,YG类硬质合金不适于高速切削,因为在高速切削钢料时,切削时的高温将使刀具前刀面上形成强烈的月牙洼磨损,并加速后刀面磨损,刀具耐用度降低。
在切削速度较高且切削过程较平稳的情况下可考虑选用YT类硬质合金作刀具材料。
YG类硬质合金中添加适量的(一般为%~3%左右)TaC(碳化钽)或NbC(碳化铌),可提高其硬度和耐磨性而不降低其韧性。
随着硬质合金中含钴量的增加,这些优点更为显著。
因此,以Tac和NbC为添加剂的通用型硬质合金也适于高锰钢的切削加工。
切削高锰钢常用的硬质合金牌号有:YG8、YG6A、YG6X、YG8N、YW1、YW2A、YW3、YC45、767、798、813等。
采用金属陶瓷刀片进行高锰钢的精车、半精车,可选用较高的切削速度,加工表面质量好,刀具耐用度高。
例如利用Al2O3基陶瓷刀具切削50Mn18Cr4高锰钢比用硬质合金刀具效率提高1~4倍。
切削加工高锰钢还可选用CN25涂层刀片和CBN(立方氮化硼)刀具。
在使用CBN 刀具时应注意被切削材料含锰量不能高于14%,否则,CBN可能与Mn元素产生化学反应使刀具磨损严重,切削性能下降。
5.切削加工高锰钢时怎样选择刀具几何参数高锰钢具有较高的塑性和韧性,加工硬化严重,切削温度高,断屑困难,容易造成崩刃,因此合理选择刀具的几何参数尤为重要。
(1)前角与后角:切削高锰钢时,为了减轻加工硬化,要求刀具保持锋利。
但一般不可以采用大前角,因为前角大不利于保证刃口强度和改善散热条件。
常采用较小前角或负前角及较大后角,但后角太大也会削弱刃口强度引起崩刃。
采用硬质合金刀具时,γ0=-3°~3°,α0=8°~12°;采用陶瓷刀具时,γ0=-5°~-10°,α0=5°~10°。
粗车时取小值,精车时取大值。
(2)主偏角与副偏角:切削高锰钢时,主偏角应小些,这样可以增加刀具散热面积和刀尖强度,副偏角也不宜过大。
选用硬质合金刀具时,一般取κr=25°~45°,κr=10°~20°。
工艺系统刚性好时取小值,反之可适当加大主偏角和副偏角。
选用陶瓷刀具时,主偏角还可大些,一般取κr=45°~60°,精车时可取κr=60°~90°。
(3)刃倾角:为了保持刀尖部分的强度,切削高锰钢时一般应选择负刃倾角。
选用硬质合金刀具时,λs =-5°~0°;选用陶瓷刀具时,λs =-10°~-5°。
(4)刀尖圆弧半径:切削高锰钢时,不论采用何种刀具材料,刀尖部分都应修磨出较大的圆弧半径,以加强刀尖强度,提高刀具耐用度。
一般粗车时r=1~2εmm;半精车时rε=~1 mm;精车时rε=~。
工艺系统刚性好时取大值,反之取小值。
(5)刃口倒棱:为了保证刃口有足够的强度,减少崩刃现象,一般应将刃口修磨出负倒棱。
硬质合金刀具倒棱宽度b=~mm,倒棱前角γ01=-10°~-5°;γ1= mm,γ01=-20°。
如采用陶瓷刀具,bγ16.切削高锰钢时怎样选择切削用量高锰钢的切削加工性很差,为了维持一定的刀具耐用度,切削速度应低些。
采用硬合金刀具时,Vc=20~40 m/min,其中,较低的速度用于粗车,较高的速度用于半精车和精车。
采用陶瓷刀具时,可以选用较高的切削速度,一般Vc=50~80 m/min(如用Si3N4陶瓷刀具,Vc≤60 m/min)。
高锰钢在切削过程中,由于塑性变形和切削力的影响,切削层及表层下一定深度范围内会产生严重的硬化现象。
为了使刀尖避开毛坯表层和前一次走刀造成的硬化层,应选择较大的切削深度和进给量。
一般粗车时αp =3~6 mm,f=~mm/r;大件粗车时可取αp =6~10 mm;半精车时αp =1~3 mm;f=~mm/r;精车时口。
≤1 mm;f≤r。
7.钻高锰钢硬质合金群钻有哪些特点在工程机械、矿山机械和越野车辆的制造中,常采用ZGMn13类高锰钢。
ZGMn13高锰钢锰含量达11%~14%,这类钢经过水韧处理后在受到剧烈冲击压力时,会产生很强的硬化现象,硬度可达HB450~550,硬化层深度达mm左右。
高锰钢在受到冲击压力发生变形的过程中,会消耗那些对钢材表面继续作用的冲击力,阻止作用力传到更深的内层去。
加之高锰钢的导热系数很低,只有碳钢的1/3~1/4,给切削带来很大困难。
特别是钻削时,刀具磨损严重,耐用度较低。
因此,常采用硬质合金群钻进行高锰钢的钻削。
钻高锰钢硬质合金群钻的本体为40Cr制造,切削部分为YG8或YW硬质合金。
切削部分形状与铸铁群钻近似,只是将钻尖高h加大到D,圆弧刃的圆弧半径加大到D,以加大B点刃尖的刀尖角,提高刀尖强度,改善散热条件,同时也起到分屑作用。
同样,在外缘处磨出双重锋角,并磨出负前角,把外缘处后角加大到20°,如图1所示。
钻头磨好后,要用油石仔细鐾研刃口,不得有锯齿。
8.使用硬质合金群钻钻削高锰钢时应注意什么高锰钢具有较高的塑性和韧性,切削温度高,用硬质合金群钻钻高锰钢时,应注意以下问题:(1)合理选择切削用量:切削速度太低或进给量太大,都会使切削力增加,容易造成切削刃崩碎。
一般取Vc=30~40m/min,f=~mm/r。
(2)要充分使用冷却液:高锰钢的线膨胀系数大,钻孔时应充分使用冷却液,有条件的可将工件浸在冷却液中钻孔,以防止因孔的收缩将钻头咬死损坏。
(3)严格控制钻头磨钝标准:钻削过程中如听到刺耳的尖叫声或发现钻头外缘转角处后角和棱边磨损约1 mm时,应及时将钻头进行重磨,否则继续使用会加快钻头磨损以致损坏。
(4)严禁中途停车:用硬质合金群钻钻削高锰钢时,应采用自动进给,尽量不用手动进给,否则会加重硬化现象,使钻削更加困难。
操作中要严禁中途停车,防止因切削力过大造成“闷车”,使钻头崩碎。
除以上几点外,在使用硬质合金群钻钻削高锰钢时,还要求机床刚性好、振动小。
硬质合金的硬度、耐热性比高速钢高,但韧性比高速钢低很多,强烈的振动和切削时的高温,会加快钻头磨损,造成崩刃或开焊,使钻削无法进行。
9.高锰钢车削实例有哪些工件材料为40Mn18Cr3,刀具材料为YW2,刀具几何参数见图2。
切削用量为Vc=45 m/min,αp=4 mm,f= mm/r。
高锰钢工艺
高锰钢工艺高锰钢工艺1.高锰钢有哪几种其性能如何锰含量约为11%~18%的钢称高锰钢。
常用的铸造高锰钢ZMn13的化学成分为:Mn含量11%~14%,c含量%~%,Si含量%~%,P含量<%,S含量<%。
高锰钢是一种耐磨钢,经过水韧处理的高锰钢可以得到较高的塑性和冲击韧性。
所谓水韧处理,就是把钢加热到1000℃~1100℃,保温一段时间,使钢中的碳化物全部溶入奥氏体中,然后迅速冷却,使碳化物来不及从奥氏体中析出,从而保持了单一的均匀的奥氏体组织。
经过水韧处理的高锰钢称为高锰奥氏体钢。
其力学性能为:σb=980 MPa,σs=392 MPa,HB210,δ=80%,αk= MJ/m2。
高锰钢具有很高的耐磨性,虽然它的硬度只有HB210,但它的屈服点σs较低,只有σb的40%,因此具有较高的塑性和韧性。
高锰钢在受到外来压力和冲击载荷时,会产生很大的塑性变形或严重的加工硬化现象,钢被剧烈强化,硬度显著提高,可达HB450~550,因此有了较高的耐磨性。
高锰钢可分为高碳高锰耐磨钢、中碳高锰无磁钢、低碳高锰不锈钢和高锰耐热钢。
几种高锰钢的牌号和性能见表5-1。
2.高锰钢有哪些切削加工特点高锰钢锰含量高达11%~18%,具有较高的塑性和韧性,在切削加工中有以下特点:(1)加工硬化严重:高锰钢在切削过程中,由于塑性变形大,奥氏体组织转变为细晶粒的马氏体组织,从而产生严重的硬化现象。
加工前硬度一般为HB200~220,加工后表面硬度可达HB450~550,硬化层深度~mm,其硬化程度和深度要比45号钢高几倍。
严重的加工硬化使切削力增大,加剧了刀具磨损,也容易造成刀具崩刃而损坏。
(2)切削温度高:由于切削功率大,产生的热量多,而高锰钢的导热系数比不锈钢还低,只有中碳钢的1/4,所以切削区温度很高。
当切削速度Vc<50 m/min 时,高锰钢的切削温度比45号钢高200℃~250 ℃,因此,刀具磨损严重,耐用度降低。
课堂高锰钢热处理工艺与裂纹的防治
课堂高锰钢热处理工艺与裂纹的防治一、高锰钢铸件如何防止裂纹的产生?针对生产高锰钢铸件的各个主要环节,应该从以下几个方面采取措施预防裂纹的产生。
1、铸件的结构设计铸件的壁厚相差太大、壁厚过渡不当、铸件圆角过渡太小等结构问题均容易产生裂纹。
因此,铸件设计应密切与铸造工艺相结合,尽量避免铸件设计不合理。
例如可以将“+”字断面改为“T”形断面等。
2、铸造工艺设计(包括各种工艺因素及浇注系统)在铸造工艺各因素中最重要的是铸型的退让性,其次是砂箱设计不合理。
例如箱筋阻碍收缩可以产生裂纹,因此,箱筋距铸件及冒口要有一定的距离。
浇注系统设计不当,分散导人的多条内浇道往往因阻碍铸件收缩,而在与内浇道联结处开裂。
应该特别指出,在铸件内浇道导入处,局部温度高而最后凝固,由于得不到足够的补缩,收缩应力使铸件开裂,所以一般在内浇道处要设置冒口补缩。
3、高锰钢铸件的冒口及冷铁设置高锰钢铸件的冒口设置以不用普通顶冒口为原则,因为用乙炔焰切割冒口时容易造成裂纹。
所以最好采用侧冒口及易割冒口,冒口一般用锤打掉。
铸件设置冒口对热节进行补缩,使铸件不产生缩孔及缩松,是防止内裂的有效措施,但冒口设置又产生了接触热节,其它工艺措施要与其配合得当。
如合理地使用冷铁,就可做到既防止内裂又不会产生外裂。
冷铁可以调节铸件各部分凝固速度,可以使铸件的缺陷发生位置迁移,同冒口配合可以扩大冒口的补缩范围。
但是冷铁使用不当,例如使用弯曲变形的冷铁时往往会在不适当的冷铁长度范围内因铸件凝固速度不均衡而造成裂纹。
冷铁之间间隔大也可造成裂纹,高锰钢铸件对此很敏感,所以工艺设计时应特别注意。
4、化学成分及熔炼工艺在高锰钢中,碳和磷对裂纹的产生影响最大。
含碳量越高,铸件越容易产生裂纹。
钢液的还原精炼对高锰钢铸件裂纹的影响也要引起重视。
在高锰钢的冶炼过程中应严格控制炉渣中FeO+MnO之和不大于 1.2%,因为随着渣中FeO+MnO之和的提高,钢液中FeO+MnO也必升高,凝固后在晶界上析出,会使钢变脆。
高锰钢的热处理工艺
高锰钢的热处理工艺嘿,朋友们!今天咱就来聊聊高锰钢的热处理工艺,这可真是个有趣又重要的事儿呢!你知道吗,高锰钢就像是个脾气有点怪的家伙。
要想让它乖乖听话,发挥出最佳性能,热处理工艺可不能马虎。
咱先说说加热这一步。
这就好比给高锰钢洗个热水澡,但水温可得掌握好,不能太高也不能太低。
要是温度不合适,那可就像洗澡水忽冷忽热,让人不舒服一样,高锰钢也会闹脾气呢!加热要均匀,要让每一处都能感受到合适的温度,这样它才能舒舒服服地准备好接下来的变化。
然后是保温。
这就像是让高锰钢在温暖的环境里多待一会儿,让它好好享受一下,彻底发生变化。
时间不能太短,不然它还没反应过来呢;但也不能太长,不然它可能会不耐烦哦。
接着就是冷却啦!这可是关键的一步,就像一场刺激的冒险。
冷却速度的快慢能决定高锰钢最后的性格呢。
快速冷却,它会变得坚硬而有韧性;慢慢冷却,它可能就会比较温顺一些。
你说神奇不神奇?咱再打个比方,高锰钢的热处理工艺就像是给它做一次全方位的改造。
加热是为它打开改变的大门,保温是让它在这个过程中沉淀和成长,冷却则是给它定型,让它成为我们需要的样子。
在实际操作中,可不能随随便便就开始哦。
得像对待宝贝一样小心翼翼,每一个细节都要注意到。
温度的测量要精准,时间的把握要恰到好处,稍有不慎,可能就前功尽弃啦!你想想,如果因为我们的一点疏忽,让高锰钢没能发挥出它应有的性能,那多可惜呀!所以呀,我们得认真对待这个热处理工艺,让高锰钢在我们的手中变得无比强大。
总之呢,高锰钢的热处理工艺看似简单,实则暗藏玄机。
我们要用心去钻研,去实践,才能真正掌握其中的奥秘。
让我们一起加油,把高锰钢的热处理工艺玩得团团转,让它为我们的生产和生活带来更多的便利和惊喜吧!可别小瞧了这看似普通的热处理工艺哦,它能创造的奇迹可多着呢!。
高锰钢热处理工艺流程

高锰钢热处理工艺流程《高锰钢热处理工艺流程》嘿,大家好呀!今天咱来聊聊高锰钢热处理工艺流程。
这事儿啊,可有意思着呢!我先给大家讲个小故事哈。
有一次我去一个工厂参观,正好看到他们在对高锰钢进行热处理。
哇塞,那场面,可真是让我大开眼界。
一开始啊,工人们把高锰钢放进一个大大的炉子里面,就像把宝贝小心翼翼地放进保险箱一样。
这个炉子可神奇了,它能把温度升得高高的。
然后呢,就开始加热啦。
我就眼睁睁地看着那温度一点点升上去,心里还想着,这高锰钢在里面会不会热得受不了呀。
在加热的过程中,工人们可紧张啦,眼睛一直盯着各种仪表,就像医生在看着病人的心电图似的。
他们要时刻关注着温度的变化,不能有一丝一毫的差错。
等温度达到要求了,就进入了保温阶段。
这时候啊,就好像让高锰钢在里面好好睡一觉,让它充分吸收热量,发生一些奇妙的变化。
我在旁边都不敢大声说话,生怕吵醒了它似的。
保温一段时间后,重头戏来啦,那就是冷却!工人们把高锰钢从炉子里拿出来,然后用各种方法让它快速冷却。
有的用水浇,那滋滋的声音,就像放鞭炮一样;有的用风冷,呼呼的风声,感觉像是在给高锰钢吹风扇呢。
我在旁边看着,心里那个好奇呀,这高锰钢经过这么一番折腾,到底会变成啥样呢。
等冷却完成后,我一看,哇,和之前完全不一样啦!变得更加坚硬、更加耐磨了。
这就是高锰钢热处理工艺流程的大致过程啦。
从加热到保温再到冷却,每一步都很关键,都需要工人们精心操作。
就像我们做饭一样,火候掌握不好,做出来的菜就不好吃。
其实啊,生活中很多东西都需要经过类似的处理才能变得更好。
就像我们人一样,也要经过各种磨练和考验,才能变得更加坚强、更加优秀。
所以呀,大家可别小看了这高锰钢热处理工艺流程,它里面蕴含着很多道理呢。
下次要是有机会,大家也可以去工厂看看,亲自感受一下这个神奇的过程。
好啦,今天就和大家聊到这里啦,希望你们喜欢我讲的这个小故事和关于高锰钢热处理工艺流程的介绍。
拜拜啦!。
高锰钢的焊接工艺
高锰钢的焊接工艺介绍高锰钢是一种具有高强度和耐磨性的特殊钢材,常用于制造机械零件、工具和耐磨构件等。
在进行高锰钢的焊接时,需要采取特定的工艺和措施,以确保焊接接头的质量和性能。
焊接前准备在进行高锰钢的焊接之前,需要进行充分的准备工作,包括材料准备和设备准备。
材料准备选择合适的高锰钢焊接材料,确保其符合焊接要求,并具有良好的可焊性和相容性。
材料准备还包括对焊接材料进行清洁和除锈处理,以确保焊接接头的质量。
设备准备选择适合高锰钢焊接的设备,包括焊接机、电极、焊丝等。
确保所有焊接设备都经过良好的维护,并具备稳定的电力供应和良好的接地条件。
焊接工艺高锰钢的焊接工艺与普通钢的焊接工艺有所不同,需要采取一些特定的措施以确保焊接接头的质量和性能。
选择适当的焊接方法高锰钢的焊接方法可以选择电弧焊、气焊、激光焊等,根据具体情况选择适合的焊接方法。
其中,电弧焊是常用的焊接方法,可以分为手工电弧焊和自动电弧焊。
控制焊接参数在进行高锰钢的焊接时,需要控制好焊接参数,包括焊接电流、焊接电压、焊接速度等。
合理的焊接参数可以保证焊接接头的质量和性能。
采用预热和后热处理高锰钢的焊接过程中容易产生焊接应力和氢裂纹等问题,为了避免这些问题的发生,可以采用预热和后热处理的方法。
预热可以减少焊接应力,后热处理可以消除氢裂纹。
进行焊接试验和检测在完成高锰钢的焊接后,应进行焊接试验和检测,以确保焊接接头的质量和性能。
常用的焊接试验和检测方法包括断口观察、硬度测试、X射线检测等。
结论高锰钢的焊接工艺需要采取特定的工艺和措施,以确保焊接接头的质量和性能。
选择适当的焊接方法、控制好焊接参数、采用预热和后热处理,以及进行焊接试验和检测,都是保证高锰钢焊接质量的关键步骤。
以上为高锰钢的焊接工艺文档的内容。
高锰钢生产工艺
高锰钢(high manganese steel)含锰量在10%以上的合金钢。
1882年第一次获得奥氏体组织的高锰钢,1883年英国人哈德菲尔德(R.A.Hadfield)取得了高锰钢专利。
高锰钢依其用途的不同可分为两大类:(1)耐磨钢。
这类钢含锰10%~15%,碳含量较高,一般为0.90%~1.50%,大部分在1.0%以上。
其化学成分为(%):C0.90~1.50Mn10.0~15.0Si0.30~1.0 S≤0.05 P≤0.10这类高锰钢的用量最多,常用来制作挖掘机的铲齿、圆锥式破碎机的轧面壁和破碎壁、颚式破碎机岔板、球磨机衬板、铁路辙岔、板锤、锤头等。
上述成分的高锰钢的铸态组织通常是由奥氏体、碳化物和珠光体所组成,有时还含有少量的磷共晶。
碳化物数量多时,常在晶界上呈网状出现。
因此铸态组织的高锰钢很脆,无法使用,需要进行固溶处理。
通常使用的热处理方法是固溶处理,即将钢加热到1050~1100℃,保温消除铸态组织,得到单相奥氏体组织,然后水淬,使此种组织保持到常温。
热处理后钢的强度、塑性和韧性均大幅度提高,所以此种热处理方法也常称为水韧处理。
热处理后力学性能为:σb615~1275MPa σ 0.2340~470MPa ζ15%~85%ψ15%~45% aKl96~294J/cm2 HBl80~225高锰钢经过固溶处理后还会有少量的碳化物未溶解,当其数量较少符合检验标准时,仍可使用。
奥氏体组织的高锰钢受到冲击载荷时,金属表面发生塑性变形。
形变强化的结果,在变形层内有明显的加工硬化现象,表层硬度大幅度提高。
低冲击载荷时,可以达到HB300~400,高冲击载荷时,可以达到HB500~800。
随冲击载荷的不同,表面硬化层深度可达10~20mm。
高硬度的硬化层可以抵抗冲击磨料磨损。
高锰钢在强冲击磨料磨损条件下,有优异的抗磨性能,故常用于矿山、建材、火电等机械设备中,制作耐磨件。
在低冲击工况条件下,因加工硬化效果不明显,高锰钢不能发挥材料的特性。
mn13高锰钢热处理工艺
Mn13高锰钢的铸态处理组织中除奥氏体相外,还有析出的碳化物。
为获得高韧性,必须予以热处理,以消除铸态组织中晶内和晶界上的碳化物。
Mn13高锰钢的含碳量通常为1.3%左右,要消除其铸态组织的碳化物,需将钢加热到1000℃以上,并保温适当时间,使其碳化物完全溶解,随后迅速冷却,这种热处理通常称为水韧处理。
水韧温度取决于铸钢成分,通常为1000~1100℃。
过高的水韧温度会导致铸件表面严重脱碳,而且奥氏体晶粒中和晶界上将析出共晶碳化物。
由于共晶碳化物是不能通过重新热处理来消除的脆性相,应尽量避免产生。
Mn13高锰钢铸件在入炉之前,铸件表面的粘砂、披缝和浇注冒口要清理干净。
粘砂对铸件加热或冷却都有隔热作用,使铸件加热和入水后的冷却不均匀,严重粘砂会降低铸件入水后的冷却速度,造成晶界碳化物重新析出。
披缝较薄,在热处理加热时会产生脱碳,水淬后转变成马氏体,马氏体相变体积膨胀,可能会使铸件基体受到拉应力而开裂。
Mn13高锰钢导热系数低,100℃以下为碳钢的1/4~1/6,600℃时为碳钢的1/2~5/7。
高锰钢的热膨胀系数大,为碳钢的2倍,500℃以上时更大。
虽然铸件在低温加热过程中无相变应力产生,但加热到300℃以上后会出现晶内和晶界上脆性碳化物增多的现象,有时会发生珠光体转变。
Mn13高锰钢辙叉结构复杂,同一铸件壁厚相差悬殊,铸件本身存在不小的铸造应力。
在热处理的加热或冷却过程中不同部位存在较大的温差,会产生热应力。
这样,热应力和铸造应力叠加,使辙叉产生裂纹。
因此,必须控制Mn13高锰钢辙叉的入炉温度和加热速度。
Mn13高锰钢辙叉的热处理分冷辙叉处理和热辙叉处理。
对于热辙叉,如果装入同一窑的所有辙叉的装窑温度基本和窑温一致,则这种工艺可以节约能源,提高效率。
但在实际生产中装窑温度很难与窑温一致,且相差较大,主要原因有:不同炉次的辙叉开箱水爆后在同一窑中进行热处理,造成同一窑中辙叉的初始温度不同;由于连续生产,每天窑的初始温度也不尽相同;季节性的温度变化导致辙叉与窑的温度变化较大;辙叉在窑内的排序不同会造成一定的温差。
高锰钢生产工艺
高锰钢生产工艺高锰钢是一种含有较高锰量的钢材,具有优异的抗磨性、抗冲击性和耐腐蚀性能,广泛应用于工程领域。
以下是高锰钢的生产工艺。
高锰钢的生产工艺主要包括原料准备、熔炼、铸造和热处理四个环节。
首先是原料准备。
高锰钢的主要原料包括铁、锰、碳等。
其中锰是高锰钢的主要合金元素,可以提高钢材的强度和硬度。
碳是一种调节高锰钢的碳量以控制钢材硬度和韧性的重要元素。
在原料准备阶段,需要根据高锰钢的要求选用合适的原料,保证原料的质量。
接下来是熔炼。
高锰钢的熔炼一般采用冶金炉进行。
在熔炼的过程中,首先装入适量的合金和脱碳剂,并加热到一定温度。
然后,将精炼剂加入炉中,通过脱氧、脱硫等反应,使钢液中的杂质得到清除。
同时,通过加入适量的锰和碳等合金元素,使钢液中的合金元素得以补充。
熔炼完毕后,对钢液进行取样分析检测,以确保高锰钢的成分符合要求。
然后是铸造。
高锰钢可通过多种铸造方法进行生产,如连铸、浇铸等。
其中连铸是一种常用的铸造方法,通过将熔融的高锰钢连续浇注至连铸机中,使其冷却凝固成长条状的铸坯。
这样可以保证高锰钢的均匀性和稳定性。
在铸造的过程中,需要控制好浇注温度和浇注速度,以确保高锰钢的质量。
最后是热处理。
高锰钢的热处理主要包括退火和淬火两个步骤。
退火可以消除高锰钢在铸造过程中的应力,改善其物理性能和力学性能。
淬火则可以提高高锰钢的硬度和强度,使其具有更好的耐磨性和抗冲击性。
在热处理过程中,需要控制好温度和冷却速度,以达到理想的热处理效果。
综上所述,高锰钢的生产工艺包括原料准备、熔炼、铸造和热处理四个环节。
每个环节都需要严格控制各项工艺参数,以获得高质量的高锰钢材。
高锰钢铸件生产基本工艺
高锰钢铸件生产基本工艺要求一,冶炼工艺:1.熔炼高锰钢必须使用镁砂碱性或中性炉衬。
2.化学成分必须按国家标准GB/T5680-1998规定执行,开始换新料时炉前也必须分析,以后可以只做成品分析,每天做1-2炉。
成分控制要注意:a,返回料最多不得超过30%。
b,含硅量要控制在0.4-0.6%,最多不宜超过0.8%。
c,C,Mn要严格控制在范围内,同时要控制锰/碳比,Mn/C=10.d,P的含量也要严格控制,最多不得超规范,含量越低越好。
3.温度:锰钢由于C,Mn含量较高,流动性很好,温度高容易出现柱状晶,致使裂纹出现和耐磨性差,所以要严格控制出钢温度,一般在1420·C~1480·C,浇注温度一般在1360·C~1420·C。
二,铸造工艺:1.线收缩:一般在2.5%~3.0%。
2.冒口:锰钢体积收缩比碳钢还要大,但其凝固理论是同时凝固,所以一般板状零件都不放冒口,若壁很厚要放冒口,就要放大,往往冒口/热节=2/1,冒口进口相对要小,使进口结实不易裂纹。
3.浇口:要符合同时凝固的要求,应多道分散,内浇口断口宜狭深小浇口,一般齿板宜单头进入开4~6道,横浇口宜稍大压在内浇口上。
4型砂:要表面光洁,宜用水玻璃砂,上镁砂(碱性)或中性(铝矾土,棕刚玉等)涂料,表面烘烤。
5.打箱时间:一般薄壁件可在4小时,小齿板宜在4~6小时,较大面积件应在8~12小时,打箱和清砂时不得浇水。
6.清砂:清砂时去除冒口不得用火焰切割,能敲打去除的尽量敲去,确实敲不掉须用火焰切割的应在热处理后再割,若有冒口的可先切割一部分,留30-40mm,待热处理后再切除。
清砂时宜将披缝全部敲掉后再进热处理炉。
三,热处理工艺:1.装炉温度应低于250·C。
2.装炉时铸件相互之间应有一定空隙,可用耐火砖垫空。
3.每炉的装入量应按水池的水量确定,铸件重量/水池水量=1/10。
4.入水前水温不得超过常温,入水后水温不得超过60·C。
高锰钢生产工艺流程
高锰钢生产工艺流程高锰钢是过共析钢。
在锰含量同样的情形下,高锰钢的耐腐蚀性有随碳含量提升而增强的发展趋势。
可是,碳含量超出1.2%之后,位错上就很有可能进行析出(Fe、Mn)3C型碳化物,使钢的延性提升。
碳含量在0.8-1.7转变时,钢的屈服强度随碳含量提升而逐渐逐步提高,在碳含量为1.2%时达最大值,随后持续降低。
伸长率在碳含量超出1.0%之后就随碳含量的提高而降低。
抗压强度和伸长率降低的首要因素是位错上面有碳化物进行析出。
针对耐冲击损坏的铸件,塑性变形也十分关键,最好是将碳含量维持在不至于比较严重危害塑性变形的高限。
一般的高锰钢,碳含量宜操纵在1.1%~1.25%。
厚大铸件初凝长,先进行析出低碳环保奥氏体晶体,后凝结的位置富碳,成份缩松明显即便碳含量小于1.1%,位错上也有可能有碳化物进行析出。
碳含量低的型号(D和E-1)便是为满足这类铸件而创建的。
锰是平稳奥氏体的原素,也是高锰钢中的具体铝合金原素。
RobertHadfield曾对锰含量(1.5%~22%上下)的危害作过系统软件的科学研究。
经水韧处置的高锰钢,锰含量为5%~6%就可以获得充分的奥氏体机构,但低合金钢的物理性能较差,只适用于独特的工作状况标准。
为使高锰钢具备不错的物理性能,锰含量应在10%之上。
锰含量对屈服强度沒有很大的危害,对抗压强度和伸长率的危害则不容忽视。
锰含量在12%下列时,伴随着锰含量的提升,抗压强度和伸长率都是有很大幅的提高,超出12%之后,二者的增势都趋向迟缓,超出14%之后,则逐渐降低。
因而,仅有加钼且选用弥漫硬底化加工处理的钢材能够将锰含量提升到14%或高些一些。
有的技术性规格型号规定高锰钢的锰碳比相当于10或是高些,现阶段来看,此类规定尚欠缺足够的根据。