
模具异常处理单
厂商名称 材料名称 型号规格 物料编号 发生阶段
科技有限公司
供应商来料供货异常处理通知单
合同编号
订单数量
整套模具
生产单号
交货异常数量
订单日期
不良率
需到货日期
检验员
□进料检验 □制程异常 □客户投诉 ■其他
不良描 述
外协模具在我司加工试模产生的加工费和试模费
□ 因来料不良需我司挑选、加工,造成我司工时损耗;
PCS,来料总数
PCS
小时(正班
小时,平时加班
小时,节假日加班
小时)。
□ 不良物料退货产生物流费用
元。
扣款项
目及金 □报废材料成本,材料明细说明 Nhomakorabea。
额 ■ 其它,说明:
用我们公司材料和加工设备造成的费用 (试模费,铜公费,CNC和火花机加工费),给予5600元扣款。
备注
部门会 签
品管部
制造部
PIE工程师
采购课
公司领导审批
供应商确认
请在 24 H内确认回传,逾期视为默 认我司处理处理意见!
注:1.本表使用流程:相关部门反映→品管确认及填写处理单→相关部门确认→公司领导审批→知会供应商→财务扣款/存档;
2.2018年工时费用计算标准:正常上班30元/小时,平时加班45元/小时,节假日加60元/小时。
表单编号:FM-QA-019-A/2
造成公 司损失
描述
□ 因来料不良退货,造成我司额外物流费用; □ 因来料不良,造成我司客户退货; □因来料不良,造成我司其它材料报废,
■ 其他,说明: 用我们公司材料和加工设备造成的费用 (试模费,铜公费,CNC和火花机加工费) 。
□ 损耗工时费用 实际损耗工时
元,计算说明:每人每小时挑选/加工数量
03 每日机台生产进度异常反馈单

2.对机台、设备、模具客观出现异常或人为操作不当造成的停机异常,导致产品不达标者,皆应填写异常工时反馈单。
3.对于人为操作不当造成的机器设备、模具异常停机,当班技术班长必须填写异常分析报告单及预防处理措施和结果。
4.对于表单由当班技术员下班前填写OK,由当班技术班长确认后上交注塑课长。
填表人:
审核:
每日机台生产进度异常反馈单
YM-4-QCX016-003 版本:01
日期:
机台号
产品名称
产品编号
异常停机工时
异常原因说明(机台故障/模具故障/待料/首件封样超时/调机/其 他)
班次: 责任人签名
备注
Байду номын сангаас
说明:1.所有产量达标的机台,停机处理30分钟之内的异常工时忽略部计。(如模具正常保养,产品质量问题正常处理等)
生产异常反馈单完整版
2、原因分析:
确认: 审核:
责任部门填写
3、临时或立即改善解决方案:
确认: 审核:
4、最终处理结果:
确认:审核:
5、防止再次发生解决方案:
确认: 审核:
反馈流程:
1、生产组长在发生生产异常时应立即报告车间主管,并通知现场技术或品质人员进行确认,以及提交【生产异常反馈单】。
2、各部门在接到【生产异常反馈单】后应及时进行原因分析和采取改善方案,及时解决或改善异常问题以保障正常生产。
生产异常反馈单
生产异常反馈单
生产订单
产品型号
物料名称
反馈部门
发生时间
反馈人
数量
不良数
不良率
影响度
较严重 一般轻微
待工人数
停工人数
停工时间
异常工时
异常类型
计划异常
设备异常
物料异常
工艺异常
其它
1、异常情况描述:
确认:审核:
原因分析与建议
材料/零件来料不良 设备模具异常
作业人员操作不当
工艺问题
设计问题
质量问题
异常处理单(8D报告)

曹翊
2016/11/11
8-D 效果追踪(Effectiveness Verification)
负责人
日期 (Due Date)
后续交货跟踪情况Impoved shipments follow up
第一批
1st
第二批
第三批
shipment
2nd shipment
3rd shipment
抱怨改善状况Effect of improvement
核准 (Approved by):
黄庆
2-D 相关责任单位(Relative Dept) :
审核 (Reviewed by):
毕永强
承办 (Prepared
by):
禹明超
制造部、品质部
3-D 原因分析( Root Cause)
1,外观不良:①,外观出现压伤、变形、缺料、裂痕、脏污、批锋不良,产品在成型过程中由 于作业不规范,对产品外观及环境不够重视,致使不良品流入。②孔径异常,产品在成型过程中 由于模具磨损致使孔径出现披锋,作业员没能及时反馈,造成不良品流入。 2,检测:品质部在检验过程中未按正常检验标准进行作业,致使不良流入。
调查(Prepared by): 禹明超
以永久对策平行展开到贵司所有产品,把永久对策以文件形式规定下来,便于后续产品的质量管 控
毕永强
2016/11/11
7-D 标准修订(Standard recension) 对作业指导书HSM-SOP-0001~0030文件进行修订,让作业程序更详细化
责任人
日期
(Followed by) (Due Date)
异常时积极和客户勾通,不可擅自决定,未经客人同意的异常产品不可出货。
生产异常反馈单

生
产异常反馈单 反馈流程:
1、生产组长在发生生产异常时应立即报告车间主管,并通知现场技术或品质人员进行确认,以及提交【生产异常反馈单】。
生产订单
产品型号 物料名称 反馈部门
发生时间 反馈人 数量 不良数
不良率 影响度 较严重 一般 轻微 待工人数 停工人数 停工时间
异常工时 异
常
类
型
计划异常 设备异常 物料异常 工艺异常 其它 1、异常情况描述: 确认: 审核:
原因分析与建议
材料/零件来料不良 设备模具异常 作业人员操作不当 工艺问题 设计问题 质量问题 其它 2、原因分析: 确认: 审核: 责任部门填写 3、临时或立即改善解决方案: 确认: 审核: 4、最终处理结果: 确认: 审核: 5、防止再次发生解决方案:
确认: 审核:
2、各部门在接到【生产异常反馈单】后应及时进行原因分析和采取改善方案,及
时解决或改善异常问题以保障正常生产。
模具常见异常及处理方法
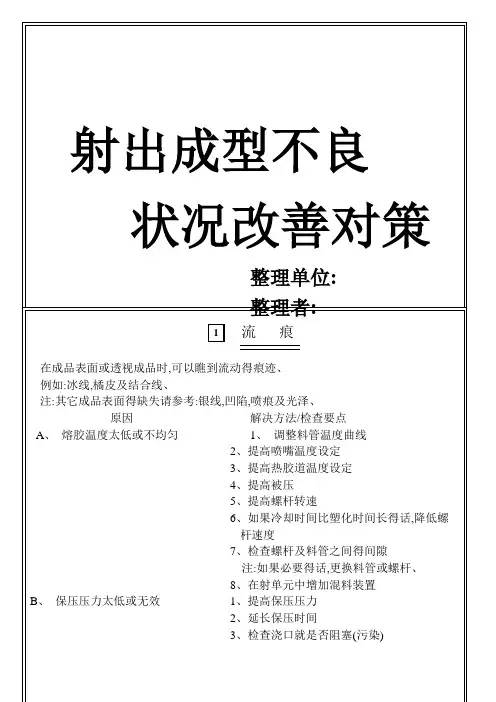
注:如果必要得话,加大浇口C、射出速度/压力不正确1、调整射出速度2、调整射出速度曲线3、调整射出压力4、调整射出曲线5、检查浇口就是否阻塞(污染)注:如果必要得话,加大浇口D、塑料流动不足1、检查浇口位置注:如果必要得话,增加或安排浇口位置(平衡) E、模具太冷或模具冷却不均匀而造成1、提高模具高度塑流动不良或不规则2、检查模具冷却就是否均匀/或阻塞F、模具污染如:过度润滑1、检查模具得合模面就是否污染注:如果必要得,清洁并拋光2、减少使用或不使用润滑剂,不管就是内部(在C、成品与模面粘合太紧而无法顶出1、检查模具表面就是否受损注:尤其就是垂直于模具运动方向得模具表面,必要得话,加以整修并拋光2、使用润滑剂,不管就是参合塑料里面或者喷离型剂3、检查模具:1)调整拔模角度2)调整倒角3)调整圆弧4、避免产生真空5、使用空气顶出针使顶出更容易D、顶针太小,不正确得顶针位置1、调整顶针控制安排或不正确得控制顶针运动2、也许需要用到多次顶出D、模温太低(溶胶在模腔内壁太快冷却) 1、提高模具温度2、调整模具部分区域得冷却注:尤其就是浇口附近E、色母不兼容1、藉由不加色母得射出来检查色母与所选择得塑料与成型条件(温度)之间得兼容性,使射出时不会混合不均F、模面上有润滑剂1、减少使用润滑剂,不管就是混合在塑料中或就是喷在模面上得离型剂3)调整圆弧G、机台运转不稳定1、检查模具:1>检查液压油压力2>检查液压油温度3>检查液压油油量原因 对策射出压力太低 射出量不够 射出时间太短 射出速度太慢 背压不够螺杆或逆止环磨损(Check ring) 机器能量不够 模具温度太低 模具温度不均 模具排气不良 进胶不平均浇道或溢口太小 原料温度太低 原料内润滑剂不够94 缩水原因 对策模内进胶不足 射出压力太低 保压不够 射出时间太短 射出速度太慢 射料嘴阻塞冷却间时间不够 机器或料管过大 螺杆或逆止环磨损 溢口不平衡 模温不当 料温过高成品本身或其肋(RIB)及柱(BOSS)过厚提高射出压力 增多射出就是 增长射出时间 加快射出速度 增加背压 拆除检查修理 更换较大机器 提高模具温度 重调模具水管恰当位置加适度之排气孔 重开模具溢品口位置 加大浇道或溢口 提高料管温度 酌加润滑剂增加剂量 提高射出压力 提高或增长保压 增长射出时间 加快射出速度 拆除检查修理 延长冷却时间 更换机器或料管 拆除检查修理调整模具溢口大小或位置 调整适当之温度及具部相对温度 降低料温 检讨成品射出速度太快进料不均部份过饱模具内有脱模倒角(Under Cut)模具表面不光脱模造成真空侧滑块(side cam)未退至定位料温过高9 5 浇道粘模原因射出压力太高填料过饱浇道过大浇道冷却不够浇道模角不够浇道内表面不我光或有脱模倒角浇外孔有损坏无浇道抓销(snatch pin)原料温度过高对策降低射出压力减少剂量减少射出时间降低射出速度变更溢口大小或位置修模具除去倒角打光模具开模或顶出减慢或模具加进气设备检修模具降低料温对策降低射出压力降低射出剂量时间及速度重新调整其配合修改模具延长冷却时间或降低冷却温度修改模角具增加角度修改模具加设抓销提高原料温度 提高背压 加快螺杆转速 检查原料对 策提高模具温度 加大溢口变更成品设计或溢口位置 提高原料温度 提高背压B、模面上有结露现象1、提高模具温度注:提高模具开起关闭得速度可以避免模面结露现象凹陷Array成品得表面在肋及/或厚度改变得地方不平、原因解决方法/检查要点A、射胶量不足1、增加射胶量且经常秤成品得重量(检查重量)B、射出速度/压力不对1、调整射出速度2.射出速度曲线3.调整射出压力4.射出压力曲线C、保压压力太低1、提高保压压力2.增加保压时间3.检查浇口就是否阻塞(污染)注:如果必要得话,加大或重新安排哓口位置(平衡)D、由于塑料温度太高,造成温度收缩1、降低料管温度E、成品得壁厚差距太大1、使用泡剂(收缩不平均)6、检查浇口得尺寸注:必要得话,加大或浇口尺寸7、检查浇口就是否阻塞(污染)且如果必要得话,调整浇口得位置注:重新安排浇口得位置,使熔胶得流动提早分开8、在模穴内安置阻挡物注:阻挡物可以使塑料通过浇口时,在模穴内形成阻力光泽Array表面不够光泽原因解决方法/检查要点A、模具温度太低或者不规划1、提高模具温度(检查重量)2、检查模具冷却均匀性及有无阻塞B、模具表面加工不正确1、检查模具表面就是否受污染注:必要得话,清洁拋光C、塑料温度太低1、调整料管温度2、提高喷嘴温度3、提高热浇道温度设定2、用本色射出来检查料管就是否清洁D、流道及浇口系统受污染1、检查并清洁流道及浇口系统2、检查热浇道系统得死角E、在混料系统中受污染1、检查混料系统中可能受污染得地方表面烧焦Array成品表面在塑料流道得未端烧焦原因解决方法/检查要点A、空气在模具中无法排出1、降低射出速度2、调整射出速度曲线3、降低射出压力4、调整射出压力曲线注:尤其在射出得终了降压及速度5、检查成品未填饱得地方,就是否排气不良注:必要得话,加入排气口或排气梢6、检查模具排气口就是否污染7、检查浇口就是否阻塞(污染)8、检查浇口尺寸与塑料与成型条件温度之间得兼容性,使射出时不会有下料不均得情况D、不正确得成型后收缩1、调整冷却时间注:如果无法排除这个问题得话,则使用冷却定型剂料头脱模不良Array料头脱模不良原因解决方法/检查要点A、由于收缩不良使料头无法脱离1、降低保压压力2、降低背压(如果没以使用对闭式喷嘴得话)B、料头拔模不良1、检查料头得拔模角度及受损情况2、检查料头与喷嘴衔接处得尺寸与R角、3、检查就是否料头得拉拔倒勾不足注:必要得话,加大料拉拔倒勾C、因为料头尚未完全凝固而折断1、降低料管温度2、调整喷嘴温度。
注塑异常报告范本
注塑异常报告范本异常概述本次注塑过程中出现了一些异常情况,影响了产品质量和生产效率。
本文档将对异常情况进行分类、分析和解决方案提出。
异常分类1. 注射不满1.1 异常现象注射模具中的塑料无法充分填充模具空腔,导致最终产品的一部分或全部未注入塑料。
1.2 可能原因•注射温度过低•注射速度过慢•模具设计不当•塑料料斗未充足1.3 解决方案•提高注射温度•加快注射速度•修改模具设计,增加塑料流道•检查并充足料斗中塑料2. 气泡缺陷2.1 异常现象产品表面出现小气泡,影响产品外观和强度。
2.2 可能原因•塑料中含有过多的湿气•模具散热不良•注射速度过快,导致塑料在注射过程中生成气泡•塑料熔体温度过高2.3 解决方案•检查塑料供应商的原料湿气含量•提高模具散热效果•控制合理的注射速度•降低注射温度3. 热分解3.1 异常现象产品出现热分解现象,导致塑料颜色变化、降解。
3.2 可能原因•注射温度过高•注射时间过长•塑料料斗中的塑料长时间暴露在高温环境中3.3 解决方案•控制合适的注射温度•确定适当的注射时间•坚持定期更换塑料料斗中的塑料异常处理流程1.收集异常样品,并进行记录。
2.进行初步分析,根据异常现象和可能原因进行分类。
3.确定最可能的原因,并制定解决方案。
4.实施解决方案,并进行试注塑。
5.对试注塑的结果进行检验和评估。
6.如异常问题得到解决,进行正式生产,并进行监控。
7.如异常问题未得到解决,重新评估可能原因,并制定新的解决方案,并重复步骤4至6,直到问题解决。
结论通过对注塑异常情况的分类、分析和解决方案的提出,可以在注塑过程中及时发现异常情况,并采取针对性的措施解决,提高产品质量和生产效率。
在实际生产中,应建立完善的异常处理流程,并根据实际情况不断改进和优化,以提升注塑过程的稳定性和可靠性。
制程异常处理单R01
發行日期:客 戶批量數機 種抽樣數品 名不良數客戶料號不良率亞昕料號模具編號
不良時段不良現象:
承認:
確認:
作成:
改善對策
部品處理
相關單位意見
效果確認 設 計: 生 管: 涂 裝: 印 刷:
承認: 確認: 作成:
製 程 異 常 處 理 單
東 莞 寮 步 亞 昕 精 密 塑 膠 製 品 廠
管理編號:保存期一年
承認: 確認: 作成:
原因分析
模 具: 年 月 日 班 業 務::
成 型:
第一聯(白
)
品保 第二聯(紅)責任單位 第三聯(黃)生管
承認: 確認: 作成:
承認: 確認: 作成: 開單時間責任單位成型日期電鍍日期涂裝日期印刷日期。
产品质量异常报告 模板
项 目
产品质量异常报告单
编 号
问题描述:
文件编号 部件
RE-QC019/A0
图片(文字描述不清时)
签名: 异常原因: (请责任方填写)
日期:
异常处理措施:
异常责任归属: 签名:
对原有计划的影响
日期:
异常成本核算
材料费
机床费
签名:
日期:
刀具费
运费 其他费用 合计
根据《产品质量异常考核规定》第 条,之规定,确 定本次异常等级。(在相应的□内画“√”)
意见栏
轻微质量异常 中等质量异常 严重质量异常
责任部门预防措施:
(此处由责任部门填写)
核算人
日期:
审核 批准
异常处理结果:
签名:
日期:
处理结果图片
(必要时)
签名:
日期:
Hale Waihona Puke
生产异常处理单
生产异常处理单
一、异常事件描述
[请在此处填写异常事件的详细描述,包括发生时间、地点、涉及产品、异常现象等]
二、异常类型
[请在此处根据实际情况选择或填写异常类型,如工艺异常、设备异常、质量异常等]
三、异常影响
[请在此处填写异常对生产、质量、成本等方面的影响,包括影响的范围、程度等]
四、责任部门与人员
责任部门:[请填写责任部门名称]
责任人:[请填写责任人姓名]
五、临时处理措施
[请在此处填写针对异常事件的临时处理措施,以确保生产继续进行或减少影响]
六、根本原因分析
[请在此处分析异常事件的根本原因,从设备、工艺、操作等方面进行深入分析]
七、纠正与预防措施
纠正措施:[请在此处填写纠正异常的具体措施,如维修设备、调整工艺参数等]
预防措施:[请在此处填写预防类似异常再次发生的措施,如加强设备维护、优化工艺流程等]
八、实施计划与时间
实施计划:[请在此处填写详细的实施计划,包括负责人、时间安排等]
预计完成时间:[请填写预计完成实施计划的时间]
九、验收与反馈
验收人员:[请填写负责验收的人员姓名]
验收时间:[请填写验收时间]
反馈:[请填写实施后的效果反馈,以及对整个处理过程的总结和改进建议]。
模具加工异常改善措施
模具加工过程中出现异常可能会导致产品质量问题和生产效率低下。
下面是一些常见的模具加工异常和相应的改善措施:
1. 模具磨损:模具磨损可能导致尺寸偏差和表面粗糙度增加。
- 改善措施:定期对模具进行维护和修复,涂抹合适的模具保养剂以延长模具寿命。
2. 模具变形:高温和高压会导致模具变形,影响产品精度和质量。
- 改善措施:优化模具材料和结构设计,确保模具具有足够的刚性和抗变形能力。
控制加工过程中的温度和压力,避免过度负荷。
3. 模具冷却不均匀:不均匀的冷却可能导致产品尺寸不稳定和内部应力集中。
- 改善措施:设计合理的冷却系统,确保冷却介质均匀覆盖整个模具,避免冷却死角。
根据模具加工过程中的温度分布情况,调整冷却介质的流量和温度。
4. 模具表面粗糙度不符合要求:模具表面粗糙度不符合要求可能影响产品的外观和性能。
- 改善措施:选择合适的加工方法和刀具,确保切削速度和进给速度适当。
精细调整切削参数,如切削深度和刀具进给量,以达到所需的表面粗糙度。
5. 模具出现断裂或裂纹:模具的疲劳和过载可能导致模具断裂或产生裂纹。
- 改善措施:合理设计和优化模具结构,确保模具具有足够的强度和刚性,减少应力集中。
控制加工过程中的负荷和温度,避免过载。
除了以上措施外,还应建立质量控制体系,包括定期检查和保养模具,记录模具使用情况和维护历史,及时处理和纠正异常情况。
定期培训和提升加工人员的技能和意识,以提高模具加工质量和效率。
请注意,具体的改善措施应根据具体情况和问题进行评估和实施。