
MTBE装置甲醇回收塔再沸器出口管系的柔性设计
用
l I N S T A L L A T I O N
朱林英
徐义 明
徐 阳
( 中建安装工程有 限公 司 南京 2 1 0 0 4 6)
摘
要 :本文 以 甲醇回收塔 再沸器 出口管线 的不同配管方案 为例 ,运 用应力分析软件C A E S A R I I 5 . 0 进行一次应 力、 二 次应 力和管 1 : 2 受 力分析 。通 过不断优 化调整方案 ,找 出满足操作 安装条件和符合管 口受 力规 范要求 的最
高效工作 。因此决 定修改 再沸器 的设备管 口设计条件 ,
将再沸器管 口法 兰压力等级 由2 . 0 MP 等级提高到5 . 0 MP 等 级 ,其余 均不改变 。通过再沸器设备管 口条件 的改进, 以 满足S H  ̄3 0 7 4 — 2 0 0 7 的规定 ( 管 口允许 受力见表6),同
准 。管道应 力校核一般包 括一次应力校核和二次应力校
核 ( 同时对 临时荷 载的校核 )。设备管 口受力要求一般
满足S H / 3 0 7 4 — 2 0 0 7 石 油化工钢制压力容器 的规定 。本次
应力分析软 件为美国C O D E 公 司的C A E S A R I I 5 . 0 。
的的材质 均为 Q 3 4 5 R , 属 于普通 的低合 金钢 。根据 内插 法 ,在 1 3 5 o C 时 ,金 属线膨胀 系数为 1 . 3 4 m m / m[ 。管 口
的附加位移见表 1 。
表 1设备管 口附加位移
1 . 管道设计基本条件
本 装置 的 甲醇 回收 塔再 沸器 为热 虹 吸式 卧式再 沸
图1再沸器 出口管道配管方案一
表 3 设备替口受力表
大为9 . 3%。设备管 口的受力见表4 。可 以看出各设备管
口受 Байду номын сангаас及力 矩较方案二没有改善 。因此仍需调整方案 。
表 4设备管口受力表
要调整配管 。
3 . 结果 与讨论
若再通过增加弯头来改善管系的柔性 , 以吸收管道 的
热胀量 ,但 势必增 加管系压降 ,影 响再沸器 系统 的正常
内, 以提供 精馏 过程所 需要 的热源 。由于再 沸 器操作 状 态下金 属管 道温度高 , 若配管不合理 , 管道 和设备管 口的
应力和受力超 过其允许值 , 造成管道和设备介质泄漏 , 甚 至发生管道和设备损坏 , , 从而引发安全事故t ” 。 本文通过 对1 2 万t / a M T B E 装 置的甲醇 回收塔再沸器 出口管线 系统多 种配管方式进行应 力分析 ,从而找 出使管道 、设备管 口 受力合乎安全要求 和合理的配管方式 。
2 . 方案 比较
2 . 1 第一 种方 案
配管方 式是再沸 器 的经典 配管方式 ,如 图1 所示 。
为 了保证 再 沸器 系 统正 常工 作 ,管道 在满 足柔 性
需求 的同时 ,应使 管道 短 ,弯头 数 量少 ,有 两个返 回
计算结果 :一次应力 通过 ,最大为 1 3 . 2 %。二次应力 通
D 开 口接管 外荷载 校核 的规定L 4 1 ,设备管 口的允许 受力
如表2 。
表 2 设备 管 允许 受力 表
质密 度为5 0 0 k g / m ,保温材料 密度2 0 0 k g / m3 , 保 温厚度为
6 0 am o r
石 油化工管 道应力 分析一般 遵循N S I / S ME B 3 1 . 3 标
安全 、合 理 的配管方式
关键词 :再沸 器
设备 管 口 配管
应 力分析
中图分 类号 :T E 6 2 4 文献标识码 :B 文章编号:1 0 0 2 — 3 6 0 7( 2 0 1 3 )1 2 — 0 0 2 5 — 0 2
在石油化工 装置 中, 再 沸器是一 类很 重要 的换热设 备, 常置 于塔底 , 作用是将塔釜液相部分 汽化后再返 回塔
I N S T A L L A T I O N
2 5
过 ,最大 为3 5 . 6 %。 但从 设 备 管 口的受 力 ( 见下表 表3 )分 析 ,可 以看 出各 设 备 管 口的受 力 及 力
矩 均 超 过 了规 范 的 要 求 。 重 沸器 和 回 收 塔 返 回 口均 有 泄 漏 的 风 险 ,因此 需
时达到满足工艺需要及配管要求 。
2 . 2 第二种 方 案
配管方式如图2 所示。 此方案较方案一在再沸器管 口 出口 上方增 加了两个 弯头 , 以吸收Y 方 向的膨胀量 。 计算
结果 : 一次 应 力通
过, 最大为1 7 . 1 %。
表 5 设 备管 口受 力 表
二次应 力通 过 , 最
大为1 0 . 2 %。 设 备管 口的受 力见 表 4 。 可以看 出各设备管 口的受力及力矩均
受力分 析数据, 管径, 压 力等级r
F x, N F y / N F z / N M X / N・ m M v N - m Mz / N ・ m
口时 ,返 回管 道应 对称 布置 ,保证 两个 返 回管系流 量 和热 量 分配均 匀 ,从而 保证再 沸 器的正 常工 作和 高传
热效率_ 2 J 。 管系 的端点如下 :甲醇 回收塔返 回口 ( 9 0 点 )、再 沸器 出 口1( 1 0 点 )、2( 5 0 点 )。甲醇 回收塔和再沸器
器 ,型号为B J S 7 0 0 — 2 . 5 — 1 2 5 — 6 / 2 5 — 2 I。再沸器 出 口返 回
至 甲醇 回收塔 的管线输送 的介 质为含有 甲醇 的水溶液 。 管 线参数 如 下 :操 作温 度 1 1 5 o C,设 计温度 为 1 3 5 ℃,
操作 压力为0 . 1 MP( 表 ),设计 压力为0 . 3 8 MP( 表 ), 管道 材质 为2 0 # 碳钢 ,规格 为3 2 9 . 3 x 1 0 m m,系统 内介 根据S H / T 3 0 7 4 — 2 0 0 7石油化工钢制压力容器 中附 录
MTBE装置优化操作实现降本增效
1481 前言某石化企业MTBE装置建设规模为8万吨/年,主要由原料预处理部分、反应催化蒸馏部分、甲醇萃取回收部分和MTBE脱硫部分组成,产品质量要求为:MTBE 总醚类≥98%,MTBE是本公司的主要盈利产品。
原设计生产的 MTBE 硫含量≯300 μg/g ,为了满足汽油质量升级及市场需求,采用河北精致科技有限公司的脱硫专利技术,将MTBE 总硫降至 10μg/g 以下。
装置采用先进可靠的工艺技术:混相膨胀床 - 催化蒸馏深度转化合成 MTBE 组合工艺技术,反应部分采用洛阳工程公司开发的混相膨胀床合成 MTBE 技术,催化蒸馏系统采用齐鲁石化公司研究院开发的合成MTBE技术。
经预反应器后异丁烯转化率大于90%,经催化蒸馏后异丁烯总转化率大98%。
MTBE脱硫系统采用MTBE萃取蒸馏降总硫技术。
根据沸点差原理,对MTBE实施萃取再蒸馏技术,含硫MTBE 经过蒸馏将高沸点硫化物从MTBE当中切除,低硫的MTBE从塔顶蒸出,高硫馏分在塔底循环,高度富集了含硫化物的副产物从塔底抽出。
为降低MTBE损失,防止塔底生成胶质、缩聚、结焦反应,在MTBE进料中加入萃取防胶剂。
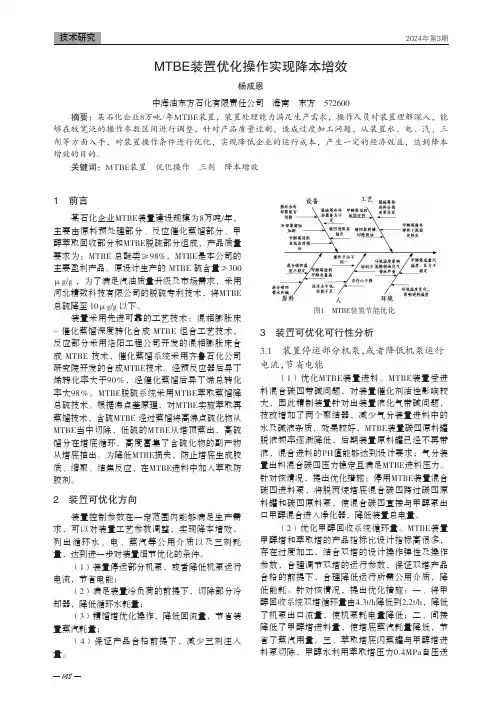
2 装置可优化方向装置控制参数在一定范围内能够满足生产需求,可以对装置工艺参数调整,实现降本增效,列出循环水、电、蒸汽等公用介质以及三剂耗量,达到进一步对装置细节优化的条件。
(1)装置停运部分机泵,或者降低机泵运行电流,节省电能;(2)满足装置冷负荷的前提下,切除部分冷却器,降低循环水耗量;(3)精馏塔优化操作,降低回流量,节省装置蒸汽耗量;(4)保证产品合格前提下,减少三剂注入量。
图1 MTBE装置节能优化3 装置可优化可行性分析3.1 装置停运部分机泵,或者降低机泵运行电流,节省电能(1)优化MTBE装置进料。
MTBE装置受进料混合碳四带碱问题,对装置催化剂活性影响较大,因此精制装置针对出装置液化气带碱问题,技改增加了两个聚结器,减少气分装置进料中的水及碱液杂质,效果较好,MTBE装置碳四原料罐脱液频率逐渐降低,后期装置原料罐已经不再带液,混合进料的PH值能够达到设计要求;气分装置出料混合碳四压力稳定且满足MTBE进料压力。
脱酸技术在MTBE装置甲醇回收系统应用探讨
ᙫ㔃
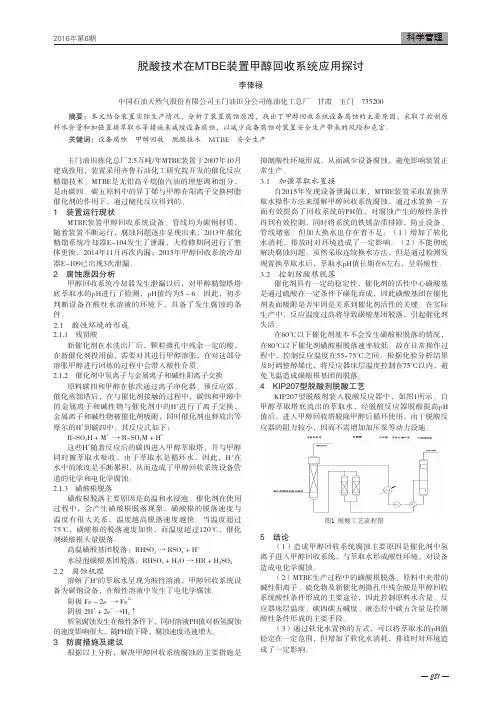
图1മ脱㝡酸䞨工ᐕ艺㢪⍱流〻程മ图
5 结论 ˄˅䙐ᡀ⭢䞷എ᭦㌫㔏㞀㲰ѫ㾱ഐᱟۜॆࡲѝ≒ᆀ䘋⭢ޕ䞷എ᭦㌫㔏ˈ
о(㨳ਆ1≤)ᖒ造ᡀ䞨成ᙗ甲⧟ຳ醇ˈሩ回䇮收༷䙐系ᡀ统⭥ॆ腐ᆖ蚀㞀㲰主DŽ要 原因是催化剂中氢 离子进˄入˅甲07%醇( ⭏回ӗ收䗷〻系ѝ统 Ⲵ尢,䞨ṩ与㝡萃㩭ǃ取水ᯉѝ形ཀྵ成ᑖⲴ酸⻡性ᙗ䱣环境ᆀǃ,⺛对ॆ⢙设৺备
系统࣐Ҷ酸䖟性ॆ≤条⎸件㙇ˈ形ᧂ成᭮ᰦ的ሩ主⧟ຳ要䙐途ᡀҶ径а,ᇊᖡ因૽此DŽ控制原料水含量、反 应器 床层温度、碳四碳五碱度、液态烃中碳五含量是控制
2 腐蚀原因分析
甲醇回收系统冷却器发生泄漏以后,对甲醇精馏塔塔 底萃取水的pH进行了检测,pH值约为5~6。因此,初步 判断设备在酸性水溶液的环境下,具备了发生腐蚀的条 件。
2.1 酸性环境的形成 2.1.1 残留酸
新催化剂在水洗出厂后,颗粒微孔中残余一定的酸, 在新催化剂投用前,需要对其进行甲醇溶胀,在对这部分 溶胀甲醇进行回炼的过程中会带入酸性介质。 2.1.2 催化剂中氢离子与金属离子和碱性阳离子交换
ᯠۜॆࡲᗞᆄѝ↻։䞨ᱟ⭢䞷എ᭦㌫㔏䞨ᙗᶑԦᖒᡀⲴѫ㾱䙄ᖴˈഐ↔᧗ࡦᯉ
造成≤ਜ਼电䟿化ǃ৽学ᓄ腐ಘᒺ蚀ቲ。ᓖǃ⻣ഋ⻣ӄ⻡ᓖǃ⏢ᘱ⛳ѝ⻣ӄਜ਼䟿ᱟ᧗ࡦ䞨ᙗᶑԦᖒ ᡀ(Ⲵѫ2㾱)M⇥TDŽBE生产过程中的磺酸根脱落、原料中夹带的
碱性阳˄离˅子䙊䗷、䖟硫ॆ≤化㖞物ᦒⲴ及ᯩ新ᔿˈ催ਟ化 ԕሶ剂㨳ਆ微≤孔Ⲵ中S+ ٬残っ余ᇊ൘酸а是ᇊ㤳甲ത醇ˈն回໎收
玉门油田炼化总厂2.5万吨/年MTBE装置于2007年10月 建成投用,装置采用齐鲁石油化工研究院开发的催化反应 精馏技术。MTBE是无铅高辛烷值汽油的理想调和组分, 是由碳四、碳五原料中的异丁烯与甲醇在阳离子交换树脂 催化剂的作用下,通过醚化反应得到的。
甲醇回收塔设计优化

图 2 甲醇回收塔滴盘式分配器
滴盘式分配器在直径较小的塔中经常采用。通过 改变盘内孔径的尺寸和数目,可以适用于不同的液体 流率。该分配器固定在塔壁的支耳上,升气管可以是 圆形的,也可以是矩形的或方形的,气相向上流经立 式的升气管。液相通过盘上的小孔实现均匀的分布。
冲功能有限,而且由于汽液混合返回口朝下,直接冲
再循环式热虹吸重沸器有水平式,也有立式。水 击塔底液面,几方面不利因素综合作用造成液位的波
平式重沸器通常采用壳程沸腾,而立式的通常采用管 动。所以对于小直径分馏塔底的重沸器设计时应优先
程沸腾。在化工生产中,受尺寸限制一般采用水平式 选用一次通过式或其他形式。必须选用水平式再循环
滴盘式分配器从结构上来看,存在一个小的缺 点。滴盘式分配器液体分配的小孔在分配器的最底 端,而且孔径一般都较小,为 2~5 mm 左右,甲醇回收 塔设计时孔径为 3 mm。当处理介质清洁时,该分配器 能实现很好的汽液分配;但当系统中存在污垢时,分 配器底部的小孔非常容易发生堵塞,而引起液体分配 的不均。在某次设计的 MTBE 装置刚开工的过程中,由 于系统吹扫得不彻底,导致管路的部分污垢进入甲醇 回收塔,造成进料及回流入口的分配器堵塞,影响了 装置的开车。所以对于此类填料塔的设计,可以考虑 在进料及回流的管路上,在靠近塔处设置过滤设施, 防止不可预见的污垢进入塔内,影响分配器的正常工 作。
如果采用常压操作条件,则塔顶每小时约有
50 kg 的放空,放空的组分一般都进入了装置的火炬
系统白白烧掉,对于年产 4 万 t 的 MTBE 装置,每年大
约达到 420 t 左右 C4 损失掉,按 3 000 元 /t 估算, 损失大约达到 126 万元。MTBE 装置甲醇回收塔放空
MTBE装置生产原理及工艺流程课件

二、工艺流程简述
*
来自丁二烯抽提装置的混合C4原料进入原料罐R301/1.2,来自储运公司的CH3OH原料进入甲醇原料罐R101。分别经B101.B102提高压力后混合,混合物料经混合器混匀后进入一反离子过滤器L101,除去物料中的金属阳离子等有害杂质。过滤后的物料首先进入H101/1.2与来自初馏塔塔底的产品MTBE换热。温度升至45℃左右进入一反进料预热器H102。
*
萃取塔是一台填料塔, 下部装满鲍尔环, 上部膨大部分中空, 用来沉降分离碳四和水, 下端设置有篦板和筛板用来支撑填料, 进料口装有莲蓬形喷头, 萃取水自膨大部分下端进入, 在重力作用下向下流动, 物料自底部侧面进入, 由于其密度小于水, 在浮力作用下向上流动, 萃余液自塔顶产出, 萃取液自底部中央产出。
*
☆MTBE合成技术
第一套MTBE装置于1973年在意大利建成, 我国自行开发的第一套装置于1983年在齐鲁橡胶厂建成, 大庆MTBE装置采用的是齐鲁研究院开发的固定床二段深度转化工艺, 装置主要由三台反应器和六台塔组成, 由反应、MTBE分离、甲醇回收和粗丁烯提浓等几部分组成。
☆甲醇萃取系统的调整
*
萃取水量是萃取塔需要控制的一个最重要的参数,它涉及到能否将甲醇含量脱除到满足粗丁烯的生产需求,保证萃取水的质量比保证数量更为重要,在萃取水质量保证的前提下,只要保证水为连续相就能够满足脱除甲醇的需求,现在的料水体积比控制在7: 1左右,实际上还可以进一步放大到10: 1。
*
☆MTBE装置简介
甲基叔丁基醚(MTBE)装置以抽余C4和甲醇为原料, 原设计第二生产方案年处理抽余C4 32500吨, 生产MTBE 19864吨, 粗丁烯9616吨, 副产剩余C4 10224吨。 MTBE装置由齐鲁石化公司设计院提供基础设计, 大庆石化总厂设计院完成初步设计和施工图设计。
甲醇水系统甲醇回收精流塔方案
化工原理课程设计说明书设计题目:甲醇-水系统甲醇回收精流塔设计设计者:专业:化学工程与工艺学号:指导老师:2006 年 6 月 19 日化工原理课程设计任务书设计题目:甲醇-水系统甲醇回收精流塔设计设计条件:处理量:15,000吨/年进料浓度:20%<质量)处理要求:塔顶浓度≧ 98%<质量)塔底浓度≦0.2%<质量)年工作小时: 7200小时专业:化学工程与工艺学号:姓名:指导老师:2006 年 6 月 19 日目录一前言---------------------------------------------------------4二.工艺流程确定和说明------------------------------------------5三.工艺计算和主体设备设计--------------------------------------61.工艺条件----------------------------------------------------62.汽液平衡关系及平衡数据--------------------------------------63.塔的物料衡算------------------------------------------------7 4.物料性质计算----------------------------------------------105.气液负荷计算-----------------------------------------------156.塔和塔板主要工艺尺寸计算-----------------------------------16四.配套设备选型-----------------------------------------------191.换热器-----------------------------------------------------192.储槽计算---------------------------------------------------213.接管的选型-------------------------------------------------224.泵---------------------------------------------------------245.温度计-----------------------------------------------------266.压力计-----------------------------------------------------267.液位计-----------------------------------------------------268.流量计-----------------------------------------------------269.设备一览表-------------------------------------------------27五.选用符号说明-----------------------------------------------28六.参考文献---------------------------------------------------29七.后记-------------------------------------------------------29八.附录(工艺流程简图>-----------------------------------------30一.前言甲醇,又名木醇,分子式为CH3OH,分子量:32.04.本品为有特殊气味的易挥发、易燃烧的液体.有毒,人饮后能致盲.比重0.791<20℃),沸点64.50℃,能与水和多数有机溶剂混溶.本品为基本有机化工原料,可用作甲醛,合成纤维,合成树脂,医药,农药等产品的重要原料,并可用作有机物质的萃取剂和酒精的变性剂等.在有机合成工业中,它是仅次于烯烃和芳烃的另一重要基础有机原料,广泛应用于有机合成、染料、医药、涂料和国防等工业.随着技术的发展和能源结构的改变,甲醇又开辟了许多新的用途.甲醇是较好的人工合成蛋白的原料,蛋白转化率较好,发酵速度快,无毒性,价格便宜.甲醇是容易输送的清洁燃料,可以单独或与汽油混合作为汽车燃料,用它作为汽油添加剂可起节约芳烃、提高辛烷值的作用,汽车制造业将成为耗用甲醇的巨大部门.甲醇是直接合成醋酸的原料,实现了在较低压力下甲醇和一氧化碳合成醋酸的工业方法.甲醇可直接用于还原铁矿,得到高质量的海绵铁.特别是近一年来碳化学工业的发展,甲醇制乙醇、乙烯、乙二醇、甲苯、二甲苯、醋酸乙烯、醋酸、甲酸甲酯和氧分解性能好的甲醇树脂等产品,正在研究开发和工业化中.甲醇作为环保型液体燃料,便于携带和运输,有未来主要燃料的候补燃料之称,甲醇的重要用途以及生产甲醇的原料的广泛性,使甲醇合成和应用的研究开发越来越受到人们的重视.但是,合成所得的甲醇为粗甲醇,一般只含有86.3%左右的甲醇,其余成分必须从粗甲醇中除去,才能得到成品—精甲醇.分离混合物的方法很多,在化学工业中,化工原料及产品的分离与精制,多是采用精馏来达到目的.精馏是根据液态混合物中各组分挥发能力的差异采用多次气化同时又多次部分冷凝的原理,将混合物分离为所要求的组分的方法.精馏操作则主要通过塔设备来实现.塔设备投资约占化工、石化工程总投资的30%~40%.塔设备的分离效率,在生产中对产品的纯度、产品的回收率、工业过程的能耗等,都起着至关重要的作用.塔设备按其结构分为两大类:板式塔;填料塔.其中,板式塔的研究起步较早,它具有结构简单、造价低、适应性强、易于放大等优点,但也有诸如投资费用高,填料易堵塞等缺点.最近几十年来,填料塔技术也取得长足的进步.由于性能优良的新型高效填料的相继问世,特别是规整填料及新型塔内件的不断开发和基础理论的深入,既提高了塔的通过能力和分离性能又保持了压降小和性能稳定等特点.因此填料塔已被推广到大型汽液操作中,在某些场合代替了传统的板式塔.随着对填料塔的研究和开发,性能优良的填料塔必将大量用于工业生产中.塔型的选择影响因素很多,主要包括物料性质,操作条件,塔设备的制造安装和维修等.1.物料性质有关的因素(1>.易起泡的物系在板式塔中有严重的雾沫夹带现象或引起液泛,故采取填料塔为宜<填料不易形成泡沫).本实验物系为甲醇-水,易起泡,故选取填料塔.(2>.对于易腐蚀介质可选用陶瓷或其他耐腐蚀性材料作填料,对于不腐蚀截至,则可选金属或塑料填料,而本设计分离甲醇和水,腐蚀性小可选用金属填料.2.跟操作条件有关的因素(1>.传质过程受气膜控制的系统,选用填料塔为宜,因为填料塔层中液相为膜状流,气相湍动,有利于减小气膜阻力.(2>.难分离物系与产品纯度要求较高,塔板数很多时,可采用高效填料.(3>.若塔的高度有限制,在某些情况下选用填料塔可降低塔高,为节约能耗,本设计选用填料塔(4>.要求塔内内存液量小、停留时间短、压强小的物系,宜采用规整填料. 本设计目的为分离甲醇-水混合液,处理量不大,终上所述,选择填料塔. 二.工艺流程确定和说明V101-原料储槽V102-中间槽P101-进料泵P102-回流泵E101-过滤器E102-进料预热器 E103-冷凝器E104-再沸器TQ101-甲醇精馏塔a-进料b-釜液出料c-排空d-出料图1:甲醇-水精馏流程草图流程如图所示:由原料储槽储存原料或上一工段送来回收的甲醇液.料液通过进料泵加压泵出,再经过滤器、进料预热器,打进精馏塔加料板进料.大部分的塔顶气相由冷凝器冷凝,不凝性气体放空.所有的冷凝液先是存在缓冲槽内,一部分由回流泵打回塔顶作为回流液,另一部分则作为产品输送到罐场.塔釜釜残液甲醇浓度为0.2%<质量分率),可直接排放入地沟. 1.加料方式加料方式有两种,分别为高位槽加料和泵直接加料.采用高位槽加料,通过控制液位高度,可以得到稳定的流量和流速,通过重力加料,可以节省一笔动力费用,但由于多了高位槽,建设费用也相对增加.采用泵直接加热,受泵的影响,流量不太稳定,从而影响了传质效率,但结构简单,安装方便,并能较大地节约设备费用.本设计采取泵直接加料方式.2.加料热状况采用泡点进料.泡点进料和接近泡点的冷料液进料都可获得较大的传质推动力,从而减少理论板数,节省一定的设备费用.但泡点进料对稳定塔操作较为方便,且基于恒摩尔流假定,泡点进料可使精馏段和提留段上升蒸汽的摩尔流量相等,故可使精馏塔段和提留段的塔径基本相同,制造上较为方便. 3.冷凝方式塔顶冷凝采用全凝器,用水冷凝,甲醇和水不反应,且容易冷凝,故采用全凝器.塔顶出来的气体温度不高,冷凝后回流液和产品温度不高无需进一步冷却,此次分离也是想得到液体甲醇,选用全凝器符合要求.5.回流方式采用强制回流.由于本设计任务的塔板数较多,故不便将分凝器装在塔顶,所以不宜采用重力回流.6.加热方式采用间壁蒸汽加热,本次设计任务对分离效果的要求较高,故需采用使釜液部分汽化的办法,以维持产品和釜液的浓度,减少理论板数,节约设备费用.三.工艺计算及主体设备设计1.工艺条件系统进料: 25ºC处理量: 15,000吨/年进料浓度: 20%<质量)处理要求:塔顶浓度≧ 98%<质量)塔底浓度≦0.2%<质量)塔顶压强: 109.5kPa<绝压)塔釜压强: 115kPa塔顶冷凝全凝器.塔底再沸器间壁加热.进塔物料状态:泡点进料冷却水温: 28ºC加热蒸汽: 0.2 Mpa年工作:7200小时年工作日:300天,连续操作2.汽液平衡关系及平衡数据表1:甲醇-水汽液平衡数据T x/y图2:甲醇-水体系t-x-y 相平衡曲线图3.塔的物料衡算3.1由质量分率求甲醇水溶液的摩尔分率:3.2.全塔物料衡算F==29.3则有:解得 W=25.58 D=3.71 3.3求解R Min ,R,N Min ,N T采用图解法求解最小理论塔板数,作图(a>图解法求解最小理论塔板数-全图(b>图解法求解最小理论塔板数-局部放大图图3:图解法求解最小理论板数由图读知Nmin=6.9-1=5.9原料泡点进料,故x q=x F=0.1233,从图可知y q=0.4653,故有:对于指定的物系,R Min只取决于分离要求,即设计型计算中达到一定分离程度所需回流比的最小值,实际操作回流比应大于最小回流比.但增大回流比,起初显著降底所需塔板层数,设备费用明显下降.再增加回流比,虽然塔板层数仍可继续减少,但下降的非常慢.与此同时,随着回流比的加大,塔内上升蒸气量也随之增加,致使塔径、塔板面积、再沸器、冷凝器等设备尺寸相应增大.因此,回流比增至某一数值时,设备费用和操作费用同时上升,回流比的采用原则是使设备费用和操作费用的总费用最小.通常,适宜回流比的数值范围为R=<1.1~2.0)R Min.本设计取R=1.4116R Min=1.4116R Min=2所以精馏段操作线方程方程为因为泡点进料,所以q线方程为=0.1233采用图解法求解理论塔板数(a>图解法求解理论塔板数-全图(b>图解法求解理论塔板数-局部放大图4:图解法求解理论塔板数由图可得,理论塔板数为N T=13.3-1=12.3或采用吉利兰图(R-Rmin>/(R+1>=(2-1.4168>/3=0.1944在0.1到0.9范围内X=(R-Rmin>/(R+1>Y=(N-Nmin>/(N+2>Y=0.545827-0.591422X+0.002743/X=0.445Nmin=5.9N=12.2与图解法近似,证明计算无误.4.物料性质计算4.1平均温度由安托尼方程(>查表得:表2:安托尼方程参数列方程式得0.965*Exp[11.9643-3626.55/(T-34.29>]+0.035*Exp[11.6834-3816.44/(T-46.13> 1.095由mathmatic 解得塔顶温度=67.2℃列方程式得0.001126*Exp[11.9643-3626.55/(T-34.29>]+0.998874*Exp[11.6834-3816.44/(T-46.13>]=1.15由mathmatic由解得塔釜温度=103.5℃列方程式得0.1123*Exp[11.9643-3626.55/(T-34.29>]+0.8877*Exp[11.6834-3816.44/(T-46.13>]=(1.095+1.15>*6.2/12.2由mathmatic解得进料温度=96℃℃℃4.2平均分子量塔顶=0.917=0.965=0.917*32.04+0.083*18.02=30.88kg/kmoll=0.965*32.04+0.035*18.02=31.55kg/kmolv进料板=0.1233=0.0986=0.1233*32.04+0.8767*18.02=19.75kg/kmoll=0.0986*32.04+0.9014*19.02=20.30kg/kmolv塔釜=0.000282=0.001126=18.02kg/moll=18.02kg/molv精馏段=(0.1233+0.917>/2=0.520=(0.0986+0.9650>/2=0.531=0.520*32.04+0.480*18.02=25.31kg/kmoll=0.531*32.04+0.469*18.02=25.46kg/kmolv提馏段=0.061=0.049=0.061*32.04+0.939*18.02=18.88kg/kmoll=0.049*32.04+0.951*18.02=18.71kg/kmolv4.3平均液相密度塔顶进料板塔釜精馏段提馏段查得81.6℃下甲醇水由得:精馏段液体平均密度=823kg/m3查得99.5℃下甲醇水由得:提馏段液体平均密度=927kg/m34.4塔的压力塔顶的压力:109.5 kPa塔釜的压力:101.3kPa+13.7kPa=115.0kPa所以精馏塔的压力降为:=5.5kPa塔顶压力=109.5kPa,取每层塔板压力降==0.46kPa 精馏塔平均压强P=111.1kPa提馏塔平均压强P=113.85kPa4.5平均气相密度4.6液体粘度查得A B甲醇555.30 260.64水658.25 283.16塔顶: 67.2℃时进料板: 96℃时塔釜: 103.5℃时精馏段平均液相粘度提馏段平均液相粘度4.7液体表面张力计算t=67.2℃,查甲醇表面张力16.0mN/m 水表面张力0.65mN/m,塔顶液体表面张力t=81.6℃,查甲醇表面张力17.2mN/m 水表面张力0.64mN/m,进料板液体表面张力t=103.5℃,查甲醇表面张力14.6mN/m 水表面张力0.59mN/m,进料板液体表面张力精馏段液体表面张力提馏段液体表面张力4.8塔的工艺条件和物料性质列表表3:工艺条件列表(a>(b>表4:物料性质列表5.气液负荷计算5.1精馏段汽相负荷计算5.2精馏段液相负荷计算5.3提馏段汽相负荷计算5.4提馏段液相负荷计算6.塔和塔板主要工艺尺寸计算6.1填料选择甲醇-水不属于难分离系统,腐蚀性较小,采用金属阶梯环DN38填料,查表得填料因子160.6.2塔径计算6.2.1精馏段塔径计算横坐标查埃克特通用关联图得纵坐标1.179=3.169m/s对于不同填料,所采用的泛点率<操作空塔与泛点气速之比)不同.对于散装填料: U/U f=0.6~0.85对于规整填料: U/U f=0.6~0.95因设计的填料塔采用的是散装填料,加压操作应取较高泛点率,故取泛点率为0.85即 u=0.85=2.693m/sVs=nRT/P=11.1*8.3145*348.7/167500=0.1929m3/sD=6.2.2提馏段塔径计算横坐标纵坐标=3.624m/su=0.85=3.080m/sVs=nRT/P=7.428*8.3145*348.7/167500=0.1286m3/sD=6.2.3圆整计算圆整,取D=0.32m6.3塔高H计算等板高度法,取HETP=0.4mZ=HETP*N T=12.2*0.4=4.88m对于计算出的填料层高度,还应留出一定的安全系数.根据设计经验,填料层的设计高度一般为,取6.4压降的计算6.4.1精馏段查埃克特通用关联图得:6.4.2提馏段查埃克特通用关联图得:6.4.3检验:3804.3+1695.6=5499.9kPa所以假设成立,D=0.32m6.5计算结果列表表5:物料衡算表表6:填料塔参数表四.配套设备选型1.换热器在本设计任务中,甲醇浓度都比较高,在换热时不能直接与冷流体混合,所以应采用间壁式换热器.在冷、热流体的初、终温度相同的条件下,逆流的平均温差较并流的大.因此,在换热器的传热量Q及总传热系数K值相同的条件下,采用逆流操作效果较好.若换热介质流量一定时,可以节省传热面积,减少设备费;若传热面积一定时,可减少换热介质的流量,降低操作费.因而,工业上多采用逆流操作.同时,若换热器两端冷、热流体的温差大,可使换热器的传热面积小,节省设备投资.但要使冷、热流体温差大,冷却剂用量就要大,增加了操作费用,故温差的取值应考虑其经济合理性,即要选择适宜的换热器两端冷、热流体温差,使投资和操作费用之和最小.1.1原料液换热器根据《化工设计》书可知K的取值范围一般在400-600W/m2℃,由于换热器在使用过程中会形成污垢,导致K的减小, 故取K=450 W/m2℃查《化学工程手册》可得:原料液25,进料温度96,原料液的质量分率为0.225时,96时,原料液于25预热至87的平均热容则预热器原料液吸收的热量为:Q=预热器采用120℃的过热蒸汽预热水蒸气120℃→120℃甲醇水 25℃←96℃Δt 95℃24℃平均温差传热面积A=选用浮头式换热器,选用型号为:F B325-5-40-2,公称直径325mm,公称压力40,2管程,排管数32根,管子为,换热面积为5m,计算传热面积7.4m.标准图号为:JF001.计算值大于所需的实际传热面积,故符合要求.1.2塔顶冷凝器假设冷流体从25℃升至40℃,热流体从气体冷凝为液体甲醇的沸点在60摄氏度度左右,67℃时,查得甲醇、水的汽化潜热:逆流换热,采用水冷却℃取据热量衡算可得:查《化工工艺设计手册》上册<第一版)选取U型管式换热器型号为YA 325-25-64/64-4图号为JY0061.3塔底再沸器103℃时查得甲醇、水的汽化潜热:逆流换热, 采用130℃的水蒸气加热℃取查《化工工艺设计手册》上册<第一版),选用立式虹吸式重沸器,型号为:GCH600-16-30,公称直径600mm,公称压力16,管子数32根,标准图号为:JB1146-71.计算值大于所需的实际传热面积,故符合要求.2 储槽选型在本设计任务中的储槽有原料液储槽和中间槽两种,而储槽的存储量是储槽设计及选型的主要参数.故应从储槽的存储量来设计.2.1原料液储槽原料液的存储量是要保证生产能正常进行,主要根据原料生产情况及供应周期而定的.一般说来,应保证在储槽装液60%~80%,如不进料仍能维持运作24小时.取装料60%~80%是因为在工业中为了安全,储槽一般要流出一定的空间.该设计任务中,取储槽装料70%,即装填系数为0.7.原料液温度为t=25℃,此时进料液中各物料的物性是:甲醇:质量浓度水:质量浓度进料液体积流量:所需的储槽体积:原料储槽工作于常温、常压下,甲醇是一级防爆品, 综合以上因素,最终选用选用卧式椭圆形封头容器<JB1422-74),选图号为:R28-2.5-32的卧式椭圆形封头容器, 公称容积Vg=63m3,计算计算值V=63.9m3,筒体公称直径Dg=3000mm,筒体壁厚S=8mm,筒体长度L=8000mm,封头厚度S=12mm,材1 F,允许腐蚀裕度1.5,设备重量8150Kg.质A3中间槽:中间槽是储存回流量及出料的储罐.甲醇精馏过程为连续生产,中间槽的设计依据是中间槽装液60%~80%能保持至少1~2个小时的流量,该设计任务中,槽装液70%,即取安全系数为0.7,保持流量2小时.进料槽的体积流量:中间槽实际体积中间槽的工作压力取常压,根据文献,可用立式平底锥盖容器系列<JB1422-74).选取图号为:R23A-00-16公称容积计算体积,工作体积,筒体公称直径=1400mm,壁厚5mm,高度2400mm,材质,设备重量672Kg.3.接管的选型管径的设计是根据流体的特性、工艺要求及基建费用和运转、维修费用的经济比较确定,因为管径大,则壁厚,重量增加,阀门、管件尺寸也增加,使基建费用增加;管径小,则管内流速增加,流体阻力增加,动力消耗即运转费用增加.在设计过程中,对所有的管道都进行这样的经济比较是不可能的,一般用常用流速的经验值来计算管径.初步选定流体的流速后,通过计算或查管径算图来确定管径,最后圆整到符合公称直径的要求.3.1 进料管的设计进料量流量一般液体流速经验值为1.5~3,现取进料管中流速,则进料口管径为:选用为管道为冷扎无缝钢管<YB231—64),外径20mm,壁厚 2.2mm,管内径15.6mm大于D,满足要求.3.2 塔顶气体出口管塔顶气体摩尔流量为V=(R+1>D=11.1mol/s管内气体流速的经验值u=15管径选用管道为冷扎无缝钢管(YB231-64>,外径6mm,壁厚0.25mm,管内5.5mm, 大于d满足要求3.3回流进口管回流液的摩尔流量为L=RD=7.42mol/s 回流液的平均密度回流液的体积流量取回流液流速为u=1.5m/s,回流管内径为选用管道为冷扎无缝钢管(YB231-64>,外径20mm,壁厚0.5mm,管内16mm大于d,满足要求.3.4 再沸器出口管=V=11.1mol/s取管内气体流速u=15,则再沸器所需管内径:选用管道为热扎无缝钢管(YB231-64>,外径150mm,壁厚6mm,管内径138 mm 大于d,满足要求.3.5 釜液输出管取釜液流速u=1.5m/s,则釜液输出管所需内径为:选用管道为冷扎无缝钢管(YB231-64>,外径28mm,壁厚1mm,管内径26mm大于d,满足要求.4.泵该工艺流程具有两个主要的泵装置,一个为进料泵,负责把液体打进填料塔;另一个为回流泵,负责把回流液打回塔内重新进行精馏.由于所设计的泵用于输送化工液体,与一般泵不同,它要求泵操作方便,运行可靠,性能良好和维修方便.泵的选型首先要根据被输送物料的基本性质,包括相态、温度、粘度、密度、挥发性和毒性等,还要考虑生产的工艺过程、动力、环境和安全要求等条件.在流量小而压头高、液体又无悬浮物且粘度不高的情况下,选用旋涡泵较为适宜.4.1 进料泵进料液在25℃下,各物料的密度为:甲醇:水:进料液的平均密度进料液的流量取泵的安全系数为1.1,进料泵的设计流量=2.412进料液由进料泵打到进料板处,提馏段理论板数5.2,提馏段填料层高度:进料泵最小扬程=提馏段填料层高度+塔底预留空间及裙座高,本次设计任务中,塔底预留空间及裙座高可取1.5m.进料泵扬程 H=2<提馏段填料层高度+1.5m)==8.76m选用IS65-50-125,转速1450r/min,流量15m3/h,扬程8.8m,轴功率0.21kw,泵重50kg,效率53%.4.2回流泵料液在67℃下冷凝回流,前已算得回流流量取安全系数为1.2,则回料泵的设计流量回流泵扬程 H=2<总填料层高度+1.5m)==16.6m选用IS50-32-125离心泵,转速2900r/min,流量15m3/h,扬程18.5m,轴功率1.26kw,泵重32kg,效率55%.5 温度计根据该设计任务,温度范围在150℃内.根据文献<4),可选用镍铬-铜镍(WRKK>型热电偶,分度号为E,套管材料1Cr18Ni9Ti,外径d=2mm,测量范围0~300℃,允差值3℃.最高使用温度700℃,公称压力P≤500kgf/cm2.也可选用WRK-240型隔爆镍铬-铜镍热电偶,分度号E,结构特征:固定螺纹安装,测温范围0~600℃,公称压力P100kgf/cm2.6 压力计选用压力测量仪表时,要考虑其量程、精度及介质性质和使用条件因素,该设计任务压力不高,变动不大,工业用精度要求为1.5至2.5级,介质无腐蚀性不易堵塞.压力表安装的地方,应力求避免振动和高温的影响.取压管的内墙面与设备或管道的内壁应平整.无凸出物或毛刺以保证正确取得静压力.被测介质温度超过60℃时,取压口至阀门见或阀门至压力表间应有冷凝管.根据该设计任务,查阅文献<4),选用电接点压力表.电接点压力表有触点装置,在被测压力逾出上下限时能实现自动控制,发讯和报警.适合在周围环境适度为-40~60℃,相对湿度不大于80%下使用.根据该设计任务,查阅文C,精度等级 1.5级,测温范围献<1)选用防爆型电接点压力表YX-160-B32.5kgf/cm2.7 液位计7.1 原料槽液位计该设计任务中,原料槽采用卧式椭球形封头容器,筒体公称直径3m,故所选液位计测量范围大致在0~3m,希望实现自动控制, 查阅文献<4),可选用ULF-2型电远传翻板式液位计,该液位计能就地指示和远传液位,可与ULFX-2型液位数字显示报警仪配套使用.ULF-2-H防爆远传翻板液位计和ULF-2-ⅢCH防爆液位数字显示报警仪配套使用,可用于爆炸危险场合的液位测ⅢC量.ULFX-2,ULF-2-H适合在环境温度-10℃~40℃和相对湿度不大于80%ⅢC下使用,电源电压为220V,50Hz.7.2 中间槽液位计浮筒式液位计,UTQ型气动浮筒式液位测量仪是对工业生产过程中容器内液位或界面实现就地指示和调节基地式液位仪表.调节带变送的UTQ型气动浮筒式液位测量仪可作为现场的液位变送单元与QDZ-Ⅱ型气动单位组合仪表配套使用,实现控制室的集中控制.根据该设计任务,UTQ-151型气动浮筒液位条件变送器,结构形式:内浮筒,顶置法兰.8 流量计化工过程中需经常对物料进行流量和总量的测量.流量是指单位时间内通过的物料量.所选依据主要为介质的性质及流量测量范围.针对该设计任务,选用LZJ型带筋玻璃转子流量计.转子流量计用来测量液体、气体介质的流量,特别适合测量中小管径、较低雷诺数的中小流量.刻度为线性,压力损失小而且恒定,使用维护方便.LZJ型带筋玻璃转子流量计是玻璃转子流量计的变形产品,其优点是:转子稳定,测量精度高,可测部分不透明的界限,使用范围广,锥管强度高,使用寿命长,锥管两端密封性好,刻度着色牢固,读数清晰.8.1进料管流量计根据该设计任务,选用LZJ-40A型,测量比1:10,测量范围250~2500(L/h>,单机精度1.5,互换精度2.5,转子材料不锈钢,允许被测介质状况:-20~120℃,压力≤6kgf/cm2.8.2 回流管流量计根据该设计任务,选用LZJ-25A型,测量比1:10,测量范围100~1000(L/h>,单机精度1.5,互换精度2.5,转子材料不锈钢,允许被测介质状况:-20~120℃,压力≤6kgf/cm2.9.设备一览表表7:设备一览表五.选用符号说明英文希腊文A 安托尼方程系数ρ密度 kg/m3B 安托尼方程系数μ粘度 Pa·sC 安托尼方程系数热容 kJ/(kg.℃>Φ填料因子 m-1D 直径 m塔顶产品摩尔流量kmol/h Ψ液体密度校正系数上下标说明F 进料摩尔流量 kmol/h A 甲醇g 重力加速度 m/s2 B 水HETP 填料层等板高度 m D 塔顶产品K 传热系数 w/(m2·℃> F 进料M 物料质量流量 kg/h摩尔质量 kg/kmolf 泛点N 理论板数i 纯组分P 压力 Pa L 液体Q 传热量 kJ/h Min 最小量r 汽化潜热 kJ/kg m 平均值S 换热器面积 m2 s 饱和蒸汽T 绝对温度 K V 气体或蒸汽t 摄氏温度℃平均u 流体流速m/s 提馏段V 容器体积 m塔内蒸汽量 mol/s体积流量 m3/sW 塔釜产品摩尔流量kmol/hx 物料摩尔分率Z 理论填料层高度 m六.参考文献1.《化工传质与分离过程》贾绍义,柴诚敬化学工业出版社2.《化工流体流动与传热》柴诚敬,张国亮化学工业出版社3.《化工热力学》陈钟秀,顾飞燕,胡望明化学工业出版社4.《化工设计》黄璐,王保国化学工业出版社5.《化工工艺设计手册》国家医药管理局上海医药设计院化学工业出版社7.《中国化工机械设备大全》蔡源众,成都科技大学出版社8.《甲醇工学》房鼎立,宋维端,肖任坚,朱炳辰审定化学工业出版社9.《化工设备机械基础》董大勤化学工业出版社10.《化工设备机械基础课程设计指导书》詹长福机械工业出版社11.《化工设备机械基础课程设计指导书》蔡纪宁,张秋翔化学工业出版社七.后记。
2万吨年MTBE装置工艺设计本科毕业设计

2万吨年MTBE装置工艺设计本科毕业设计本科毕业论文题目: 2万吨/年MTBE装置工艺设计学生姓名学号指导教师院系专业年级目录第一章概述 11.1 MTBE的有关性质 11.2 MTBE的用途 21.3 MTBE的产能及需求情况 2第二章设计依据及技术来源 4 2.1 设计依据 42.2技术来源[14] 42.2.1 国外工艺介绍 42.2.2 国内生产技术状况 52.3 本次设计采用的方法 62.4主要节能措施及技术改进[15] 6第三章设计规模与产品方案 8 3.1 原料及产品规格 83.2 设计规模和设计要求 8 3.3 产品的质量指标 83.4 建筑组成 8第四章过程技术分析 94.1 反应原理 94.2 反应条件 94.3 反应选择性和转化率 9 4.4 系统循环结构 104.5 分离工艺 104.6 控制方案的选择[2]-[3] 10 4.6.1.泵的控制方案 114.6.2.换热器的控制方案 11 4.6.3.反应器的控制方案 11 4.6.4.精馏塔的控制方案 12 第五章流程模拟与优化 145.1流程叙述 145.2 PRO/II模拟与计算[1] 14 5.2.1 PRO/II热力学方法的初步分析 145.2.2过程的主要操作控制指标 15 5.3 工艺计算概述及结果 165.3.1物料衡算 165.3.2 热量衡算 17第六章主要设备选择说明及计算[7]-[13] 206.1泵的选型 206.1.1 石油,化工装置对泵的要求 20 6.1.2 泵的选型计算 216.1.3 泵选型表 216.2 反应器的设计与选型 22 6.2.1 热管反应器的结构[15] 22 6.2.2传热和传质分析 236.2.3 反应器设计计算过程 23 6.2.4 反应器的组合参数 24 6.3 塔的设计选型 246.3.1 MTBE产品精馏塔的设计选型 25 6.3.2 萃取塔设计 406.4 储罐设计 416.4.1 甲醇原料罐的确定 41 6.4.2 C4馏分原料罐的确定 41 6.4.3 循环水罐的确定 416.4.4 塔回流罐的确定 416.4.5储罐选型表 416.5 换热器的设计 426.5.1换热器的介绍与论述部分 42 6.5.2手算计算部分 446.5.3 换热器大师计算部分 50 6.6管道设计(GB8163?1999) 53第七章原材料、动力消耗消耗定额及消耗量 557.1 原料消耗 557.2 动力消耗定额及消耗量 55 第八章机构及定员 568.1 组织机构 568.2 生产班制及定员 568.3 人员来源和培训 578.3.1 人员来源 578.3.2 人员培训 578.3.3 人员工资及福利 57 第九章装置边界条件 58 第十章环境保护 59 10.1 编制依据 5910.2 执行的有关法规及规定 59 10.3 环境质量标准 5910.4 排放标准 5910.5 环保措施 5910.5.1 环境影响因素 6010.5.2施工期环境影响分析 60小结 62谢辞 62附录A 物料衡算表 64附录B 能量衡算表 68附录C PRO/II模拟物流的物流表 70附录D 设备一览表 72摘要本次设计以工业上各种甲基叔丁基醚的工艺生产方法为技术依据,对该反应的反应原理、反应条件、反应选择性和转化率等进行了阐述。
MTBE丁烯-1装置工艺技术规程
MTBE丁烯-1装置工艺技术规程目录1 装置简要阐明错误!未定义书签。
1.1 概况错误!未定义书签。
1.2 术语、符号、代号错误!未定义书签。
1.3 主要工艺技术特点错误!未定义书签。
1.4 主要设计指标错误!未定义书签。
2 工艺过程简述及工艺原则流程图错误!未定义书签。
2.1 MTBE单元工艺描述错误!未定义书签。
2.2 丁烯-1单元工艺描述错误!未定义书签。
3 主要工艺指标(以现行工艺卡片为准) 错误!未定义书签。
4 主要动力指标错误!未定义书签。
4.1 公用工程设计消耗一览表错误!未定义书签。
4.2 公用工程介质规格错误!未定义书签。
5 产品、中间产品错误!未定义书签。
5.1 MTBE产品性质错误!未定义书签。
5.2 丁烯-1产品性质错误!未定义书签。
5.3 产品、中间产品设计构成及指标错误!未定义书签。
5.4 副产品错误!未定义书签。
6 主要原料及化工原材料质量指标错误!未定义书签。
6.1 主要原料错误!未定义书签。
6.2 化工原材料错误!未定义书签。
7 装置开、停工方案错误!未定义书签。
7.1 装置动工方案错误!未定义书签。
7.2 装置停工方案错误!未定义书签。
8 事故处理错误!未定义书签。
8.1 事故处理旳原则错误!未定义书签。
8.2 紧急停工错误!未定义书签。
8.3 事故处理错误!未定义书签。
9 仪表控制方案及主要仪表性能错误!未定义书签。
9.1 仪表控制方案错误!未定义书签。
9.2 装置联锁错误!未定义书签。
9.3 控制阀一览表错误!未定义书签。
10 主要设备一览表及主要设计参数错误!未定义书签。
10.1 塔器类错误!未定义书签。
10.2 反应器类错误!未定义书签。
10.3 容器类错误!未定义书签。
10.4 换热设备类错误!未定义书签。
10.5 泵类错误!未定义书签。
10.6 其他设备类错误!未定义书签。
1 装置简要阐明1.1 概况中国石化股份有限企业武汉分企业8/3万吨/年MTBE/丁烯-1装置是80万吨/年乙烯及其配套工程中旳一部分, 本装置采用来自乙烯裂解装置旳裂解液化气经丁二烯抽提后作为原料, 生产MTBE和丁烯-1产品。
甲基叔丁基醚(MTBE)装置操作工甲基叔丁基醚高级操作工试卷(练习题库)
甲基叔丁基醚(MTBE)装置操作工甲基叔丁基醚高级操作工试卷(练习题库)1、连锁逻辑关系常用的有()。
2、对于管道转折处发生重叠的单线图,可采用()表示。
3、断面图可分为()。
4、在同一零件图中有多个剖视图,剖面线的绘制要求有()。
5、甲醇回收塔塔釜温度低,排除仪表问题后,正确的调整方法有()。
6、甲醇回收塔塔釜温度低的主要原因是()。
7、甲醇回收塔压力高原因有()。
8、催化蒸馏塔床层温度超高的处理措施有()9、筒式反应器床层温度超高的处理措施有()10、甲醇回收塔操作中回流突然停止可能由()原因造成。
11、甲醇回收塔回流突然停止,分析原因做相应处理,一时不能恢复正常操作时,应()。
12、影响筒式反应器反应温度的因素有()13、萃取塔碳四中甲醇超标的原因有()。
14、造成催化蒸馏塔床层温度超高的原因有()15、造成筒式反应器床层温度超高的原因有()16、造成MTBE产品不合格的原因有()17、造成塔板脱落的原因主要有()。
18、影响密封性能的因素主要有()等原因。
19、管道防腐的常用材料有()。
20、,这种图称为()。
122、在剖视图中,被剖切物体的断面应该用()表示。
123、甲醇回收塔塔顶压力超高的主要因素是()。
124、甲醇经()进入人体而引起中毒的。
125、影响甲醇萃取塔操作压力的因素有()。
126、萃取塔碳四进料中的甲醇含量增大,则塔顶的界面()。
127、判断催化剂是否中毒的方法是()。
128、在一定的反应温度和空速条件下,评价催化剂活性高低的主要指标是()。
129、原料中金属离子含量高对催化剂有影响,因为金属阳离子会置换催化剂苯环磺酸根上的(),使催化剂中毒失活。
130、碳四原料中碳三组分增加,应该尽量在()排掉。
131、萃取塔的停工操作错误的是()。
132、 MTBE装置停工最晚的系统是()133、阀门壳体试验压力应为阀门()压力的1.5倍。
134、阀门验收时,应提交阀门压力试验记录、安全阀()压力实验记录。
MTBE装置甲醇水洗回收单元设备腐蚀原因及对策
MTBE装置甲醇水洗回收单元设备腐蚀原因及对策摘要:MTBE生产过程中催化剂上脱落的磺酸根使系统PH值为酸性,会对各单元设备有不同程度的腐蚀。
本文针对造成甲醇水洗回收单元设备腐蚀的原因,从电化学析氢腐蚀和吸氧腐蚀两个方面进行分析论证,并从原料净化、工艺优化、PH值控制、设备更新等方面有针对性的提出应对措施,达到延缓腐蚀确保设备的长周期运行。
关键词:MTBE;析氢腐蚀;吸氧腐蚀;甲醇回收;1.装置简介及腐蚀情况概述兰州石化8万吨/年MTBE装置以抽余碳四和甲醇为原料,在催化剂的作用下生成MTBE作为提高汽油辛烷值的添加剂。
该装置由反应精馏、甲醇水洗回收、1-丁烯精制三个单元组成。
由于其生产过程采用的催化剂具有强酸性导致系统PH值过低,对设备有一定的腐蚀性。
装置自2007年投产以来一直受到设备腐蚀问题的困扰,曾出现过甲醇回收塔T204加料管线因腐蚀穿孔、反应精馏塔T201顶部塔板腐蚀减薄、脱轻回流泵P303叶轮腐蚀脱落(见图1)、甲醇回收塔冷凝器E209管束腐蚀破损等问题(见图2),严重影响装置的正常生产;同时由于设备腐蚀造成的物料泄漏引发装置多次紧急停车,给安全生产带来极大的隐患。
由于装置各单元工况不同腐蚀情况也有轻重:反应精馏单元设备采用的多是不锈钢材质耐腐蚀程度较高,所以腐蚀情况较轻。
甲醇水洗回收单元的水洗塔T203和甲醇回收塔T204均在有水的情况下运行,设备内部腐蚀锈痕严重,尤其是T204塔部分降液板已被完全腐蚀掉。
1-丁烯精制单元脱轻塔因为有少量游离水存在有一定的腐蚀,而脱重塔物料洁净且不带水只有少量锈痕。
图1.P303泵叶轮图2.甲醇回收塔冷凝器E209二、腐蚀原因的分析装置腐蚀情况最为严重的是甲醇水洗回收单元,由于其生产介质采用的是水,系统内能产生腐蚀的物质都富集在这部分水中,这就形成了电解质溶液造成设备发生电化学腐蚀。
电化学腐蚀包括析氢腐蚀和吸氧腐蚀两种。
这两种腐蚀都与设备所接触电解质溶液的pH值有关, 并且随着温度的升高腐蚀速率会加快。
15万吨年MTBE装置开工小结
15万吨/年MTBE装置开工小结一、MTBE装置开工概况15万吨/年MTBE装置扩能改造于4月26日上午10:00中交并开始进行吹扫气密,4月27日气密合格后,于当日16:00甲醇进入五个反应器对催化剂进行溶胀,共计使用甲醇110吨。
29日开始对反应器内的溶胀甲醇进行回收处理。
由于受后处理系统甲醇精馏塔能力限制,每小时甲醇回收量最大仅能保持1t/h左右,因此在开工方案中就考虑利用不合格碳四罐V307、不合格甲醇罐V301及开停工回收罐V315存储反应器R301A、R301D、R302内溶胀后的甲醇。
4月30日10:00,反应器开始进碳四原料(I、II气分碳四),进料28t/h,醇烯比0.7。
16:00化验分析共沸塔底MTBE油中甲醇含量15.34%,R301、R302出口甲醇含量分别为1.91%、11.23%,由于开停工回收罐V315存储能力有限,为缩短产品合格时间,于19:00,将反应物料走跨线,切出二级反应器R302。
19:15经质检同意T301底走MTBE 产品线送至罐区。
5月1日0:00起MTBE产品质量合格,5月2日7:20调度同意新催化气分碳四料改进装置,逐步提高装置处理量,并将R302逐步切入运行。
8:00起,未反碳四物料中二甲醚超标,18:00起未反碳四中甲醇含量开始超标,5月4日10:00后,甲醇回复到300mg/kg以下,5月10后,逐渐得到控制在200mg/kg以下。
二、开工过程中的操作调整1、溶胀甲醇的处理装置15万吨/年扩能改造之后,催化剂溶胀需要甲醇量110吨左右,而不合格甲醇罐的总容积为35m3,只可存放30吨甲醇,多余甲醇如果去回收系统回收需要100小时左右,将会大大延长开工时间。
针对这种情况,我们利用改造机会将原装置390#线(不合格中间物料线)进行整理优化,将含甲醇的中间物料与不含甲醇的中间物料在流程上分开。
开工过程中,首先对反应器内甲醇进行回收处理,同时将停工时退入不合格罐V315内的物料作为共沸塔垫料。