
无模多点成形
数字化成性理论报告
金属板材三维曲面类零件因其面积比重量轻、材料省、受力状态好,往往作为主要零部件,在民用产品、军用产品以及现代高技术产品等许多制造领域广为应用。
这些三维曲面类零件一般都是由轧制的二维平板坯料成形出来的,其传统的成形方法主要有整体模具成形与手工成形。
但是由于模具制造费用昂贵,主要应用于大批量生产。
而大尺寸、小批量的零件只能采用手工成形方法,如在造船行业,每一块船体外板形状都各不相同,并且都非批量生产,因此,广泛采用的是线加热成形方法(即水火加工方法)。
但是手工成形方法成形质量差、生产效率低,而且劳动强度极大。
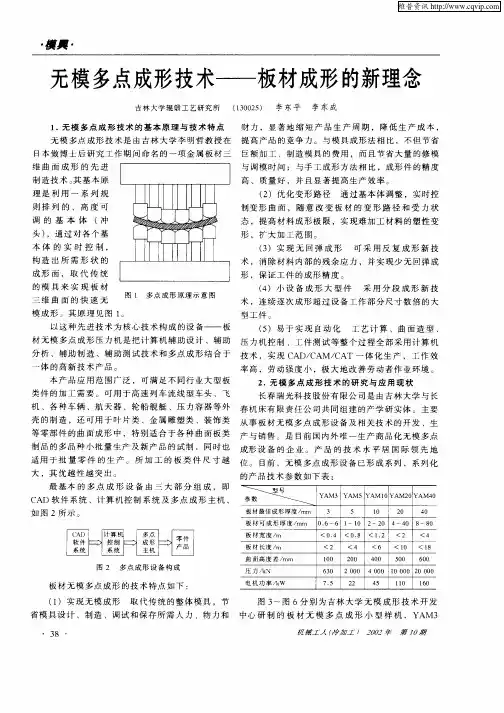
无模多点成形((Multi-point Forming,简称MPF)【1】是板料三维曲面数字化成形新技术,其基本原理是有一系列规则排列的基本体点阵代替整体式冲压模具(即实现无模化),通过数字化调形系统调整基本体单元高度形成所需要的成
形面,实现板料的无模、快速、柔性化成形。
上图为多点成形示意图,与模具成形相比在模具成形中,板件由模具的形面来成形;而多点成形时则由基本体单元的包络面(或称成形曲面)来完成。
多点成形方法与传统模具成形方法的主要区别就是它具有“柔性”特点,即可控制各基本体单元的高度。
利用这个特点,既可以在成形前也可在成形过程中改变基本体的相对位移状态,从而不仅可以实现无模成形,还可以改变被成形件的变形路径
及受力状态,达到不同的成形结果。
多点成形设备的这种柔性加工特点,比传统模具成形能为工件提供更多的变形路径,从而能够实现如分段成形、多道成形、闭环成形等诸多特色加工工艺。
目前,经过二十多年的研究,多点成形技术由早期的探索性研究与试验阶段进入了实际应用阶段,在与多点成形工艺相关的基础研究与开发应用方面实现了分段成形、多道成形、闭环成形及薄板成形等多种工艺方法,并且应用于实际生产中。
板料多点成形按成形原理可分为四种基本方式:多点模具成形、多点压力机成形、半多点模具成形及半多点压力机成形。
而多点成形由于其成型的特殊性,成形的典型缺陷为:回弹、压痕、皱纹、直边效应等。
压痕是多点成形方式中特有的不良现象,采用大半径的冲头,使用弹性垫以及改变冲头排列方式,可以抑制压痕的产生。
对于起皱这种成形缺陷,可采用多点压力机成形方式改变板材变形路径,使各部位变形尽量均匀,从而抑制起皱。
直边效应有其新的特点,在多点成形中,采用分段成形的方法可消除直边效应。
回弹是板材成形中不可避免的现象,根据多点成形的柔性特点,采用反复成形的技术减小回弹,这种方法同时也降低了成形件内的残余应力。
因此,根据多点成形的成形面可变的特点,采用变路径多点成形、分段成形、多道次成形等方法,不仅可以提高板材的成形能力,消除成形缺陷,还能实现小设备成形大尺寸零件。
现简述分段成形的原理及步骤:其原理是通过改变基本体群成形面的形状,在不分离工件的前提下,对大型工件逐段、分区域地分别成形,可以使用小设备成形大尺寸、大变形量的板件。
分段成形时,多点成形面由有效成形区成形面与过渡区成形面组成。
板料在有效成形区成形面压制后,达到成形件的目标形状。
过渡区成形面并不是目标形状,板料经过渡区成形面压制后还不是最终形状,在下一步压制时需要进一步成形。
如果过渡区成形面设计不合理就会产生各种成形缺陷,从而导致分段成形的失败。
因此,过渡区成形面设计是分段成形最关键的技术问题。
多点成形中,利用多点成形面可变的柔性特点,可以将大变形分解为多次的小变形,依次改变多点成形面形状,进行多道成形。
多道成形的实质是将一个较大的目标变形量分成多步,逐渐实现,用一步步的小变形,最终累积成所需的大变形。
成形路径设计是多道成形需要解决的关键技术。
多道成形还可以用于实现变路径成形。
采用多道成形的方法,沿着优化的变形路径进行板料成形,能够明显地抑制成形缺陷,提高材料的成形极限【2】。
目前,多点成形设备已经商品化、系列化。
如具有柔性压边功能的630KN 薄板用多点成形压力机、柔性压边拉形用多点数字化拉形机等。
多点成形技术在高速列车流线型车头制作、船体外板成形、建筑物内外饰板的成形及医学工程等多个领域中得到成功应用,尤其是在高速列车流线型车头制作、北京2008奥运会用国家体育馆——鸟巢建筑工程用箱型弯扭钢构件【3】加工过程及成形好的单元结构件钢板曲面成形等。
随着多点成形技术的应用更加广泛,多点成形技术也将向大型化、精密化及连续化【4】方向发展。
参考资料
[1] 李明哲,中村敬一,等.基本的な成形原理の检讨(板材多点成形法の研究第1报)[C].日本平成4年度塑性加工春季讲演会论文集,1992:519-522.
[2] 李明哲,蔡中义,刘纯国·板材反复多点成形中残余应力的研究·机械工程学报, 2000, 36 (1): 52~56
[3] 邓玉芳, 崔相吉,李明哲.无模多点成形机的发展与应用.机械工人,2007
[4] 李明哲,崔相吉等.多点成形技术的现状与发展趋势.CMET锻压设备与制造技术[J].2007年第五期.
数字化成性理论报告
姓名:韩广秘
学号:2009432011。
金属板材无模多点成形专用CAD与CAT软件开发

曲面数据的可视性, 以用于检验三维曲面的形状, 位置主要是基于①尽量减少基本体调整量, 提高
确保输入和计算的正确性。
成形效率; ②尽量保证均匀加载, 避免压力机偏
本系统采用了三维线框模型和三维面模型进 载。
行板材制品的三维图形显示 (见图3、图4) , 用户可
因此, 在多点成形中, 为确定制品的成形位
4 无模多点成形工艺 CAD 模块
4. 1 选取多点成形压力机 多点成形压力机的选取对整个成形过程有着
一定的控制算法。下面给出了2种较有效的近似算 法。
(1) 曲面片展开法 假定板料厚度不变, 将参 数曲面片的4条边界曲线拉直, 按面积相等原则,
·299·
© 1994-2006 China Academic Journal Electronic Publishing House. All rights reserved.
尺寸的输入。
间距、基本体的球头半径、基本体最大行程、基本
3. 2 曲面的网格划分
体许用载荷。
曲面的网格划分实际上是确定板料各单元体 4. 2 成形工艺方案
的形状和数据结构。它直接影响后续的多点成形
选定多点成形压力机, 确定某一工件的多点
工艺及控制的计算精度和速度。针对多点成形的 成形工艺, 主要依据工件原始坯料尺寸。根据毛坯
5 无模多点成形 CAM 与 CA T 模块
5. 1 校验各基本体与工件接触情况 由于多点成形压力机的基本体群是空间排列
的, 实际成形时, 用肉眼不能观测到所有基本体和 板材的实际接触情况, 因此, 成形前必须校验各基
参考文献 1 李明哲, 中村敬一. 基本的な成形原理の检讨—— 板
材多点成形法の研究. 见: 日本平成4年度塑性加工春 讲会论文集, 1992: 519~ 522 2 D avid E H a rd t, D avid C Go ssa rd. A V a riab le Geom e2 try D ie Fo r Sheet M eta l Fo rm ing: M ach ine D esign and Con tro l. P roc. Jo in t A u tom a tic Con tro l Confer2 ence, San F rancisco, 1980. 3 李明哲, 赵晓江, 苏世忠. 中国机械工程, 1997, 8 (1) : 87
无模多点成形技术在双曲面铝单板加工设备中的研究及应用

无模多点成形技术在双曲面铝单板加工设备中的研究及应用发表时间:2018-10-25T11:02:02.770Z 来源:《防护工程》2018年第13期作者:钟锦[导读] 随着建筑外观的不断发展及变化,双曲面铝单板作为建筑幕墙装饰材料之一,应用越来越广泛钟锦佛山市保利来建材实业有限公司 528000摘要:随着建筑外观的不断发展及变化,双曲面铝单板作为建筑幕墙装饰材料之一,应用越来越广泛,铝单板的双曲面一般采用手工或半手工加工成形。
本文对幕墙装饰铝单板的产品特点进行分析,根据无模多点成形技术的原理,提出一种适用于双曲面铝单板加工的无模多点成形设备冲头群组结构。
关键词:双曲面铝单板;板材成形;群组结构;成形缺陷随着世界经济的发展,人类对房地产及建筑大楼的功能、外观、设计风格要求越来越高,因而现代高端建筑的外观多采用艺术造型,摆脱过时的建筑样式的束缚,放手创造新的建筑风格。
带艺术造型的建筑外观设计,多采用双曲面来实现,而铝合金板材其成形性、可焊性和耐蚀性均佳,经氟碳喷涂表面处理后的铝单板耐候性、保色性强,同时存在重量轻轻易于施工安装、强度够及耐火性能强等优点,固铝单板成为带有双曲面外观设计建筑装饰的主要材料之一。
双曲面或称:三维曲面、自由曲面,其表面曲率从任意方向都是变化的,且无严格规律。
1.背景技术幕墙装饰用双曲面铝单板一般都不成批量,以单件小批量产品为主,如采用模具成形不但成本高,而且产品变化时模具就需要更换,缺乏柔性,极大地延长了产品生产周期。
因此,一般情况下双曲面板采用手工或半手工成形,手工成形存在质量差、精度低、效率低及劳动强度大等缺点,且加工出来的产品达不到理想的表面外观,难以满足高端市场对产品的要求。
2.研究方向采用无模多点成形技术,可以有效的规避模具及手工制造的弊端。
无模多点成形是利用高度可调节的数控液压加载基本群体单元形成离散曲面,进行多点压延的加工技术,将柔性制造技术和计算机控制技术合为一体。
无模多点成形技术——板材成形的新理念
无模多点成形技术
1 无 模 多 点成 形 技术 的基 本原 理 与技 术 特点 .
板材成形的新理念
财 力 ,显 著地 缩 短 产 品生 产 周 期 ,降低 生 产 成 本 ,
吉林大学辊锻工艺研究所 (305 李 东平 李东 成 102 )
( )优 化变 形 路 径 2
通 过基 本 体调 整 ,实 时 控
制变形 曲 面 ,随 意 改 变 板 材 的 变 形 路 径 和 受 力 状 态 ,提 高材 料成 形 极 限 ,实 现难 加 工材 料 的塑 性 变
( )实 现 无 回 弹 成 形 可 采 用 反 复 成 形 新 技 3
形 ,扩 大加 工 范 围 。
高 、质 量好 ,并且 显 著提 高生 产 效 率 。
调 的基 本 体
( 冲
头) ,通 过对 各 个 基
本体 的实 时控 制,
构 造 出 所 需 形 状 的
成 形 面 ,取 代 传 统 的模 具 来 实 现 板 材 三 维 曲 面 的ቤተ መጻሕፍቲ ባይዱ快 速 无
一
图 1 多点成形原理 示意 图
无模 多 点 成形 技 术 是 由 吉林 大学 李 明哲 教 授在 提 高产 品 的竞 争 力 。与模 具 成形 法 相 比 ,不但 节 省
日本 做博 士 后 研 究工 作 期 间命 名 的一 项 金属 板 材三 巨 额加 工 、制 造模 具 的 费用 ,而且 节 省大 量 的修 模
维 曲 面 成 形 的 先 进 制 造 技术 。 其基 本 原 理是 利 用 一 系 列 规 则 排 列 的 、高 度 可 与 调模 时 间 ;与手 工 成形 方 法相 比 ,成 形 件 的精 度
<2 10 0
无模多点数字化成形技术与装备-吉林

1无模多点数字化成形技术与装备多点数字化成形是一种先进的板类件三维曲面成形技术。
该技术利用计算机控制很多可调整高度的基本体,形成所需的成形曲面,代替模具实现板材快速、柔性成形。
具有实现无模成形、改善变形条件、无回弹成形、小设备成形大型件、CAD/CAM/CAT一体化等特点。
多点数字化成形设备特别适用于尺寸多变、批量不大的大型板材曲面零件的生产,使生产简单化、柔性化,实现零件的快速制造。
多点成形设备的加工范围广、零件的成形精度高、成形质量好,可广泛用于飞机蒙皮、船体外板、车辆覆盖件、医学工程、压力容器、建筑装饰、城市雕塑等领域中各种曲面零件的制造。
传统的模具成形方式制造成本高,手工加工的质量难以保证。
多点成形设备不需模具,功能全、性能好,市场前景非常广阔。
用户购置该设备后,可节省大量的模具材料及模具制造费用,并可提高工效数十倍,缩短研制及生产周期,对产品的更新换代做出快速响应,取得显著的经济效益。
2多点数字化拉形技术多点数字化拉形技术是将传统的整体拉形模具离散成规则排列的基本体点阵,形成数字化控制的多点模具,实现不同形状蒙皮件的数字化制造。
吉林大学已经开发出尺寸为1200×800mm的多点数字化拉形装置,成形出多种合格的蒙皮件,取得了良好的效果。
该装置由1536个基本体单元构成,具有八轴伺服控制系统,可同时调整6个基本体单元。
这是目前正在运行的欧盟第六框架协议计划“基于多点成形方法的飞机蒙皮制造用数字化调整装置”国际合作项目的重要成果之一。
3液态道路沥青软包装成套设备及新型沥青包装袋液态道路沥青软包装技术是“七五”国家重点科技攻关项目,于1991年2月通过国家鉴定验收,并获国家科技攻关成果二等奖。
94年获交通部科技进步二等奖,95年获国家科技进步三等奖,该项目92年列入交通部重点推广项目,93年列入国家重点推广项目,它完美地解决了长期困扰我国的道路沥青包装、贮藏和运输的一大难题。
液态道路沥青软包装线是将温度在≤200℃时的道路沥青,灌装在特种材料经过特殊工艺加工制成的软包装复合袋中的机械设备。
无模成形技术简介

无模成形技术简介1.引言无模成形是以计算机为主要手段,利用多点成形或增量成形的方法,实现板料的无模具塑性成形的先进智能化制造技术。
金属板料成形在制造业中有着十分重要的地位,该技术广泛应用于航空航天、船舶工业、汽车覆盖件和家电等生产行业,但传统的金属板料加工工艺都离不开模具,采用模具成形生产周期长,而且缺乏柔性,产品变化时就需要重新更换模具,这就延长了新产品的开发周期。
而现代社会产品的更新换代非常迅速,如何快速、低成本和高质量地开发出新产品,是企业生存和发展的关键。
为此,国内外许多学者都在致力于板料塑性成形新技术的研究,努力实现金属板料快速高效的柔性冲压和无模成形,以适应现代制造业产品快速更新的市场竞争需要。
2.研究概况国内外许多学者都对板料塑性成形新技术进行了大量的研究,从无模多点成形和数字化渐进成形到喷丸成形、爆炸成形、激光热应力成形和激光冲击成形等,并取得了一定的成果。
2.1 无模多点成形无模多点成形是利用高度可调节的数控液压加载单元(基本群体)形成离散曲面,来替代传统模具进行三维曲面成形的方法,是一种多点压延加工技术。
此法特别适合于多品种小批量生产,体现了敏捷制造的理念。
目前已在高速列车流线型车头制作、船舶外板成形、建筑内外饰板成形及医学工程等领域,得到广泛应用。
与传统模具成形方法相比,其主要区别就是他具有“柔性”,可以在成形前也可在成形过程中改变基本体的相对位移状态,从而改变被成形件的变形路径及受力状态,以达到不同的成形效果。
图2-1 为传统模具成形与多点成形的比较。
图 2-2 为多点模具成形的过程。
图 2-1 模具成形与多点成形的比较图 2-2 多点模具成形过程20 世纪 70 年代,日本造船界开始研究多点成形压力机,并成功应用于船体外板的曲面成形。
此后许多学者为开发多点成形技术进行了大量的探讨与研究,制作了不同的样机,但大多只能进行变形量较小的整体变形。
吉林大学李明哲等人对无模多点成形技术进行了较为系统的研究,已自主设计并制造了具有国际领先水平的无模多点成形设备,2002 年底,李教授组建了产学研实体:长春瑞光科技有限公司。
多点成型

4.技术特点(与传统模具成形相比):
4.小设备成形大型件 可采用分段成形新技术,可以连续逐次成形超过 设备台尺寸数倍或数十倍的大型工件。 5.易于实现自动化 曲面造型、工艺计算、压力机控制、工件测试等 整个过程都可以采用计算机技术,实现 CAD/CAE/CAM一体化生产,工作效率高,劳动 强度小,极大的改善劳动者作业环境。
3.基本原理:
多点成形是在成形之前将基本体调整到所需 的适当位置,使基本体群形成制品曲面的包络面, 而在成形各基本体间没有相对运动。其实质与模 具成形基本相同,只是将模具分成离散点。
1.整体板料成型时,板材由模具曲面来成型; 2.多点成型由基本体群冲头的包络面(或成型曲面) 完成。柔性特点体现:基本体行程可以调节,改变 基本体的位置就可以改变成型曲面,也就相当于重 新构造了成型模具
2.概念:
通俗地说,无模多点成形是一种 全新的板材曲面柔性成形技术,主要 思路是将整体模具离散化,在一台设 备上布置很多基本体单元,通过计算 机控制这些基本体单元的高度,形成 型面可变的柔性模具,达到对板材柔 性成形的目的,而无需对每一种零件 都制作相应的模具。
3.工作原理:
将传统的整体模具离散成一系列规则 排列、高度可调的调形单元(或称冲头), 由这些调形单元组成的“柔性多点模具” 代替 传统的冲压成形。
5.多点成形设备组成: 1.多点成形主机 YAM和SM两个系列
5.多点成形设备组成:
5.1多点成形主机 • 机架:开式、四柱式、框架式...... • 基本体调形机构
(1)机械手式:通过机械手一次调整每个基本体的行程; (2)电机式:每个基本体由一个小型电机控制,调型效率 高; (3)液压缸式:每个基本体由一个小型液压缸控制,调型 效率高。
板材无模多点成形技术
板材无模多点成形技术
李明哲;刘纯国
【期刊名称】《机电信息(北京)》
【年(卷),期】1998(000)004
【摘要】无模多点成形是由可调整高度的基本体群随意形成各种曲面形状进行板材三维曲面成形的先进制造技术。
板材无模多点成形设备是以计算机辅助设计、辅助制造、辅助测试(CAD/CAM/CAT)技术为主要手段的柔性锻压设备。
它利用计算机控制基本体的高度来形成所需要的曲面形状,不用模具实现板材的自动无模成形,而且,利用分段多点成形法可以实现用小设备成形大型件。
【总页数】3页(P18-20)
【作者】李明哲;刘纯国
【作者单位】吉林工业大学;吉林工业大学
【正文语种】中文
【中图分类】TG306
【相关文献】
1.无模多点成形技术——板材成形的新理念 [J], 李东平;李东成
2.“板材无模多点成形装置”技术获中国专利金奖 [J],
3.钛合金板材无模多点成形试验研究 [J], 卜敏;赵升吨;孟祥军
4.金属板材无模多点成形专用/CAM与CAT软件的开发 [J], 李明哲;苏世忠;李广权;陈建军;傅沛福
5.L_2Y_2铝板材无模多点成形的质量控制 [J], 程万军;李明哲;付沛福
因版权原因,仅展示原文概要,查看原文内容请购买。
多点成形
缺陷,提高板材的成形能力。这是一种理想的板材成形方法, 但要实现这种成形方式,压力机必须具有实时精确控制各基 本体运动的功能。如图2b所示。
图2 两种基本的多点成形方式 a. 多点模具成形 b. 多点压机成形
成形工艺
1.一次成形工艺
一次多点成形工艺与传统的整体模具冲压成形类似,根据零件的几 何形状并考虑材料的回弹等因素设计出成形面,在成形前调整各基本 体的位置,按调整后基本体群成形面一次完成零件成形。
精密化: 目前多点成形技术在薄板成形与复 杂工件成形方面取得了明显进展,已经 能够用厚度为0.5mm 甚至0.3mm 的板料 成形曲面类工件,而且能够成形像人脸 那样比较复杂的曲面(图3)。随着多点 成形技术的逐渐成熟,正在向精细化方 图3 人脸成形实例 面发展,其成形精度也将得到更大提高。 连续化: 多点调形技术与连续成形技术的结合可以实现连续柔性成 形。其主要思路如下:在可随意弯曲的成形辊上设置多个控制点 构成多点调整式柔性辊,通过调整控制点形成所需要的成形辊形 状,再结合柔性辊的旋转实现工件的连续进给与塑性变形,进行 工件的无模、高效、连续、柔性成形。基于这种新的成形原理, 已经开发出柔性卷板成形装置,并且实现了多种三维曲面的连续
应用与发展
目前, 多点成形技术已经应用于高速列车流线型车头制作、 船体外板成形、航空航天器、化工压力容器、建筑物内外饰板 的成形及医学工程等多个领域中。 随着航空、航天、海运、高速铁路、化工等行业的发展, 对三维曲面板件的需求也在不断地增加, 三维板件的生产也需 要更加先进的制造技术。目前, 多点成形技术正在向大型化、 精密化及连续化方向发展。 大型化: 多点成形作为一种柔性制造新技术, 特别适用于三维板件的 多品种小批量生产及新产品的试制, 所加工的零件尺寸越大, 其优越性越突出。
演讲资料:多点模具成形技术
• 主要缺陷:压痕,起皱
• 挠曲变形的大小取决于挠曲变形刚度,刚度大,则变形小;刚度 小,则变形大。某一基本体对板材所作的功,使板材产生局部压 入变形及挠曲变形。当接触点处挠曲变形刚度很大时,挠曲变形 需要的变形力很大,挠曲变形很难产生,这时,大部分外力功使 板材产生压入变形,表面将出现压痕;当接触点处挠曲变形刚度 较小时(如板材较薄的情况),挠曲变形需要的变形力比较小, 挠曲变形极易产生,这时,若约束条件不合理,则将出现包络式 压痕。可见,理想的多点成形要求板材在成形过程中应始终保持 适度的挠曲变形刚度。
4、模具可以重构
一、有重叠区的成形方法
二、过渡区变形协调的成形方法
剧烈 塑性变形和硬化
三、多道分段成形方法 应用实例:
路径优化
数字化渐进成形
多点成形模具的分类
半多点靠模成形法
多点成形压力机
• 多点成形压力机,按冲头基本体调形分有:逐点调形式和快速调 形式;按机架形式分有开式、三梁四柱式和框架式;按加工板材
状的误差,可以用加弹性垫的方法进行弥补。
• 多点成形模具具有柔性特点,根据不同零件的 需要进行调整,以便适应不同零件的需要。
• 采用具有柔性的多点模具,可以省去模具费用。 • 缩短生产准备时间。 • 适合单件、小批量钣金件的生产。 • 避免了手工方法中成形质量差、生产效率低、
劳动强度大的不足。
多点成形方法的优点
(3)采用多点压机成形方式,在成形过程中调整基本 体位置,改变板材的变形路径,使所有的基本体在 成形过程中始终与板材接触,分散接触压力,使各 部分尽量均匀地变形,也是抑制压痕的有效办法。
• 采用多道 成形方法, 能够明显 地抑制成 形缺陷, 提高材料 的成形极 限。
成形力对工件质量的影响
弯扭构件无模多点成形技术简介
图3 无模多点成形模具成形过程
五、无模成形的计算机曲面造型
1、打开多点成形CAD-CAM软件,并输入工件名称、曲面造型方 法、板厚及回弹系数。
无模成形的计算机曲面造型
2、根据加工图确定坐标总点数
无模成形的计算机曲面造型源自3、将弯扭板件的三维空间坐标拷贝至多点成形CAD-CAM软件。
无模成形的计算机曲面造型
图1多点成形曲面
二、模具成形与无模多点成形的比较
各冲头的行程可分别调节,改变各冲头的位置就改变字成形曲面, 也就是相当于重新构造了成形模具,体现了多点成形的柔性特点;而 整体模具的造型单一,需一种产品一种模具。
上模
工件
上冲头
可变成形面
下模
下冲头
( a)整体模具成形
(b)多点成形
三、无模多点成形系统的基本构成
CAD 软 件系统 计算机控 制系统 多点成 形主机 成形 件
图2 多点成形系统的基本构成
四、无模多点成形模具成形过程
该套多点成形设备的主要成形方法是:成形前把冲头 调整到所需的适当位置,使各冲头形成构件曲面的包络面。
在成形过程中各冲头间无相运动。如图3所示。
(a)成形开始
(b)成形过程中
(c)成形结束
弯扭板件的装配效果图
一、无模多点成形的成形原理
无模多点成形就是将多点成形技术和计 算机技术结合为一体的先进制造技术, 实际上是一种数控模具成形 。多点成 形是金属板材三维曲面成形的新技术, 其原理是将传统的整体模具离散成一系 列规则排列、高度可调的基本体(即冲 头)。在整体模具成形中,板材由模具 曲面来成形,而多点成形中则由基本体 群冲头的成形曲面来完成,如图1所示。 该技术利用一系列规则排列的、高度可 调的基本体,通过对各基本体运动的实 时控制,自由地构造出成形面,实现板 材的三维曲面成形。它是对三维曲面扳 类件传统生产方式的重大创新。