
开口销装配作业指导书
开口销装配作业指导书-标准化文件发布号:(9456-EUATWK-MWUB-WUNN-INNUL-DDQTY-KII
开口销装配作业指导书
1 范围
适用于高压开关设备中使用开口销固定带孔圆柱销或带槽螺母等的装配操作。
2 开口销的选择
按图样尺寸选择开口销,见图1、图2、表1。
禁止重复使用开口销。
表1
3 开口销的标准长度
3.1 开口销的长度L(mm)。
L=1.5D (D>12)
L=D+6 (D≤12)
D ─圆柱销的直径
3.2 应使用剪切钳剪断开口销。
3.3 被剪断部位必须清理干净,切勿残留在装置内。
4 开口销安装校正方法
开口销安装校正方法见图3。
注意:禁止使用钳子的齿刃部夹开口销,见图3(b)。
5 开口销的装配,开口方法
5.1 用手或钳子将开口销插入圆柱销内,不能用榔头将开口销打进去。
5.2 用螺丝刀将开口销掰开。
5.3 掰开开口销的角度,原则上为60°,见图4。
若与工件相碰时,可将开口销按图5卷起来。
5.4 开口销在打开时,注意使分开的部分平直、对称,如图4。
不允许长短不齐(图6a)、带R形(图6b)和上下空档(图6c)。
5.5
拧卷几圈。
但与周围有妨碍或绝缘距离不够时要将开口销卷起来见图8。
5.6 开口销插入圆柱销必须方向一致,不能方向相反,见图9。
装配作业指导书

装配作业指导书一、引言装配作业指导书是为了确保产品装配过程的准确性和一致性而编写的指导性文件。
本文档旨在提供详细的装配步骤、所需工具和材料清单,以及相关质量控制要求,以帮助操作人员正确完成装配任务。
二、装配步骤1. 准备工作a. 确保操作区域干净整洁,没有杂物和障碍物。
b. 检查所需工具和材料是否齐全,并确保其良好状态。
c. 穿戴个人防护装备,如手套、护目镜等。
2. 装配步骤a. 步骤1:将零件A与零件B对齐,并使用螺丝刀将它们连接在一起。
- 使用螺丝刀将螺丝旋入零件A和零件B的孔中,直到紧固。
- 检查螺丝的紧固度,确保零件A和零件B之间没有松动。
b. 步骤2:将零件C插入零件D,并旋转以固定位置。
- 将零件C插入零件D的插槽中,确保插入深度适当。
- 旋转零件C,直到它与零件D的凹槽完全对齐。
c. 步骤3:将零件E放置在零件F上,并使用螺母固定。
- 将零件E放置在零件F的顶部,确保两者之间没有间隙。
- 使用扳手将螺母旋紧,确保零件E和零件F之间的连接牢固。
d. 步骤4:连接电缆和插头。
- 将电缆插头插入插座,确保插头与插座完全贴合。
- 检查连接是否牢固,没有松动或断开的情况。
e. 步骤5:进行功能测试。
- 将电源连接到装配好的产品上,并打开开关。
- 检查产品是否正常工作,是否符合规格要求。
三、工具和材料清单- 螺丝刀- 扳手- 电缆- 插头- 螺丝- 螺母- 零件A、B、C、D、E、F四、质量控制要求1. 每个装配步骤完成后,操作人员应仔细检查装配结果,确保零件之间的连接牢固,没有松动或错位的情况。
2. 在进行功能测试前,应进行外观检查,确保产品外观完好无损。
3. 功能测试应严格按照产品规格要求进行,记录测试结果并进行必要的调整和修正。
五、安全注意事项1. 操作人员在进行装配作业时必须穿戴个人防护装备,如手套、护目镜等。
2. 确保操作区域干净整洁,避免杂物和障碍物的存在,以减少意外风险。
3. 在使用工具时,要注意正确使用和保管,避免损坏工具或造成人身伤害。
装配作业指导书
装配作业指导书一、引言装配作业指导书是为了指导装配人员正确、高效地完成装配任务而编写的文档。
本指导书旨在提供详细的装配步骤、操作要点、注意事项等信息,以确保装配过程的顺利进行,并保证最终产品的质量和性能符合要求。
二、装配前准备1. 确认所需装配的产品型号和规格。
2. 准备所需的装配工具和设备,包括螺丝刀、扳手、电动工具等。
3. 检查装配零部件的完整性和质量,确保没有损坏或者缺陷。
4. 清洁工作区域,确保没有杂物和灰尘。
三、装配步骤1. 根据产品的装配图纸和说明书,确定装配的顺序和方法。
2. 将产品的主要组件放置在装配工作台上,确保易于操作和安全。
3. 按照装配图纸的要求,逐步装配各个零部件。
注意正确拧紧螺丝和连接件,确保装配的坚固性。
4. 定期检查装配过程中的质量和准确性,确保每一个步骤都正确无误。
5. 在装配过程中,遵循安全操作规程,如佩戴防护手套、眼镜等。
6. 如遇到装配难点或者问题,及时与相关技术人员或者主管进行沟通和协调。
四、操作要点1. 子细阅读装配图纸和说明书,确保理解和掌握每一个装配步骤的要求。
2. 在装配过程中,注意零部件的编号和位置,避免混淆和错误装配。
3. 确保装配过程中的环境整洁,避免灰尘和杂物进入产品内部。
4. 注意装配过程中的细节,如罗纹的方向、零部件的对齐等,确保装配的精确性和质量。
5. 如遇到装配难点或者疑问,及时向相关人员寻求匡助和指导。
五、注意事项1. 在装配过程中,严禁使用损坏或者不合格的零部件。
2. 如遇到装配过程中的质量问题或者异常情况,应即将住手装配,并上报相关人员。
3. 在装配过程中,严禁随意更改或者调整产品的设计参数和规格。
4. 每一个装配人员都应具备相应的技术知识和经验,以确保装配的准确性和质量。
5. 完成装配后,进行必要的检查和测试,确保产品的功能正常和性能稳定。
六、总结装配作业指导书是装配人员在进行装配任务时的重要参考文档。
通过严格按照指导书的要求进行装配,可以确保装配的质量和效率,提高产品的可靠性和性能。
装配作业指导书

装配作业指导书标题:装配作业指导书引言概述:装配作业指导书是一份详细说明装配工作步骤和要求的文件,对于保证产品质量和提高生产效率起着至关重要的作用。
本文将从准备工作、装配步骤、质量控制、安全注意事项和后续维护等五个方面介绍装配作业指导书的编写内容。
一、准备工作1.1 确定装配目标:明确装配的产品类型、规格和数量。
1.2 准备工装设备:根据产品特点和装配要求准备所需的工具、夹具和设备。
1.3 制定作业计划:根据装配目标和工艺要求制定详细的作业计划,包括工序顺序、作业时间和人员安排等。
二、装配步骤2.1 零部件检查:对所有零部件进行检查,确保零件完整、无损坏。
2.2 组装顺序:按照装配图纸和工艺要求确定组装顺序,避免出现装配错误。
2.3 调试测试:完成组装后进行调试测试,确保产品功能正常。
三、质量控制3.1 质量检验:在装配过程中设置质量检验点,对关键工序和关键部件进行检验。
3.2 问题处理:发现质量问题及时处理,记录问题原因和解决措施。
3.3 质量记录:对每个装配步骤和检验结果进行记录,建立质量档案。
四、安全注意事项4.1 安全培训:对装配人员进行安全培训,了解装配作业中的安全风险和应急措施。
4.2 安全设施:确保装配现场安全设施完善,如安全帽、手套等。
4.3 安全监督:设立安全监督岗位,定期检查装配现场的安全情况。
五、后续维护5.1 维护说明:编写产品维护说明书,包括保养周期、方法和注意事项。
5.2 售后服务:建立售后服务体系,及时响应用户反馈和提供技术支持。
5.3 反馈改进:收集用户反馈意见和产品使用情况,不断改进装配作业指导书和产品质量。
结论:装配作业指导书是装配作业中的重要文件,通过合理编写和执行可以提高产品质量和生产效率。
在编写装配作业指导书时,应充分考虑准备工作、装配步骤、质量控制、安全注意事项和后续维护等方面的内容,确保装配作业顺利进行并达到预期效果。
开口销装配作业指导书
开口销装配作业指导书
1 范围
适用于使用开口销固定带孔圆柱销或带槽螺母等的装配操作。
2 开口销的选择
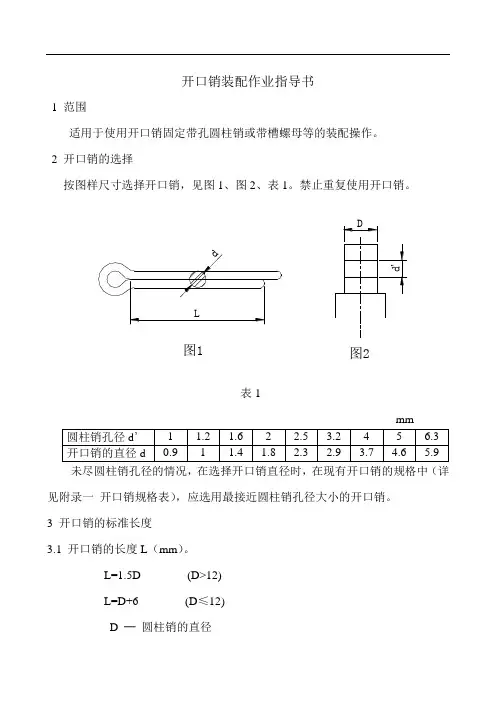
按图样尺寸选择开口销,见图1、图2、表1。
禁止重复使用开口销。
表1
见附录一开口销规格表),应选用最接近圆柱销孔径大小的开口销。
3 开口销的标准长度
3.1 开口销的长度L(mm)。
L=1.5D (D>12)
L=D+6 (D≤12)
D ─圆柱销的直径
3.2 应使用剪切钳剪断开口销。
3.3 被剪断部位必须清理干净,切勿残留在装置内。
4 开口销安装校正方法
开口销安装校正方法见图3。
注意:禁止使用钳子的齿刃部夹开口销,见图3(b)。
5 开口销的装配,开口方法
5.1 用手或钳子将开口销插入圆柱销内,不能用榔头将开口销打进去。
5.2 用螺丝刀将开口销掰开。
5.3 掰开开口销的角度,原则上为60°,见图4。
若与工件相碰时,可将开口销按图5卷起来。
5.4 开口销在打开时,注意使分开的部分平直、对称,如图4。
不允许长短不齐(图6a)、带R形(图6b)和上下空档(图6c)。
5.5
拧卷几圈。
但与周围有妨碍或绝缘距离不够时要将开口销卷起来见图8。
5.6 开口销插入圆柱销必须方向一致,不能方向相反,见图9。
附录一开口销规格表。
装配作业指导书模板
装配作业指导书模板一、装配作业准备。
1. 确认零部件清单,在进行装配作业之前,首先要确认零部件清单,确保所有需要的零部件都已准备就绪。
2. 工具准备,根据装配作业需要,准备好所需的工具,包括螺丝刀、扳手、电动工具等。
3. 工作场所准备,清理工作台面,确保装配作业的工作场所整洁、明亮,以便于操作和观察。
二、装配作业步骤。
1. 检查零部件,在开始装配之前,对所有零部件进行检查,确保其完好无损,没有缺陷或损坏。
2. 按照装配顺序进行,根据装配图纸或说明书,按照指定的顺序进行装配,确保每个零部件都安装到正确的位置。
3. 注意装配方法,在装配过程中,要注意零部件的安装方法,避免出现错误安装或损坏零部件的情况。
4. 调试和测试,完成装配后,进行调试和测试,确保装配的部件能够正常工作,没有异常情况。
5. 整理工作场所,在完成装配作业后,及时清理工作场所,将工具和零部件归位,确保工作台面整洁。
三、装配作业注意事项。
1. 安全第一,在进行装配作业时,要时刻注意安全,避免发生意外事故。
2. 严格按照要求操作,在装配作业中,要严格按照装配图纸或说明书的要求进行操作,避免出现错误。
3. 注意细节,在装配过程中,要注意细节,确保每个零部件都安装正确,避免出现装配错误。
4. 保持专注,在进行装配作业时,要保持专注,避免分心或粗心大意导致错误。
5. 及时整理工作场所,在完成装配作业后,要及时整理工作场所,确保整洁。
四、装配作业结束。
完成装配作业后,对装配的产品进行最终检查,确保没有遗漏或错误。
同时,将装配过程中使用的工具进行清理和整理,以备下次使用。
以上就是装配作业指导书的模板内容,希望对您在进行装配作业时有所帮助。
祝您工作顺利!。
销孔加工及镶套作业指导书

作业指导书销孔加工及镶套目次一、作业介绍 (3)二、作业流程示意图 (4)三、作业程序、标准及示范 (5)1. 班前准备 (5)2. 开工准备 (5)3. 工序控制 (5)4. 销孔加工及镶套 (5)5. 设备故障处置 (6)6. 质量反馈处置 (7)7. 完工要求 (7)四、工装设备、检测器具及材料 (8)一、作业介绍作业地点:检修车间钩缓组钩缓检修间。
适用范围:适用于铁路货车段修销孔加工及镶套作业。
上道作业:钩舌热处理。
下道作业:钩舌涂漆。
人员要求:本岗位作业须由车辆钳工完成,作业人员上岗前要进行岗前培训,并持有《岗位培训合格证》,上岗人员须持证上岗。
作业要点:劳动防护用品穿戴整齐;开工前全面检查工具、材料状态确认性能良好无故障;检查测量具计量检定不过期;工作中注意周围作业人员状况,并做好呼唤应答;随时注意天车吊具状态,身体避开,防止配件脱落砸伤、碰伤;完工进行整理,清扫场地。
二、作业流程示意图三、作业程序、标准及示范1. 班前准备按规定穿戴好劳动保护用品,参加班前点名会。
2. 开工准备按《工装设备、检测器具、工具及材料》清单检查工装工具、样板量具及材料状态,须齐全、良好。
发生异常情况时通知工长处理。
3. 工序控制检查钩舌裂纹焊修后需要热处理。
不符时,返回钩舌热处理工序。
4. 销孔加工及镶套4.1 16型钩舌销孔加工采用镗床加工钩耳孔,将钩舌装在专用卡具上,调整钩舌销孔与镗刀中心对正并同轴;开启镗床,设定转数、进给量、加工路径;加工后零件表面粗糙度值Ra不大于3.2μm。
加工后钩舌销孔直径应为Φ45mm~Φ45.5mm。
衬套选择过盈量不足时存在脱落风险4.2 13型钩舌销孔加工及镶套4.2.1钩舌销孔加工采用镗床加工钩舌销孔,将钩舌卡在专用卡具上,调整钩舌销孔与镗刀中心对正并同轴;按优先选用小孔的原则确定加工尺寸,钩舌销孔基本尺寸为Φ51mm、Φ51.5mm、Φ52mm、Φ52.5mm、Φ53mm、Φ53.5mm、Φ54mm;开启镗床,设定转数、进给量、加工路径;加工后零件表面粗糙度值Ra不大于3.2μm。
装配作业指导书
3.1.4 通用的工具保持良好,特殊工具要提前釆购。
3.2装配过程的操作规范
3.2.1 装配人员按图纸及物料清单到备料区域领取订单物料,到仓库领取外购件,按技术图纸进行总装。
3.2.2 总装过程中工件要求摆放整齐,按装配顺序进行摆放,对外形相近的零件要仔细分开摆放并标示清楚。
3.2.10断边脱漆部位用毛笔修补好。
3.2.11电镀件及镀锌板的装配过程,应保持工件表面的整洁,操作者应戴干凈的专用手套;工作台应有防护措施,要求整洁无杂物。
3.2.12工件的汗迹油污、灰尘、用白电油或干布擦洗干凈。
3.3自检和专检
为防止错装、漏装或其它缺陷,操作者装配完成后,应根据图纸和技术要求,逐项进行自检,并填写自检报告单后交专职检验员检查。
3.2.3 工件要轻拿、轻放,运转要用专用手推车运送,工件与木板,工件与工件之间应垫上牛皮纸或瓦楞纸,严防工件的表面及丝印被划伤、碰伤。
3.2.4 机柜安装顺序:大致按地脚轮子、下框、机架、上框、内档条、左右门、前后门等顺序进行。具体的产品按具体的装配工艺进行操作。一般情况下拆卸件的组合紧固件要上紧,用户可能会拆卸之零件,螺丝不要上的太紧,以手工拧紧感到吃力即可,用手工拧螺丝严防把螺丝表面拉毛,容易生锈。
SUBJECT
主题:装配作业指导书
EFFECTIVE DATE
生效日期:2023-04-25
NO.
编号:SOP-工D-007
REVISION
修页次
说明
制作
审核
批准
生效日期
A
3
首次发行
2023-04-25
1.目的:
本工艺规定了装配、包装的工序的一般制作过程,以文件化的形式确保产品的装配、包装质量。
装配作业指导书
装配作业指导书一、引言装配作业指导书是为了确保产品装配过程的准确性、标准化和高效性而编写的。
本指导书旨在提供详细的装配步骤、工具和材料清单,以确保装配人员能够按照规定的程序和要求进行装配工作。
本指导书适用于公司X生产的产品Y的装配过程。
二、装配准备1. 工具准备- 扳手:1个- 螺丝刀:1个- 水平尺:1个- 电动螺丝刀:1个- 电钻:1个2. 材料准备- 产品Y装配零件包:1个- 螺丝和螺母:根据需要准备三、装配步骤1. 检查零件包- 打开产品Y装配零件包,确保所有零件都齐全。
- 检查零件的数量和质量,如有缺损或损坏,请及时联系质量部门。
2. 安装零件A- 将零件A放置在指定位置。
- 使用扳手和螺丝刀紧固零件A。
3. 安装零件B- 将零件B插入零件A的孔中。
- 使用螺丝刀紧固零件B。
4. 安装零件C- 将零件C放置在指定位置。
- 使用螺丝刀紧固零件C。
5. 安装零件D- 将零件D插入零件C的孔中。
- 使用螺丝刀紧固零件D。
6. 安装零件E- 将零件E放置在指定位置。
- 使用螺丝刀紧固零件E。
7. 安装零件F- 将零件F插入零件E的孔中。
- 使用螺丝刀紧固零件F。
8. 安装零件G- 将零件G放置在指定位置。
- 使用螺丝刀紧固零件G。
9. 安装零件H- 将零件H插入零件G的孔中。
- 使用螺丝刀紧固零件H。
10. 安装零件I- 将零件I放置在指定位置。
- 使用螺丝刀紧固零件I。
11. 调整水平- 使用水平尺检查产品Y的水平度。
- 如有需要,调整零件A和零件C的位置,直至达到要求的水平度。
12. 最后的检查- 检查产品Y的所有零件是否牢固、正确安装。
- 检查产品Y的外观是否完整、无划痕或损坏。
- 如发现问题,请及时报告。
四、注意事项1. 在进行装配作业前,务必仔细阅读本指导书,并确保理解每个步骤的要求。
2. 在进行装配作业时,应保持工作区域整洁,避免杂物堆积或妨碍装配过程。
3. 如遇到问题或不清楚的地方,请及时向主管或质量部门寻求帮助。
装配作业指导书
装配作业指导书一、引言装配作业指导书是为了指导装配人员正确、高效地完成装配任务,确保产品质量和生产效率。
本指导书详细说明了装配的步骤、要求和注意事项,供装配人员参考和操作。
本文将按照任务名称描述的内容需求,为您提供一份标准格式的装配作业指导书。
二、装配准备1. 装配零件清单根据产品规格和设计图纸,列出所有需要装配的零件清单,包括名称、数量和规格。
2. 工具和设备准备根据装配零件清单,准备所需的工具和设备,确保装配过程中能够顺利进行。
例如扳手、螺丝刀、电动工具等。
3. 工作环境准备确保装配区域干净整洁,有足够的光线和通风条件。
清除可能影响装配作业的障碍物和杂物。
三、装配步骤1. 步骤一:准备工作a. 检查所有零件是否完整,如有损坏或者缺失应及时更换或者补充。
b. 清洁所有零件,确保表面干净无尘。
2. 步骤二:组装零件a. 根据装配零件清单和设计图纸,按照正确的顺序组装零件。
b. 使用适当的工具和设备,确保零件的正确安装和连接。
3. 步骤三:调试和测试a. 完成组装后,对装配的产品进行调试和测试,确保其正常工作。
b. 检查各个部件的连接是否坚固,是否存在松动或者漏气等问题。
4. 步骤四:质量检验a. 对装配的产品进行质量检验,确保其符合产品规格和要求。
b. 检查外观、尺寸、功能等方面的指标,记录检验结果。
5. 步骤五:包装和标识a. 完成质量检验后,对产品进行包装,确保在运输和储存过程中不受损。
b. 根据产品规格和要求,进行标识,包括产品型号、批次号等信息。
四、注意事项1. 安全注意事项a. 在装配过程中,必须佩戴适当的个人防护装备,如安全帽、手套等。
b. 注意使用工具时的安全操作,避免发生意外伤害。
2. 装配顺序注意事项a. 严格按照装配顺序进行操作,避免浮现装配错误或者漏装现象。
b. 注意零件的方向和位置,确保正确装配。
3. 质量控制注意事项a. 在装配过程中,严格按照质量控制要求进行操作,确保产品质量。
装配作业指导书
装配作业指导书一、引言装配作业指导书是为了确保装配过程的顺利进行,减少错误和延误,并提高产品质量而编写的。
本指导书旨在为装配人员提供清晰的步骤和操作要求,以便他们正确、高效地完成装配任务。
二、装配准备1. 装配环境准备a. 确保装配区域干净、整洁,没有杂物和障碍物。
b. 提供必要的工具和设备,包括螺丝刀、扳手、电动工具等。
c. 检查装配设备的工作状态,确保其正常运行。
2. 材料准备a. 核对所需装配材料清单,确保所有材料齐全。
b. 检查材料的质量和规格,确保符合要求。
c. 对材料进行分类和编号,以便于装配过程中的辨识和使用。
三、装配步骤1. 步骤一:准备工作a. 根据装配图纸和说明书,确认装配顺序和方法。
b. 子细阅读装配图纸和说明书,了解装配要求和注意事项。
c. 检查装配工具和设备是否齐全,确保其正常工作。
2. 步骤二:装配前检查a. 检查装配材料的质量和完整性,如有问题及时更换。
b. 检查装配零件的尺寸和配合要求,确保符合要求。
c. 检查装配设备和工具的工作状态,如有故障及时修理或者更换。
3. 步骤三:装配操作a. 按照装配图纸和说明书的要求,将装配材料按顺序组装。
b. 使用正确的工具和设备进行装配,确保操作正确、稳定。
c. 注意装配过程中的配合要求和注意事项,避免操作错误或者损坏零件。
4. 步骤四:装配质量检查a. 在装配完成后,进行质量检查,确保装配质量符合要求。
b. 检查装配零件的尺寸、配合和表面质量,如有问题及时处理。
c. 检查装配后的产品功能和性能,确保其正常工作。
5. 步骤五:清理和整理a. 清理装配区域,清除杂物和废弃物。
b. 整理装配工具和设备,归位存放。
c. 对装配过程中产生的废弃物进行分类和处理,确保环境卫生。
四、安全注意事项1. 在进行装配作业时,必须佩戴个人防护装备,如安全帽、护目镜、手套等。
2. 使用电动工具时,必须按照操作规程和安全要求进行操作,避免伤害事故发生。