
注塑行业生产日报表样板
合集下载
注塑部生产日报表

内:540 机器异常拉爆拉高油 外:560 污 内:980 外:920 760 9:30-11:00调机漏油
内:950 外:324 1100 1190 130 1160 1206 1100 1150 1130 8:30-16:30修机 17:30-20:00漏油
内:580 外:700 内:910 外:880
3
12
2010-7-16 25# 镇扬
10613 染衣筒内外
AS
透明
1*1
50
778
RT-201006041
12997
9.5
2010-7-17 25# 镇扬
10613 染衣筒内外
AS
透明
1*1
50
778
RT-201006041
12997
7
2010-7-18 25# 镇扬
10613 染衣筒内外
AS
透明
AS AS AS
透明 透明 透明
1*1 1*1 1*1
40 40 40
972 972 972
#9236/#6216/ RT201008051 #9236/#6216/ RT201008051 #9236/#6216/ RT201008051 #9236/#6216/ RT201008051 #9236/#6216/ RT201008051 #9236/#6216/ RT201008051
39639 15591 15591 15591 18636 18636 18636 18636 18636 18636 18636
9 5 1.5 1.5
2010-9-1 25# 镇扬
2010-9-2 25# 镇扬
10613 染衣筒内外
AS
注塑生产D.C日报表

额(模) 合格率% 预定时间/h 不运转时间/h 实际运转时间/h 月 日
D . C 日 报
注 塑 车 间 生 产 D.C 日 报 表 机台号 班次 班 操作者 机台型号
N B H S 专用
填
工件名称(编号)
班长
质检员
写
项 工 时 利 用 率
生产交接班记录内容
目
7
13
机
械
8
14
9
15
工
10
16
装
11
17
准
12
18
备
QC质量交接班记录
机 边 设 备 产 品 质 量 点 检 项 目
签字:
不运转时间分析 A1 电气故障 A2 机械故障 A3 A4 液 压 油 A5 漏油、油温高 A6 A7 AA 其 它 B1 切换 B2 B3 B4 B5 B6 B7 B8 B9 B10 B11 B12 B13 B14 BB 其 它 C1 质量点检 C2 设备点检 C3 工装点检 C4 计划不运转 C5 做 卫 生 C6 整理登记日报 C7 加 油 C8 C9 准备工作 C10 开 会 CC 其 它 D1 D2 D3 D4 D5 E1 个人代码 E2 冷隔、积点 E4 裂纹、花纹 E5 变形、夹层 E6 E7 E8 E9 E10 EE 其 它
签字: 班
D . C 日 报
注 塑 车 间 生 产 D.C 日 报 表 机台号 班次 班 操作者 机台型号
N B H S 专用
填
工件名称(编号)
班长
质检员
写
项 工 时 利 用 率
生产交接班记录内容
目
7
13
机
械
8
14
9
15
工
10
16
装
11
17
准
12
18
备
QC质量交接班记录
机 边 设 备 产 品 质 量 点 检 项 目
签字:
不运转时间分析 A1 电气故障 A2 机械故障 A3 A4 液 压 油 A5 漏油、油温高 A6 A7 AA 其 它 B1 切换 B2 B3 B4 B5 B6 B7 B8 B9 B10 B11 B12 B13 B14 BB 其 它 C1 质量点检 C2 设备点检 C3 工装点检 C4 计划不运转 C5 做 卫 生 C6 整理登记日报 C7 加 油 C8 C9 准备工作 C10 开 会 CC 其 它 D1 D2 D3 D4 D5 E1 个人代码 E2 冷隔、积点 E4 裂纹、花纹 E5 变形、夹层 E6 E7 E8 E9 E10 EE 其 它
签字: 班
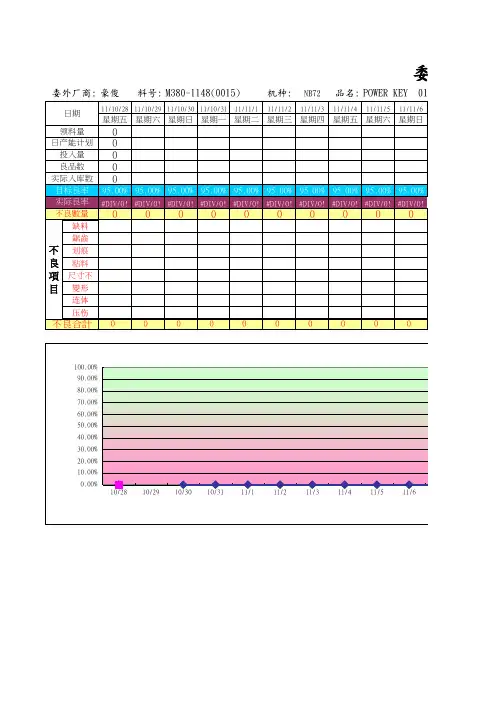
品质日报表注塑车间45
80100.1.0020.000%%00%.00% 40090..70000.0%飾陽%.00%0品極% 課-1貝342328200.0.03.5而.008010%%%%羅斯-全2237272100.0.0檢6.0.003700%%%%不良曲線
委外厂商生产品质日报 表
ER KEY 011065 开关键
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
ቤተ መጻሕፍቲ ባይዱ
0
0
0
0
0
0
0
0
11/7
11/8
11/9
11/10 11/11 11/12 11/13 11/14 11/15 11/16 11/17 11/18 11/19
全檢不良曲線 31.07%
03567.000000..00%00%%
02374.0000.0%0%
00..000%0%
#DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0!
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
0
11/19 11/20 11/21 11/22 11/23 11/24 11/25 11/26
委外厂
委外厂商: 豪俊 料号: M380-1148(0015)
机种: NB72 品名: POWER KEY 011065 开关键
日期
领料量 日产能计划
投入量 良品数 实际入库数 目标良率 实际良率 不良數量
注塑部生产日报表模板
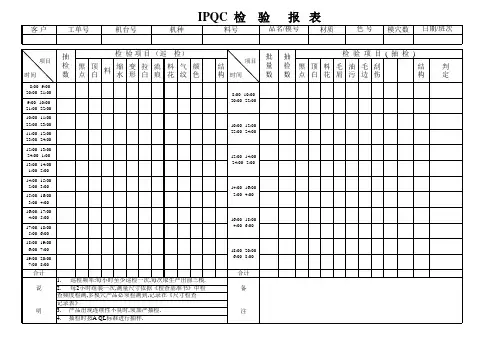
9:00--10:00 21:00--22:00
10:00--11:00 22:00--23:00
11:00--12:00 23:00--24:00
12:00--13:00 24:00--1:00
13:00--14:00 1:00--2:00
14:00--15:00 2:00--3:00
15:00--16:00 3:00--4:00
客户
工单号
机台号
IPQC 检 验 报 表
机种
料号
品名/模号
材质
色 号 模穴数 日期/班次
项目 时间
抽
检 验 项 目 (巡 检)
检 数
黑 点
顶 白
料
缩 水
变 形
拉 白
流 痕
料 花
气 纹
ห้องสมุดไป่ตู้
颜 色
结
项项目目
批 量
构 时间
数
抽
检验项目(抽检)
检 黑顶料毛油毛刮
结
数 点白花屑污边伤
构
判 定
8:00--9:00 20:00--21:00
8:00--10:00 20:00--22:00
10:00--12:00 22:00--24:00
12:00--14:00 24:00--2:00
14:00--16:00 2:00--4:00
16:00--18:00 4:00--6:00
18:00--20:00 6:00--8:00
合计 备
注
审
批准:
核:
作
业
IPQC:
员:
16:00--17:00 4:00--5:00
17:00--18:00 5:00--6:00
注塑部生产日样表

11.3 1300
6.5 12 12 12 1776 1270 2200 12 12 12
670 1702 1225 2180
RT-201004035
2010-5-4 9# 伟佳 836-19
衣架
HIPS POM 抽粒 ABS 抽粒 ABS
杏色 本色 黑色 黑色 黑色
1*2 1*1 1*2
18
4560
6 670
HIPS 灰白色 1*1
2010-5-4 22# 宏翔 HXCF01
后牛角 0021 HXCF01 2010-5-4 23# 宏翔 脚座 0023 2010-5-4 24# 顺嘉 XJ-0536 睡船公仔
2010-5-5 6# 侨兴 67C-9A 手柄 电话机 底壳/电池 2010-5-5 6# 超然 8# 侨兴 67C-9A 电话机 2010-5-5 9# 伟佳 836-19 功能钮
2010-5-5 17# 源制
RT201004026 RT201004015 RT201004035 RT201004026 RT201004035 RT201003008
13;00修机停机 8:30-9:30调机 够数停机
1 12 8 12
118 422
牙箱 数字金刚
ABS ABS
黑色 黄色
1*1 1*1 24 1710
15:00开机 9:10开机, 13;00-14:00漏料调 17:00开机 17:40开机 14;00-15:00料花有 气泡 8:40开机
12 10.5 12 12 12
电话机 2010-5-3 25# 顺嘉 XJ-0536 睡船公仔
HIPS 灰白色 1*1 灰白色 1*1
RT201004026 RT201004026 RT201004026
中小企业注塑部生产日报表样板

注塑部生产日报表注塑部生产日报表
机台编号:生产指令单号: 日期:机台编号:生产指令单号: 日期:
生产物料编号/名称生产物料编号/名称
生产批号生产批号
时间时间
模穴数(PCS)模穴数(PCS)
标准周期(S) 标准周期(S)
生产模数(实际值)生产模数(实际值)
良品数量(PCS)良品数量(PCS)
不良品数量(PCS)不良品数量(PCS)
不良内容不良内容
巡检确认巡检确认
调机用料(Kg)调机用料(Kg)
备注备注
生产者生产者
领班确认领班确认
生产经理确认生产经理确认
注:以上生产不良品全部报废处理。
IP-4005-03A注:以上生产不良品全部报废处理。
IP-4005-03A
保存期:三年保存期:三年。
注塑生产日报表
9、尺寸不良
开机不良 QA抽检 调机不良 作业者 领班确认 作业特记事项:(如产能未达成,需在下面标示清楚哪个时间段什么原因未达成)
作业特记事项:(如产能未达成,需在下面标示清楚哪个时间段什么原因未达成)
表单编号:
填表
总计
注:※如果连续5模以上发生相同不良,立即报告现场领班、技术人员等。 每模产品重:
※每2小时记录报表时发现不良率超出3%需立即报告技术人员。
每模浇道重:
每模总料重: 总料重:
合计
夜班(人力: 人 人时: H 机时: H)
20:30-22:30 22:30-24:30 24:30-02:30 02:30-04:30 04:30-06:30 06:30-08:30
合计
生产数(pcs)
良品数(pcs)
不良数(pcs)
不良率(%)
达成率(%)
1、料花 2、缩水 3、变形 4、缺料 5、拉模 6、气泡 7、银丝 8、污点
注塑生生产日期:
年
月
日
记录日期: 日
累计完工量:
标准周期:
年
月
标准穴数:
产品编号: 实际周期:
实际穴数:
机台编号: 白班开模数:
机种名称:
材料材质:
材料批号:
标准产能:
实际产能:
产品颜色:
夜班开模数:
班别 时间
白班(人力: 人 人时: H 机时: H)
8:30-10:30 10:30-12:30 12:30-14:30 14:30-16:30 16:30-18:30 18:30-20:30