
线切割参数经验值
脉宽
脉间
短路电流
走丝代码
电压代码
M0
60
540
52.5
7H
1H
料厚200mm以上
脉宽
脉间
短路电流
走丝代码
电压代码
M0
60
600
52.5
7H
1H
多次切割偏移量
3次切割
第一次
0.06—0.08之间
第二次
0.003—0.01之间
第三次
0
4次切割
第一次
0.06—0.08之间
第二次
0.005—0.012之间
280
52.5
7H
1H
M2
10
60
22.5
4H
1H
M3
5
40
15.
3H
1H
M4
3
24
11
3H
1H
料厚40—80mm,一般使用3次切割
脉宽
脉间
短路电流
走丝代码
电压代码
M0
50
300
52.5
7H
1H
M1
50
300
52.5
7H
1H
M2
10
60
22.5
4H
1H
M3
5
40
15
3H
1H
料厚80mm以上,一般不采用多次切割
第三次
0.003—0.005之间
第四次
0
注:最后一次切割,偏移量永远为0
切割间隙补偿量
因为多次切割中,最后一次电流很小,所以切割间隙也小。因此:
间隙补偿
一次切割
0.01
多次切割
0.085
一般高频参数设定(供参考)
料厚20mm以下,4次切割
脉宽
脉间
短路电流
走丝代码
电压代码
M0
20
100
22.5
7H
1H
M1
40
280
45
7H
1H
M2
8
48
15
4H
1H
M3
4
28
11
3H
1H
M4
3
21
11
3H
1H
料厚20—40mm,4次切割
脉宽
脉间
短路电流
走丝代码
电压代码
M0
30
150
457H1HM1 Nhomakorabea40
中走丝线切割参数设置技巧【干货】

中走丝线切割参数设置技巧内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、数控系统、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.第一次切割任务是高速稳定切割⑴脉冲参数:选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。
⑵电极丝中心轨迹的补偿量小:f = 1/2φd +δ+ △ + S式中, f 为补偿量(mm); δ为第一次切割时的放电间隙(mm); φd 为电极丝直径(mm);△为留给第二次切割的加工余量(mm); S为精修余量(mm)。
在高峰值电流粗规准切割时, 单边放电间隙大约为0.02mm ; 精修余量甚微, 一般只有0.003mm 。
而加工余量△则取决于第一次切割后的加工表面粗糙度及机床精度,大约在0.03~0.04mm 范围内。
这样, 第一次切割的补偿量应在0.05~0.06mm 之间, 选大了会影响第二次切割的速度, 选小了又难于消除第一次切割的痕迹。
⑶走丝方式:采用高速走丝,走丝速度为8~12m/s,达到最大加工效率。
◆ 第二次切割的任务是精修,保证加工尺寸精度。
⑴脉冲参数:选用中等规准,使第二次切割后的粗糙度Ra 在1.4~1.7μm 之间。
⑵补偿量f :由于第二次切割是精修,此时放电间隙较小, δ不到0.01mm ,而第三次切割所需的加工质量甚微,只有几微米, 二者加起来约为0.01mm 。
所以,第二次切割的补偿量f 约为1/2d+0.01mm即可。
⑶走丝方式:为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。
◆ 第三次切割的任务是抛磨修光。
⑴脉冲参数:用最小脉宽进行修光,而峰值电流随加工表面质量要求而异。
中走丝线切割工艺参数设置

中走丝线切割工艺参数设置第一章多次切割工艺参数设置◆ 第一次切割任务是高速稳定切割⑴脉冲参数:选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。
⑵电极丝中心轨迹的补偿量小:f = 1/2φd +δ+ △ + S式中,f为补偿量(mm);δ为第一次切割时的放电间隙(mm);φd 为电极丝直径(mm);△为留给第二次切割的加工余量(mm); S为精修余量(mm)。
在高峰值电流粗规准切割时,单边放电间隙大约为0.02mm;精修余量甚微,一般只有0.003mm。
而加工余量△则取决于第一次切割后的加工表面粗糙度及机床精度,大约在0.03~0.04mm范围内。
这样,第一次切割的补偿量应在0.05~0.06mm之间,选大了会影响第二次切割的速度,选小了又难于消除第一次切割的痕迹。
⑶走丝方式:采用高速走丝,走丝速度为8~12m/s,达到最大加工效率。
◆ 第二次切割的任务是精修,保证加工尺寸精度。
⑴脉冲参数:选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。
⑵补偿量f:由于第二次切割是精修,此时放电间隙较小,δ不到0.01mm,而第三次切割所需的加工质量甚微,只有几微米,二者加起来约为0.01mm。
所以,第二次切割的补偿量f 约为1/2d+0.01mm即可。
⑶走丝方式:为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。
◆ 第三次切割的任务是抛磨修光。
⑴脉冲参数:用最小脉宽进行修光,而峰值电流随加工表面质量要求而异。
⑵补偿量f:理论上是电极丝的半径加上0.003mm的放电间隙,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。
所以,仅用电极的半径作补偿量也能获得理想效果。
⑶走丝方式:像第二次切割那样采用低速走丝限速进给即可。
第二章多次切割变形问题处理方法2-1 凸模加工工艺凸模在模具中起着很重要的作用,它的设计形状、尺寸精度及材料硬度都直接影响模具的冲裁质量、使用寿命及冲压件的精度。
线切割慢走丝技术全参数
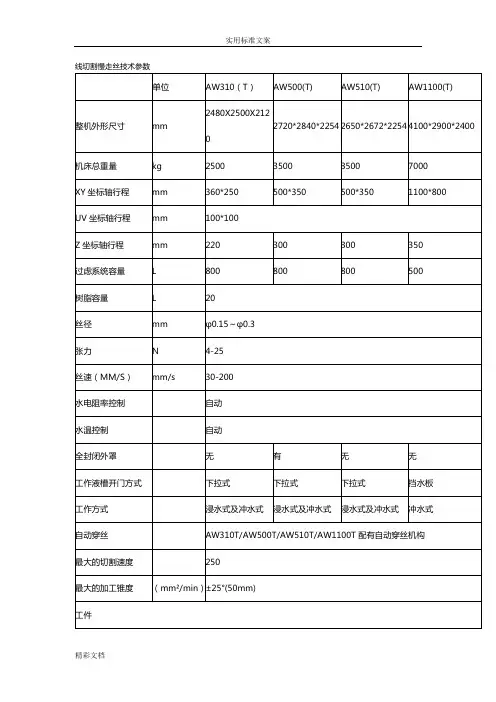
单位
AW310(T)
AW500(T)
AW510(T)
AW1100(T)
整机外形尺寸
mm
2480X2500X2120
2720*2840*2254
2650*2672*2254
4100*2900*2400
机床总重量
kg
2500
3500
3500
7000
XY坐标轴行程
mm
360*250
500*350
500*350
1100*800
UV坐标轴行程
mm
100*100
Z坐标轴行程
mm
220
300
300
350
过虑系统容量
L
800
800
800
500
树脂容量
L
20
丝径
mm
φ0.15~φ0.3
张力
N
4-25
丝速(MM/S)
mm/s
30-200
水电阻率控制
自动
水温控制
自动
全封闭外罩
无
有
无
无
工作液槽开门方式
下拉式
下拉式
下拉式
挡水板
工作方式
浸水式及冲水式
浸水式及冲水式
浸水式及冲水式
冲水式
自动穿丝
AW310T/AW500T/AW510T/AW1100T配有自动穿丝机构
最大的切割速度
250
最大的加工锥度
(mm²/min)
±25°(50mm)
工件
最大的工件重量
(kg)
400
500
500
2000
最大的工件尺寸
阿齐夏米尔线切割参数表

04
00
00
22
2.9
C510
11
10
4.5
04
00
00
29.6
3.1
分组加工参数表
工件材料:Cr12 热处理C59-C65
钼丝直径:0.2mm
适用于厚度50mm及以下工件的加工,以提高效率,改善粗糙度
参数号
ON
OFF
IP
SV
GP
V
加工速度
mm2/min
粗糙度Ra
m
C701
03
00
3.5
03
01
4.0
04
00
00
18.3~23.4
2.6~3.6
0.007~0.010
C204
10
08
4.0
04
00
00
20.4~25.9
2.8~3.8
0.005~0.012
C205
08
09
5.0
04
00
00
19.2~25.8
2.9~3.7
0.012~0.025
C206
09
10
5.0
04
00
00
24.5~27.7
阿齐夏米尔线切割参数表仅供参考
C * * *
×10mm:工件厚度
1:φ0.2丝—钢,精加工
2:φ0.2丝—钢,中加工
3:φ0.2丝—铜
4:φ0.2丝—铝
5:φ0.13丝—钢
6:φ0.15丝—钢
7:φ0.2丝—合金(未用)
8:分组加工参数
精加工参数表
工件材料:Cr12 热处理C59-C65
钼丝直径:0.2mm
线切割加工工艺参数选择.

1、脉冲参数的选择线切割加工一般都采用晶体管高频脉冲电源,用单个脉冲能量小、脉宽窄、频率高的脉冲参数进行正极性加工。
加工时,可改变的脉冲参数主要有电流峰值、脉冲宽度、脉冲间隔、空载电压、放电电流。
要求获得较好的表面粗糙度时,所选用的电参数要小;若要求获得较高的切割速度,脉冲参数要选大一些,但加工电流的增大受排屑条件及电极丝截面积的限制,过大的电流易引起断丝,快速走丝线切割加工脉冲参数的选择见表1。
慢速走丝线切割加工脉冲参数的选择见表2。
表1快速走丝线切割加工脉冲参数的选择表2慢速走丝线切割加工脉冲参数的选择2、工艺尺寸的确定丝切割加工时,为了获得所要求的加工尺寸,电极丝和加工图形之间必须保持一定的距离,如图6.12所示。
图中双点划线表示电极丝中心的轨迹,实线表示型孔或凸模轮廓。
编程时首先要求出电极丝中心轨迹与加工图形之间的垂直距离△R(间隙补偿距离),并将电极丝中心轨迹分割成单一的直线或圆弧段,求出各线段的交点坐标后,逐步进行编程。
具体步骤如下:(1)设置加工坐标系根据工件的装夹情况和切割方向,确定加工坐标系。
为简化计算,应尽量选取图形的对称轴线为坐标轴。
(2)补偿计算按选定的电极丝半径r,放电间隙δ和凸、凹模的单面配合间隙Z∕2,则加工凹模的补偿距离△R1=r+δ,如图1a所示。
加工凸模的补偿距离△R2=r+δ-Z∕2,如图1b所示。
(3)将电极丝中心轨迹分割成平滑的直线和单一的圆弧线,按型孔或凸模的平均尺寸计算出各线段交点的坐标值。
a) 凹模 b) 凸模图1 电极丝中心轨迹3、工作液的选配工作液对切割速度、表面粗糙度、加工精度等都有较大影响,加工时必须正确选配。
常用的工作液主要有乳化液和去离子水。
1)慢速走丝线切割加工,目前普遍使用去离子水。
为了提高切割速度,在加工时还要加进有利于提高切割速度的导电液,以增加工作液的电阻率。
加工淬火钢,使电阻率在2×10⁴Ω.cm左右;加工硬质合金电阻率在30×104Ω.cm左右.2)对于快速走丝线切割加工,目前最常用的是乳化液. 乳化液是由乳化油和工作介质配制(浓度为5﹪~10﹪)而成的。
线切割中走丝修刀参数怎么设置【干货】
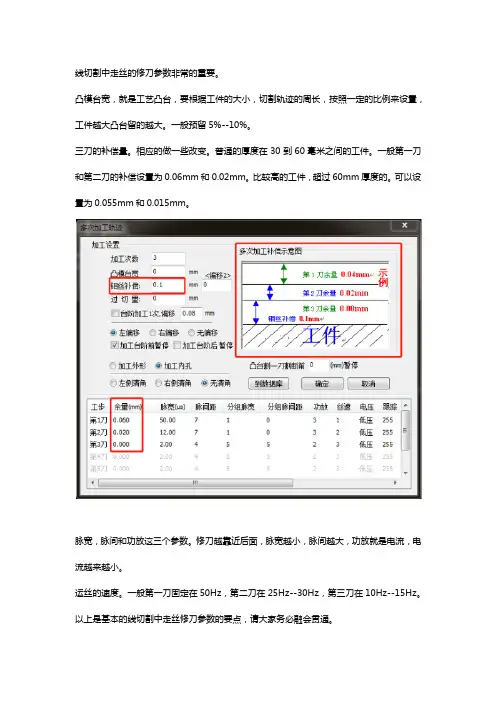
线切割中走丝的修刀参数非常的重要。
凸模台宽,就是工艺凸台,要根据工件的大小,切割轨迹的周长,按照一定的比例来设置,工件越大凸台留的越大。
一般预留5%--10%。
三刀的补偿量。
相应的做一些改变。
普通的厚度在30到60毫米之间的工件。
一般第一刀和第二刀的补偿设置为0.06mm和0.02mm。
比较高的工件,超过60mm厚度的。
可以设置为0.055mm和0.015mm。
脉宽,脉间和功放这三个参数。
修刀越靠近后面,脉宽越小,脉间越大,功放就是电流,电流越来越小。
运丝的速度。
一般第一刀固定在50Hz,第二刀在25Hz--30Hz,第三刀在10Hz--15Hz。
以上是基本的线切割中走丝修刀参数的要点,请大家务必融会贯通。
线切割参数经验值
52.5
7H
1H
M2
10
60
22.5
4H
1H
M3
5
40
15.
3H
1H
ቤተ መጻሕፍቲ ባይዱM4
3
24
11
3H
1H
料厚40—80mm,一般使用3次切割
脉宽
脉间
短路电流
走丝代码
电压代码
M0
50
300
52.5
7H
1H
M1
50
300
52.5
7H
1H
M2
10
60
22.5
4H
1H
M3
5
40
15
3H
1H
料厚80mm以上,一般不采用多次切割
料厚100—200mm
脉宽
脉间
短路电流
走丝代码
电压代码
M0
60
540
52.5
7H
1H
料厚200mm以上
脉宽
脉间
短路电流
走丝代码
电压代码
M0
60
600
52.5
7H
1H
多次切割偏移量
3次切割
第一次
0.06—0.08之间
第二次
0.003—0.01之间
第三次
0
4次切割
第一次
0.06—0.08之间
第二次
0.005—0.012之间
第三次
0.003—0.005之间
第四次
0
注:最后一次切割,偏移量永远为0
切割间隙补偿量
因为多次切割中,最后一次电流很小,所以切割间隙也小。因此:
线切割电流参数
线切割电流参数线切割电流参数是指在激光线切割加工中,电流是影响激光切割效果的一个重要参数。
线切割电流参数的设置对于激光切割的质量、效率和切割速度都具有重要的影响。
一、线切割电流参数的基本概念线切割电流参数是指激光切割加工中,激光器输出的电流参数。
激光切割加工中,电流是控制激光器输出功率的一个重要参数。
通过调整线切割电流参数,可以控制激光器输出的功率大小,从而达到不同的切割效果和速度。
1. 加工材料:不同的材料对线切割电流参数的要求不同。
一般来说,硬度较高的材料需要设置较高的电流参数,而软度较高的材料则需要设置较低的电流参数。
2. 切割厚度:不同的切割厚度需要不同的电流参数。
一般来说,切割厚度越大,需要设置的电流参数也越高。
3. 激光器功率:激光器的功率越大,需要设置的电流参数也越高。
4. 切割速度:切割速度越快,需要设置的电流参数也越高。
三、线切割电流参数的设置方法1. 实验法:通过实验不断调整线切割电流参数,寻找最佳的切割效果和速度。
2. 经验法:在相同的材料、切割厚度和激光器功率条件下,通过经验总结出最佳的电流参数,进行参数的设置。
3. 计算法:通过计算,根据材料的特性、切割厚度和激光器功率等参数,推算出最佳的电流参数。
四、线切割电流参数的优化方法1. 调整切割速度:通过调整切割速度,可以降低电流参数的要求,提高切割质量。
2. 选择合适的切割头:不同的切割头对电流参数的要求也不同。
选择合适的切割头,也可以提高切割质量和速度。
3. 选择合适的气体:不同的气体对切割质量也有影响。
选择合适的气体,可以提高切割质量和速度,降低电流参数的要求。
线切割电流参数是影响激光切割加工效果的一个重要参数。
在实际的加工过程中,需要根据不同的材料、厚度、激光器功率等条件,设置合适的电流参数,以获得最佳的切割效果和速度。
在优化加工过程中,也可以通过调整切割速度、选择合适的切割头和气体等方法,提高切割质量和速度,降低电流参数的要求。
HL卡多次切割功能操作与接线说明
HL®卡多次切割功能操作与接线说明(一)进入HL®主画面,将光标移到“Multi参数1”,按回车键,或直接按M键,进入重复加工参数表(图一)。
(对于2号副卡,对应菜单项为“multI参数2”、按I键直接进入)。
(二)图一所示为HL®主卡的重复加工参数表,其中第1列为行号,共有10行参数。
编程时所产生3B文件中有一些含有“R D”的行,其作用是让程序输出控制指令,这个过程会停顿四秒,使丝筒转速、高频脉冲、高频电流、变频跟踪等作好变化,以便下一刀使用不同的切割参数。
开始加工后,首先转到第一行参数,每到“R D”,自动转到下一行参数。
正在加工的参数行以红色显示。
图一、重复加工参数表(三)参数说明:第2列参数“脉宽Pw”是脉冲宽度,单位为微秒,取值范围2~200微秒;第3列“脉间Pi”是脉冲间隔,单位为脉冲宽度的倍数,如脉宽为10微秒,脉间为5,则脉冲间隔等于50微秒,取值范围2~15;第4列“调制F.M.”是分组脉冲设定,0:无,1~5:分组脉冲宽度分别为1-5微秒;第5列“电流Amp.”是高频电流强度(参看第五节),取值范围1~15;第6列“丝速W.S.”是丝筒转速端子设置(参看第六节),取值范围0~7;第7列“变频V.F.”是变频跟踪变量。
(四)参数的设置和修改:按上下左右箭头键选择要修改的项,按“+”、“-”键进行调节。
按“ESC”退出。
(五)如图二所示,高频脉冲信号由HF0、HF1、HF2、HF3输出,高频电流强度是控制这四路输出的有无(参看表一)。
用户只要将HF0接1个功率场效应管、HF1接2个功率场效应管、HF2接4个功率场效应管、HF3接8个功率场效应管,通过调节“电流Amp.”参数,可使高频电流强度分为1-15挡,如图三所示,使用了15个功率场效应管。
用户也可自行选择功率管的个数,如HF0、HF1各接1个,HF2、HF3各接3个,共8个功率场效应管。
[注意1]:HF0、HF1、HF2、HF3以及AC12H1、AC12H2必须使用屏蔽线,屏蔽线的一端连接到电脑外壳(即15芯接头的金属壳),而另一端不要有任何连接。
线切割慢走丝
线切割慢走丝--------------------------------凸模:切落最初(单独):n个孔全部粗精割再精修切落最初(精加工):粗割完直接精修再割下一个--------------------------------凹模:切落1st(精加工)精修完再切落铜1st切割:一刀----------------------------------------------------------------加工条件:--------------------------------wk (线径)wt (张力) 0~499sf (线割速度)ws (线速) 000~255ON :放电电脉冲时间设定范围000~031 此参数值越大、速度越快、相对而言表面会变粗间隙扩大丝易断off :放电休止时间设定范围000~063数值越小一定时间内放电次数增加、加工效率提高但数值太小时易引起短路断丝等IP :主电源峰值(此值无需改动)hrp :辅助电源电路Mao :脉冲宽度(放电与休止时间)的调整设定范围M(0~9)a(0~9)o(0~9)M 对加工状态是否稳定的判断水准的设定、值越大加工稳定性增大、加工速度下降a 根据(M)设定的水准判断加工状态、不稳定时、用(a)设定的时间替代off值o 根据(M)设定的水准当判断加工状态是否时用(o)设定的时间替代ONsv :伺服基准电压设定范围(0~225)此参数对电极丝的前进后退的控制其数值越大放电间隙越大加工速度越慢v :主电源电压范围(0~9)c :电容范围(6~4)pik :电路选择范围()条件编号c9 :**ctrl :此功能为选项(无需改动)wp :水压力设定(000~063)低压喷流时 wp不起作用需要事可在设定里该----------------------------------------------------------------0.25张力1600.2张力1200.15张力750.10张力55---------------------------------------------------------------- h补偿--------------------------------钢:一刀0.05一刀与二刀0.05二刀与三刀0.13三刀跟四刀0.013铜:一刀0.120一刀与二刀0.065二刀与三刀0.02--------------------------------。