
CA6140车床拨叉(831007型号)零件总毛坯图阶段计算说明书
一、确定零件的生产类型
零件的年产纲领可按下式计算11N Qm b (+a%)(+%)----------(2-1) 式中 N ——零件的生产纲领(件/年) Q ——产品的年产量(台、辆/年)
M ——每台(辆)产品中该零件的数量(件/台、辆) a%——备品率,一般取2%~4% b%——废品率,一般取0.3%~0.7%
结合生产实际,备品率a%和废品率b%分别取2%和0.3%,则年产钢领 N=7500台/年×1件/年×(1+2%)×(1+0.3%)=7672.95件/年
拨叉重量为1kg ,查表2-2知,拨叉属轻型零件;由表2-3知,该拨叉的生产类型为大批生产。
表2-2
不同机械产品的零件质量型别表
表2-3机械加工零件生产类型的划分
二、确定零件的毛坯尺寸公差和机械加工余量
1.按第五章第一节《铸件尺寸公差与机械加工余量(摘自GB/T6414-1999)》确定
①求最大轮廓尺寸根据零件图计算轮廓尺寸,长l60mm,宽73mm,高50mm,故最大轮廓尺寸为l60mm。
②选取公差等级CT 由表2-8(1),铸造方法按机器造型、铸件材料按灰铸铁,得公差等级CT范围8~12级,取为10级。
③求铸件尺寸公差根据加工面的基本尺寸和铸件公差等级CT,查表2-8(3),其中公差带相对于基本尺寸按对称分布。
④求机械加工余量等级由表2-8(5),铸造方法按机器造型、铸件材料按灰铸铁,得机械加工余量等级范围E~G级,取为F级。
⑤求RMA(要求的机械加工余量)对所有加工表面取同一个数值,由表2-8(4)查最大轮廓尺寸为160mm、机械加工余量等级为F级,得RMA数值为1.5mm。
⑥求毛坯基本尺寸φ8孔和M8螺纹孔较小,铸成实心;
拨插头上表面属单侧加工,应由式R=F+RMA+CT/2=50+1.5+2.8/2=52.9mm
φ22孔属内腔加工,应由式R=F-2RMA-CT/2=22-2×1.5-2.4/217.8mm求出。
拨叉脚两侧表面属双侧加工,应由式R=F+2RMA+CT/2=20+2×1.5+2.4/2=24.2mm求出。
φ73孔属内腔加工,应由式R=F-2RMA-CT/2=73-2×1.5-3.2/2=68.4mm
φ55孔属内腔加工,应由式R=F-2RMA-CT/2=55-2×1.5-2.8/2=50.6mm
拨叉脚底面单侧加工,毛坯基本尺寸由式R=F+RMA+CT/2=60+1.5+2.8/2=62.9mm求出。
项目拨插头
上表面φ22孔拨叉脚
两侧表
面
φ73孔φ55孔φ8孔M8螺
纹孔
拨叉脚
底面
公差等
级CT
10 10 10 10 10 - - 10
加工面
基本尺
寸
50 22 20 73 55 - - 60
铸件尺
寸公差
2.8 2.4 2.4
3.2 2.8 - - 2.8
机械加
工余量
等级
F F F F F - - F
RMA 1.5 1.5 1.5 1.5 1.5 - - 1.5
毛坯基
本尺寸
52.9 17.8 24.2 68.4 50.6 0 0 62.9
2.毛坯图的绘制
I.毛坯图的表示毛坯总余量确定以后,便可绘制毛坯图。
其表示方法如下:
①实线表示毛坯表面轮廓,以双点划线表示经切削加工后的表面,在剖视图上可用交叉线表
示加工余量。
②毛坯图上的尺寸值包括加工余量在内。
可在毛坯图上注明成品尺寸(基本尺寸)但应加括号。
③在毛坯图上可用符号表示出机械加工工序的基准。
④在毛坯图上注有零件检验的主要尺寸及其公差,次要尺寸可不标注公差。
⑤在毛坯图上注有材料规格及必要的技术要求。
如材料及规格、毛坯精度、热处理及硬度、圆角半径、分模面、起模斜度、内部质量要求(气孔、缩孔、夹砂)等。
II.毛坯图的绘制方法毛坯图的绘制方法如下。
①用粗实线表示毛坯表面形状,以双点划线表示经切削加工后的表面。
②用双点划线画出经简化了次要细节的零件图的主要视图,将确定的加工余量叠加在各相应被加工表面上,即得到毛坯轮廓,用粗实线表示。
注意画出某些特殊余块,例如热处理工艺夹头、机械加工用的工艺搭子等。
比例1:1。
③和一般零件图一样,为表达清楚某些内部结构,可画出必要的剖视图、剖面图。
对于由实体上加工出来的槽和孔,不必专门剖切,因为毛坯图只要求表达清楚毛坯的结构。
演讲稿
尊敬的老师们,同学们下午好:
我是来自10级经济学(2)班的学习委,我叫张盼盼,很荣幸有这次机会和大家一起交流担任学习委员这一职务的经验。
转眼间大学生活已经过了一年多,在这一年多的时间里,我一直担任着学习委员这一职务。
回望这一年多,自己走过的路,留下的或深或浅的足迹,不仅充满了欢愉,也充满了淡淡的苦涩。
一年多的工作,让我学到了很多很多,下面将自己的工作经验和大家一起分享。
学习委员是班上的一个重要职位,在我当初当上它的时候,我就在想一定不要辜负老师及同学们我的信任和支持,一定要把工作做好。
要认真负责,态度踏实,要有一定的组织,领导,执行能力,并且做事情要公平,公正,公开,积极落实学校学院的具体工作。
作为一名合格的学习委员,要收集学生对老师的意见和老师的教学动态。
在很多情况下,老师无法和那么多学生直接打交道,很多老师也
无暇顾及那么多的学生,特别是大家刚进入大学,很多人一时还不适应老师的教学模式。
学习委员是老师与学生之间沟通的一个桥梁,学习委员要及时地向老师提出同学们的建议和疑问,熟悉老师对学生的基本要求。
再次,学习委员在学习上要做好模范带头作用,要有优异的成绩,当同学们向我提出问题时,基本上给同学一个正确的回复。
总之,在一学年的工作之中,我懂得如何落实各项工作,如何和班委有效地分工合作,如何和同学沟通交流并且提高大家的学习积极性。
当然,我的工作还存在着很多不足之处。
比日:有的时候得不到同学们的响应,同学们不积极主动支持我的工作;在收集同学们对自己工作意见方面做得不够,有些事情做错了,没有周围同学的提醒,自己也没有发觉等等。
最严重的一次是,我没有把英语四六级报名的时间,地点通知到位,导致我们班有4名同学错过报名的时间。
这次事使我懂得了做事要脚踏实地,不能马虎。
在这次的交流会中,我希望大家可以从中吸取一些好的经验,带动本班级的学习风气,同时也相信大家在大学毕业后找到好的工作。
谢谢大家!。
【精品】CA6140车床拨叉说明书解析
C A6140车床拨叉说明书解析目录1、任务介绍 (2)2、车床拨叉工艺分析 (2)2.1、拨叉的作用 (2)2.2、拨叉的工艺分析 (2)2.3、拨叉的结构特点 (3)2.4、生产纲领、生产类型的 (3)2.5、毛坯的确定 (3)3、车床拨叉工艺规程设计 (4)3.1、定位基准的选择 (4)3.2、重点工序说明 (4)3.3、制定工艺路线 (6)3.4、机械加工余量的确定 (7)3.5、切削用量的选择和工时定额的确定 (8)4、小结 (16)5参考文献 (16)6、附件 (16)1、任务介绍本次《机械制造工艺学》课程设计我拿到的题目是“CA6140车床拨叉加工工艺规程设计”。
(1)根据生产类型,对零件进行工艺分析;(2)选择毛坯种类及制造方法,绘制毛坯图;(3)制订零件的机械加工工艺过程,选择工序加工设备及工艺装备,确定各工序切削用量及工序尺寸,并计算工序的工时定额;(4)填写工艺文件;(5)撰写设计说明书;2、车床拨叉工艺分析2.1 拨叉的作用题目给定的零件是CA6140拨叉,它位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求进行工作。
宽度为18mm的槽尺寸精度要求很高,因为在拨叉拔动使滑移齿轮时如果槽的尺寸精度不高或间隙很大时,滑移齿轮得不到很高的位置精度。
所以,宽度为18mm的槽和滑移齿轮的配合精度要求很高。
2.2 拨叉的工艺分析CA6140拔叉(型号:84009)共有3组加工表面:⑴、零件两端面,可以后端面加工精度高,可以先以后端面为粗基准加工右端面,再以前端面为精基准加工左端面;⑵、以花键中心线为基准的加工面:这一组面包括Ø25H7的六齿方花键孔、Ø22H12的花键底孔、两端的2X150倒角和距花键中心线为22mm的上顶面;⑶、以工件右端面为基准的18H11mm的槽、上顶面的2-M8通孔和Ø5锥孔。
经上述分析可知,对于后两组加工表面,可先加工其中一组表面,然后借助于专用夹具加工另一组表面。
CA6140车床拨叉831007课程设计说明书
攀枝花学院学生课程设计题目:机械加工工艺及夹具设计学生姓名:马顺福学号:201310601089所在院(系):________ 机械工程学院_____________ 专业:机械设计制造及其自动化班级:2013级先进制造班 ____________ 指导教师:杨光春职称: 教授2016年12月10日攀枝花学院教务处制攀枝花学院本科学生课程设计任务书题目拨叉加工工艺及夹具设讣课程设计(论文)指导教师成绩评定表在生产过程中,使生产对象(原材料,毛坯,零件或总成等)的质和量的状态发生直接变化的过程叫工艺过程,如毛坯制造,机械加工,热处理,装配等都称之为工艺过程。
在制定工艺过程中,要确定各工序的安装工位和该工序需要的工步,加工该工序的机车及机床的进给量,切削深度,主轴转速和切削速度,该工序的夹具,刀具及量具,还有走刀次数和走刀长度,最后计算该工序的基本时间,辅助时间和工作地服务时间。
关键词工序,工艺,工步,加工余量,定位方案,夹紧力ABSTRACTEnable producing the target in process of production (raw materials, the blank , state of quality and quantity on part become always ) take place direct course of change ask craft course, if the blank is made, machining, heat treatment , assemble etc・ and call it the craft course・ In the course of making the craft , is it confirm every erector location and worker step that process need this of process to want, the locomotive of processing , this process , and the entering the giving amount of the lathe, cut depth , the rotational speed of the main shaft and speed of cutting, the jig of this process, the cut ter and measuring tool, a one hundred sheets of number of times still leaves and a one hundred sheets of length leaves, calculate basic time of this process , auxiliary time and service time of place of working finally.Keywords: The process, worker one, worker^ s step , the surplus of processing, orient the scheme , clamp strength设计零件原图|丄|0侶卜|cuA乡a5b iCCA614O±材1: 1三定:?71Q5>1UU/弐^HT2(DS与冬矛农立犬三:飞4妖» ®I eiD.iaie(图1为CA6140车床拨叉831007的CAD图)图2(图2为CA6140车床拨叉831007的proe图)目录1、序言 (4)2、设计具体内容 (4)2.1、零件的作用 (4)2. 2、零件的工艺性分析 (4)2.3、工艺规程设计 (5)2.3、1、确定毛坯的制造形式 (5)2.3.2、基面的选择 (5)2. 3.3、制定工艺路线 (5)2. 3.4、选择加工设备和工艺设备 (7)2.4、机械加工余量、工序尺寸及毛坯尺寸的确定 (7)2、5、确定切削用量及基本工时83、夹具设计 (13)3.1、零设计任务 (13)3.2、确定毛坯的制造形式 (14)3.3、定位基准选择 (15)3.4、夹紧方案的选择 (15)3.5、定位误差分析 (15)3.6、夹具结构介绍 (15)4、参考文献 (15)1序言机械制造工艺学课程设计是我们学完了大学的全部基础课、技术基础课以及大部分专业课之后进行的。
CA6140车床拨叉(831007型号)零件总毛坯图阶段计算说明书

一、确定零件的生产类型零件的年产纲领可按下式计算11N Qm b (+a%)(+%)----------(2-1) 式中 N ——零件的生产纲领(件/年) Q ——产品的年产量(台、辆/年)M ——每台(辆)产品中该零件的数量(件/台、辆) a%——备品率,一般取2%~4% b%——废品率,一般取0.3%~0.7%结合生产实际,备品率a%和废品率b%分别取2%和0.3%,则年产钢领 N=7500台/年×1件/年×(1+2%)×(1+0.3%)=7672.95件/年拨叉重量为1kg ,查表2-2知,拨叉属轻型零件;由表2-3知,该拨叉的生产类型为大批生产。
表2-2不同机械产品的零件质量型别表表2-3机械加工零件生产类型的划分二、确定零件的毛坯尺寸公差和机械加工余量1.按第五章第一节《铸件尺寸公差与机械加工余量(摘自GB/T6414-1999)》确定①求最大轮廓尺寸根据零件图计算轮廓尺寸,长l60mm,宽73mm,高50mm,故最大轮廓尺寸为l60mm。
②选取公差等级CT 由表2-8(1),铸造方法按机器造型、铸件材料按灰铸铁,得公差等级CT范围8~12级,取为10级。
③求铸件尺寸公差根据加工面的基本尺寸和铸件公差等级CT,查表2-8(3),其中公差带相对于基本尺寸按对称分布。
④求机械加工余量等级由表2-8(5),铸造方法按机器造型、铸件材料按灰铸铁,得机械加工余量等级范围E~G级,取为F级。
⑤求RMA(要求的机械加工余量)对所有加工表面取同一个数值,由表2-8(4)查最大轮廓尺寸为160mm、机械加工余量等级为F级,得RMA数值为1.5mm。
⑥求毛坯基本尺寸φ8孔和M8螺纹孔较小,铸成实心;拨插头上表面属单侧加工,应由式R=F+RMA+CT/2=50+1.5+2.8/2=52.9mmφ22孔属内腔加工,应由式R=F-2RMA-CT/2=22-2×1.5-2.4/217.8mm求出。
CA6140车床831007拨叉说明书
——CA6140车床拨叉学院名称: 机械工程学院 专 业: 机械设计制造及其自动化 班 级: 姓 名: 学 号: 指导教师姓名: 指导教师职称:2011年06月JIANGSU TEACHERS UNIVERSITY OF TECHNOLOGY 工艺设计课程设计目录第1章零件分析 (2)1.1零件的作用 (2)1.2设计任务 (2)1.3零件的工艺分析 (5)1.3.1需要加工的表面 (5)1.3.2基面的选择 (5)1.3.3工艺规程的制定 (6)设计总结 (8)参考文献 (9)第1章零件分析1.1零件的作用题目所给的零件是CA6140车床上的拨叉,他位于车床变速箱内。
主要作用是用于车床的变速起换档作用,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩。
零件上方的Ф40孔与操纵机构相连,二下方的Ф55半孔则是用于与所控制齿轮所在的轴接触。
通过上方的力拨动下方的齿轮变速。
两件零件铸为一体,加工时分开。
1.2设计任务本次课程设计主要是机械加工工艺规程设计。
机械加工工艺规程设计运用了基准选择等知识,通过此次设计,使大家学会如何安排工序,制定工艺流程,掌握零件的加工过程分析、工艺文件的编制等。
设计期间,我们需清楚了解机械加工工艺规程完成机械加工工艺过程卡片。
机械加工工艺规程简称为工艺规程,是指导机械加工的主要技术文件,它是把工艺过程的有关内容用文字及表格的形式写成工艺文件,一般应包括下列内容:零件的加工工艺路线,各工序的具体加工内容,切削用量,工时定额以及所采用的设备和工艺装备等。
机械加工工艺过程卡片是以工序为单位说明一个零件全部加工过程的工艺卡片。
这种卡片包括零件各个工序的名称、工序内容,经过的车间、工段、所用的机床、刀具、量具,工时定额等。
同时,还需要需要设计完成一张毛坯图及一张零件图。
如图1-1所示,为所设计零件CA6140车床拨叉毛坯图。
如图1-2所示,为所设计零件CA6140车床拨叉零件图。
拨叉831007说明书

成都理工大学《机械制造工艺学》课程设计说明书学院:应用技术学院专业:09级数控技术班级:数控三班学生姓名:沐泽学号:指导老师:2011 年 5 月 29日《机械制造工艺学》课程设计任务书题目:设计“CA604拨叉831007”零件的机械加工工艺规则及“拨叉”工艺的专用夹具内容:1. 零件图 1张2. 毛坯图 1张3. 机械加工工艺过程综合卡片 2张4. 夹具设计装配图 1张5. 课程设计说明书 1份原始资料:零件图纸一张,生产纲领为5000件/年目录1.序言 (3)2.零件的分析 (4)2.1零件的作用 (4)2.2零件的工艺分析 (4)2.2.1需要加工的表面: (4)2.2.2位置要求: (4)3. 工艺规程设计 (4)3.1 确定生产类型 (5)3.2 确定毛坯制造工艺 (5)3.2.1零件的材料: (5)3.2.2加工阶段的划分: (5)3.2.3 工序的集中和分散: (5)3.2.4 加工原则: (5)3.3 基面的选择 (5)3.3.1 粗基准选择 (5)3.3.2 精基准选择 (6)3.4制定工艺路线 (6)3.5 工艺方案的比较及分析: (7)4. 机械加工余量,工序尺寸及毛坯尺寸的确定 (7)4.1圆柱表面工序尺寸 (7)4.1.1、圆柱表面工序尺寸: (7)4.1.2、平面工序尺寸 (8)4.2 确立切削用量及基本工时 (10)5.夹具设计 (11)5.1设计主旨 (11)5.2定位元件选择 (11)5.3 夹紧装置的选择及夹紧力的确定 (11)5.4夹具设计及操作的简要说明 (12)6. 课程设计的体会 (12)7参考文献 (12)1. 序言机械制造工艺学课程是一门专业性很强的课程,是我们在学完了大学的全部基础课,专业基础课以及专业课后进行的。
这是我们在进行毕业设计之前对所学的各科课程一次深入的综合性总复习,也是一次理论联系实际的训练。
包含了很多实际生产中切切实实要用到的知识,可它带有很强的文科性质,需要我们在学习过程中战胜枯燥乏味,积极努力的学习,否则即使学完后也是一无所获。
CA6140拨叉说明书
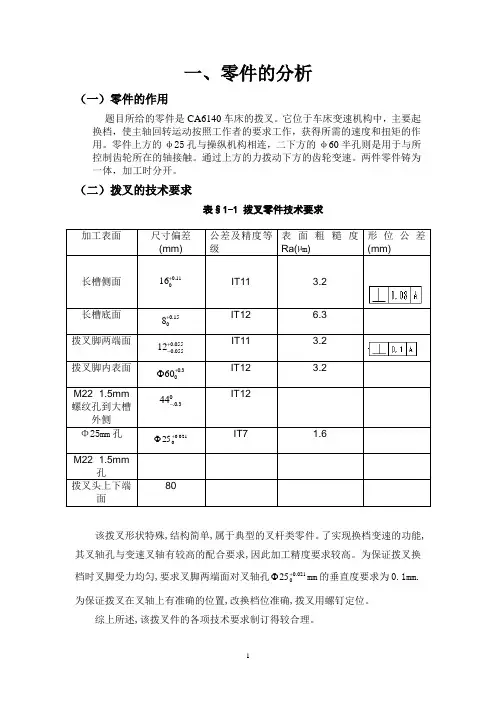
修改后的加工工艺路线见表§3-1。
序号
工序内容
定位基准
简要说明
铸造
时效
涂底漆
10
粗铣φ25H7孔两端面
φ25H7孔端面
先加工基准面
20
精铣φ25H7孔两端面
经上所述,按入体原则确定工序各工步的工序尺寸及公差,精铰φ25(+0.021/0)mm;粗铰φ24.94(+0.052/0)mm;扩孔φ24.8(+0.084/0)mm;钻孔φ23(+0.21/0)mm。
2.工序70(粗铣M22X1.5螺纹孔端面)
查表2.63,得粗加工余量Z为4mm。已知螺纹孔顶面的总余量ZN总为4mm。故精加工余量为0mm。
φ25H7孔端面和φ25H7孔内表面
70
粗铣M22X1.5螺纹孔端面
φ25H7孔左端面、内表面和φ60H12孔内表面
80
粗铣、半精铣槽所在的端面
φ25H7孔端面和φ25H7孔内表面
90
粗铣、半精铣16H11的槽
φ25H7孔端面和φ25H7孔内表面
100
精铣槽所在的端面
φ25H7孔端面和φ25H7孔内表面
精铣φ60H12孔两底面
φ25H7孔端面和φ25H7孔内表面
提高工艺基准精度
160
钻20.5垂直于φ25H7通孔
φ25H7孔端面和φ25H7孔内表面
工序分散,平衡节拍
170
攻M22×1.5螺纹
φ25H7孔端面和φ25H7孔内表面
次要表面在后面加工
机械制造工艺学课程设计说明书拔叉[1]
成都理工大学
机械制造工艺学课程设计
——车床 CA6140 拨叉 831007
班 级 学 生 学 号 指导老师
1张 1张 1张 1张 1份
目录
序言 .................................................................................................................................................. 3 1、零 件 的 分 析 ........................................................................................................................ 4 1.1 零件的作用 ........................................................................................................................... 4 1.2 零件的工艺分析 ................................................................................................................... 4 1.3 位置要求: ......................................
CA6140车床拨叉课程设计说明书
题目:“CA6140车床拨叉〞零件的机械加工工艺
与铣槽夹具设计
一、序言................................2
二、设计题目............................2
三、设计内容............................2
四、工艺规程设计........................3
三、工序4——铣通槽
铸造时槽没铸出,得粗铣其槽边双边机加工余量2Z=2.0mm,槽深机加工余量为2.0mm其极限偏差:粗加工为 ,精加工为
粗铣两边工序尺寸为:18-2=16mm;
mm;
粗铣后毛坯最小尺寸为:16+0=16mm;
粗铣槽底工序尺寸为:33mm;
精铣两边工序尺寸为:180,已达到其加工要求:180。
R=F-2RAM-CT/2
〔3〕、确定加工零件通槽前槽的毛坯尺寸:
槽深:R=F-RAM-CT/2
=31-2-5/2
槽宽:R=F+2RAM+CT/2
〔4〕、确定加工零件上端面前的毛坯尺寸:
R=75mm
四、绘制拨叉锻造毛坯简图:
拟定拨叉工艺路线
一、定位基准的选择
定位基准有粗基准和精基准之分,通常先确定精基准,然后确定粗基准。
X51
面铣刀
游标卡尺
内花键孔和左端面
6
钻2×M8通孔并攻丝
Z525、SB408
扩孔钻、铰刀
卡尺、塞规
内花键孔和左端面
7
去毛刺
钳工台
8
中检
卡尺、塞规、百分表等
9
清洗
清洗机
平锉刀
10
终检
CA6140车床831007拨叉说明书钻攻M8螺纹孔.
常熟理工学院工艺设计课程设计——CA6140车床拨叉831007学院名称:常熟理工学院专业:机械设计制造及其自动化班级:姓名:学号:指导教师姓名:指导教师职称:2012年06月目录一.零件的分析…………………………………………………………………………(一)零件的作用…………………………………………………………………………(二)零件的工艺分析…………………………………………………………………二.工艺规程设计(一)确定毛坯的制造形式……………………………………………………………(二)基面的选择………………………………………………………………………(三)制定工艺路线……………………………………………………………………(四)机械加工余量、工序尺寸及毛坯尺寸的确定………………………………(五)确定切削用量及基本工时设计总结……………………………………………………………………………………参考文献……………………………………………………………………………………一、零件的分析(一)零件的作用题目所给的零件是CA6140车床上的拨叉,他位于车床变速箱内。
主要作用是用于车床的变速起换档作用,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩。
零件上方的Ф40孔与操纵机构相连,二下方的Ф55半孔则是用于与所控制齿轮所在的轴接触。
通过上方的力拨动下方的齿轮变速。
两件零件铸为一体,加工时分开。
(二)零件的工艺分析需要加工的表面:零件的材料为HT200,灰铸铁生产工艺简单,铸造性能优良,但塑性较差、脆性高,不适合磨削,为此以下是拨叉需要加工的表面以及加工表面之间的位置要求:1.以Ф22mm为中心的加工表面这一组加工表面包括:Ф22mm的孔,上下表面,孔壁上Ф8mm的锥孔,M8的螺纹孔。
2.以Ф55为中心的加工表面这一组加工表面包括: Ф55mm的孔及其上下表面。
3.加工表面之间的位置精度大头半圆孔两端面与小头孔中心线的垂直度误差为0.07mm,小头孔上端面与其中心线的垂直度误差为0.05mm。
拨叉831007工艺设计说明书
拨叉831007工艺设计说明书
拨叉831007 工艺设计说明书
拨叉831007 工艺设计说明书
江苏技术师范学院工艺设计课程设计说明书
课程设计与综合训练题目
设计“CA604拨叉831007”零件的机械加工工艺规则
第 1 章零件分析
1.1零件的作用
题目所给零件为CA6140车床的拨叉831007。
拨叉位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩的作用。
零件上方的φ22孔与操纵机构相连,而下方的φ55半孔则是用于与所控制齿轮所在的轴接触。
通过上方的力拨动下方的齿轮变速。
1.2设计任务
根据所给零件的尺寸和精度要求,查阅有关手册资料,应用所学机械制造技术和机械制造装备的相关知识,设计出零件合理的加工工艺过程,制成工艺流程卡片,并写出工艺设计的说明书。
具体内容如下:
1、零件图(如图1-1) 1张
2、毛坯图(如图1-2) 1张
3、机械加工工艺过程综合卡片 1份
4、课程设计说明书 1份
3。