
工艺流程图(表格模板、doc格式)
工艺流程图
英语单元考试有时你能考到90多分,语文考试你能进入中上水平,或许你没有想开去,但老师觉得,只要你想要,就可以很好。但愿你真能做到“只要有百分之一的希望,就会付出百分之九十九的努力”请付之行动!
性情泼辣,热情大方的你,让我想到一句歌词:“该出手时就出手,风风于任何的挑战都能主动出击,把握住每一次机会,虽每一次未必都能成功,但你挫折打不倒你“我永远是最棒的”的信心,你总能调整前进的步伐,不断进取。
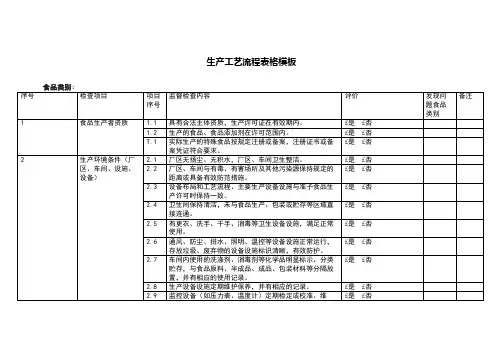
生产工艺流程表格模板
11.6
有从业人员食品安全知识培训制度,并有相关培训记录。
£是£否
12
信息记录和追溯
12.1
建立并实施食品安全追溯制度,并有相应记录。
£是£否
12.2
未发现食品安全追溯信息记录不真实、不准确等情况。
£是£否
12.3
建立信息化食品安全追溯体系的,电子记录信息与纸质记录信息保持一致。
£是£否
13
£是£否
8
不合格食品管理和食品召回
8.1
建立和保存不合格品的处置记录,不合格品的批次、数量应与记录一致。
£是£否
8.2
实施不安全食品的召回,召回和处理情况向所在地市场监管部门报告。
£是£否
8.3
有召回计划、公告等相应记录;召回食品有处置记录。
£是£否
8.4
有召回食品无害化处理、销毁等措施,未发现召回食品再次流入市场(对因标签存在瑕疵实施召回的除外)。
£是£否
11.2
有食品安全管理人员、食品安全专业技术人员培训和考核记录,未发现考核不合格人员上岗。
£是£否
11.3
未发现聘用禁止从事食品安全管理的人员。
£是£否
11.4
企业负责人在企业内部制度制定、过程控制、安全培训、安全检查以及食品安全事件或事故调查等环节履行了岗位职责并有记录。
£是£否
11.5
建立并执行从业人员健康管理制度,从事接触直接入口食品工作的人员具备有效健康证明,符合相关规定。
£是£否
4.13
食品生产加工用水的水质符合规定要求并有检测报告,与其他不与食品接触的用水以完全分离的管路输送。
£是£否
4.14
食品添加剂生产使用的原料和生产工艺符合产品标准规定。复配食品添加剂配方发生变化的,按规定报告。
模板工程施工工艺流程控制程序图(早拆模体系构造图)
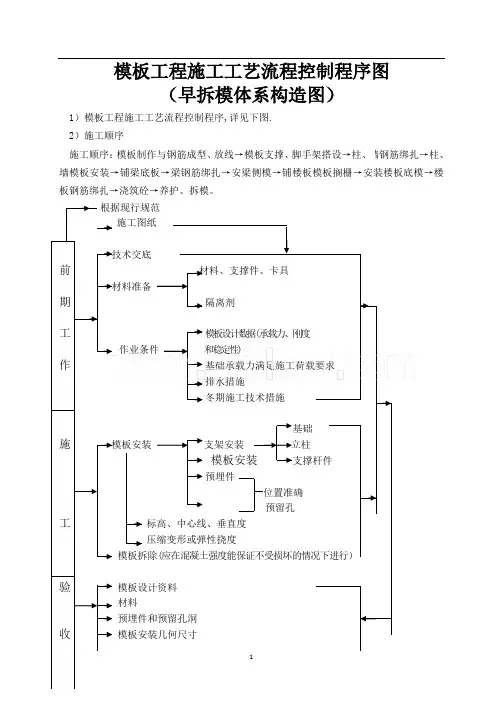
模板工程施工工艺流程控制程序图(早拆模体系构造图)1)模板工程施工工艺流程控制程序,详见下图.2)施工顺序施工顺序:模板制作与钢筋成型、放线→模板支撑、脚手架搭设→柱、墙钢筋绑扎→柱、墙模板安装→铺梁底板→梁钢筋绑扎→安梁侧模→铺楼板模板搁栅→安装楼板底模→楼板钢筋绑扎→浇筑砼→养护、拆模。
根据现行规范图36 模板工程施工工艺流程控制程序3)模板制作、安装墙、柱及弧形梁侧面模板采用整装散拆的施工方法,梁底模视长度采用整装整拆的施工方法,而楼板模板、楼梯模板及直线形梁侧模则采用散装散拆的施工方法。
电梯井筒采用整体爬升的施工方法.模板制作时,必须对所有模板进行编号,标明尺寸和安装位置,以免混淆使用.墙、柱模板底部均应设一定的清洗孔(带止水钢板的施工缝处内外均需留设),除在立模时要防止木屑、泥块等物进入模壳内,在砼浇筑前,应指派专人对模板进行冲洗,确保模板内无杂物。
模板施工准备工作:进行中心线和位置线的放线:首先用经纬仪引测建筑物的边柱墙轴线,并以该轴线为起点,测出每条轴线.模板放线时,应先清理好现场,然后根据施工图用墨线弹出模板的内外边线和中心线,墙模板要弹出模板的内、外边线,以便于模板安装和校正。
做好标高量测工作:用水准仪把建筑物水平标高引测到模板安装位置。
进行找平工作:模板承垫底部应预先找平,以保证模板位置正确,防止模板底部漏浆。
找平方法是沿模板内边线用1:3水泥砂浆抹平层。
柱模板柱子模采用定型的大模板,按照图纸的尺寸,配成定型的柱模,到现场进行拼装。
绘制模板组装平面图,注明模板吊装顺序,对模板逐一编号,并在施工前与平面图进行核对,以确保模板安装准确无误。
柱模用φ14圆钢作对拉螺栓,纵横≤600mm进行加固,拉杆按规范要求攻丝.每端不少于12CM,拉杆端部用标准螺帽紧固(要求每端均紧固2个螺帽),对拉螺杆管采用与拉杆直径配套的PVC管,以便提高螺杆的周转率。
梁模板矩形梁用胶合板按图纸尺寸进行配制。
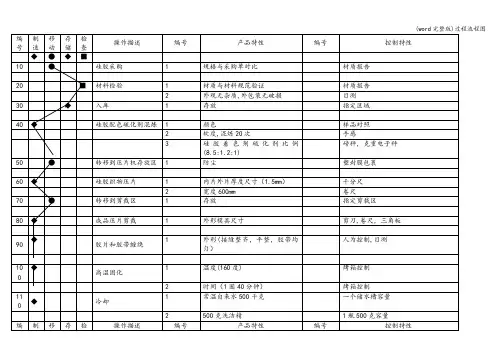
(word完整版)过程流程图
归类存放,防尘
纸箱存放
150
◆
切割长度
1
长度尺寸76mm±0。2
卷尺,原样,图纸
2
平整
滚切机
160
■
检验
1
内径尺寸,厚度,层数,数量,商标
游标卡尺,模子
2
外观
目测
170
◆
包装
1
内包装,产品标签
塑料膜或袋
2
外包装,主侧唛
纸箱,打包带
180
◆
入库储存
1
码放标识.
190
●
产品交付
1
运输方法及防护措施
按合同要求,填写送货单
1
温度(160度)
烤箱控制
2
时间(1圈40分钟)
烤箱控制
110
◆
冷却
1
常温自来水500千克
一个储水槽容量
2
500克洗洁精
1瓶500克容量
编号
制造
移动
存储
检查
操作描述
编号
产品特性
编号
控制特性
3
浸泡3-5分钟
钟表
120
■
检验
1
内外无缺陷
目测
130
◆
硅胶管与模具分离
1
脱模
高压水枪,手拉,水泵
140
●
存放到半成品区
磅秤,克重电子秤
50
●
转移到压片机存放区
1
防尘
塑封膜包裹
60
◆
硅胶织物压片
1
内片外片厚度尺寸(1.5mm)
千分尺
2
宽度600mm
卷尺
70
生产工艺文件汇编(表格模板、DOC格式)
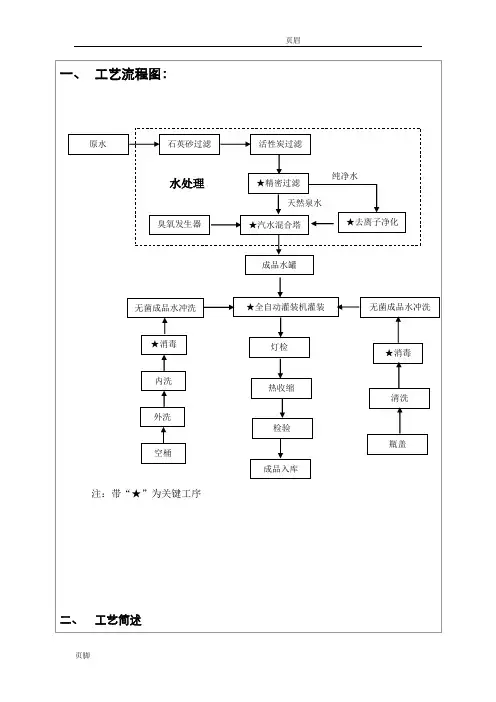
适用于对各生产设备的维护保养规定及要求。
二、维护保养要求
1、多介质过滤器、活性碳过滤器
1.1定期检查法兰口螺栓是否松动,否则应紧固。
1.2运行时检查压力表是否正常动作,如有异常应更换压力表。
1.3多介质过滤器每运行32小时反冲洗一次,活性碳过滤器每运行40~50小时反冲洗一次。
1.4过滤器的砂滤填料每两年更换一次,活性碳滤料一年半更换一次(用纯水净化活性碳)。
3、先冲净桶外表再冲桶内,然后用消毒水冲洗。根据桶的污染程度,一般洗100个桶后换一次药水,桶较脏时应提高药水更换的频次。
4、瓶盖用消毒水浸泡,再以清水清洗。每天换一次消毒水。
5、桶和瓶盖经清洗消毒后进灌装车间。
一、关键控制点1: 原辅材料、包装材料验收
(一)控制要求:
1、使用的原辅材料为实施生产许可证管理的产品,必须选用获得生产许可证企业生产的产品,并有合格证明。
5.3操作人不准改动设备的运行程序,不准更改两个变速器的速度。
5.4保持设备外观清洁。
6、空压机
6.1经常检查油面线,油面线不低于油窗底ቤተ መጻሕፍቲ ባይዱc
6.2压缩机的开停频率不得超过15次/小时。
6.3每工作16小时后将储气罐下面的放水阀打开,排尽冷却水。
6.4空压机长期停用时,应将气缸、气阀拆下清洗涂油,将进气口封好,整机加罩放置好。
4、自来水每年抽样送法定技术机构按生活饮用水标准作一次全项检验;每月由厂化验室用试纸作余氯检验。
5、仓库根据判定结果办理入库手续,入库过程中,由仓库保管员负责核对并检查到货规格、数量、等级是否与发货单和本公司采购合同一致,有无运输损坏;验证无误后,办理入库手续。
(二)测量与监控:
1、检测频率:对每批次包装材料进厂检测一次。
(完整word版)工艺流程表(word文档良心出品)

文件名称: 生产系统工艺流程表制定部门:制定:审查:核准:生效日期: 2012年10月10日文件修改摘要序号文件名称备注1 射出工艺流程2 强化工艺流程3 电镀工艺流程4 喷柒工艺流程5 军用镜工艺流程6 滑雪镜工艺流程7 太阳镜工艺流程8 运动镜工艺流程9 修模工艺流程10 样品制作工艺流程OK OK 技员调机技术员装模具 加温烤料 技术员检查模具 机械加温接收 生产指令单排机技术员准备模具 仓库领料 主管确认OKOK主管确认OK 开循环水技术员首件制作QC 首件确认生产技术员定时检QC 转序检验产品分类入库 OKOKOKOKOKOKOKNO 剪水口 OK报废 NO NO NO NO NO NO OKOKOK 注塑工艺流程图强化工艺流程图编制: 审核: 审批:检查清洗液 OKOKOKOKOKOKOKOKOK OK 挂片 检查设备接收 生产指令单预热设备仓库领料 主管确认OKOK主管确认OK 清洗浸泡强化预洪QC 检验QC 检验洪干包片 OKNONO 报废 入库接收 生产指令单 机器预热排片首件制作QC 首件确认电镀取片检查设备仓库领料 QC 检验包装 入库主管确认OKOK OK OKOKOKOKOKOKOKOK主管确认OK NO NO NO 裉电电镀工艺流程图编制: 审核: 审批:编制: 审核: 审批:技术员调漆 OKOKOKOKOKOKOKOKOK 过清水超声波清洗接收生产指令单震机清洗仓库领料 主管确认OKOK主管确认OK 风干擦框QC 检验首件制作首件确认凉干喷柒拆架OKQC 检验分类入库 OKTPU 泡白电油 上夹具 返修 OK OK OK NO NO OKOKOK喷柒工艺流程图军用镜工艺流程图印字 OKOKOKOKOKOKOKOKOK QC 首件确认首件制作接收 生产指令单领料裁松紧带 主管确认OKOK主管确认OK 贴海棉装镜片装配件装松紧带装说明书挂吊牌装镜布装布包OK装PE 封口袋QC 检验装箱打包OKOKOKOK车松紧带 入库 OK返修 品检 OKOK OK NO NO 审核: 编制: 审批:滑雪镜工艺流程图编制: 审核: 审批:内片压弯 贴EVA 做双层印字 OKOKOKOKOKOKOKOKOK QC 首件确认首件制作接收 生产指令单领料裁松紧带 主管确认OK OK主管确认OK 镜框、海棉贴胶水处理镜框、海棉上的胶水贴合镜框和海棉贴小海棉装配件装镜片贴LOGO装松紧带OKQC 检验包装OKOKOK车松紧带 入库 OK返修 OKOK OK太阳镜工艺流程图编制: 审核: 审批:OKOKOKOKOKOKOKOKOK QC 首件确认首件制作接收 生产指令单领料裁片 OK主管确认OK 镜框、海棉贴胶水处理镜框、海棉上的胶水贴合镜框和海棉贴小海棉装配件装镜片贴LOGO装松紧带OKQC 检验包装OKOKOK印字 入库 OK返修 OK NO运动镜工艺流程图编制: 审核:审批: 印字 OKOKOKOKOKOKOKOK QC 首件确认首件制作接收 生产指令单领料裁松紧带 主管确认OKOK主管确认OK 镜框、海棉贴胶水粘合镜框和海棉贴小海棉装配件装镜片贴LOGO装松紧带OKQC 检验包装OKOKOK车松紧带 入库 OK返修 OKOK OK NO装拉链详细填写模具维修申请单 模房接收模具 检查模具判断维修渠道 内部修理,回复交期 发外加回复交期 修模 加工维修 试模 使用部门签收 投入使用 总经理批准 OK OK OK OK OK OK OK OK NO 模房发还模具 OK 编制: 审核: 审批:修模作业流程样品制作工艺流程图编制:审核: 审批:OK材料采集 开发部制图样品制作标准开发部接收任务OKPNIE 确认物料生产提供OK业务分析样品和资料OKOK OK OKOKOK射出开发组装业务确认编制作业指导书编制BOM 表样品和资料移交业务部样品制作喷柒 成品采购提供仓库提供OKOKOKOKOKNO NOOK。
工艺流程图(新)【范本模板】

加压
将复合好的材料通过冷压机进行加压作业,冷压机压力控制在5—7Mpa,保压时间在4小时以上。
冷压工艺操作规程
下料
将复合加压后的产品通过电子锯裁切成客户需要的尺寸.
裁切操作规程
包装入库
将切割好的产品按要求摆放整齐,堆码不可超过1。2米,产品不超出托盘,用护角及打包带包装后入库。
包装入库操作规程
涂胶工艺操作规范
无石棉纤维水泥板
砂光
将砂光机调整至需要砂光的尺寸进行砂光,砂光公差按同一张板砂光厚度误差0.1毫米内,板与板之间厚度误差0.15毫米内。
重砂操作规范
腻子
通过辊筒式输送机进行腻子辊涂,UV腻子耗量按55—70克/平方米进行调整。
UV腻子填平操作规范
固化
通过三灯光固化机对腻子进行固化,固化机能量调整为:第一台室温15℃以上能量控制200—320mj/C㎡;室温低于15℃能量控制250-350mj/C㎡。第二台室温15℃以上能量控制180-300mj/C㎡;室温低于15℃能量控制220—320mj/C㎡。
干燥窑操作规程
抽检
质检员按相关要求对产品进行检验,发现不良应及时告知相关人员,并对不良品进行标识隔离。
检验规范
覆膜
烘干的产品每张需进行覆膜保护,保护膜不出现跑边,漏覆褶皱等现象.
覆膜操作规范
成品阶段
岩棉砂浆复合
通过岩棉砂浆复合机将岩棉及砂浆进行复合作业。
岩棉砂浆复合规程
复合
将做好的板材、岩棉、防水卷材通过调配好的胶水进行复合作业.
工艺流图
工序
描述
对应操作规程
岩棉带
拉槽
将1200型开槽机按照复合计划中卡槽布置图调整刀片及限位器位置,根据岩棉厚度调整压梁及刀片位置,开槽深度控制在±0。2mm内,开槽的宽度控制在±1mm内。
生产工艺文件汇编(表格模板、格式)
(一)控制要求:
1、对多级过滤后的水样按纯净水产品标准作色度、混浊度、嗅和味、肉眼可见物、细菌总数、大肠菌群的检验,每15天检验一次。
2、实时监视:每个一小时巡视一次多级过滤设备的运行情况。
(二)测量与监控:
1、检测频率:对多级过滤后的水样按纯净水产品标准作色度、混浊度、嗅和味、肉眼可见物、细菌总数、大肠菌群的检验,每15天检验一次。每个一小时巡视一次多级过滤设备的运行情况。
2、质检部负责制定原材料检验标准和对其进行感官检验的各类检测规程、检测点、检测频率、抽样标准、检测项目和判定依据,使用的检测设备等。
3、包装材料供应商为合格供方。采购的物品入库前,由经销部采购人员通知质检部进行抽样和感官检验,质检部索取产品质量证明(产品合格证、卫生检验检疫合格证明、检验报告等)进行验证,根据《检验规程》和《检验报告》对原材料做出判定,由纯水开发部填写《材料入库清单》。对不合格品进行退货处理。
6、药洗箱、循环水箱的水位要达到规定位置,并按规定配好消毒药水;
7、每天开机前用贮水罐出水冲洗灌装机管道5分钟,灌装的前3桶水倒掉不要;每周用浓度为l 00mg/L的二氧化氯消毒液擦洗机身一次;
8、监视水罐及各水箱水位是否正常,严禁各泵在缺水状态下工作。
9、连续工作时,喷洗药液、喷洗循环水每四小时更换一次。
3、空桶要严格按照内外桶清洗工序进行清洗,确保洁净并达到消毒效果;
4、桶盖必须在灌装车间灭菌灯消毒前进入车间,经人工洗净一浸消毒液一无菌水洗净残余药液一臭氧消毒烘干等规定工序,才能使用;
5、空桶先经刷桶外洗、内洗后送入灌装机,在灌装机内先进行清水喷洗,再进行二氧化氯消毒液喷射消毒,二氧化氯浓度控制在200mg/L,消毒时间1 5分钟,消毒后再用无菌水冲洗干净,冲洗后立即进行灌装、压盖、经收缩膜机封膜。瓶盖先用水洗,再用浓度为2 00mg/L二氧化氯消毒液浸泡15分钟,最后用无菌水冲洗干净放入灌装机使用。
工艺流程图范例
工艺流程图范例工艺流程图(Process Flow Diagram,简称PFD)是一种用图形方式表示工艺流程的图表,通常用于工程设计和工艺优化。
它能够清晰地展示出物料流动、设备间的连接和操作顺序等信息,帮助人们更好地理解和分析工艺流程。
本文将以某个工艺流程为例,介绍PFD的基本要素和绘制方法。
一、工艺流程概述在开始绘制PFD之前,我们首先需要了解该工艺流程的概况。
本例以某化工厂的生产过程为例,主要包括原料准备、反应、分离、纯化和产品收集等步骤。
下面将详细介绍每个步骤的工艺流程。
二、原料准备原料准备是工艺流程的第一步,它包括原料的储存、输送和预处理等过程。
在本例中,原料是液态A和固态B,它们分别从储罐和仓库中取出,并通过管道输送到反应釜中。
为了确保原料的质量和稳定性,还需要对其进行预处理,例如过滤、加热或冷却等操作。
三、反应反应是工艺流程的核心步骤,它通过化学反应将原料转化为所需的产物。
在本例中,液态A和固态B在反应釜中发生反应,生成液态C。
反应过程中需要控制温度、压力和反应时间等参数,以确保反应的效率和产物的质量。
四、分离分离是将反应产物中的不同组分分离出来的过程。
在本例中,液态C中含有固体D和液体E两个组分,需要进行分离。
首先,通过离心机将固体D从液体E中分离出来,然后通过蒸馏将液体E中的杂质去除,得到纯净的液体F。
五、纯化纯化是进一步提高产物纯度的过程。
在本例中,液体F需要经过结晶和过滤等操作,去除其中的杂质和固体颗粒,得到纯净的固体G。
纯化过程中需要控制温度、过滤速度和结晶时间等参数,以确保纯净度的要求。
六、产品收集产品收集是工艺流程的最后一步,它包括对纯净的固体G进行收集和包装。
在本例中,固体G通过输送带或管道输送到收集仓中,然后进行包装和标识,最终成为最终产品。
七、PFD绘制方法在绘制PFD时,可以使用各种绘图软件或CAD工具。
以下是一种常用的绘制方法:1.确定绘图比例和画布大小,一般建议选择适当的比例,使得图形清晰可见。
工艺流程图(模板)
步骤:
过程名称
Process Flow Diagram 流程图
核心小组: 供方/工厂批准/日期(手签):
编制日期: 其它批准/日期(如需要):
特性
重要性 风险分析 关键/一般 高/中/低
5.1 工序1
5.2 转序
10.1 工序2
流程图编号: 页码:共 1 页
修订日期:
第1页
10.2 转序
15.1 工序3
15.2 转序
20.1 工.1 工序6
30.2 转序 35.1 工序7 35.2 转序 40.1 工序8
第1页
工序分类 符号名称 符号
加工
加工
搬运
搬运
意义
表示对材料、半成品、部件加以 变化的过程
表示对材料、半成品、部件的位 置加以变化的过程
以加工为主,也作搬运
以加工为主,也作质量检查
手
手工搬运(可类推)
卡
卡车搬运
14 工序14
CC2 含有2个关键特性的加工工序
Risk3 有三处风险的加工工序
1521246945.xlsx
数量检查 检查
质量检查
表示对材料、半成品、部件的量 或个数进行计数,与基准比较后 了解差异的过程
表示对材料、半成品、部件的品 质特性作试验,与基准比较后了 解差异的过程
停滞
滞留 储藏
表示材料、半成品、部件处于停 滞的状态
表示材料、半成品、部件根据计 划储藏的过程
复合符号 意义
以质量检查为主,同时也作数量 检查 以数量检查为主,同时也作质量 检查 以加工为主,也作数量检查
工艺流程图模板
xxxxxxxxx有限公司文件编号版本/来自次A/0工艺流程图
型号、名称
xxSB019A单点锁包
01、前 壳 : 压铸 → 冲水口 → 冲推钮槽 → 钻螺纹底孔 → 攻牙 → 除锋 → 抛光 → 检验 → 喷涂 → 移印填油 → 检验 02、推钮簧垫片 : 冲压 → 检验 → 电镀镍 → 检验 03、推钮塑胶垫圈 : 外加工 → 检验 → [电镀铬 → 检验(注:黑色及绿色件不需电镀,本色件需进行表面镀铬)] 04、推钮垫片 : 冲压 → 检验 → 电镀镍 → 检验 05、M2.5x5十字槽螺丝 : 外加工 → 检验
09、十字形锁盘 : 压铸 → 去披锋、振光 → 检验 → 电镀镍 → 检验
10、锁 盘 : 外加工 → 检验
11、盘 片 : 外加工 → 检验
12、底 片 : 外加工 → 检验 13、滑片簧 : 外加工 → 检验
→ 装配 → 检验
14、设码圈 : 外加工 → 检验
15、滑 片 : 压铸 → 去披锋、振光 → 检验 → 电镀镍 → 检验
16、复位件1 : 外加工 → 检验
→
→ 检 验 → 包 装
17、十字形复位件 : 外加工 → 检验
18、复位件2 : 外加工 → 检验
19、锁 梁 : 外协车枝 → 检验 → 弯形 → 冲缺 → 压毛锋 → 压唛 → 振光 → 检验 → 热处理 → 检验 → 调平 → 镀铜底镍铬 → 检验 → 调钩 → 检验 20、盘片轴 : 外加工 → 检验 21、中心轴 : 外加工 → 检验 22、盘片簧 : 外加工 → 检验
23、中心簧 : 外加工 → 检验 24、扭 簧 : 外加工 → 检验 25、中心簧垫片 : 冲压 → 检验 → 电镀镍 → 检验 26、M3x8单向螺丝 : 外加工 → 检验 27、M2.5x6十字槽螺丝 : 外加工 → 检验