
湖南SLS激光快速成型简析SLS技术尼龙粉末
湖南SLS激光快速成型简析SLS技术尼龙粉末由于选择性激光烧结技术所具有的各种突出优点,因而该技术得到了广泛的发展与应用,特别是将尼龙粉末材料应用于选择性激光烧结技术生产的零件和模具,具有优良的综合性能。
下面,湖南SLS激光快速成型华曙高科就对其进行一个简要分析。
聚酰胺(尼龙-Nylon),是一类主链上含有许多重复聚酰胺基团的高分子化合物。
尼龙首先作为最重要的合成纤维原料而发展,其后才用做塑料制品。
尼龙的品种有几十种,它们的分子中都有酰胺基,因此具有共性。
尼龙与一般塑料相比具有耐磨、强韧、轻量、耐热、耐寒、易成型、自润滑、无毒、易染色等优点。
湖南SLS激光快速成型华曙高科指出,尼龙材料已大量应用于汽车等许多行业中。
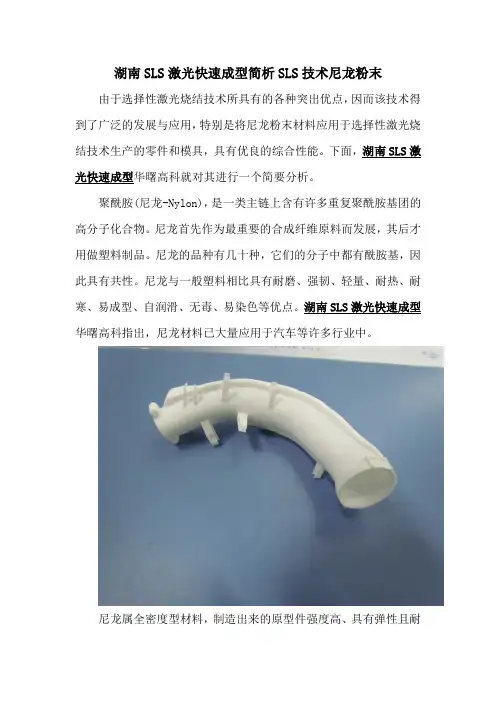
尼龙属全密度型材料,制造出来的原型件强度高、具有弹性且耐
劳性高,适合紧迫装配及多方面的功能测试,如吹风机外壳在高温下的运行测试、冲击及坠落测试等。
与热塑性塑料相比,尼龙材料具有许多优点:首先是优良的机械性能,强度高、韧性好,其SLS成型件强度达50MPa~70MPa,可直接作为结构件使用;其次是尼龙材料为晶态高分子聚合物,具有固定的熔点,在激光作用下,烧结区域因熔化、凝固而形成致密的实体,因而其SLS成型件致密度好,只有很少的气孔;最后是尼龙材料SLS原型后处理十分方便,由于尼龙材料有固定的熔点,因而原型边界清晰,用压缩空气即可将原型附近的粉末吹掉。
然而,湖南SLS激光快速成型华曙高科提出,尼龙粉末材料的烧结变形很大,特别对预热温度十分敏感,预热温度适应范围窄,其烧结成型难度较大。
对于热塑性塑料的选区激光烧结成型,由于其强度较低,以及成型精度等方面的局限性,热塑性塑料大部分只能用来制作概念设计的原型,而尼龙材料由于具有较好的机械性能,其制作的原型可以直接作为功能结构件使用,因此可以取代塑料,甚至部分要求不高的金属零件。
目前开发的适于SLS的纤细尼龙(Fine Nylon),以及最新的DuraForm PA(polyamide)和DuraForm GF(glass—filled Nylon)。
这两种材料为用户制造工程化的热塑性功能模型提供了一条直接而且有效的途径。
湖南SLS激光快速成型简析SLS技术尼龙粉末
湖南SLS激光快速成型简析SLS技术尼龙粉末由于选择性激光烧结技术所具有的各种突出优点,因而该技术得到了广泛的发展与应用,特别是将尼龙粉末材料应用于选择性激光烧结技术生产的零件和模具,具有优良的综合性能。
下面,湖南SLS激光快速成型华曙高科就对其进行一个简要分析。
聚酰胺(尼龙-Nylon),是一类主链上含有许多重复聚酰胺基团的高分子化合物。
尼龙首先作为最重要的合成纤维原料而发展,其后才用做塑料制品。
尼龙的品种有几十种,它们的分子中都有酰胺基,因此具有共性。
尼龙与一般塑料相比具有耐磨、强韧、轻量、耐热、耐寒、易成型、自润滑、无毒、易染色等优点。
湖南SLS激光快速成型华曙高科指出,尼龙材料已大量应用于汽车等许多行业中。
尼龙属全密度型材料,制造出来的原型件强度高、具有弹性且耐劳性高,适合紧迫装配及多方面的功能测试,如吹风机外壳在高温下的运行测试、冲击及坠落测试等。
与热塑性塑料相比,尼龙材料具有许多优点:首先是优良的机械性能,强度高、韧性好,其SLS成型件强度达50MPa~70MPa,可直接作为结构件使用;其次是尼龙材料为晶态高分子聚合物,具有固定的熔点,在激光作用下,烧结区域因熔化、凝固而形成致密的实体,因而其SLS成型件致密度好,只有很少的气孔;最后是尼龙材料SLS原型后处理十分方便,由于尼龙材料有固定的熔点,因而原型边界清晰,用压缩空气即可将原型附近的粉末吹掉。
然而,湖南SLS激光快速成型华曙高科提出,尼龙粉末材料的烧结变形很大,特别对预热温度十分敏感,预热温度适应范围窄,其烧结成型难度较大。
对于热塑性塑料的选区激光烧结成型,由于其强度较低,以及成型精度等方面的局限性,热塑性塑料大部分只能用来制作概念设计的原型,而尼龙材料由于具有较好的机械性能,其制作的原型可以直接作为功能结构件使用,因此可以取代塑料,甚至部分要求不高的金属零件。
目前开发的适于SLS的纤细尼龙(Fine Nylon),以及最新的DuraForm PA(polyamide)和DuraForm GF(glass—filled Nylon)。
SLS激光快速成型技术原理特点及工艺方法[本站推荐]

SLS激光快速成型技术原理特点及工艺方法[本站推荐]第一篇:SLS激光快速成型技术原理特点及工艺方法[本站推荐] 激光快速成型技术原理特点及工艺方法快速成型技术是近年来制造技术领域的一次重大突破和革命性的发展,激光快速成型技术是其必不可少的重要组成部分。
今天由湖南华曙高科专业人员分析激光快速成型技术原理特点及工艺方法。
八十年代后期发展起来的快速成型是基于分层技术、堆积成型,直接根据CAD模型快速生产样件或零件的先进制造成组技术总称。
RP技术综合了激光、CADCAM、计算机辅助设计与制造、光化学、新型材料等科学技术的研究成果,不需任何机械加工设备即可快速精确地制造复杂形状的物体,它不同于传统的去除成型、拼合成型及受迫成型等加工方法,它是利用材料累加法直接制造金属及各种复合材料零件。
常用的RP工艺有四种:1)立体光刻又称液料光固化2)选择性激光烧结3)熔丝沉积4)分层实体制造等。
其中,立体光刻是精度最高和应用最广的一种快速成型工艺。
以激光作为加工能源的激光快速成型是快速成型技术的重要组成部分,它集成了CAD技术、激光技术和材料科学等现代科技成果。
激光快速成型原理是用CAD生成的三维实体模型。
快速制造出的模型或样件可直接用于新产品设计验证、功能验证、工程分析、市场订货及企业决策等,缩短新产品开发周期,降低研发成本,提高企业竞争力。
激光快速成型技术主要特点可分为三种:1)制造速度快,成本低,节约了时间和成本,为传统的制造方法添增了新的活力。
实习自由制造,产品制造过程以及产品造价几乎和产品的复杂性和批量无关。
2)采用非接触的加工模式,没有传统加工的残余力问题,工具的更新问题,无切割、噪声等,有利于保护环境。
3)可实现快速铸造,快速模具制造,特别适用于新品的开发和单件零件的生产。
湖南华曙高科简单的介绍激光快速成型技术的工艺方法,其实,激光快速成型技术包括很多种工艺方法,其中相对成熟的有立体光固、选择性激光烧结、分层实体制造、激光熔覆成形、激光近形制造等。
湖南华曙高科及SLS分层制造技术介绍(2010.3)
目
录
一、公司简介 二、激光快速分层制造 三、激光直接成型制作立体电路 四、应用领域
一、公司简介
● 公司规模
华曙高科注册资金3000万元,是一家集科研、开发、生产和销售 于一体的高新技术企业,主要从事最先进激光技术的塑胶、金属、 陶瓷产品无模具智能制造、立体电路等领域的快速制造及快速制造 所需材料的研发与生产业务。 我公司在长沙麓谷国家高新技术产业开发区拥有一个3000平米左 右的生产基地,在该基地拥有一批杰出的海归工程技术人才和高素 质的经营团队,其中在国际工程界知名的激光分层制造技术专家美 籍华人许小曙博士(湖南欧美同学会17位特聘理事之一、湖南百人 计划首批专家之一)带领下,致力于最先进的激光塑胶、金属、陶 瓷等材料研发和制造技术的研究与开发。 目前我公司从美国3D Systems公司进口的SLS快速制造系统已正 式投入生产运营。
仿古的产品、残缺的陶瓷片等制作,供各级展 览馆使用和艺术品市场销售。
● 在文物保护和仿古产品上应用
● SLS分层制造的优势 – 便捷性、时间等
由于不需要通过模具生产,所以利用分层制造技术生产的产品可以 直接通过修改CAD文件,而对最终的产品进行改动。 由于生产过程中没有了制模的过程,因此产品的生产周期被大大的 缩短。 设计人员可以有更为开阔的空间对产品进行设计,而无须考虑制作 过程。
● SLS技术的生产流程
● SLS技术使用材料
SLS技术在国外的各行业中的应用发展迅猛,由于市场需求的日益 变化,用于SLS相关的材料技术也发生着日新月异的变化。 目前国外在实际生产过程中主要使用的材料包括:尼龙11、尼龙 12、陶瓷、蜡以及根据不同需求对以上材料进行了改性的材料。如 添加铝粉使材料具有一定的金属性及效果;添加纤维材料增加材料 的硬度等。 近一两年,随着SLS分层制造系统的不断优化改善,金属材料的使 用越来越广泛,特别是在欧洲及美国等地区。利用金属材料不但能 制作小批量的最终零部件产品,还能直接制造模具,用于大批量的 生产。
材料成型激光烧结SLS摘要(含英文)

摘要选择性激光烧结(Selective laser sintering,SLS)是一种快速成型工艺。
此技术有独特的优点高分子粉末是目前应用较多的SLS粉料,用高分子粉料制作功能件和代替传统的蜡模应用于精密熔模铸造技术是SLS技术的一个重要的发展方向。
通过查阅文献等方法,详细的介绍和分析了目前发展应用比较成熟的快速成型工艺,以及它们在各领域上的应用和它们的工艺流程。
本文用选择性激光烧结的正交试验对SLS制件平面尺寸和高度尺寸误差进行了详细的测量和理论分析,以及激光功率、扫描速度、扫描间距和分层厚度等成型工艺参数对铸件收缩率的影响。
通过实验数据和理论数据的相结合,以及图表的分析,在查阅一些文献的情况下,得出一个相对准确、科学的结论。
关键词:选择性激光烧结;成型工艺参数;快速成型;SLS高分子粉料AbstractSelective laser sintering(Selective laser sintering, SLS)is a rapid prototyping process. This technology has unique advantages polymer powder is used more SLS powder, with a polymer powder produced functional parts and replace the traditional wax used in precision investment casting technology is the SLS technology is an important direction of development. Through literature and other methods, a detailed description and analysis of the current development and application of rapid prototyping technology is relatively mature, and their applications in various fields and their processWith the development of rapid prototyping technology now, its future use in the field of materials has made a more detailed analysis. SLS rapid prototyping technology development, research prospects and their specific research discussion.Keywords: Selective laser sintering; molding process parameters; rapid prototyping; SLS polymer powder。
SLS选择性激光烧结快速成型

SLS选择性激光烧结快速成型
选择性激光烧结(Selective Laser Sintering,简称SLS)技术以固体粉末材料直接成型三维实体零件,不受零件形状复杂程度的限制,不需要任何的工装模具,直接将CAD三维模型转换为实体零件,该技术以原型复杂系数最大、应用范围最广、运行成本最低著称,采用该技术能够大大缩短产品研制开发周期,减少产品研制开发费用,加快产品更新速度,迅速响应市场需求,从而大大提升企业核心竞争力。
选择性激光烧结(SLS)技术属于快速成型(Rapid Prototyping,简称RP)技术领域,与传统制造技术相比,RP技术是一项具有数字化制造、高度柔性和适应性、直接CAD模型驱动、快速、材料类型丰富多样等鲜明特点的先进制造技术,自二十世纪八十年代末发展至今,己成为现代先进制造技术中的一项支柱技术。
sls采用红外激光器作能源。
加工时,首先将粉末预热到稍低于其熔点的温度,然后在刮平棍子的作用下将粉末铺平;激光束在计算机控制下根据分层截面信息进行有选择地烧结,一层完成后再进行下一层烧结,全部烧结完后去掉多余的粉末,则就可以得到一烧结好的零件。
激光快速成型(SLS)技术在汽车领域的应用讲解
激光快速成型(SLS)技术在汽车领域的应用湖南华曙公司采用的选择性粉末激光烧结(SLS)技术是行业领先的柔性智能制造技术,广泛服务于汽车制造、飞机工程、消费电子、精密传感等诸多领域。
快速制造(RM)激光装备欧美等国07年一年新增近2000台,制成产品已经大量出现在飞机、汽车、大型仪器、仪表等领域,由于不需要模具,从CAD文件到产品可在15小时之内出货,对我们这个传统的制造业大国产生了强烈的冲击,庞大的市场需求与国产设备的极缺造成的反差,无论是激光装备国产化市场还是产品市场都给我们留出了宝贵的市场机遇。
我们项目正是在国内批量制造RM设备并承接RM产品制造服务,并力争建成全国领先的产业集群,国家工程技术中心。
汽车设计和塑胶件批量制造中应用汽车外形及内饰件的设计、改型、装配试验,发动机、汽缸头等复杂外型的试制。
作为设计验证和评估的手段,激光快速成型已经用于国内外汽车产业中,●例如美国克莱斯勒公司已制造车身模型,将其放在高速风洞中进行空气动力学试验分析,取得了令人满意的效果,大大节约了试验费用。
●汽车发动机进气管内腔形状是由十分复杂的自由曲面构成的,它对提高进气效率、燃烧过程有十分重要的影响。
设计过程中,需要对不同的进气管方案做气道试验,传统的方法是用手工方法加工出由几十个截面来描述的气管木模或石膏模,再用砂模铸造进气管,加工中,木模工对图纸的理解和本身的技术水平常导致零件与设计意图的偏离,有时这种误差的影响是显著的。
使用数控加工虽然能较好地反映出设计意图,但其准备时间长,特别是几何形状复杂时更是如此。
英国Rover公司使用激光快速成型技术生产进气管的外模及内腔模,取得了令人满意的效果。
●在汽车模具制造中应用本激光快速成型技术,能烧结蜡、聚碳酸酯、尼龙、金属等各种材料。
用该系统制造的钢铜合金注塑模具,可注塑5万件工件。
也可以结合其他技术来制作钢质模具,实现金属模的快速制造。
或者直接制造出复形精度较高的EDM电极,用于注塑模、锻模、压铸等钢制模具型腔的加工。
SLS激光快速成型工艺参数及其应用
SLS激光快速成型工艺参数及其应用湖南华曙高科快速模型给大家分析下SLS激光快速成型的工艺参数及其应用,先谈谈工艺参数方面,烧结工艺参数对精度和强度的影响是很大的。
主要包括激光功率、扫描速度、烧结间距和单层层厚等,此外,预热也是SLS工艺的一个重要环节。
SLS激光快速成型的工艺参数可以分为以下几点:(1)激光功率。
随着功率增加,尺寸误差向正方向增大,且厚度方向的增大要比宽度方向的尺寸误差大,主要是由于对于波长一定的激光,其光斑直径是固定的。
此外,功率增加强度也会随着增大,但过大会加剧固化收缩引起的翘曲变形,所以要综合选用激光和烧结工艺参数(2)扫描速度。
当扫描速度增大时,尺寸误差向负误差方向减小,强度减小。
(3)烧结间距。
随着扫描间距的增大尺寸误差向负误差方向减小,同时强度减小。
扫描间距越小,单位面积上能量密度越大,熔化越充分,强度越高。
重叠部分越大,温度会升高,使更多的粉末烧结在一起,使误差向正方向增大。
间距越大,强度降低。
同时影响效率,应综合考虑。
(4)单层层厚。
随着单层层厚增加,强度减小,尺寸误差向负方向减小。
层厚增加,粘结牢固程度减弱,容易剥离,强度降低,且要熔化的粉末增加向外传递的热量减少,使尺寸误差向负方向减小,由于影响效率应综合考虑。
此外,预热是一个重要环节,没预热或是不均匀将会使成型时间增加,成型零件性能和精度降低。
经过预热可减少烧结时的热应力,防止其产生翘曲和变形,提高精度。
快速成型中的SLS选择性激光烧结工艺的应用:(1)直接制作快速模具。
SLS工艺可用不同的材料制造不同用途的模具,可直接烧结金属模具和陶瓷模具,用作注塑、压铸、挤塑等塑料成型模具及钣金成型模。
(2)复杂金属零件的快速无模具铸造。
将SLS激光快速成型技术与精密铸造工艺结合起来,特别适宜具有复杂形状的金属功能零件整体制造。
(3)内燃机进气管模型。
用SLS工艺制造的进气管模型可直接与相关零部件安装,进行功能验证,快速检测其运行效果进行针对性的改进以达到设计要求。
sls技术的成型原理 -回复
sls技术的成型原理-回复SLS技术,全称为选择性激光烧结技术(Selective Laser Sintering),是一种常用于三维打印的先进制造技术。
它通过使用激光束将粉末状材料逐层烧结,从而创建出三维实体物体。
SLS技术的成型原理涉及到多个步骤和关键技术,下面我们将一步一步详细回答。
第一步:建模和准备工作在使用SLS技术之前,首先需要进行建模和准备工作。
这一步通常通过比如计算机辅助设计(CAD)软件或三维扫描仪来创建或获取所需的物体模型。
模型可以是几何形状、结构或外观的。
然后,模型被转化为STL(三维模型文件的标准格式)文件,以便后续处理。
第二步:材料准备SLS技术采用的材料通常是粉末状的,如尼龙、尼龙玻璃纤维、尼龙铝粉,或者金属粉末。
这些材料被加工成微小的颗粒,并准备好供SLS打印机使用。
材料的粒径、分布均匀性、流动特性以及物理和化学属性对成型结果产生重大影响。
第三步:SLS打印机的设置在准备好打印材料之后,SLS打印机需要进行设置,以确保正确的操作。
这些设置包括确定制造参数、设置打印平台和对粉末进行预处理等。
打印参数包括激光功率、扫描速度、扫描模式等。
打印平台的设置包括温度和粗糙度等。
粉末的预处理可以包括除湿和筛选等步骤。
第四步:激光烧结层在打印开始之前,SLS打印机会将一层粉末均匀地分布在打印平台上。
随后,激光束被聚焦到很小的区域,将粉末烧结在特定的位置。
激光热量导致粉末颗粒熔融并与周围的颗粒结合,形成固态物质。
烧结过程是非接触的,因此不需要支撑结构。
然后,打印平台轻微下降一个距离,准备烧结下一层。
第五步:层层叠加SLS技术通过不断重复前面的层烧结过程,逐层将粉末烧结到所需的位置,直到最终完成物体的形成。
每一层的烧结过程都根据前一层的形状和位置进行,使得最后得到的物体与原始模型的几何形状完全相符。
叠加层的厚度通常很小,约为几十至几百个微米。
第六步:降温和光滑处理打印完成后,成形件需要经过冷却和降温处理。
华曙高科尼龙材料的SLS成型技术
流量测试对比
传统铝合金, 流量244CMF
SLS炭纤维, 流量356CMF,提高46%
压力与温度测试
• 测试条件:928 缸 体表面温度为185°F, 满负荷运行。 • 进气气体温度为
200°F。
• 测试构建在工作环 境下的变形量和强度。
压力与温度测试
在 20 psi 的
压力下,持续 9 秒,再释放 压力至0,1秒 后再加压。反 复循环。
许小曙博士接受中国创新创业大赛成都赛区决赛一等奖颁奖
华曙历程
第一台SLS实验样机
华 曙
2012. 2 第一台SLS产品样机试产。
设
备
第一台FARSOON401激光烧结机成功下线
研
制
历
程
继德国EOS、美 国3D Systems公 司之后,全球 第三家能生产 选择性激光尼 龙烧结设备的 公司!
成果汇报----第一台样机
瑞典 德国
美国
澳大利亚
巴西
成果汇报---- FS3200PA 沉淀法制粉工艺流程
成果汇报---- 制浆与分离
成果汇报----干燥与分级
成果汇报---- 终端产品
成果汇报---- 终端产品
合作单位
国外SLS技术服务企业车间实景
A380头等舱
Porsche 928发动机进气管
控制软件
• 特有的三维可 视化监测,可 靠、安全。
• 图形化界面,操作简单 • 手动和自动控制方式自
主选择,灵活性强; • 建造过程可实时修改建
造参数和添加工件;
成果汇报----控制软件 AllStar中文界面
华曙历程
2012年5月,华曙高科独立自主研发激光烧结粉末材料 “FS3200A”。 成为继德国Evonic公司后,全球第二家能独立生产SLS尼龙烧结材料并成功 走向产业化的企业。
sls技术的成型原理
SLS(Selective Laser Sintering)技术是一种增材制造(AM)技术,其成型原理基于激光束在粉末层上的选择性扫描和逐层烧结。
首先,SLS技术使用粉末材料作为原料,通常为金属粉末或塑料粉末。
在打印过程中,粉末被铺放在打印平台上,形成一层薄薄的粉末层。
接下来,激光束被投射到粉末层上。
激光束的功率密度和扫描速度可以根据需要进行调整,以控制烧结的深度和速度。
当激光束扫描到粉末层时,粉末颗粒之间的温度会迅速升高,达到熔点或软化点。
在激光束的作用下,粉末颗粒之间的连接形成烧结区域。
这些烧结区域会形成三维结构,并逐渐累积形成最终的打印对象。
在每一层烧结完成后,打印平台会下降一定距离,以便在下一层上铺设新的粉末层。
然后,新的激光束会再次扫描该层,进行下一层的烧结。
这个过程会重复进行,直到整个打印对象被制造完成。
需要注意的是,SLS技术的成型原理涉及到多个因素,如激光功率密度、扫描速度、粉末粒度、粉末成分等。
这些因素都会影响打印对象的精度、强度和表面质量。
因此,在实际应用中,需要根据具体需求和材料特性进行参数调整和优化。
此外,SLS技术还可以与其他增材制造技术结合使用,如SLA(光固化)、FDM(熔融沉积成型)等。
这些技术的结合可以进一步提高打印对象的精度、复杂性和功能性。