
10kv高压电缆中间接头制作详细过程
10kV高压电缆中间接头制作详细过程
本次接头制作选用JSY10/3.2 70-120mm热缩套件。
1.切割电缆。
将待接头的两段电缆自断口处交叠,交叠长度为200~300mm;量取
交叠长度的中心线并作记号,同时将黑色填充保留后翻,不要割断。
2.芯线处理。
将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段
电缆,然后处理线芯。
3.铅笔头特写。
铅笔头处理用来分散电场分布应力。
4.清洁半导层。
用附带的清洁剂清洁芯线(注意整个过程操作者要保持手的干
净)。
5.包缠应力疏散胶并套入应力控制管(图中黑色短管)。
6.烘烤应力控制管。
右侧为烘好的应力管。
7.在长端尾部套入屏蔽铜网。
8.在长端一次套入绝缘材料,短端套入内半导电管;在长端按图所示,一次套
入1)内层红色内绝缘管,2)中间红色外绝缘管,3)外层黑色外半导电管;
在短端套入黑色内导电管。
9.压接芯线。
注意压接质量(该图中压接钳为德国进口,全自动)。
10.打磨压接头(打磨为了消除尖端放电)。
11.在接头上包绕黑色半导电带,在铅笔头上用应力胶填充。
在接头上包绕黑色
半导电带,包产后接头处外径与主绝缘大小一致;在铅笔头上用红色应力胶填充,将铅笔头填满。
12.烘烤内半导电管。
将短端已经套入的黑色半导电管移至接头上烘烤收缩,用
配套清洁剂清洁整个芯线的绝缘层(白)和半导电管(黑)及应力管(黑)。
13.烘烤内绝缘。
将套入长端最内层的红色绝缘管移至接头上,在该管两管口部
位包绕热熔胶,然后从中间向两端加热收缩。
14.将套入长端第二层的红色绝缘管移至接头上,在该管两管口部位包绕热熔胶,
然后从中间向两端加热收缩,完成后在两端包绕高压防水胶布密封。
15.烘烤外半导层。
将套入长端最外层的黑色半导层移至接头上,在该管两管口
部位包绕热熔胶,然后从中间向两端加热收缩。
16.各相分别套入铜网屏蔽。
将套入长端铜屏蔽网移至接头上,用手将屏蔽网在
各相上整平,同时注意将铜网两端压在电缆原来的屏蔽层上,用锡焊焊接。
17.绑扎,整形。
将原来切割电缆时翻起的填充物(见图1)从新翻回,然后用白
纱带将三相芯线绑扎在一起,注意接头是否圆润平整,全在这里。
18.绑扎,整形2.有条件的可在白纱带外再包绕一层高压热缩带,增加密封绝缘
度,无条件不包也可。
19.焊接地线。
用附带的编织铜线将接头两端的保护钢铠联结(焊接)起来。
20.烘烤外护层。
将一端电缆中早已套入的长外护套管移到超过压接管位置时开
始热缩。
21.烘烤外护层2。
将另一端电缆中早已套入的短外护套管移到超过压接管位置,
套住先收缩的长护套管100mm时开始热缩。
22.完成。
用黑胶布在外护套交叠处做包缠封口处理,至此,电缆中间头制作结
束。
10KV高压电缆中间接头制作详细过程教程文件

特写,该填充物虽粘但韧度很好, 比防爆胶泥还要软;
使用black filler tape在图中四个位置 进行包缠;
在图中位置使用black bitumen cloth tape包缠,并 在电缆连接头最大直径处涂抹润滑脂;
此处省略两步骤图片: 1.接上图,将开始就套入的1根joint sleeve移
10KV高压电缆中间接头制 作详细过程
切除钢丝铠装后,将armour support ring放在铠装 和内护套之间(图中armour clamp此时仅为切除铠
装方便而用);
控制stress control tubing距芯线绝 缘层末端5毫米;
芯线连接
套入红色的绝缘热缩管(注意两端包缠红色密封胶),按相序连接各芯 线后,在连接管上包缠stress control mastic,填充连接区域并延伸至
stress control tubing,搭接长度不超过5毫米;
特写,注意包缠后的直径只能超过 芯线或连接管直径少许;
进程1/2处全景,两端包缠两层红色 的密封胶带
将core separator profile放入三相芯 线之间,下方为black filler profile;
将black filler profile填充入芯线之间的空 隙,使连接头在直径上变得平滑;
在armour clamps上包缠black mastic sealant,避免任何尖锐边角;
使用热风枪对outer joint sealing sleeve进行加热;源自进程百分百,竣工电缆头全景
示意图
此课件下载可自行编辑修改,仅供参考! 感谢您的支持,我们努力做得更好! 谢谢!
至连接头进行热缩;
2.使用screening mesh包缠电缆连接头;
10kV电缆中间头制作方法
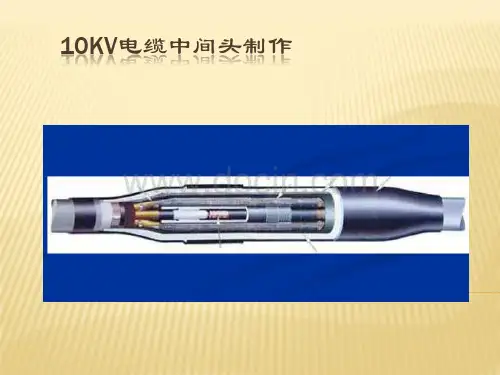
1、切割电缆
切割电缆。将待接头的两段电缆自断口处交 叠,交叠长度为200~300mm;量取交叠长 度的中心线并作记号,同时将黑色填充保 留后翻,不要切割。
2、芯线处理
选择热缩套件。 将热缩套件中一长一段两根直径最大的黑色塑 料管分别套入两端电缆,然后处理芯线。
3、铅笔头特写
9、压接芯线
注意压接质量(该压接钳为德国பைடு நூலகம்口,全自动)
10、打磨压接头
打磨为了消除尖端放电
11、接头包绕
在接头上包绕黑色半导电带,在铅笔头上用应 力胶填充。在接头上包绕黑色半导电带,包缠 后接头处外径与主绝缘大小一致;在铅笔头上 用红色应力胶填充,将铅笔头填满。
12、烘烤内半导电管
将短端已经套入的黑色内半导电管移至接头上 烘烤收缩,用配套清洁剂清洁整个芯线的绝缘 层(白)和半导电管(黑)及应力管(黑)
铅笔头处理用来分散电场分布应力。
4、清洁半导体层
用附带的清洗剂清洁芯线(注意整个过程操作 者要保持手的干净)
5、包缠应力控制管
应力疏散胶并套入应力控制管(图中黑色短管)
6、烘烤应力控制管
图中右侧为烘烤好的应力管
7、在长端尾部套入屏蔽铜网
8、依次套入绝缘材料
在长端依次套入绝缘材料,短端套入内半导电 管;在长端按图所示,依次套入(1,内层红 色内绝缘管)、(2,中间红色外绝缘管)、 (3,外层黑色外半导电管);在短端套入黑 色内半导电管。
将套入长端最外层的黑色外半导电管移至接头 上,在该管两管口部位包绕热熔胶,然后从中 间向两端加热收缩。
16、各相分别套入铜屏蔽网
将套入长端铜屏蔽网移至接头上,用手将屏蔽 网在各相上整平,同时注意将铜网两端压在电 缆原来的屏蔽层上,用锡焊焊接
10KV电缆中间接头制作

10KV电缆中间接头制作在电力传输和分配过程中,电缆是一个重要的组成部分。
对于电缆的连接和维护,中间接头是不可或缺的组成部分。
本文将介绍如何制作10KV电缆的中间接头。
材料准备•电缆:需要与10KV电缆相同类型的电缆•接头套管:接头套管长度应与悬空长度相等•装压套:套管压缩后所需•绞线:连接电缆的绞线需要与电缆相同材料和截面积•绝缘套管:用于覆盖绞线•接地线:长度应适合实际要求,电阻应符合要求制作步骤1.确定需要连接的电缆长度和连接方式,将连接准备好。
2.根据电缆直径选择相应的接头套管和装压套。
3.在接头套管内底部壁上钻一个适当大小的孔,用于接地线的穿透。
4.接通电缆端部的绞线,按照绞线的截面积和连接方式绞线。
5.绞线完成后,用绞线的截面积覆盖绝缘套管,并用绝缘胶带把绝缘套管包覆,以提高绝缘强度并加强整个接头的保护。
6.取下电缆绝缘层并根据实际需要清洗电缆。
7.将接地线穿过接头套管内底部的孔,与电缆接合,用绞线和绝缘套管把其覆盖。
8.将装压套嵌入接头套管中,将绞线连接部分移到套管内,并用装压套组装。
9.接地线焊接到接头套管壁上。
10.检查接头连通性,并进行绝缘测试。
安全提示•制作接头时必须按照正确的工作流程执行,不得省略任何步骤,否则可能会导致电缆事故。
•制作接头要遵循安全原则,必须戴好绝缘手套,避免直接接触裸露电线。
•操作结束后,接头必须进行全方位的检测,确保接头表面干净、整洁及电缆连接无误。
制作10KV电缆中间接头需要匹配各种材料和设备并按照正确顺序进行操作。
在操作过程中,必须遵循正确的安全和操作规范,确保接头的可靠性和稳定性。
10kV电缆热缩中间接头制作作业(5篇)

10kV电缆热缩中间接头制作作业1、确认电缆。
2、摇测电缆绝缘及放电。
3、锯开需要作接头处电缆并搭接(新电缆接续时,绝缘电阻测试合格后可直接搭接)。
4、电缆或剥去护套及钢铠;剥内护层、清除绝缘体表面半导电物质。
4、缠绕应力疏散胶,套入固定应力管,搭接铜屏蔽层。
5、芯线接续处理,削绝缘体成锥体(俗称削“铅笔头”);两端套入各种护套、管6、压接接续管并填充。
7、清洁绝缘表面,加热固定内绝缘管、外绝缘管套。
8、包绕密封胶、加热固定半导体管。
9、焊接铜屏蔽网,扎紧三相线芯。
10、加热固定内护套管。
11、焊接地线,加热固定外护套。
12、试验。
13、填埋中间接头,恢复现场,高压核相。
1、同一段电缆的厂家、型号是相同的,并且米标沿电缆连续,根据这三个要素,将要做接头的电缆和已停电电缆能确认的一端核对,必须确保三个要素全能吻合方可进行作业。
2、电缆绝缘电阻测试合格后,对摇测的电缆充分放电;3、电缆拉直平放并重叠200-300mm,在重叠中心处将电缆锯开;两端对正,在两端电缆上镀锌钢管。
3、按照一定长度剥去电缆外护层(长端890mm,短端490mm),在距外护层断口约30mm处的铠装上,缠绕绑扎线固定后,剥除其余钢带。
保留20mm内护层,其余剥去。
切除填充物。
两端芯线各量300mm,切铜屏蔽带,断口用自粘带固定;保留200mm半导体层,其余剥除。
清除绝缘体表面半导电物质。
4、将应力疏散胶拉薄,绕在半导体层和绝缘层交界处,各搭接5-10mm并填平。
用硅脂膏涂抹绝缘层表面,去掉铜屏蔽层上自粘带。
在两条电缆的套入应力管搭接铜屏蔽层20mm,加热固定。
5、在芯线端部切除绝缘体,切除长度为电缆连接管长度的二分之一加5mm。
并将绝缘体削成30mm长的锥体。
剥切长度较长一端套入内、外护套管,各相线芯分别依次套入铜网、半导体管、内绝缘管、外绝缘管。
同时在短的一端也套上内、外护套管。
6、导线上套上连接管,通过色相带确认相位正确后,每端连接管各压____次,用锉刀及砂布打表面压痕。
高压电缆中间接头制作详细过程

高压电缆中间接头制作详细过程在高压电力传输中,高压电缆是不可或缺的组成部分。
而高压电缆中间接头的制作则是非常重要的工序,制作好的中间接头能够保证电力传输的质量和可靠性。
在本篇文档中,我们将详细介绍高压电缆中间接头的制作过程。
准备工作在开始高压电缆中间接头的制作前,需要做好以下准备工作:1.工作场所应具备良好的通风条件和安全设施。
电缆绝缘材料具有较高的热膨胀系数,容易在高温下燃烧,因此工作场所应有防火设施。
2.准备好需要使用的工具和材料,包括高压电缆、终端头、工作手套、电气绝缘胶、绘图板、钢尺、剪刀、绝缘胶带、绝缘层剥离刀、钢丝刷等。
制作过程第一步:准备高压电缆首先,需要准备好待制作的高压电缆。
根据需要,确认需要制作的长度,并预留出一段电缆套头位置。
第二步:剥离绝缘层使用绝缘层剥离刀将高压电缆的绝缘层剥离,露出导体电线。
注意,应根据导线直径选择合适的剥离刀,不要损伤导线。
第三步:清洁导体电线使用钢丝刷清洁导体电线的表面,去除杂质和氧化层,以便后续处理。
第四步:切割终端头通过绘图板和钢尺,根据电缆直径测量出终端头的合适长度,并使用剪刀或者割断机具将终端头切割成正确长度。
第五步:安装终端头选择正确的终端头大小,并将其安装在电缆末端。
首先,应该将终端头的内侧涂抹上导热油。
然后,将终端头插入电缆末端,直到电缆的绝缘层与终端头完全吻合。
第六步:注入绝缘胶使用注射器将绝缘胶缓慢地注入电缆末端终端头内部。
注意,注射速度应该适中,防止绝缘胶注入过多造成负面影响。
第七步:包覆电缆末端处理完电缆接头后,将电缆末端使用绝缘胶带进行包覆。
同时,需要用手按压并卷紧绝缘胶带,保证绝缘胶完全贴合在电缆表面上,从而避免氧化和湿气侵入。
第八步:定型用电气绝缘胶对绝缘胶带进行涂覆,使之能够固定在该电缆中。
涂覆后,使用加热枪将电气绝缘胶进行加热,使其快速固化。
结论经过以上步骤的处理,我们制作好了一份高压电缆中间接头。
一份好的电缆中间接头质量,直接关系到高压电力的传输质量和可靠性,在制作过程中一定要严格按照操作规程进行,做好相关的记录和标签,以确保高质量的制作标准。
10kV电缆中间接头制作工艺标准+10KV高压电缆头冷缩工艺
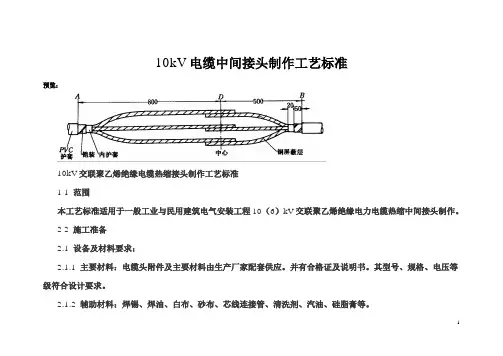
10kV电缆中间接头制作工艺标准预览:10kV交联聚乙烯绝缘电缆热缩接头制作工艺标准1 1 范围本工艺标准适用于一般工业与民用建筑电气安装工程10(6)kV交联聚乙烯绝缘电力电缆热缩中间接头制作。
2 2 施工准备2.1 设备及材料要求:2.1.1 主要材料:电缆头附件及主要材料由生产厂家配套供应。
并有合格证及说明书。
其型号、规格、电压等级符合设计要求。
2.1.2 辅助材料:焊锡、焊油、白布、砂布、芯线连接管、清洗剂、汽油、硅脂膏等。
2.2 2.2 主要机具:喷灯、压接钳、钢卷尺、钢锯、电烙铁、电工刀、克丝钳、改锥、大瓷盘。
2.3 作业条件:2.3.1 电缆敷设完毕,绝缘电阻测试合格。
2.3.2 作业场所环境温度0℃以上,相对湿度70%以下,严禁在雨、雾、风天气中施工。
2.3.3 施工现场要干净、宽敞、光线充足。
施工现场应备有220V交流电源。
2.3.4 室外施工时,应搭设临时帐蓬。
3 操作工艺3.1 工艺流程:设备点件检查→剥除电缆护层→剥除铜屏蔽及半导导电层→固定应力管→压接连接管→包绕半导带及填充胶→固定绝缘管→安装屏蔽网及地线→固定护套→送电运行验收3.2 设备点件检查。
开箱检查实物是否符合装箱单上的数量,外观有无异常现象。
3.3 剥除电缆护层(图2-28):图2-283.3.1 调直电缆:将电缆留适当余度后放平,在待连接的两根电缆端部的两米处内分别调直、擦干净、重叠200mm,在中间作中心标线,作为接头中心。
3.3.2 剥外护层及铠装:从中心标线开始在两根电缆上分别量取800mm、500mm,剥除外护层;距断口50mm 的铠装上用铜丝绑扎三圈或用铠装带卡好,用钢锯沿铜丝绑扎处或卡子边缘锯一环形痕,深度为钢带厚度1/2,再用改锥将钢带尖撬起,然后用克丝钳夹紧将钢带剥除。
3.3.3 剥内护层:从铠装断口量取20mm内护层,其余内护层剥除,并摘除填充物。
3.3.4 锯芯线、对正芯线,在中心点处锯断。
10kV电缆冷缩中间接头制作作业(二篇)
10kV电缆冷缩中间接头制作作业主要包括以下内容:1. 材料准备:根据设计要求,准备冷缩套管、绝缘套管、界面填料、绝缘填料等各种所需材料。
2. 设备准备:准备热风枪、剥线钳、绝缘剥皮剪、绝缘剥线钳、钢丝刷等所需设备。
3. 材料检查:对即将使用的冷缩套管、绝缘套管等材料进行外观检查和尺寸检查,确保其符合要求。
4. 线缆准备:用绝缘剥皮剪和绝缘剥线钳依照设计要求剥去电缆绝缘层,确保裸露的导体长度和裸露电缆长度符合要求。
5. 清洁处理:使用钢丝刷等工具清洁导体表面,确保表面干净无杂质。
6. 接头组装:根据设计要求,将绝缘套管、冷缩套管等材料按顺序套在导体上,并将界面填料和绝缘填料填充至套管内。
7. 加热处理:使用热风枪对接头进行加热,使冷缩套管收缩并与导体、绝缘套管密封稳固。
8. 绝缘性能测试:对制作好的接头进行绝缘电阻测试、介质损耗测试、局部放电测试等,确保接头的绝缘性能符合要求。
9. 记录报告:对接头制作过程中的各项参数和测试结果进行记录和整理,形成接头制作作业报告。
以上是一般的10kV电缆冷缩中间接头制作作业标准,具体标准还需根据项目和用户要求进行调整和制定。
10kV电缆冷缩中间接头制作作业(二)1、确认电缆。
2、摇测电缆绝缘及放电。
3、锯开需要作接头处电缆并搭接(新电缆接续时,绝缘电阻测试合格后可直接搭接)。
4、开剥电缆。
为防止钢铠松散,割除外护层时在端部留出200mm 的外护层。
断口平整,入刀力度合适。
使用专门工具进行打磨。
5、包绕半导电胶带。
用砂纸打磨掉残留在主绝缘上的半导体时只能用不导电的氧化铝砂纸进行主绝缘打磨。
6、安装冷缩接头主体。
冷缩接头必须安置于剥削长度较长的一端电缆。
压接管时不要压接接管中心。
按要求只能用混合剂,不能用硅脂。
7、安装铜编织网。
注意检查恒力弹簧固定是否牢固。
检查半导电胶带包覆是否完全、紧密。
8、包绕防水带。
防水带包覆应完全、紧密。
9、安装铠装接地线及编织线,注意检查恒力弹簧固定是否牢固。
10KV高压电缆中间头制作过程
10KV高压电缆中间头制作过程制作10KV高压电缆中间头的过程包括以下几个步骤:1.材料准备:准备主要材料,包括绝缘套管、电缆接头、接头套管、绝缘子、半导体材料、绝缘接地支架等。
确保材料的质量和完整性。
2.高压电缆准备:首先需要将两根高压电缆的外绝缘层、绝缘层和半导体层剥离,露出裸露的金属导体。
然后根据电缆接头尺寸,截取合适长度的电缆。
3.清洁处理:清洁电缆的裸露导体和绝缘层,确保其表面无杂质、油污和水分。
使用清洁剂或洗涤剂擦拭电缆表面,以提高接头的粘接性能。
4.安装电缆接头:将电缆接头插入电缆末端,将导体与接头的导体连接器相连接。
通过拧紧螺母,确保导体与接头的良好接触。
然后将半导体材料缠绕在导体和接头之间,提高电缆的绝缘性能。
5.安装绝缘子和接头套管:将绝缘子插入接头的绝缘子插槽中,使其与电缆的绝缘层完全贴合。
然后将接头套管套在接头上方,保护绝缘子和接头不受机械损伤。
6.安装绝缘接地支架:将绝缘接地支架安装在电缆的绝缘层上方。
绝缘接地支架可以提供绝缘子的电气接地保护,减少电缆绝缘层外部的电磁干扰。
7.绝缘填充:在接头套管内填充绝缘填充物,以提高电缆连接处的绝缘性能。
绝缘填充物可以填充空隙,防止水分和气体进入电缆接头。
8.密封防护:用绝缘套管将整个接头密封起来,以保护接头免受机械和环境的损害。
绝缘套管可以使用热缩管或绝缘胶带等材料。
9.检测和测试:对制作好的10KV高压电缆中间头进行检测和测试。
通过高压测试、绝缘电阻测试和局部放电测试等方式,确保电缆连接处的安全性和可靠性。
10.安装完成:经过检测和测试合格后,将制作好的10KV高压电缆中间头安装在需要连接的两根电缆的连接处。
通过紧固螺母,确保连接牢固。
以上就是10KV高压电缆中间头的制作过程。
制作过程需要严格遵循工艺要求和操作规程,以确保制作出质量可靠的电缆中间头。
制作时还需要采取相应的安全措施,确保人身安全。
10KV高压电缆中间接头制作-图解
电缆头为JSY10/3.2 70-120mm热缩套件。
1,切割电缆。
将待接头的两段电缆自断口处交叠,交叠长度为200~300mm;量取交叠长度的中心线并作记号,同时将黑色填充保留后翻,不要割断。
2,芯线处理将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段电缆,然后处理线芯。
3,铅笔头处理;清洁半导层——用附带的清洗剂清洁芯线(注意整个过程操作者要保持手的干净);包缠应力疏散胶并套入应力控制管(图中黑色短管)4,烘烤应力控制管。
右侧为烘好的应力管5,在长端尾部套入屏蔽铜网。
6,在长端依次套入绝缘材料,短端套入内半导电管;在长端按图所示,依次套入(1,内层红色内绝缘管)、(2,中间红色外绝缘管)、(3,外层黑色外半导电管);在短端套入黑色内半导电管7,压接芯线;注意压接质量8,打磨压接头。
打磨为了消除尖端放电9,在接头上包绕黑色半导电带,在铅笔头上用应力胶填充。
在接头上包绕黑色半导电带,包缠后接头处外径与主绝缘大小一致;在铅笔头上用红色应力胶填充,将铅笔头填瞒。
10,烘烤内半导电管;将短端已经套入的黑色内半导电管移至接头上烘烤收缩,用配套清洁剂清洁整个芯线的绝缘层(白)和半导电管(黑)及应力管(黑)11,烘烤内绝缘;将套入长端最内层的红色内绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
12,烘烤外绝缘管;将套入长端第二层的红色外绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩,完成后在两端包绕高压防水胶布密封。
13,烘烤外半导电层;将套入长端最外层的黑色外半导电层移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
14,各相分别套入铜网屏蔽;将套入长端同屏蔽网移至接头上,用手将屏蔽网在各相上整平,同时注意将铜网两端压在电缆原来的屏蔽层上,用锡焊焊接。
15,绑扎,整形;将原来切割电缆时翻起的填充物(24楼图)从新翻回,然后用白纱带将三相芯线绑扎在一起,注意:接头是否圆润平整,全在这里了。
10KV高压电缆中间接头制作 图解
电缆头为JSY10/3.2 70-120mm 热缩套件。
1,切割电缆。
将待接头的两段电缆自断口处交叠,交叠长度为200~300m m;量取交叠长度的中心线并作记号,同时将黑色填充保留后翻,不要割断。
n2,芯线处理将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段电缆,然后处理线芯。
3,铅笔头处理;清洁半导层一一用附带的清洗剂清洁芯线(注意整个过程操作者要保持手的干净);包缠应力疏散胶并套入应力控制管(图中黑色短管)4,烘烤应力控制管。
右侧为烘好的应力管5,在长端尾部套入屏蔽铜网。
6,在长端依次套入绝缘材料,短端套入内半导电管;在长端按图所示,依次套入(1,内层红色内绝缘管)、(2,中间红色外绝缘管)、(3,外层 黑色外半导电管);在短端套入黑色内半导电管7,压接芯线;注意压接质量8,打磨压接头。
打磨为了消除尖端放电*Ji*•乱stJ? V.二 hjlorg com食f :丄工血芒' ;•.炸科严建% ■ -. . ■ 二、牡. 、 '::)- 舞世盘・』2广1以匚cim9,在接头上包绕黑色半导电带,在铅笔头上用应力胶填充。
在接头上包绕黑色半导电带,包缠后接头处外径与主绝缘大小一致;在铅笔头上用红色应力胶填充,将铅笔头填瞒。
10,烘烤内半导电管;将短端已经套入的黑色内半导电管移至接头上烘烤收缩, 层(白)和半导电管(黑)及应力管(黑)11,烘烤内绝缘;将套入长端最内层的红色内绝缘管移至接头上, 向两端加热收缩。
用配套清洁剂清洁整个芯线的绝缘在该管两管口部位包绕热熔胶,然后从中间[zFniong.corri 12,烘烤外绝缘管;将套入长端第二层的红色外绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩,完成后在两端包绕高压防水胶布密封。
烘烤外半导电层;将套入长端最外层的黑色外半导电层移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
14,各相分别套入铜网屏蔽;将套入长端同屏蔽网移至接头上,用手将屏蔽网在各相上整平,同时注意将铜网两端压在电缆原来的屏蔽层上,用锡焊焊接。