
【CN109897994A】液态模锻加工铸造铝合金及其铸造工艺【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910318385.9
(22)申请日 2019.04.19
(71)申请人 深圳市拜尔克科技有限公司地址 518000 广东省深圳市宝安区沙井街道沙三社区西沙路74号蓝宝工业区厂房11三层公共空间
(72)发明人 谢清泉
(74)专利代理机构 深圳市深弘广联知识产权代理事务所(普通合伙) 44449代理人 向用秀
(51)Int.Cl.C22C 21/02(2006.01)C22F 1/043(2006.01)C22C 1/02(2006.01)C22C 1/06(2006.01)B21J 5/00(2006.01)
(54)发明名称液态模锻加工铸造铝合金及其铸造工艺(57)摘要本发明公开了一种液态模锻加工铸造铝合金及其铸造工艺;铝合金采用液态模锻技术,且按质量百分比由以下成为组成:Si:7-8.0%,Cu:0.05-0.1%;Mn:0.01-0.05%;Mg:0.3-0.45%;Zn:0.11-0.17%;Fe:0.01-0.12%;余量为Al和不可避免的杂质元素,其中杂质元素的总量按照质量百分比控制在0.05%以下。液态模锻方法包括配料、熔炼铝合金液、精炼除气除渣、液态模锻成形和固溶时效处理。本发明液态模锻铝合金具有强度高、塑性好,轻便的优点,适合于液态模锻双轮车的受力结构件,如车身、车头等,从而使得制作的车头、车身更加轻便,
用户在使用时更加省力。
权利要求书2页 说明书5页 附图1页CN 109897994 A2019.06.18
CN 109897994
A1.一种液态模锻加工铸造铝合金,其特征在于;所述铝合金采用液态模锻技术,且按质
量百分比由以下成为组成:
Si:7-8.0%,
Cu:0.05-0.1%;
Mn:0.5-1.3%;
Mg:0.3-0.45%;
Zn:0.11-0.17%;
Fe:0.01-0.12%;
余量为Al和不可避免的杂质元素,其中杂质元素的总量按照质量百分比控制在0.05%
以下。
2.根据权利要求1所述的液态模锻加工铸造铝合金,其特征在于,所述铝合金采用液态
模锻技术,且按质量百分比由以下成为组成:
Si:7.3-7.7%,
Cu:0.07-0.09%;
Mn:0.7-1.1%;
Mg:0.37-0.4%;
Zn:0.137-0.148%;
Fe:0.01-0.08%;
余量为Al和不可避免的杂质元素,其中杂质元素的总量按照质量百分比控制在0.05%
以下。
3.根据权利要求1所述的液态模锻加工铸造铝合金,其特征在于,按照质量百分比,各
个成分的最佳选择为:
Si:7.5%,
Cu:0.08%,
Mn:0.8%,
Mg:0.37%,
Zn:0.14%,
Fe:0.05%,
余量为Al和不可避免的杂质元素,其中杂质元素的总量按照质量百分比控制在0.05%
以下。
4.一种液态模锻加工铸造铝合金的铸造工艺,其特征在于,包括以下步骤:
称量:按照液态模锻加工铸造铝合金的成分质量百分比,称取各种金属作为原材料进
行配料;
熔化:将各种金属采用高温熔化,得到液态状金属,然后加入按照其质量组分,进行搅
拌混合,得到铝合金液;
成型:当铝合金液的稳定在650-700℃时,将铝合金液在1200Pa-1500Pa的大气压下从
下部挤压进料的模腔进行挤压,充型速度为0.2-0.3m/s,保压时间为1-2s条件下,将铝合金
液模锻成铝合金;
冷处理:将铝合金从模具中取出后,进行固溶和水淬处理,
最终得到高强度的铝合金。权 利 要 求 书1/2页
2CN 109897994 A
【CN109868397A】一种高强韧高模量铝合金材料及其压铸工艺【专利】
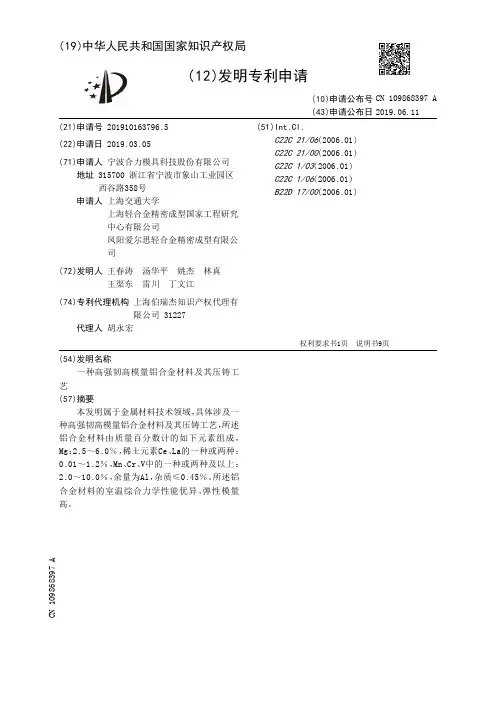
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910163796.5
(22)申请日 2019.03.05
(71)申请人 宁波合力模具科技股份有限公司地址 315700 浙江省宁波市象山工业园区西谷路358号 申请人 上海交通大学 上海轻合金精密成型国家工程研究中心有限公司 凤阳爱尔思轻合金精密成型有限公司
(72)发明人 王春涛 汤华平 姚杰 林真 王渠东 雷川 丁文江
(74)专利代理机构 上海伯瑞杰知识产权代理有限公司 31227代理人 胡永宏(51)Int.Cl.C22C 21/06(2006.01)C22C 21/00(2006.01)C22C 1/03(2006.01)C22C 1/06(2006.01)B22D 17/00(2006.01)
(54)发明名称一种高强韧高模量铝合金材料及其压铸工艺(57)摘要本发明属于金属材料技术领域,具体涉及一种高强韧高模量铝合金材料及其压铸工艺,所述铝合金材料由质量百分数计的如下元素组成,Mg:2.5~6.0%,稀土元素Ce、La的一种或两种:0.01~1.2%,Mn、Cr、V中的一种或两种及以上:2.0~10.0%,余量为Al,杂质≤0.45%。所述铝合金材料的室温综合力学性能优异,弹性模量
高。
权利要求书1页 说明书9页CN 109868397 A2019.06.11
CN 109868397
A1.一种高强韧高模量铝合金材料,其特征在于:由质量百分数计的如下元素组成,Mg:
2.5%~6.0%,稀土元素Ce、La的一种或两种:0.01%~1.2%,Mn、Cr、V中的一种或两种及
以上:2.0%~10.0%,余量为Al,杂质≤0.45%。
2.根据权利要求1所述的高强韧高模量铝合金材料,其特征在于:
所述Al和Mg分别选自工业纯铝和工业纯镁;
所述稀土元素Ce、La分别以铝-稀土中间合金加入;
JIS-H5302-2006铝合金压铸件(中文)
前言
本标准是参照工业标准化法第14条,以批准的第12条第1项的规定为基准,由社团法人日本压铸件协会(JDCA)/财团法人日本标准协会(JSA)提出申请,备齐工业标准草案,与应修订的日本工业标准的提议一起,经过日本工业标准调查会的审议,由经济产业大臣批准的日本工业标准。因此,JIS H 5302∶2000被修订,并被置换为本标准。
按照修订,对比日本工业标准和国际标准,为了易于制定与国际标准一致的日本工业标准,以及以日本工业标准为基础的国际标准草案提案,将ISO/FDIS 3522∶2006,铝及铝合金压铸件—化学合成物及机械性能作为基础使用。
作为本标准的一部分,提请读者注意有可能出现与具备了技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册等相抵触的情况。经济产业大臣和日本工业标准调查会对于与有这样技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册有关的确认,没有责任。
JIS H 5302有如下所示的附件。
附件1(参考)使用部件例
附件2(参考)与JIS对应的国际标准的对照表
目 录
1. 适用范围 …………………………………………………………………………………2
2. 引用标准 …………………………………………………………………………………2
3. 种类及记号 ………………………………………………………………………………3
4. 材料 ………………………………………………………………………………………3
5. 质量 ………………………………………………………………………………………4
6. 形状、尺寸 ………………………………………………………………………………4
7. 试验 ………………………………………………………………………………………4
7.1 分析试验 ………………………………………………………………………………4
铝合金的熔炼与铸造

第1页 第二章 铝合金的冶炼
1. 金属铝的制取
金属铝最初是用化学法制取的。1825年丹麦化学家H.C.Örested和1827年德国Wöhler F.分别用钾汞齐和钾还原无水氯化铝,都得到少量金属粉末。1854年Wöhler F.还用氯化铝气体通过熔融钾的表面,得到了金属铝珠,每颗重约10~15mg,因而能够初步测定铝的密度,并认识到铝的熔点不高,且具有延展性。后来,法国S.G。Deville用钠代替钾还原熔融的氯化钠_氯化铝络盐,也制取金属铝。1854年他在法国巴黎附近建立了一座小型炼铝厂。1865年俄国 H.H.BeKeTOB提议用镁来置换冰晶石中的铝,这一方案被德国Gmelingen Aluminium und
Magnesium Fabrik 采用。由于电解法兴起,化学法便渐渐被淘汰。在整个化学法炼铝阶段中(1854~1895年),大约总共生产了200Ton铝。
电解法熔炼铝起源与1854年。当时德国R.W.Bunsen和法国S.C.Deville分别电解氯化钠_氯化铝络盐,得到金属铝。
1883年美国S.Bradley申请了电解熔融冰晶石的专利。1886年美国的C.M.Hall 和法国的L.T.Héroult同时发明了冰晶石_氧化铝融盐电解法并申请到专利。此法便是一百年来全世界炼铝工业上采用的唯一方法,统称为霍尔_埃鲁法。中国的炼铝试验工作起始自1934年天津的黄海化学工业社,用800A预焙阳极电解槽炼出金属铝。抚顺铝厂开始兴建于1937年,电解槽为自焙阳极式,电解强度为2400 A,最高年产铝量达到8000Ton。台湾省高雄铝厂亦兴建于1937年。从南阳 Bintan岛运来三水铝土矿,在厂内用拜耳法生产氧化铝,用24000A和30000A自焙阳极电解槽生产铝,最高年产量达到10KTon。新中国成立后,铝合金工业得到迅速的发展。我国的铝冶炼工业经过几十年的发展,取得了前所未有的成绩,2000年氧化铝产量达429万Ton,铝锭283万Ton,我国已成为世界铝生产和消费的大国。这一成绩的取得,与科技的贡献是不可分的。青海铝业集团现已成为国内最大的电解铝及氧化铝生产基地,其技术已经达到国际先进水平。其国内的原铝市场份额的7成以上。
JIS-H5302-2006铝合金压铸件(中文) 2
前言
本标准是参照工业标准化法第14条,以批准的第12条第1项的规定为基准,由社团法人日本压铸件协会(JDCA)/财团法人日本标准协会(JSA)提出申请,备齐工业标准草案,与应修订的日本工业标准的提议一起,经过日本工业标准调查会的审议,由经济产业大臣批准的日本工业标准。因此,JIS H 5302∶2000被修订,并被置换为本标准。
按照修订,对比日本工业标准和国际标准,为了易于制定与国际标准一致的日本工业标准,以及以日本工业标准为基础的国际标准草案提案,将ISO/FDIS 3522∶2006,铝及铝合金压铸件—化学合成物及机械性能作为基础使用。
作为本标准的一部分,提请读者注意有可能出现与具备了技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册等相抵触的情况。经济产业大臣和日本工业标准调查会对于与有这样技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册有关的确认,没有责任。
JIS H 5302有如下所示的附件。
附件1(参考)使用部件例
附件2(参考)与JIS对应的国际标准的对照表
目 录
1. 适用范围 …………………………………………………………………………………2
2. 引用标准 …………………………………………………………………………………2
3. 种类及记号 ………………………………………………………………………………3
4. 材料 ………………………………………………………………………………………3
5. 质量 ………………………………………………………………………………………4
6. 形状、尺寸 ………………………………………………………………………………4
7. 试验 ………………………………………………………………………………………4
7.1 分析试验 ………………………………………………………………………………4
《高强韧类真空压铸铝合金材料技术条件》标准编制说明
《高强韧类真空压铸铝合金材料技术条件》编制说明
一、工作简况
1.1 任务来源
《高强韧类真空压铸铝合金材料技术条件》团体标准是由中国汽车工程学会批准立项。文件号中汽学函【2018】192号,任务号为2018-8。本标准由中国汽车工程学会提出,苏州有色金属研究院有限公司、中铝材料应用研究院有限公司、广东鸿图科技股份有限公司、安徽江淮汽车集团股份有限公司、中铝山西新材料有限公司、南通鸿劲金属铝业有限公司、重庆长安汽车股份有限公司等单位起草。
1.2编制背景与目标
《高强韧类真空压铸铝合金材料技术条件》由苏州有色金属研究院有限公司牵头,联合中铝材料应用研究院有限公司、广东鸿图科技股份有限公司、安徽江淮汽车集团股份有限公司、中铝山西新材料有限公司、南通鸿劲金属铝业有限公司、重庆长安汽车股份有限公司等6家整车及材料企业共同研制。
为保障我国乘用车油耗水平在2025年下降至百公里4L,我国正加快汽车轻量化进程和大力发展新能源汽车尤其是电动汽车,车身连接件和电池托盘等结构件的铝化是实现轻量化的重要发展方向。这些结构件对强度和韧性均提出了较高的要求,
采用真空压铸技术和高强韧压铸铝合金制备汽车结构件越来越被主机厂接受。但是,我国目前仅有针对传统非承载压铸件的压铸铝合金材料标准,严重制约了我国汽车轻量化特别是新能源汽车的快速发展。本标准的提出旨在用技术指标规范高强韧压铸铝合金材料的术语和定义、合金化学成分及范围、合金外部质量标准、合金内部质量检测手段包括断口组织观察、含渣量检测、含氢量检测、显微组织观察等和相应标准、压铸态合金的拉伸性能检测手段及标准、热处理技术条件、合金热处理状态的质量检测包括室温拉伸、冲击韧性及疲劳性能等测试方法及标准。通过本标准的研制,规范汽车用铝合金结构零件对压铸铝合金的整体要求,有利于汽车轻量化行业的技术发展。
1.3主要工作过程
本标准于2017年3月开始标准学习;2017年4月到2018年4月份进行了标准相关的试验和数据收集工作;2018年5月15日,苏州有色金属研究院有限公司对本标准的任务来源、技术内容、编制说明等进行了简要介绍,并宣布成立标准起草组。各起草人对本标准的内容逐字逐句地进行了积极热烈的讨论,形成了征求意见处理汇总处理表,其中大部分意见被予以采纳和接受;2018年5月到7月进行标准的编写工作。
国内外高端铝合金材料发展及研究现状

国内外高端铝合金材料发展及研究现状
近日,俄罗斯国立研究型技术大学研制出一种低成本、可耐400℃高温的铝合金,相较于其他类似合金可承受范围高出100℃至150℃,预计将大大减少铁路运输、航空和其他设备的重量和碳足迹。而我国在碳中和和轻量化背景下,也在积极探索“以铝代钢”的发展模式,推动铝合金行业的发展。
一、铝合金行业市场规模
由于铝合金耐高温、可循环利用、低成本等优点,近年来日益受到各个领域的广泛应用。2017年铝合金行业市场规模为2011.18亿元,2020年增长至2765.53亿元。预计2021年铝合金行业市场规模将达到2997.55亿元,2022年将进一步达到3318.34亿元。
近年来,我国铝合金产量持续增长。2021年9月中国铝合金产量为93.5万吨,同比增长3%;2021年1-9月中国铝合金累计产量为835.4万吨,累计增长19.2%;2015-2020年中国铝合金产量逐年递增,2020年达到最高。
二、国内外铝合金材料发展及研究现状
(一)国外铝合金材料发展及研究现状
总体来看,工业发达国家铝合金材料开发与应用的历史时间长,基础好,研究积累雄厚,铝合金材料体系系统性强,产业技术水平较高。尤其是美国、俄罗斯等工业强国较早开展了铝合金材料的研发工作,申请了大量的铝合金牌号,广泛应用于汽车、船舶、空天等领域,现已形成了一定程度的专利霸权。
在汽车领域,铝合金是实现汽车轻量化的重要材料。在 2XXX 系铝合金方面,美国的雷伊路菲公司和法国的西贝内公司相继开发了 2036-T4、 AU2G-T4 铝合金板材,用于汽车车身。在 5XXX 系铝合金方面,美国铝业公司(ALCOA)开发了 X5085-O、5182-O 等铝合金,用于车身内板。在 6XXX 系铝合金方面,美国研制了 6009 和 6010 车身铝合金板。挪威海德鲁铝业公司 [2] 在
2018 年开发了 HHS360 合金,抗拉强度比 6082 合金提高了 10.8%,达到
低压铸造技术介绍
第一节 概述
在二十世纪初期,国外开始研究并应用低压铸造工艺,同时期,英国ke登记了第一个低压铸造专利,主要用于巴氏合金的铸造。法国人制定了用于铝合金和铜合金的计划,并首先在铝合金铸造生产中得到推广使用。
第二次世界大战爆发后,随着航空工业的发展,英国广泛地采用低压铸造生产技术要求较高的航空发动机的气缸等轻铝合金铸件,并采用金属性低压铸造,大量生产高硅铝合金铸件。北美的汽车工业和电机工业又广泛采用金属型低压铸造生产汽缸、电机转子等重要铸件。这样,低压铸造工艺迅速扩散到通用机械、纺织机械、仪表和商业产品的领域。
我国从五十年代开始研究低压铸造,但发展一直比较缓慢。随着汽车工业的发展,和大量新技术的采用,在上世纪末和本世纪初,低压铸造在我国得到快速发展,国产低压铸造机的功能和性能,及使用的稳定性和可靠性已经接近或达到国际先进水平,被大量用于汽车轮毂、汽车缸盖等铸件的生产。
第二节 低压铸造原理及特点
低压铸造是使液体金属在压力作用下充填型腔,以形成铸件的一种方法。由于所用的压力较低,所以叫做低压铸造。其工艺过程如下:在装有合金液的密封容器(如坩埚)中,通入干燥的压缩空气,作用在保持一定浇注温度的金属液面上,造成密封容器内与铸型型腔的压力差,使金属液在气体压力的作用下,沿升液管上升,通过浇口平稳地进入型腔,并适当增大压力并保持坩埚内液面上的气体压力,使型腔内的金属液在较高压力作用下结晶凝固。然后解除液面上的气体压力,使开液管中未凝固的金属液依靠自重流回坩埚中,再开型并取出铸件,至此,一个完整的低压浇铸工艺完成。
低压铸造独特的优点表现在以下几个方面:
1.低压铸造的浇注工艺参数可在工艺范围内任意设置调整,可保证液体金属充型平稳,减少或避免金属液在充型时的翻腾、冲击、飞溅现象,从而减少了氧化渣的形成,避免或减少铸件的缺陷,提高了铸件质量;
JIS铝合金压铸件中文
JIS铝合金压铸件中文
Document serial number【UU89WT-UU98YT-UU8CB-UUUT-UUT108】
前言
本标准是参照工业标准化法第14条,以批准的第12条第1项的规定为基准,由社团法人日本压铸件协会(JDCA)/财团法人日本标准协会(JSA)提出申请,备齐工业标准草案,与应修订的日本工业标准的提议一起,经过日本工业标准调查会的审议,由经济产业大臣批准的日本工业标准。因此,JIS H 5302∶2000被修订,并被置换为本标准。
按照修订,对比日本工业标准和国际标准,为了易于制定与国际标准一致的日本工业标准,以及以日本工业标准为基础的国际标准草案提案,将ISO/FDIS 3522∶2006,铝及铝合金压铸件—化学合成物及机械性能作为基础使用。
作为本标准的一部分,提请读者注意有可能出现与具备了技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册等相抵触的情况。经济产业大臣和日本工业标准调查会对于与有这样技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册有关的确认,没有责任。
JIS H 5302有如下所示的附件。
附件1(参考)使用部件例
附件2(参考)与JIS对应的国际标准的对照表
目 录
1.适用范围 …………………………………………………………………………………2
2.引用标准 …………………………………………………………………………………2
3.种类及记号 ………………………………………………………………………………3
4.材料 ………………………………………………………………………………………3
5.质量 ………………………………………………………………………………………4
6.形状、尺寸 ………………………………………………………………………………4
国内消失模铸造工艺的发展
国内外消失模铸造技术的发展
山东大学 姜青河 教授
一.国内消失模铸造发展情况及主要问题
据中国铸造协会统计,2003年我国逐渐产量达到1987万吨,到2004年我国铸造企业达到2.6万家,铸件产量和铸造企业数量均居世界第一位,确立了我国铸造大国的地位。
消失模铸造技术作为一种先进的铸件成型方法,近年来在世界上得到了迅速的发展。在西方发达国家由于机械化,自动化消失模铸造生产线的陆续建成投产,以及所生产的显著经济和社会效益,使这项技术呈现出强大的生命力。前几年我国消失模铸造技术应用虽然进展缓慢,但是在近五年来得到了快速发展。特别是由于消失模铸造设备投资少、工艺路线短、工序简化、占地面积小、铸件尺寸精度和外观精度高,许多原有的中校铸造企业也越来越多地采用该项技术。但是,有些企业对该技术的认识不足,对出现的问题未加仔细研究分析,在操作中也未能加以重视,导致铸件质量波动,就认为消失模铸造技术不适应自己的情况而放弃。
在选择是否采用消失模铸造工艺的时候,要综合分析产品结构、批量大小、铸件材质、质量要求、投资大小等因素。对于结构不太复杂、批量要求较大的箱体件、管件等,采用消失模铸造工艺是比较成功的。在初次进行消失模铸造试生产时,建议先选择简单铸件,原材料选用优质材料,尽量保证初试成功,增强对这种工艺的信心。等到技术掌握比较熟练后,可以逐步采用国产一般材料,并采用自己设计的工艺。在投产之前,建议企业多了解消失模铸造工艺的特点和基本技术要求,多于消失模铸造专业技术人员沟通,比如参加相应的技术培训,出席相应的专业技术会议、聘请大专院校、科研院所专业技术人员进行技术指导等。
下面从三个方面介绍消失模铸造中应注意的问题:
1. 模样
模样材料通常称为珠粒,消失模铸造采用的珠粒一般分为三种:EPS(聚苯乙烯)、STMMA(共聚树脂)和EPMMA(聚甲基丙烯酸甲酯)。三者都属于高分子材料。对于低碳钢铸件,模样材料中的碳容易使铸件表面产生积碳现象,导致碳缺陷。其中的EPS(含碳量92%)、STMMA(含碳60~90%)和EPMMA(含碳60%)对铸件碳缺陷的影响程度依次减小。此外,模样密度是其发气量的重要控制参数,上述三种材料的发气量从小到大依次为EPS、STMMA和EPMMA。同时,珠粒尺寸应根据所生产铸件的壁厚进行选择,一般情况下,厚大铸件选用较粗粒径的珠粒,薄壁铸件选用较细粒径的珠粒,使铸件最薄部位保持三个珠粒以上为宜。
JIS-H5302-铝合金压铸件(中文)之欧阳体创编
前言
时间:2021.02.03 创作:欧阳体
本标准是参照工业标准化法第14条,以批准的第12条第1项的规定为基准,由社团法人日本压铸件协会(JDCA)/财团法人日本标准协会(JSA)提出申请,备齐工业标准草案,与应修订的日本工业标准的提议一起,经过日本工业标准调查会的审议,由经济产业大臣批准的日本工业标准。因此,JIS H
5302∶2000被修订,并被置换为本标准。
按照修订,对比日本工业标准和国际标准,为了易于制定与国际标准一致的日本工业标准,以及以日本工业标准为基础的国际标准草案提案,将ISO/FDIS 3522∶2006,铝及铝合金压铸件—化学合成物及机械性能作为基础使用。
作为本标准的一部分,提请读者注意有可能出现与具备了技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册等相抵触的情况。经济产业大臣和日本工业标准调查会对于与有这样技术特性的专利权,申请公开后的专利请求,实用新型权力,以及申请公开后的实用新型呈请注册有关的确认,没有责任。
JIS H 5302有如下所示的附件。
附件1(参考)使用部件例
附件2(参考)与JIS对应的国际标准的对照表
目录
1. 适用范围 …………………………………………………………………………………2
2. 引用标准 …………………………………………………………………………………2
3. 种类及记号 ………………………………………………………………………………3
4. 材料 ………………………………………………………………………………………3
5. 质量 …………………………………………………………………欧阳体创编 2021.02.03 欧阳美创编 2021.02.03
欧阳体创编 2021.02.03 欧阳美创编 2021.02.03 ……………………4