
臭氧浓度计算
臭氧浓度计算
臭氧设备选型公式:
(1)房间体积x浓度X1.1(风管体积的经验系数)/0.4208(臭氧衰减系数)/0.8(新风损耗)
/1000
(2)(房间体积+风柜风量X0.1)x臭氧浓度/0.2
30万级C=2.55PPm ,5mg/m³、10万级C=5PPm ,10mg/m³、1万级
C=15PPm ,30mg/m³、100级C=20PPm ,40mg/m³、
设:V1为洁净区空间体积,V2为HVAC系统空间体积,V3为保持洁净区正压所补充的新风对臭氧造成的损失
则灭菌空间的总体积(V)计算为:V=V1+V2+V3
V3的确定:根据实践,归纳出较为可靠的经验公式如下:V3≈HVAC系统循环总风量m3/h*25%(常规新风更换率)×10-20%(保持洁净区正压补充的新风量)×39%(应用臭氧时臭氧半衰期的预算值),即V3=HVAC系统循环总风量
×1~2%。
臭氧发生器的选择:先按臭氧灭菌的效率,即参照《消毒技术规范》的标准确定臭氧灭菌的浓度(C):对空气中浮游菌,臭氧灭菌浓度为2~4ppm;对物体表面的沉降菌落,浓度为10~15ppm(臭氧灭菌浓度参考《消毒技术规范》)。
臭氧的自然半衰期(S),参比状态下为23min左右,一个小时的衰退率为61%。
设计:应用臭氧灭菌60min时达到要求浓度后,继续保持一段时间(1~1.5小时),即可得到机械设备和建筑物体表面沉降菌落彻底杀灭的作用,达到化学熏蒸大消毒的效果。
例:灭菌空间总体积(V)为1000m3,灭菌要求为替代化学熏蒸大消毒,对设备和建筑物体表面沉降菌落进行灭菌。
按照上述要求空气中臭氧浓度(C)应达到10ppm以上(在工作状态下,折算为19.63mg/m3),臭氧发生器工作一小时后臭氧自然衰退率(S)为61%,需选择机器的臭氧发生量g/h(W):W=CV/(1-S)=19.63×1000/(1-61%)≈50.33(g/h)
可选择每小时产量为50g的臭氧发生器。
设:V1为洁净区空间体积,V2为HVAC系统空间体积,V3为保持洁净区正压所补充的新风对臭氧造成的损失
则灭菌空间的总体积(V)计算为:V=V1+V2+V3
V3的确定:根据实践,归纳出较为可靠的经验公式如下:V3≈HVAC系统循环总风量m3/h*25%(常规新风更换率)×10-20%(保持洁净区正压补充的新风量)×39%(应用臭氧时臭氧半衰期的预算值),即V3=HVAC系统循环总风量
×1~2%。
臭氧发生器的选择:先按臭氧灭菌的效率,即参照《消毒技术规范》的标准确定臭氧灭菌的浓度(C):对空气中浮游菌,臭氧灭菌浓度为2~4ppm;对物体表面的沉降菌落,浓度为10~15ppm(臭氧灭菌浓度参考《消毒技术规范》)。
臭氧的自然半衰期(S),参比状态下为23min左右,一个小时的衰退率为61%。
设计:应用臭氧灭菌60min时达到要求浓度后,继续保持一段时间(1~1.5小时),即可得到机械设备和建筑物体表面沉降菌落彻底杀灭的作用,达到化学熏蒸大消毒的效果。
例:灭菌空间总体积(V)为1000m3,灭菌要求为替代化学熏蒸大消毒,对设备和建筑物体表面沉降菌落进行灭菌。
按照上述要求空气中臭氧浓度(C)应达到10ppm以上(在工作状态下,折算为19.63mg/m3),臭氧发生器工作一小时后臭氧自然衰退率(S)为61%,需选择机器的臭氧发生量g/h(W):W=CV/(1-S)=19.63×1000/(1-61%)≈50.33(g/h)
可选择每小时产量为50g的臭氧发生器。
设:V1为洁净区空间体积,V2为HVAC系统空间体积,V3为保持洁净区正压所补充的新风对臭氧造成的损失
则灭菌空间的总体积(V)计算为:V=V1+V2+V3
V3的确定:根据实践,归纳出较为可靠的经验公式如下:V3≈HVAC系统循环总风量m3/h*25%(常规新风更换率)×10-20%(保持洁净区正压补充的新风量)×39%(应用臭氧时臭氧半衰期的预算值),即V3=HVAC系统循环总风量
×1~2%。
臭氧发生器的选择:先按臭氧灭菌的效率,即参照《消毒技术规范》的标准确定
臭氧灭菌的浓度(C):对空气中浮游菌,臭氧灭菌浓度为2~4ppm;对物体表面的沉降菌落,浓度为10~15ppm(臭氧灭菌浓度参考《消毒技术规范》)。
臭氧的自然半衰期(S),参比状态下为23min左右,一个小时的衰退率为61%。
设计:应用臭氧灭菌60min时达到要求浓度后,继续保持一段时间(1~1.5小时),即可得到机械设备和建筑物体表面沉降菌落彻底杀灭的作用,达到化学熏蒸大消毒的效果。
例:灭菌空间总体积(V)为1000m3,灭菌要求为替代化学熏蒸大消毒,对设备和建筑物体表面沉降菌落进行灭菌。
按照上述要求空气中臭氧浓度(C)应达到10ppm以上(在工作状态下,折算为19.63mg/m3),臭氧发生器工作一小时后臭氧自然衰退率(S)为61%,需选择机器的臭氧发生量g/h(W):W=CV/
(1-S)=19.63×1000/(1-61%)≈50.33(g/h)
可选择每小时产量为50g的臭氧发生器。
空气消毒的计算公式
空气消毒的计算公式在食品生产工艺中,对于无菌生产洁净区域环境的微生物进行有效的控制,需要选择适宜的消毒灭菌剂,以保证“无菌食品”生产所必需的相应洁净度环境。
在这里,臭氧作为一种广谱杀菌的“绿色”消毒剂应为首选。
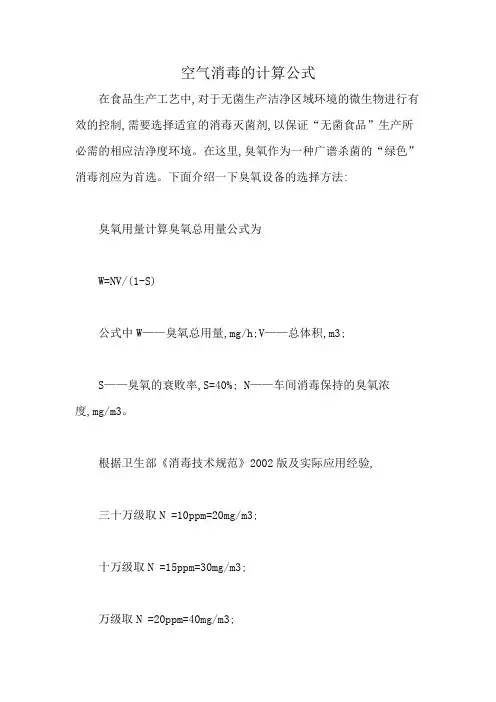
下面介绍一下臭氧设备的选择方法:臭氧用量计算臭氧总用量公式为W=NV/(1-S)公式中W——臭氧总用量,mg/h;V——总体积,m3;S——臭氧的衰败率,S=40%; N——车间消毒保持的臭氧浓度,mg/m3。
根据卫生部《消毒技术规范》2002版及实际应用经验,三十万级取N =10ppm=20mg/m3;十万级取N =15ppm=30mg/m3;万级取N =20ppm=40mg/m3;百级取N =30ppm=60mg/m3。
例如:某工厂为空气灭菌,洁净室需10万级,臭氧浓度为15ppm(30mg/m3),消毒体积4000 m3,则所需臭氧产量为W=NV/(1-S)= 30*4000/(1-40%)=200000mg/h= 200 g/h由此,考虑臭氧消耗及其他因素,可选用一台200g/h臭氧发生器。
臭氧在中央空调系统总空气消毒,灭菌设计依据在食品生产工艺中,对于无菌生产洁净区域环境的微生物进行有效的控制,需要选择适宜的消毒灭菌剂,以保证“无菌食品”生产所必需的相应洁净度环境。
在这里,臭氧作为一种广谱杀菌的“绿色”消毒剂应为首选。
下面介绍一下臭氧设备的选择方法:V=V1+V2+V3 V-总消毒体积、V1-洁净区体积、V2-管道体积、V3-循环风量(送风量)空气体积的损失。
在计算过程中,由于V2较小,可忽略不计。
V3实际上等于循环风量(送风量)×1.1%根据《消毒技术规范》的标准确定臭氧的投加量(g/h),食品车间(十万级)一般选用臭氧浓度为15ppm(30mg/m3),那么臭氧发生器的产量:W=NV/(1-S)=N×(V1+V3×1.1%)/(1-S)。
臭氧消毒用量
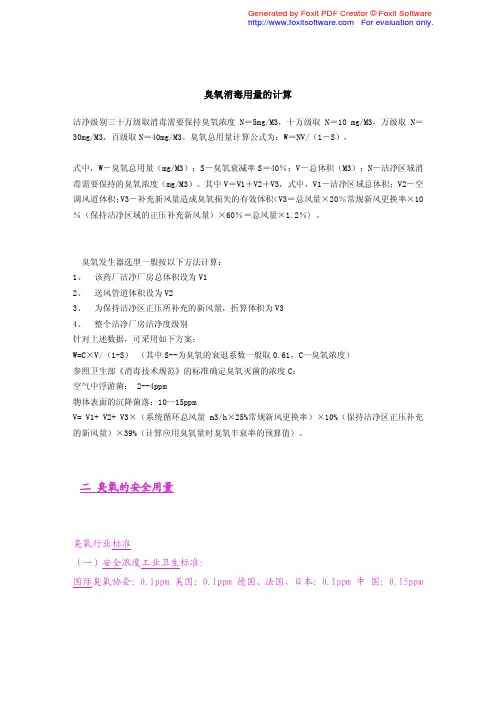
臭氧消毒用量的计算洁净级别三十万级取消毒需要保持臭氧浓度N=5mg/M3,十万级取N=10 mg/M3,万级取N=30mg/M3,百级取N=40mg/M3。
臭氧总用量计算公式为:W=NV/(1-S),式中,W-臭氧总用量(mg/M3);S-臭氧衰减率S=40%;V-总体积(M3);N-洁净区域消毒需要保持的臭氧浓度(mg/M3)。
其中V=V1+V2+V3,式中,V1-洁净区域总体积;V2-空调风道体积;V3-补充新风量造成臭氧损失的有效体积(V3=总风量×20%常规新风更换率×10%(保持洁净区域的正压补充新风量)×60%=总风量×1.2%) 。
臭氧发生器选型一般按以下方法计算:1、 该药厂洁净厂房总体积设为V12、 送风管道体积设为V23、 为保持洁净区正压所补充的新风量,折算体积为V34、 整个洁净厂房洁净度级别针对上述数据,可采用如下方案:W=C×V/(1-S) (其中S--为臭氧的衰退系数一般取0.61,C—臭氧浓度)参照卫生部《消毒技术规范》的标准确定臭氧灭菌的浓度C:空气中浮游菌: 2--4ppm物体表面的沉降菌落:10—15ppmV= V1+ V2+ V3×(系统循环总风量m3/h×25%常规新风更换率)×10%(保持洁净区正压补充的新风量)×39%(计算应用臭氧量时臭氧半衰率的预算值)。
二 臭氧的安全用量臭氧行业标准(一)安全浓度工业卫生标准:国际臭氧协会:0.1ppm 美国:0.1ppm 德国、法国、日本:0.1ppm 中 国:0.15ppm(二)臭氧基本性质*臭氧的英文名字叫 0ZONE ,分子式O3,分子量48, 是氧气(O2)的同素异形体,由三个氧原子组成,常温下臭氧是淡蓝色,草腥味气体,1ppm 臭氧 =1.963mg/m3,标准状态下,臭氧密度ρ= 2.144g/L,空气ρ= 1.293g/L。
臭氧浓度单位换算
臭氧浓度单位换算1. 引言臭氧是一种常见的大气污染物,它对人类健康和环境都有着重要的影响。
为了更好地了解和监测臭氧的浓度,科学家们开发了各种不同的单位来表示臭氧浓度。
本文将介绍一些常用的臭氧浓度单位,并提供相应的换算方法。
2. ppm(parts per million)ppm是最常见的衡量臭氧浓度的单位之一。
它表示每百万个空气分子中有多少个是臭氧分子。
通常,ppm被用于描述低至中等浓度范围内的臭氧含量。
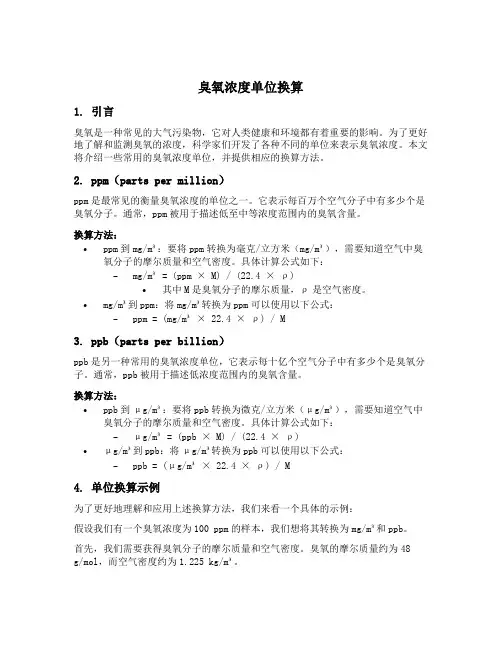
换算方法:•ppm到mg/m³:要将ppm转换为毫克/立方米(mg/m³),需要知道空气中臭氧分子的摩尔质量和空气密度。
具体计算公式如下:–mg/m³ = (ppm × M) / (22.4 × ρ)•其中M是臭氧分子的摩尔质量,ρ是空气密度。
•mg/m³到ppm:将mg/m³转换为ppm可以使用以下公式:–ppm = (mg/m³ × 22.4 × ρ) / M3. ppb(parts per billion)ppb是另一种常用的臭氧浓度单位,它表示每十亿个空气分子中有多少个是臭氧分子。
通常,ppb被用于描述低浓度范围内的臭氧含量。
换算方法:•ppb到μg/m³:要将ppb转换为微克/立方米(μg/m³),需要知道空气中臭氧分子的摩尔质量和空气密度。
具体计算公式如下:–μg/m³ = (ppb × M) / (22.4 × ρ)•μg/m³到ppb:将μg/m³转换为ppb可以使用以下公式:–ppb = (μg/m³ × 22.4 × ρ) / M4. 单位换算示例为了更好地理解和应用上述换算方法,我们来看一个具体的示例:假设我们有一个臭氧浓度为100 ppm的样本,我们想将其转换为mg/m³和ppb。
臭氧量计算

1、臭氧总用量的计算公式为:
其中:
W—臭氧总用量,单位:mg/h。
S—臭氧的衰减率。
在温度大于25℃,相对湿度大于60%,取S=60%。
按照我公司的实际经验,考虑到制药企业的实际情况,取S=60%
N—车间消毒需保持的臭氧浓度,根据卫生部《消毒技术规范》,和我公司实际经验。
(a) E级D级均按D级设计,N取10ppm≈20mg/m3
(b) C级,N取15ppm≈30mg/m3
(c) B级A级,N取20ppm≈40mg/m3。
V—净化间总体积。
即生产洁净区体积与空调系统(HV AC)风道体积及机箱的总和,单位:m3。
X%—关闭新风不严或泄漏所造成的臭氧损失的百分率及风管体积折算,约为20-50%;由于此次设计方案考虑泄露造成的臭氧损失要大一些因此选取X为50%。
臭氧消毒浓度应用标准

臭氧消毒浓度应用标准空间、器具、容具消毒、保鲜、除臭净化空气中使用臭氧参考浓度3摘自:化学工业出版社,2003.3《臭氧技术及应用》臭氧运用---水处理目前在世界范围内,纯净水、天然水(山泉水、矿泉水、地下水等经过过滤等工序制成),已普遍采用臭氧消毒。
在自来水二、臭氧空间消毒标准及规范1 食品车间食品加工车间臭氧浓度要求相对较低,一般达到2.5ppm即可。
对于不同的食品储存间要根据所储存的物质不同设计不同的臭氧浓度。
臭氧投加方式一般采用布管式,对于小车间可采用开放式。
2 制药厂2.1 计算方法根据《消毒技术规范》及实际应用经验,三十万净化级取C = 2.5ppm = 5mg/m3;十万净化级级取C = 5ppm = 10mg/ m3;万净化级取C = 15ppm = 30mg/ m3;百级取C = 20ppm = 40mg/ m3 。
计算方法:利用 HVAC系统集中投加时,臭氧发生器选用按以下方法计算:首先计算实际臭氧消毒体积,实际体积由三部分组成V = V1 + V2 + V3,V1洁净区空间体积,V2空气净化系统体积,V3循环时空气损失体积,实际计算过程中V3等于循环系统总风量的1.2%。
(1)W = C×v/d w:实际选用臭氧发生器的产量,单位为g/h。
c:单位体积臭氧投加量。
V:实际臭氧消毒体积。
d:臭氧衰退系数0.42。
(2)若设计臭氧浓度按空间浮游菌为5ppm,消毒体积10000m3,送风流量100000m3/hV1=10000 m3V2 = 忽略不计V3 = 100000×1.2% = 1200实际臭氧消毒体积V = V1 + V2 + V3 =11200m3臭氧投加量W = C×V/d = 5×2×11200/0.4208 = 266.159g/h推荐选择臭氧发生器的产量为280g/h.2.2 内置式示意图主机一般安装在中效过滤器后段或高效过滤器前段参考资料1、卫生部《消毒技术规范》,1991;122、技术监督局,卫生部,《消毒与灭菌效果的评价方法和标准》GB15981-19953、国家医药管理局推行GMP、GSP委员会《药品生产验证指南》.1994;44、化学工业出版社,2003.3《臭氧技术及应用》5、李汉忠.《洁净消毒剂—臭氧》.1996;66、解放军第二军医大薛广波.《实用消毒学》人民出版社1996;648-4727、南京军区后勤部军事医学研究所史江等《消毒与灭菌》1989(3):1438、白希尧等《臭氧及其应用研究》9、HACCP中国——《HACCP实用指南》、《食品生产企业HACCP体系实施指南》、《食品生产企业HACCP体系咨询与审核》。
aqi计算方法

aqi计算方法
AQI是空气质量指数的缩写,是一种衡量环境空气质量的方法。
它的计算方法是基于五种主要空气污染物的浓度,包括臭氧(O3)、
二氧化硫(SO2)、二氧化氮(NO2)、一氧化碳(CO)和颗粒物(PM2.5和PM10)。
这些污染物在空气中的浓度越高,AQI得分就越高,空气
质量越差。
AQI的计算过程是将每种污染物的浓度与相应的AQI公式相比较,然后选择最高的得分作为整个AQI的得分。
每个污染物的浓度和AQI 公式如下:
- 臭氧:1小时平均值,AQI = 100 *(1小时平均值 / 0.125 ppm)^ 1.3
- 二氧化硫:24小时平均值,AQI = 100 *(24小时平均值 / 0.03 ppm)^ 0.5
- 二氧化氮:1小时平均值,AQI = 100 *(1小时平均值 / 0.053 ppm)^ 1.5
- 一氧化碳:8小时平均值,AQI = 100 *(8小时平均值 / 9 ppm)^ 0.5
- PM2.5和PM10:24小时平均值,AQI = 100 *(24小时平均值/ 35 ug / m3)^ 0.5
AQI的分数范围从0到500,其中0表示空气质量优秀,500表
示空气质量非常差。
AQI分数越高,空气质量越差,对健康的影响也越大。
当AQI超过100时,敏感人群可能会感到不适,而当AQI超过
300时,所有人都可能受到不利影响。
总之,AQI是一种有效的空气质量测量方法,它可以帮助人们了解空气质量状况,采取适当的措施来保护健康。
臭氧浓度检测方法及计算公式
臭氧浓度检测方法及计算公式臭氧是一种强氧化剂,具有很强的杀菌消毒、漂白、除味等特性,因此广泛应用于水消毒、食品加工杀菌净化、食品贮藏保鲜、医疗卫生和家庭消毒净化等方面的产品。
在臭氧发生器生产和应用中,一定的臭氧浓度是保证消毒氧化效果、节约能源和防止污染的重要参数。
1. 臭氧发生器产量的标定发生器的臭氧产量是其最主要、最基本的技术指标,而产量又是通过测定臭氧浓度后计算得出的。
严格说,没有测定臭氧浓度的可靠手段就不可能生产出合格产品,目前市场臭氧发生器产量虚报假冒主要表现为没有臭氧浓度指标或不真实。
2. 臭氧浓度保证消毒效果只有保证和其它消毒杀菌剂一样,只有达到足够的剂量,作用一定时间才能达到消杀效果。
例如当臭氧浓度为0.08~0.6ppm 时,对空气中细菌繁殖体中的大肠杆菌作用30min ,其平均杀灭率达84.60~99.9% ,而空气中臭氧浓度为0.34~0.85ppm 时,作用10~30min ,其杀灭率可达99.47~99.97% 。
又如臭氧对空气消毒时,当浓度为0.21mg/L 时,作用10min 对金黄色葡萄球菌杀灭率达90.81% ,如提高浓度为0.72mg/L 时,作用时间仍为10min ,杀灭率可达99.99% 。
一般讲臭氧的浓度愈高其杀菌效果愈好。
3. 环境臭氧浓度不能过高臭氧除了对人类有益的一面外,同时它又是一种对环境污染的物质,我国环境空气质量标准(GB3095-1996 )中规定臭氧的浓度限值(1 小时平均)一级标准为0.12mg/m 3 ;二级标准为0.16mg/m 3 ;三级标准为0.20mg/m 3 。
臭氧的工业卫生标准大多数国家最高限值为0.1ppm (0.20mg/m 3 )。
因此利用臭氧消毒杀菌浓度不应过高,臭氧发生器的产量不是越高越好。
例如:一般家庭用室内杀菌的臭氧发生器产量应在200mg/h 左右,最高不要超过400mg/h 。
这样,在臭氧杀菌工作30~60min 后,室内残余浓度低于果品家卫生标准要求。
臭氧检测方法
臭氧浓度检测方法大致可分为“化学分析法”、“物理分析法”、“物理化学分析法”三类。
1.化学检测法碘量法碘量法是最常用的臭氧测定方法,我国和许多国家均把此法作为测定气体臭氧的标准方法,我国建设部发布的《臭氧发生器臭氧浓度、产量、电耗的测量》标准CJ/T — 94 中即规定使用碘量法。
其原理为强氧化剂臭氧(O 3)与碘化钾(KI)水溶液反应生成游离碘(I 2)。
臭氧还原为氧气。
反应式为:O 3 + 2KI + H 2O → O 2 + I 2 + 2KOH游离碘显色,在水中浓度由低至高呈浅黄至深红色。
用硫代硫酸钠(NaS2O3 )标准液滴定(硫代硫酸钠应加入碱式滴定管中,带橡胶和玻璃珠的),游离碘变为碘化钠(NaI),反应终点为完全褪色停止。
反应式为:I2 + 2Na 2S2O 3→ 2NaI + NaS4O 6两反应式建立起O3反应量与NaS2O3消耗量的定量关系为1molO 3:2mol NaS2O 3,则臭氧浓度C(O3)计算式为:C(O3)= V1x L*48 /2 V 0(mg/L )式中:C(O3)——臭氧浓度,mg/L ;V1 ——硫代硫酸钠标准液用量,ml ;L ——硫代硫酸钠标准液浓度,mol/L ;V 0——臭氧化气体取样体积,ml 。
操作程序及方法参照标准CJ/ — 94 。
测定标准型发生器浓度很方便。
臭氧化气体积用流量计计数,NaS2O 3浓度一般配制为L ,测定精度可达± 1% 。
测定空气中臭氧浓度时,应用在气体采样器抽气定量。
为保证测定精度,NaS2O 3 配为L 。
测定水溶臭氧浓度亦可用此公式计算,只是V0代表采水量,取1000ml。
NaS2O3浓度为L 。
碘量法优点为显色直观。
不需要贵重仪器。
缺点是易受其氧化剂如NO 、CI2等物质的干扰,在重要检测时应减除其它氧化物质的影响。
硫代硫酸钠的标定准确称取0.15g在120度干燥至恒量的基准重铬酸钾,置于碘量瓶中,加入50ml水使之溶解。
臭氧饱和溶液浓度计算公式
臭氧饱和溶液浓度计算公式臭氧是一种具有强氧化性的气体,在水中能够溶解并产生消毒和氧化作用。
因此,臭氧饱和溶液的浓度对于水处理和消毒过程非常重要。
在实际应用中,我们常常需要计算臭氧饱和溶液的浓度,以便控制水质和消毒效果。
本文将介绍臭氧饱和溶液浓度的计算公式及其应用。
臭氧饱和溶液浓度的计算公式如下:C = K P。
其中,C表示臭氧饱和溶液的浓度,单位为mg/L;K为溶解系数,通常为0.03;P表示臭氧的分压,单位为atm。
根据这个公式,我们可以通过测量臭氧的分压来计算臭氧饱和溶液的浓度。
在实际应用中,我们可以通过不同的方法来测量臭氧的分压。
常用的方法包括化学分析法、电化学法和光学法等。
通过这些方法测得的臭氧分压值,再代入上述公式,就可以得到臭氧饱和溶液的浓度。
臭氧饱和溶液浓度的计算公式为我们提供了一个简单而有效的方法来控制水质和消毒效果。
通过测量臭氧的分压并计算其浓度,我们可以及时调整臭氧的投加量,以保证水质的安全和消毒效果的达到。
除了计算臭氧饱和溶液的浓度,我们还可以通过这个公式来优化臭氧的投加方式。
通过实时监测臭氧的分压并计算其浓度,我们可以根据水质和消毒需求来调整臭氧的投加量和投加方式,以提高消毒效果并节约臭氧的使用成本。
总之,臭氧饱和溶液浓度计算公式为我们提供了一个重要的工具来控制水质和消毒效果。
通过测量臭氧的分压并计算其浓度,我们可以及时调整臭氧的投加量,以保证水质的安全和消毒效果的达到。
同时,我们还可以通过这个公式来优化臭氧的投加方式,提高消毒效果并节约臭氧的使用成本。
希望本文能够对臭氧饱和溶液浓度的计算和应用有所帮助。
臭氧消毒浓度和条件
臭氧消毒浓度和条件尽管在中国许多公司使用臭氧对洁净室进行消毒,许多业内人士对其消毒效果也将信将疑。
本文汇总了国内外不同法规/ 指南对臭氧消毒浓度及其条件的要求,供大家参考:消毒技术规范和GB 28232 《臭氧发生器安全与卫生标准》空气消毒:臭氧对空气中的微生物有明显的杀灭作用,采用20mg/m3 浓度的臭氧,作用30min ,对自然菌的杀灭率达到90% 以上。
表面消毒:用臭氧气体消毒,臭氧对物品表面上污染的微生物有杀灭作用,但作用缓慢,一般要求60mg/m3 ,相对湿度≥70% ,作用60 min ~120min 才能达到消毒效果。
验证指南消毒时关闭相应的新风进口和回风排放阀门,使整个被消毒的洁净区空气通过净化系统风管形成循环,臭氧发生器即开始工作。
如每日做空气灭菌,一般可开机1~1.5h ;如每周以臭氧代替化学试剂熏蒸对物体表面、墙壁、地面及设备灭菌,一般可开机2~2.5h 。
对空气中浮游菌,臭氧灭菌浓度为(2~4)×10^-6 ;对物体表面的沉降菌,为(10 ~15)×10^-6 设计、应用臭氧灭菌60min 达到相对浓度后,继续保持一段时间(1~1.5h),即可达到对机器设备和建筑物体表面沉降菌杀灭的目的。
PDA TR 70 无菌生产设施的清洁消毒程序原理用气体处理小范围或大规模操作可选的另一种方式是使用臭氧。
臭氧是通过氧气加高电压制成。
该系统使用了高浓度的臭氧气体,集成一个气体发生器向待消毒区域内释放臭氧。
该系统的设计规范通常为臭氧浓度200ppm 或更高(注释:臭氧1ppm ≈2mg/m3, 200ppm ≈400mg/m3),相对湿度80% 或更高,处理时间取决于区域的大小,自身的生物负载和区域内的障碍物情况。
这个系统已经在多个产业环境内使用,并且现在正在被考虑作为GMP 操作中可能的备选。
每当化学剂用于大规模气体处理或雾化处理洁净室时,必须考虑安全性。
如果未采用正确的防范措施来保证化学消毒剂被遏制在拟处理区域范围内,那么所讨论的所有消毒剂都能够导致人员的伤害或死亡。