
常用电镀所需的电压及电流密度
溶
工作规范
槽上电 压/V
液
性 溶液 电流密
质 温度/ 度/A·dm-2
℃
1
装饰性光亮 镀铬
酸性
40~55
10~20
9~10
2 镀硬铬 酸性 55~65
40~70
9~10
3 镀乳白铬 酸性 70~72
25~30
9~10
4 镀黑铬 酸性 20~45
20~30
9~10
5
镀镍
酸性 20~35
3~5 6~8 15~25 100 50 6~8 2~4 3~5 2~6 12~18 12~20 9~10 9~10 9~10 9~10
开始电压
需要换极 需要换极
33
黄铜
酸性 室温
3~8
5~6
34 电解退镍 酸性 室温
2~10
2~6
35
电解退锡、 退铅
碱性
80~90/室 温
1~5
5~6
常用电镀所需的电压及电流密度
31 阳极去残渣 碱性 80~90
32
电解退铬
碱性
70~90/室 温
电解退铜及
0.05~0.1
0.3~1.5 1~2.5 1~2 0.8~2.5 0.5~5 0.5~2.5 20~100 0.15~0.3 6~10 0.5~5 30~50 20~50 3~10 2~10 1~5 3~10
2~3
2~3
1~4
4~5
14
镀铅
酸性 室温
1~4
4~5
15
氰化镀银
氰化 物
室温
0.3~0.8
2~3
氰化
需要换极
需要换极 需要换极 需要换极
16 氰化镀金 物 室温
17
氰化镀黄铜
氰化 物
室温
18
氰化镀青铜
氰化 物
40~55
19 镀铅锡合金 酸性 室温
20
铝硫酸阳极 氧化
酸性
15~25
21
铝硫酸硬阳 极氧化
酸性
-5~10
1~1.25
4~5
6
镀锌
酸性 室温
1~2.5
4~5
7
氰化镀锌
氰化 物
室温
2~5
4~5
8 酸性镀铜 酸性 室温
1~2.5
4~5
9
氰化镀铜
氰化 物
室温
1~2.5
4~5
10 酸性镀镉 酸性 室温
1~2
4~5
11
氰化镀镉
氰化 物
室温
1~2
4~5
12 酸性镀锡 酸性 室温
0.5~2.5
4~5
13 碱性镀锡 碱性 70~80
22
铝铬酸阳极 氧化
酸性
30~40
23
黑色金属电 解抛光
酸性
50~100
24
不锈钢电化 学着色
酸性
室温
25
铜及铜合金 电解抛光
酸性
室温
26பைடு நூலகம்
铜及铜合金 电化学氧化
碱性
80~100
27 镍电解抛光 酸性 35~60
28 铝电解抛光 酸性 70~90
29 电解去油 碱性 70~90
30 电解酸洗 酸性 室温~70
电镀参数
第五章镀镍5.1镍的性质(1) 色泽:银白色,发黄 (2) 结晶构造:FCC (3) 比重:8.908(4) 原子量:58.69 (5) 原子序:28(6) 电子组态:1S^2 2S^2 2P^6 3S^2 3P^6 3d^8 4S^2 (7) 熔点:1457 C(8) 沸点:2730 C (9) 电阻:6.84 uohs-cm (10) 抗拉强度:317 Mpa(11) 电解镍有较高硬度(12) 大气中化学性安定不易变色,在600 C以上才被氧化(13) 液中不被溶解(14) 镍抗蚀性比铜强,铜制品宜镀上镍(15) 镍易溶于稀硝酸,但在浓硝酸形成钝态不易溶解(16) 镍在硫酸、盐酸中溶解比在稀硝酸溶解慢(17) 镍的标准电位-0.25伏特,比铁正,对钢铁是属于阴极性镀层只有完全覆盖镍才能保护防止生锈(18) 镍易于抛光可做为电镀中间层(19) 当镍缺乏时可用铜锡合金代替5.2镀镍工程镍镀层的性质及外观能被控制而且操作范围很广,所以广泛被应用于装饰性工程性电镀及电铸(1) 装镜面光泽的特性工程性镀镍用于防腐蚀、耐磨、焊接性、磁性及其它特兴其镀层为纯的镍镍电铸是用电镀的方法制造全镍质的零件及物品,如镍工具、模具、铸模、唱片压板(record stampers),无缝管、染印网(printing screens)电镀反应为Ni+2e-Ni,其中Ni是由水溶液中镍盐提供而由阳极镍来补充、阳极效率近100% ,大于阴极电流效率所以镀浴之 Ni 离子及 pH 会曾加,虽带出 (drag-out)可抵消Ni的增加,但有时仍不足须加水及其它成份调节镀浴成份,并加酸来保持pH值镀镍一般可分为全光泽镍、半光泽镍、双重镍、三重镍、工程镍、犁地镍、电镀镍及镀黑镍5.3装饰镍电镀其各种镀浴配方(见5.4),其主要成份为硫酸镍(nickel sulfate)、氯化镍(nickel chloride)及硼酸(boric acid)。
电镀工艺总结
电镀工艺总结随着芯片集成度的不断提高,铜互连己经取代铝互连成为超大规模集成电路制造中的主流互连技术。
作为铝互连线的替代技术,铜互连线可以降低互连阻抗,提高集成度、器件密度和时钟频率,降低功耗及成本。
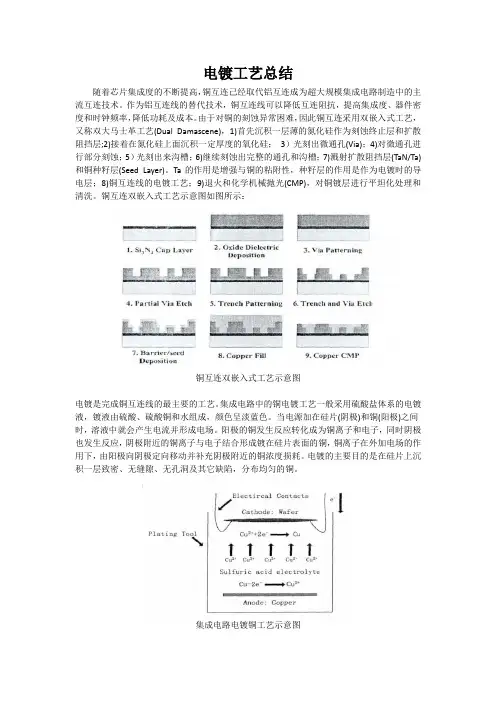
由于对铜的刻蚀异常困难,因此铜互连采用双嵌入式工艺,又称双大马士革工艺(Dual Damascene),1)首先沉积一层薄的氮化硅作为刻蚀终止层和扩散阻挡层;2)接着在氮化硅上面沉积一定厚度的氧化硅;3)光刻出微通孔(Via);4)对微通孔进行部分刻蚀;5)光刻出来沟槽;6)继续刻蚀出完整的通孔和沟槽;7)溅射扩散阻挡层(TaN/Ta)和铜种籽层(Seed Layer)。
Ta的作用是增强与铜的粘附性,种籽层的作用是作为电镀时的导电层;8)铜互连线的电镀工艺;9)退火和化学机械抛光(CMP),对铜镀层进行平坦化处理和清洗。
铜互连双嵌入式工艺示意图如图所示:铜互连双嵌入式工艺示意图电镀是完成铜互连线的最主要的工艺。
集成电路中的铜电镀工艺一般采用硫酸盐体系的电镀液,镀液由硫酸、硫酸铜和水组成,颜色呈淡蓝色。
当电源加在硅片(阴极)和铜(阳极)之间时,溶液中就会产生电流并形成电场。
阳极的铜发生反应转化成为铜离子和电子,同时阴极也发生反应,阴极附近的铜离子与电子结合形成镀在硅片表面的铜,铜离子在外加电场的作用下,由阳极向阴极定向移动并补充阴极附近的铜浓度损耗。
电镀的主要目的是在硅片上沉积一层致密、无缝隙、无孔洞及其它缺陷,分布均匀的铜。
集成电路电镀铜工艺示意图脉冲电镀的工作原理主要是利用电流(或电压)脉冲的张弛增加阴极的活化极化和降低阴极的浓差极化。
当电流导通时,接近阴极的金属离子充分地被沉积; 当电流关断时,阴极周围的放电离子恢复到初始浓度。
这样周期的连续重复脉冲电流主要用于金属离子的还原,从而改善镀层的物理化学性能。
脉冲电镀参数主要有:脉冲电流密度、平均电流密度、关断时间、导通时间、脉冲周期(或脉冲频率)、占空比。
电镀知识简介培训教材-课件
Cu Hg Ag Pt Au
LOTES
镀层的防腐
电镀简介
防止化学腐蚀:进行镀金或镀银处理
防止原电池腐蚀:
1.镀层本身的化学性质:采用电极电位较低的镀层保护底
材﹔
2.提高镀层的厚度﹔
3.减少镀层的孔隙﹔
4.改良环境。比如:要海运的连接器最好采用隔绝包装甚至
采用真空包装
Confidential QA
Pd/Ni plating contact area
后
处
Water cleaning
Hot air drying
Packaging
理
Confidential QA
电镀简介
Acid activation Overall Ni plating
LOTES
电镀安全知识
电镀简介
1.连接器电镀特殊药品
a.剧毒物品:
(2)装饰性电镀:装饰零件的外表,使其光亮美观:首饰,金佛
(3)功能性电镀:
提高零件表面硬度,耐磨性:轮胎钢圈镀铬;
增加金属表面的反光和防反光能力:灯饰
提高导电性能:塑料电镀,镀金、银;
提高导磁性能:磁盘镀镍;
提高光的反射性能:汽车灯反光底罩﹔
防止局部渗碳,渗氮:钢材镀镍铬前用镀铜打底;
修复尺寸:精密仪器﹔
接触部分的接触信赖性, 在其接触部位进行镀金处理,
电化学腐蚀:金属和电解质溶液接触时﹐由于电化学作用而引起的 腐蚀﹒
原因:形成了原电池﹐在此腐蚀电池中﹐负极发生氧化,
Confidential QA
LOTES
镀层的腐蚀
电镀简介
原电池形成:
二氧化硫,氧气,水,硫 化氢等腐蚀性气体
电镀的基础知识

电镀的基础知识1. 1电镀定意电镀(electroplating)是⼀种电离⼦沉积过程(electrodepos- ition process),是利⽤电极(electrode)通过电流,使⾦属附着在物体表⾯上,其⽬的为改变物体表⾯的特性或尺⼨。
1. 2电镀⽬的是在基材上镀上⾦属镀层(deposit),改变基材表⾯性质或尺⼨。
例如赋予⾦属表⾯的光泽美观、物品防锈、防⽌磨耗;提⾼导电度、润滑性、强度、耐热性、耐候性;热处理的防渗碳、氮化;尺⼨或磨耗的零件修补。
1. 3各种镀⾦⽅法电镀法(electroplating) ⽆电镀法(electroless plating)热浸法(hot dip plating) 熔射喷镀法(spray plating)塑料电镀(plastic plating) 浸渍电镀(immersion plating)渗透镀⾦(diffusion plating) 阴极溅镀(cathode supptering)真空离⼦电镀(vacuum plating) 合⾦电镀(alloy plating)复合电镀(composite plating 局部电镀(selective plating)穿孔电镀(through-hole plating) 笔电镀(pen plating)电铸(electroforming)1.4 电镀基本知识电镀⼤部分是在液体(solution)下进⾏,⽽且⼤多是在⽔溶液(aqueous solution)中电镀,⼤约有30种的⾦属可由⽔溶液进⾏电镀,例如:铜Cu、镍Ni、铬Cr、锌Zn、镉Cd" 、铅Pb、⾦Au、银Ag、铂Pt、钴Co、锰Mn、锑Sb、铋Bi、汞Hg、镓Ga、铟In、铊、As、Se、T e、Pd、Mn、Re、Rh、Os、Ir、Nb、W等等。
有些⾦属必须由⾮⽔溶液进⾏电镀,例如:锂、钠、钾、铍、镁、钙、锶、钡、铝、La、Ti、Zr、Ge、Mo等等。
常用电镀所需的电压及电流密度

-5~10
0.5~5
100
开始电压8V~12V
22
铝铬酸阳极氧化
酸性
30~40
0.5~2.5
50
23
黑色金属电解抛光
酸性
50~100
20~100
6~8
24
不锈钢电化学着色
酸性
室温
0.15~0.3
2~4
25
铜及铜合金电解抛光
酸性
室温
6~10
3~5
26
铜及铜合金电化学氧化
碱性
80~100
0.5~5
2~6
酸性
室温
1~4
4~5
15
氰化镀银
氰化物
室温
0.3~0.8
2~3
16
氰化镀金
氰化物
室温
0.05~0.1
2~3
17
氰化镀黄铜
氰化物
室温
0.3~1.5
2~3
18
氰化镀青铜
氰化物
40~55
1~2.5
3~5
19
镀铅锡合金
酸性
室温
1~2
6~8
20
铝硫酸阳极氧化
酸性
15~25
0.8~2.5
15~25
21
铝硫酸硬阳极氧化
酸性
室温
3~8
5~6
34
电解退镍
酸性
室温
2~10
2~6
35
电解退锡、退铅
碱性
80~90/室温
1~5
5ห้องสมุดไป่ตู้6
常用电镀所需的电压及电流密度
序号
处理种类
溶液性质
工作规范
电镀专业术语介绍
电镀专业术语-电镀常识表面处理的基本过程大致分为三个阶段:前处理,中间处理和后处理。
1.1前处理零件在处理之前,程度不同地存在着毛刺和油污,有的严重腐蚀,给中间处理带来很大困难,给化学或电化学过程增加额外阻力,有时甚至使零件局部或整个表面不能获得镀层或膜层,还会污染电解液,影响表面处理层的质量。
包括除油、浸蚀,磨光、抛光、滚光、吹砂、局部保护、装挂、加辅助电极等。
1.2 中间处理是赋予零件各种预期性能的主要阶段,是表面处理的核心,表面处理质量的好坏主要取决于这一阶段的处理。
1.3 后处理是对膜层和镀层的辅助处理。
电镀专业术语---电镀过程基本术语2.1 分散能力在特定条件下,一定溶液使电极(通常是阴极)镀层分布比初次电流分布所获得的结果更为均匀的能力。
亦称均镀能力。
2.2 覆盖能力镀液在特定条件下凹槽或深孔处沉积金属的能力。
亦称深镀能力。
2.3 阳极能够接受反应物所给出电子的电极,即发生氧化反应的电极。
2.4 不溶性阳极在电流通过时,不发生阳极溶解反应的电极。
2.5 阴极反应于其上获得电子的电极,即发生还原反应的电极。
2.6 电流密度单位面积电极上通过的电流强度,通常以A/dm2 表示。
2.7 电流密度范围能获得合格镀层的电流密度区间。
2.8 电流效率电极上通过单位电量时,其一反应形成之产物的实际重量与其电化当量之比,通常以百分数表示。
2.9 阴极性镀层电极电位的代数值比基体金属大的金属镀层。
2.10 阳极性镀层电极电位的代数值比基体金属小的金属镀层。
2.11 阳极泥在电流作用下阳极溶解后的残留物。
2.12 沉积速度单位时间内零件表面沉积出金属的厚度。
2.13 初次电流分布在电极极化不存在时,电流在电极表面上的分布。
2.14 活化使金属表面钝化状态消失的作用。
2.15 钝化在一定环境下使金属表面正常溶解反应受到严重阻碍,并在比较宽的电极电位范围内使金属溶解反应速度降到很低的作用。
2.16 氢脆由于浸蚀,除油或电镀等过程中金属或合金吸收氢原子而引起的脆性。
常用电镀所需的电压及电流密度
处理种类
溶液性质
工作规范
槽上电压/V
备注
溶液温度/℃
电流密度/A·dm-2
1
装饰性光亮镀铬
酸性
40~55
10~20
9~10
需要换极
2
镀硬铬
酸性
55~65
40~70
9~10
需要换极
3
镀乳白铬
酸性
70~72
25~30
9~10
需要换极
4
镀黑铬
酸性
20~45
20~30
9~10
需要换极
5
镀镍
酸性
20~35
酸性
50~100
20~100
6~8
24
不锈钢电化学着色
酸性
室温
~
2~4
25
铜及铜合金电解抛光
酸性
室温
6~10
3~5
26
铜及铜合金电化学氧化
碱性
80~100
~5
2~6
27
镍电解抛光
酸性
35~60
30~50
12~18
28
铝电解抛光
酸性
70~90
20~50
12~20
29
电解去油
碱性
70~90
3~10
9~10
室温
~
2~3
16
氰化镀金
氰化物
室温
~
2~3
17
氰化镀黄铜
氰化物
室温
~
2~3
18
氰化镀青铜
氰化物
40~55
1~
3~5
19
镀铅锡合金
酸性
室温
电镀锌的原理及相关知识
电镀锌的原理及相关知识电镀锌是通过电化学方法将锌金属沉积在物体表面形成均匀的锌层,以提供防腐蚀和增强美观效果。
这是一种常见的金属表面处理技术,广泛应用于各种金属制品的制造。
电镀锌的原理基于金属离子在电解液中自氧化还原反应的性质。
在电化学过程中,有电能转化成化学能。
具体而言,这个过程可以分为两个基本半反应:阳极半反应和阴极半反应。
阳极半反应是指电极上的氧化反应,而阴极半反应则是在电解液中发生还原反应。
对于电镀锌来说,阳极半反应是金属锌的氧化反应,可以表示为:Zn→Zn2++2e-而阴极半反应则是锌离子还原为金属锌:Zn2++2e-→Zn通过将电解设备连接到一个电源,使得阳极和阴极之间建立电流,锌离子从阳极释放出来,并被还原到阴极上形成锌金属沉积。
除了以上基本原理外,电镀锌还有一些相关的知识点需要了解:1.电解液:电解液是电镀过程中的一个重要组成部分。
通常情况下,电解液由含有锌盐(如氯化锌或硫酸锌)的溶液组成。
电解液中的锌盐提供了锌离子来进行电镀过程。
2.电流密度:电镀过程中的电流密度是控制电镀层质量和均匀性的重要参数。
合适的电流密度可以确保锌层均匀,而过高的电流密度可能导致块状或不均匀的锌层。
3.预处理:在进行电镀锌之前,通常需要对物体表面进行预处理。
这包括去除表面污垢、油脂以及可能存在的氧化物,以确保锌层附着良好。
4.氢气析出:在电解过程中,水分解产生氢气的反应也会发生。
这可能导致在物体表面形成气泡,影响电镀层的质量。
为了避免这种情况,通常需要在电解液中添加一些添加剂来抑制氢气析出。
5.金属基体与电镀层的结合力:电镀层与金属基体的结合力是电镀锌质量的重要指标之一、如果结合力不强,锌层容易剥落,从而降低了其防腐蚀性能。
总的来说,电镀锌技术通过电化学反应将锌金属沉积在物体表面,形成均匀、致密的锌层,以提供防腐蚀保护和增强美观效果。
掌握电镀锌的原理与相关知识,有助于正确应用该技术,并确保获得高质量的镀锌产品。
电镀工艺
电镀是一种较复杂的工艺。
它既起到保护首饰金属表面的作用,又可使金属首饰表面更加美观。
金属首饰电镀分本色电镀和异色电镀。
本色电镀是指电镀颜色与首饰金属基材的颜色相同,与电镀的化学组成也基本一致。
例如 18 K 金首饰镀 18 K 金色, 14 K 金首饰镀 14 K 金色。
异色电镀指电镀的颜色及成分与首饰金属基材的颜色和成分都不相同,例如 18 K 金首饰镀 24 K 黄金色, 925 银镀 14 K 金色……等。
电镀的基本过程以镀金为例是将需要电镀材料浸在氰化金钾溶液中作为阴极,金属金板作为阳极,接通直流电源后,在需要电镀的材料上就会沈积出金的镀层。
依照此方式用电解方法沉积镀层的过程即称之为电镀。
1. 与基材金属结合牢固,附着力好。
2. 镀层完整,结晶细致而紧密,孔隙率小。
3. 具有良好的物理、化学及机械性能。
4. 有符合标准规定的镀层厚度,而且镀层分布要均匀。
首饰金属执模拋光后,由于经过各种加工和处理,不可避免地会粘附一层油污和表面产生的氧化层,而这些油污及氧化物将会影响镀层质量。
况且若是表面粗糙,不够精致,在这种材料表面上也很难镀出结合牢固、防腐死蚀性好的镀层,即使勉强镀上镀层,在很短的时间内首饰上镀层也将脱皮、鼓泡、出现麻点、花斑等不良现象。
因此,为了保证能镀出符合电镀质量的镀层,电镀前期的各道工序应做到精细。
一、除油油污包括三类:矿物油、动物油和植物油。
按其化学性质又可归为两大类,即皂化油和非皂化油。
动物油和植物油属皂化油,这些油能与碱作用生成肥皂,因此有皂化油之称。
各种矿物油如石腊、凡士林,各种润滑油等。
它们与碱不起皂化作用,统称之为非皂化油。
1. 超声波脱脂超声波脱脂是利用超声波振荡的机械力,能使脱脂溶液中产生数以万计的小气泡,这些小气泡在形成生长和闭合时产生强大振荡力,使材料表面沾附的油脂,污垢迅速脱离,从而加速脱脂过程,使脱脂更澈底,对于处理形状复杂,有微孔、盲孔、窄缝以及脱脂要求高的材料更为有效。
电镀通用配方大全(2)
电镀通用配方大全(2)氯化物镀镍液配方1组分 g/L 组分 g/L 氯化镍 200 硼酸 30-50 硫酸镍 1002PH值为2.5-4;温度为40-70?;电流密度为3-10A/dm。
配方2组分 g/L 组分 g/L 氯化镍 300 硼酸 30-402PH值为3.8;温度为55?;电流密度为1-13A/dm。
全硫酸盐镀镍液配方组分 g/L 组分 g/L 氯化镍 300 硼酸 402温度为46?;PH值为3.0-5.0;电流密度为2.5-10A/dm。
其他镀镍液配方1组分 g/L 组分 g/L 氯硼酸镍 300-450 硼酸 30-40 氟硼酸 5-40 2PH值为2.0-3.0;温度为40-80?;电流密度为2.5-20A/dm。
配方2组分 g/L 组分 g/L 氯硼酸镍 220 硼酸 30 氟硼酸 4-382PH值为2.0-3.5;温度为37-77?;电流密度为2.5-10A/dm。
配方3组分 g/L 组分 g/L 氨基磺酸镍 450 湿润剂 0.05 硼酸 302PH值为3.5-5.0;温度为38-60?;电流密度为2-16dm。
镀黑镍第一类镀黑镍配方1组分 g/L 组分 g/L 硫酸镍 70-100 硫氰酸铵 25-35 硫酸锌 40-45 硫酸镍铵40-60 硼酸 25-352阳极材料为镍板;PH值为4.5-5.5;温度为30-60?;电流密度为0.1-0.4A/dm。
配方2组分 g/L 组分 g/L 硫酸镍 60-75 硫氰酸铵 12.5-15 硫酸锌 30 硫酸镍铵35-452阳极材料为镍板;PH值为5.8-6.1;温度为25-35?;电流密度为0.05-0.15A/dm。
配方3组分 g/L 组分 g/L 硫酸镍 75 氯化铵 30 硫酸锌 30 硫氰酸钠 152阳极材料为镍板;PH值为5;温度为20-25?;电流密度为0.15A/dm。
第二类镀黑镍配方组分 g/L 组分 g/L硫酸镍 120-150 硼酸 20-252钼酸铵 30-40 PH值为4.5-5.5;温度为20-25?;电流密度为0.15-0.3A/dm。