
外购件编码规则
1主题内容与适用范围
本标准规定了本企业所有外购产品(零部件)的分类原则和代码编制方法,适用于外购产品(零部件)的计算机辅助管理。
外购产品(零部件)是指采购回来可直接用于产品装配不需要任何加工的产品。
2引用标准
外购物料的大分类与代码编制规定。
《汽车零部件编码规则》Q/HFF118-2001
3代码结构
W2XXXX.XXXXX.XXX
表示图幅的代码
外购厂家顺序代码(第一位是8表示为进口件)
该产品(总成)中可折分作为配套件的顺序代码
该种外购件的顺序代码
外购品种代码
外购产品类型分类代码
4代码含义
4.1外购产品类型分类代码见附表
4.2外购品种代码见附表
4.3外购件的顺序代码
该种类外购件的顺序编码
4.4外购厂家顺序代码见《汽车零部件编码规则》
4.5图幅的代码见《汽车零部件编码规则》
注:皮带中间的五位数表示皮带长度,多楔带第一位表示峰数,后四位表示长度。
ERP系统编码规则

ERP 信息系统编码原则1 外购配件、原材料及其它外购辅具、辅料等物料的信息编码1.1编码结构为4段共9位,采用的是组合编码公式,具体结构及编码原则如下:X.XX.XX.XXXX四级:按物料规格区分,用四位数字流水号表示三级:按物料小类区分,用二位数字表示(01至99)二级:按物料用途区分,用二位数字表示(01至99)一级:按物料大类区分,用一位数字表示(0至9)1.2 各级编码说明注:三级编码没有分类的,第三位一律从“00”开始取值。
1.3物料分类及编码举例成都航宇物料编码规则第一段(0-9)第一段(00-99) 第三段(00-99) 第四段(0000-9999)编码举例备注第1位第2、3位第4、5位第6-9位V(0-9)VV (00-99)VV (00-99)VVVV(0000-9999)按物料大类区分 按田途区分 按小类区分 规格流水号总编码编码 名称编码名称编码名称 编码物料名称 规格1原材料01生产材料01 直接材料0001-0999(合全) 镍合全 CM***1010100011000—1999(纯全属)铝 <***101011000铝”少、"亠,、棒:料***10101100102 间接材料 02辅助物料01 模目类 02 测目类 03 夹具类 04刃目类05工具类 0001活扳手200mm 1020500010002 内六角扳手 L 型M3 1020500020003扁咀钳1只Hmm10205000306劳保用品类 07 化学品类 08 1'—•JHH 、 包装材料 09 安全消防类10 —1—11J lyJ丿、备品配件类 11 五全类 12 电气米 13 低值易耗品 14 存储周转米 99 其他2办公类01办公设备类01电脑类 预留,暂不进入系统02 外设米 99 其他 02 办公家具类01柜类 02 桌类 99其他4其他01 废品 00401000001 每类共用同一编码,仅用于采购操作,不进行出入库操作02 废料 0040200000103服务类01 生产类服务40301000102 非牛产类服务40302000104固定资产类0111―1■//、丿J/J40401000102 —1-/I-U动力设备40402000103 yJ y J W检测设备40403000199苴他设备4049900012 产成品、半成品信息编码2.1产成品、半成品信息编码结构为3层共5位,采用组合编码公式,具体结构及编码原则如下:X.X.XXX三级:零(部)的流水号,用三位数字表示二级:产品类型分类,用一位数字表示一级:按照物料大类分段,数字9表示产成品、数字8表示半成品1.2产品类型信息编码说明1.3产品编码例子产成品:TS800H的编码为9.1.001,顺序号为001。
外购件编码规则

1主题内容与适用范围
本标准规定了本企业所有外购产品(零部件)的分类原则和代码编制方法,适用于外购产品(零部件)的计算机辅助管理。
外购产品(零部件)是指采购回来可直接用于产品装配不需要任何加工的产品。
2引用标准
外购物料的大分类与代码编制规定。
《汽车零部件编码规则》Q/HFF118-2001
3代码结构
W2XXXX.XXXXX.XXX
表示图幅的代码
外购厂家顺序代码(第一位是8表示为进口件)
该产品(总成)中可折分作为配套件的顺序代码
该种外购件的顺序代码
外购品种代码
外购产品类型分类代码
4代码含义
4.1外购产品类型分类代码见附表
4.2外购品种代码见附表
4.3外购件的顺序代码
该种类外购件的顺序编码
4.4外购厂家顺序代码见《汽车零部件编码规则》
4.5图幅的代码见《汽车零部件编码规则》
注:皮带中间的五位数表示皮带长度,多楔带第一位表示峰数,后四位表示长度。
很全的物料编码原则

物料编号原则一.目的:规范和统一公司所有产品的编码和名称,便于产品信息化。
二.范围:适用于公司所有的设备,半成品,机械件,电子件,原材料,包材,生产辅助料等各种物料。
三.职责1.产品所用的物料编码均由公司固定人员编制,并随物料清单(BOM表)下达;2.新增的产品所用物料或有物料变动,必须由公司固定人员统一编码发放;四.产品分类及定义1.产成品定义:由本公司生产并销售的各种产品,如:大幅面切割设备,大幅面控制卡,也就是说可以直接出货产成品。
2.零件定义:各种自产或外购(外协件)的零件,并可以直接用于半成品/成品装配的料件,如各种自产或者外购的机械件,电气件等。
3.辅助材料定义:用于辅助生产的各类辅助材料均属之,如:保护膜扎带,胶带4.工具定义:用于辅助生产的各类工具,如:麻花钻,丝锥等。
五.具体编码细则大类编码:1--成品2--零件3---辅助材料4--工具1.产品2.零件零件分类M-机械类,E--电子类B-外购标准件W---电线类(1). M--机械类编码细则2 M . XX . XX . 001三位流水号用于扩展产品两位数字表示细分的产品小类(详见机械件分类明细)两位数字表示机械类下分的类别(详见机械件分类明细)M--机械件代码2--零件代码机械件分类明细:机械件(M)01-齿轮01-同步轮机械件(M)07-皮带01-同步带02-轴齿轮02-环形带08-导轨01-导轨02-轴承01-轴承02-外轨02-滑块轴承09-铝通01-铝通03-轴承座10-网链01-人字链03-联轴器01-联轴器02-乙字链04-拖链01-拖链03-链条05-气管接头A-三插/直径11-其他01-滚刷B-对接/直径02-拍刷C-弯头/直径03-胶辊D-转接/直径04-光轴E-接头/直径05-管类F-气压阀/直径06-防撞06-镜片01-聚焦12-加工件 01-加工件02-反射13-螺丝01-螺丝14-标示01-标示(2)E--电子类编码细则2 E . XX . XX . 001电子类分类明细:电气件(E)01-变压器01-变压器电气件(E)09-电机01-普通电机02-减速机01-减速机10-驱动器 01-驱动器03-电源01-开关电源11-插座/插头01-插座02-激光电源02-插头04-其他01-继电器12-电连接件01-地线桩02-电磁阀02-航空接头03-交流接触器03-连接器04-限位开关13-灯盘01-灯盘05-滤波器14-风扇01-散热风扇05-空开01-空开15-控制卡01-面板06-电流表01-电流表02-底板三位流水号用于扩展产品两位数字表示细分的产品小类(详见电子类分类明细)两位数字表示电子类下分的类别(详见电子类分类明细)E--电子类代码2--零件代码07-指示灯01-指示灯16-激光管 01-激光管08-开关/按键01-开关02-按键(3)B-外购标准件编码细则2 B - XX - XX - 001外购标准件分类明细:外购标准件(B)01-相机01-佳能相机02-工业相机02-镜头01-佳能镜头02-工业镜头03-风机01-普通风机02-静音风机04-气泵01-气泵05-冷水箱01-冷水箱(4)W---线材类编码细则:2 W- XX - XX - 001线材类分类明细:线材(W)01-电线单芯R-红色BK-黑色YW-黄色BE-蓝色02-电线2芯颜色简称同上03-电线3芯颜色简称同上三位流水号用于扩展产品两位数字表示细分的产品小类(详见标准件分类明细)两位数字表示标准件下分的类别(详见标准件分类明细)B--外购标准件代码2--零件代码三位流水号用于扩展产品两位数字表示细分的产品小类(详见线材分类明细)(若物料为电线,此处为颜色简称--详见线材分类明细)两位数字表示标准件下分的类别(详见线材分类明细)W--线材类代码2--零件代码04-电线4芯颜色简称同上10-连接线01-连接线3.辅助材料4.工具类编码细则工具分类:Z-钻头X-铣刀S-丝锥K-开孔器B-扳手Q-其他(01-夹具,02-毛刷)4 Z - XX - 001三位流水号用于扩展产品两位数字表示直径,如45表示ø4.5Z表示钻头;X表示铣刀;S表示丝锥4--工具类代码。
MRPII系统编码规则(技术)
MRPII系统编码规则1.目的规范应用于MRPII系统的所有编码。
其中包括“物料编码”、“供应商编码”、“客户编码”、“库位编码”。
2.适用范围本规则适用于MRPII系统所有的编码,应用于所有部门。
3.编码规则3.1物料编码3.1.1编码准则:a).唯一性:一物一码;一码一物。
b).编码长度不长于12位。
3.1.2物料分类:a).自制件(制购代码为“M”);b).外购材料及外购件(制购代码为“B”);c).外协件(制购代码为“S”);d).顾客财产。
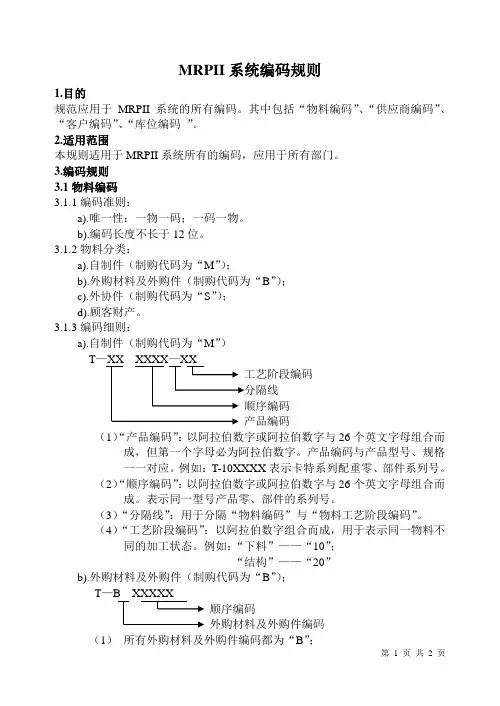
3.1.3编码细则:a).自制件(制购代码为“M”)T(1)“产品编码”:以阿拉伯数字或阿拉伯数字与26个英文字母组合而成,但第一个字母必为阿拉伯数字。
产品编码与产品型号、规格一一对应。
例如:T-10XXXX表示卡特系列配重零、部件系列号。
(2)“顺序编码”:以阿拉伯数字或阿拉伯数字与26个英文字母组合而成。
表示同一型号产品零、部件的系列号。
(3)“分隔线”:用于分隔“物料编码”与“物料工艺阶段编码”。
(4)“工艺阶段编码”:以阿拉伯数字组合而成,用于表示同一物料不同的加工状态。
例如:“下料”——“10”;“结构”——“20”b).外购材料及外购件(制购代码为“B”);T—顺序编码外购材料及外购件编码(1)所有外购材料及外购件编码都为“B”;(2)“顺序编码”以阿拉伯数字或阿拉伯数字与26个英文字母组合而成。
表示外购材料及外购件的系列号。
T-B10000 ~ T-B19999 钢材T-B20000 ~ T-B29999 钢材T-B30000 ~ T-B39999 设备备件T-B40000 ~ T-B49999 五金、备件T-B50000 ~ T-B59999 气体辅料T-B60000 ~ T-B69999 油漆燃料材料T-B70000 ~ T-B79999 劳保用品T-B80000 ~ T-B89999 外协产品T-B90000 ~ T-B99999 各种型材(圆钢、扁钢、角钢、槽钢、c).外协件(制购代码为“S”):外协作为产品加工过程的一个工艺阶段M95(外协工作中心),其编码同产品编码。
外购五金零件编码规则
例:79-EAAD0固件
编制
审核
批准
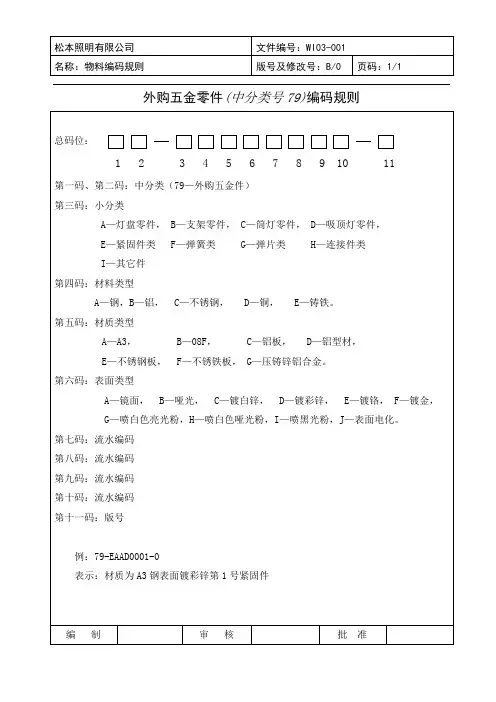
第五码:材质类型
A—A3,B—08F,C—铝板,D—铝型材,
E—不锈钢板,F—不锈铁板,G—压铸锌铝合金。
第六码:表面类型
A—镜面,B—哑光,C—镀白锌,D—镀彩锌,E—镀铬,F—镀金,
G—喷白色亮光粉,H—喷白色哑光粉,I—喷黑光粉,J—表面电化。
第七码:流水编码
第八码:流水编码
第九码:流水编码
第十码:流水编码
外购五金零件(中分类号79)编码规则
总码位:
1 2 3 4 5 6 7 8 9 10 11
第一码、第二码:中分类(79—外购五金件)
第三码:小分类
A—灯盘零件,B—支架零件,C—筒灯零件,D—吸顶灯零件,
E—紧固件类F—弹簧类G—弹片类H—连接件类
I—其它件
第四码:材料类型
A—钢,B—铝,C—不锈钢,D—铜,E—铸铁。
产品外购物料分类与编码规则
编号:Q 受控状态:版序:发布目次前言 (II)1.范围 (1)2.规范性引用文件 (1)3.编码目的 (1)4.编码原则 (1)5.外购物料分类和编码规则 (1)前言本标准的编写格式遵守了GB/T 1.1-2000《标准化工作导则第1部分:标准的结构和编写规则》的规定。
本标准的主要依据:根据西安煤矿机械有限公司PDM(含CAPP)项目和后期ERP项目实施需要,结合本公司外购物料分类与编码的需求,制定了以下编码规则。
本标准适用于公司外购物料编码管理。
本标准由西安煤矿机械有限公司信息化办公室提出并起草,产品设计研究院标准化室归口管理、解释。
本标准主要起草人:石珍草苟苛本标准主要审核人:白西训惠万里本标准批准人:施平Q/XM513—2010外购物料分类和编码规则1.范围本标准规定了西安煤矿机械有限公司外购物料的分类与编码规则。
本标准适用于公司生产过程涉及到的外购物料的编制。
2.规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T1.1-2000标准化工作导则第1部分:标准的结构和编写规则GB/T1.2-2002标准化工作导则第2部分:标准中规范性技术要素内容的确定方法3.编码的目的建立外购物料在信息系统中的唯一性标识,统一编码,统一语言。
4.编码原则本标准给出的分类和编码的规则,遵循以下原则:4.1唯一性一个编码对象有一个唯一代码。
4.2可扩充性分类编码规则须适应外购物料扩充的需要。
4.3适应性分类编码规则应具有一定的适应范围。
4.4简短性编码码位应简短。
5.外购物料分类和编码规则西安煤矿机械有限公司外购物料编码采用“一级分类码+二级分类码+流水码”的方式。
一级分类码、二级分类码和流水码由阿拉伯数字构成,编码长度8位。
流水码(4位,数字)二级分类码(2位,数字)一级分类码(2位,数字)图1外购物料编码5.1外购物料一级分类名称及分类码一级分类码由两位阿拉伯数字构成,从01,02到99。
ERP系统编码规则
ERP信息系统编码原则1 外购配件、原材料及其它外购辅具、辅料等物料的信息编码编码结构为4段共9位,采用的是组合编码公式,具体结构及编码原则如下:四级:按物料规格区分,用四位数字流水号表示三级:按物料小类区分,用二位数字表示(01至99)二级:按物料用途区分,用二位数字表示(01至99)一级:按物料大类区分,用一位数字表示(0至9) 各级编码说明注:三级编码没有分类的,第三位一律从“00”开始取值。
物料分类及编码举例2 产成品、半成品信息编码产成品、半成品信息编码结构为3层共5位,采用组合编码公式,具体结构及编码原则如下:X . X .XXX三级:零(部)的流水号,用三位数字表示二级:产品类型分类,用一位数字表示一级:按照物料大类分段,数字9表示产成品、数字8表示半成品产品类型信息编码说明二级编码编码分类注备 1 件零金2合3459例子产品编码:TS800H 产成品成半品:TS800H:TS800H 品外协半成客户物资:用于来料加工类物资出入库管理注:半成品后两段编码保持与产成品后两段编码一致3 部门编码格式: XX .XX .XX组、科室、工段标识(01~99)二级部门或车间(01~99)一级职能部门(01~99)格式说明编码采用三段数字流水码,段与段之间用小数点隔开。
?每段编码均采用2位数字流水号。
?第二、三段编码中若无,则用00填补。
?部门编码举例:?第一段流水号表示一级职能部门:如04表示铸造部。
第二段流水号表示二级部门或车间:如01表示蜡模间。
××(00-99) 第一段××(00-99) 第××(00-99) ××.××.××4 职员编码格式: XXXXX自10000起的五位流水码说明当有员工离职时,该员工的编码将作废并不再启用。
新进员工的编码继续按照流水顺序进行编制。
仓库物料条码编制规则,采购物料、自制件的条码编码办法
仓库物料条码编制规则1. 范围本标准规定了产品零部件物料条码的编制规则。
本标准适用于电三轮、四轮产品物料条码的管理。
2. 定义及术语2.1 条码由一组规则排放的条、空及对应字符组成,表示一定信息;条、空组合部分称为条码符号,对应符号部分由一组阿拉伯数字、字母或符号组成称为条码代码。
2.2 一对一的管理的关重件指对每一件关重件,按其制造完工或交货顺序编制独立的顺序码,执行采购、贮存、装配、检测、销售及服务全过程单件管理。
3. 要求3.1 所有产品零部件及物料均应进行条码管理,其中一对一管理的关重件执行采购、贮存、装配、检测、销售及服务全过程单件条码管理与控制;其他产品执行库房进、出料条码管理与控制。
4. 条码编码规则4.1 物料条码外购物料:公司代码为ZM8,关于自制物料:公司代码为ZM8+自制代码0304.1.1 (采购关重件物料〕物料条码中的识别码由〔公司字母代码+供应商字母代码〕+ LOT NO批次/单件码 + 零部件编码共三部分〔不包括“* 〞〕组成。
采购关重件:电机、控制器等。
下列图规定,其中“* 〞必需有。
4.1.2 正民车业公司采购件代码:ZM8 + 供应商厂商代码:字母6,供应商代码由有供应商关键字字母简称+06数字组成,供应商代码由采购部定义并负责授,共计6位。
4.1.3 批次/单件码由 LOT NO:由供应商提供,要求:比如说巨杰公司2013年6月28日送货电机500W的2批,第一批LOT NO:2013062801,第二批为:2013062802,以此类推....型式按图规定,共计10位。
4.1.4 零部件编码:由仓库负责提供,在可知零部件编码的状态下,可以通过仓库系统或台账调出此零部件:具体的名称、型号、供应厂商、入库日期、批次号、入库数量等,共计10-12位。
4.1.5零部件编码基本建立之后,后续维护和添加统一由技术部进行编制。
备注:1、公司代码为:字母+数字,6位;2、LOT NO/批次码:年月日+流水号:10位;3、零部件编码:10-12位。
外购件分类编码规则
Q/XN J106-2012西尼电扶梯外购件代码编制规则2012-06-05发布 2012-06-05实施发布Q/XN J106-2012前言本标准参照采用了国内外先进企业《外购件编码规则》标准,且结合本公司产品所涉及外购件的实际情况而制定。
本标准外购件类别(大类)代码是在西尼电梯(杭州)有限公司企业代码“XN”后,用1位阿拉伯数字“5”表示。
本标准外购件分类代码,采用层级“线分类法”编制,其层次码结构通式,详见第7章的规定。
本标准提供了各类外购件的命名及代码追踪和整体控制的规则。
唯一性外购件代码有利于产品设计、开发、制造、经营及售后服务的各阶段需要。
本标准是企业外购件代码编制设计的技术基础标准之一。
本标准由西尼电梯(杭州)有限公司提出。
本标准由吴庆丰批准。
本标准由西尼电梯(杭州)有限公司技术中心负责起草并归口。
本标准主要起草人:倪义德。
IQ/XN J106-2012西尼电扶梯外购件代码编制规则1 范围本标准规定了外购件分类编码的术语和定义、基本原则、一般要求、编码系统设计程序、编码方法及其编码注意事项等。
本标准适用于西尼电梯(杭州)有限公司的外购件分类代码的编制。
本标准不适用于带有国家标准编号,行业标准编号的紧固件和标准件代码的编制。
2 规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 7027 信息分类和编码的基本原则和方法GB/T 20001.3 标准编写规则第3部分:信息分类编码JB/T 8823 机械工业企业计算机辅助管理信息分类编码导则Q/XN J105 西尼电扶梯产品图样代码编制规则Q/XN G205 产品图样及设计文件更改办法3 术语和定义Q/XN J105确立的以及下列术语和定义适用于本标准。
3.1外购件外购件是指本企业采购其他企业的产品总称。
3.2外购件代码外购件代码是指本企业采购其他企业产品时,赋予的标明外购件属性的一组有序的,易于计算机和人识别与处理的符号。
编码规则制定步骤
编码规则制定步骤1.建立一个组织,明确责任,编码规则将由这个组织负责协调、制定和起草。
物料信息编码涉及到企业中多个部门:设计、物资、生产、工艺等部门,需要协调处理这几个部门对编码的需求关系。
这个组织必须对企业的产品信息有全面深入的了解。
一般情况下,由企业标准化部门负责,其他部门配合完成。
2.确定本次编码的范围,要对那些企业信息进行编码。
根据紧迫和重要程度,现阶段首先将产品信息进行编码,包括:产品(总装图)、部件、零件、标准件、原材料等产品相关的信息。
对于生产、工艺、管理相关的编码在后期处理。
3.确定编码的一些基本原则:●数字编码还是数字字母复合编码●单纯的分类码还是分类码+产品隶属码●以前旧码是否还要使用,要表现在新码中?还是重新制定新码?●国家标准和行业标准是否在编码中体现4.根据确定的编码范围,划分成不同大类,例如:标准件、原材料、外购件、产品、通用件、零部件等大类。
5.对划分的大类,明确责任,指定某大类具体的责任人员。
由指定责任人进行逐级的细分。
6.从大类逐步细化分类,划分各个码段。
细化分类将是工作的难点和重点。
细化分类的方法和步骤:细化分类是信息归纳总结的一个过程,对分类的信息本身应该有全面的了解,清楚信息间的相互关系和属性关系。
明确本次分类的目的,要重点表现那些信息,解决什么问题。
分类方法多种多样,结果也必然不同,把要表现的重点信息作为一个重要分类,达到当初的分类目的。
分类还要考虑信息归纳的难易程度,例如使用纯物理分类编码,将所有产品的同类物料归纳在一起本身就有难度,按照纯物理分类归纳机加、钣金等件难度很大。
在物料属性中有物理属性和逻辑属性,这两种属性分类方法会混合交替使用。
●将要分类的信息归集,或者列出有代表性的部分物料信息,在后边编码中参照。
●对这部分信息进行认真的研究,并结合以前工作中的经验,归纳划分出许多物理属性和逻辑属性。
具体在某个分类里边采用那种方法,根据分类要表现的内容才能确定。