
阀口包装袋技术标准 修订
阀口包装袋技术标准
1.范围
本标准规定了阀口包装袋的技术要求、试验方法、检验规则等。
本标准适用于装载质量不超过30kg的各种类型的阀口包装袋。
2.规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款,以下引用文件均不注日期,除有特殊要求外,其最新版本适用于本标准。
GB/T7968纸袋纸
QB/T1460伸性纸袋纸
GB/T24287伸性纸袋纸
GB9774水泥包装袋
GB/T28120面粉包装袋
GB/T4456包装用聚乙烯吹塑薄膜
GB/T462纸、纸板和纸浆分析试样水分的测定
GB/T4857.5包装运输包装件跌落试验方法
3.包装袋规格
包装袋规格根据雨虹根据具体产品提交尺寸等信息。
4.技术指标
4.1外观质量
外观质量要求详见表2。
4.2阀口袋尺寸及材质要求
阀口袋尺寸及各结构层材质要求详见表3。
表3
第三层:90g/m2本色伸性牛皮纸(打微孔)
第四层:90g/m2本色伸性牛皮纸(打微孔)
第二层膜打孔示意图如下:打孔长度=纸袋长度
正面/
二、无孔结构的阀口袋
第一层:90g/m2白色伸性牛皮纸
第二层:1.5-2.0cHDPE塑料膜(无孔)
第三层:90g/m2本色伸性牛皮纸(无孔)
第四层:90g/m2本色伸性牛皮纸(无孔)
4.3物理性能指标
4.3.1交货水分
阀口袋底部及阀口处的粘合部位,交货水分≤12%,其他部位的内层及外层伸性牛皮纸的交货水分≤10%。
4.3.2跌落性能
阀口袋的跌落试验方法应符合GB/4857.5规定的要求。
阀口袋跌落完成后每条样袋均无破损,内装物无泄漏。
5.检测方法说明
5.1取样
阀口袋按照产品种类分批次。
所有入厂阀口袋尺寸和克重均应满足相应的技术要求,每批次随即抽检5个袋,有1个袋不合格即判定本批次产品不合格。
5.2外观
阀口袋的外观质量采用目测。
外观、印刷质量、阀口方向、折底方向等项目需满足技术标准要求,且与检测室标样一致。
5.3阀口袋尺寸及各结构层材质
采用精度为1mm的量具检测尺寸,组成阀口袋的各层伸性纸袋纸的性能指标应符合GB/T24287规定的要求,第三层的HDPE薄膜的性能指标应符合GB/T4456中规定的要求。
5.4交货水分
在阀口袋对应位置裁取100mm×100mm的试样,放入设置温度(105±2)℃烘箱干燥。
在适当时间间隔内取出,干燥器内干燥后称量质量。
直至在连续两次称量中,试样质量之差不超过烘干前试样质量的0.1%时,认为达到恒重,检测过程结束。
检测方法细节参照GB/T462的规定。
5.5跌落性能检测
跌落性能检测方法应符合GB/T4857.5规定的要求。
跌落高度800mm。
跌落顺序:
a)第一条样袋:垂直-平向-侧向
b)第二条样袋:平向-侧向-垂直
c)第三条样袋:侧向-垂直-平向。
6.检验规则
6.1出厂检测
各供应商的出厂检测项目必须涵盖外观检测、跌落试验、交货水分、荧光性物质、成品定量测试。
要求送货时出具该批次产品的出厂检测报告,出厂检测报告上的所有项目有真实准确的检测数据及定性描述。
6.2型式检验
型式检验为要求的全部内容,要求每年至少进行一次检验。
同时,有下列情况之一,应进行型式检验:
1.新进入雨虹的供应商;
2.供应商在正式生产中,原生产配方或工艺发生变化;
3.供应商的出厂检测结果与型式检测结果有较大差异;
4.雨虹检测室的入厂检测或抽检项目的结果与型式检测结果有较大差异;
7.贮存、运输
产品在运输和贮存过程中,不得受潮,避免高温和阳光曝晒。
贮存期自生产之日起,不超过6个月。
超过贮存期时,可按照本标准进行检验,如果质量符合要求,产品仍可使用。
东方雨虹产品质量监督中心质检部2015-07-16。
新版阀门技术规范-精选.pdf
2.3.7焊接球阀、法兰球阀球阀能做到与管道同寿命,能安全无故障运行20年以上,其中阀体内的球体密封结构要求无需检修且寿命不少于25年。
球阀的球体应采用实球体锻造加工而成,禁止采用空心组合球体、半球体球阀,不得采用缩颈球阀。
焊接球阀与管道采用焊接连接。
各种规格的接口尺寸要符合《普通流体输送管道用埋弧焊钢管》(SYT 5037-2012)、《输送流体用无缝钢管》(GB/T8163-2008)和《低压流体输送用焊接钢管》(GB/T3091-2015)中的要求。
阀门端口接管不得小于相连接管道的壁厚。
采用双活塞效应的阀座圈,具有双向双密封功能。
除阀体和阀盖部分以外,阀颈部分也需要采用阀颈焊接的形式,以减少泄露点。
固定轴或底板支撑部分需采用焊接的形式,以减少底部外泄露的可能。
阀杆部位具有机械的防飞装置,在拆除压盖或顶法兰后,阀杆不会因内部压力而喷出。
加长杆最终长度按实际安装位置确定。
各阀门的内部结构应适用于阀门的使用条件,保证阀门的开启平稳,介质流动顺畅,可消除或降低汽蚀、冲蚀的产生。
阀门的外部结构应美观、紧凑、实用,占地小。
2.3.7.1主要技术参数连接方式:焊接压力等级: 2.5MPa设计温度: 150℃耐温:-25.5~150 ℃严密性:应为双向密封,在 1.1倍设计压力下( 2.75 MPa)进行严密性试验,泄漏量应满足ISO 5208或EN 12266-1 B级标准要求。
应设置可靠阀轴密封,防止阀杆处泄漏,在运行期间阀杆密封圈可在不停运时替换。
2.3.7.2设计结构焊接球阀、法兰球阀为专门为区域供热系统设计的开关型阀门,投标方应依照招标方提出的参数条件,选定满足要求的阀门,并提供阀门的规范。
所有阀门必须按ANSI B16.34、B31.1、API、FCI及ASTM等相关标准执行、选材、制造和试验。
阀门的设计应满足介质温度、压力、流向及严密性的要求,并满足系统开/关时间的要求。
泄漏等级按MSS-SP-61标准执行。
超声波阀口袋包装机
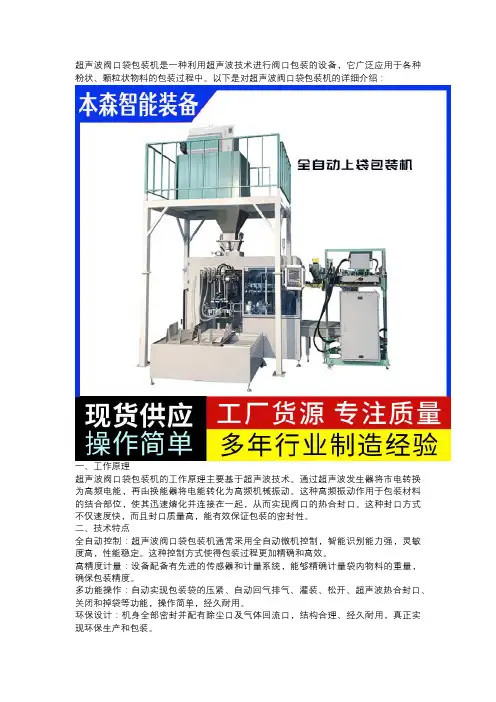
超声波阀口袋包装机是一种利用超声波技术进行阀口包装的设备,它广泛应用于各种粉状、颗粒状物料的包装过程中。
以下是对超声波阀口袋包装机的详细介绍:一、工作原理超声波阀口袋包装机的工作原理主要基于超声波技术。
通过超声波发生器将市电转换为高频电能,再由换能器将电能转化为高频机械振动。
这种高频振动作用于包装材料的结合部位,使其迅速熔化并连接在一起,从而实现阀口的热合封口。
这种封口方式不仅速度快,而且封口质量高,能有效保证包装的密封性。
二、技术特点全自动控制:超声波阀口袋包装机通常采用全自动微机控制,智能识别能力强,灵敏度高,性能稳定。
这种控制方式使得包装过程更加精确和高效。
高精度计量:设备配备有先进的传感器和计量系统,能够精确计量袋内物料的重量,确保包装精度。
多功能操作:自动实现包装袋的压紧、自动回气排气、灌装、松开、超声波热合封口、关闭和掉袋等功能,操作简单,经久耐用。
环保设计:机身全部密封并配有除尘口及气体回流口,结构合理、经久耐用,真正实现环保生产和包装。
适应性强:超声波阀口袋包装机适用于多种粉状、颗粒状物料的包装,如食品添加剂、调味品、奶粉、糖果粉末、化学原料、颜料、塑料颗粒、催化剂等。
三、技术参数超声波阀口袋包装机的技术参数可能因不同品牌和型号而有所差异,但一般包括以下内容:包装范围:通常为15-25公斤,具体范围可根据实际需求调整。
包装速度:可达到250-360包/h,提高生产效率。
精度:≤0.2-1%,确保包装精度。
计量形式:采用悬挂式传感器进行计量。
封口技术:采用进口超声波热合技术,确保封口质量。
四、市场价格超声波阀口袋包装机的价格因品牌、型号、配置等因素而异。
根据市场情况,价格范围,实际需求向相关厂家咨询。
五、选购建议明确需求:在选购前,需明确自己的生产需求,包括物料种类、包装规格、生产效率等。
选择品牌:选择知名品牌的产品,质量更有保障。
同时,考虑厂家的售后服务和技术支持能力。
考察设备:实地考察设备性能,了解设备的操作简便性、稳定性以及维护成本等。
阀门包装及防护守则

新型方底阀口编织袋生产工艺

新型方底阀口编织袋生产工艺
在生产塑编方底阀口袋时,需要考虑以下几个方面的工艺流程。
1.材料准备:选择高质量的PP材料,确保袋子的强度和耐用性。
材料
需要经过切割、制袋等工艺处理后,才能用于生产。
2.编织袋制袋:采用专用的编织袋制袋机进行生产,机器的性能和准确
度对产品的质量有着至关重要的影响。
3.热封加工:在制袋的过程中,需要对袋子的上下封口进行热封加工,
以确保袋子的密封性和稳定性。
4.阀口制作:塑编方底阀口袋需要配备阀口,以方便在灌装时进行自动
化操作。
阀口的制作需要采用热封技术,确保阀口的稳定性和密封性。
5.印刷:对于需要印刷的袋子,需要在制袋完成后进行相应的印刷处理。
6.包装:生产完成后,需要对袋子进行包装,以确保袋子的完整性和清
洁度。
以上是塑编方底阀口袋的生产流程,其中热封加工和阀口制作是关键环节,需要注意控制加工温度和时间,以及保证材料的质量和稳定性。
此外,在生产过
程中也需要注意安全问题,以避免事故的发生。
在生产塑编方底阀口袋时,还有一些其他的工艺流程可以选择,下面列举一些常用的方法:
1.超声波焊接:采用超声波焊接技术,可以有效提高袋子的密封性和稳定性,同时也能够减少能源的消耗和材料的浪费。
2.热封加压:采用热封加压技术可以提高袋子的强度和耐用性,同时也能够改善袋子的外观和质量。
3.冷封技术:采用冷封技术可以避免高温对材料的损伤,同时也能够提高袋子的密封性和稳定性。
以上是一些常用的生产工艺流程,不同的工艺方法有各自的优点和缺点,需要根据具体的生产需求和产品要求进行选择。
纸塑阀口袋生产厂家带您了解阀口袋的分类

纸塑阀口袋生产厂家带您了解阀口袋的分类阀口袋是一种常见的包装袋,它采用具有耐用性和韧性的材料制成,适用于工业、化工、建材、食品等领域的包装。
阀口袋的特点是方便装卸、储存和搬运,并能有效保护包装物的品质和数量。
本篇文章将介绍阀口袋的分类以及其应用领域,希望能对您产生帮助。
阀口袋的分类1. 纸制阀口袋纸制阀口袋是以纸张为主要材料制成的一种包装袋。
在阀口设计上,其通常采用编织袋的形式,通过在袋子侧面设置可通气的开口,然后利用制袋机械将开口封口。
这类阀口袋主要适用于包装粉状或颗粒状物料,如水泥、化肥、饲料等。
2. 塑料阀口袋塑料阀口袋采用塑料薄膜制成,因此具有较强的防潮、防水、防静电等性能。
这类袋子的材质通常是聚乙烯、聚丙烯等塑料材料,它们具有良好的密封性能,适用于包装化工原料、食品等物料。
3. 复合阀口袋复合阀口袋是将两种或两种以上的材料复合而成的一种新型阀口袋。
复合材料通常由一层纸张和一层塑料薄膜组成,要么粘合在一起,要么采用热压技术粘合在一起。
这类阀口袋具有优良的抗压性和防潮性,适用于包装各种固体物料,如化肥、食品等。
4. 纸塑复合阀口袋纸塑复合阀口袋是将纸张和塑料材料复合而成的一种新型阀口袋。
这类袋子既拥有纸制袋的高强度和良好的易于印刷性能,又具有塑料袋的防潮、防水性能,因此被广泛应用于电子、医疗、日用化工等领域的包装。
阀口袋的应用领域不同类型的阀口袋适用于不同领域的包装,以下将对其应用领域做简要介绍。
纸制阀口袋可广泛应用于水泥、化肥、饲料等领域的包装。
由于其僵硬性和良好的抗压性,纸制阀口袋可确保包装物在运输过程中不会受到损坏。
塑料阀口袋袋的防潮、防水、防静电等性能是其广泛应用的主要原因。
它们通常用于包装化工原料和食品等领域。
复合阀口袋的优秀性能使其适用于包装各种固体物料,如化肥、磷酸等领域的包装,在运输过程中能够有效地保护包装物。
纸塑复合阀口袋的高强度和防潮性能,使其在包装电子、医疗、日用化工等领域具有广泛的应用前景。
阀口袋执行标准

阀口袋执行标准
阀口袋的执行标准因不同行业和产品而异,但通常应符合以下标准:
1. 外观质量:阀口袋的印刷应符合设计要求,图文清晰、颜色一致、无错印漏印,袋形方正,无明显歪斜,纸袋内膛平整、无褶皱、热合牢固,表面平整、无褶皱、无明显污渍,粘结牢固、无起泡、脱胶、褶皱或复合剥离撕烂纸张纤维,封条无胶边宽度小于8毫米,粘贴平整,且四周无漏粘。
2. 尺寸标准:阀口袋的规格尺寸根据其材质、装填物、储存方式等多方面因素来界定。
一般来说,阀口袋的尺寸应符合相关行业标准和企业标准。
3. 性能要求:阀口袋应具有一定的防潮、防尘性能,能够保护水泥不受潮或者受到灰尘的影响。
同时,阀口袋也应有较高的承重性能和防撕裂性能,避免包装过程中袋子破裂或翻倒造成人员伤害。
4. 环保要求:对于使用阀口袋的企业来说,选择符合环保要求的阀口袋非常重要。
因此,在选择阀口袋时,应尽量选择可回收利用、可降解的环保材料制成的阀口袋。
总之,在选择和使用阀口袋时,应综合考虑以上标准,确保阀口袋的质量和性能符合要求,同时也要注意环保和可
持续发展。
工厂包装系统设备技改方案(稿)
工厂包装系统设备技改方案(稿)
一、概况
工厂搅拌主机产能:10-15t/h,包装机产能5-9吨(单台)。
包装机为瓶颈。
为提高产能及效率,解放劳动力,减少劳动成本。
特编写此技改方案。
二、技改方案
1、技改清单
附图:
2、码垛机械手布置图方案
三、我方要求:
1.施工方根据我厂现有包装生产线实际情况,进行设备设计、安装、调试。
项目内容:包装仓单斗改双斗料场、增加内阀口定量包装机一台、增加套机器
人码垛机系统单元(含:机械臂、手爪、电气控制箱等配套设备),实现全包
装线自动码垛满足生产需求。
2.垛型: 5袋/层*8层(码垛机器人可根据现场要求安排垛型),即:总重量2吨(40袋、每袋25kg),根据现场调整最优。
3.前期:设置两个垛盘位置,1号垛盘码放满后,码垛机器人的机械臂继
续码放2号位置垛盘,同时叉车把1号垛盘叉走,然后放置一个空垛盘。
后期:根据腻子生产线安装后,实现码垛机器人左侧码垛1类物料(外
墙干粉砂浆),右侧码垛2类物料(内墙家装腻子)。
4.含安装、调试,我方验收合格。
5.保修期: 2年,产品合格证等。
含增值税(17%)、运费的价格。
附件1:包装系统主要设备详情表
附件2:车间区域规划图
附件1:
包装系统主要设备详情表
附件2:车间区域规划图。
阀口包装机技术协议书范本
阀口包装机技术协议书范本甲方(买方):_____________________乙方(卖方):_____________________鉴于甲方需要购买阀口包装机,乙方愿意提供符合甲方技术要求的阀口包装机,双方经协商一致,达成如下技术协议:一、产品规格及技术要求1. 乙方提供的阀口包装机应满足以下技术参数:- 型号:_____________- 包装速度:____________- 包装精度:____________- 电源要求:____________- 机器尺寸:____________- 重量:_____________2. 包装材料适应性:乙方提供的阀口包装机应能适应甲方指定的多种包装材料。
3. 自动化程度:阀口包装机应具备自动进料、自动封口、自动计数等功能。
4. 控制系统:应采用先进的PLC控制系统,确保操作简便、稳定可靠。
5. 安全标准:阀口包装机应符合国家相关安全标准,具备必要的安全防护措施。
二、质量保证1. 乙方保证所提供的阀口包装机为全新产品,无缺陷,性能稳定。
2. 乙方承诺提供为期一年的质保服务,质保期内如因乙方产品质量问题导致的故障,乙方负责免费维修或更换。
三、交货与安装1. 交货时间:乙方应在合同签订后____天内完成交货。
2. 安装调试:乙方负责产品的安装调试工作,确保设备正常运行。
四、培训与技术支持1. 乙方应为甲方提供必要的操作培训,确保甲方操作人员能够熟练使用阀口包装机。
2. 乙方应提供长期的技术支持,解决甲方在使用过程中遇到的技术问题。
五、违约责任1. 如乙方未能按时交货或所交货物不符合合同约定,应承担违约责任,支付违约金。
2. 如甲方未能按合同约定支付货款,应承担违约责任,支付违约金。
六、不可抗力如因不可抗力导致任何一方不能履行合同,该方应及时通知对方,并提供相应的证明,双方应协商解决。
七、争议解决双方在履行合同过程中发生争议,应首先通过友好协商解决;协商不成时,可提交甲方所在地人民法院诉讼解决。
全自动阀口袋包装机的工作原理
全自动阀口袋包装机的工作原理全自动阀口袋包装机是一种高效、精确的包装设备,它的工作原理基于先进的自动化技术和精密的控制系统。
本文将详细介绍全自动阀口袋包装机的工作原理。
一、工作流程全自动阀口袋包装机的工作流程可以分为以下几个步骤:袋子供料、定位、开口、充填、封口、印刷和排放。
下面将逐一介绍每个步骤的工作原理。
1. 袋子供料在工作开始之前,袋子需要被准确地供料到包装机的工作区域。
通常,袋子会被放置在一个供料装置中,通过传送带或者其他方式将袋子送入工作区域。
2. 定位一旦袋子进入工作区域,全自动阀口袋包装机会使用传感器或者视觉系统来准确定位袋子的位置。
这是确保后续步骤能够准确进行的重要一步。
3. 开口在袋子定位准确后,全自动阀口袋包装机会使用切割装置或者热封装置来打开袋口。
这个步骤可以根据袋子的类型和尺寸进行调整,以确保袋口的开口大小和形状符合要求。
4. 充填打开袋口后,全自动阀口袋包装机会将产品通过充填装置注入袋子中。
充填装置可以根据产品的性质和要求进行调整,以确保充填的准确度和速度。
5. 封口充填完成后,全自动阀口袋包装机会使用热封装置或者其他封口装置将袋子口封闭。
这个步骤的目的是确保袋子内的产品不会泄漏或受到外界污染。
6. 印刷在封口完成后,全自动阀口袋包装机可以根据需要在袋子上进行印刷。
印刷可以包括产品的信息、生产日期、条形码等,以提供更多的信息和便利。
7. 排放已经完成包装的袋子会被全自动阀口袋包装机排放到指定的位置,以便后续的包装或运输。
二、控制系统全自动阀口袋包装机的工作原理离不开精密的控制系统。
控制系统通常由计算机或者可编程逻辑控制器(PLC)组成,用于监控和控制整个包装过程。
通过传感器和执行器,控制系统可以实时获取袋子的位置、温度、压力等信息,并根据预设的参数进行相应的调整和控制。
三、优势和应用领域全自动阀口袋包装机具有以下优势:1. 高效性:全自动化的工作流程可以大大提高包装速度和生产效率。
包装用塑料复合膜、袋-最新国标
1范包装用塑料复合膜、袋围本文件规定了塑料材料之间用复合工艺制成的包装用复合膜、袋的分类、要求、试验方法、检验规则、标志、包装、运输和贮存。
本文件适用于塑料与塑料复合膜、袋的生产、检验和销售。
本文件不适用于塑料材料与纸基或铝箔复合制成的塑料薄膜、袋。
2规范性引用文件下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。
其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T191包装储运图示标志GB/T1037塑料薄膜与薄片水蒸气透过性能测定杯式增重与减重法GB/T1038.1塑料制品薄膜和薄片气体透过性试验方法第1部分:差压法GB/T1040.3-2006塑料拉伸性能的测定第3部分:薄膜和薄片的试验条件GB/T2410透明塑料透光率和雾度的测定GB/T2828.1-2012计数抽样检验程序第1部分:按接收质量限(AQL)检索的逐批检验抽样计划GB/T2918塑料试样状态调节和试验的标准环境GB/T6672塑料薄膜和薄片厚度的测定机械测量法GB/T6673塑料薄膜与片材长度和宽度的测定GB/T7705平版装潢印刷品GB/T7707凹版装潢印刷品GB/T8808软质复合塑料材料剥离试验方法GB/T8809塑料薄膜抗摆锤冲击试验方法GB/T10006塑料薄膜和薄片摩擦系数的测定GB12904商品条码零售商品编码与条码表示GB/T14257商品条码条码符号放置指南GB/T14258信息技术自动识别与数据采集技术条码符号印刷质量的检验GB/T15171软包装件密封性能试验方法GB/T17497.2柔性版装潢印刷品第2部分:塑料与金属箔类GB/T18348商品条码条码符号印刷质量的检验GB/T19789包装材料塑料薄膜和薄片氧气透过性试验库仑计检测法GB/T21302-2007包装用复合膜、袋通则GB/T26253塑料薄膜和薄片水蒸气透过率的测定红外检测器法GB/T33259数字印刷质量要求及检验方法GB/T35773包装材料及制品气味的评价GB/T37841塑料薄膜和薄片耐穿刺性测试方法QB/T1130塑料直角撕裂性能试验方法QB/T2358塑料薄膜包装袋热合强度试验方法3术语、定义、符号和缩略语下列术语、定义、符号和缩略语适用于本文件。